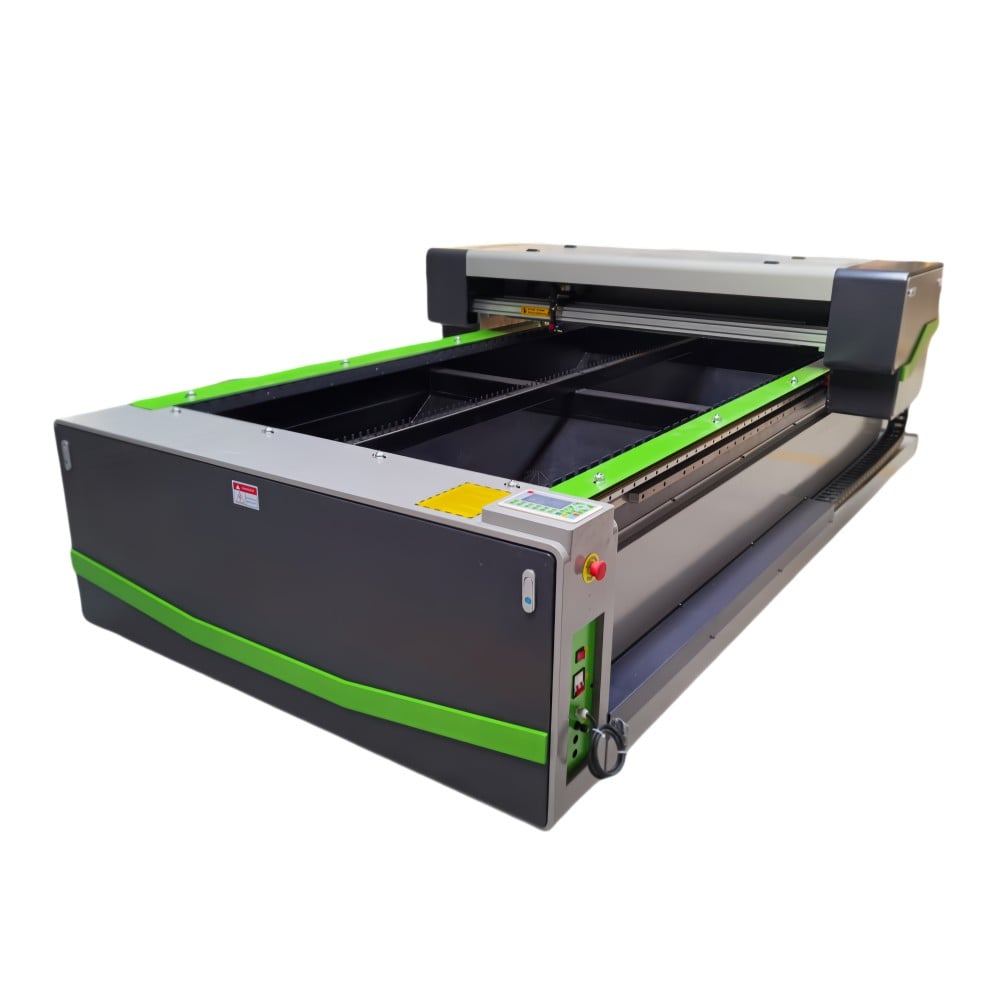
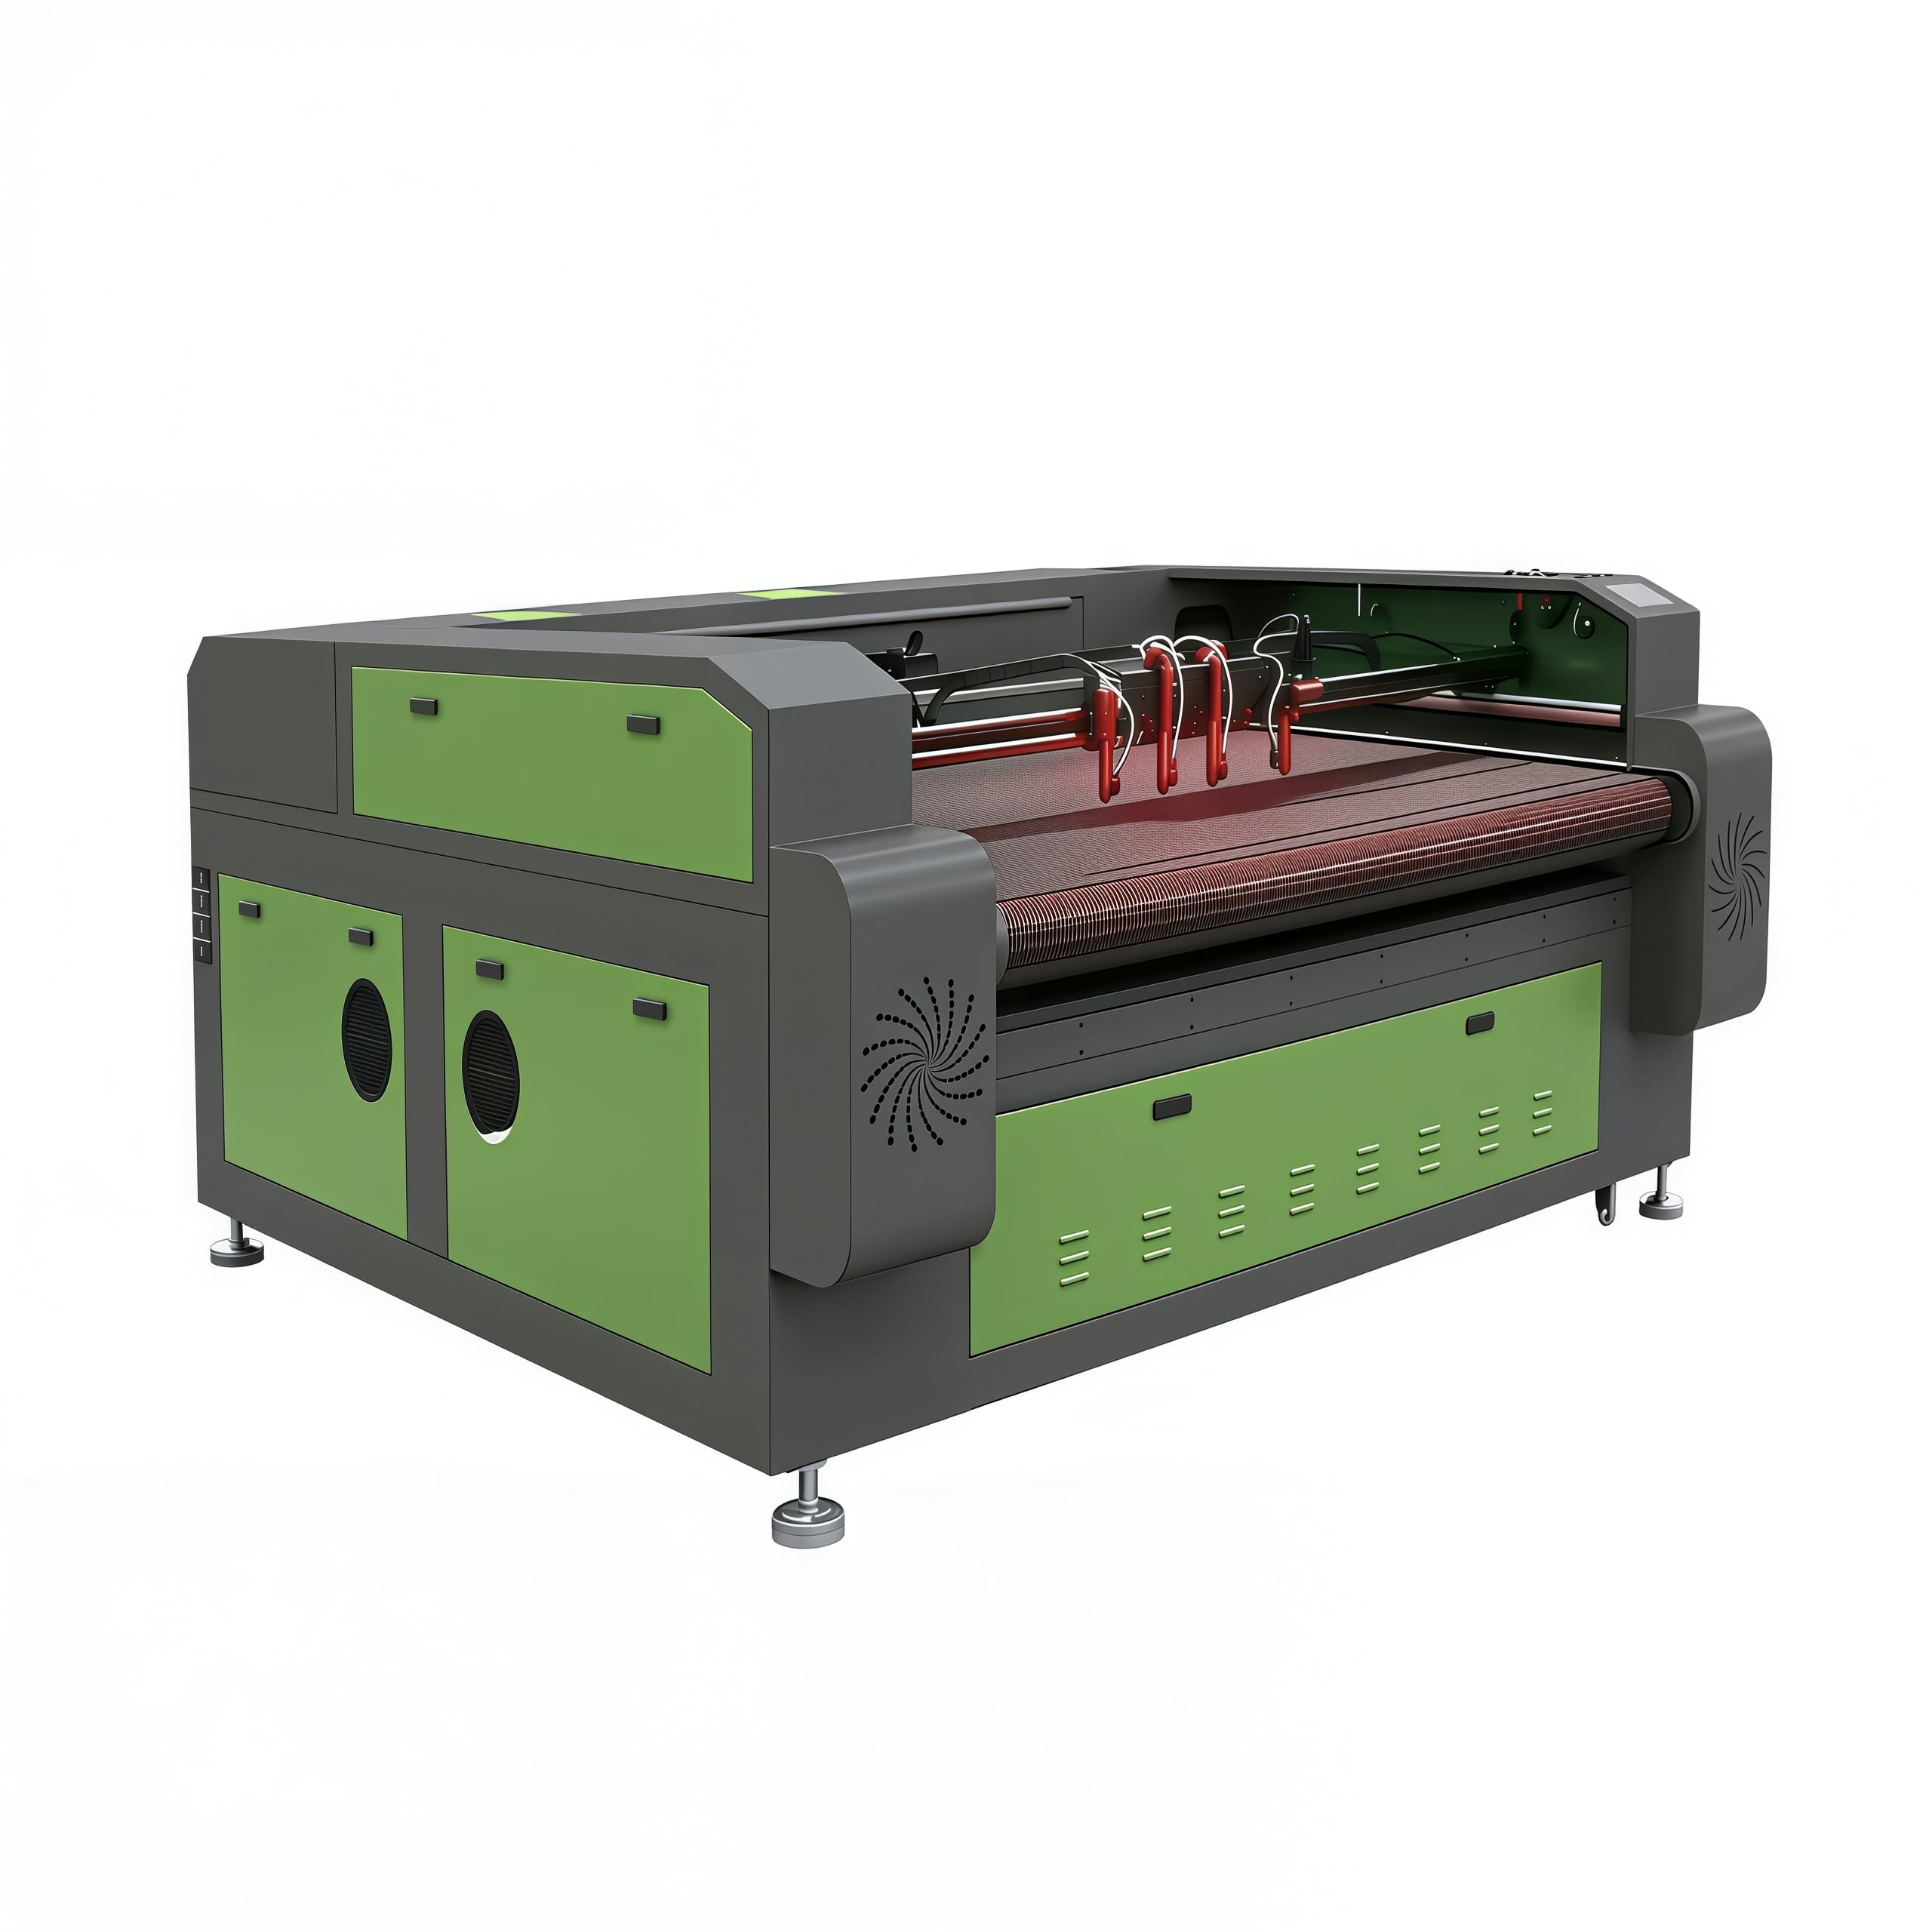
Når man sammenligner en CNC-router med en CO2-laser til skæring og gravering, er de oplagte forskelle nemme at fremhæve: Den ene bruger et roterende værktøj, den anden bruger en fokuseret stråle. Den del er grundlæggende. Det sværere spørgsmål er, hvad disse forskelle betyder i praksis, når man dagligt bearbejder træplader, akrylplader og skiltdelene.
I praksis reduceres teknisk vurdering normalt til fem punkter: hvilken overfladekvalitet man kræver fra maskinen, hvor meget efterbearbejdning der er acceptabel, om blandingen af materialer ofte ændrer sig, hvor følsom opgaven er over for varme eller værktøjspres, og hvor stor grad af operatordisciplin ens produktionslinje realistisk kan understøtte.
Derfor hjælper et simpelt "hvad er bedst"-svar sjældent. En CNC-fræser kan være det rigtige valg til strukturelle snit, tykkere plader og opgaver, der kræver dybdefræsning eller 3D-formning. En CO2-laser kan være mere velegnet, når kantkvalitet, fin gravering, præcisionsnøjagtighed og ren akrylbehandling er vigtigere end rå skærekapacitet.
Hvis din arbejdsbyrde omfatter brugerdefinerede skilte, dekorative paneler, akrylbogstaver, trægravering og korte serier med blandede opgaver, handler afvejningen ikke kun om hastighed. Den handler om den kvalitet, du kan gentage uden at skabe skjult arbejdskraft nedstrøms.
Træ er det område, hvor mange købere tøver, fordi begge maskintyper kan behandle det – men ikke på samme måde.
En CNC-fræser håndterer tykkere massivt træ, spånplader, MDF og kompositplader med færre overraskelser, når opgaven omfatter udskåringer, skråskåringer, riller, mortiser, konturfræsning eller 3D-reliefarbejde. Hvis din skiltbutik eller fremstillingslinje kræver tredimensionel fræsning i stedet for overfladeprægning, har en fræser en tydelig fordel. Den fjerner materiale mekanisk og er derfor ikke begrænset til en smal snitbredde eller en varmebaseret interaktion.
En CO2-laser vælges derimod ofte til tynde til medium tykke træplader, hvor detaljeret gravering, skarpe små tekster, indviklede udskæringer og minimal mekanisk påvirkning er mere vigtige. For furnerplader, skrøbelige dekorative dele og fine inlay-mønstre er den kontaktløse proces en reel fordel. Der opstår ingen fræserafvigelse, og der dannes ingen værktøjsmærker fra en sløvet fræser.
Problemet er kanten. Laserudskåret træ viser typisk en mørkere kant som følge af varmevirkningen. Nogle gange er det ønskeligt; i dekorative produkter kan det endda virke bevidst. Andre gange er det et problem, især ved premium-malede skilte eller dele, der kræver en ren limelinje. Fræsere undgår forbrændingsmærker, men kan efterlade uld, spåning eller kræve slibearbejde, afhængigt af værktøjsvalg og pladens kvalitet.
Dette er en af de beslutninger, der lyder teknisk, men i virkeligheden er kommerciel. Hvis din kunde accepterer en mørkere skærekannt, kan laseren reducere efterbehandlingsarbejdet. Hvis de forventer en rå kant, klar til belægning eller laminering, kan fræseren spare dig for problemer senere.
Akryl ændrer balancen hurtigt
For akryl bliver sammenligningen mindre fair. I mange skiltproduktionsmiljøer er en CO2-laser til skæring og gravering den foretrukne løsning på grund af den finish, den kan give på den rigtige akryltype. Kanter i flammepolerede stil, rene indvendige hjørner, små bogstaver og graverede detaljer er svære for en fræser at matche uden yderligere polering eller efterbehandling.
Det siges dog, at ikke alle akrylopogaver er ens. Støbt akryl opfører sig generelt anderledes end ekstruderet akryl ved gravering og med hensyn til kantudseende, og købere bør verificere prøveresultater på det præcise materiale, de planlægger at bruge. Dette er ikke en ubetydelig detalje. En maskine kan se fremragende ud ved en demo, men så producere et andet resultat, når din faktiske pladesupplier ændrer harpiksens kvalitet eller beskyttelsesfilmens kvalitet.
En CNC-fræser er stadig nyttig til akryl, når pladetykkelsen øges, når kanalpolering allerede indgår i processen, eller når opgaven omfatter fordybninger, afskårne kanter, borhuller eller formede detaljer ud over simpel udsavnings- og gravérarbejde. Den undgår også varme-påvirkede problemer, som kan opstå, hvis laserparametre, luftassistent eller udsugning ikke håndteres korrekt.
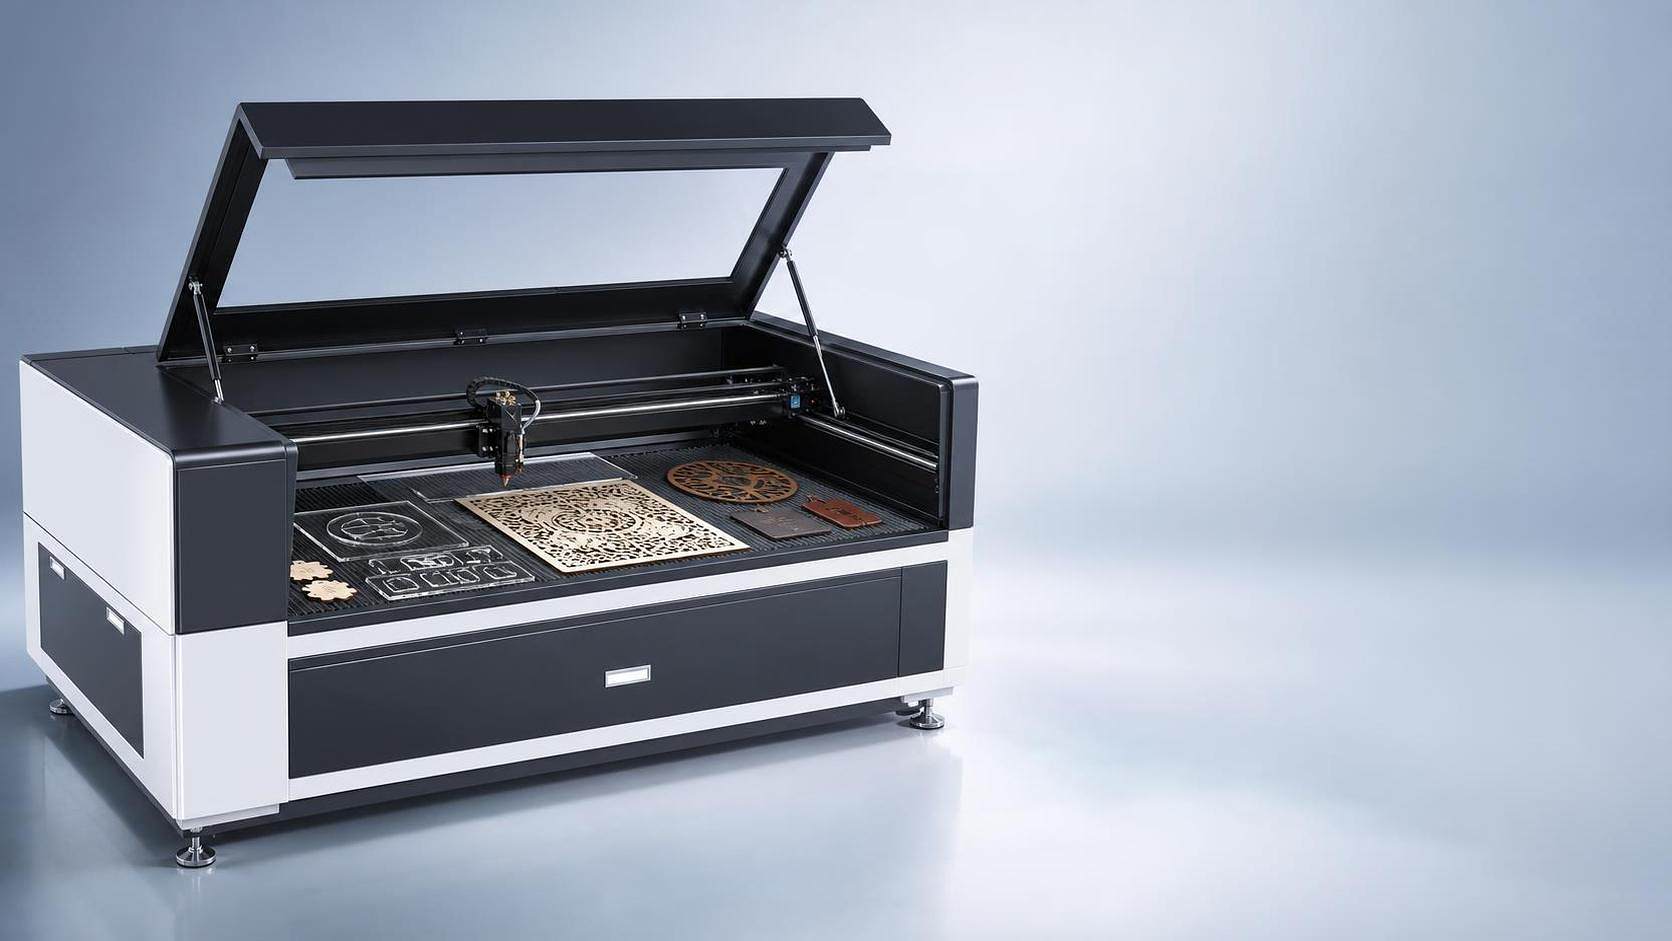
Hvis kernekravet derimod er detailhandelsbeskyltning, belyste bogstaver, frontpaneler, udstillingsgenstande eller dekorative akryldelen med synlige kanter, passer en CO2-laser normalt mere naturligt til processen. Det er en af årsagerne til, at mange producenter og leverandører, der fokuserer på CO2-lasergravérmaskiner og CO2-laserskæremaskiner, er dybt involveret i krav til skilt- og udstillingsproduktion frem for udelukkende generel pladeskæring.
Fremstilling af skilte er sjældent en proces, der kun bruger ét materiale. En uge kan omfatte MDF-bagplader, akryl-bogstaver, laminerede fine træpaneler, gummiagtigt mærkemateriale og tynde dekorative træplader. Den næste uge kan omfatte justeringsvorke, afstandsstykker, skum-baserede monteringshjælpemidler eller graverede plader. At vurdere maskiner udelukkende ud fra maksimal hastighed eller wattage overser det reelle problem: Hvor mange af disse opgaver kan gennemføres i din værksted uden besværlige omveje.
En fræser er normalt mere velegnet til skilteproduktion i fremstillingsstil. Den håndterer pladematerialer, tykkere underlag, indlejrede dele og tredimensionel fræsning effektivt. Hvis du fremstiller skilte i kabinet-stil, kanalkomponenter, skåret træskilte eller store formaterede paneler, der senere skal males og samles, svarer fræsens evner ofte bedre til processen.
En CO2-laser er ofte stærkere ved detaljeret skiltarbejde: graverede plader, akrylindsatser, fine dekorative overlæg, stencil-funktioner, seriemærkning og mindre specialpartier, hvor fleksibilitet ved opsætningen er afgørende. Værksteder, der bygger på personlig tilpasning, korte leveringstider og visuel finish, vægter typisk det, en laser kan gøre på den sidste millimeter af detaljen – ikke kun på den første meter af pladehastighed.
Her kommer også OEM-kravene ind i billedet. For købere, der overvejer en OEM CO2-lasermaskine eller en OEM CNC CO2-laserskæremaskine, udgør maskinplatformen måske kun halvdelen af vurderingen. Den anden halvdel er, om sengens størrelse, udstødningssystemets design, styresystemets logik, gennemførselsmuligheder, rotationsmuligheder og softwarekompatibilitet matcher reelle skiltprodukter – snarere end en standardudstillingssample.
Det er almindeligt at høre, at laser er 'mere præcis', mens fræser er 'mere kraftfuld'. Denne sammenfatning er for løs til at være til hjælp ved indkøb.
Lasersystemer er typisk bedre til snit med smal kerf, fin gravering, små tekster og skrøbelige indre konturer, fordi der ikke er noget fysisk værktøj, der presser ind i materialet. På tynd træ og akryl er det afgørende. Et lille dekorativt mønster, der ville risikere at knække under fræsning, kan ofte fremstilles renere med laser.
Dog afhænger nyttig præcision på værkstedet også af fastspænding, materialens fladhed, røgudsugning, linsets stand, fræsebitens slitage, spindlens udcentricitet, fastholdningsmetoden og operatørens vaner. En teknisk præcis maskine kan stadig levere inkonsistente dele, hvis processen omkring den er ustabil. Af denne grund bør vurderende ikke kun sammenligne tolerancer fra brochurer. Spørg, hvilken vedligeholdelsesdisciplin hver maskine kræver for at opretholde stabile resultater i en måneds produktion – ikke blot i en ti-minutters demonstration.
Mennesker sammenligner ofte købspris og el-forbrug og stopper for tidligt. Det bedre omkostningsspørgsmål er: Hvor skaber hver maskine arbejdskraft, forbrugsvarer, affald eller standstid?
Ved CNC-fræsere er værktøjet afgørende. Skærere slites, knækker og skal vælges omhyggeligt ud fra træsort, plywoods limindhold, akrylens egenskaber og den ønskede overflade. Fastspændingssystemer og støvudsugning påvirker også fræsekvaliteten. Hvis en værksted mangler effektiv værktøjsstyring, kan fræsning blive dyrere, end det fremgår af papiret.
Ved CO2-lasere skifter omkostningsbilledet mod vedligeholdelse af optik, rørlevetid eller vedligeholdelsesplanlægning relateret til kilden, kølestabilitet, udsugningsydelse og røgbehandling. Dårlig udsugning kan ødelægge fræsekvaliteten, inden operatøren bemærker det i målingerne. Akrylrest, trærøg og linseforurening er ikke sideproblemer; de er direkte forbundet med gentagelighed.
Der er også efterbearbejdning. Hvis en laser eliminerer polering af synlige akrylkant, kan det kompensere for en del af maskininvesteringen. Hvis en fræser undgår brænding, som ellers ville kræve slibning eller ændringer af masking, rykker balancen tilbage den anden vej. Dette er beregninger, der er specifikke for hver værksted, og de har normalt større betydning end generiske påstande om, at én maskine er "mere økonomisk".
Hvis flertallet af dine job involverer tykt træ, strukturel skæring, udskæring af lommer, gravering i dybde og fremstilling i stort format, så start fra fræserens side og gå kun over til laser, hvis detaljeret gravering bliver en flaskehals.
Hvis flertallet af dine job involverer akryludstilling, rene synlige kanter, fin gravering, personliggjorte skilte og blandet produktion i små serier, så start fra CO2-laserens side og test materialeadfærd omhyggeligt, inden du fastlægger specifikationen.
Hvis din arbejdsbyrde faktisk er fordelt, kan det være mere realistisk at indrømme, at ingen enkelt maskine dækker begge områder perfekt. Nogle købere bruger måneder på at tvinge én platform til at udføre alt, og ender så med langsommere output og mere manuel efterbehandling, end de havde forventet. I disse situationer bør valget af den første maskine – selv hvis budgettet kun tillader én maskine lige nu – baseres på den flaskehals, der giver den største fortjenstmargin, ikke på den længste mulige liste over funktioner.
Ved vurdering af leverandører er prøveudførelse mere afgørende end salgssprog. Send reelle træ- og akrylmaterialer, inkluder dine mindste detaljer og dine strengeste visuelle krav, og anmod om resultater, der viser frontflade, kanttilstand, effekten på bagsiden samt den efterbehandling, der kræves efter bearbejdningen. Det fortæller dig langt mere end en generisk sammenligning af hastigheder.
For træ passer en CNC-fræser normalt bedre, når tykkelse, formning og strukturel bearbejdning er afgørende. For akryl er en CO2-laser normalt den bedste løsning, især ved skiltproduktion, hvor kantudseende og gravérkvalitet er synlige for kunden. Ved produktion af blandede skilte afhænger den rigtige beslutning mindre af de overordnede specifikationer og mere af, hvor stor en grad af efterbearbejdning, variation og opsætningsmodstand din proces kan tolerere.
Det er den egentlige sammenligning bag CNC-fræser versus CO2-laser til skæring og gravering – ikke hvilken der er mere avanceret, men hvilken der kræver færrest kompromiser for de produkter, du faktisk skal levere.
 Seneste nyheder
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser er en ledende kinesisk producent af lasermaskiner og tilbyder CO2-laserudskæringsmaskiner, fiberlaserudskæringsmaskiner, CNC-fræsemaskiner, lasersvejsemaskiner og laser-mærkningsmaskiner. OEM/ODM-tilpassede løsninger er tilgængelige. Få et udbud i dag!
- Virksomhedens hovedkvarter: Værelse 1303, Bygning 4, UnitedFortune Plaza, High-tech-zone, Jinan-by, provinsen Shandong, Kina
- Produktionsanlæg: Nr. 18, Yinhe Road, Jibei Street, Jiyang-distriktet, Jinan-byen, provinsen Shandong, Kina
Copyright © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Alle rettigheder forbeholdes. PRIVACY POLICY

 EN