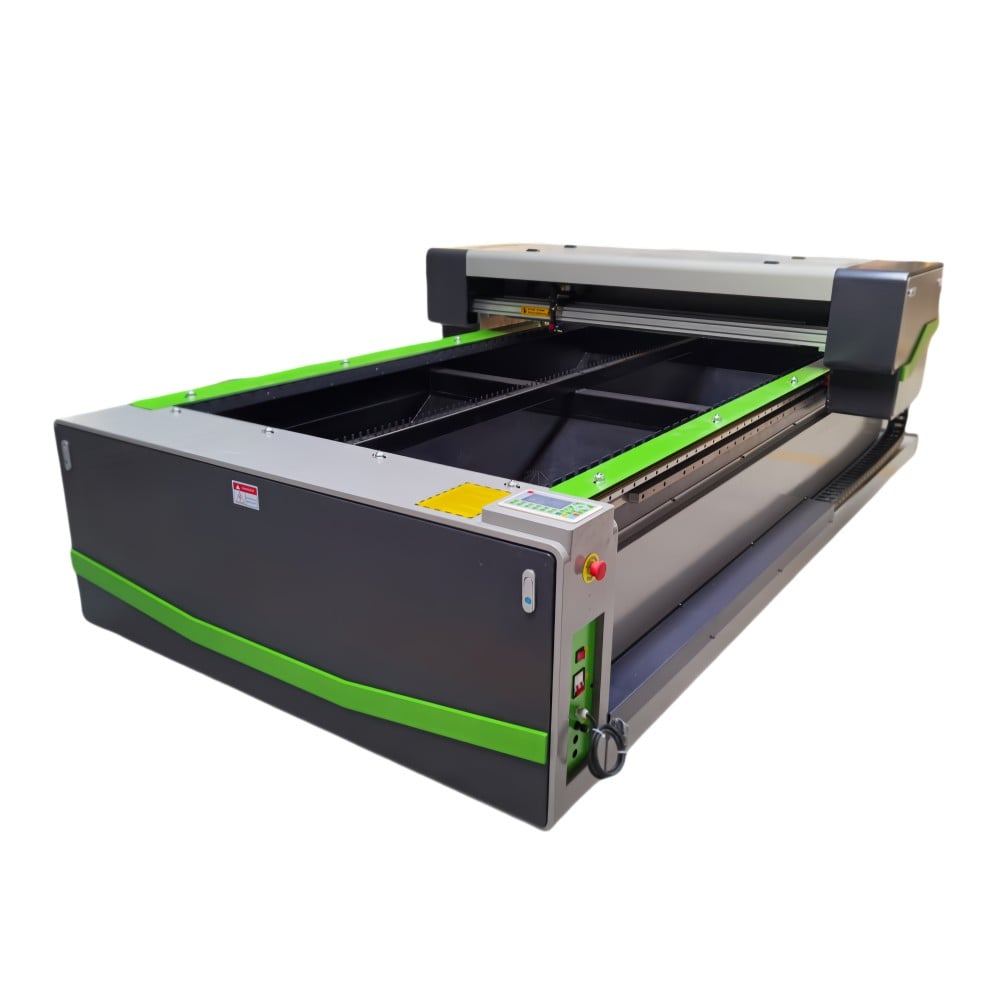
Când comparați o freză CNC cu o mașină de tăiere și gravare cu laser CO2, diferențele evidente sunt ușor de enumerat: una folosește un instrument rotativ, cealaltă folosește o rază focalizată. Această parte este elementară. Întrebarea mai dificilă este ce înseamnă aceste diferențe atunci când prelucrați zilnic panouri din lemn, foi din acrilic și componente pentru panouri informative.
În practică, evaluarea tehnică se reduce de obicei la cinci aspecte: calitatea finisajului obținut direct de la mașină, volumul de reprelucrare acceptabil, frecvența schimbărilor în compoziția materialelor utilizate, sensibilitatea lucrărilor la căldură sau la presiunea uneltelor și gradul de disciplină operatorie pe care îl poate susține în mod realist linia de producție.
De aceea, un răspuns simplu de tipul «care este mai bun» rar este de ajutor. Un router CNC poate fi alegerea potrivită pentru tăieturi structurale, plăci mai groase și lucrări care necesită gravare în adâncime sau modelare 3D. Un laser CO2 poate fi mai potrivit atunci când calitatea muchiilor, gravarea fină, precizia detaliilor și prelucrarea curată a acrilicului sunt mai importante decât forța brută de tăiere.
Dacă volumul dumneavoastră de lucru include semne personalizate, panouri decorative, litere din acrilic, gravare pe lemn și comenzi mici mixte, compromisul nu se referă doar la viteză. Se referă la calitatea pe care o puteți reproduce constant, fără a genera muncă suplimentară ascunsă în etapele ulterioare.
Lemnul este domeniul în care mulți cumpărători ezită, deoarece ambele tipuri de mașini îl pot prelucra, dar nu în același mod.
Un router CNC prelucrează lemn masiv mai gros, placaj, MDF și panouri compozite cu mai puține surprize atunci când lucrarea implică găuri, tăieturi înclinată, canale, îmbinări tip morteză sau prelucrare conturată și în relief 3D. Dacă atelierul dumneavoastră de semne sau linia de fabricație necesită gravură dimensională, nu doar marcare superficială, un router oferă un avantaj clar. El elimină materialul mecanic, deci nu este limitat la o lățime de tăiere îngustă sau la o interacțiune bazată pe căldură.
Un laser CO2, pe de altă parte, este adesea ales pentru foi subțiri până la medii din lemn, acolo unde gravura detaliată, textul mic și precis, decupajele intricate și stresul mecanic minim sunt mai importante. Pentru panourile cu finisaj din furnir, piesele decorative fragile și motivele fine de incrustație, procesul fără contact reprezintă un avantaj real. Nu aveți devierea sculei de tăiere și nu aveți urme ale sculei cauzate de o freză uzată.
Problema este muchia. Lemnul tăiat cu laser prezintă în mod obișnuit o muchie întunecată datorită efectului termic. Uneori acest lucru este dorit; în produsele decorative poate chiar părea intenționat. Alteori reprezintă o problemă, în special pentru semnele vopsite de înaltă calitate sau pentru piese care necesită o linie de lipire curată.
Aceasta este una dintre acele decizii care par tehnice, dar sunt de fapt comerciale. Dacă clientul dumneavoastră acceptă o muchie de tăiere mai întunecată, utilizarea laserului poate reduce efortul de finisare. Dacă își dorește o muchie brută, gata pentru aplicarea unui strat de acoperire sau laminare, freza poate economisi timp și efort ulterior.
Acrilicul modifică rapid echilibrul
Pentru acrilic, comparația devine mai puțin echilibrată. În multe medii de realizare a semnelor, o mașină de tăiere și gravare cu laser CO2 este opțiunea preferată datorită finisajului pe care îl poate obține pe calitatea potrivită de acrilic. Marginile în stilul „polish la flacără”, colțurile interne curate, literele mici și detaliile gravate sunt dificil de replicat cu un frezor fără lustruire suplimentară sau prelucrare ulterioară.
Totuși, nu toate lucrările cu acrilic sunt identice. Acrilicul turnat se comportă în general diferit față de acrilicul extrudat în ceea ce privește gravarea și aspectul marginilor, iar cumpărătorii ar trebui să verifice rezultatele pe eșantioane din materialul exact pe care intenționează să îl folosească. Aceasta nu este o nuanță nesemnificativă. O mașină poate părea excelentă într-o demonstrație, dar apoi poate produce rezultate diferite atunci când furnizorul dumneavoastră de foi modifică calitatea rășinii sau a foliei protectoare.
Un router CNC rămâne util pentru acrilic atunci când grosimea foilor crește, atunci când lustruirea muchiilor face deja parte din proces sau atunci când lucrarea include găuri filetate, tăieturi înclinată, găuri forate sau elemente formate care depășesc simpla tăiere și gravare. De asemenea, evită problemele legate de zona afectată termic, care pot apărea dacă parametrii laserului, ajutorul cu aer sau evacuarea nu sunt gestionate corespunzător.
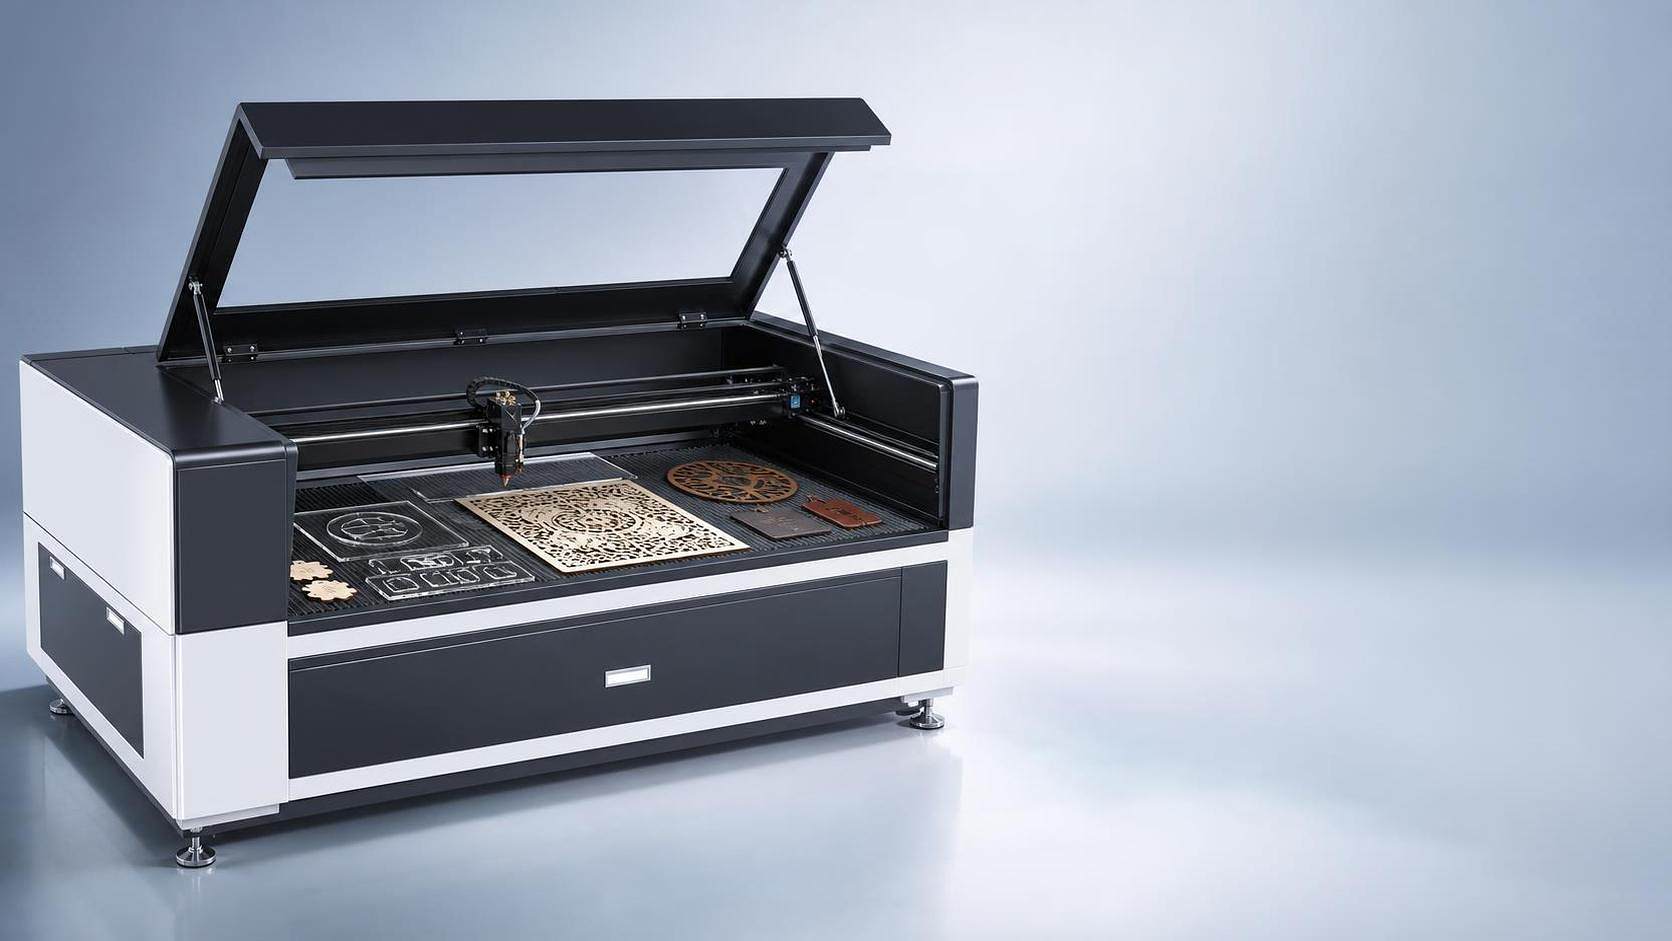
Totuși, dacă cerința principală este semnele comerciale, literele iluminat, panourile frontale, piesele de afișaj sau componentele decorative din acrilic cu muchii vizibile, un laser CO2 se potrivește de obicei mai natural procesului. Aceasta este una dintre motivele pentru care mulți producători și furnizori specializați în mașini de gravare cu laser CO2 și mașini de tăiere cu laser CO2 sunt profund implicați în cerințele de producție pentru semne și afișaje, nu doar în tăierea generică a foilor.
Realizarea de semne nu este, de obicei, un proces care implică un singur material. Într-o săptămână, puteți lucra cu plăci MDF pentru fundaluri, litere din acrilic, finisaje laminare din furnir, materiale de marcare similare cauțucului și lemn decorativ subțire. În cea de-a doua săptămână, puteți avea nevoie de șablonuri, distanțiere, ajutoare de asamblare pe bază de spumă sau plăci gravate. Evaluarea mașinilor doar în funcție de viteză maximă sau putere (wattaj) ignoră problema reală: câte dintre aceste sarcini pot fi finalizate în atelierul dumneavoastră fără soluții nesigure sau complicate.
Un frezor este, de obicei, mai eficient în lucrările de semne de tip fabricație. El prelucrează cu ușurință materiale în foi, substraturi mai groase, piese nestate și tăieri dimensionale. Dacă realizați semne de tip mobilier, componente cu canale, semne din lemn sculptat sau panouri de format mare destinate ulterior vopsirii și asamblării, capacitatea frezorului se aliniază adesea cu fluxul de lucru.
Un laser cu CO2 este adesea mai eficient în lucrările de semne care necesită mare atenție la detalii: plăci gravate, inserții din acrilic, straturi decorative fine, șabloane, marcare serială și loturi mici personalizate, unde flexibilitatea configurării este esențială. Atelierele care se bazează pe personalizare, termene scurte de livrare și finisaj vizual apreciază în special ceea ce face un laser în ultimul milimetru de detaliu, nu doar în primul metru de productivitate pe foaie.
Aici intervin și cerințele producătorilor de echipamente originale (OEM). Pentru cumpărătorii care iau în considerare o mașină laser cu CO2 OEM sau o mașină de tăiat cu laser cu CO2 și CNC OEM, platforma mașinii în sine poate reprezenta doar jumătate din evaluare. Cealaltă jumătate constă în verificarea dacă dimensiunea mesei, concepția sistemului de evacuare, logica controlerului, gestionarea pieselor care trec prin mașină, opțiunile pentru ax rotativ și compatibilitatea software-ului corespund produselor reale de semne, nu doar unui eșantion standard din salona de expoziție.
Este frecvent să auzim că laserul este „mai precis”, iar freza este „mai puternică”. Această concluzie este prea generală pentru a fi de folos în procesul de achiziție.
Sistemele laser sunt, de obicei, superioare în tăierea cu crestătură îngustă, gravarea fină a graficelor, textul mic și contururile interne delicate, deoarece nu există niciun instrument fizic care să apese în material. Acest lucru contează pe lemnul subțire și pe acrilic. Un mic model ornamental care ar putea rupe sub frezare poate fi adesea realizat mai curat prin metoda laser.
Totuși, precizia utilă în atelier depinde, de asemenea, de sistemul de fixare, planitatea materialului, extracția fumului, starea lentilei, uzura frezei, excentricitatea axului principal, metoda de fixare a piesei și obișnuințele operatorului. O mașină tehnic des precisă poate totuși produce piese nesigure dacă procesul din jurul ei este instabil. Din acest motiv, evaluatorii nu ar trebui să compare doar toleranțele indicate în cataloage. Întrebați-vă ce disciplină de întreținere necesită fiecare mașină pentru a menține rezultate stabile pe parcursul unei luni de producție, nu doar într-un demontaj de zece minute.
Oamenii compară adesea prețul de achiziție și consumul de electricitate, apoi renunță prea devreme. Întrebarea mai bună privind costurile este: unde creează fiecare mașină muncă, consumabile, deșeuri sau timp nefolositor?
La frezele CNC, sculele sunt esențiale. Burghiile se uzează, se rup și trebuie selectate cu atenție în funcție de specia lemnului, conținutul de lipici din placaj, comportamentul acrilicului și finisajul dorit. Sistemele de fixare și extracția prafului influențează, de asemenea, calitatea tăierii. Dacă o întreprindere este slabă în gestionarea sculelor, frezarea poate deveni mai costisitoare decât pare la prima vedere.
La laserii CO2, imaginea costurilor se schimbă spre îngrijirea opticelor, durata de viață a tubului sau planificarea întreținerii legate de sursă, stabilitatea sistemului de răcire, performanța evacuării și gestionarea fumului. O extracție deficitară poate deteriora calitatea tăierii înainte ca operatorul să observe acest lucru în indicatorii măsurați. Reziduurile de acrilic, fumul de lemn și contaminarea lentilelor nu sunt probleme secundare; ele sunt direct legate de reproductibilitate.
Există, de asemenea, lucrări suplimentare. Dacă un laser elimină necesitatea lustruirii muchiilor vizibile din acrilic, acest lucru poate compensa o parte din investiția în mașină. Dacă un frezor evită înnegrirea care, în caz contrar, ar necesita slefuire sau modificări ale mascării, echilibrul se schimbă în sens invers. Acestea sunt calcule specifice fiecărei ateliere și, de obicei, au mai multă importanță decât afirmațiile generice privind faptul că o anumită mașină este „mai economică”.
Dacă majoritatea comenzilor dumneavoastră implică lemn gros, tăiere structurală, frezare în adâncime, gravare în relief și fabricare pe format mare, începeți de la partea frezorului și mutați-vă către laser doar dacă gravarea detaliată devine un punct de blocare.
Dacă majoritatea comenzilor dumneavoastră implică lucrări cu acrilic pentru expoziții, muchii vizibile curate, gravare fină, semne personalizate și producție mixtă în loturi mici, începeți de la partea laserului CO2 și testați cu atenție comportamentul materialelor înainte de a stabili definitiv specificațiile.
Dacă volumul de muncă este, într-adevăr, împărțit, poate fi mai realist să recunoașteți că nici o singură mașină nu acoperă ambele nevoi în mod perfect. Unii cumpărători petrec luni întregi încercând să forțeze un singur sistem să realizeze totul, apoi se confruntă cu o productivitate mai redusă și cu un număr mai mare de operațiuni manuale finale decât se așteptau. În astfel de situații, chiar dacă bugetul impune achiziționarea unei singure mașini în prezent, alegerea primei mașini ar trebui să se bazeze pe cel mai restrictiv punct de blocare care generează cea mai mare marjă, nu pe lista cea mai amplă de funcționalități posibile.
Pentru evaluarea furnizorilor, testarea eșantioanelor este mult mai importantă decât limbajul comercial. Trimiteți materiale reale din lemn și acrilic, includeți cele mai mici detalii pe care le aveți și cele mai riguroase cerințe vizuale, iar apoi cereți rezultate care să evidențieze fața frontală, starea muchiilor, efectul pe partea posterioară și finisarea necesară după prelucrare. Aceste informații vă oferă mult mai mult decât o simplă comparație generică a vitezelor.
Pentru lemn, un router CNC este de obicei mai potrivit atunci când predomină grosimea, modelarea și prelucrarea structurală. Pentru acrilic, un laser CO2 are, de obicei, un caz mai puternic, în special în confecționarea de panouri informative, unde aspectul marginilor și calitatea gravării sunt vizibile pentru client. Pentru producția mixtă de panouri informative, răspunsul corect depinde mai puțin de specificațiile generale și mai mult de locurile din procesul dumneavoastră unde se pot accepta operațiuni suplimentare, variații și eforturi de configurare.
Aceasta este comparația reală dintre un router CNC și o mașină de tăiere și gravare cu laser CO2. Nu se pune problema care este mai avansată, ci care creează mai puține compromisuri pentru produsele pe care trebuie să le livrați efectiv.
 Știri importante
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser este un producător lider de mașini laser cu sediul în China, oferind tăietoare laser CO2, mașini de tăiat laser cu fibră, freze CNC, mașini de sudură laser și mașini de marcare laser. Sunt disponibile soluții personalizate OEM/ODM. Solicitați astăzi un deviz!
- Sediu central al companiei: Sala 1303, Clădirea 4, Complexul UnitedFortune, Zona cu Tehnologie Avansată, Municipiul Jinan, Provincia Shandong, China
- Fabrică de producție: Nr. 18, Strada Yinhe, Cartierul Jibei, Districtul Jiyang, Municipiul Jinan, Provincia Shandong, China
Drepturi de autor © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Toate drepturile rezervate. POLITICĂ DE CONFIDENȚIALITATE

 EN