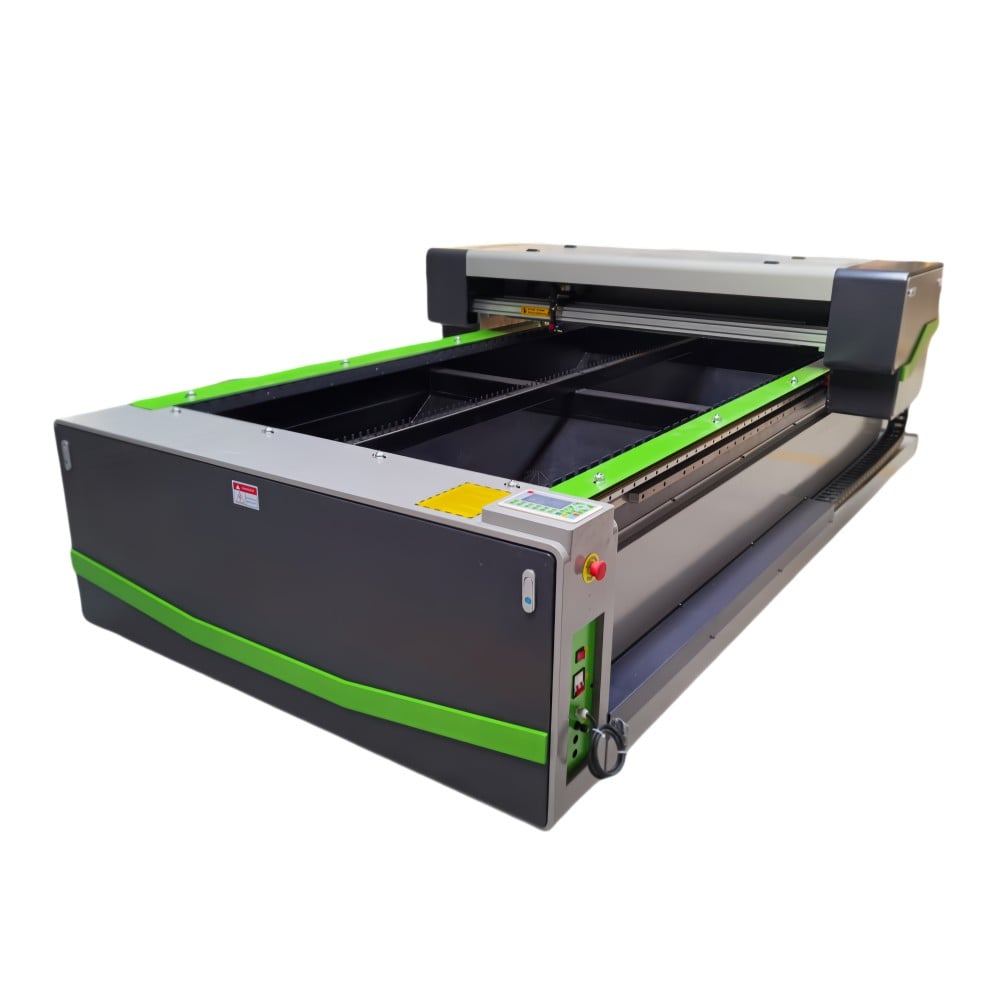
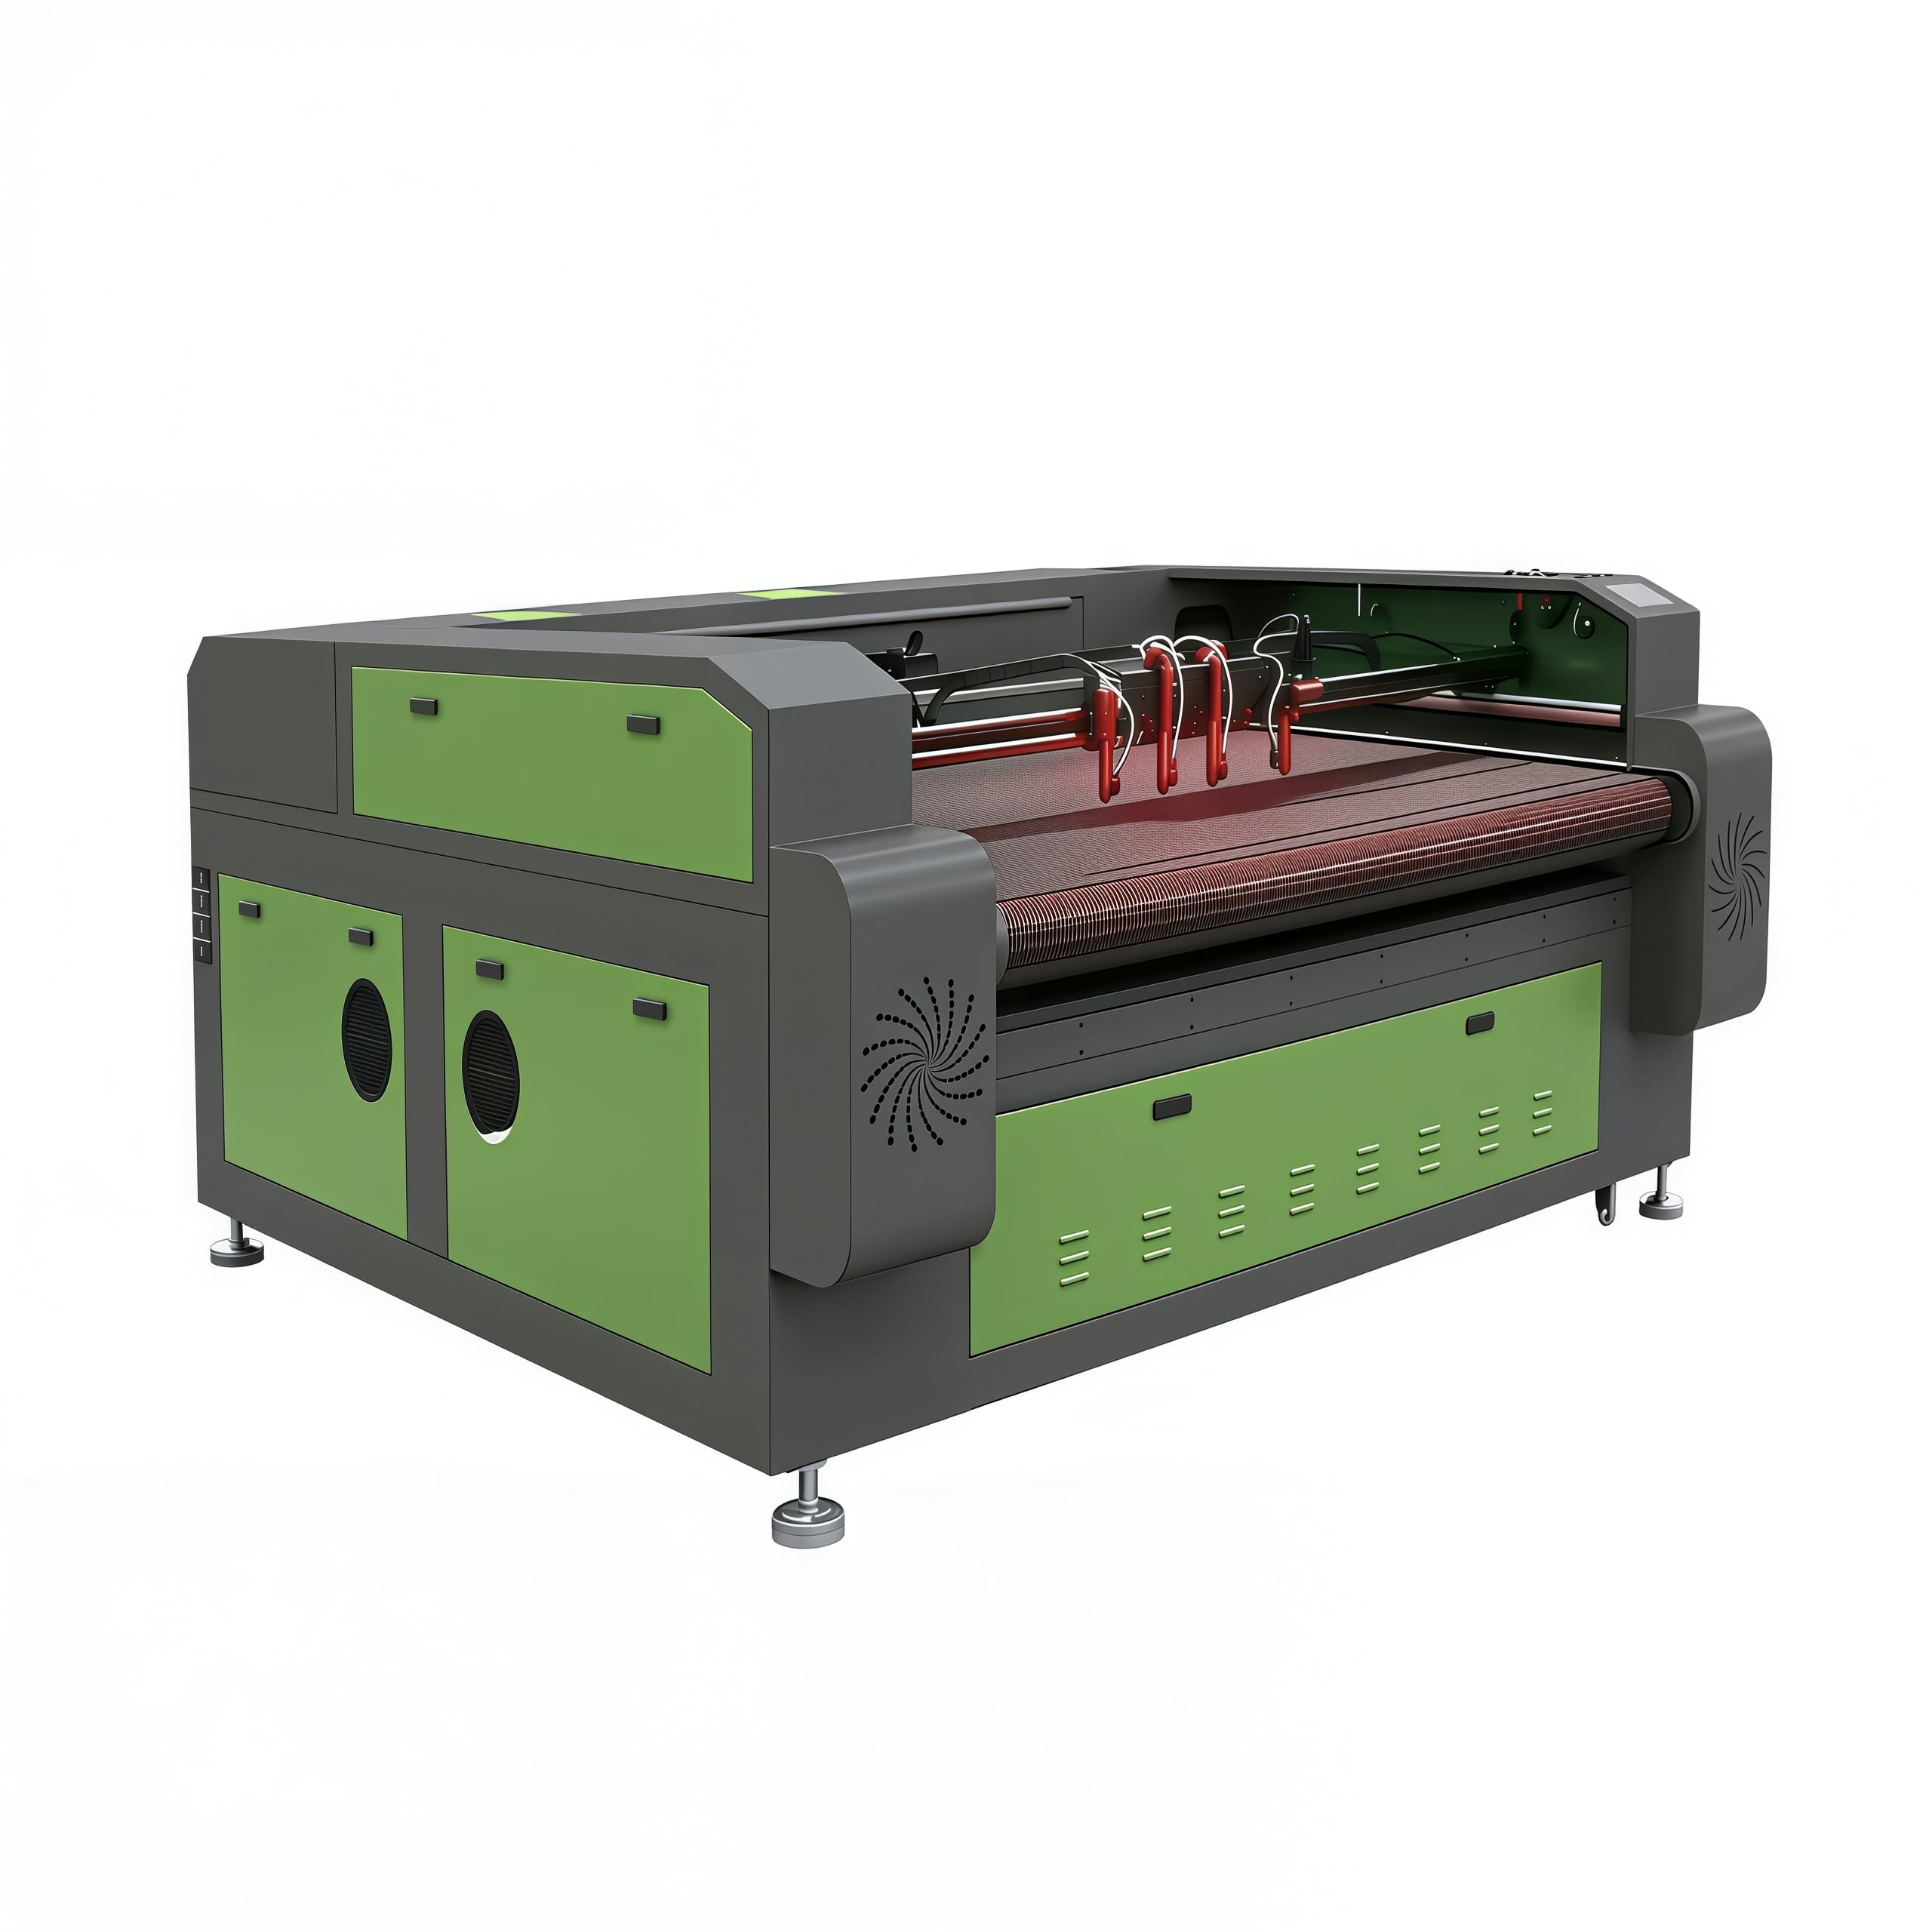
عند مقارنة جهاز التوجيه الرقمي المحوسب مع جهاز قطع ونقش الليزر ثاني أكسيد الكربون، فإن الاختلافات الواضحة سهلة الإدراج: أحدهما يستخدم أداة دوّارة، بينما يستخدم الآخر شعاعاً مركّزاً. وهذا الجزء بسيطٌ. أما السؤال الأصعب فهو ما الذي تعنيه تلك الاختلافات فعلاً عند معالجة ألواح الخشب وصفائح الأكريليك ومكوّنات اللافتات يومياً.
في الواقع، تتم غالباً عملية التقييم التقني بناءً على خمسة عوامل: نوع التشطيب المطلوب مباشرةً من الجهاز، ومقدار إعادة المعالجة المسموح بها، وما إذا كانت أنواع المواد المستخدمة تتغيّر بشكل متكرر، ومدى حساسية المهمة للحرارة أو الضغط الناتج عن الأداة، ومدى الانضباط الذي يمكن لخط الإنتاج الخاص بك دعمه عملياً من قِبل المشغلين.
لهذا السبب، فإن الإجابة البسيطة على سؤال «أيهما أفضل؟» نادرًا ما تكون مفيدة. فقد يكون جهاز التوجيه الرقمي (CNC) هو الخيار المناسب للقصّ الهيكلي، والألواح السميكة، والمهمات التي تتطلب نقشًا عميقًا أو تشكيلًا ثلاثي الأبعاد. أما جهاز الليزر CO2 فيكون الأنسب عندما تكون جودة الحواف، والنقش الدقيق، ودقة التفاصيل، ومعالجة الأكريليك النظيفة أكثر أهمية من القوة الخشنة في القص.
إذا تضمَّنت حِملتك التشغيلية لوحات إعلانات مخصصة، ولوحات زخرفية، وحروف أكريليكية، ونقش خشبي، ومهمات مختلطة بكميات قصيرة، فإن المفاضلة لا تتعلَّق بالسرعة فحسب، بل تتعلَّق أيضًا بالجودة التي يمكنك تكرارها دون أن تُحدث عملاً يدويًّا خفيًّا لاحقًا.
الخشب هو المجال الذي يتردَّد فيه كثير من المشترين، لأن كلا النوعين من الأجهزة قادران على معالجته، لكن ليس بنفس الطريقة.
يتعامل مخرطة التحكم العددي الحاسوبي مع الخشب الصلب السميك، والخشب الرقائقي، ولوح الألياف المتوسطة الكثافة (MDF)، والألواح المركبة بسلاسة أكبر وبأقل عدد من المفاجآت عند تنفيذ مهام مثل الحفر العميق، أو التمزيق المائل، أو التخريش، أو النحت على شكل تجاويف، أو التشكيل حسب الملامح، أو النحت ثلاثي الأبعاد. وإذا كانت ورشة إنتاج اللوحات الإعلانية أو خط التصنيع الخاص بك يحتاج إلى نحت بُعدي بدلًا من مجرد وضع علامات سطحية، فإن المخرطة تمتلك ميزة واضحة. فهي تزيل المادة بطريقة ميكانيكية، وبالتالي فهي غير مقيدة بعرض شق ضيق أو تفاعل يعتمد على الحرارة.
أما جهاز الليزر ثاني أكسيد الكربون (CO2)، فيُختار غالبًا لألواح الخشب الرقيقة إلى المتوسطة السماكة، حيث تكون الحفر التفصيلية، والنص الصغير الحاد، والقطع المعقدة، وأدنى قدر ممكن من الإجهاد الميكانيكي أمورًا أكثر أهمية. وفي حالة الألواح المغشاة بطبقة خشبية رقيقة، أو الأجزاء الزخرفية الهشة، أو أنماط التضمين الدقيقة، فإن العملية غير التماسكية تشكل ميزة حقيقية. فليس هناك انحراف في أداة القطع، ولا آثار أداة ناتجة عن حدّة منخفضة في القاطع.
المشكلة تكمن في الحافة. فعادةً ما تظهر حافة مُظلَّلة على الخشب المقطوع بالليزر بسبب التأثير الحراري. وأحيانًا يكون ذلك مرغوبًا؛ بل وقد يبدو متعمَّدًا في المنتجات الزخرفية. أما في أحيانٍ أخرى، فهو يشكِّل مشكلةً، لا سيما في لافتات الطلاء الفاخرة أو الأجزاء التي تتطلَّب خط لصقٍ نظيف. وتتفادى الماكينات الناقلة (الراوترات) علامات الاحتراق، لكنها قد تترك أطرافًا مُتهرِّشة أو تسبب تفتُّتًا في الحواف أو تتطلَّب عمليات صقلٍ، وذلك حسب نوع القطعة الدورانية المستخدمة وجودة اللوح.
وهذا أحد تلك القرارات التي تبدو تقنيةً في ظاهرها، لكنها في الحقيقة قرارٌ تجاريٌّ بحت. فإذا كان العميل يقبل الحافة المقطوعة ذات اللون الداكن، فقد يقلِّل الليزر من جهد التشطيب. أما إذا كان يتوقَّع حافة خامًا جاهزة للطلاء أو التلصيق، فقد توفر الراوترات عليك مشاكل لاحقًا.
ويغيِّر الأكريليك هذا التوازن بسرعة
بالنسبة للأكريليك، تصبح المقارنة أقل توازنًا. في العديد من بيئات صناعة اللافتات، يُعد جهاز قص ونقش الليزر CO2 الخيار المفضل بسبب التشطيب الذي يمكنه إنتاجه على درجة الأكريليك المناسبة. فحواف ذات مظهر مصقول باللهب، والزوايا الداخلية النظيفة، والكتابة الصغيرة، والتفاصيل المنقوشة يصعب على الروتير مطابقتها دون تلميع إضافي أو معالجة لاحقة.
مع ذلك، ليست جميع أعمال الأكريليك متماثلة. فعادةً ما تختلف الأكريليك المُسبوك عن الأكريليك المَدحوق في سلوكها أثناء النقش ومظهر الحواف، وينبغي على المشترين التحقق من نتائج العيّنات على المادة الدقيقة التي يعتزمون استخدامها فعليًّا. وهذه ليست تفصيلة بسيطة. فقد تبدو الآلة ممتازة خلال العرض التوضيحي، ثم تُنتج نتيجة مختلفة حين يغيّر مورِّد ألواحك الفعلي نوعية الراتنج أو الغشاء الواقي.
لا يزال مخرطة التحكم العددي بالحاسوب مفيدةً في معالجة الأكريليك عندما تزداد سماكة الصفائح، أو عندما تكون تلميع الحواف جزءًا أصليًّا من العملية، أو عندما تتضمَّن المهمة فتحات مُستوية (كونترسينك)، أو حواف مائلة (شامفر)، أو ثقوبًا مثقوبة، أو عناصر مشكَّلة تتجاوز العمل البسيط المتمثل في القطع والنقش. كما أنَّها تجنِّب المشكلات الناتجة عن تأثير الحرارة التي قد تظهر إذا لم تُضبط معايير الليزر، أو تدفق الهواء المساعد، أو نظام السحب بشكلٍ صحيح.
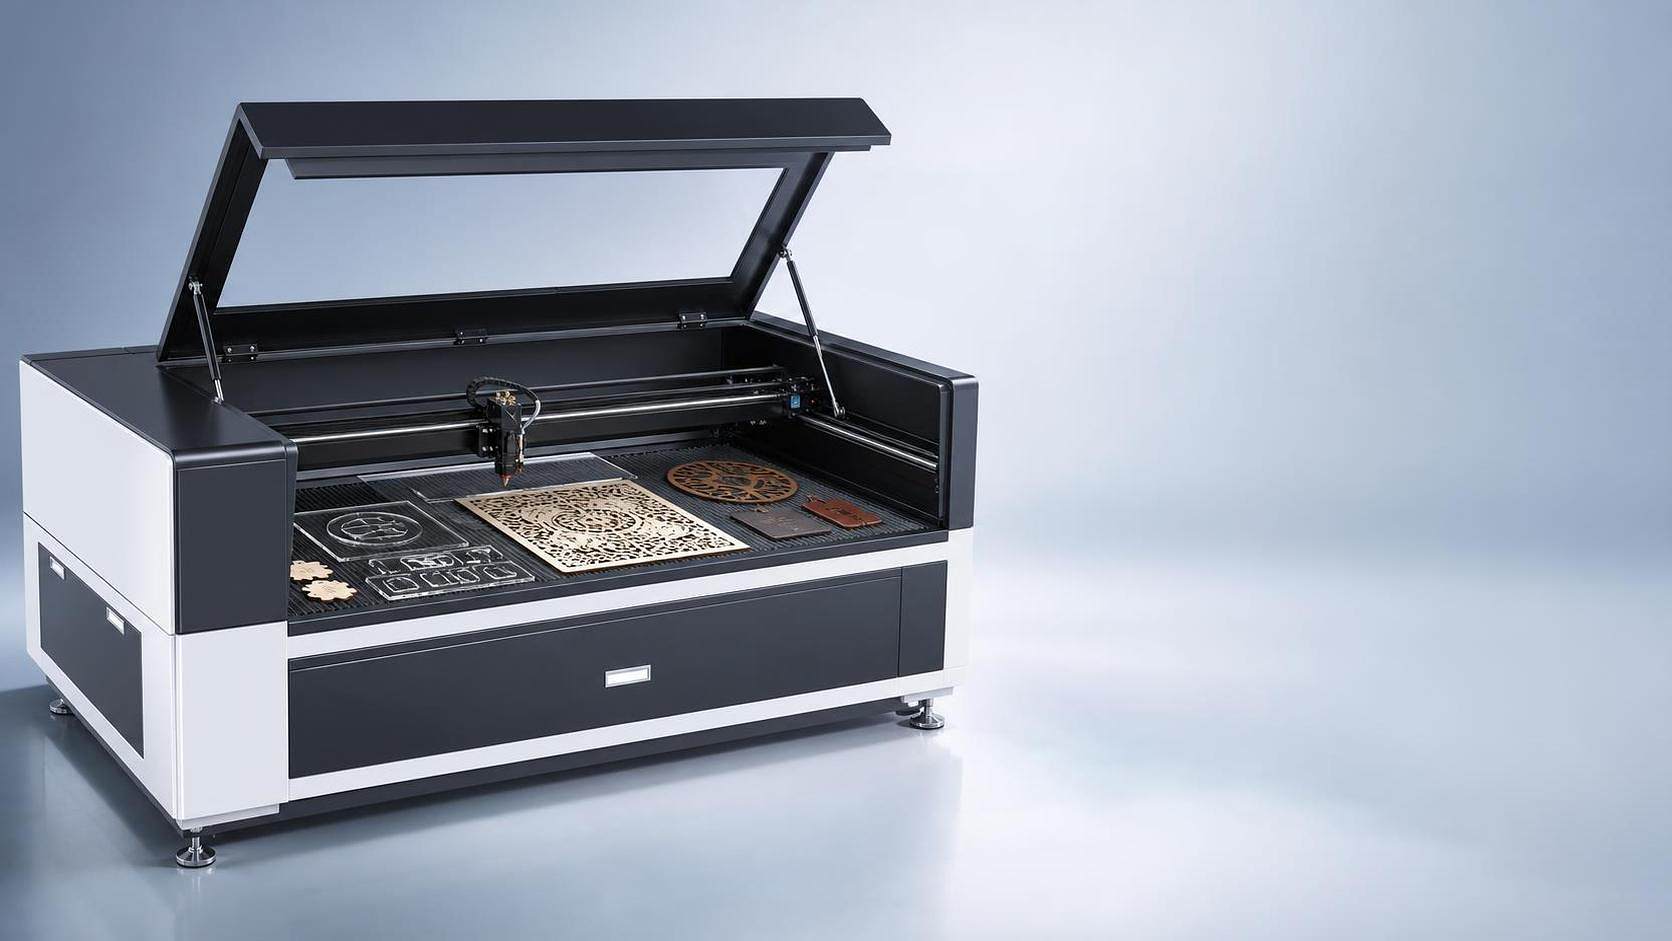
ولكن إن كان الشرط الأساسي هو إنتاج لافتات البيع بالتجزئة، أو الحروف المُضاءة، أو الألواح الأمامية، أو قطع العرض، أو أجزاء الأكريليك الزخرفية ذات الحواف الظاهرة، فإنَّ ليزر ثاني أكسيد الكربون يتناسب عادةً مع هذه العملية بشكلٍ أكثر طبيعية. ولهذا السبب، يشارك العديد من المصنِّعين والمورِّدين المتخصِّصين في آلات النقش بالليزر CO₂ وآلات القطع بالليزر CO₂ بعمقٍ في متطلبات إنتاج اللافتات والعروض، وليس فقط في عمليات قطع الصفائح العامة.
صنع اللافتات نادرًا ما يكون عملية تستخدم مادة واحدة فقط. فقد تتضمن أسبوعًا واحدًا لوحات خلفية من الخشب الليفي المتوسط الكثافة (MDF)، وحروفًا أكريليكية، وأغطية خشبية رقيقة مغلفة، ومواد علامات مرنة تشبه المطاط، وخشب زخرفي رقيق. أما الأسبوع التالي فقد يشمل قوالب تثبيت، ومقاطع فاصلة، وأدوات مساعدة في التجميع مصنوعة من الرغوة، أو لوحات منقوشة. إن تقييم الآلات بناءً على أقصى سرعة لها أو قوتها بالواط فقط يُهمِل المشكلة الحقيقية: كم عدد هذه المهام التي يمكن أن تمر عبر ورشتك دون الحاجة إلى حلول غير عملية.
المنشار الدوراني (الراوتر) يكون عادةً أكثر كفاءة في أعمال صنع اللافتات ذات الطابع التصنيعي. فهو يتعامل بكفاءة مع ألواح المواد، والركائز السميكة، والأجزاء المُرتَّبة داخل بعضها (Nested parts)، والقطع ثلاثي الأبعاد. فإذا كنت تصنع لافتات على شكل خزائن، أو مكونات قنوات، أو لافتات خشبية منقوشة، أو ألواح كبيرة الحجم تُرسل لاحقًا إلى عمليات الطلاء والتجميع، فإن قدرات الراوتر غالبًا ما تتماشى مع هذه العمليات.
يُستخدم ليزر ثاني أكسيد الكربون عادةً في أعمال لوحات الإشارات التي تتطلب دقةً عاليةً: مثل النقش على اللوحات، والقطع المصنوعة من الأكريليك، والغطاء الزخرفي الدقيق، وميزات القوالب، والتمييز التسلسلي، والدُفعات الصغيرة المخصصة التي تهم فيها مرونة الإعداد. وتقدّر ورش العمل التي تعتمد على التخصيص الشخصي، وأوقات التسليم القصيرة، والنتيجة البصرية النهائية ما يحققه الليزر من دقة في آخر ملليمترٍ من التفاصيل، وليس فقط في أول مترٍ من سرعة معالجة الصفائح.
وهذا هو أيضًا المكان الذي تدخل فيه متطلبات الشركات المصنِّعة الأصلية (OEM). فعندما ينظر المشترون إلى آلة ليزر CO2 من نوع OEM أو آلة قص ليزر CO2 رقمية تحكمها حاسوب من نوع OEM، فقد لا تمثِّل المنصة نفسها سوى نصف عملية التقييم. أما النصف الآخر فيتعلَّق بما إذا كانت أبعاد سرير التشغيل، وتصميم نظام العادم، ومنطق وحدة التحكم، ومعالجة القطع أثناء المرور عبر الجهاز، والخيارات الدوَّارة، وتوافق البرمجيات تتطابق فعليًّا مع منتجات لوحات الإشارات بدلًا من أن تكون مُجرَّد عينة معيارية معروضة في غرفة العرض.
من الشائع أن نسمع أن الليزر «أكثر دقة» بينما الماكينة المُبرقنة «أكثر قوة». وهذه الملخَّصات عامة جدًّا ولا تساعد في اتخاذ قرارات الشراء.
تتفوَّق أنظمة الليزر عادةً في قطع الشقوق الضيِّقة، والرسومات المنقوشة الدقيقة، والنصوص الصغيرة، والحدود الداخلية الرقيقة، لأنها لا تستخدم أداة مادية تضغط على المادة. وهذا أمرٌ مهمٌ عند قص الخشب الرقيق والأكريليك. فغالبًا ما يمكن إنتاج نمط زخرفي صغير — قد يتعرَّض للكسر عند استخدام التوجيه الميكانيكي — بجودةٍ أعلى باستخدام الليزر.
ومع ذلك، فإن الدقة المفيدة في ورشة العمل تعتمد أيضًا على طريقة تثبيت القطعة، وانعدام انحناء المادة، واستخراج الدخان، وحالة العدسة، وارتداء القاطع، وانحراف المحور الدوار، وأسلوب تثبيت القطعة من الأعلى، وعادات المشغل. فقد تُنتج آلة دقيقة تقنيًّا أجزاءً غير متسقة إذا كان الإجراء المحيط بها غير مستقر. ولذلك، لا ينبغي للمقيِّمين أن يقارنوا فقط التحملات المذكورة في الكتيبات الترويجية. بل يجب أن يسألوا عن الانضباط اللازم في الصيانة للحفاظ على ثبات النتائج خلال شهرٍ كاملٍ من الإنتاج، وليس خلال عرض توضيحي مدته عشر دقائق.
يُقارن الناس غالبًا سعر الشراء واستهلاك الكهرباء، ثم يتوقفون مبكرًا جدًّا. أما السؤال الأفضل المتعلق بالتكاليف فهو: أين يُولِّد كل جهاز عمالةً أو مواد استهلاكيةً أو نفاياتٍ أو توقُّفًا في التشغيل؟
في ما يتعلَّق بآلات التوجيه العددية (CNC)، فإن أدوات القطع تلعب دورًا محوريًّا. فالأجزاء الحادة تتآكل وتتكسَّر، ويجب اختيارها بعناية تامة تبعًا لنوع الخشب ونسبة الغراء في الخشب الرقائقي وسلوك الأكريليك والتشطيب المطلوب. كما أن أنظمة تثبيت القطع وأنظمة شفط الغبار تؤثِّر أيضًا في جودة القطع. فإذا كانت الورشة ضعيفة في إدارة الأدوات، فقد تصبح عملية التوجيه أكثر تكلفةً مما تبدو عليه في الحسابات الورقية.
أما في حالة الليزر CO2، فإن صورة التكاليف تتجه نحو العناية بالعدسات، ومدة عمر الأنبوب أو الصيانة المرتبطة بالمصدر، واستقرار نظام التبريد، وأداء نظام الإخراج، وإدارة الدخان. ويمكن أن تُفسد عملية الشفط غير الكافية جودة القطع قبل أن يلاحظ المشغل ذلك في المؤشرات. فبقايا الأكريليك ودخان الخشب وتلوُّث العدسات ليست أمورًا ثانوية؛ بل هي مرتبطة ارتباطًا مباشرًا بإمكانية التكرار.
وهناك أيضًا عمليات إعادة العمل. فإذا أزالت تقنية الليزر الحاجة إلى تلميع الحواف الظاهرة من الأكريليك، فقد يُعوَّض ذلك جزءًا من استثمار الجهاز. أما إذا تجنَّب الماكينة المُبرمجة (الراوتر) التفحُّم الذي كان يتطلَّب عادةً صقلًا أو تغيير قناع وقائي، فإن التوازن يميل مجددًا في الاتجاه المعاكس. وهذه الحسابات تختلف من ورشة إلى أخرى، وغالبًا ما تكون أهمَّ من الادعاءات العامة حول كون جهازٍ ما «أكثر اقتصاديةً» من غيره.
إذا كانت الغالبية العظمى من مهامك تشمل خشبًا سميكًا، وقصًّا هيكليًّا، وحفر جيوب، ونحتًا بعمق، وإنتاجًا بتنسيقات كبيرة، فابدأ من جانب الراوتر، وانتقل فقط نحو جهاز الليزر إذا أصبح النقش التفصيلي عائقًا يُبطئ سير العمل.
أما إذا كانت الغالبية العظمى من مهامك تشمل أعمال عروض الأكريليك، وحواف ظاهرة نظيفة، ونقشًا دقيقًا، ولواصق مخصصة، وإنتاجًا مختلطًا بكميات صغيرة، فابدأ من جانب ليزر CO2، وجرِّب سلوك المواد بدقة قبل تثبيت المواصفات النهائية.
إذا كان حجم العمل موزَّعًا فعليًّا بين مهام مختلفة، فقد يكون من الأ realistic الاعتراف بأن أي جهاز واحد لا يمكنه تغطية كلا المهمتين بكفاءة مثالية. فبعض المشترين يقضون شهورًا في محاولة إجبار منصة واحدة على أداء جميع المهام، ثم ينتهي بهم الأمر إلى قبول إنتاج أبطأ وعمليات يدوية إضافية أكثر مما توقَّعوه. وفي تلك الحالات، حتى لو كانت الميزانية تفرض شراء جهاز واحد فقط في الوقت الحالي، فيجب أن يستند اختيار أول جهازٍ إلى العُقدة التي تحقِّق أعلى هامش ربح، وليس إلى أطول قائمة ممكنة بالقدرات.
أما بالنسبة لتقييم المورِّدين، فإن الاختبار العملي للعينات أهمُّ بكثيرٍ من اللغة التسويقية. أرسل عيِّنات فعلية من الخشب والأكريليك، وضمِّن أصغر الملامح المطلوبة لديك وأشد معاييرك البصرية صرامةً، واطلب نتائج تُظهر السطح الأمامي، وحالة الحواف، والتأثير على الجانب الخلفي، والعمليات الإضافية المطلوبة بعد المعالجة. فهذه الطريقة تُعطيك معلوماتٍ أعمق بكثيرٍ من مقارنة سرعة عامة.
في حالة الخشب، عادةً ما يكون م/router CNC مناسبًا أكثر عندما تكون السُمك والتشكيل والتشغيل الهيكلي هي العوامل المُتحكِّمة. أما في حالة الأكريليك، فإن الليزر CO2 غالبًا ما يكون الخيار الأفضل، خصوصًا في صناعة اللافتات حيث يظهر لمُشتري المنتج مظهر الحواف وجودة النقش بوضوح. وفي الإنتاج المختلط للوائح والإشارات، فإن القرار الصحيح لا يعتمد كثيرًا على المواصفات العامة المُعلَّنة، بل على مدى قدرة عمليتك على التحمُّل فيما يتعلَّق بالتنظيف اللاحق، والتباين في النتائج، وصعوبة إعداد الجهاز.
هذه هي المقارنة الحقيقية وراء م/router CNC مقابل جهاز القطع والنقش بالليزر CO2. فالموضوع ليس أيًّا من الجهازين أكثر تقدُّمًا، بل أيُّهما يولِّد تنازلات أقل في المنتجات التي تحتاج فعليًّا إلى شحنها.
 أخبار عاجلة
2026-02-05
2026-02-03
2025-12-01

مينغشينغ ليزر هي شركة رائدة مقرها الصين متخصصة في تصنيع آلات الليزر، وتقدّم قواطع ليزر ثاني أكسيد الكربون، وآلات قطع الليزر بالألياف، وماكينات التوجيه العددي بالحاسوب (CNC)، وآلات لحام الليزر، وآلات وسم الليزر. كما تتوفر حلول مخصصة حسب الطلب (OEM/ODM). احصل على عرض أسعار اليوم!
- المقر الرئيسي للشركة: الغرفة ١٣٠٣، المبنى ٤، ساحة يونايتد فورتشن، المنطقة التكنولوجية المتقدمة، مدينة جينان، مقاطعة شاندونغ، الصين
- المصنع الإنتاجي: رقم ١٨، طريق يينهه، شارع جيبي، منطقة جييانغ، مدينة جينان، مقاطعة شاندونغ، الصين
حقوق الطبع والنشر © ٢٠٢٦ شركة قرن مينغشينغ (جينان) لتكنولوجيا الذكاء الاصطناعي المحدودة. جميع الحقوق محفوظة. سياسة الخصوصية

 EN