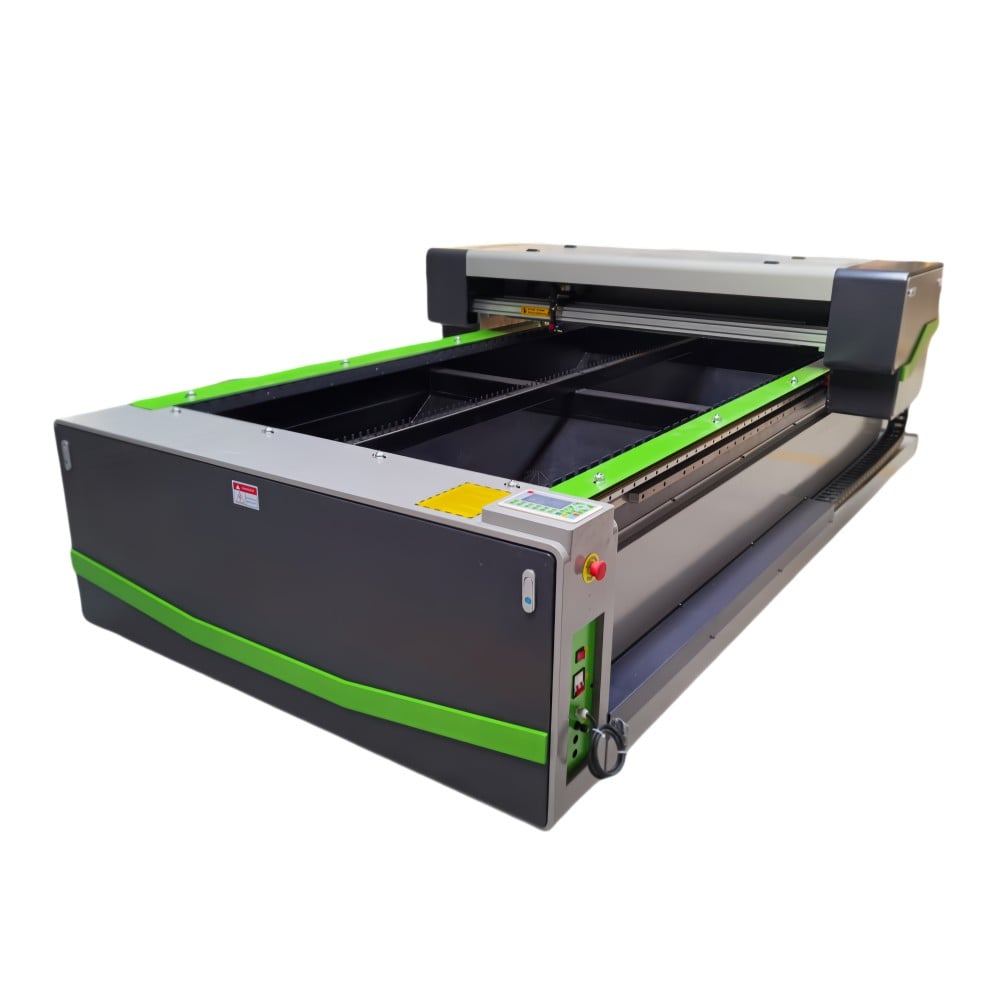
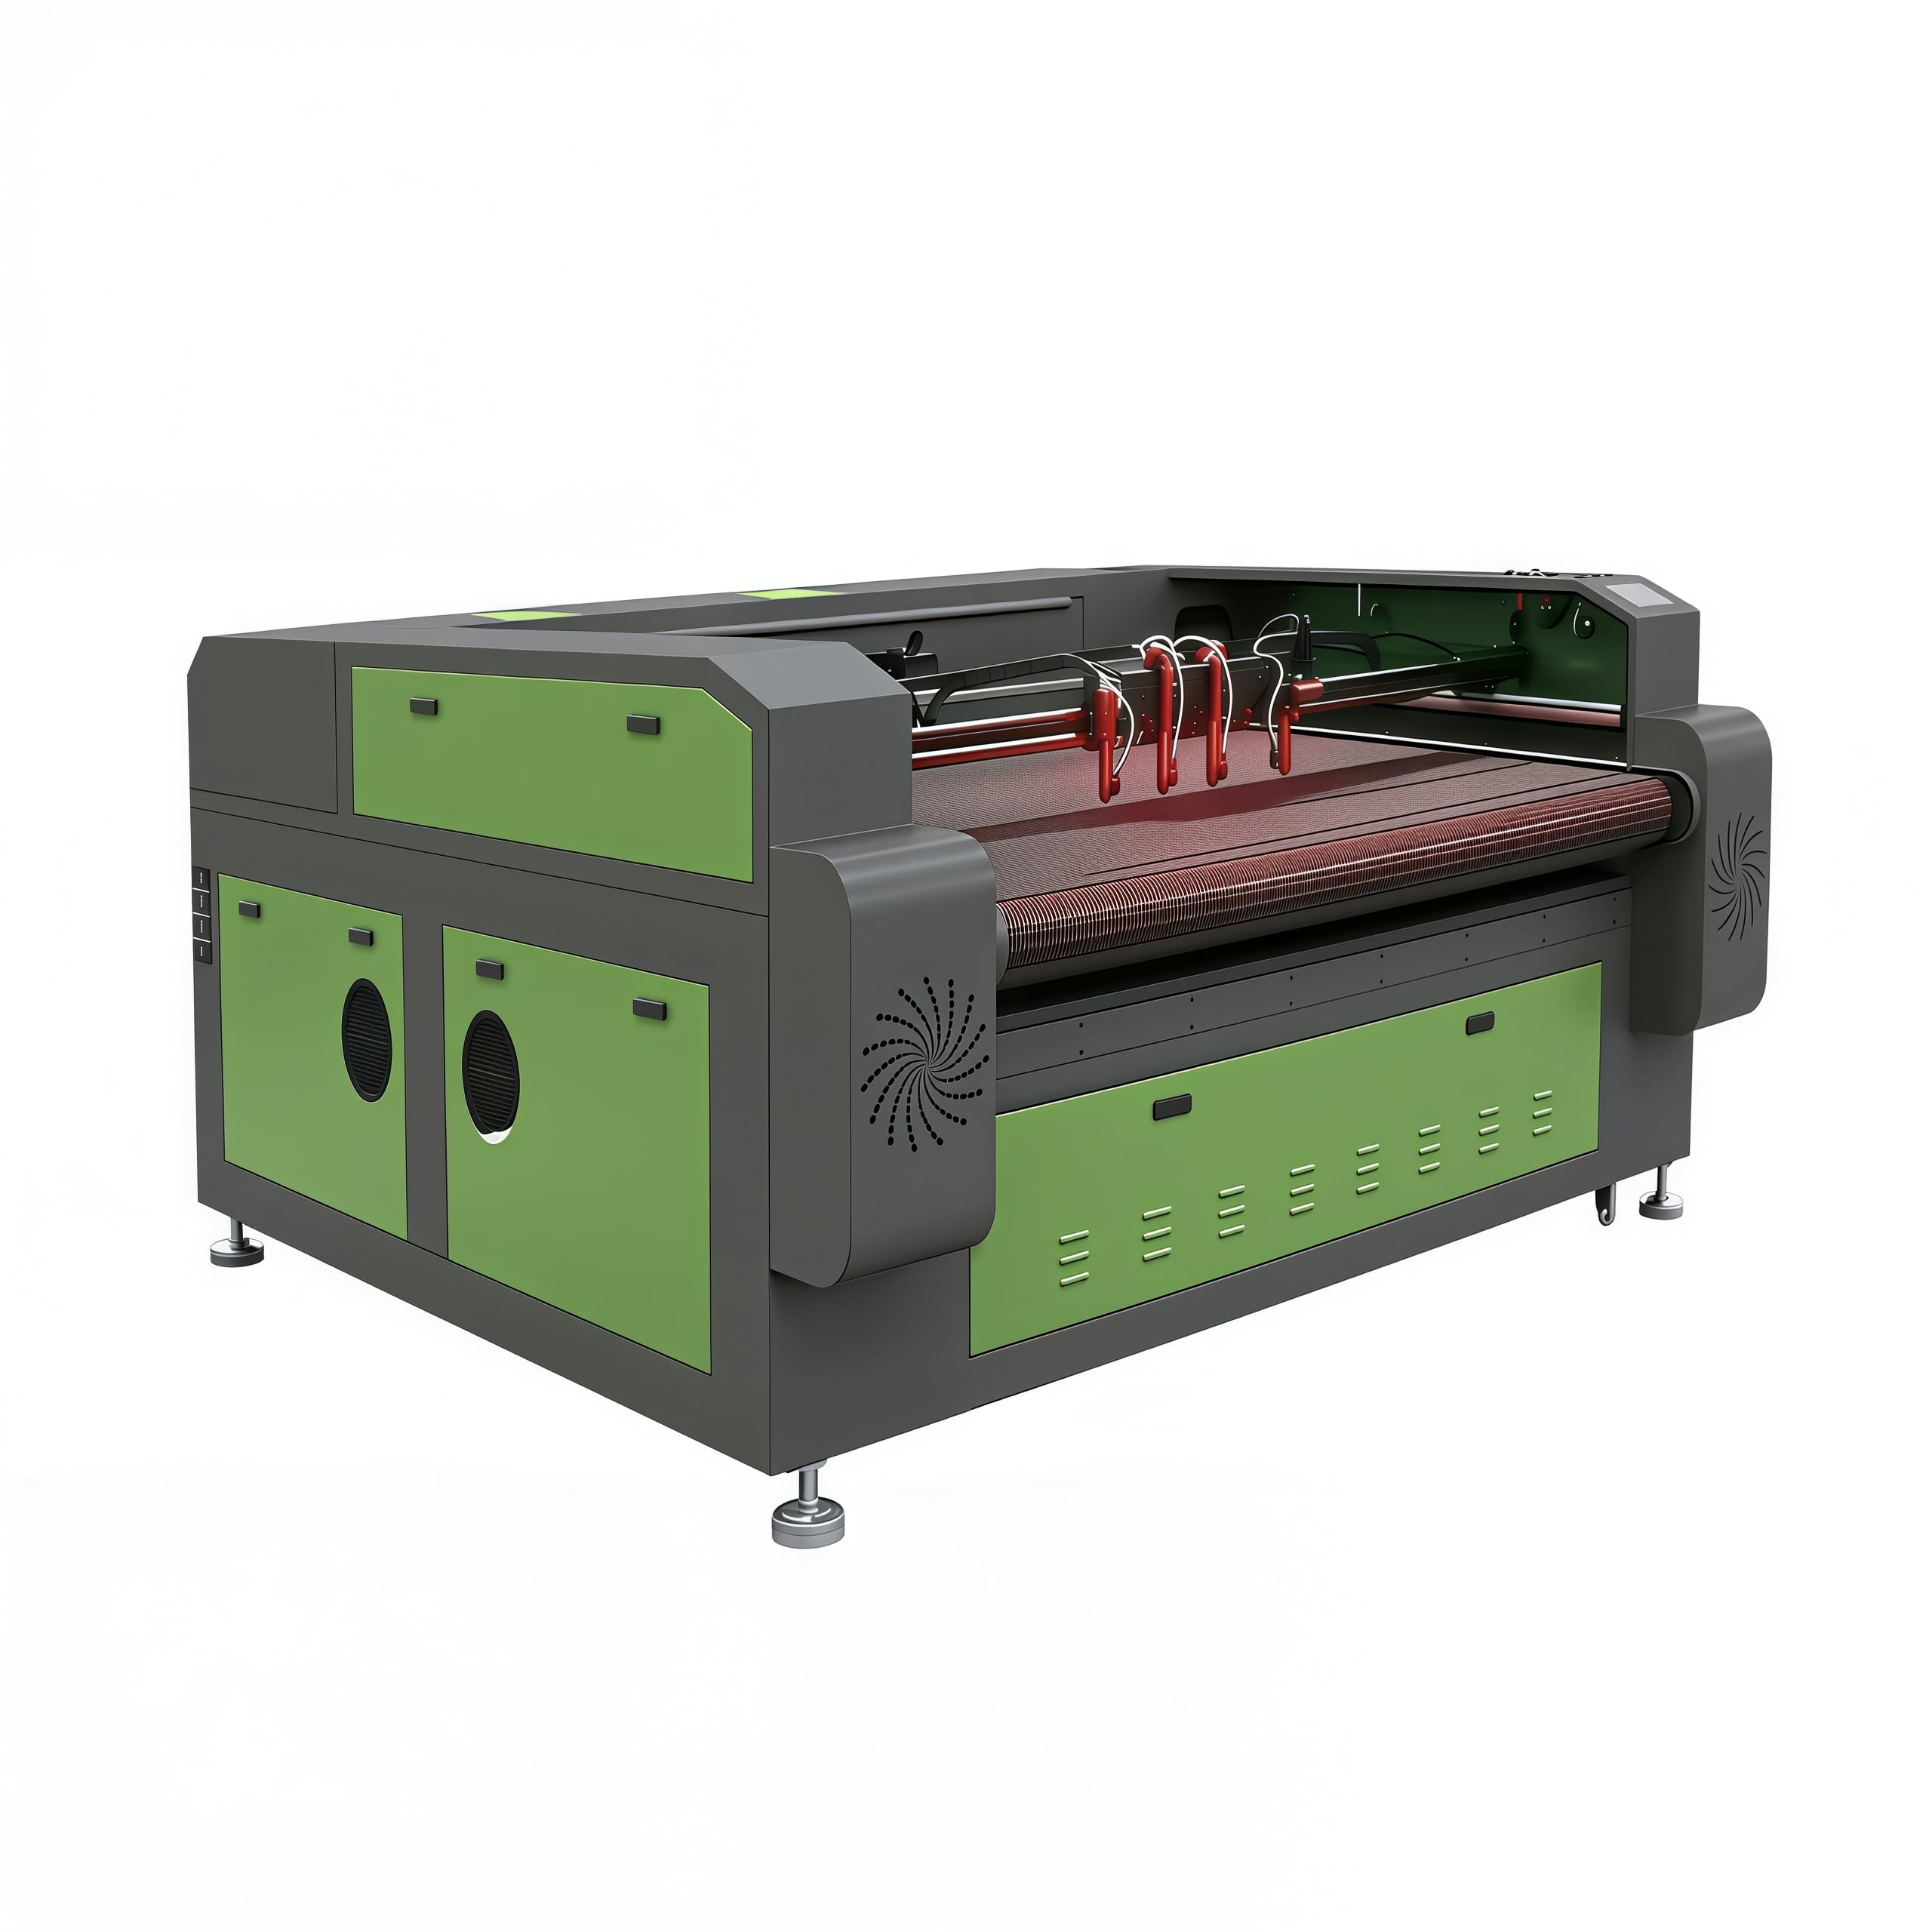
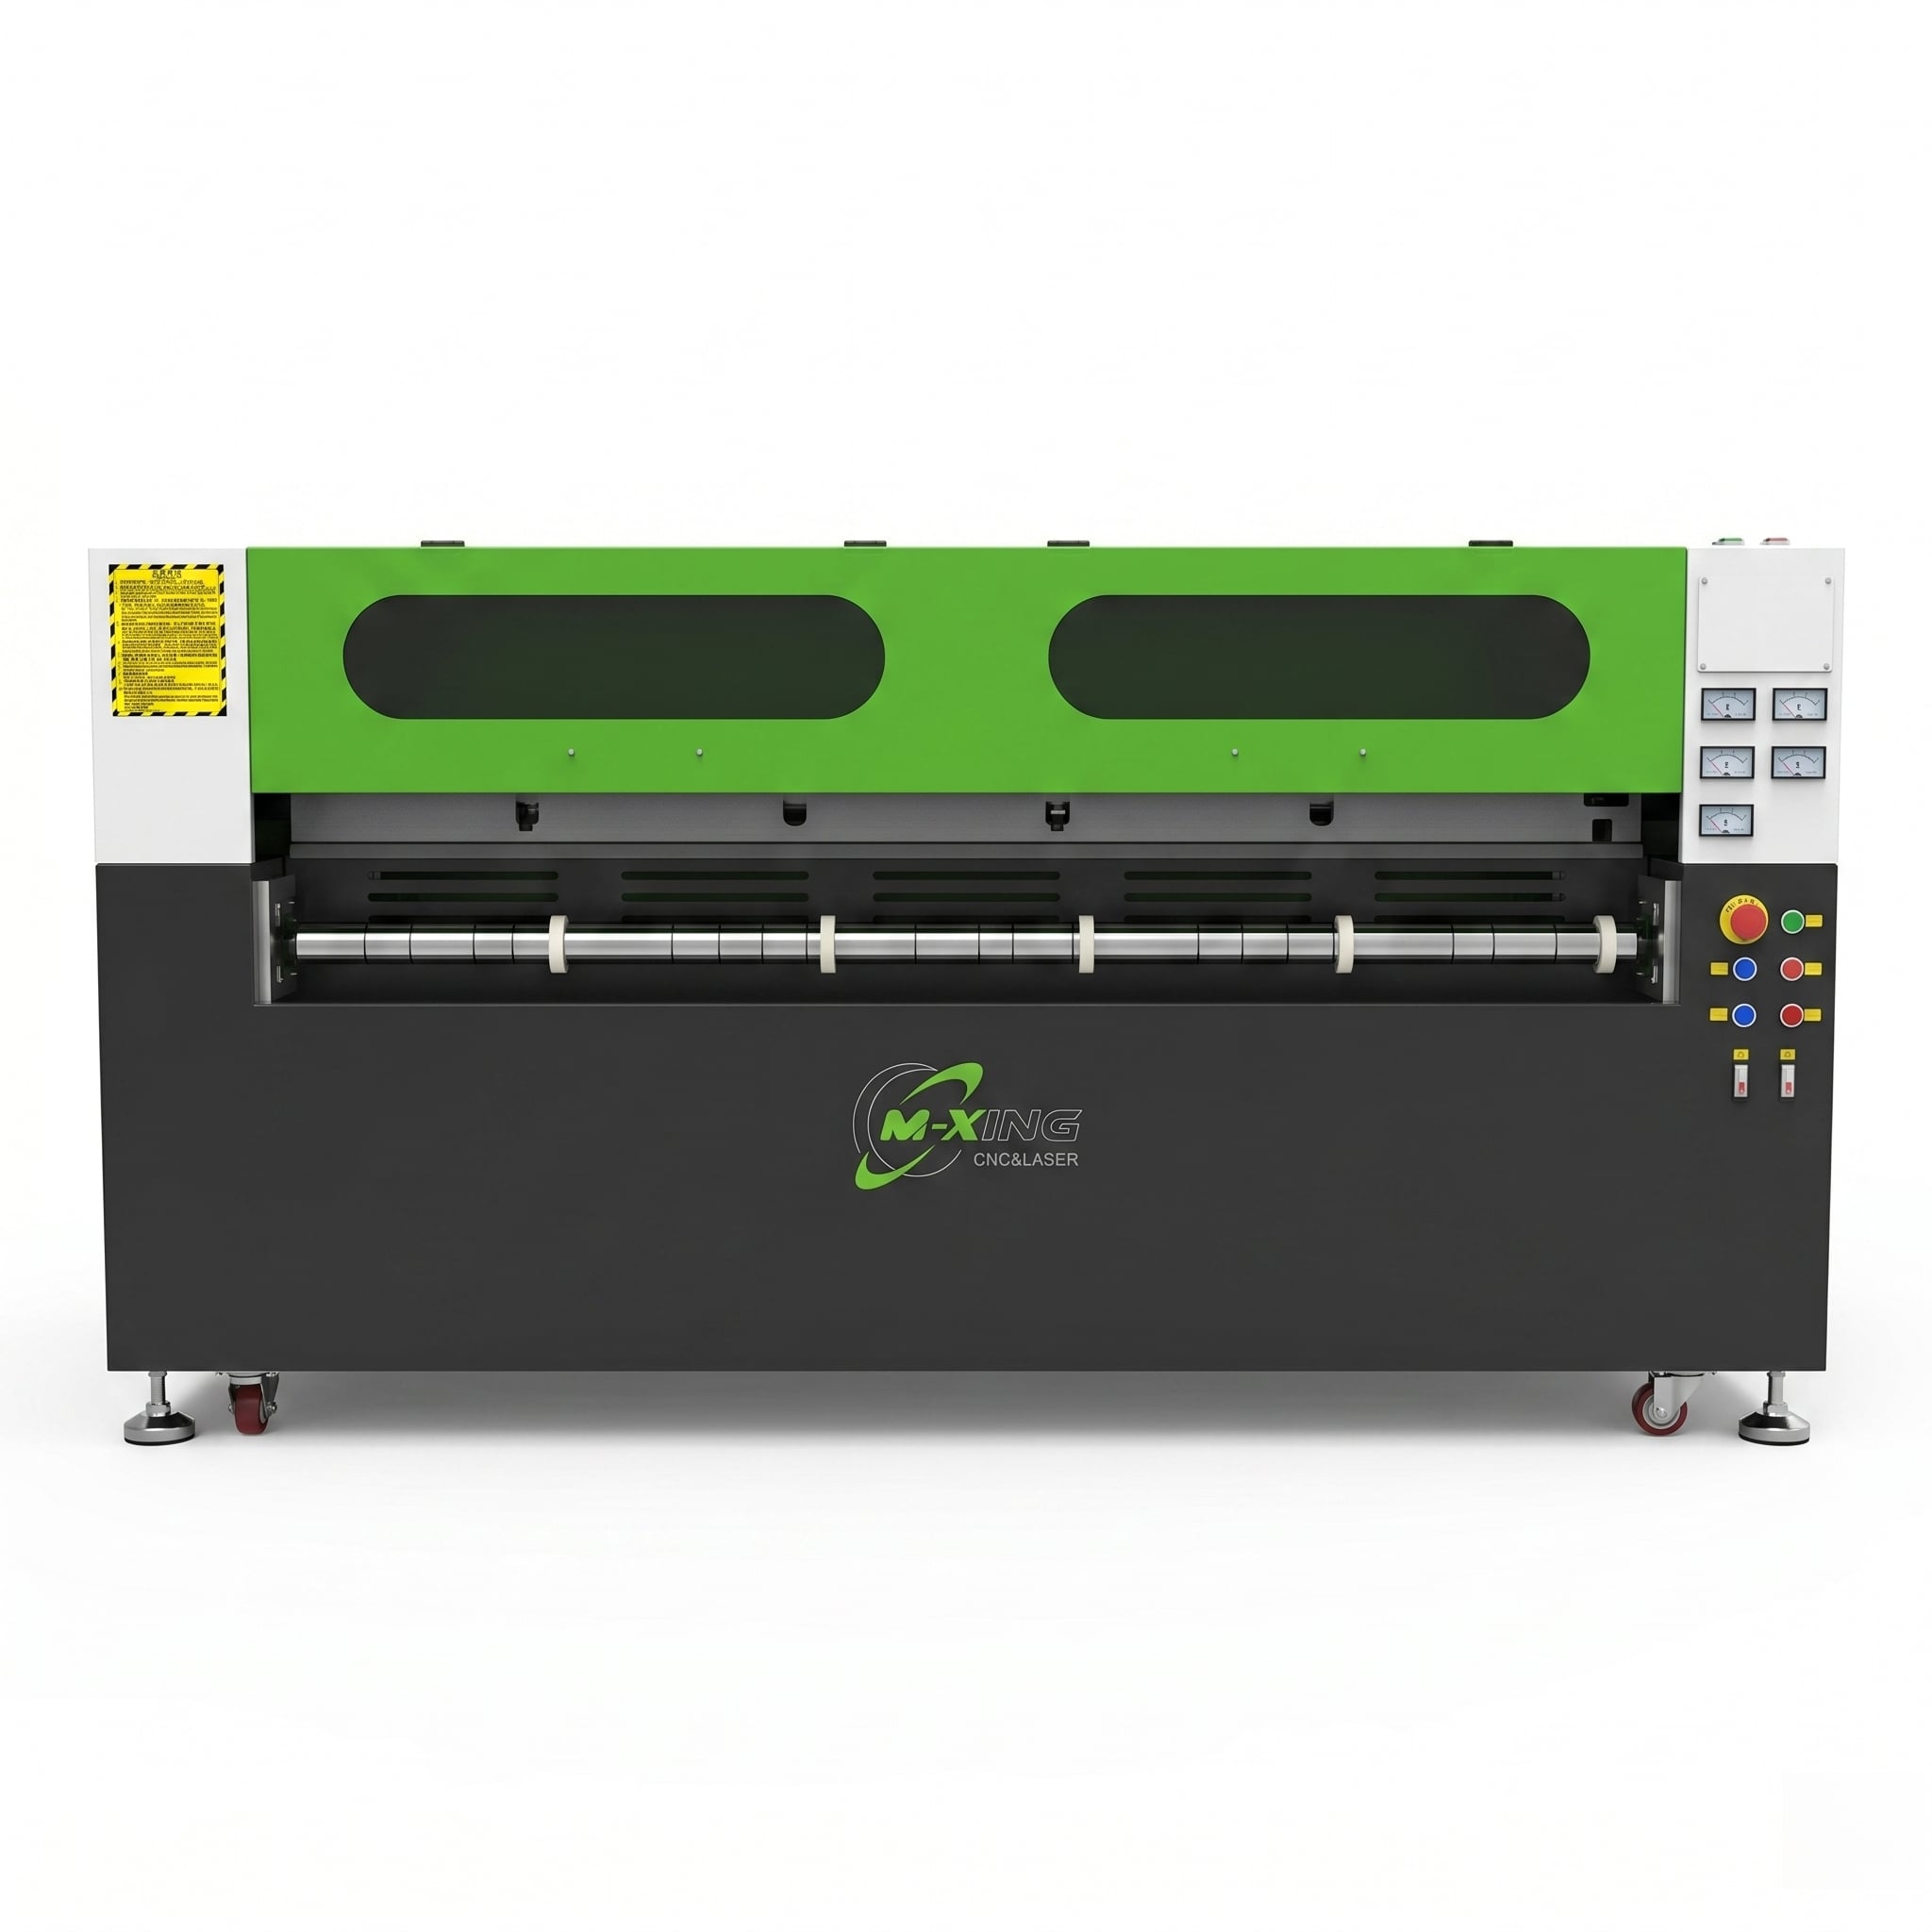
CNC-maapilduri ja CO2-laserlõike- ning gravüürimismasina võrdlemisel on ilmsed erinevused lihtne loetleda: üks kasutab pöörlevat tööriista, teine aga fokuseeritud kiirguskiirt. See osa on lihtne. Raskem küsimus on see, mida need erinevused tähendavad päevaselt puiduplaatide, akrüüllehtede ja siltide komponentide töötlemisel.
Tegelikult tuleneb tehniline hindamine tavaliselt viiest asjast: millist lõpppinda masinast vajatakse, kui palju järeltööd on lubatud, kas materjalide segu muutub sageli, kui tundlikud on tööd soojusele või tööriista rõhule ja kui palju operaatori täpsust suudab teie tootmisliin reaalselt tagada.
Seetõttu ei aita lihtne küsimus „mis on parem“ harva. CNC-freeseja võib olla õige valik struktuuriliseks lõikeks, paksemate plaatide töötlemiseks ning töödeks, kus on vaja sügavusfreeseerimist või 3D-kujundamist. CO2-laser võib sobida paremini, kui olulisemad on servade kvaliteet, täpsed gravüürid, detailide täpsus ja puhtalt töödeldud akrüülplaat – mitte lihtsalt suur lõikejõud.
Kui teie töökoormus hõlmab kohandatud siltide, dekoratiivsete paneelide, akrüülkiirtega tähtede, puidu gravüürimist ja väiksema sarjaga segatöid, siis kompromiss ei puudu ainult kiirusest. See puudutab ka kvaliteeti, mida saab korduvalt saavutada ilma varjatud tööjõu kulutuseta hilisemas etapis.
Puit on see materjal, milles paljud ostjad kahtlevad, sest mõlemat masinatüüpi saab kasutada puidu töötlemiseks, kuid erineval viisil.
CNC-freese töötleb paksemaid tahketa puu-, vineeri-, MDF- ja komposiitplaatide tüüpe, kus kaob vähem üllatusi, kui töö hõlmab sügavusi, kaldenurki, sooni, liiteavaid või 3D-reljeefset töötlemist. Kui teie siltide tootmisettevõte või valmistusliin vajab mõõtmetlikku kujutamist mitte ainult pinnatähistust, siis on freese selge eelis. See eemaldab materjali mehaaniliselt, mistõttu ei piirdu see kitsa lõikega ega soojuspõhise interaktsiooniga.
CO2-laserit valitakse aga sageli õhukese kuni keskmise paksusega puitlehtede puhul, kus olulisemad on detailne gravüürimine, teravnägelik väike tekst, keerukad väljalõiked ja minimaalne mehaaniline koormus. Veneeritud paneelide, kergeste dekoratiivsete osade ja peenikeste paigaldusmustrite puhul on kontaktita protsess tõeline eelis. Te ei pea arvestama freesevaipu kõrvalekaldumisega ega nõrgenenud vaipu jälgedega.
Põhiline probleem on serv. Laserlõikega töödeldud puit näitab tavaliselt soojusmõju tõttu tumedamat serva. Mõnikord on see soovitav; dekoratiivsetes toodetes võib see isegi olla taotletav efekt. Mõnikord on see aga probleem, eriti kui tegu on kallite värvitud siltide või osadega, millel peab olema puhas liimjoon.
See on üks neid otsuseid, mis kõlab tehniliselt, kuid tegelikult on kaubanduslik. Kui teie klient aktsepteerib tumedamat lõikeserva, võib laser vähendada lõpptoimingute töökulu. Kui klient ootab aga valmistatud serva, mida saab kohe katte- või laminaadikihiga katta, siis võib freeseer vähendada hilisemaid probleeme.
Akrüül muudab olukorda kiiresti
Akrüülhappe puhul muutub võrdlus vähem tasakaalukaks. Paljusid siltide valmistamise keskkondi kasutavad CO2-laserlõike- ja gravüürmasinaid eelistatult, kuna need saavad teha õige akrüülhappe sorti puhul väga hea lõpptoote. Tulepolituuritud servad, puhtad sisemised nurgad, väikesed tähed ja gravüüritud detailid on freeseerimisega raske saavutada ilma täiendava poliitumiseta või järgtöötlemiseta.
Siiski pole kõik akrüülhappe tööd samasugused. Valatud akrüülhape käitub gravüürimisel ja servade välimusel üldiselt teistsuguselt kui ekstrudeeritud akrüülhape ning ostjad peaksid kontrollima proovitulemusi täpselt sama materjaliga, mida nad plaanivad kasutada. See ei ole väike üksikasja. Masin võib demo ajal väga hästi välja näida, kuid siis anda teistsuguse tulemuse, kui teie tegelik lehtede tarnija muudab resiini kvaliteeti või kaitsekihti.
CNC-freese on siiski kasulik akrüülplaatide töötlemisel, kui plaatide paksus suureneb, kui äärte poliirumine on juba osa protsessist või kui töö hõlmab kaasatud soonu, teravnurkseid servasid, puuritud augusid või muud kujundatud omadusi, mis ulatuvad lihtsast lõike- ja gravüürimistööst kaugemale. See vältib ka soojusmõjuga seotud probleeme, mis võivad tekkida, kui laserparameetrid, õhutoetus või aurustussüsteem pole korralikult reguleeritud.
Kui aga põhiline nõue on kaupluste siltide, valgustatud tähtede, esipaneelide, eksponeerimiseseadmete või dekoratiivsete akrüülkomponentide tootmine nähtavate servadega, sobib tavaliselt paremini CO2-laser. Sellepärast on paljud tootjad ja tarnijad, kes keskenduvad CO2-lasergravüürimismasinutele ja CO2-laserlõikemasinutele, sügavalt seotud siltide ja eksponeerimislahenduste tootmisega ning mitte ainult üldise lehtmetallide lõikega.
Märgiste valmistamine ei ole sageli ühematerjalne töövoog. Ühel nädalal võib tegutseda MDF-tagaplaatidest, akrüülkiri tähtedest, laminaatitud vineerist, kummilaadsest märgistusmaterjalist ja õhukese dekoratiivsest puust. Järgmisel nädalal võib tulla jutuks fiksaatorid, vaheklotsid, vahtudest koostamise abimaterjalid või gravüüritud plaadid. Masinate hindamine ainult maksimaalse kiiruse või võimsuse järgi jätab tähelepanuta tegeliku probleemi: kui palju neist töödest saab läbi teha teie töökohas ilma ebamugavate kompromissidega.
Routeri kasutamine on tavaliselt tugevam signaalide valmistamisel tootmislaadsetes töödes. See hakkab hästi toime lehtmaterjalide, paksemate alusmaterjalide, sisestatud detailide ja ruumilise lõikega. Kui te valmistate kappide stiilis märke, kanalikomponente, raiutud puumärke või suurformaadilisi paneele, mida hiljem värvitakse ja monteeritakse, siis routeri võimalused sobivad sageli protsessiga kokku.
CO2-laser on sageli kasutatav signaali töötlemisel, kus täpsus on oluline: gravüüritud plaatid, akrüülplaatide sisestused, õhukese kaunistava ülekatekihi, stentsilite funktsioonid, seerianumbrimine ja väiksemad kohandatud partiid, kus paigaldusel on vaja paindlikkust. Ettevõtted, kes toetuvad personaliseerimisele, lühikestele tarneaegadele ja visuaalsele kvaliteedile, hindavad seda, mida laser teeb viimasel millimeetril detaili, mitte ainult esimesel meetril lehe läbipõhjumisel.
Siin tulevad ka OEM-nõuded. Ostjatel, kes kaaluvad OEM CO2-lasermasina või OEM CNC CO2-laserlõike masina ostmist, võib masinaplatvorm ise moodustada vaid poole hindamisest. Teine pool on see, kas laudade suurus, suitsuotsa disain, juhtsüsteemi loogika, läbipääsu käsitlus, pöörduvad valikud ja tarkvarasobivus vastavad tegelikele signaalitoodetele ning mitte standardsele näidisnäitusele.
On tavaline kuulda, et laser on „täpsem“ ja freeskmasin „võimsam“. See kokkuvõte on liiga laialdane, et aidata ostuprotsessis.
Laserisüsteemid on tavaliselt paremad kitsa lõikega lõikamisel, täpsetel gravüüritud kujunditel, väikesel tekstil ja õrnadel sisemistel kontuuridel, sest füüsiline tööriist ei suru materjali sisse. Põhjustab erinevust õhukeses puidus ja akrüülplastis. Väike dekoratiivne muster, mille puhul freeseerimisel tekib murdumisrisk, saab sageli laseriga puhtamalt valmistada.
Siiski sõltub kasulik täpsus tootmispinnalt ka fikseerimisviisist, materjali tasasusest, suitsu ekstraktsioonist, läätse seisundist, freesi kulutumisest, spindli võnkumisest, kinnitamisviisist ja operaatori harjumustest. Tehniliselt täpne masin võib ikkagi anda ebakorrapäraseid detaili, kui selle ümber toimuv protsess on ebastabiilne. Seetõttu ei tohiks hindajad võrrelda ainult kataloogis toodud tolerantsi. Küsige, millist hoolduskorraldust iga masin nõuab, et tulemused jääksid stabiilsed ühe kuu tootmisprotsessi jooksul, mitte ainult kümne minuti demonstreerimise ajal.
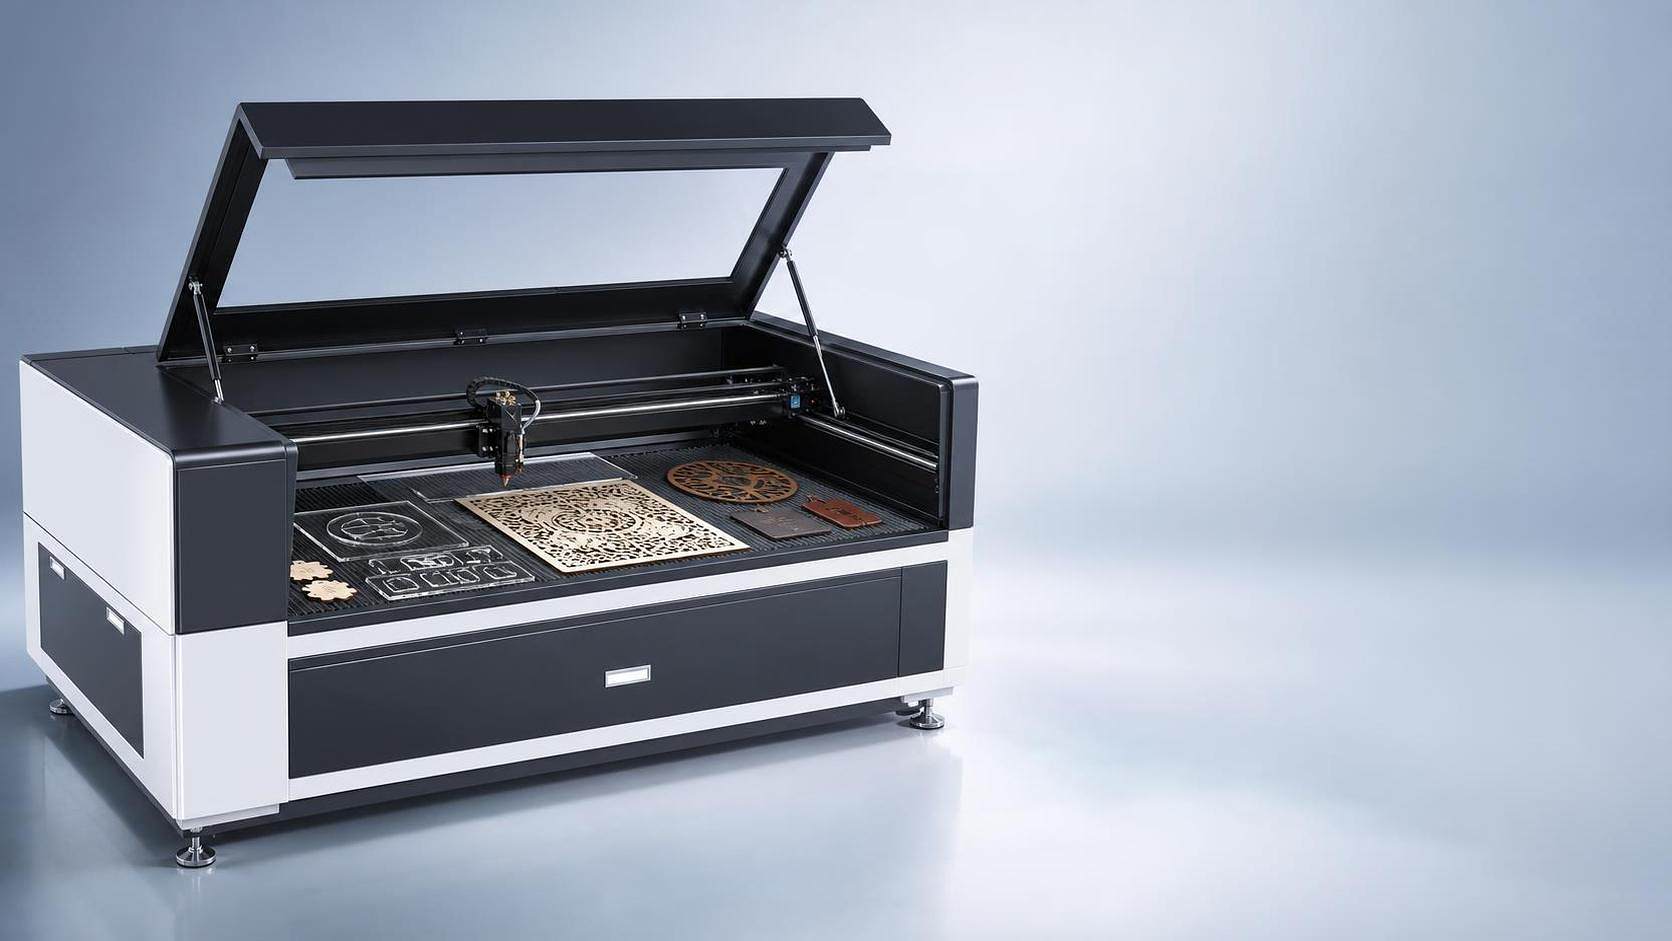
Inimesed võrdlevad sageli ostuhinda ja elektri kasutust ning peatuvad liiga vara. Parema kuluküsimuse esitamiseks tuleb küsida: kus iga masin teeb tööd, tarbib tarbematerjale, teeb jäätmeid või põhjustab seiskumisi?
CNC-freeseerimisel on tööriistad olulised. Freesid kuluvad, murduvad ja tuleb neid hoolikalt valida puiduliikide, faneriklii, akrüülplastika käitumise ja soovitud pinnakvaliteedi järgi. Kinnitussüsteemid ja tolmuimejad mõjutavad samuti lõikekvaliteeti. Kui töökoda on nõrk tööriistade haldamisel, võib freeseerimine osutuda kallimaks, kui see esialgu välja näeb.
CO2-laserite puhul nihkub kulude pilt optika hoolduse, toru eluea või allika seotud hoolduskavandamise, jahutusstabiilsuse, suitsuimendumise ja suitsu haldamise suunas. Nõrk imendumine võib lõikekvaliteeti rikkuda enne kui operaatör seda märkab andmetes. Akrüülplastika jäägid, puidusuits ja läätse saastumine ei ole kõrvalküsimused; nad on otseselt seotud korduvusega.
On ka täiendav töötlemine. Kui laser kõrvaldab poliireerimise nähtavatel akrüülplaatide servadel, võib see osaliselt kompenseerida masina investeeringut. Kui freeseja vältib põletust, mida muul juhul tuleks lihvida või kaitsta kaitsekihiga, siis nihkub tasakaal ka teise suuna poole. See on iga töökoha eriline arvutus ja tavaliselt on sellel suurem tähtsus kui üldistel väidetel ühe masina „majanduslikumast“ olemisest.
Kui suur osa teie tellimustest hõlmab paksu puitu, konstruktsioonilist lõikamist, taskude tegemist, raiumissügavust ja suurformaadilist tootmist, alustage freesejaga ja liikuge laserpoolele ainult siis, kui detailne gravüürimine muutub kitsaskohaks.
Kui suur osa teie tellimustest hõlmab akrüülplaadi näituse töötlemist, puhtaid nähtavaid servasid, peenekatset gravüürimist, isikupärastatud siltide valmistamist ja segatud väikepartiitootmist, alustage CO2-laseriga ja testige materjali käitumist hoolikalt enne spetsifikatsiooni lõplikku kinnitamist.
Kui teie töökoorma on tõepoolest jagatud, võib olla realistlikum tunnistada, et ükski üksik masin ei suuda mõlemat ülesannet täiuslikult täita. Mõned ostjad kulutavad kuu aega, püüdes sundida üht platvormi tegema kõike, ning lõpetavad sellega, et saavad aeglasemat tootmist ja rohkem käsitsi järeltööd, kui olid oodata. Sellistes olukordades, isegi kui eelarve nõuab praegu ainult ühte masinat, tuleks esimese masina valik põhineda kõrgema marginaaliga kitsaskohal, mitte laiamal võimalikul funktsionaalsuse loendil.
Tarnijate hindamisel on näidiste testid olulisemad kui müügikeel. Saadake tegelikud puidu ja akrüülplastmaterjalid, kaasake oma väikseimad detailid ja vähemalt lubavaimad visuaalsed nõuded ning paluge tulemusi, mis näitavad esipinda, servade seisundit, tagapinna mõju ja töötlemise järel nõutavat järeltööd. See annab teile palju rohkem teavet kui üldine kiirusvõrdlus.
Puidu puhul sobib tavaliselt paremini CNC-freeseja, kui domineerivad paksuse, kujunduse ja struktuurilise töötlemise nõuded. Akrüülplastiku puhul on tavaliselt eelis CO2-laser, eriti reklaamimärkide valmistamisel, kus äärekvaliteet ja gravüürimise kvaliteet on kliendile nähtavad. Segatud reklaamimärkide tootmisel sõltub õige valik vähem peamistest tehnilistest andmetest ja rohkem sellest, kus teie protsess suudab taluda puhastustööd, variatsioone ja seadistamise takistusi.
See on tegelik võrdlus CNC-freeseja ja CO2-laserlõike- ning gravüürimismasina vahel. Mitte see, kumb on edasijõudnud, vaid kumb teeb vähem kompromisse teie tegelikult tarnitavate toodete puhul.
 Uued uudised
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser on juhtiv Hiinas asuv lasermasinate tootja, kes pakub CO2-laserlõike masinaid, kiudlaserlõike masinaid, CNC-freesejaid, laserkeevitusmasinaid ja lasermarkimismasinaid. Saadaval on OEM/ODM kohandatud lahendused. Küsi pakkumist juba täna!
- Ettevõtte peakontor: ruum 1303, hoone 4, UnitedFortune Plaza, Kõrgtehnoloogia tsoon, Jinani linn, Shandongi provints, Hiina
- Tootmisettevõte: Yinhe tänav 18, Jibei tänav, Jiyangi ringkond, Jinani linn, Shandongi provints, Hiina
Autoriõigus © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Kõik õigused kaitstud. PRIVAATSUSPOLIITIKA

 EN