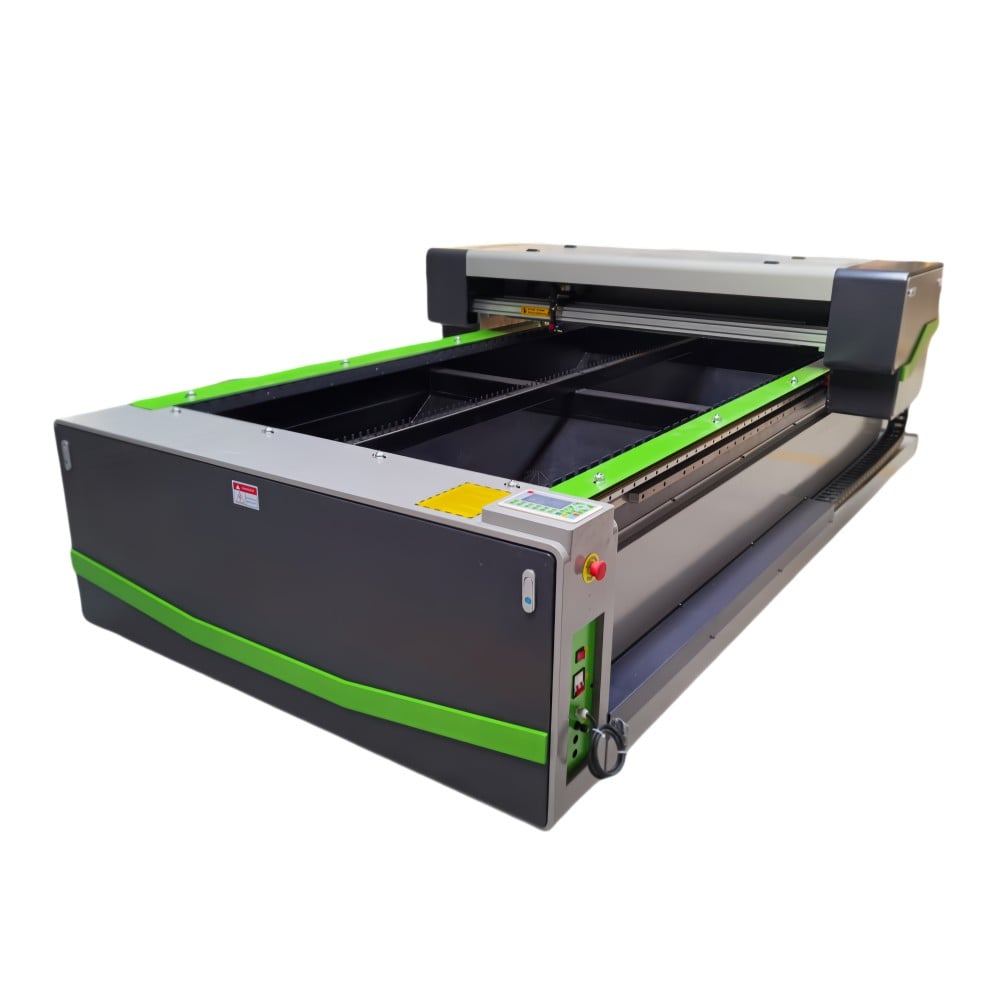
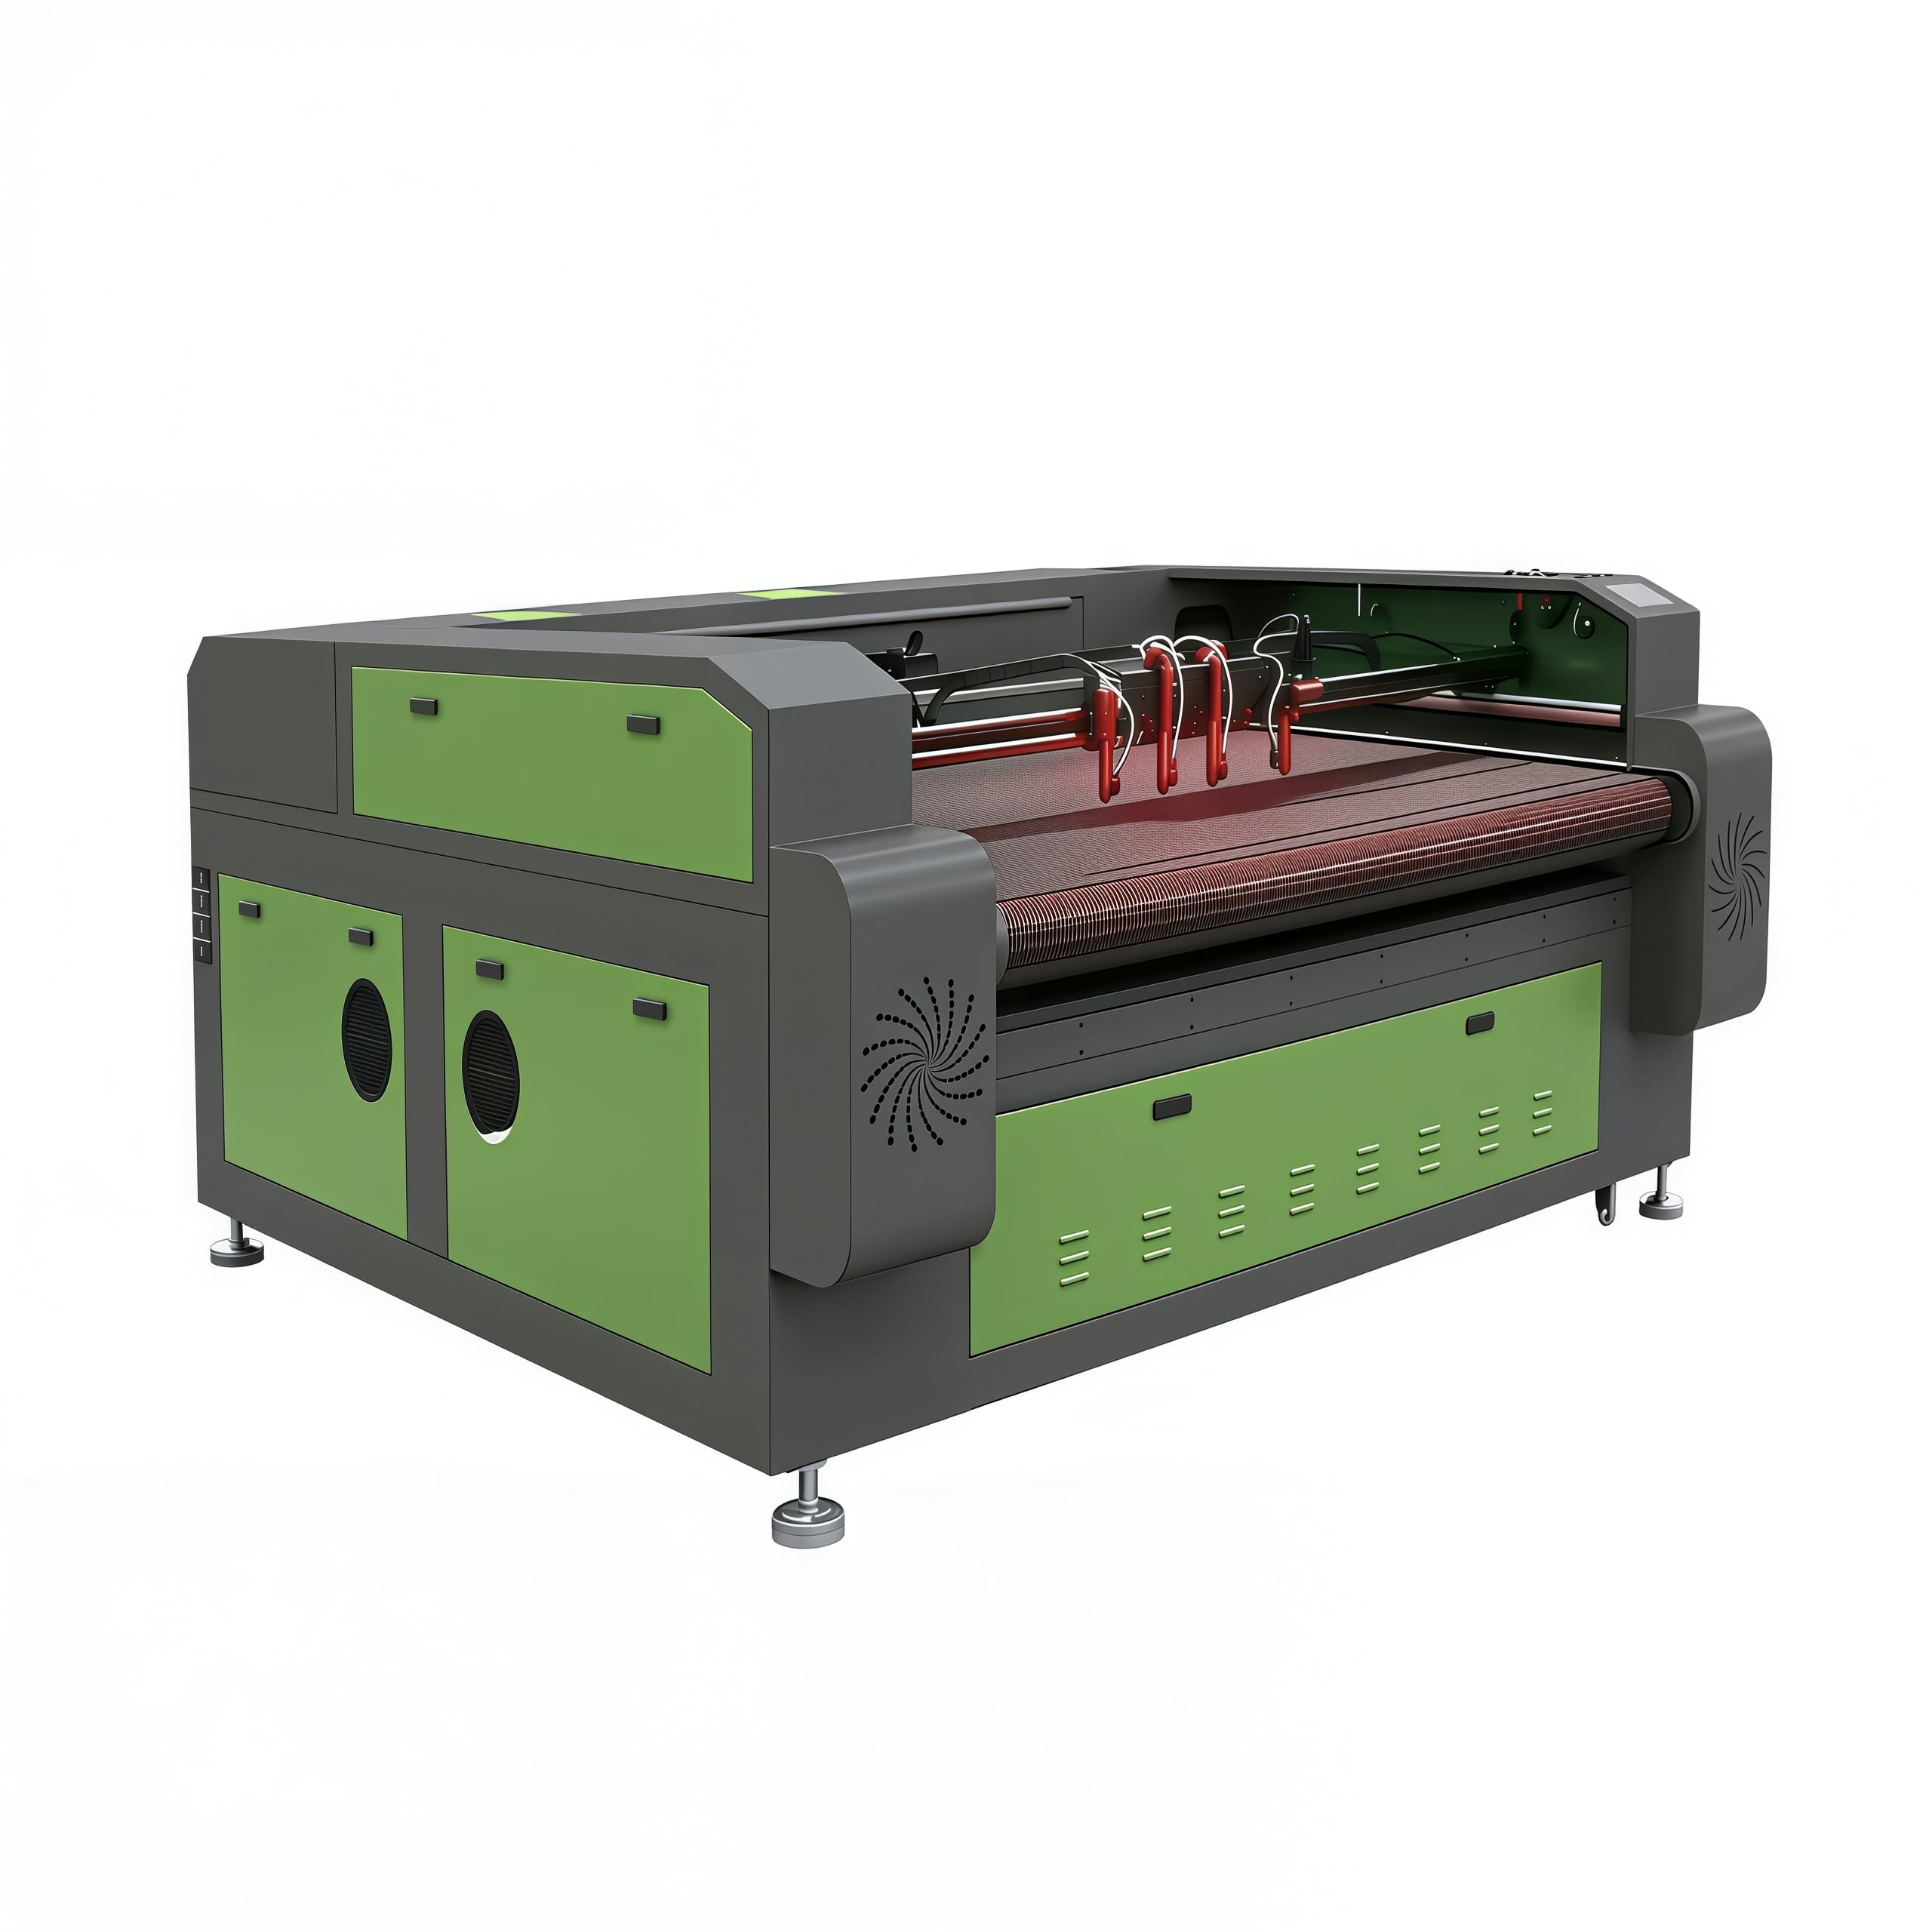
Bij het vergelijken van een CNC-router met een CO2-lasermachine voor snijden en graveren zijn de duidelijke verschillen eenvoudig op te sommen: de ene gebruikt een draaiend gereedschap, de andere een gefocusseerde straal. Dat is basisinformatie. De moeilijkere vraag is wat die verschillen betekenen wanneer u dag na dag houtplaten, acrylplaten en bordonderdelen bewerkt.
In de praktijk komt een technische beoordeling meestal neer op vijf aspecten: de gewenste afwerking direct na de machine, hoeveel nabewerking acceptabel is, of uw materiaalmix vaak verandert, hoe gevoelig de opdracht is voor warmte of gereedschapsdruk, en hoeveel operator discipline uw productielijn realistisch gezien kan ondersteunen.
Daarom helpt een eenvoudig antwoord op de vraag ‘wat is beter?’ zelden. Een CNC-freesmachine kan de juiste keuze zijn voor structurele sneden, dikker plaatmateriaal en werkzaamheden die diepgravure of 3D-vormgeving vereisen. Een CO2-laser kan beter geschikt zijn wanneer randkwaliteit, fijne gravure, nauwkeurigheid van details en schone verwerking van acryl belangrijker zijn dan brute snijkracht.
Als uw werklast bestaat uit aangepaste borden, decoratieve panelen, acrylletters, houtgravure en korte series met gemengde werkzaamheden, draait de afweging niet alleen om snelheid. Het gaat ook om de kwaliteit die u herhaaldelijk kunt bereiken zonder verborgen arbeidsinspanning stroomafwaarts te veroorzaken.
Hout is het gebied waar veel kopers aarzelen, omdat beide machinetype het kunnen bewerken, maar niet op dezelfde manier.
Een CNC-freesmachine verwerkt dikker massief hout, multiplex, MDF en composietplaten met minder verrassingen wanneer de klus pockets, afschuiningen, groeven, mortises, contourbewerking of 3D-reliëfwerk omvat. Als uw bordenshop of fabricagelijn dimensioneel graveren nodig heeft in plaats van oppervlakte-markering, biedt een freesmachine duidelijk voordelen. Het verwijdert materiaal mechanisch en is daarom niet beperkt tot een smalle snijbreedte of een warmtegebaseerde interactie.
Een CO2-laser wordt daarentegen vaak gekozen voor dunne tot middeldikke houtplaten waarbij gedetailleerd graveren, scherpe kleine tekst, ingewikkelde uitsnijdingen en minimale mechanische belasting belangrijker zijn. Voor gevoerde panelen, breekbare decoratieve onderdelen en fijne inlegpatronen is het niet-contactproces een echt voordeel. Er treedt geen freescuttervervorming op en er ontstaan geen gereedschapsmarkeringen door een bot freescutter.
Het probleem zit hem in de rand. Bij hout dat met een laser is gesneden, ontstaat vaak door het thermische effect een donkere rand. Soms is dat gewenst; bij decoratieve producten kan het zelfs opzettelijk lijken. Soms is het echter een probleem, vooral bij hoogwaardige geverfde borden of onderdelen die een schone lijmnaad vereisen. Frezen voorkomt brandsporen, maar kan wel pluizigheid, splintering of nabewerkingswerk veroorzaken, afhankelijk van de keuze van het freesgereedschap en de kwaliteit van het materiaal.
Dit is een van die beslissingen die technisch klinken, maar in feite commercieel zijn. Als uw klant een donkerdere snijrand accepteert, kan lasersnijden de nabewerkingsarbeid verminderen. Als uw klant verwacht dat de rand direct klaar is voor coating of laminering, kan frezen u later problemen besparen.
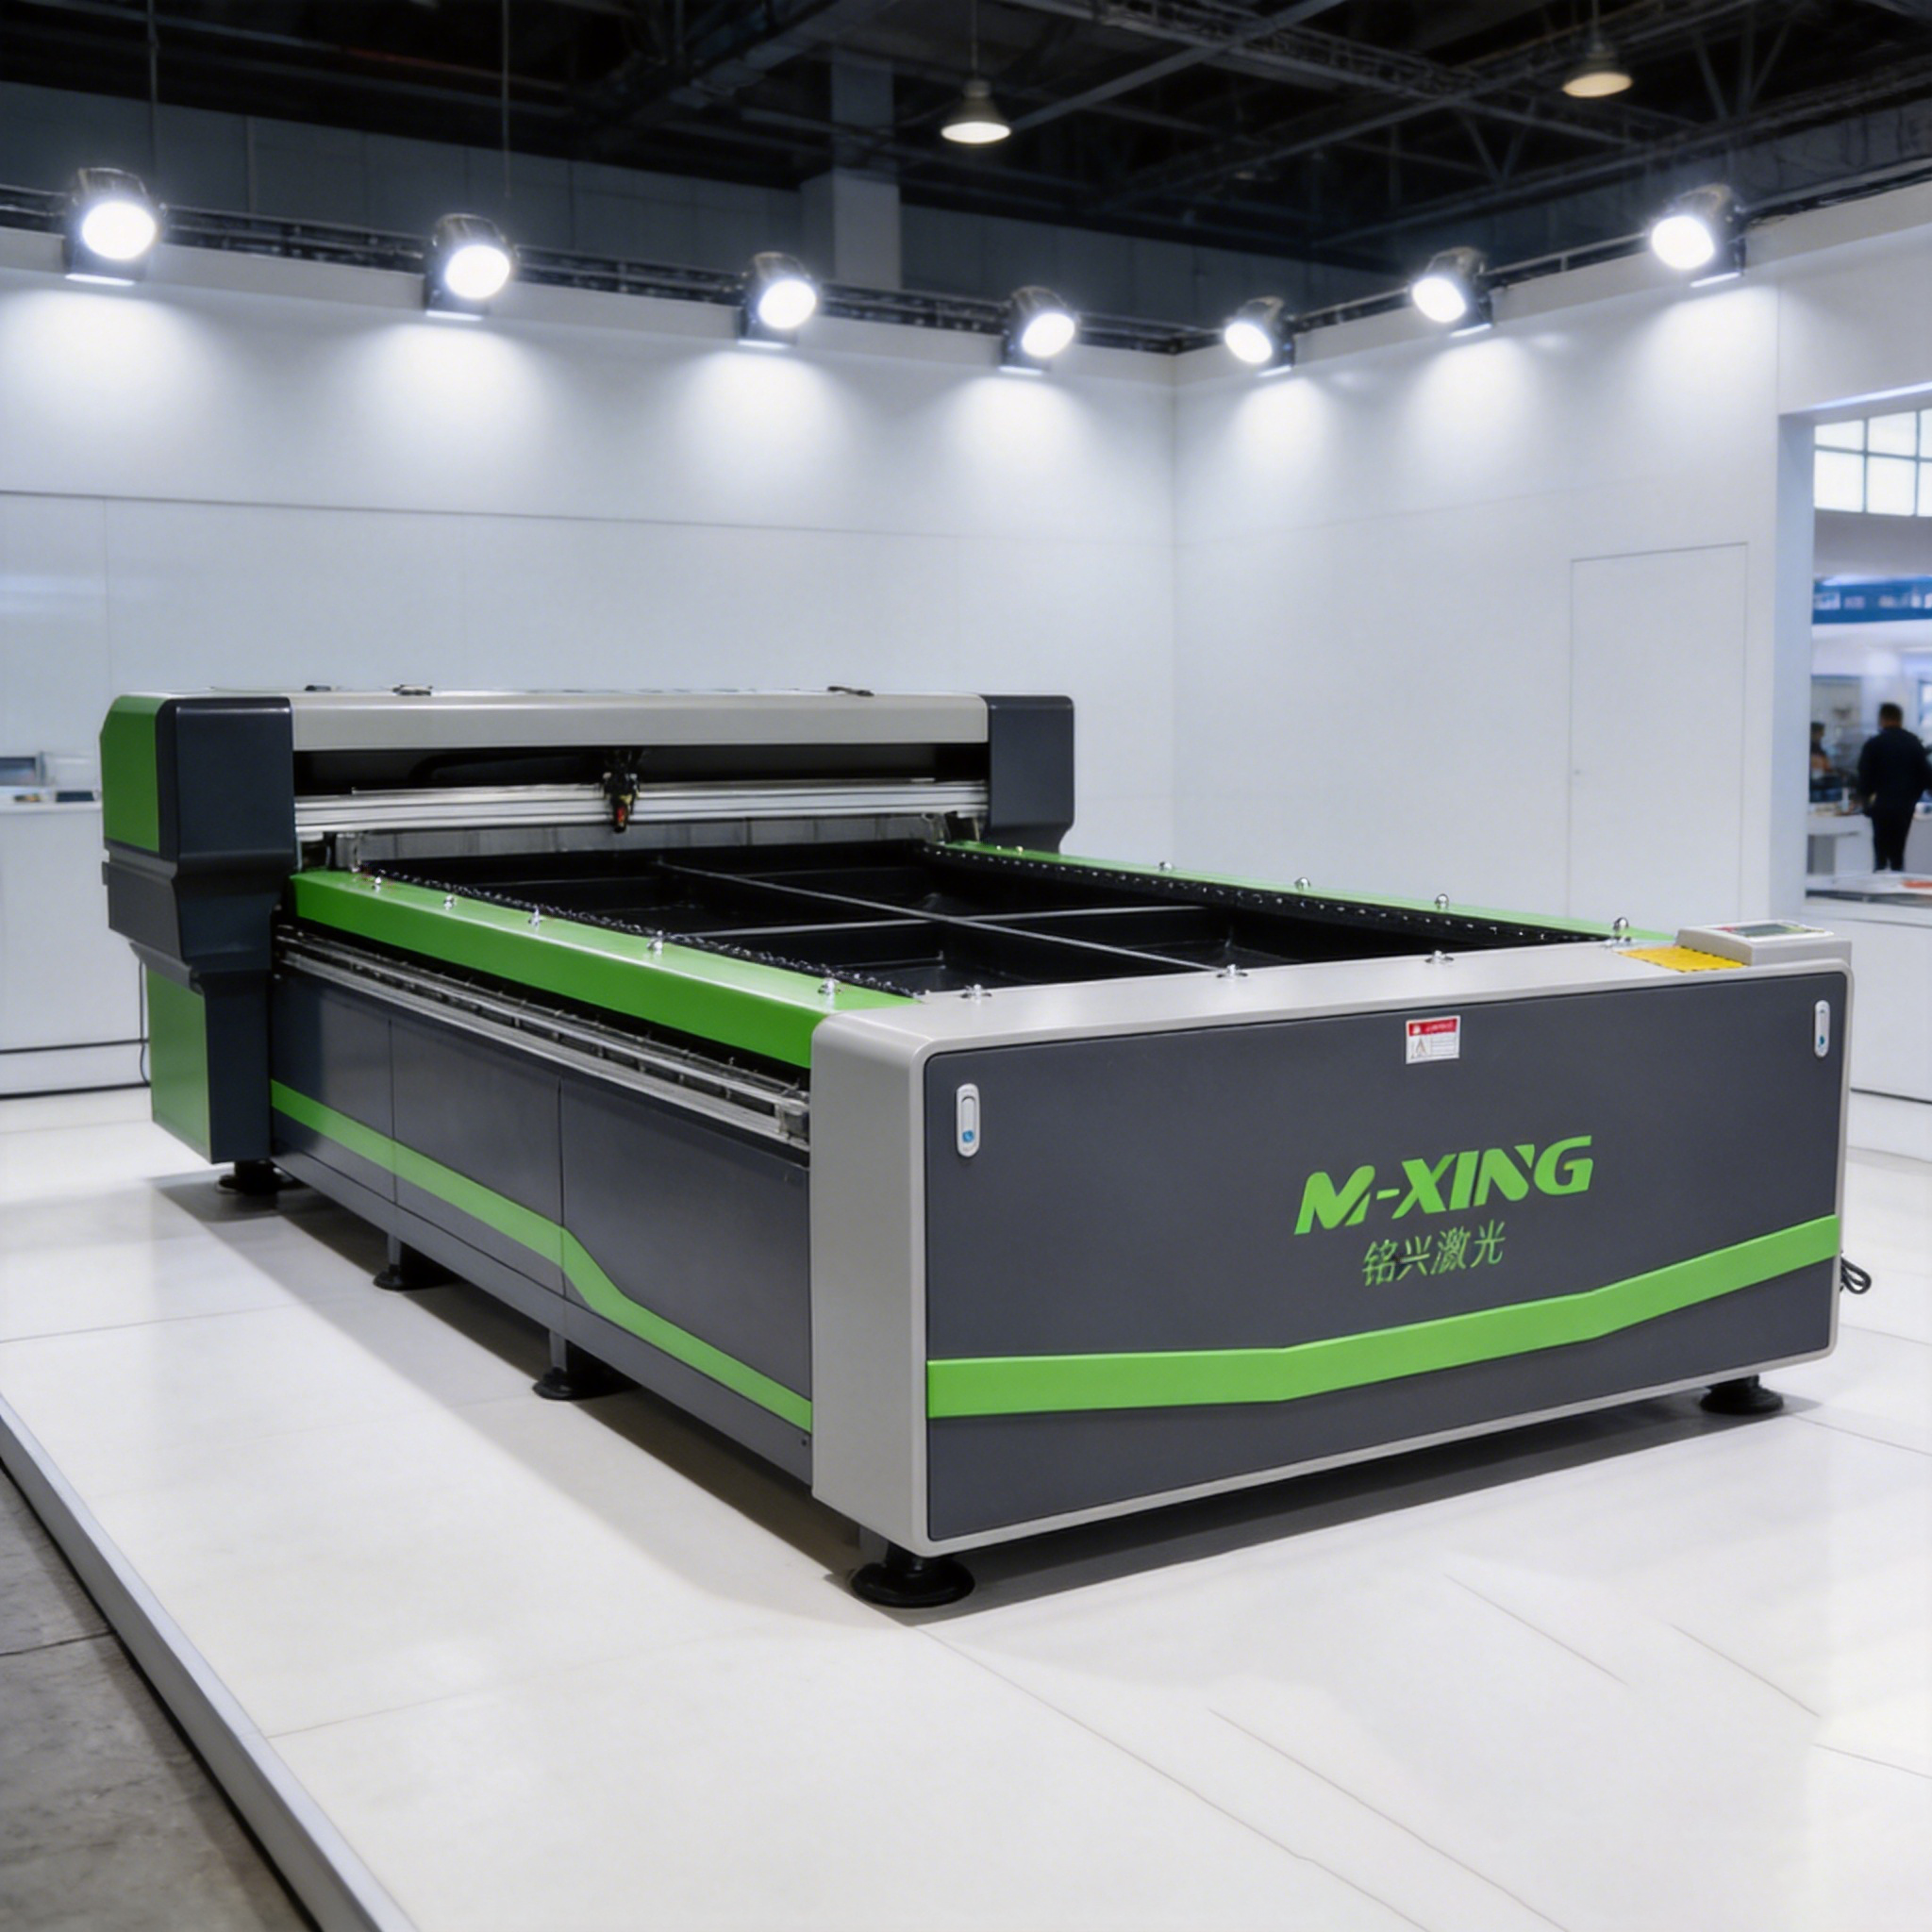
Acryl verandert de balans snel
Bij acryl wordt de vergelijking minder eerlijk. In veel bordproductieomgevingen is een CO2-laser-snij- en graveermachine de voorkeurskeuze vanwege de afwerking die deze op de juiste acrylkwaliteit kan produceren. Randen in vlamgepolijste stijl, schone binnenhoeken, kleine lettertypes en gegraveerde details zijn moeilijk voor een freesmachine om te evenaren zonder aanvullende polijstbehandeling of nabewerking.
Dat gezegd hebbende, zijn niet alle acryltoepassingen identiek. Gietacryl gedraagt zich over het algemeen anders dan geëxtrudeerd acryl bij gravering en randafwerking, en kopers dienen steekproefresultaten te verifiëren op precies het materiaal dat zij van plan zijn te gebruiken. Dit is geen onbelangrijk detail. Een machine kan tijdens een demonstratie uitstekend lijken, maar vervolgens een ander resultaat opleveren wanneer uw werkelijke platenleverancier de kwaliteit van het hars of de beschermfolie wijzigt.
Een CNC-freesmachine blijft nuttig voor acryl wanneer de plaatdikte toeneemt, wanneer randpolijsten al onderdeel is van het proces, of wanneer de opdracht verzonken schroefgaten, afschuiningen, geboorde gaten of gevormde kenmerken omvat die verder gaan dan eenvoudig snijden en graveren. Daarnaast voorkomt het warmte-gevoelige problemen die kunnen optreden indien de laserparameters, luchtassistentie of afzuiging niet correct zijn ingesteld.
Indien de kernvereiste echter winkelbordjes, verlichte letters, frontpanelen, presentatiestukken of decoratieve acrylonderdelen met zichtbare randen is, past een CO2-laser meestal beter bij het proces. Dat is één reden waarom veel fabrikanten en leveranciers die zich richten op CO2-lasergraveermachines en CO2-lasersnijmachines diep betrokken zijn bij productie-eisen voor borden en presentatieproducten, en niet alleen bij algemene plaatbewerking.
Signfabricage is zelden een werkproces dat slechts één materiaal gebruikt. De ene week kunt u werken met MDF-achterplaten, acrylletters, gelamineerde fineerplaten, rubberachtig markeringmateriaal en dun decoratief hout. De volgende week kunt u gebruikmaken van malen, afstandhouders, schuimgebaseerde montagehulpmiddelen of gegraveerde platen. Machines uitsluitend beoordelen op basis van maximale snelheid of wattage laat de echte kwestie buiten beschouwing: hoeveel van die klussen kunnen probleemloos door uw werkplaats lopen, zonder omslachtige omwegen.
Een freesmachine is meestal geschikter voor signfabricage in fabricatiestijl. Hij verwerkt plaatmateriaal, dikker ondergrondmateriaal, geneste onderdelen en driedimensionaal snijden uitstekend. Als u kastachtige borden, kanaalcomponenten, gebeeldhouwde houten borden of grootformaatpanelen maakt die later worden geschilderd en gemonteerd, sluit de capaciteit van een freesmachine vaak goed aan bij het proces.
Een CO2-laser is vaak sterker bij gedetailleerd bewerkingswerk voor borden: gegraveerde plaquettes, acrylaat-invoegsels, fijne decoratieve overlays, stencils, serienummering en kleinere op maat gemaakte partijen waarbij flexibiliteit bij de installatie belangrijk is. Werkplaatsen die zich richten op personalisatie, korte levertijden en een visueel afgewerkte eindproduct hebben de neiging om te waarderen wat een laser doet op de laatste millimeter van het detail, niet alleen op de eerste meter van plaatdoorvoer.
Hier spelen ook OEM-vereisten een rol. Voor kopers die overwegen een OEM CO2-lasermachine of een OEM CNC CO2-lasersnijmachine aan te kopen, kan het machineplatform zelf slechts de helft van de beoordeling vormen. De andere helft betreft of de bedgrootte, afzuigconstructie, besturingslogica, doorvoermogelijkheden, rotatieopties en softwarecompatibiliteit daadwerkelijk aansluiten bij de specifieke bordproducten, in plaats van bij een standaard showroomspecimen.
Het is gebruikelijk om te horen dat de laser ‘nauwkeuriger’ is en de frees ‘krachtiger’. Deze samenvatting is te vaag om behulpzaam te zijn bij de aankoop.
Lasersystemen zijn doorgaans beter geschikt voor snijden met een smalle snijbreedte, fijne gegraveerde afbeeldingen, klein lettertype en delicate interne contouren, omdat er geen fysiek gereedschap is dat in het materiaal duwt. Bij dun hout en acryl is dat van belang. Een klein sierpatroon dat bij freesbewerking riskeert te breken, kan vaak schoner worden geproduceerd met een laser.
Toch hangt nuttige nauwkeurigheid op de werkvloer ook af van de bevestigingsmethode, de vlakheid van het materiaal, de rookafzuiging, de toestand van de lens, slijtage van het freestoel, spindelonzekerheid, de manier waarop het materiaal wordt vastgezet en de gewoontes van de operator. Een technisch nauwkeurige machine kan nog steeds ongelijksoortige onderdelen leveren als het proces eromheen instabiel is. Daarom mogen beoordelaars niet alleen brochure-toleranties vergelijken. Vraag wat voor onderhoudsdiscipline elke machine vereist om gedurende een maand productie stabiele resultaten te behouden, en niet alleen tijdens een demonstratie van tien minuten.
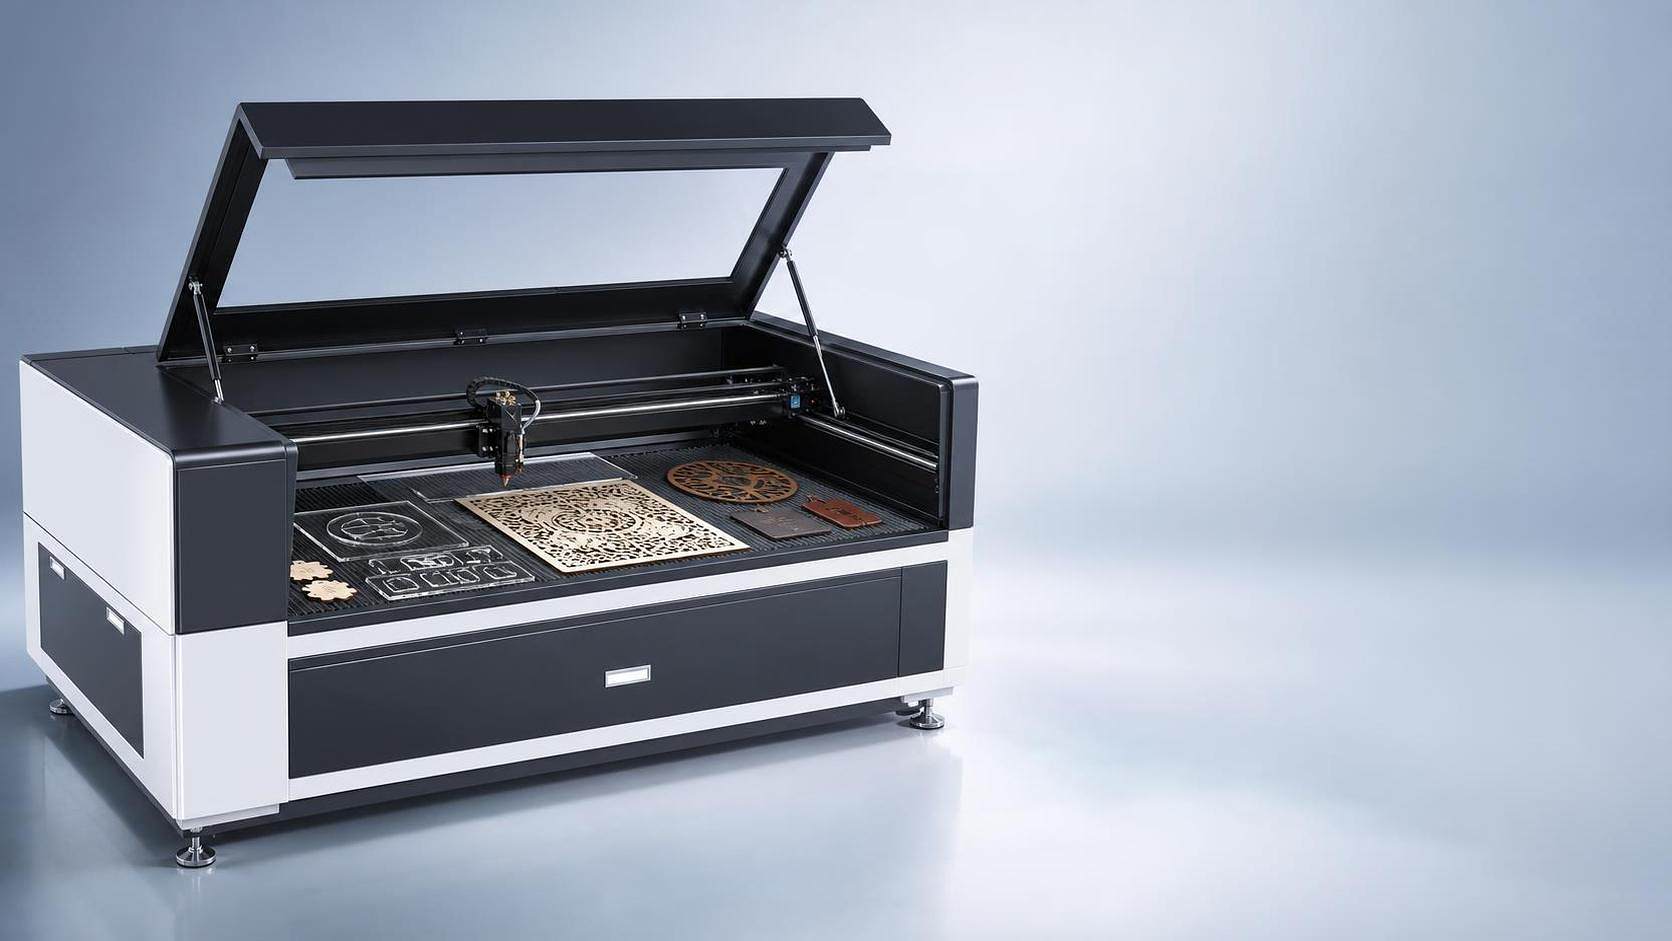
Mensen vergelijken vaak de aanschafprijs en het stroomverbruik, en stoppen dan te vroeg. De betere kostenvraag is: waar creëert elke machine arbeid, verbruiksartikelen, afval of stilstand?
Bij CNC-freesmachines is gereedschap belangrijk. Freesgereedschap slijt, breekt en moet zorgvuldig worden gekozen op basis van houtsoort, lijmgehalte in multiplex, gedrag van acryl en gewenste afwerking. Onderdruk- en stofafzuigsystemen beïnvloeden ook de snijkwaliteit. Als een werkplaats zwak is in gereedschapsbeheer, kan frezen duurder worden dan het op papier lijkt.
Bij CO2-lasers verschuift het kostenplaatje naar onderhoud van optische componenten, levensduur van de buis of onderhoudsplanning gerelateerd aan de bron, koelstabiliteit, afzuigprestaties en rookbeheer. Slechte afzuiging kan de snijkwaliteit verpesten voordat de operator het in de meetgegevens opmerkt. Acrylafrastering, houtrook en lensvervuiling zijn geen nevenkwesties; ze hangen direct samen met herhaalbaarheid.
Er is ook herwerk. Als een laser het polijsten van zichtbare acrylranden elimineert, kan dat een deel van de machine-investering compenseren. Als een freessmachine verbranding voorkomt die anders zou moeten worden afgeschaafd of waarvoor maskerwijzigingen nodig zouden zijn, verschuift de balans weer in de andere richting. Dit zijn berekeningen die specifiek zijn voor uw werkplaats en ze wegen meestal zwaarder dan algemene beweringen over één machine die ‘economischer’ zou zijn.
Als het merendeel van uw opdrachten dik hout, structurele snijwerkzaamheden, uitsparingen, gravurdiepte en grootschalige fabricage betreft, begin dan bij de freessmachine en ga alleen over op de laser als fijngravure een knelpunt wordt.
Als het merendeel van uw opdrachten acrylshowcases, schone zichtbare randen, fijne gravure, gepersonaliseerde borden en gemengde productie in kleine series betreft, begin dan bij de CO2-laser en test het materiaalgedrag zorgvuldig voordat u de specificatie definitief vastlegt.
Als uw werklast daadwerkelijk verdeeld is, kan het realistischer zijn om toe te geven dat geen enkele machine beide taken perfect aankan. Sommige kopers besteden maanden aan het dwingen van één platform om alles te doen, waarna ze uiteindelijk langzamere productie en meer handmatige nabewerking accepteren dan verwacht. In dergelijke situaties moet, zelfs als de begroting slechts één machine toestaat, de keuze voor de eerste machine gebaseerd zijn op de knelpunttoepassing met de hoogste marge, niet op de meest uitgebreide mogelijke lijst van functies.
Bij de beoordeling van leveranciers telt proefbewerking meer dan verkooppraat. Stuur daadwerkelijke hout- en acrylmaterialen, neem uw kleinste details en strengste visuele eisen op, en vraag om resultaten die het voorvlak, de randkwaliteit, het effect aan de achterzijde en de vereiste nabewerking na bewerking tonen. Dat vertelt u veel meer dan een algemene snelheidsvergelijking.
Voor hout is een CNC-freesmachine meestal geschikter wanneer dikte, vormgeven en structurele bewerkingen centraal staan. Voor acryl heeft een CO2-laser meestal het sterkste argument, vooral bij het maken van borden waarbij de randafwerking en graveerkwaliteit zichtbaar zijn voor de klant. Bij productie van gemengde borden hangt het juiste antwoord minder af van de belangrijkste specificaties en meer van de plaats in uw proces waar u schoonmaakwerk, variatie en insteltijd kunt tolereren.
Dat is de echte vergelijking achter een CNC-freesmachine versus een CO2-lasermachine voor snijden en graveren. Niet welke geavanceerder is, maar welke minder compromissen vereist voor de producten die u daadwerkelijk moet leveren.
 Actueel nieuws
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser is een toonaangevende Chinese fabrikant van lasersystemen die CO2-lasersnijmachines, vezellaser snijmachines, CNC-freesmachines, laserlasapparaten en lasermarkeringssystemen levert. OEM/ODM-oplossingen op maat zijn beschikbaar. Vraag vandaag nog een offerte aan!
- Bedrijfshoofdkantoor: Kamer 1303, Gebouw 4, UnitedFortune Plaza, High-tech Zone, Jinan-stad, provincie Shandong, China
- Productiefaciliteit: Nr. 18, Yinhe Road, Jibei-straat, Jiyang-district, Jinan-stad, provincie Shandong, China
Copyright © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Alle rechten voorbehouden. Privacybeleid

 EN