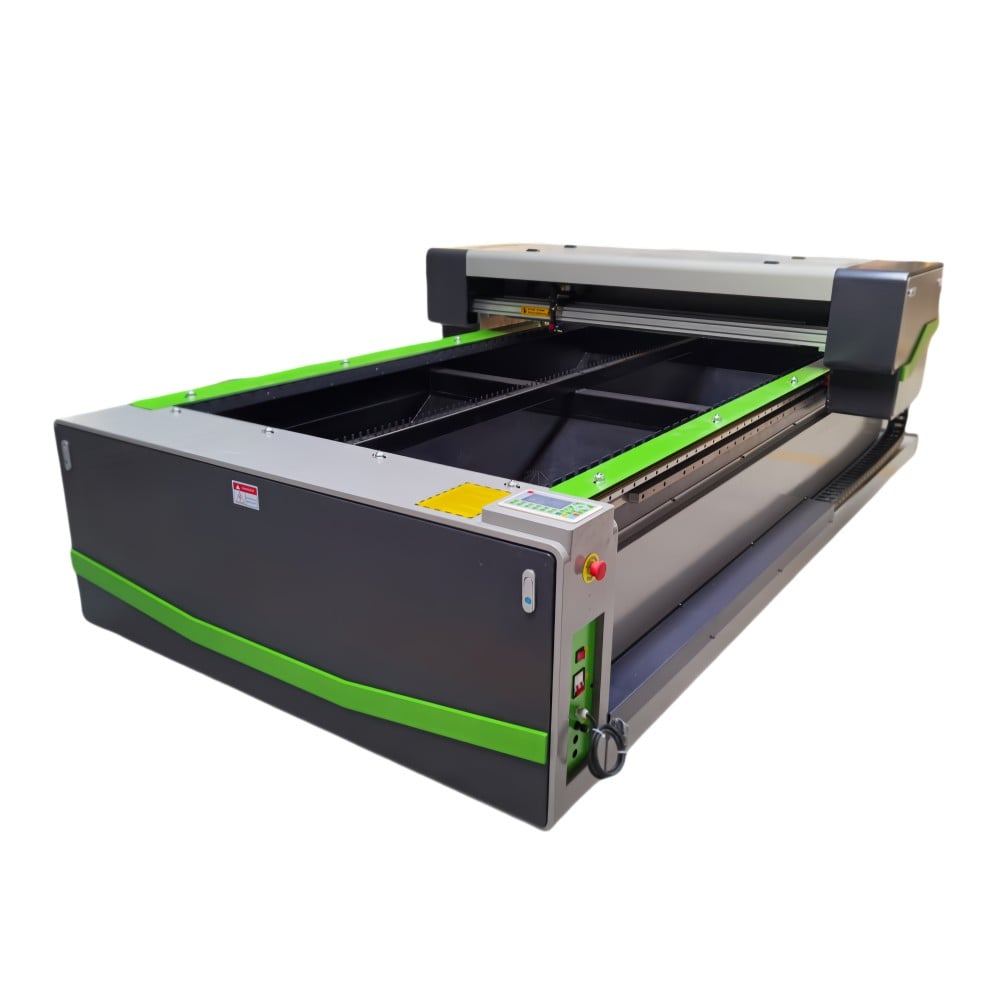
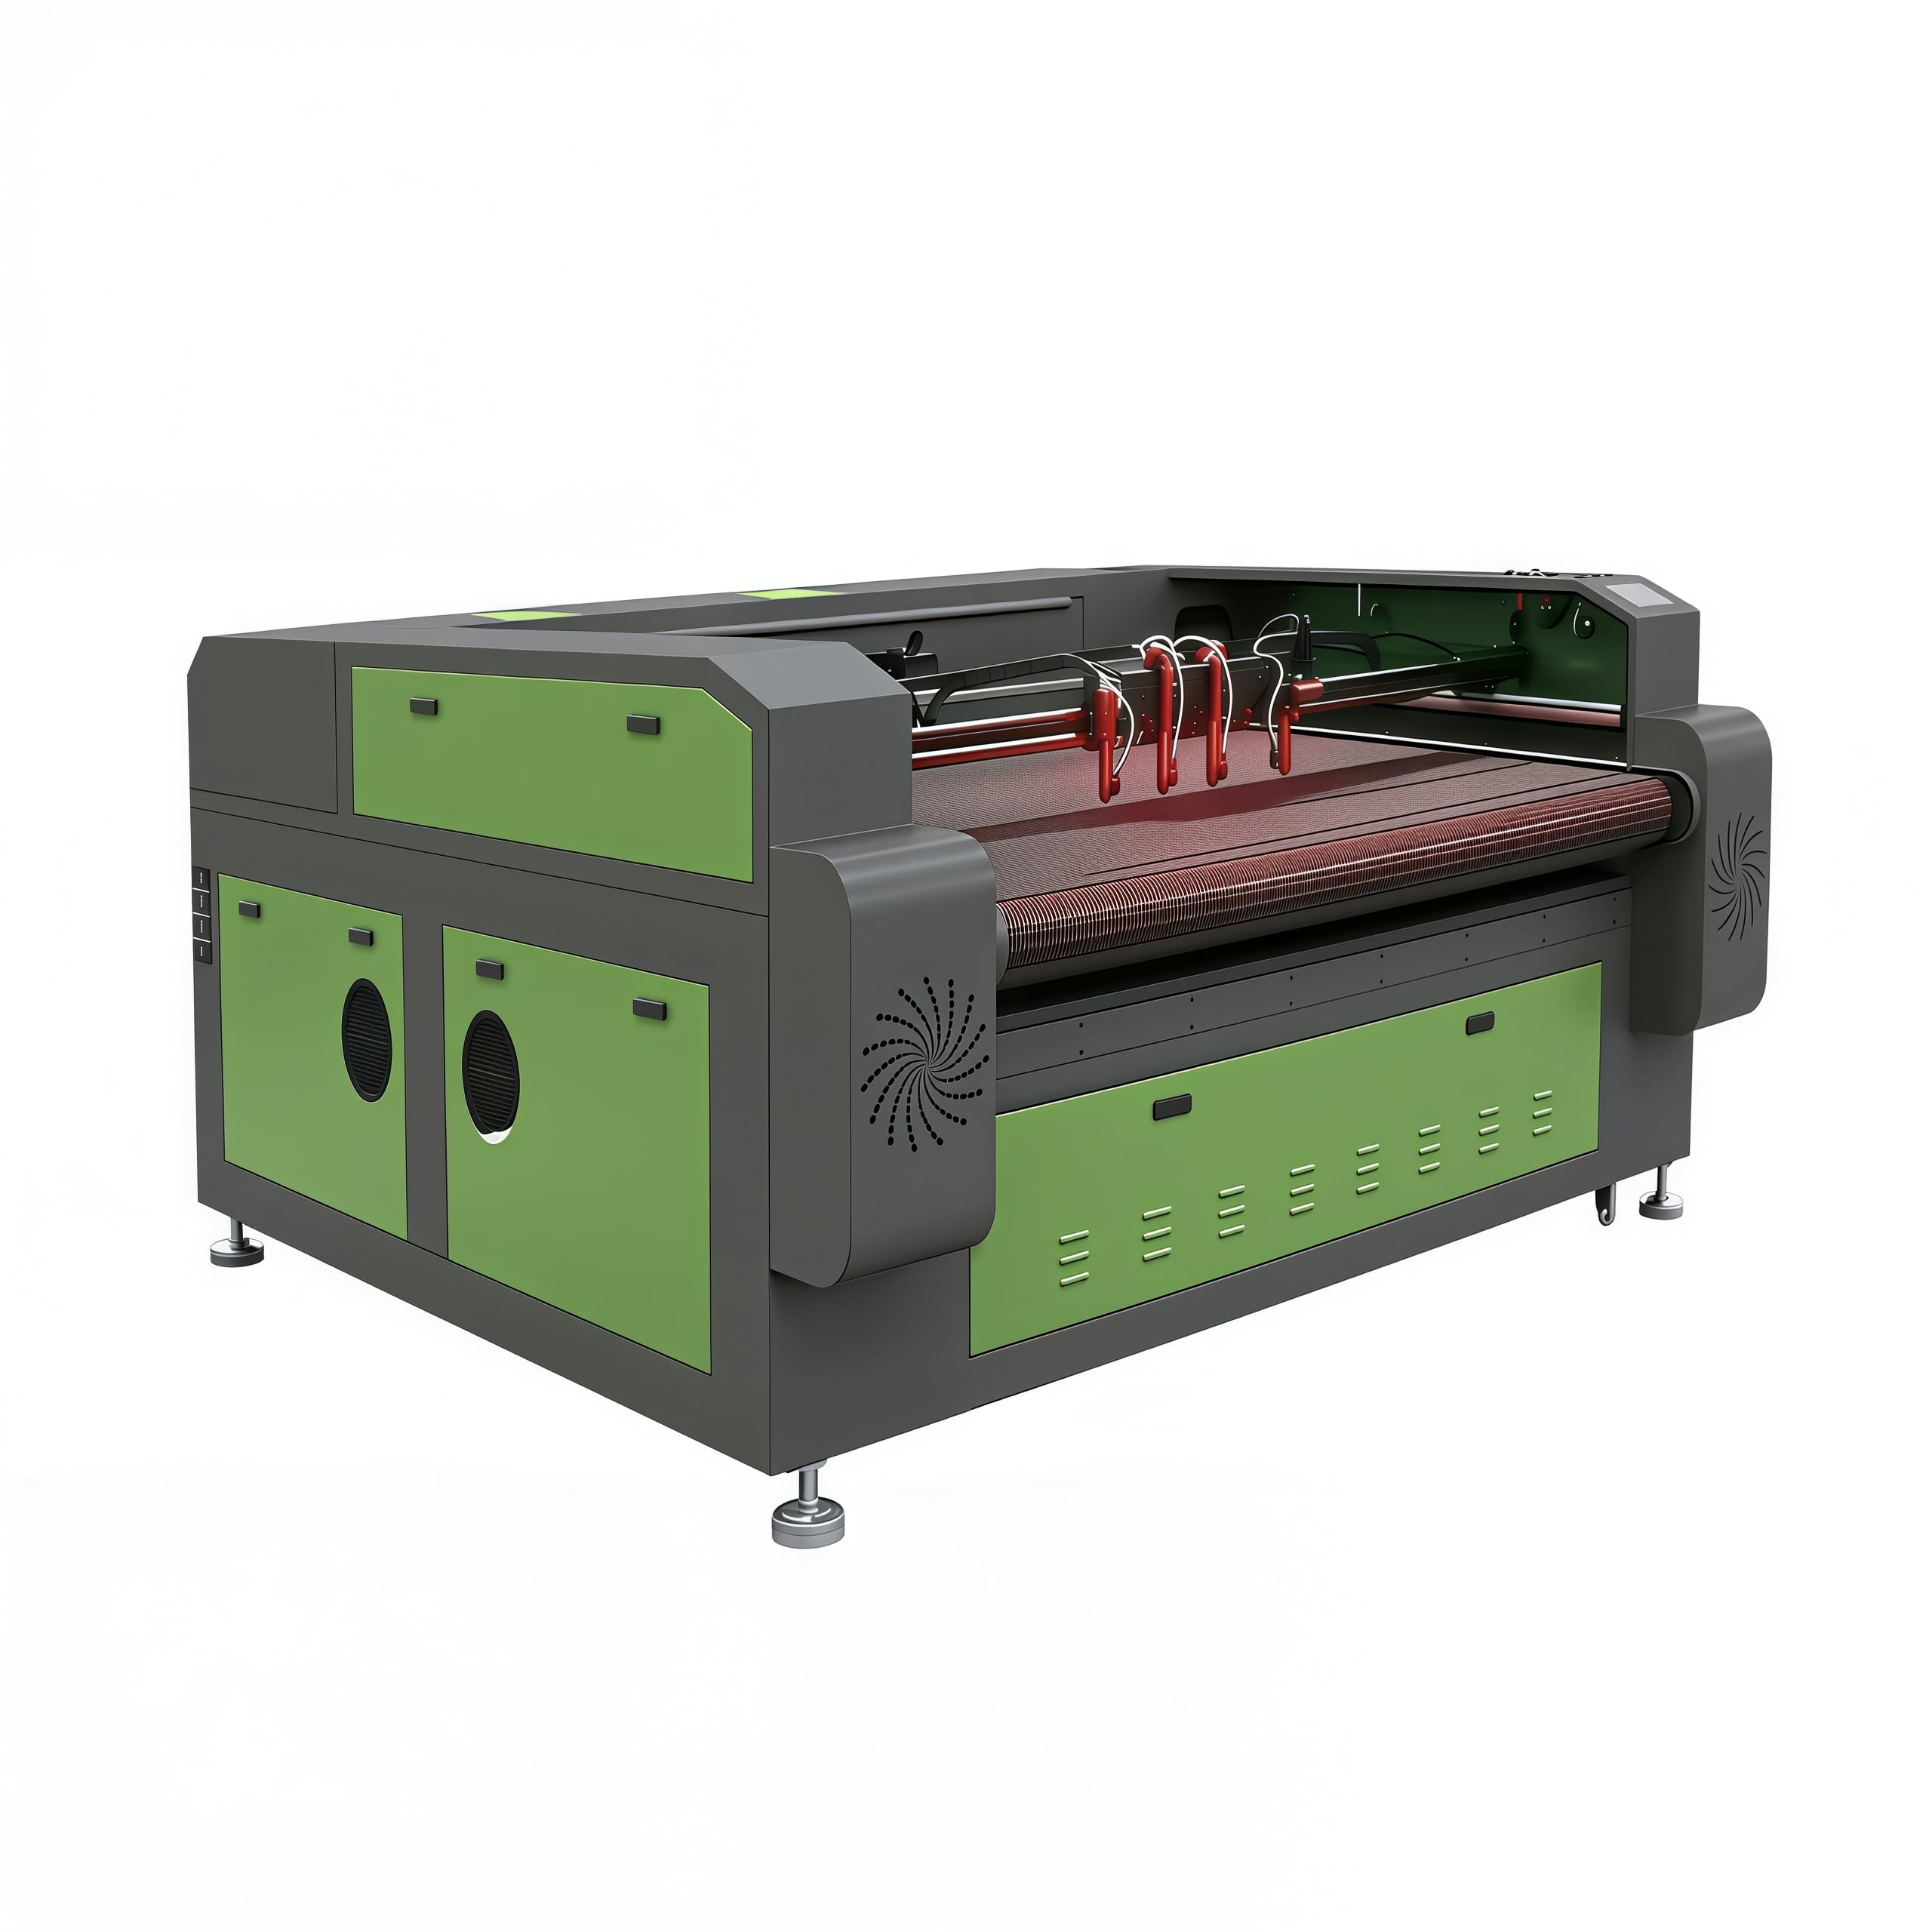
Apabila membandingkan pemotong CNC dengan mesin pemotongan dan ukiran laser CO2, perbezaan jelas mudah disenaraikan: satu menggunakan alat berputar, manakala yang lain menggunakan alur cahaya terfokus. Bahagian itu asas. Soalan yang lebih sukar ialah apa maksud perbezaan tersebut apabila anda benar-benar memproses panel kayu, kepingan akrilik, dan komponen tanda setiap hari.
Dalam amalan, penilaian teknikal biasanya bergantung kepada lima perkara: hasil akhir yang diperlukan daripada mesin, jumlah kerja semula yang boleh diterima, sama ada campuran bahan anda kerap berubah, tahap kepekaan kerja terhadap haba atau tekanan alat, dan tahap disiplin operator yang secara realistik dapat disokong oleh talian pengeluaran anda.
Itu sebabnya jawapan mudah "yang mana lebih baik" jarang membantu. Penghala CNC boleh menjadi pilihan yang tepat untuk potongan struktur, papan yang lebih tebal, dan kerja yang memerlukan ukiran kedalaman atau pembentukan 3D. Laser CO2 pula boleh menjadi pilihan yang lebih sesuai apabila kualiti tepi, ukiran halus, ketepatan butiran, dan pemprosesan akrilik yang bersih lebih penting berbanding daya potong kasar.
Jika beban kerja anda merangkumi tanda tangan tersuai, panel hiasan, huruf akrilik, ukiran kayu, dan kerja bercampur dalam kelompok kecil, kompromi ini bukan sahaja tentang kelajuan. Ia berkaitan dengan kualiti yang boleh diulang tanpa menimbulkan kerja tambahan tersembunyi di peringkat seterusnya.
Kayu adalah bahan di mana ramai pembeli ragu-ragu, kerana kedua-dua jenis mesin boleh memprosesnya, tetapi tidak dengan cara yang sama.
Sebuah penghala CNC mengendalikan kayu pejal yang lebih tebal, papan lapis, MDF, dan papan komposit dengan lebih sedikit kejutan apabila kerja melibatkan poket, bevel, alur, mortis, kontur, atau kerja pelepasan 3D. Jika kedai tanda anda atau talian fabrikasi memerlukan ukiran dimensi berbanding penandaan permukaan sahaja, penghala menawarkan kelebihan yang jelas. Ia menghilangkan bahan secara mekanikal, jadi ia tidak terhad kepada lebar kerf yang sempit atau interaksi berbasis haba.
Sebaliknya, laser CO2 sering dipilih untuk kepingan kayu nipis hingga sederhana di mana pengukiran terperinci, teks kecil yang tajam, potongan rumit, dan tekanan mekanikal yang minimum lebih penting. Untuk panel berlapis, bahagian hiasan rapuh, dan corak inlay halus, proses tanpa sentuh benar-benar memberikan kelebihan. Tiada pesongan pemotong, dan tiada tanda alat daripada mata pemotong yang tumpul.
Masalahnya terletak pada tepi. Kayu yang dipotong dengan laser biasanya menunjukkan tepi gelap akibat kesan haba. Kadang-kadang itu diingini; dalam produk hiasan, ia malah boleh kelihatan sengaja. Kadang-kadang ia menjadi masalah, terutamanya untuk tanda atau komponen berlakur premium yang memerlukan garis lekat yang bersih. Penggerudi mengelakkan tanda terbakar, tetapi boleh meninggalkan bulu, pecahan chip, atau kerja pengisaran bergantung pada pilihan mata gerudi dan kualiti papan.
Ini adalah salah satu keputusan yang kedengarannya teknikal tetapi sebenarnya bersifat komersial. Jika pelanggan anda menerima tepi potongan yang lebih gelap, pemotongan laser mungkin mengurangkan buruh penyelesaian. Jika mereka mengharapkan tepi mentah yang sedia untuk dilapisi atau dilaminat, penggerudi mungkin menjimatkan masalah di kemudian hari.
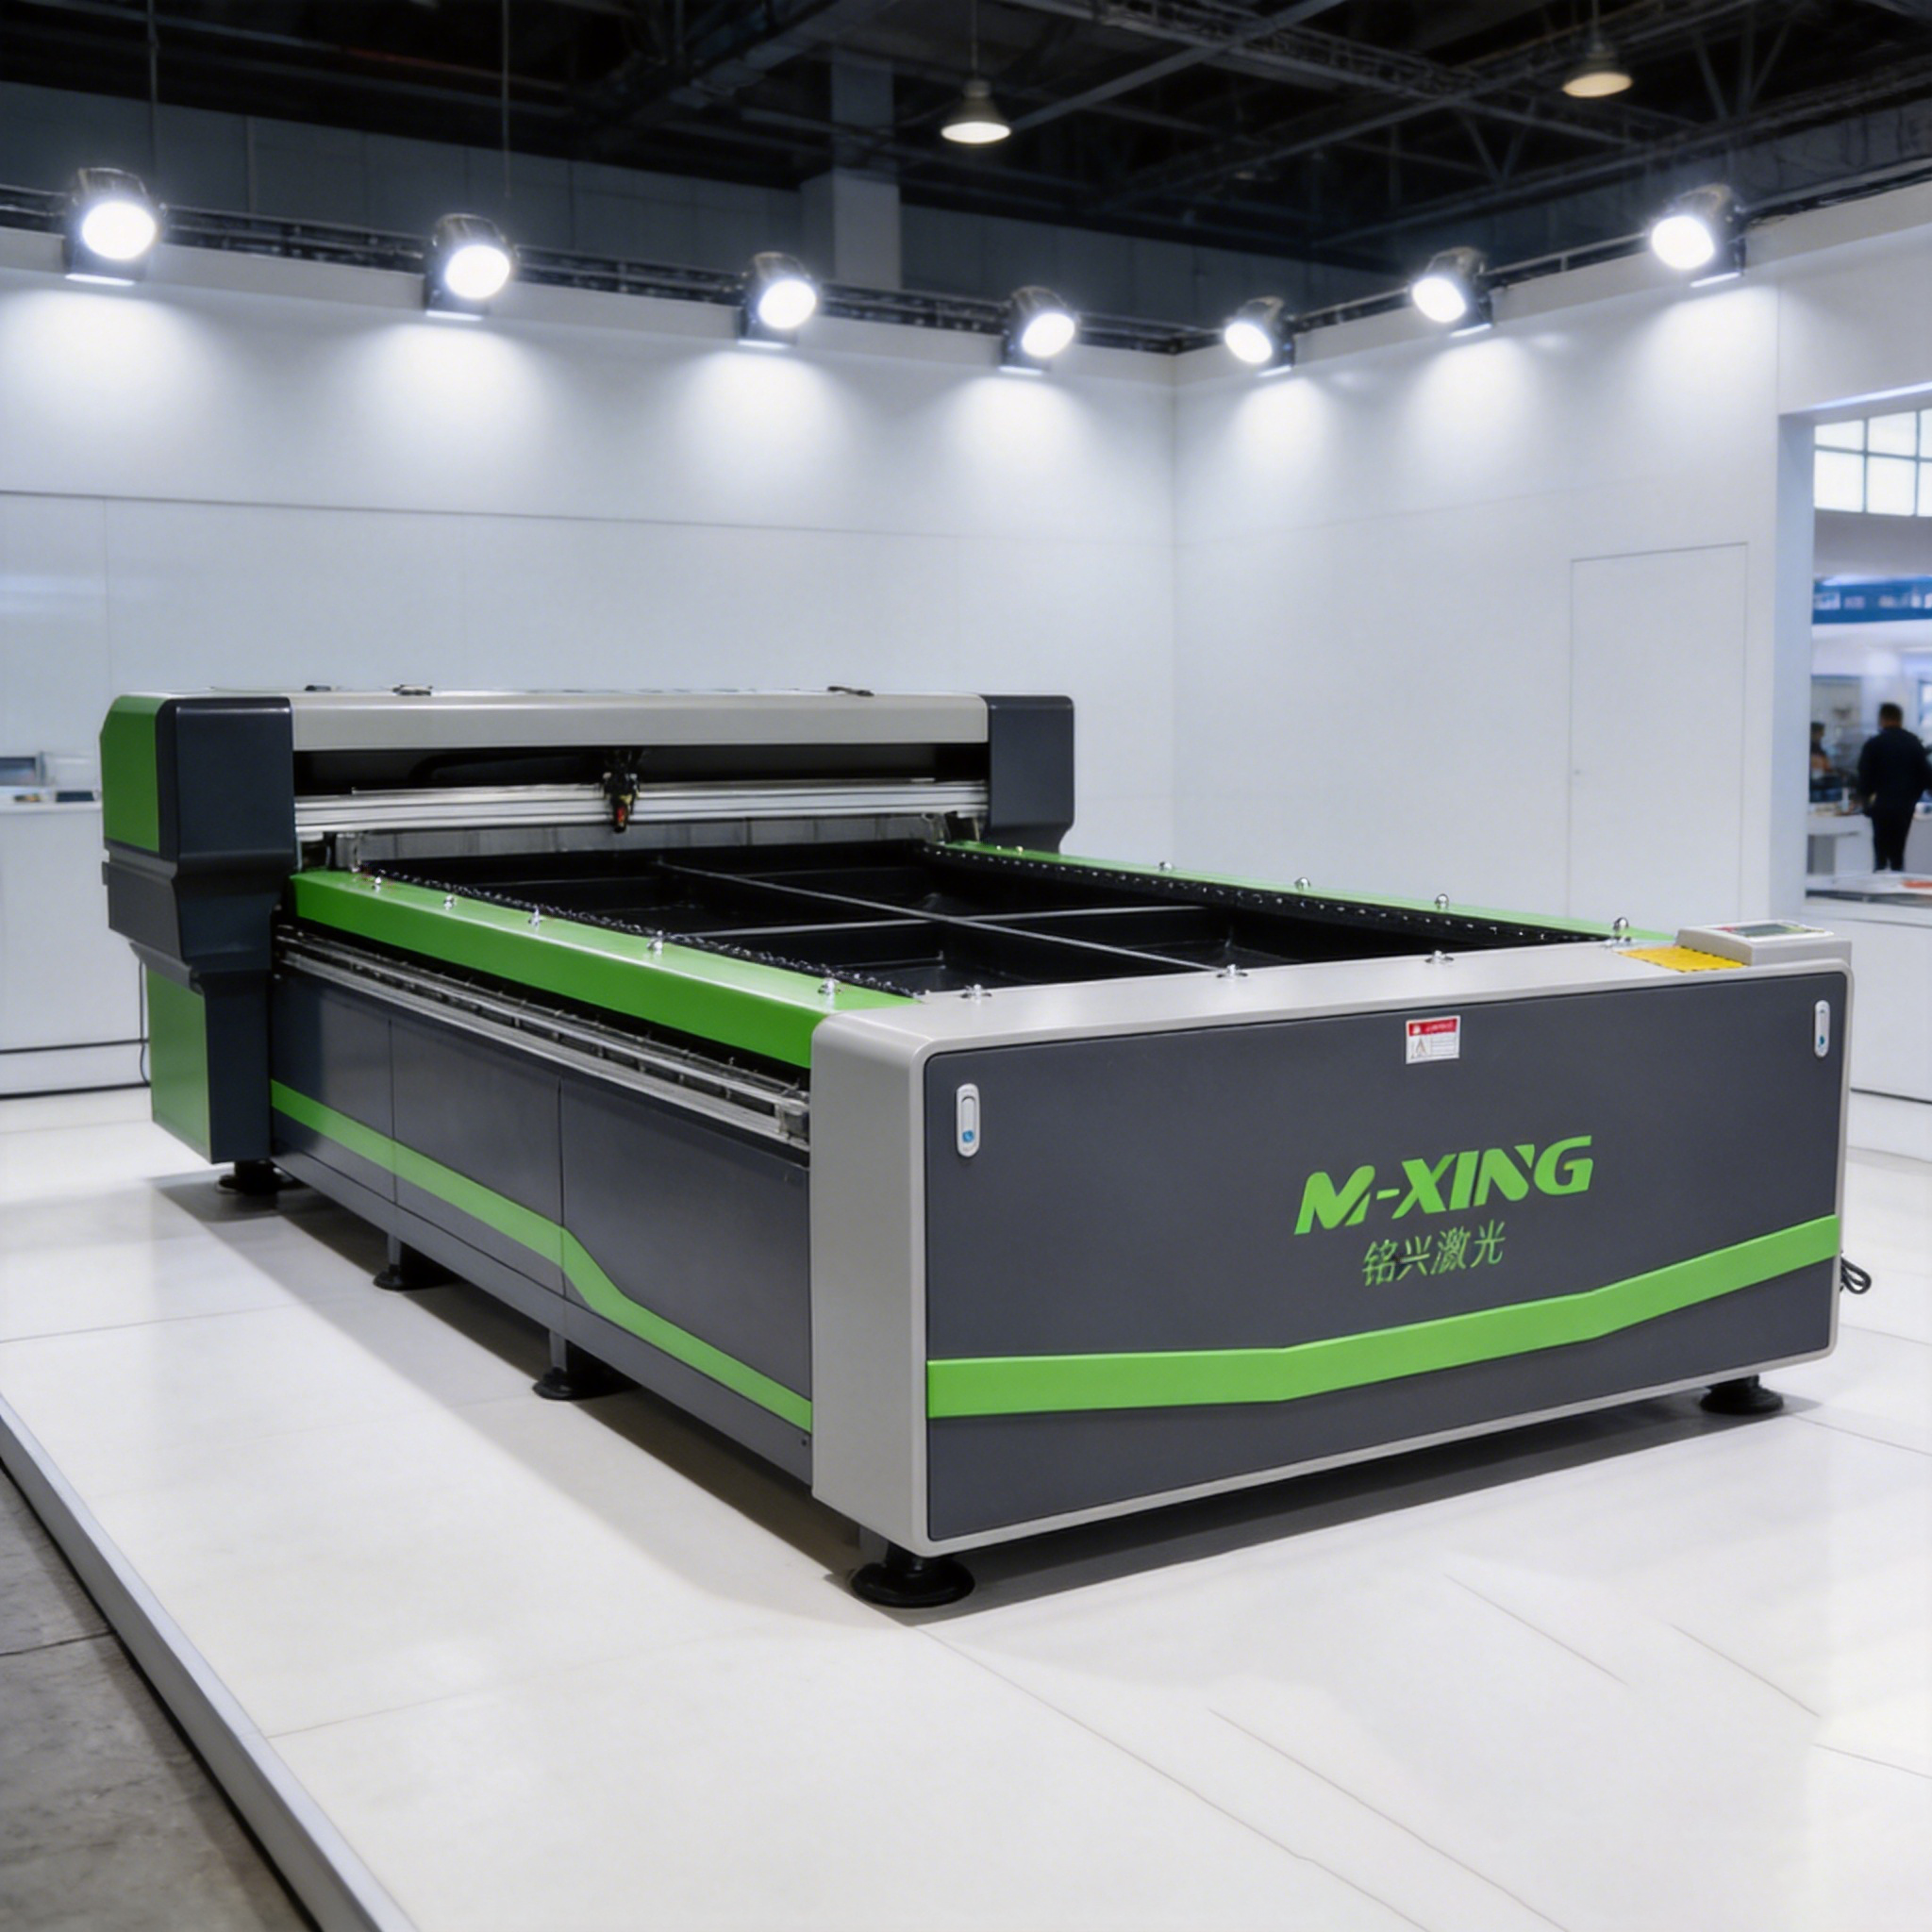
Akrilik mengubah keseimbangan dengan cepat
Bagi akrilik, perbandingan menjadi kurang seimbang. Dalam banyak persekitaran pembuatan papan tanda, mesin pemotong dan ukir laser CO2 merupakan pilihan utama kerana hasil akhir yang boleh dihasilkannya pada gred akrilik yang sesuai. Tepi bergaya polis api, sudut dalaman yang bersih, huruf kecil, dan butiran ukiran sukar dicapai oleh pengukir tanpa proses pemolesan tambahan atau pemprosesan pasca-produksi.
Walaupun begitu, tidak semua kerja akrilik adalah sama. Akrilik tuang secara umumnya berkelakuan berbeza daripada akrilik ekstrud dalam aspek ukiran dan rupa tepi, dan pembeli perlu mengesahkan hasil sampel pada bahan tepat yang dirancang untuk digunakan. Ini bukan perkara kecil. Suatu mesin mungkin kelihatan sangat baik dalam demonstrasi tetapi kemudian menghasilkan hasil berbeza apabila pembekal kepingan anda menukar kualiti resin atau lapisan pelindung.
Mesin penghala CNC masih berguna untuk akrilik apabila ketebalan kepingan meningkat, apabila pemolesan tepi sudah menjadi sebahagian daripada proses, atau apabila kerja tersebut melibatkan takik balik (countersinks), chamfer, lubang gerudi, atau ciri-ciri berbentuk yang melampaui kerja pemotongan dan ukiran biasa. Ia juga mengelakkan isu yang dipengaruhi haba yang boleh muncul jika parameter laser, bantuan udara, atau sistem ekzos tidak dikawal dengan betul.
Namun, jika keperluan utama ialah tanda dagangan (retail signage), huruf bercahaya, panel hadapan, komponen paparan, atau bahagian akrilik hiasan dengan tepi yang kelihatan, laser CO2 biasanya lebih sesuai secara semula jadi untuk proses tersebut. Itulah salah satu sebab mengapa ramai pengilang dan pembekal yang fokus pada mesin ukir laser CO2 dan mesin potong laser CO2 terlibat secara mendalam dalam keperluan pengeluaran tanda dan paparan, bukan sekadar pemotongan kepingan umum.
Pembuatan tanda jarang merupakan alur kerja yang hanya menggunakan satu bahan. Dalam seminggu, anda mungkin perlu menggunakan papan lapis MDF, huruf akrilik, veneer berlaminat, bahan penanda yang mirip getah, dan kayu hiasan nipis. Minggu berikutnya pula mungkin melibatkan jig, penyekat, bantuan pemasangan berbahan busa, atau plat ukir. Menilai jentera hanya berdasarkan kelajuan maksimum atau wattan mengabaikan isu sebenar: berapa banyak kerja tersebut boleh diproses di bengkel anda tanpa penyelesaian sementara yang tidak praktikal.
Jentera pengisar biasanya lebih kuat dalam kerja tanda bergaya fabrikasi. Ia dapat mengendali bahan lembaran, substrat tebal, komponen tersusun (nested parts), dan pemotongan dimensi dengan baik. Jika anda membuat tanda bergaya kabinet, komponen saluran, tanda kayu berukir, atau panel berformat besar yang kemudiannya akan dicat dan dipasang, keupayaan jentera pengisar sering selaras dengan proses tersebut.
Laser CO2 biasanya lebih kuat dalam kerja tanda yang berfokus pada butiran: papan ukir, sisipan akrilik, lapisan hiasan halus, ciri stensil, penandaan siri, dan kelompok khas bersaiz kecil di mana kelenturan persiapan penting. Kedai yang bergantung pada personalisasi, masa siap yang pendek, dan penyelesaian visual cenderung menghargai apa yang dilakukan laser pada milimeter terakhir butiran, bukan sekadar pada meter pertama kelajuan lembaran.
Ini juga merupakan tempat keperluan OEM muncul. Bagi pembeli yang mempertimbangkan mesin laser CO2 OEM atau mesin pemotong laser CO2 CNC OEM, platform mesin itu sendiri mungkin hanya separuh daripada penilaian. Separuh lagi ialah sama ada saiz katil, rekabentuk ekzos, logik pengawal, pengendalian laluan-melalui, pilihan putar, dan keserasian perisian sepadan dengan produk tanda sebenar, bukan dengan sampel pameran piawai.
Adalah biasa mendengar bahawa laser ‘lebih tepat’ dan penggerudi ‘lebih berkuasa’. Ringkasan ini terlalu longgar untuk membantu dalam proses pembelian.
Sistem laser biasanya lebih baik dalam memotong dengan lebar kerf yang sempit, grafik ukiran halus, teks kecil, dan kontur dalaman yang halus kerana tiada alat fizikal yang menekan ke dalam bahan. Pada kayu dan akrilik nipis, ini menjadi penting. Suatu corak hiasan kecil yang berisiko pecah di bawah proses penggerudian sering kali dapat dihasilkan dengan lebih bersih menggunakan laser.
Namun, ketepatan yang berguna di lantai kilang juga bergantung kepada pengekalan benda kerja, rata tidaknya bahan, pengekstrakan asap, keadaan kanta, hausnya mata gerudi, keluaran spindel, kaedah menahan benda kerja, dan tabiat operator. Sebuah mesin yang secara teknikal tepat masih boleh menghasilkan komponen yang tidak konsisten jika proses di sekelilingnya tidak stabil. Oleh sebab itu, penilai tidak seharusnya hanya membandingkan toleransi yang terdapat dalam brosur. Tanyakan disiplin penyelenggaraan yang diperlukan bagi setiap mesin untuk mengekalkan hasil yang stabil selama sebulan pengeluaran—bukan hanya dalam demonstrasi sepuluh minit.
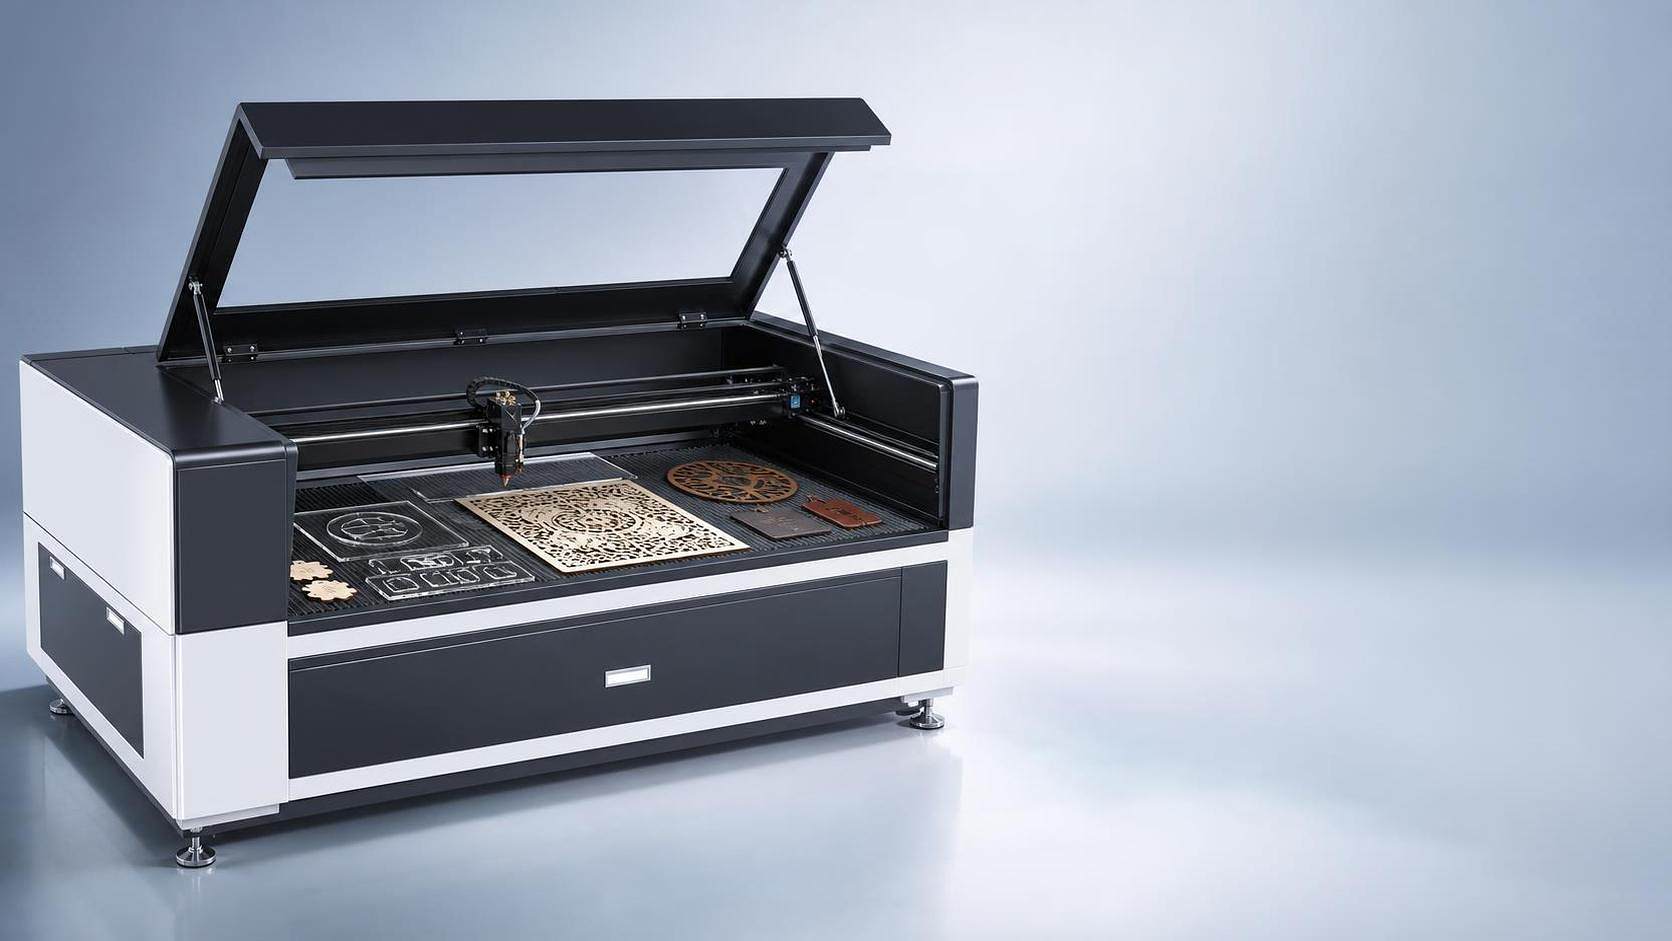
Orang sering membandingkan harga pembelian dan penggunaan elektrik, kemudian berhenti terlalu awal. Soalan kos yang lebih baik ialah: di manakah setiap jentera menghasilkan buruh, bahan habis pakai, sisa, atau masa henti?
Dengan penghala CNC, perkakasan penting. Mata pemotong haus, patah, dan perlu dipilih dengan teliti mengikut spesies kayu, kandungan gam kayu lapis, kelakuan akrilik, dan hasil akhir yang dikehendaki. Sistem penahan dan ekstraksi habuk juga mempengaruhi kualiti potongan. Jika sebuah bengkel lemah dalam pengurusan perkakasan, proses penghalaan boleh menjadi lebih mahal daripada yang kelihatan pada kertas.
Dengan laser CO2, gambaran kos beralih kepada penjagaan optik, jangka hayat tiub atau perancangan penyelenggaraan berkaitan sumber, kestabilan penyejukan, prestasi ekzos, dan pengurusan asap. Ekstraksi yang lemah boleh merosakkan kualiti potongan sebelum operator menyedari masalah tersebut dalam metrik. Sisa akrilik, asap kayu, dan kontaminasi kanta bukan isu sampingan; sebaliknya, ia secara langsung berkaitan dengan pengulangan.
Terdapat juga kerja semula. Jika laser menghilangkan penggilapan pada tepi akrilik yang kelihatan, ini boleh menampung sebahagian daripada pelaburan mesin. Jika penghala mengelakkan pembakaran arang yang biasanya memerlukan pengisaran atau perubahan penutup, imbangan berpindah ke arah sebaliknya. Ini adalah pengiraan khusus bengkel, dan biasanya lebih penting daripada tuntutan umum bahawa satu mesin itu ‘lebih ekonomikal’.
Jika kebanyakan kerja anda melibatkan kayu tebal, pemotongan struktur, penggalian poket, ukiran dengan kedalaman, dan fabrikasi format besar, mulakan dari sudut penghala dan hanya beralih ke laser jika ukiran terperinci menjadi botol leher.
Jika kebanyakan kerja anda melibatkan kerja paparan akrilik, tepi kelihatan yang bersih, ukiran halus, papan tanda berpersonaliti, dan pengeluaran pukal kecil bercampur, mulakan dari sudut laser CO2 dan uji tingkah laku bahan secara teliti sebelum menetapkan spesifikasi.
Jika beban kerja anda benar-benar terbahagi, mungkin lebih realistik untuk mengakui bahawa tiada satu mesin pun yang dapat menangani kedua-dua tugas tersebut secara sempurna. Sesetengah pembeli menghabiskan berbulan-bulan cuba memaksakan satu platform melakukan segalanya, lalu akhirnya menerima hasil keluaran yang lebih perlahan dan proses penyelesaian manual yang lebih banyak daripada yang dijangkakan. Dalam situasi sedemikian, walaupun bajet hanya membenarkan satu mesin pada masa ini, pemilihan mesin pertama harus berdasarkan titik leher botol yang memberikan margin tertinggi, bukan senarai kemampuan seluas mungkin.
Bagi penilaian pembekal, ujian sampel lebih penting daripada bahasa jualan. Hantar bahan kayu dan akrilik sebenar, sertakan ciri terkecil anda dan piawaian visual paling ketat anda, serta minta hasil yang menunjukkan permukaan hadapan, keadaan tepi, kesan pada bahagian belakang, dan proses penyelesaian yang diperlukan selepas pemprosesan. Maklumat ini memberi anda gambaran jauh lebih mendalam berbanding perbandingan kelajuan umum.
Bagi kayu, penghala CNC biasanya lebih sesuai apabila ketebalan, pembentukan, dan pemesinan struktur menjadi tumpuan utama. Bagi akrilik, laser CO2 biasanya lebih unggul, terutamanya dalam pembuatan tanda di mana rupa tepi dan kualiti ukiran kelihatan oleh pelanggan. Bagi pengeluaran tanda bercampur, jawapan yang betul bergantung kurang kepada spesifikasi utama dan lebih kepada di manakah proses anda boleh menerima kerja susulan, variasi, dan geseran semasa persediaan.
Itulah perbandingan sebenar di sebalik mesin penghala CNC berbanding mesin pemotong dan mengukir laser CO2. Bukan tentang yang mana lebih canggih, tetapi yang mana mencipta kompromi lebih sedikit bagi produk yang benar-benar perlu anda hantar.
 Berita Terkini
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser ialah pengilang mesin laser terkemuka berbasis di China yang menawarkan pemotong laser CO2, mesin pemotong laser gentian, penghala CNC, mesin kimpalan laser dan mesin penandaan laser. Penyelesaian tersuai OEM/ODM tersedia. Dapatkan sebut harga hari ini!
- Ibu Pejabat Syarikat: Bilik 1303, Bangunan 4, UnitedFortune Plaza, Zon Teknologi Tinggi, Bandar Jinan, Provinsi Shandong, China
- Kilang Pengeluaran: No. 18, Jalan Yinhe, Jibei Street, Daerah Jiyang, Bandar Jinan, Provinsi Shandong, China
Hak Cipta © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Hak cipta terpelihara. POLISI PRIVASI

 EN