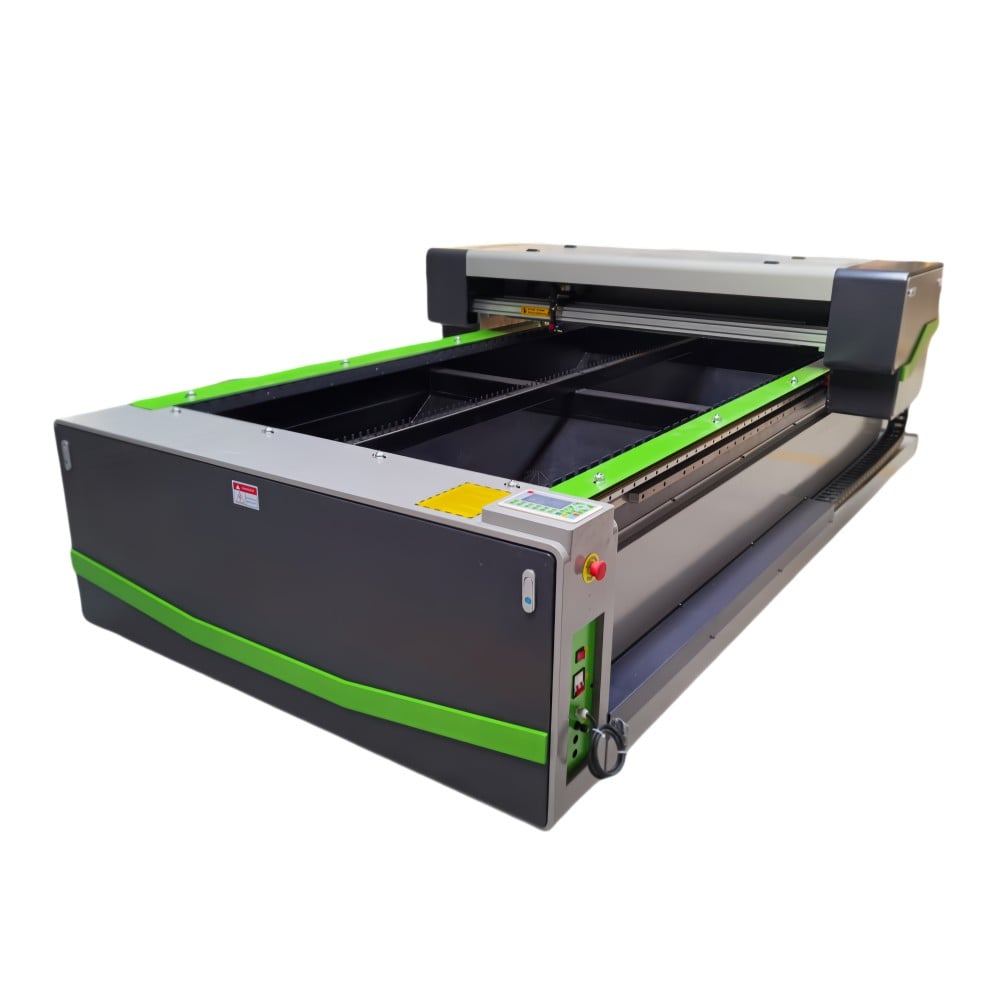
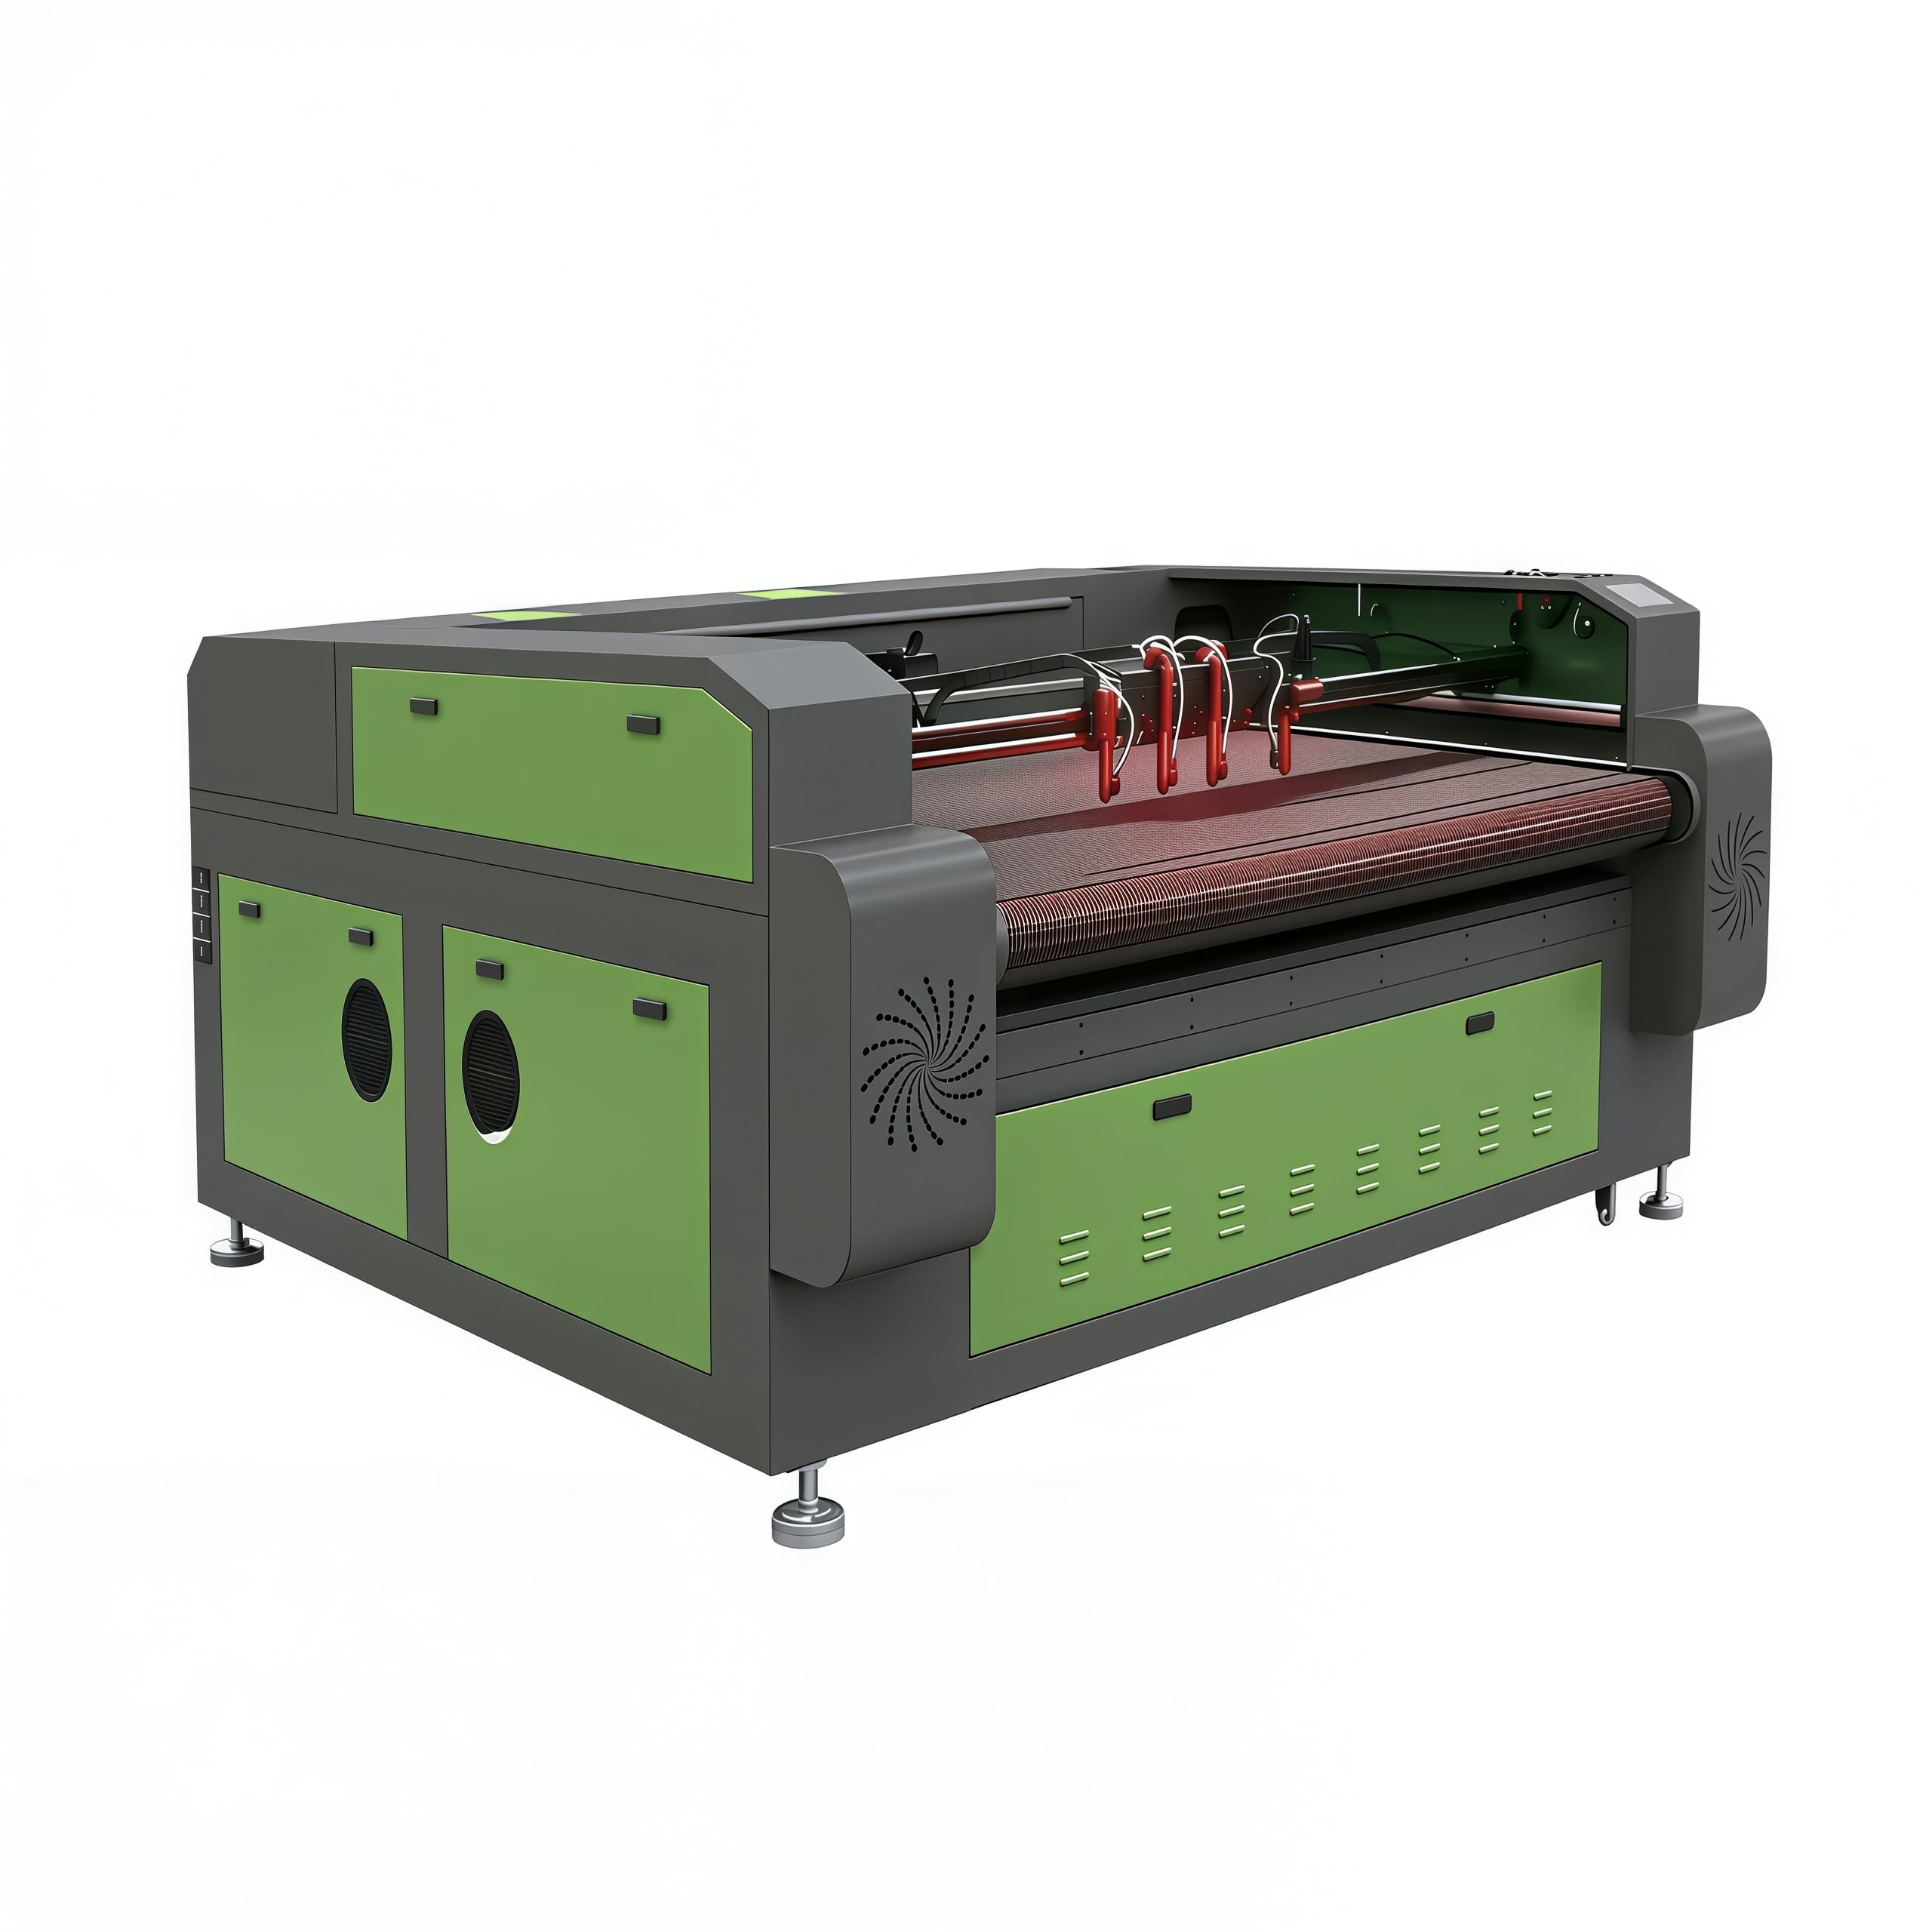
Når du sammenlikner en CNC-fræser med en CO2-laser-skjæremaskin og -gravérmaskin, er de åpenbare forskjellen lett å liste opp: én bruker et roterende verktøy, den andre bruker en fokusert stråle. Den delen er grunnleggende. Det vanskeligere spørsmålet er hva disse forskjellene betyr når du faktisk behandler treplater, akrylplater og skiltskomponenter dag etter dag.
I praksis kommer teknisk vurdering vanligvis an på fem ting: hvilken overflatekvalitet du trenger fra maskinen, hvor mye etterarbeid som er akseptabelt, om din materialeblanding endrer seg ofte, hvor følsom jobben er for varme eller verktøytrykk, og hvor mye operatordisiplin din produksjonslinje realistisk sett kan håndtere.
Derfor hjelper et enkelt «hvilken er best»-svar sjelden. En CNC-fræser kan være det riktige valget for strukturelle skjæringer, tykkere plater og oppgaver som krever dybdegravering eller 3D-forming. En CO2-laser kan være bedre egnet når kantkvalitet, fin gravering, nøyaktighet i detaljer og ren bearbeiding av akryl er viktigere enn rå skjærekapasitet.
Hvis arbeidsmengden din inkluderer tilpasset skilt, dekorative paneler, akrylbokstaver, treskjæring og korte serier med blandede oppgaver, handler avveiningen ikke bare om hastighet. Den handler om kvaliteten du kan gjenta uten å skape skjult arbeidsinnsats senere i prosessen.
Tresort er der mange kjøpere usikker, fordi begge maskintypene kan bearbeide det – men ikke på samme måte.
En CNC-fræser håndterer tykkere massivt tre, sperra, MDF og sammensatte plater med færre overraskelser når oppgaven innebär lommor, skråkanting, riller, fuger, konturfræsing eller 3D-relieffarbeid. Hvis din skiltverksted- eller fabrikasjonslinje trenger tredimensjonalt skjæring i stedet for overflatemerking, har en fræser tydelige fordeler. Den fjerner materiale mekanisk, så den er ikke begrenset av en smal snittbredde eller en varmebasert interaksjon.
En CO2-laser velges derimot ofte for tynne til middels tykke treplater der detaljert gravering, skarpe små tekster, intrikate utskjæringer og minimal mekanisk påvirkning er viktigere. For laminerte paneler, skjøre dekorative deler og fine innsatsmønstre er den kontaktløse prosessen en ekte fordel. Du får ingen skjæreravvik og ingen verktøymerker fra en sløv skjærebitt.
Ulempen er kanten. Laserkuttede treprodukter viser ofte en mørkere kant som følge av varmevirkningen. Noen ganger er dette ønskelig; i dekorative produkter kan det til og med se beabsiktet ut. Andre ganger er det et problem, spesielt for premiummålte skiltskifter eller deler som krever en ren limelinje.
Dette er en av de beslutningene som høres teknisk ut, men som i virkeligheten er kommersiell. Hvis kunden din godtar en mørkere kant etter skjæring, kan laser redusere arbeidsinnsatsen i etterbehandlingen. Hvis kunden derimot forventer en rå kant klar for påføring av maling eller laminering, kan fræseren spare deg problemer senere.
Akryl endrer balansen raskt
For akryl blir sammenligningen mindre rettferdig. I mange skiltemiljøer er en CO2-laser-skjæremaskin og -gravermaskin det foretrukne valget på grunn av overflaten den kan produsere på riktig akrylkvalitet. Kantflater med flammepolert utseende, rene innvendige hjørner, små bokstaver og ingraverte detaljer er vanskelige å oppnå med en fræser uten ekstra polering eller etterbehandling.
Likevel er ikke alle akryloppløsninger like. Støpt akryl oppfører seg vanligvis annerledes enn ekstrudert akryl når det gjelder gravering og kantutseende, og kjøpere bør sjekke prøveresultater på nøyaktig det materiale de planlegger å bruke. Dette er ikke en ubetydelig detalj. En maskin kan se utmerket ut under en demonstrasjon, men gi et annet resultat når leverandøren av ditt faktiske akrylblad endrer resinkvaliteten eller beskyttelsesfilmen.
En CNC-fræser er fortsatt nyttig for akryl når arktykkelsen øker, når kantpolering allerede inngår i prosessen, eller når oppgaven inkluderer senkede skrueløsninger, avrundede kanter, boret hull eller formede detaljer som går utover enkel skjæring og gravering. Den unngår også varmebelastede problemer som kan oppstå hvis laserparametrene, lufttilførselen eller utluftingen ikke håndteres riktig.
Hvis hovedkravet imidlertid er butikkskilt, opplyste bokstaver, frontpaneler, utstillingsdeler eller dekorative akryldeler med synlige kanter, passer en CO2-laser vanligvis bedre til prosessen. Det er én av grunnene til at mange produsenter og leverandører som fokuserer på CO2-lasergravermaskiner og CO2-laserskjæremaskiner er sterkt involvert i produksjon av skilt og utstillingsmaterialer, snarere enn bare generell arkskjæring.
Skiltemaking er sjelden en arbeidsprosess som kun bruker ett materiale. En uke kan innebære MDF-bakplater, akryl-bokstaver, laminerte finérplater, gummiaktig merkevare, og tynne dekorative treplater. Den neste uken kan omfatte fester, avstandsstykker, skum-baserte monteringshjelpemidler eller graverte plater. Å vurdere maskiner utelukkende etter maksimal hastighet eller wattforbruk overser det reelle problemet: Hvor mange av disse oppgavene kan gjennomføres i verkstedet ditt uten unødvendige omveier?
En fræser er vanligvis bedre egnet for skiltemaking av fabrikasjonspreget type. Den håndterer platematerialer, tykkere underlag, nestede deler og tredimensjonal skjæring godt. Hvis du lager skilt i kabinettstil, kanalkomponenter, hogde tre-skilt eller store paneler som senere skal males og monteres, passer fræsekapasiteten ofte godt til prosessen.
En CO2-laser er ofte sterkere ved detaljorientert skiltskaping: innskrevne plater, akryl-innsettinger, fine dekorative overlapp, stensil-funksjoner, seriemerkinger og mindre kundespesifikke partier der fleksibilitet ved oppsett er viktig. Bedrifter som bygger på personlig tilpassing, korte leveringstider og visuell overflatekvalitet legger særlig vekt på det en laser utfører i den siste millimeteren av detaljering – ikke bare i den første metern av ark-hastighet.
Dette er også der OEM-kravene kommer inn i bildet. For kjøpere som vurderer en OEM CO2-lasermaskin eller en OEM CNC CO2-laserskjæremaskin kan maskinplattformen i seg selv utgjøre bare halvparten av vurderingen. Den andre halvdelen handler om om sengstørrelse, avtrekksdesign, kontrollerlogikk, gjennomføringshåndtering, rotasjonsmuligheter og programvarekompatibilitet faktisk passer til virkelige skiltpordukter – ikke bare til et standard utstillingsmønster.
Det er vanlig å høre at laser er «mer presis» og fræser er «kraftigere». Denne sammenfatningen er for vag til å være til hjelp ved innkjøp.
Lasersystemer er vanligvis bedre til å kutte med smal skjæregrop, fint inngrovd grafikk, små tekster og delikate indre konturer fordi det ikke finnes et fysisk verktøy som presser inn i materialet. På tynn tre- og akrylplater har dette betydning. Et lite dekorativt mønster som kan risikere å knekkes under frasing kan ofte produseres renere med laser.
Likevel avhenger nyttig nøyaktighet i verkstedet også av fastspenning, materialplanhet, røkutslipp, linsestatus, skjæreverktøyslitasjon, spindelavvik, fastspenningsmetode og operatørvaner. En teknisk nøyaktig maskin kan fortsatt levere inkonsistente deler hvis prosessen rundt den er ustabil. Av denne grunnen bør vurderere ikke bare sammenligne toleranser fra brosjyrer. Spør hva slags vedlikeholdsdisiplin hver maskin krever for å opprettholde stabile resultater over en måned med produksjon, ikke bare over en ti-minutters demonstrasjon.
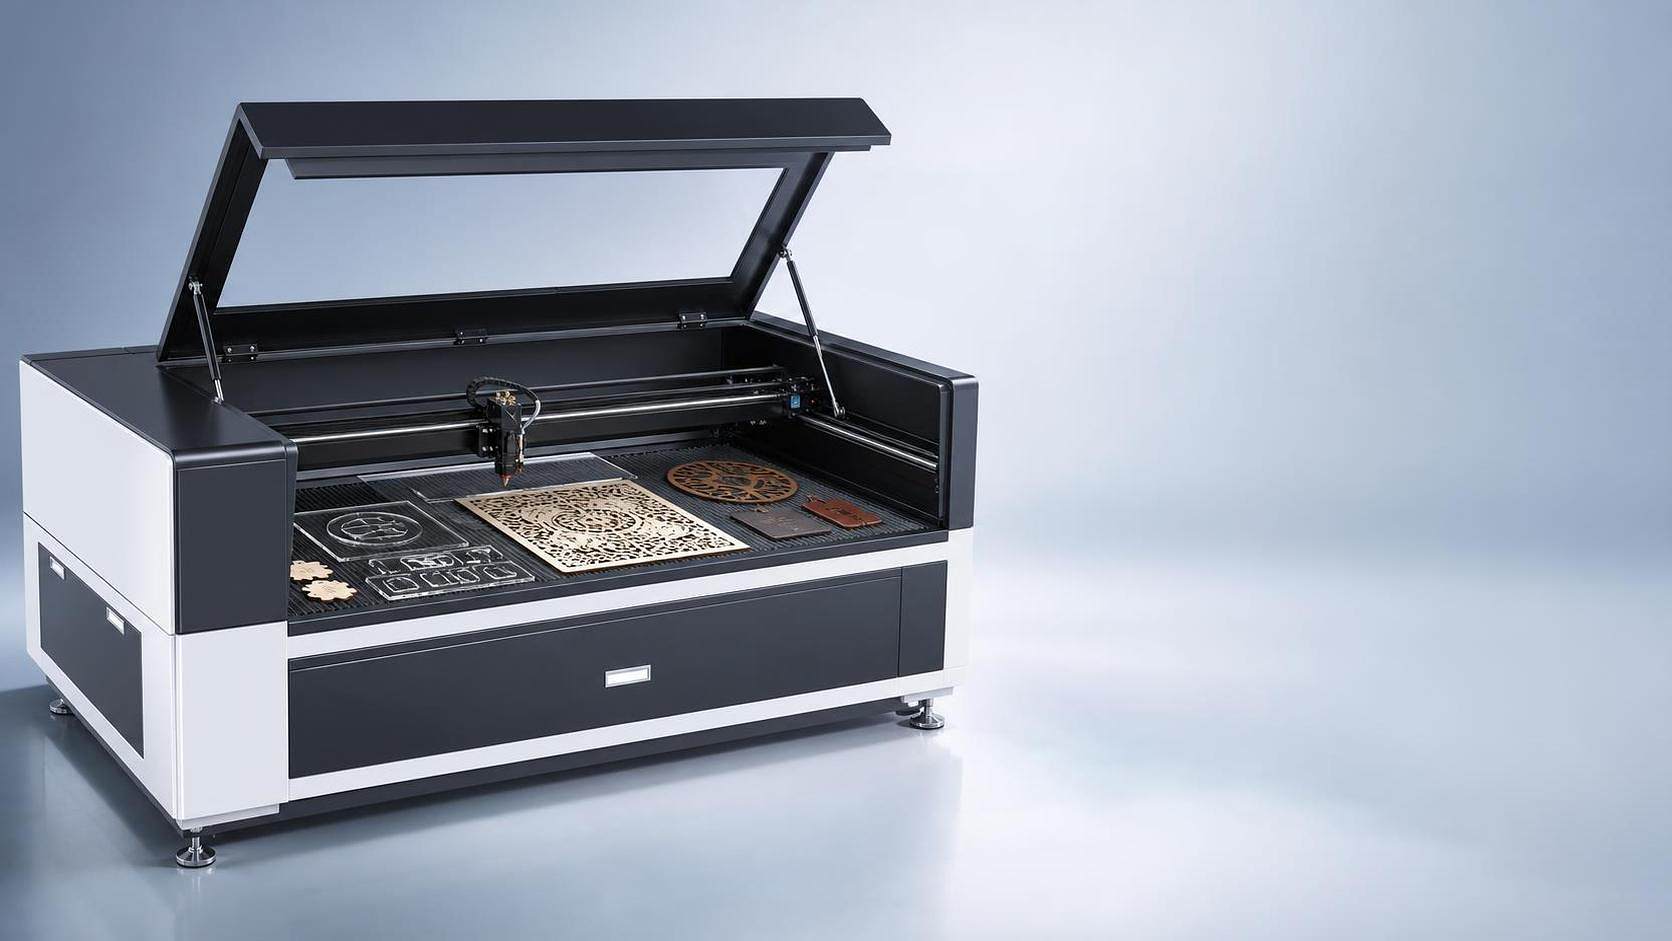
Mennesker sammenlikner ofte kjøpspris og strømforbruk, og stopper for tidlig. Et bedre kostnadsspørsmål er: hvor skaper hver maskin arbeidskraft, forbruksvarer, avfall eller nedetid?
Med CNC-fræsere er verktøy viktig. Fræsbitene slites, brytes og må velges nøye ut fra treslag, liminnhold i sperra, akrylens egenskaper og ønsket overflate. Fastspenningsystemer og støvutslipp påvirker også kvaliteten på snittet. Hvis en verksted mangler god verktøyhåndtering, kan fræsing bli dyrere enn den virker på papiret.
Med CO2-lasere endrer kostnadsbildet seg mot vedlikehold av optikk, levetid for røret eller vedlikeholdsplanlegging knyttet til kilden, stabilitet i kjøling, ytelse fra avtrekksanlegget og røykhåndtering. Dårlig avtrekk kan ødelegge kvaliteten på snittet før operatøren merker det i måledataene. Akrylrest, tre-røyk og linseforurensning er ikke sideproblemer; de er direkte knyttet til gjentagelighet.
Det er også omfinnerbehandling. Hvis en laser eliminerer polering av synlige akrylkantene, kan det kompensere for deler av maskininvesteringen. Hvis en fræser unngår svartening som ellers ville kreve sliping eller endringer av masking, flytter balansen seg tilbake den andre veien. Dette er beregninger som varierer fra verksted til verksted, og de har vanligvis større betydning enn generelle påstander om at én maskin er «mer økonomisk».
Hvis majoriteten av jobbene dine involverer tykk treverk, strukturell skjæring, utskåring (pocketing), treskjæring i dybde og produksjon i stort format, bør du starte fra fræserens side og bare gå over til laser hvis detaljert gravering blir en flaskehals.
Hvis majoriteten av jobbene dine involverer akrylvisningsarbeid, rene synlige kanter, fin gravering, personlig signatur, og blandet produksjon i små serier, bør du starte fra CO2-laserens side og teste materialeoppførselen nøye før du fastlegger spesifikasjonen.
Hvis arbeidsmengden faktisk er delt, kan det være mer realistisk å innrømme at ingen enkelt maskin dekker begge områdene perfekt. Noen kjøpere bruker måneder på å tvinge ett plattformsystem til å gjøre alt, og ender da opp med langsommere produksjon og mer manuell ferdigstilling enn forventet. I slike situasjoner bør valget av den første maskinen – selv om budsjettet bare tillater én maskin nå – baseres på flaskehalsen med høyest margin, ikke på den lengste mulige funksjonslisten.
Ved vurdering av leverandører teller prøveproduksjon mer enn salgsspråk. Send faktiske tre- og akrylmaterialer, inkluder dine minste detaljer og strengeste visuelle krav, og be om resultater som viser frontflate, kantkvalitet, effekten på baksiden og nødvendig ferdigstilling etter bearbeiding. Dette forteller deg langt mer enn en generell sammenligning av hastighet.
For tre passer en CNC-fræser vanligvis bedre når tykkelse, formgiving og strukturell bearbeiding er avgjørende. For akryl er en CO2-laser vanligvis det sterkeste valget, spesielt ved skiltproduksjon der kantutseende og gravérkvalitet er synlige for kunden. Ved produksjon av blandede skilt avhenger det riktige valget mindre av hovedspesifikasjoner og mer av hvor mye rengjøring, variasjon og innstillingstid din prosess kan tåle.
Det er den egentlige sammenligningen bak CNC-fræser versus CO2-laser-skjæring- og gravérmaskin. Ikke hvilken som er mer avansert, men hvilken som krever færrest kompromisser for de produktene du faktisk må levere.
 Nyhetssprut
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser er en ledende kinesisk produsent av lasermaskiner som tilbyr CO2-laserskjæremaskiner, fiberlaserskjæremaskiner, CNC-fræsere, lasersveiseapparater og lasermerkeapparater. OEM/ODM-tilpassede løsninger er tilgjengelige. Få et tilbud i dag!
- Selskapets hovedkontor: Rom 1303, Bygning 4, UnitedFortune-plaza, Høyteknologisone, Jinan-by, provinsen Shandong, Kina
- Produksjonsanlegg: Nr. 18, Yinhe-veien, Jibei-gaten, Jiyang-distriktet, Jinan-by, provinsen Shandong, Kina
Opphavsrett © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Alle rettigheter forbeholdes. PERSONVERNPOLITIKK

 EN