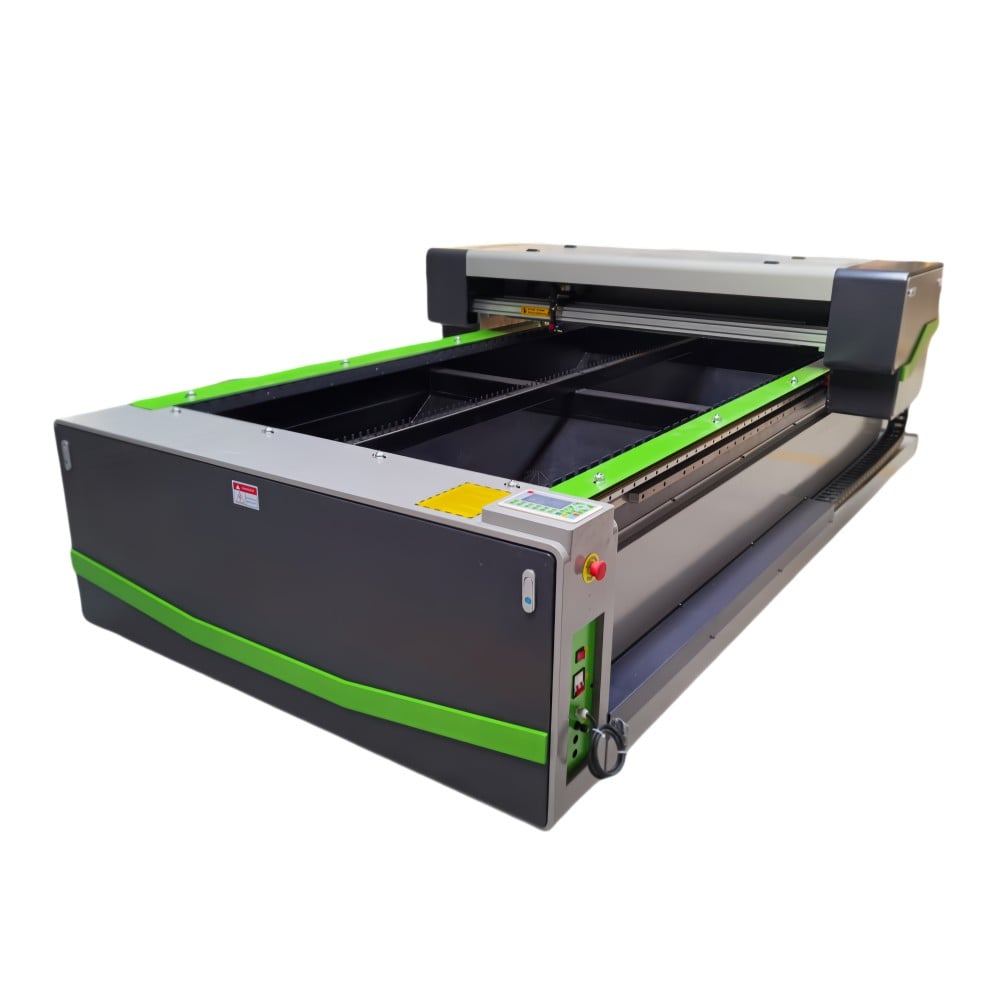
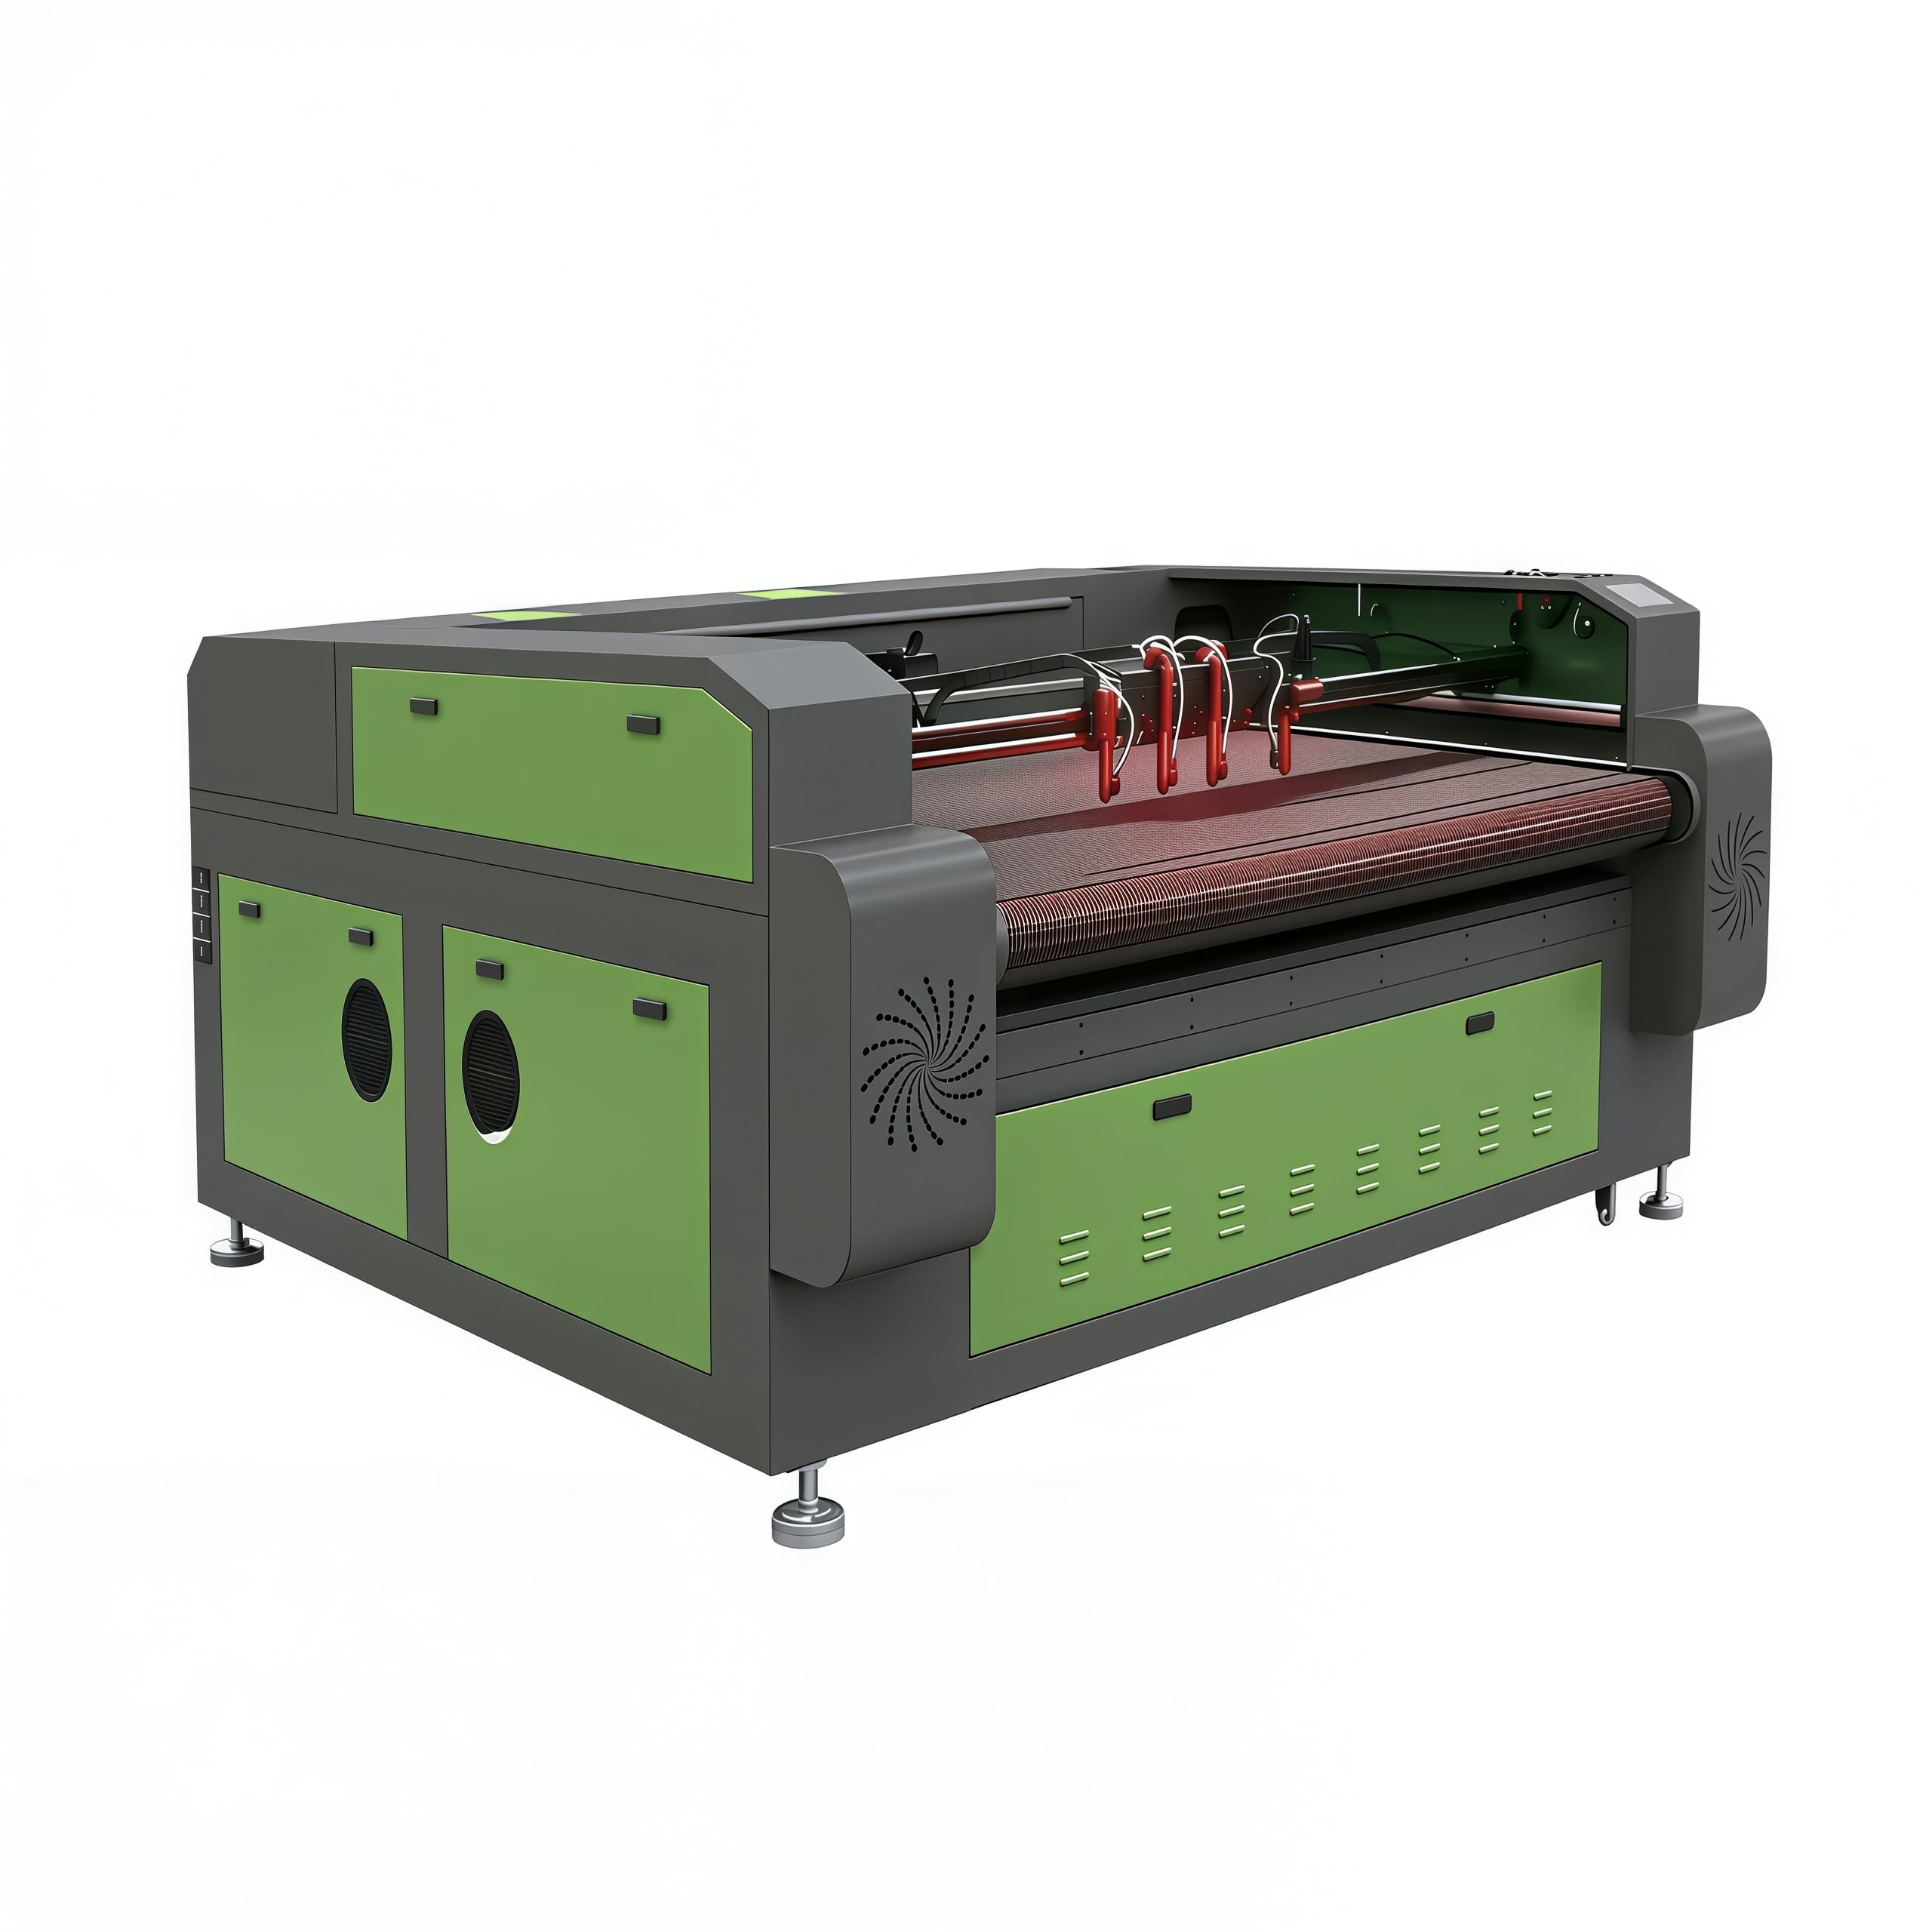
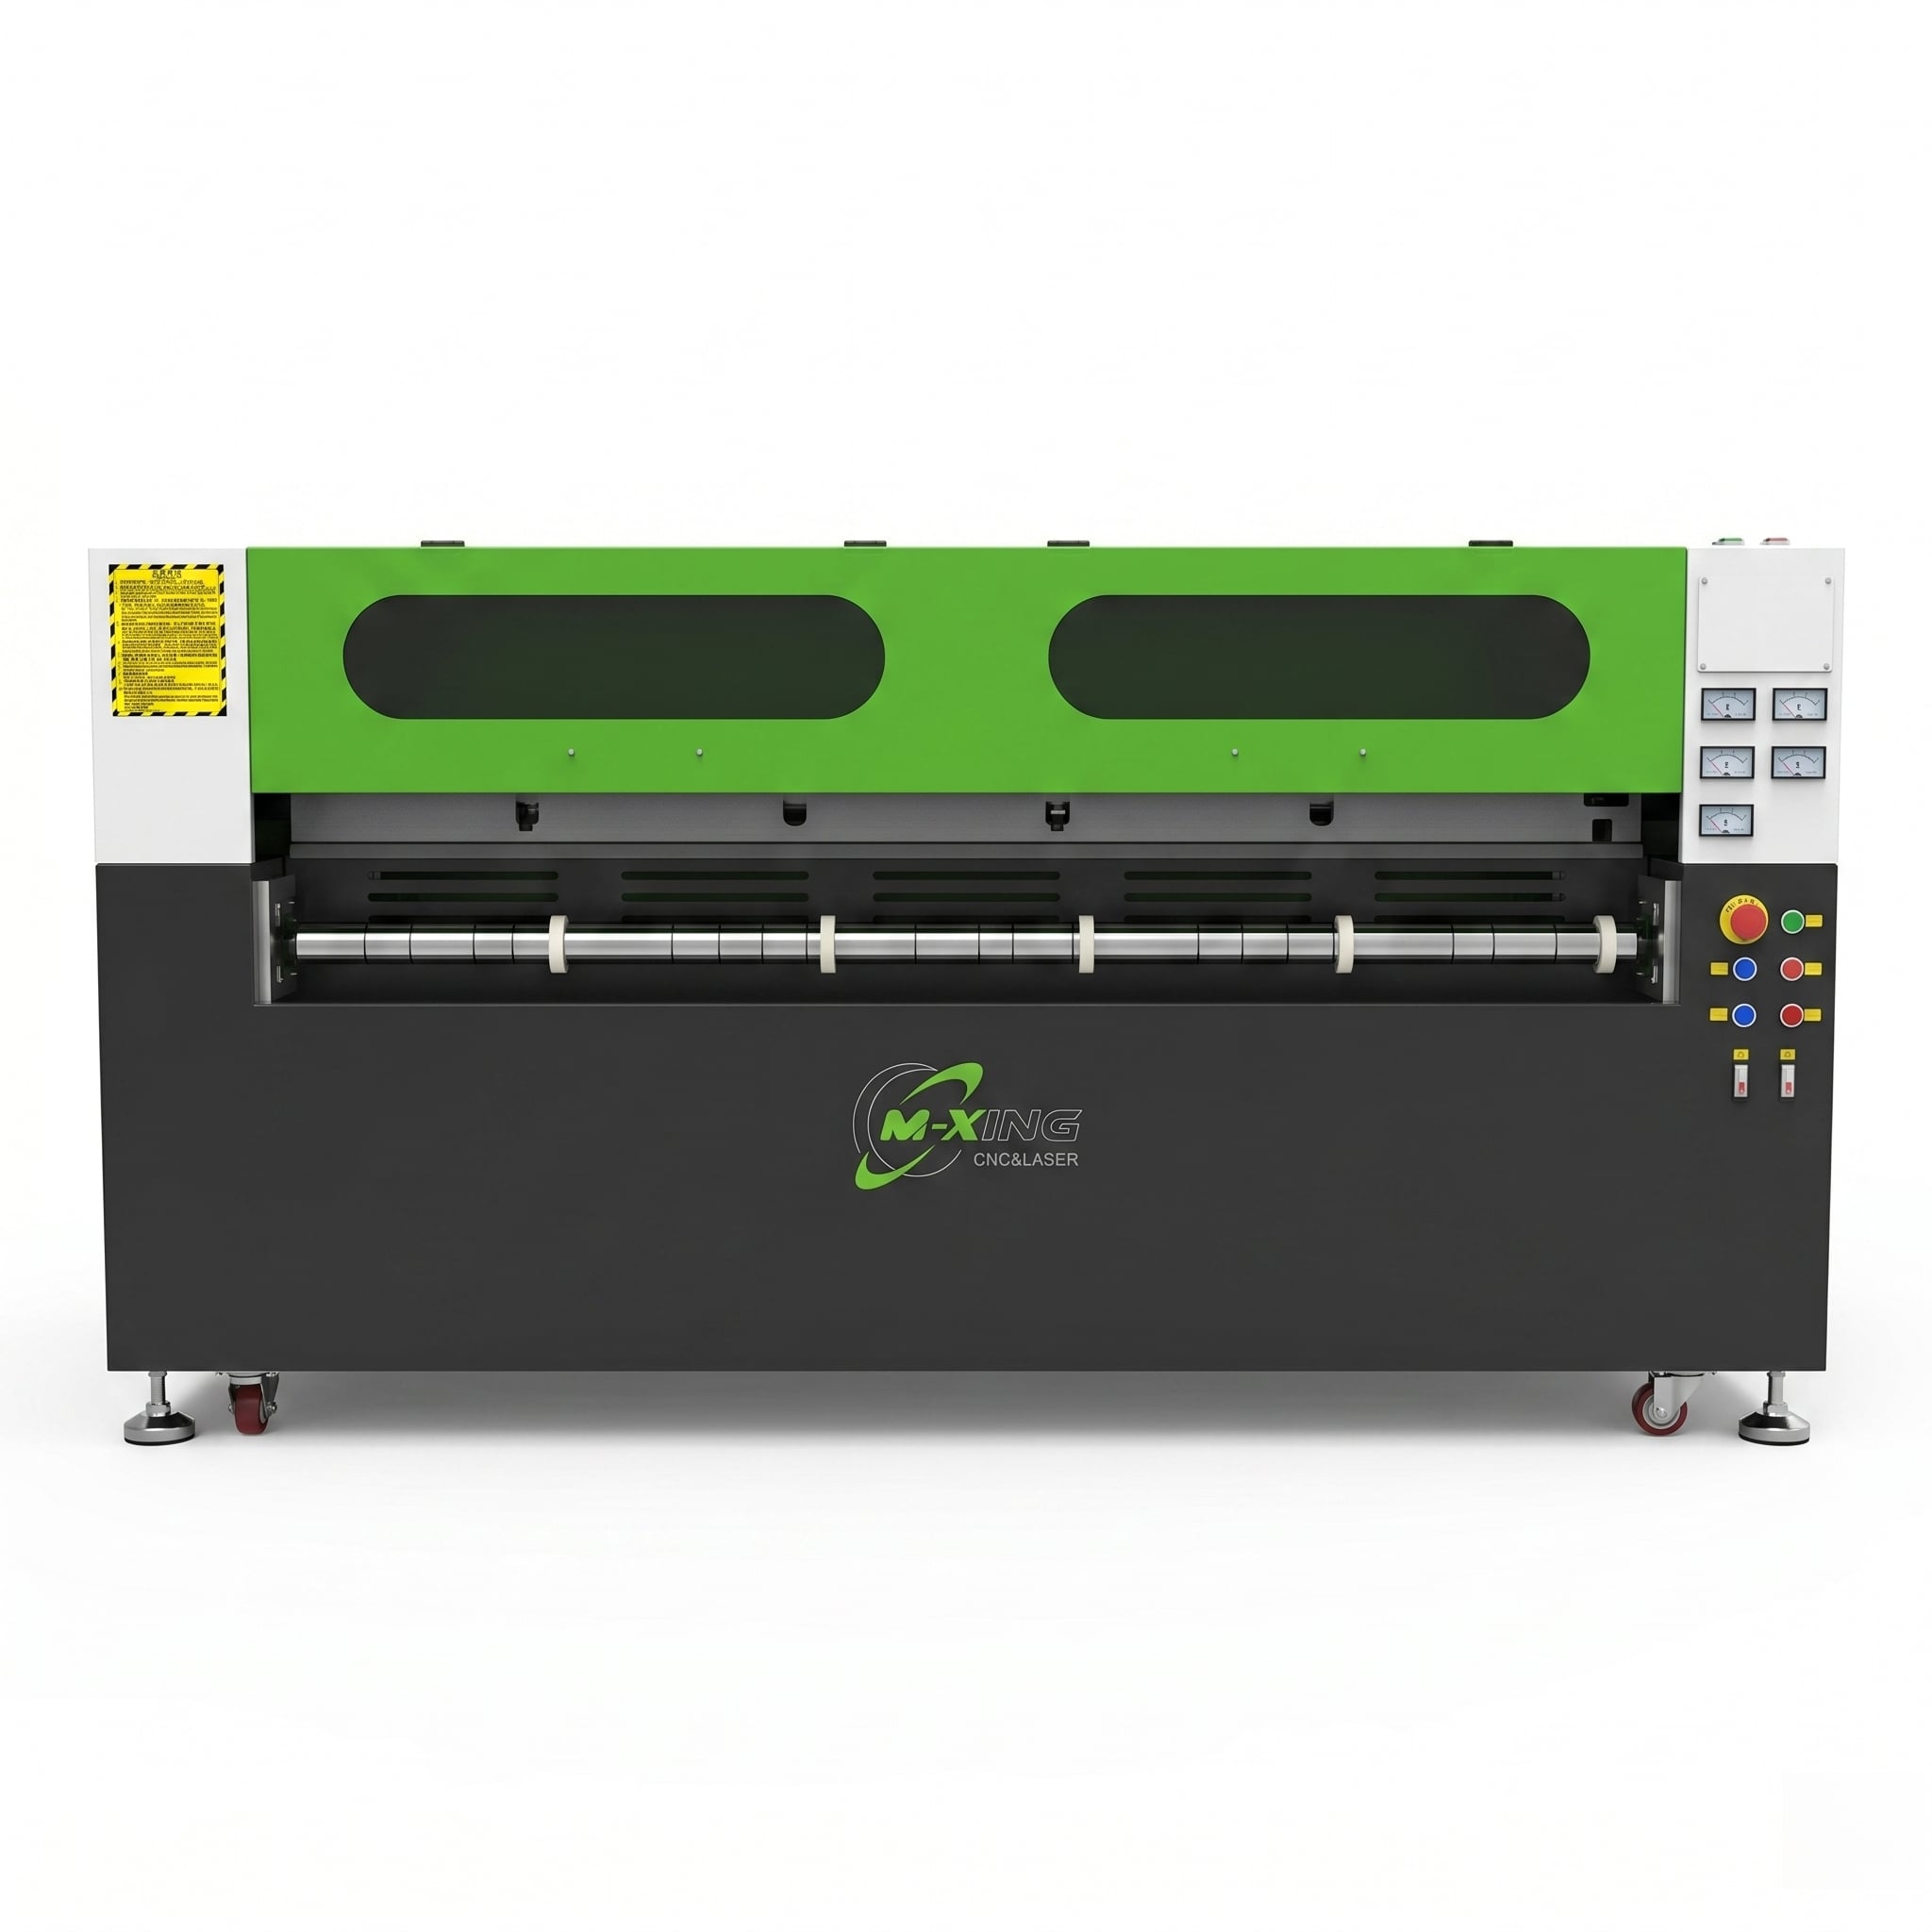
Vertaillessa CNC-porakonetta ja CO2-laserleikkaus- ja -kuvauuskonetta ilmeiset erot ovat helppoa luettelia: toinen käyttää pyörivää työkalua, toinen keskitettyä sädepiirteitä. Tämä osa on perustietoa. Vaikeampi kysymys on, mitä nämä erot tarkoittavat käytännössä, kun käsittelet puulevyjä, akryylilevyjä ja kylttiosia päivittäin.
Käytännössä tekninen arviointi perustuu yleensä viiteen seikkaan: mikä pinnanlaatu koneelta vaaditaan, kuinka paljon jälkikäsittelyä voidaan hyväksyä, vaihtelevatko käytetyt materiaalit usein, kuinka herkkä tehtävä on lämmölle tai työkalun paineelle ja kuinka paljon operaattorin tarkkuutta tuotantolinja voi todellisuudessa tukea.
Siksi yksinkertainen "mikä on parempi" -vastaus harvoin auttaa. CNC-porakone voi olla oikea valinta rakenteellisiin leikkauksiin, paksuimpiin levyihin ja tehtäviin, joissa vaaditaan syvyyssorvausta tai 3D-muotoilua. CO2-laser voi olla parempi vaihtoehto, kun reunalaatu, hieno gravuurauus, tarkkuus ja puhtaasti käsitelty akryyli ovat tärkeämpiä kuin suuri leikkausvoima.
Jos työkuormaasi kuuluvat räätälöidyt kyltit, koristelevyt, akryylikirjaimet, puun gravuuraukset ja lyhyet sekatekstityöt, kompromissi ei koske ainoastaan nopeutta. Se koskee myös laatua, jota voit toistaa ilman piilotettua lisätyötä myöhempinä vaiheina.
Puutavara on alue, jossa monet ostajat epäröivät, koska molemmat koneen tyypit voivat käsitellä sitä, mutta eri tavoin.
CNC-porotin koneistaa paksuampia kiinteän puun, vanerilevyjen, MDF-levyjen ja yhdistelmälevyjen osia vähemmän yllättäen, kun työ sisältää esimerkiksi kouruja, viistoja, uria, liitospaikkoja, muotoilua tai 3D-koristekarvausta. Jos mainosliikkeessäsi tai valmistuslinjallasi tarvitaan ulottuvuudellista kaiverrusta eikä pelkkää pinnan merkintää, porotin tarjoaa selvän edun. Se poistaa materiaalia mekaanisesti, joten sitä ei rajoita kapea leikkausleveys tai lämpöön perustuva vaikutus.
CO2-laseria taas valitaan usein ohuille ja keskitumaisille puulevyille, joissa tärkeintä ovat yksityiskohtainen kaiverrus, terävä pienikokoinen teksti, monimutkaiset leikkaukset ja mahdollisimman vähäinen mekaaninen rasitus. Veneeripaneelien, hauraiden koristekappaleiden ja hienojen upotuskuvioitten kohdalla kosketukseton prosessi on todellinen etu. Sinulla ei ole porakärjen taipumista eikä kuluneen porakärjen aiheuttamia työkalujälkiä.
Ongelma on reunassa. Laserleikattu puu näyttää yleensä tummenevan reunan lämpövaikutuksesta. Joskus tämä on toivottavaa; koristetuotteissa se voi jopa näyttää tarkoitukselliselta. Toisinaan se on ongelma, erityisesti premium-maaletuissa kyltissä tai osissa, joissa tarvitaan siistiä liimapintaa. Porakoneet välttävät palomerkkejä, mutta ne voivat jättää karvaisuutta, sirontaa tai vaatia hiontaa riippuen käytetystä porasta ja levyn laadusta.
Tämä on yksi niistä päätöksistä, jotka kuulostavat teknisiltä, mutta ovat itse asiassa kaupallisesti perusteltuja. Jos asiakas hyväksyy tummemman leikkausreunan, laser voi vähentää viimeistelytyötä. Jos asiakas odottaa raakareunaa, joka on valmis pinnoitettavaksi tai laminoiduksi, porakone voi säästää sinua vaikeuksilta myöhemmin.
Akryyli muuttaa tasapainoa nopeasti
Akryylille vertailu tulee epätasapuolisemmaksi. Monissa kyltiteollisuuden ympäristöissä CO2-laserleikkaus- ja -kuvioimiskone on suosituin vaihtoehto, koska se tuottaa erinomaisen pinnan sopivalla akryylilaadulla. Liekkihiotot reunat, puhtaat sisäkulmat, pienikokoiset kirjaimet ja kuvioitut yksityiskohdat ovat vaikeita saavuttaa porakoneella ilman lisähiomista tai jälkikäsittelyä.
Silti kaikki akryylityöt eivät ole samanlaisia. Valussa valmistettu akryyli käyttäytyy yleensä eri tavoin kuin puristettu akryyli kuvioinnissa ja reunien ulkonäössä, ja ostajien tulisi tarkistaa näytetulokset tarkalleen samasta materiaalista, jota aikovat käyttää. Tämä ei ole pieni yksityiskohta. Kone voi näyttää erinomaiselta esittelyssä, mutta tuottaa sitten erilaisen tuloksen, kun oman levyn toimittaja vaihtaa resiinin laatuun tai suojakalvoon.
CNC-porotin on edelleen hyödyllinen akryylille, kun levyn paksuus kasvaa, kun reunien kiillotus kuuluu jo prosessiin tai kun työ sisältää upotettuja ruuviä, viistoreunoja, porattuja reikiä tai muotoiltuja ominaisuuksia, jotka ylittävät yksinkertaisen leikkaus- ja gravuurityön. Se myös välttää lämpövaikutteiset ongelmat, jotka voivat ilmetä, jos laserparametrit, ilmapuhallus tai poisto eivät ole asianmukaisesti hallittuja.
Jos kuitenkin perusvaatimus on vähittäismyyntiin tarkoitettu kyltti, valaistut kirjaimet, etupaneelit, näyttöosat tai koristeelliset akryyliosat näkyvillä reunoilla, CO2-laser sopii yleensä prosessiin luonnollisemmin. Siksi monet valmistajat ja toimittajat, jotka keskittyvät CO2-lasergravuurikoneisiin ja CO2-laserleikkauskoneisiin, ovat syvästi mukana kylttien ja näyttöjen tuotannon vaatimuksissa eivätkä ainoastaan yleisessä levyleikkauksessa.
Merkkien valmistus on harvoin yksimateriaalinen työnkulku. Yhdellä viikolla työ voi sisältää MDF-takalevyjä, akryylilukemia, laminoiduilla puunäppäimillä päällystettyjä pinnoitteita, kumimaisia merkintäaineita ja ohuita koristepuuta. Seuraavalla viikolla työ voi sisältää esimerkiksi jigit, etäisyyspidikkeitä, solupohjaisia kokoonpanoapuvälineitä tai gravitoituja levyjä. Koneiden arviointi pelkästään niiden maksiminopeuden tai tehon perusteella ohittaa todellisen ongelman: kuinka monta näistä työtehtävistä voidaan suorittaa työpajassasi ilman epämukavia kiertotapoja.
Porakone on yleensä tehokkaampi valmistustyylisessä merkkityössä. Se käsittelee levytuotteita, paksuimpia alustoja, sisäkkäisiä osia ja kolmiulotteista leikkausta hyvin. Jos valmistat kaapinmuotoisia merkkejä, kanavakomponentteja, kaiverrettuja puumerkkejä tai suurikokoisia paneeleja, jotka myöhemmin maalataan ja kokoonpanaan, porakoneen ominaisuudet sopivat usein prosessiin.
CO2-laser on usein vahvempi yksityiskohtaisessa kylttityössä: kaiverretut kilvet, akryyli-insertit, hienot koristekerrokset, stenssilomakkeet, sarjanumeromerkinnät ja pienemmät erityisvalmistukset, joissa asennuksen joustavuus on tärkeää. Liikkeet, jotka perustavat toimintansa henkilöllistämiseen, lyhyisiin toimitusaikoihin ja visuaaliseen lopputulokseen, arvostavat yleensä sitä, mitä laser tekee viimeisellä millimetrillä yksityiskohtaa, ei ainoastaan ensimmäisellä metrillä levyjen käsittelytehokkuutta.
Tässä vaiheessa tulevat myös OEM-vaatimukset. Ostajille, jotka harkitsevat OEM CO2-laserkoneen tai OEM CNC CO2-laserleikkauskoneen hankintaa, koneen alusta itse saattaa olla vain puolet arvioinnista. Toinen puoli on se, vastaavatko leveys, poistoilman suunnittelu, ohjainlogiikka, läpivirtauskäsittely, pyörivävarusteet ja ohjelmistoyhteensopivuus todellisia kylttituotteita eikä vain standardia näyttötilaan asetettua esimerkkiä.
On yleistä kuulla, että laser on ”tarkempi” ja porakone on ”voimakkaampi”. Tämä yhteenveto on liian epämääräinen, jotta siitä olisi apua hankinnoissa.
Laserjärjestelmät ovat yleensä parempia kapeiden leikkausaukkojen, hienojen gravuurikuvioiden, pienien tekstien ja hienojen sisäisten muotojen leikkaamisessa, koska fysikaalista työkalua ei paineta materiaaliin. Tämä on tärkeää ohuissa puu- ja akryylituotteissa. Pieni koristekuvio, joka voisi murtua poraamisen aikana, voidaan usein tuottaa siistimmin laserilla.
Käytännön tarkkuus tehtaalla riippuu kuitenkin myös kiinnitysjärjestelmästä, materiaalin tasaisuudesta, savunpoistosta, linssin kunnosta, poranterän kuluminen, pyörivän akselin epäkeskisyys, kiinnitystavasta ja käyttäjän tapoista. Teknisesti tarkka kone voi silti tuottaa epätasaisia osia, jos sen ympärillä oleva prosessi on epävakaa. Siksi arvioijien ei pitäisi verrata ainoastaan mainoslehtien tarkkuusarvoja. Kysy, mitä huoltotapoja kukin kone vaatii, jotta tulokset pysyvät vakaina kuukauden ajan tuotannossa, ei vain kymmenen minuutin esittelyssä.
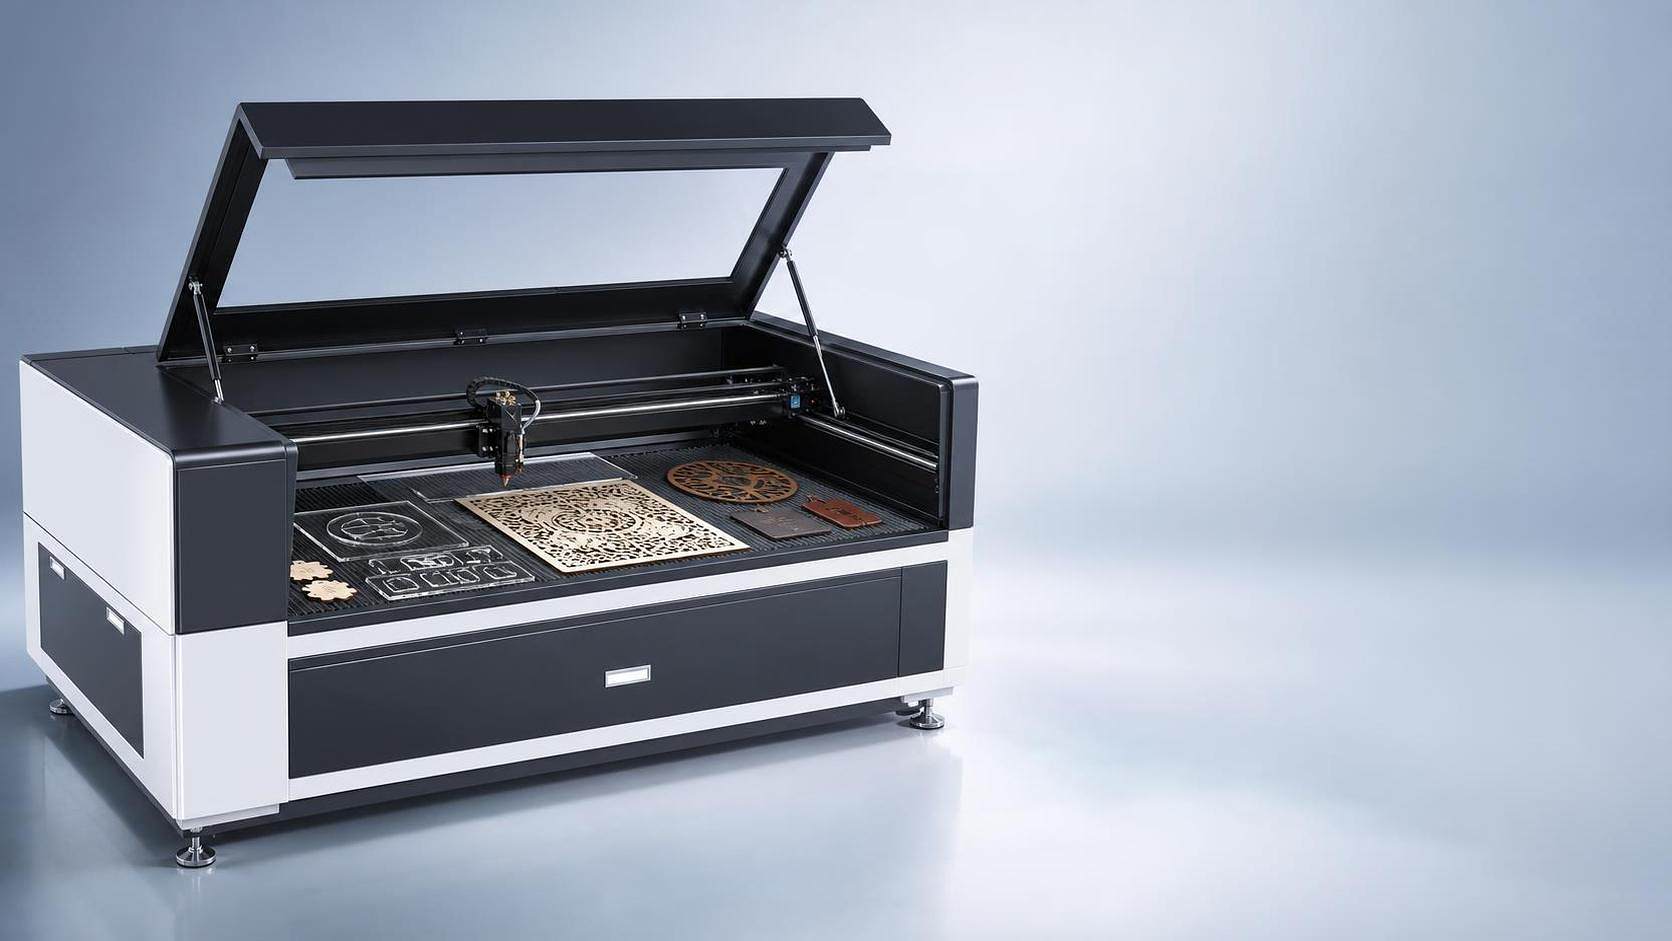
Ihmiset vertailevat usein ostohintaa ja sähkönkulutusta, mutta pysähtyvät liian aikaisin. Parempi kustannuskysymys on: missä kunkin koneen käytössä syntyy työvoimakustannuksia, kulutusmateriaaleja, jätteitä tai käyttökatkoja?
CNC-porakoneissa työkalut ovat tärkeitä. Porat kulumia, rikkoutuvat ja niiden valinta vaatii huolellisuutta puulajin, vaneriliiman määrän, akryylin käyttäytymisen ja halutun pinnan perusteella. Kiinnitysjärjestelmät ja pölynimurit vaikuttavat myös leikkaustulokseen. Jos työpaja on heikko työkaluhallinnassa, poraus voi olla kalliimpaa kuin se näyttää paperilla.
CO2-lasereissa kustannuskuvio siirtyy kohti optiikan hoitoa, putken elinikää tai lähteen liittyvää huoltosuunnittelua, jäähdytyksen vakautta, poistoilman suorituskykyä ja savunhallintaa. Heikko poisto voi heikentää leikkaustulosta ennen kuin käyttäjä huomaa sen mittausarvoista. Akryylijäämät, puusavu ja linssien saastuminen eivät ole sivukysymyksiä; ne vaikuttavat suoraan toistettavuuteen.
On myös uudelleenmuokkausta. Jos laser poistaa kiillotuksen näkyviltä akryylireunoilta, se voi kattaa osan koneen investoinnista. Jos porakone estää hiiltymisen, joka muuten vaatisi hiontaa tai suojapeitteiden vaihtoa, tasapaino siirtyy taas toiseen suuntaan. Nämä ovat työpajan omia laskelmia, ja ne yleensä ovat tärkeämpiä kuin yleispätevät väitteet siitä, että yksi kone olisi ‘taloudellisempi’.
Jos suurin osa työtehtävistäsi liittyy paksuun puuhun, rakenteelliseen leikkaamiseen, taskujen tekoon, kaiverruksen syvyyteen ja suurimuotoiseen valmistukseen, aloita porakoneen puolelta ja siirry laserkohteeseen vasta silloin, kun tarkka kaiverrus alkaa olla pullonkaula.
Jos suurin osa työtehtävistäsi liittyy akryylinäyttötyöhön, puhtaisiin näkyviin reunoihin, hienoon kaiverrukseen, henkilökohtaisiin kyltteihin ja sekamateriaalisesti pienissä erissä tuotettaviin tuotteisiin, aloita CO2-laserpuolelta ja testaa huolellisesti materiaalin käyttäytymistä ennen kuin vahvistat tekniset vaatimukset.
Jos työkuorma on todella jaettu, saattaa olla realistisempaa myöntää, ettei yksikään kone kykene kattamaan molempia tehtäviä täydellisesti. Jotkut ostajat käyttävät kuukausia yrittäessään pakottaa yhtä alustaa tekemään kaiken, minkä jälkeen he joutuvat hyväksymään hitaamman tuotannon ja enemmän manuaalista viimeistelyä kuin oli odotettavissa. Niissä tilanteissa, vaikka budjetti vaatisi tällä hetkellä vain yhden koneen hankinnan, ensimmäisen koneen valinta tulisi perustua korkeimman marginaalin muodostavaan pullonkaulaan, ei laajimpaan mahdolliseen ominaisuusluetteloon.
Toimittajien arvioinnissa näytetestaaminen on tärkeämpää kuin myyntikieleni. Lähetä todellisia puu- ja akryylimateriaaleja, sisällytä pienimmät piirteesi ja vaativimmat visuaaliset vaatimuksesi ja pyydä tuloksia, joissa näytetään etupinta, reunan kunto, takapinnan vaikutus ja prosessoinnin jälkeen vaadittava viimeistely. Tämä kertoo sinulle paljon enemmän kuin yleinen nopeusvertailu.
Puulle CNC-porakone sopii yleensä paremmin, kun paksuus, muotoilu ja rakenteellinen koneistus ovat keskiössä. Akryylille CO2-laserilla on yleensä vahvempi perustelu, erityisesti kyltien valmistuksessa, jossa reunan ulkonäkö ja kaiverruksen laatu ovat asiakkaan näkyvissä. Sekalaisen kyltin tuotannossa oikea ratkaisu riippuu vähemmän yleisistä teknisistä tiedoista ja enemmän siitä, missä vaiheessa prosessiaasi voidaan sallia jälkikäsittelyä, vaihtelua ja asennusvaikeuksia.
Tämä on todellinen vertailu CNC-porakoneen ja CO2-laserin leikkaus- ja kaiverruskoneiden välillä. Ei kysymys siitä, kumpi on edistyneempi, vaan kumpi aiheuttaa vähemmän kompromisseja niille tuotteille, jotka sinun täytyy itse toimittaa.
 Uutiset
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser on johtava Kiinassa sijaitseva laserkoneiden valmistaja, joka tarjoaa CO2-laserleikkauskoneita, kuitulaserleikkauskoneita, CNC-porakoneita, laserhitsauskoneita ja lasermerkintälaitteita. OEM-/ODM-räätälöidyissä ratkaisuissa mahdollisuus. Pyydä tarjous jo tänään!
- Yrityksen pääkonttori: Huone 1303, Rakennus 4, UnitedFortune Plaza, Korkeateknologian alue, Jinan-kaupunki, Shandong-provinssi, Kiina
- Valmistustehdas: Yinhe-tien numero 18, Jibei-katu, Jiyang-piiri, Jinan-kaupunki, Shandong-provinssi, Kiina
Tekijänoikeus © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Kaikki oikeudet pidätetään. TIETOSUOJAKÄYTÄNTÖ

 EN