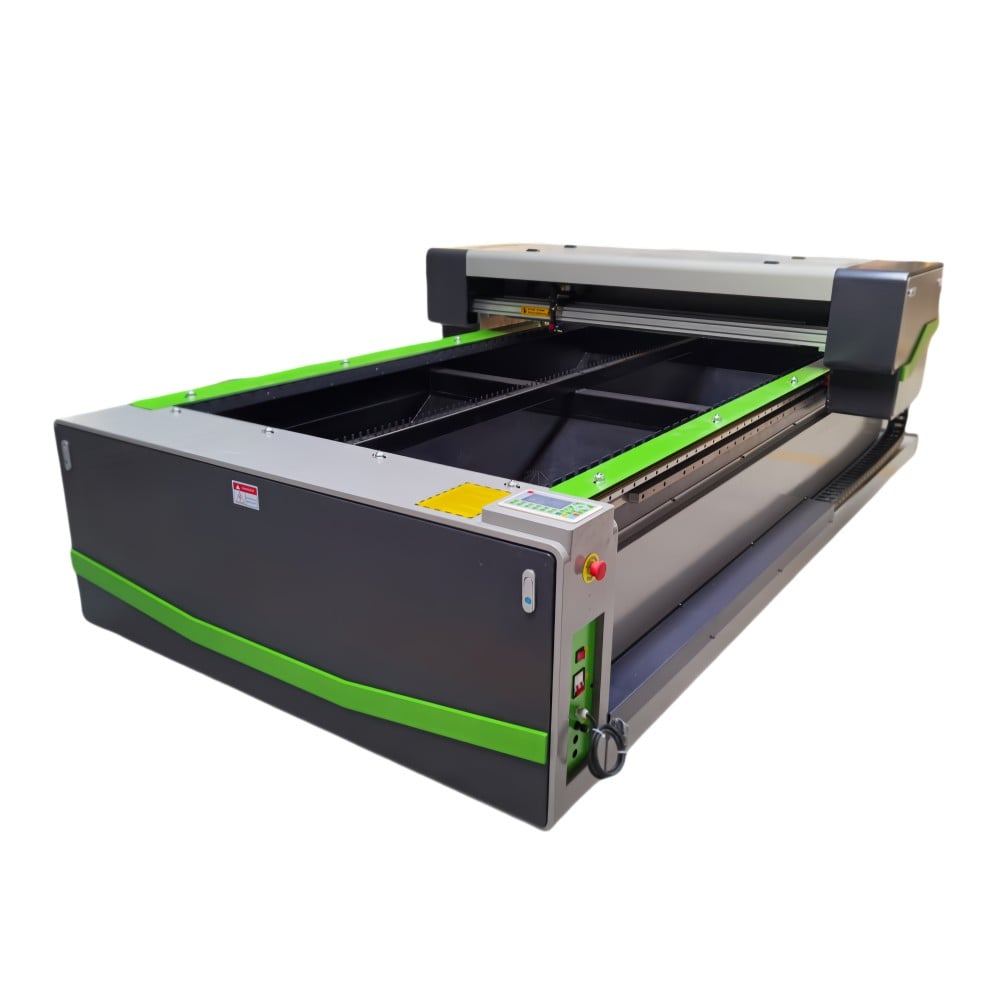
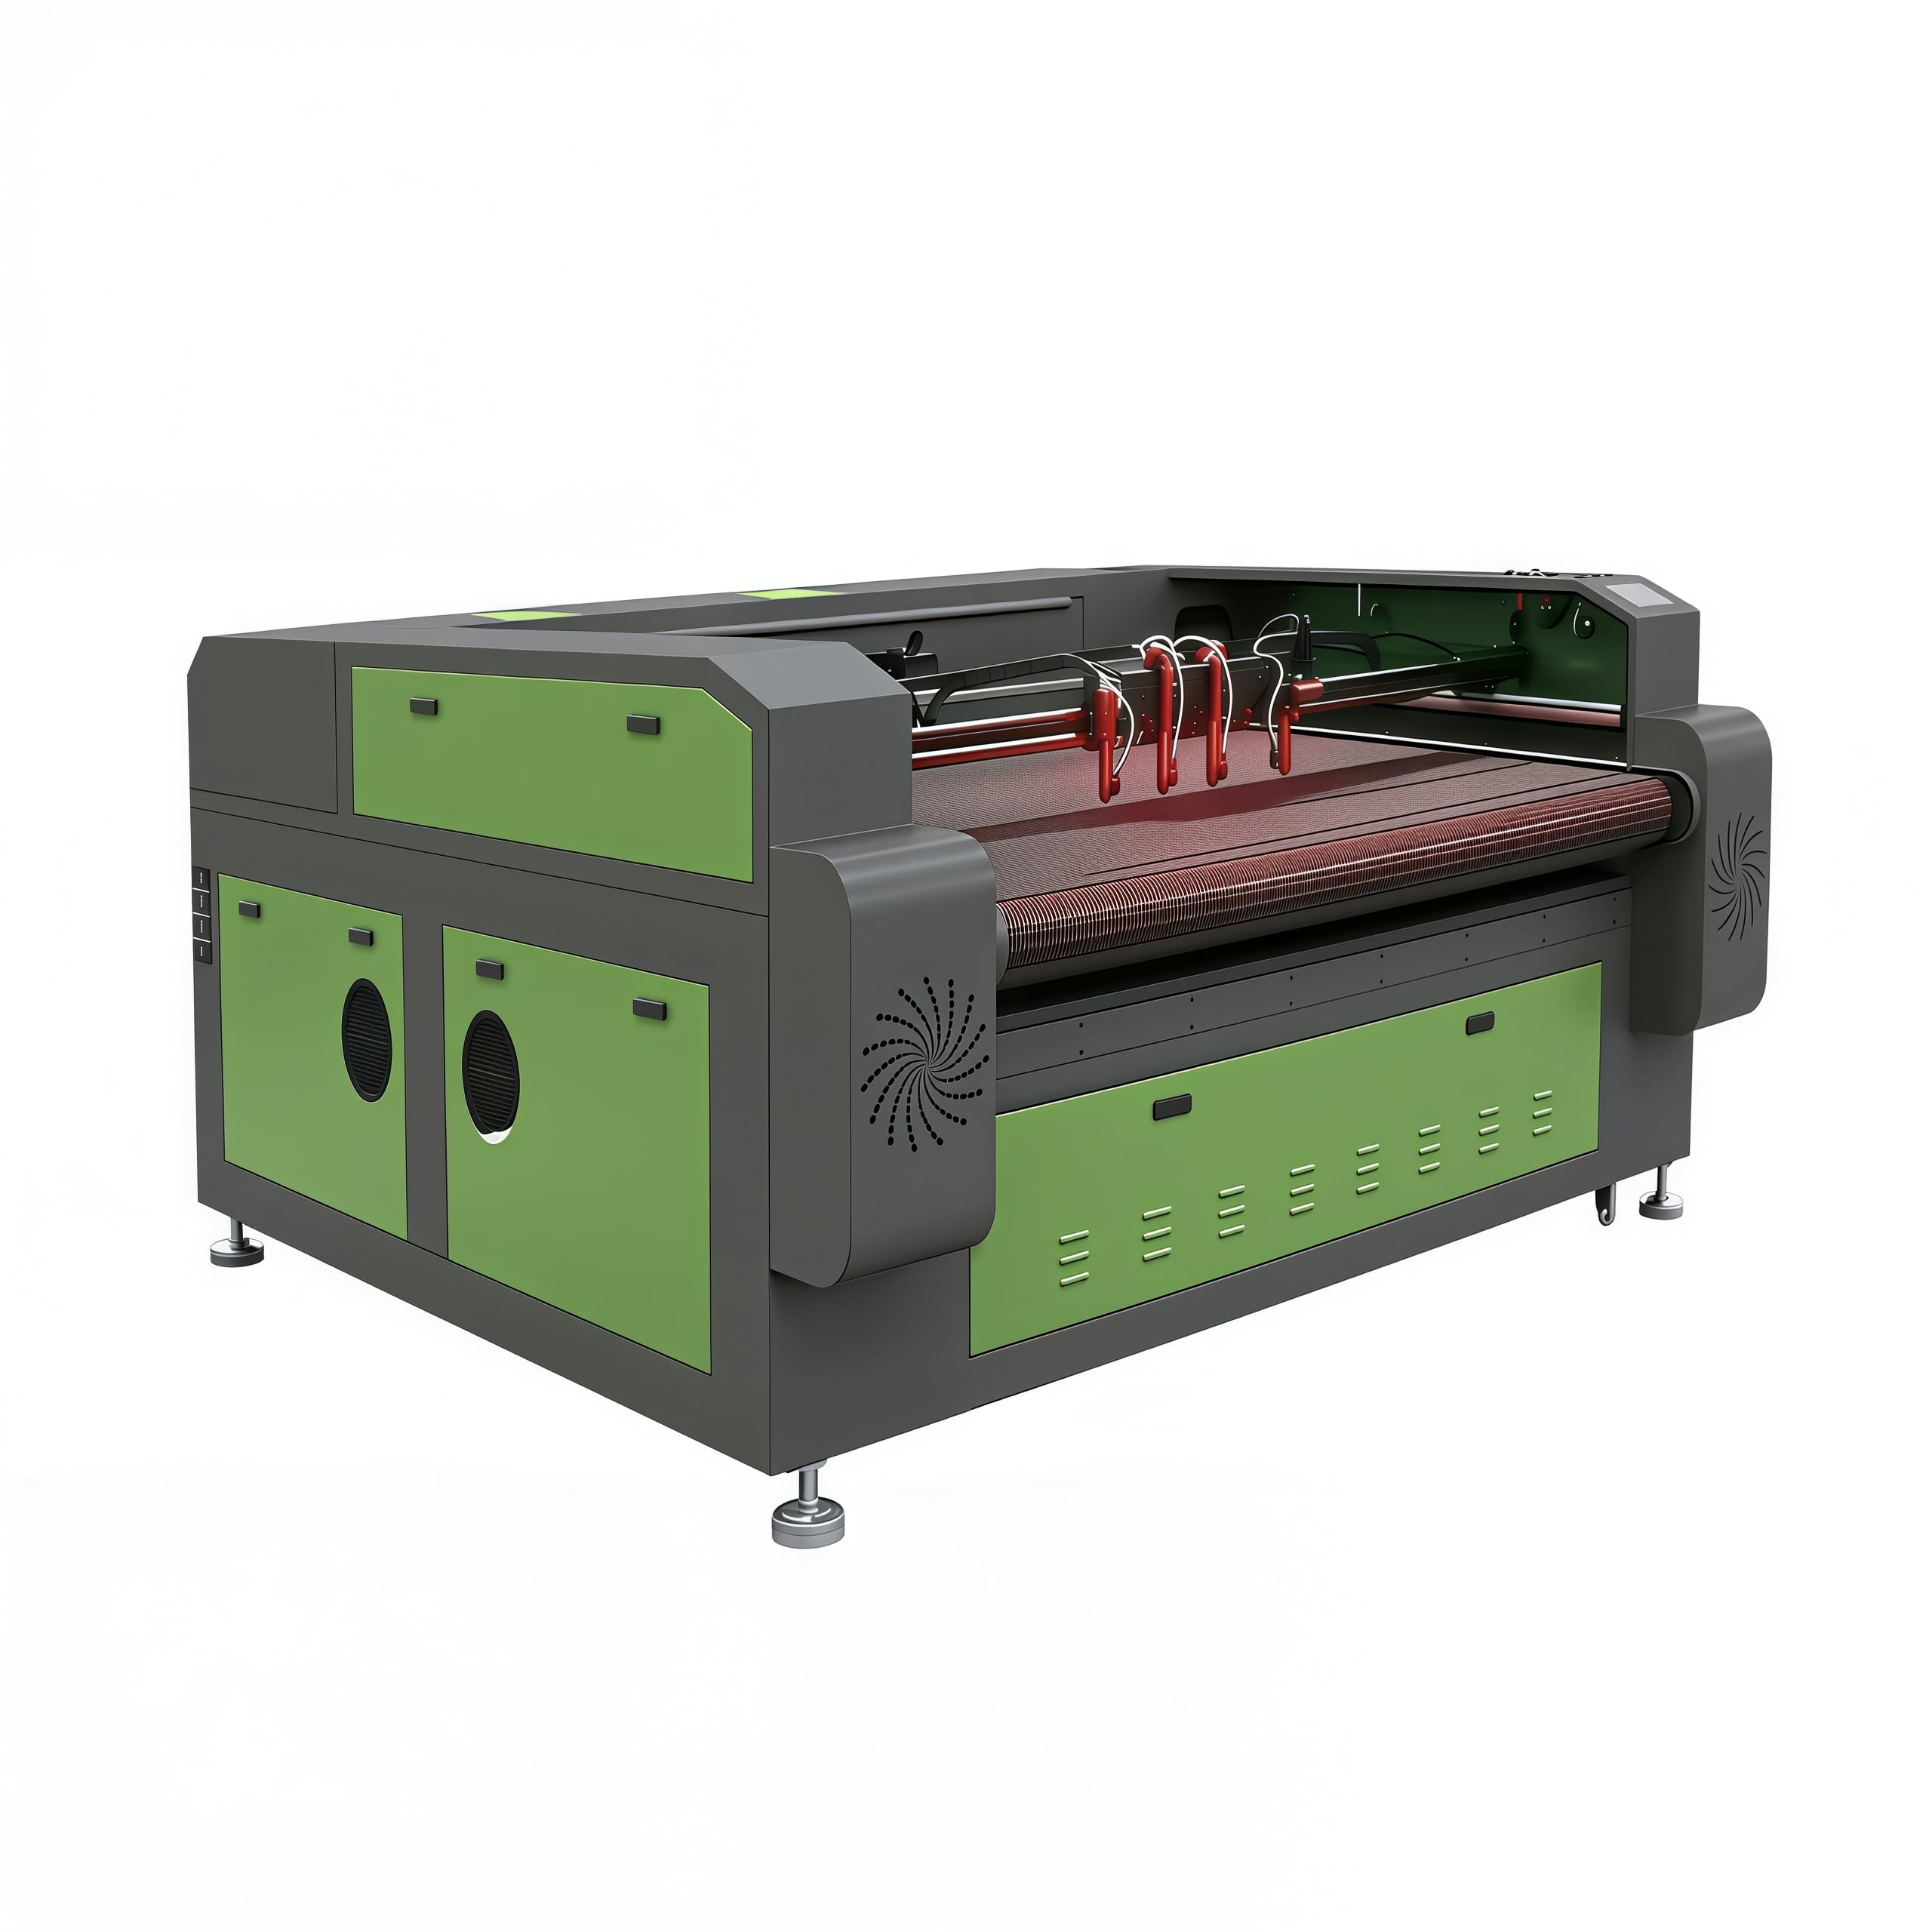
Amikor egy CNC marót egy CO2 lézeres vágó- és gravírozógéppel hasonlítunk össze, az nyilvánvaló különbségek könnyen felsorolhatók: az egyik egy forgó szerszámot, a másik egy fókuszált sugárt használ. Ez a rész alapvető. A nehezebb kérdés az, hogy ezek a különbségek mit jelentenek gyakorlatban, amikor nap mint nap falemezeket, akrillemezeket és táblaelemeket dolgozunk fel.
Gyakorlatban a műszaki értékelés általában öt tényezőre redukálódik: milyen felületminőséget igényelnek a gépből kilépő alkatrészek, mennyi utómunka fogadható el, gyakran változik-e az anyagösszetétel, mennyire érzékeny a feladat a hőre vagy a szerszámnyomásra, és mennyire követel meg a gyártósor valóságosan fenntartható operátorfegyelmet.
Ezért egy egyszerű „melyik a jobb” válasz ritkán segít. A CNC marógép lehet a megfelelő választás szerkezeti vágásokhoz, vastagabb lemezekhez és olyan feladatokhoz, amelyek mélységmarásra vagy 3D alakításra szorulnak. A CO2 lézer akkor lehet jobb megoldás, ha az élminőség, a finom gravírozás, a részletpontosság és a tiszta akryl-feldolgozás fontosabb, mint a nyers vágóerő.
Ha a munkaterhelésébe egyedi táblák, díszítő panelek, akryl betűk, fagravírozás és rövid sorozatú vegyes feladatok tartoznak, a kompromisszum nem csupán a sebességről szól. A lényeg az ismételhető minőség, amelyet rejtett későbbi munkaerő-költségek nélkül tud elérni.
A fa az a terület, ahol sok vevő habozik, mert mindkét géptípus feldolgozhatja, de nem ugyanolyan módon.
Egy CNC marógép vastagabb tömör fára, rétegelt lemezre, MDF-re és összetett lemezekre is alkalmas, kevesebb meglepetéssel jár, ha a feladat zsebeket, ferde vágásokat, horpadásokat, tokokat, kontúrvágást vagy 3D-domborítást igényel. Ha jelkép-készítő műhelyében vagy gyártósorán dimenziós faragásra van szükség, nem pedig csak felületi jelölésre, akkor a marógép egyértelmű előnyöket kínál. Mechanikusan távolítja el az anyagot, így nem korlátozódik keskeny vágási résre vagy hőalapú kölcsönhatásra.
Ezzel szemben a CO2 lézer gyakran a vékonyabb és közepes vastagságú falemezeknél választandó, ahol a részletes gravírozás, a finom kis betűk, az összetett kivágások és a minimális mechanikai terhelés fontosabb. A furnérlemezeknél, a törékeny díszelemeknél és a finom beillesztési mintáknál a nem érintkező folyamat valódi előnyt jelent. Nincs marószerszám-elhajlás, és nincsenek tompa marófej által okozott nyomok.
A csapda a szélén van. A lézerrel vágott faanyag gyakran sötétedett széleket mutat a hőhatás miatt. Néha ez kívánatos; díszítő termékek esetében akár szándékosnak is tűnhet. Néha azonban problémát jelent, különösen prémium minőségű festett táblák vagy olyan alkatrészek esetében, amelyeknél tiszta ragasztási vonalra van szükség.
Ez egy olyan döntés, amely technikainak tűnik, de valójában kereskedelmi jellegű. Ha ügyfele elfogadja a sötétebb vágási szélet, a lézeres vágás csökkentheti a felületkezelési munkaerő-igényt. Ha viszont nyers szélt vár el – például bevonáshoz vagy lamináláshoz –, akkor a marógép használata későbbi nehességeket takaríthat meg Önnek.
Az akril gyorsan megváltoztatja az egyensúlyt
Akrilnál az összehasonlítás kevésbé egyenlő. Sok táblakészítő környezetben a CO2 lézeres vágó- és gravírozógép a kedvelt választás, mert a megfelelő minőségű akrilon kiváló felületminőséget érhet el. A lángpolírozott stílusú élek, a tiszta belső sarkok, a kis betűméret és a gravírozott részletek nehezen érhetők el marógéppel további polírozás vagy utófeldolgozás nélkül.
Ugyanakkor nem minden akrilfeladat azonos. A öntött akril általában másként viselkedik, mint az extrudált akril a gravírozás és az élképzés szempontjából, és a vásárlóknak ellenőrizniük kell a mintaeredményeket a pontosan azon anyagon, amelyet később feldolgoznak. Ez nem apró részlet. Egy gép kiválóan nézhet ki egy bemutatón, majd eltérő eredményt adhat, ha a tényleges lemezszállítója megváltoztatja a gyanta minőségét vagy a védőfóliát.
A CNC marószerszám továbbra is hasznos az akríl feldolgozására, ha a lemez vastagsága növekszik, ha az élpolírozás már része a folyamatnak, vagy ha a feladat süllyesztett fejű furatokat, lekerekített éleket, fúrt lyukakat vagy egyéb, egyszerű vágáson és gravírozáson túlmutató alakított elemeket tartalmaz. Emellett elkerüli a hőhatásból származó problémákat, amelyek akkor jelentkezhetnek, ha a lézerparaméterek, a levegősegítés vagy a szellőzés nem megfelelően van beállítva.
Ha azonban a fő igény a kiskereskedelmi táblák, világított betűk, előlapok, kiállítóelemek vagy díszítő akrílrészek gyártása – látható élekkel –, akkor általában a CO2 lézer természetesebben illeszkedik a folyamathoz. Ennek egyik oka, hogy sok gyártó és beszállító, aki CO2 lézergravírozó és CO2 lézervágó gépekre specializálódott, elsősorban a tábla- és kiállítóelem-gyártási igények kielégítésében vesz részt, nem csupán általános lemezvágásban.
A táblakészítés ritkán egyetlen anyagból álló folyamat. Egyik héten MDF háttáblák, akrilbetűk, laminált fóliák, gumiszerű jelölőanyagok és vékony díszítőfa használata szükséges. A következő héten pedig sablonok, távtartók, habalapú szerelési segédanyagok vagy gravírozott lemezek kerülhetnek sorra. A gépek kizárólag a maximális sebességük vagy teljesítményük alapján történő értékelése elmulasztja a lényeges kérdést: hány ilyen feladat hajtható végre zavartalanul a műhelyben, anélkül, hogy kényelmetlen átmeneti megoldásokra lenne szükség.
A marógép általában erősebb a gyártási stílusú táblakészítésben. Jól kezeli a lemezanyagokat, vastagabb alapanyagokat, egymásba ágyazott alkatrészeket és térbeli vágásokat. Ha szekrénytípusú táblákat, csatornás elemeket, faragasztott fafeliratokat vagy nagyformátumú paneleket készít, amelyeket később festenek és szerelnek össze, akkor a marógép képességei gyakran illeszkednek a folyamathoz.
A CO2 lézer gyakran erősebb a részletorientált táblamunkában: gravírozott táblák, akril beillesztések, finom díszítő rétegek, sablonfunkciók, sorozatszámozás és kisebb egyedi tételként gyártott termékek, ahol a beállítási rugalmasság számít. Azok a műhelyek, amelyek a személyre szabást, a rövid határidőket és a vizuális minőséget helyezik előtérbe, általában értékelik, hogy a lézer milyen pontossággal dolgozik az utolsó milliméternyi részletnél – nem csupán az első méternyi lemezfeldolgozás sebességénél.
Itt jönnek képbe az OEM-követelmények is. Azoknak a vásárlóknak, akik OEM CO2 lézergépet vagy OEM CNC CO2 lézeres vágógépet fontolgatnak, a gépplatform maga talán csak a felértékelés fele. A másik fele az, hogy a munkaasztal mérete, a szellőztetési megoldás, a vezérlőlogika, a folyamatos átvitel kezelése, a forgó opciók és a szoftverkompatibilitás valóban illeszkednek-e a konkrét tábla-termékekhez, nem pedig egy általános bemutatótermi mintához.
Gyakori, hogy hallani lehet: a lézer „pontosabb”, a maró „erősebb”. Ez az összefoglalás túlságosan általános ahhoz, hogy segítsen a beszerzési döntés meghozatalában.
A lézerrendszerek általában jobbak a keskeny vágási rés (kerf) kialakításában, finom gravírozott grafikák, kis méretű szöveg és finom belső kontúrok készítésében, mert nincs fizikai szerszám, amely anyagba nyomódna. Vékony fára és akrilra ez jelentőséggel bír. Egy kis díszítő minta, amely forgácsolás közben törésveszélyt jelentene, gyakran tisztábban állítható elő lézerrel.
Ugyanakkor a gyakorlati pontosság a műhelyben nemcsak a gépre, hanem a rögzítésre, az anyag síkosságára, a füstelszívásra, a lencse állapotára, a marószerszám kopására, a forgóorsó futásának egyenlőtlenségére, a rögzítési módszerre és az operátor szokásaira is függ. Egy technikailag pontos gép is inkonzisztens alkatrészeket termelhet, ha a körülötte zajló folyamat instabil. Ezért az értékelők ne csak a katalógusban megadott tűréseket hasonlítsák össze. Érdeklődjenek arról, hogy milyen karbantartási szigorral kell kezelni az egyes gépeket ahhoz, hogy eredményeik egy hónapos termelés során stabilak maradjanak – ne csak egy tízperces bemutató idején.
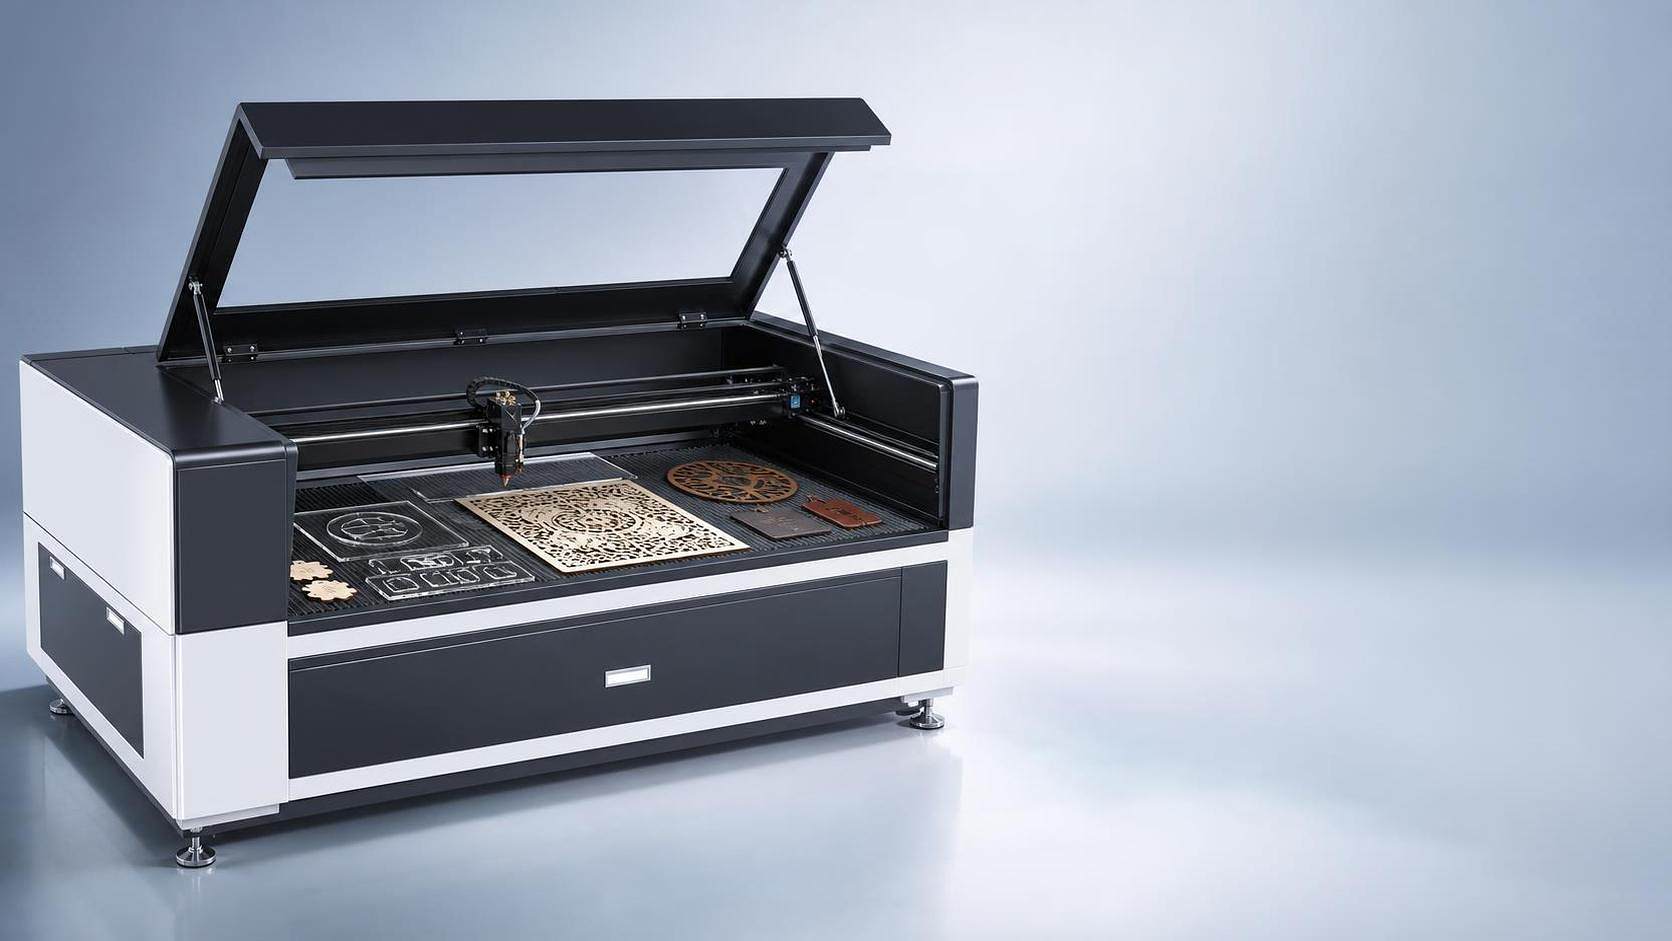
Az emberek gyakran összehasonlítják a vásárlási árat és az elektromos energia-felhasználást, majd túl korán abbahagyják a vizsgálatot. A jobb költségkérdés az: mely gép milyen munkaerőt, fogyóanyagot, hulladékot vagy leállásidőt generál?
A CNC marógépek esetében a szerszámozás döntő fontosságú. A marók kopnak, eltörnek, és gondosan ki kell választani őket a fafajták, a rétegelt lemez ragasztótartalma, az akril viselkedése és a kívánt felületminőség szerint. A rögzítőrendszerek és a portartalom-elszívás is befolyásolja a vágás minőségét. Ha egy műhely gyenge a szerszámgazdálkodásban, a marás drágábbá válhat, mint amennyire első pillantásra tűnik.
A CO2 lézeres gépek esetében a költségkép az optikai karbantartásra, a cső élettartamára vagy a forrásra vonatkozó karbantartási tervezésre, a hűtés stabilitására, az elszívás teljesítményére és a füstkezelésre tolódik el. A gyenge elszívás rombolhatja a vágás minőségét, még mielőtt az operátor észrevenné ezt a mérési adatokban. Az akril maradványok, a füst és a lencse szennyeződése nem mellékproblémák; közvetlenül kapcsolódnak az ismételhetőséghez.
Van továbbá újrafeldolgozás is. Ha egy lézer eltávolítja a látható akril szélek csiszolását, az részben ellensúlyozhatja a gép beszerzési költségét. Ha egy marógép elkerüli a megégetést, amelyet különben csiszolással vagy maszkolási módosításokkal kellene kezelni, az egyensúly ismét más irányba billen. Ezek a számítások műhelyspecifikusak, és általában fontosabbak, mint az általános állítások arról, hogy egy gép „gazdaságosabb”.
Ha a munkáid túlnyomó része vastag fából készül, szerkezeti vágást, zsebek kialakítását, mélyebbre vésést és nagyformátumú gyártást igényel, indulj a marógéptől, és csak akkor térj át lézerre, ha a részletes gravírozás szűk keresztmetszetként jelentkezik.
Ha a munkáid túlnyomó része akril kijelzőkészülékekhez, tisztított látható élekhez, finom gravírozáshoz, személyre szabott táblákhoz és vegyes kis sorozatgyártáshoz kapcsolódik, indulj a CO2 lézertől, és gondosan teszteld az anyagok viselkedését, mielőtt véglegesítenéd a specifikációt.
Ha a munkaterhelés valóban szét van osztva, realisztikusabb elismerni, hogy egyetlen gép sem képes tökéletesen lefedni mindkét feladatot. Néhány vásárló hónapokig próbálja kényszeríteni egy platformot, hogy mindenre képes legyen, majd végül lassabb kimenetet és több kézi utómunkát fogad el, mint amire számított. Az ilyen helyzetekben – még akkor is, ha a költségvetés jelenleg csak egy gépet tesz lehetővé – az első gép kiválasztását a legnagyobb nyereséggel járó szűk keresztmetszet alapján kell elvégezni, nem pedig a lehető legszélesebb funkciólistára építve.
A beszállítók értékelése során a mintatesztelés fontosabb, mint a forgalmazói nyelvezet. Küldjön valódi fát és akrílt anyagokat, tüntesse fel a legkisebb részleteit és a legkevésbé toleráns vizuális elvárásait, és kérjen olyan eredményeket, amelyek bemutatják a frontfelületet, az élminőséget, a hátlapra gyakorolt hatást, valamint a feldolgozás után szükséges utómunkát. Ez sokkal többet árul el, mint egy általános sebességösszehasonlítás.
Fához általában jobban illik a CNC marógép, ha a vastagság, az alakítás és a szerkezeti megmunkálás áll a középpontban. Akril esetén általában erősebb érv a CO2 lézer használata, különösen a táblák gyártásánál, ahol az él megjelenése és a gravírozás minősége a vevő számára látható. Vegyes tábla-gyártás esetén a megfelelő választás kevésbé függ a főbb műszaki adatoktól, és inkább attól, hogy folyamatod mennyire tűri a utómunkát, az ingadozást és a beállítási nehézségeket.
Ez a valódi összehasonlítás a CNC marógép és a CO2 lézeres vágó- és gravírozógép között. Nem arról van szó, hogy melyik fejlettebb, hanem hogy melyik okoz kevesebb kompromisszumot a ténylegesen szállítandó termékek esetében.
 Friss hírek
2026-02-05
2026-02-03
2025-12-01

A Mingxing Laser egy vezető, Kínában székhelyezett lézergép-gyártó cég, amely CO2 lézeres vágógépeket, szálas lézeres vágógépeket, CNC marógépeket, lézeres hegesztőgépeket és jelölőberendezéseket kínál. Rendelkezésre állnak OEM/ODM egyedi megoldások. Kérjen árajánlatot még ma!
- Cég székhelye: 1303. szoba, 4. épület, UnitedFortune Plaza, Magas technológiájú Zóna, Jinan város, Shandong tartomány, Kína
- Gyártóüzem: Kína, Shandong tartomány, Jinan város, Jiyang kerület, Jibei utca 18. szám
© A szerzői jog 2026 Century Mingxing (Jinan) Intelligens Technológiai Kft.-t illeti. Minden jog fenntartva. Adatvédelmi irányelvek

 EN