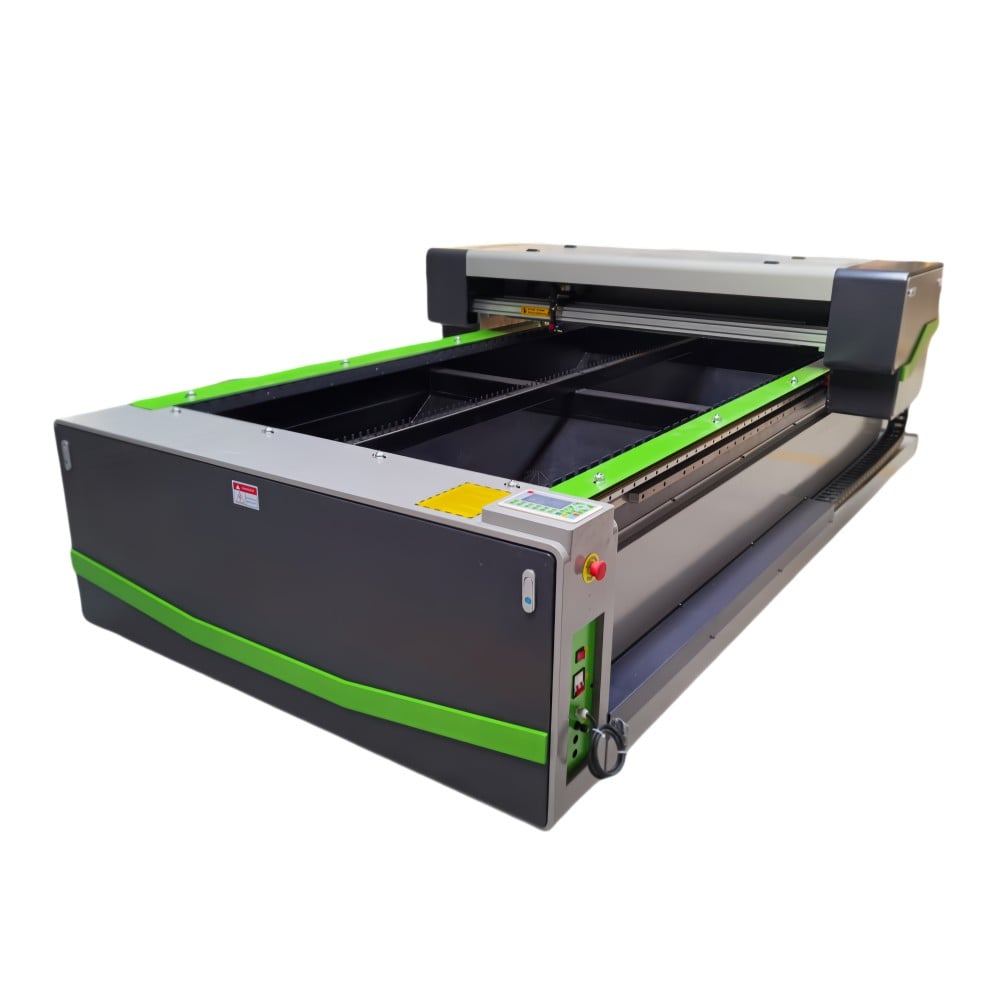
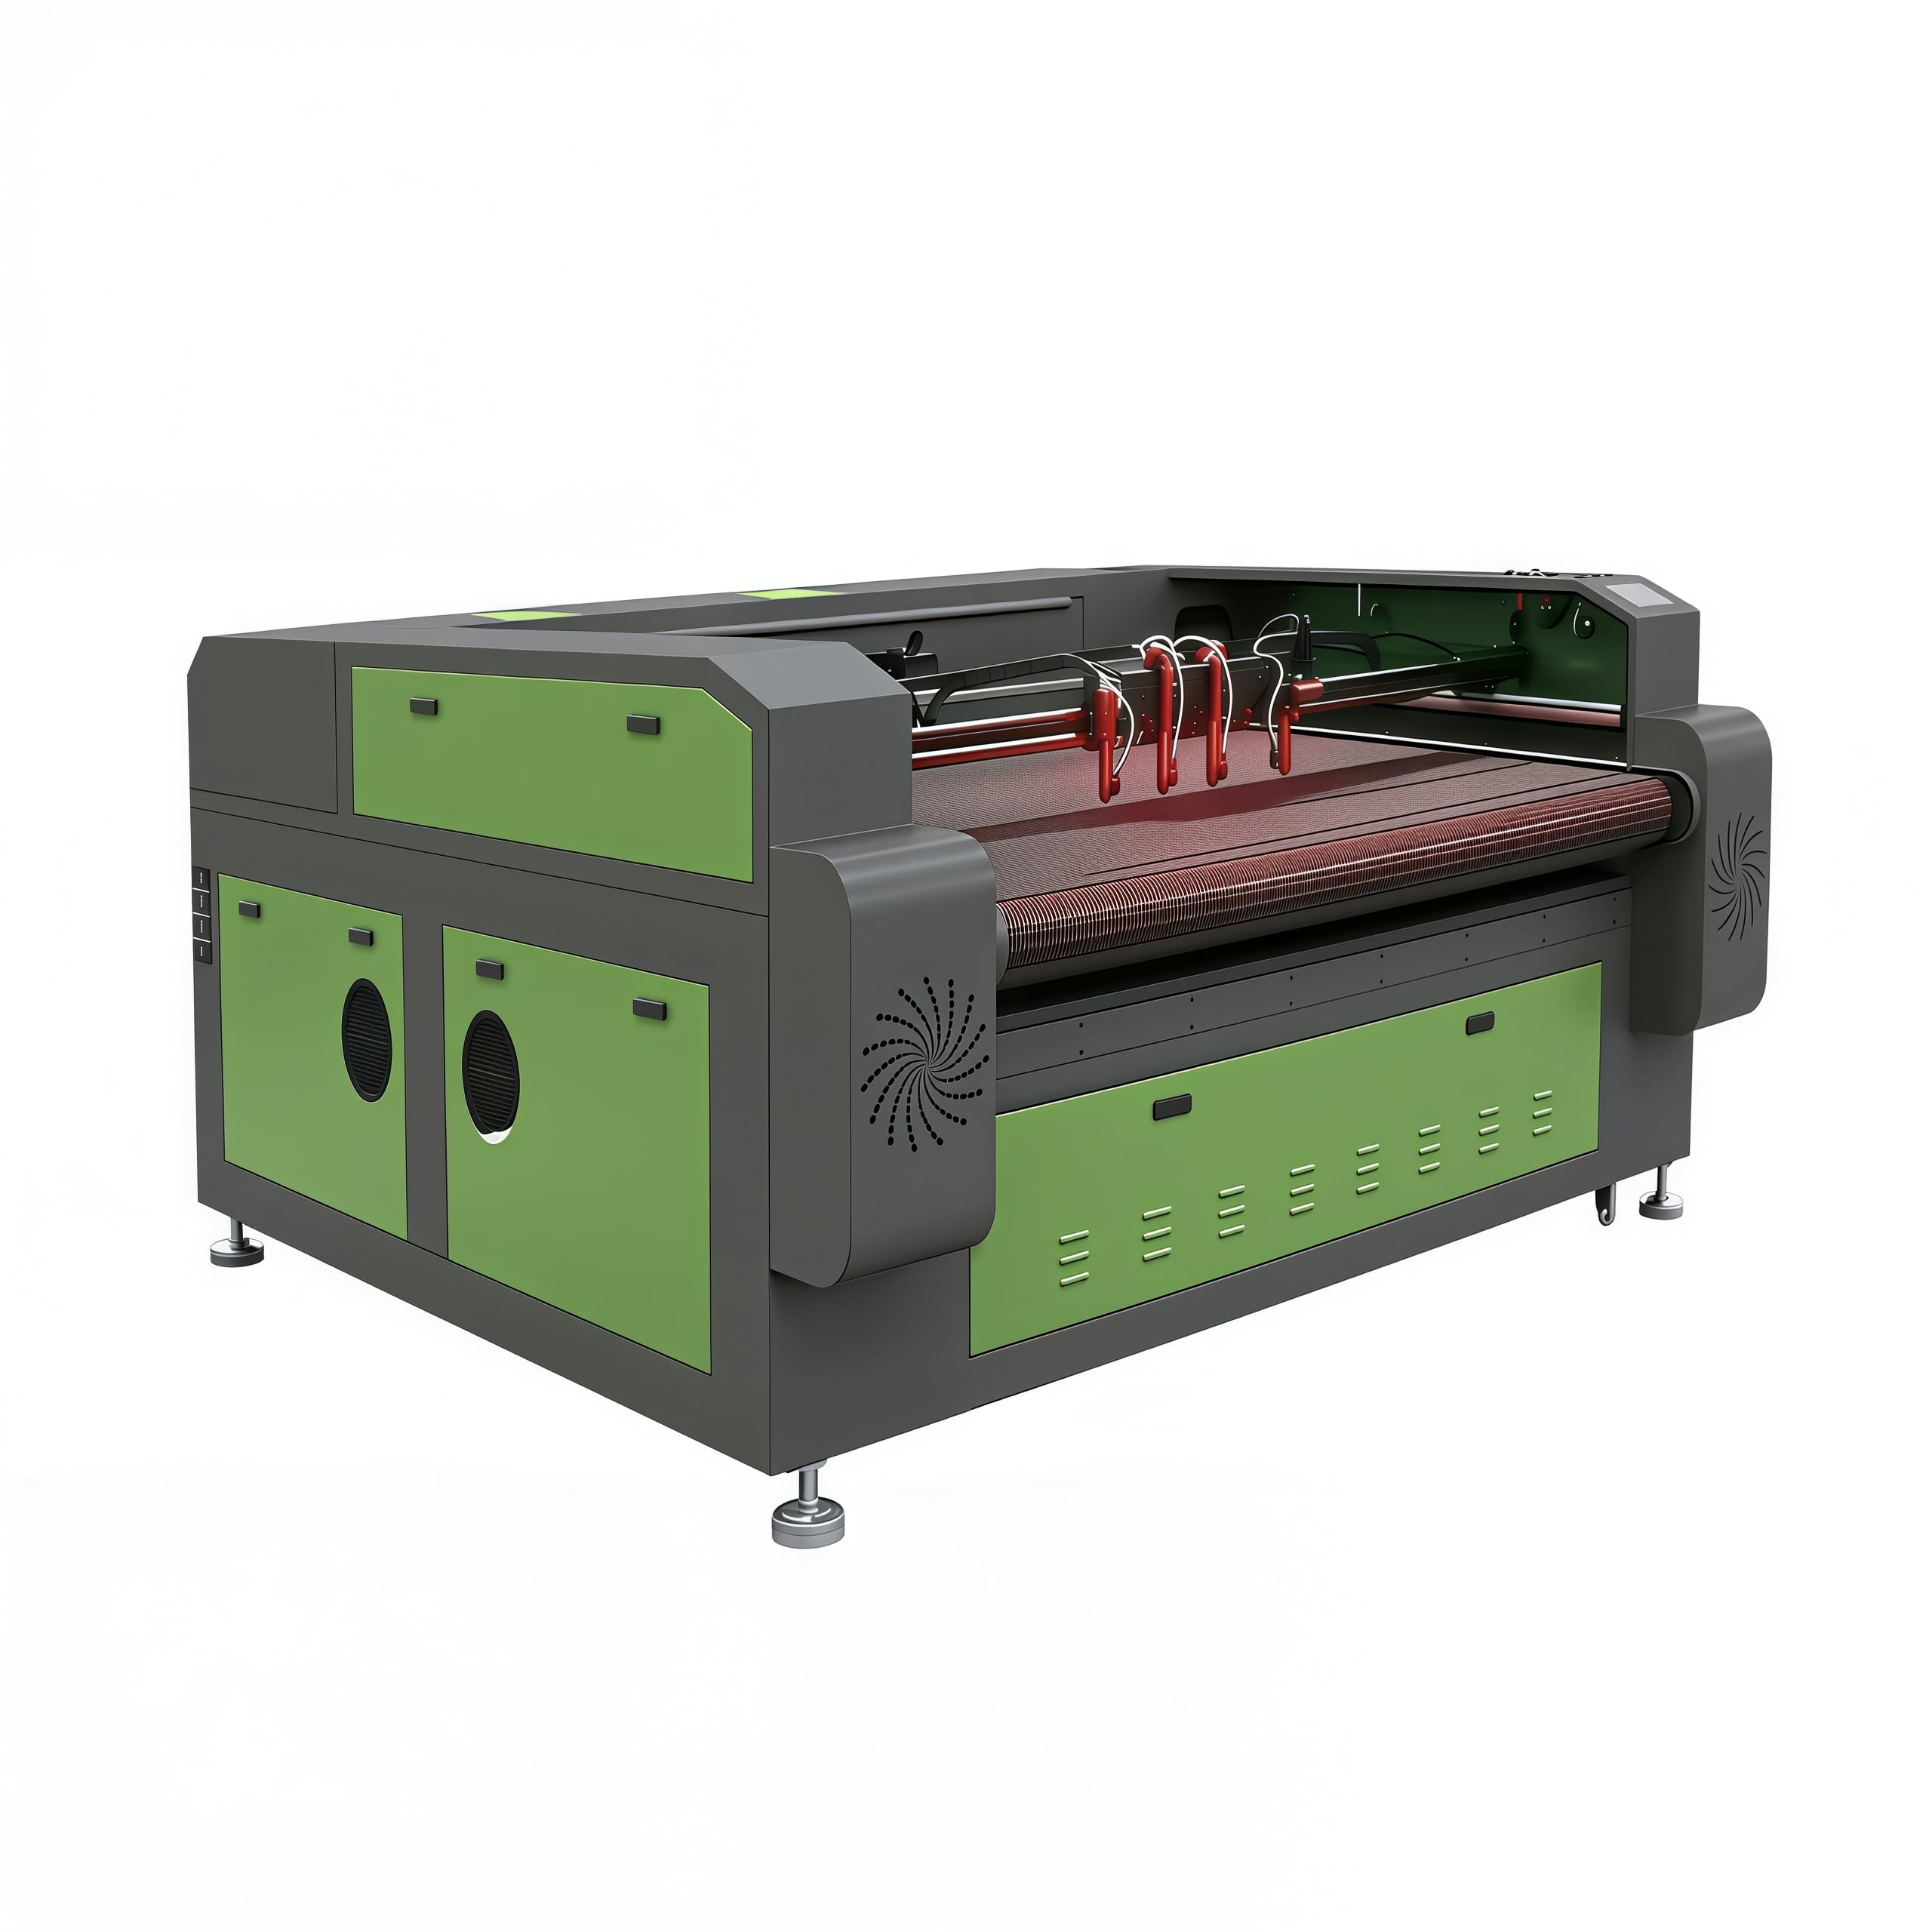
När man jämför en CNC-fräs med en CO2-laser för skärning och gravering är de uppenbara skillnaderna lätt att räkna upp: den ena använder ett roterande verktyg, den andra en fokuserad stråle. Den delen är grundläggande. Den svårare frågan är vad dessa skillnader betyder i praktiken när du dagligen bearbetar träpaneler, akrylplattor och skyltkomponenter.
I praktiken brukar teknisk utvärdering oftast handla om fem saker: vilken ytyta du behöver direkt från maskinen, hur mycket efterbearbetning som är acceptabel, om din materialblandning ofta ändras, hur känslomässigt arbetet är för värme eller verktyckspress, och hur stor operatörsdisiciplin din produktionslinje realistiskt sett kan stödja.
Det är därför ett enkelt svar på frågan "vilken är bättre" sällan hjälper. En CNC-fräs kan vara rätt val för strukturella snitt, tjockare brädor och arbetsuppgifter som kräver djupgravering eller 3D-formning. En CO2-laser kan istället vara bättre lämpad när kantkvalitet, fin gravering, detaljgenauhet och ren bearbetning av akryl är viktigare än brutalt skärkraft.
Om ditt arbetsutbud inkluderar anpassade skyltar, dekorativa paneler, akrylbokstäver, trägravering och korta serier med blandade jobb handlar avvägningen inte bara om hastighet. Den handlar om den kvalitet du kan upprepa utan att skapa dold arbetsinsats nedströms.
Trä är där många köpare tvekar, eftersom båda maskintyperna kan bearbeta det, men inte på samma sätt.
En CNC-fräs kan hantera tjockare massivt trä, plywood, MDF och kompositplattor med färre överraskningar när arbetet innefattar fickor, avfasningar, spår, skruvgropar, konturfräsning eller 3D-relieftarbete. Om er skyltfabrik eller tillverkningslinje kräver tredimensionell gravering snarare än ytmärkning har en fräs ett tydligt fördel. Den tar bort material mekaniskt, så den är inte begränsad till en smal skärbred eller en värmebaserad interaktion.
En CO2-laser väljs däremot ofta för tunna till medelstora träplattor där detaljerad gravering, skarpa små tecken, intrikata utskärningar och minimal mekanisk påverkan är viktigare. För laminerade paneler, känsliga dekorativa delar och fina inläggningsmönster är den icke-kontakta processen en verklig fördel. Du får ingen fräsverktygsavvikelse och inga verktygsspår från ett slött fräsverktyg.
Fällan ligger i kanten. Laserkutat trä visar ofta en mörkare kant på grund av värmeverkan. Ibland är detta önskvärt; i dekorativa produkter kan det till och med se avsiktligt ut. Ibland är det ett problem, särskilt för premiummärkta målade skyltar eller delar som kräver en ren limlinje.
Detta är ett av de beslut som låter tekniskt men egentligen är kommersiellt. Om din kund godtar en mörkare skärkant kan laser minska efterbearbetningsarbete. Om de däremot förväntar sig en rå kant som är redo för beläggning eller laminering kan fräsningen spara dig problem senare.
Akryl förändrar balansen snabbt
För akryl blir jämförelsen mindre rättvis. I många skyltillverkningsmiljöer är en CO2-laser för skärning och gravering det föredragna valet på grund av den ytkvalitet den kan ge på rätt akrylsort. Kantfinish i flamm-polerat stil, rena inre hörn, små bokstäver och graveringar är svåra att åstadkomma med en fräs utan ytterligare polering eller efterbehandling.
Det sägs dock att inte alla akryluppdrag är lika. Gjutet akryl beter sig vanligtvis annorlunda än extruderat akryl vid gravering och i kantutseende, och köpare bör verifiera provresultat på exakt den materialtyp de planerar att använda. Detta är ingen liten detalj. En maskin kan se utmärkt ut vid en demonstration men sedan ge ett annat resultat när er verkliga plattleverantör ändrar harsubstansens kvalitet eller skyddsfilmens egenskaper.
En CNC-fräs är fortfarande användbar för akryl när plattans tjocklek ökar, när kantpolering redan ingår i processen eller när arbetet inkluderar nedskruvade hål, avfasade kanter, borrade hål eller formade detaljer som går utöver enkla skär- och graveringuppgifter. Den undviker också värmpåverkade problem som kan uppstå om laserparametrar, luftstöd eller avgasning inte hanteras korrekt.
Men om huvudkravet är butiksskyltar, belysta bokstäver, främre paneler, displaydelar eller dekorativa akryldelar med synliga kanter passar en CO2-laser vanligtvis bättre in i processen. Det är en anledning till att många tillverkare och leverantörer som fokuserar på CO2-lasergravermaskiner och CO2-laserskärmaskiner är djupt involverade i kraven för skylt- och displayproduktion snarare än endast generell plåtskärning.
Skyltillverkning är sällan en arbetsprocess som endast använder ett material. En vecka kan innebära MDF-bakplattor, akryl-bokstäver, laminerade finérskivor, gummiaktig märkmaterial, och tunn dekorativ träpanel. Nästa vecka kan omfatta fästvor, avståndshållare, skum-baserade monteringshjälpmedel eller graveringsskivor. Att utvärdera maskiner endast utifrån maximal hastighet eller effekt missar det verkliga problemet: hur många av dessa arbetsuppgifter kan genomföras i ditt verkstad utan klumpiga omvägar.
En fräs är vanligtvis starkare vid skyltillverkning av fabrikationskaraktär. Den hanterar plåtmaterial, tjockare underlag, nistade delar och tredimensionell bearbetning väl. Om du tillverkar skyltar i kabinettstil, kanalkomponenter, slipade träskyltar eller storskaliga paneler som senare ska lackeras och monteras, stämmer ofta fräsens kapacitet bättre överens med processen.
En CO2-laser är ofta starkare vid detaljorienterat skyltarbete: gravering av skyltar, akrylinsatsar, fina dekorativa överlägg, stencilmönster, serienummerering och mindre specialbeställningar där flexibilitet vid inställning är viktig. Verkstäder som bygger på personlig anpassning, korta leveranstider och visuell slutföring tenderar att uppskatta vad en laser gör på den sista millimetern av detalj, inte bara på den första metern av plåtflöde.
Det är också här OEM-kraven kommer in. För köpare som överväger en OEM CO2-laser eller en OEM CNC CO2-laserskärningsmaskin kan själva maskinplattformen utgöra endast hälften av bedömningen. Den andra halvan handlar om huruvida bäddstorlek, avgassystemets design, styrsystemets logik, genomföringshantering, rotationsalternativ och programvarukompatibilitet matchar verkliga skyltprodukter snarare än en standardutställningsmodell.
Det är vanligt att höra att lasern är ”mer exakt” och fräsaren är ”mer kraftfull”. Den sammanfattningen är för vag för att vara till hjälp vid inköp.
Lasersystem är vanligtvis bättre på snitt med smal skär, fina graveringar, liten text och delikata inre konturer eftersom det inte finns något fysiskt verktyg som trycker in i materialet. På tunn trä och akryl spelar det roll. Ett litet dekorativt mönster som skulle riskera att gå sönder vid fräsning kan ofta produceras renare med laser.
Ändå beror användbar noggrannhet i verkstaden också på fixtur, materialens planhet, rökutsläpp, linsens skick, verktygsdrivs slitage, spindelns runout, hur materialet hålls nere och operatörens vanor. En tekniskt noggrann maskin kan fortfarande ge inkonsekventa delar om processen kring den är instabil. Av detta skäl bör utvärderare inte bara jämföra toleranser från broschyrer. Fråga vilken underhållsdisciplin varje maskin kräver för att behålla stabila resultat under en månads produktion, inte under en tio-minuters demonstration.
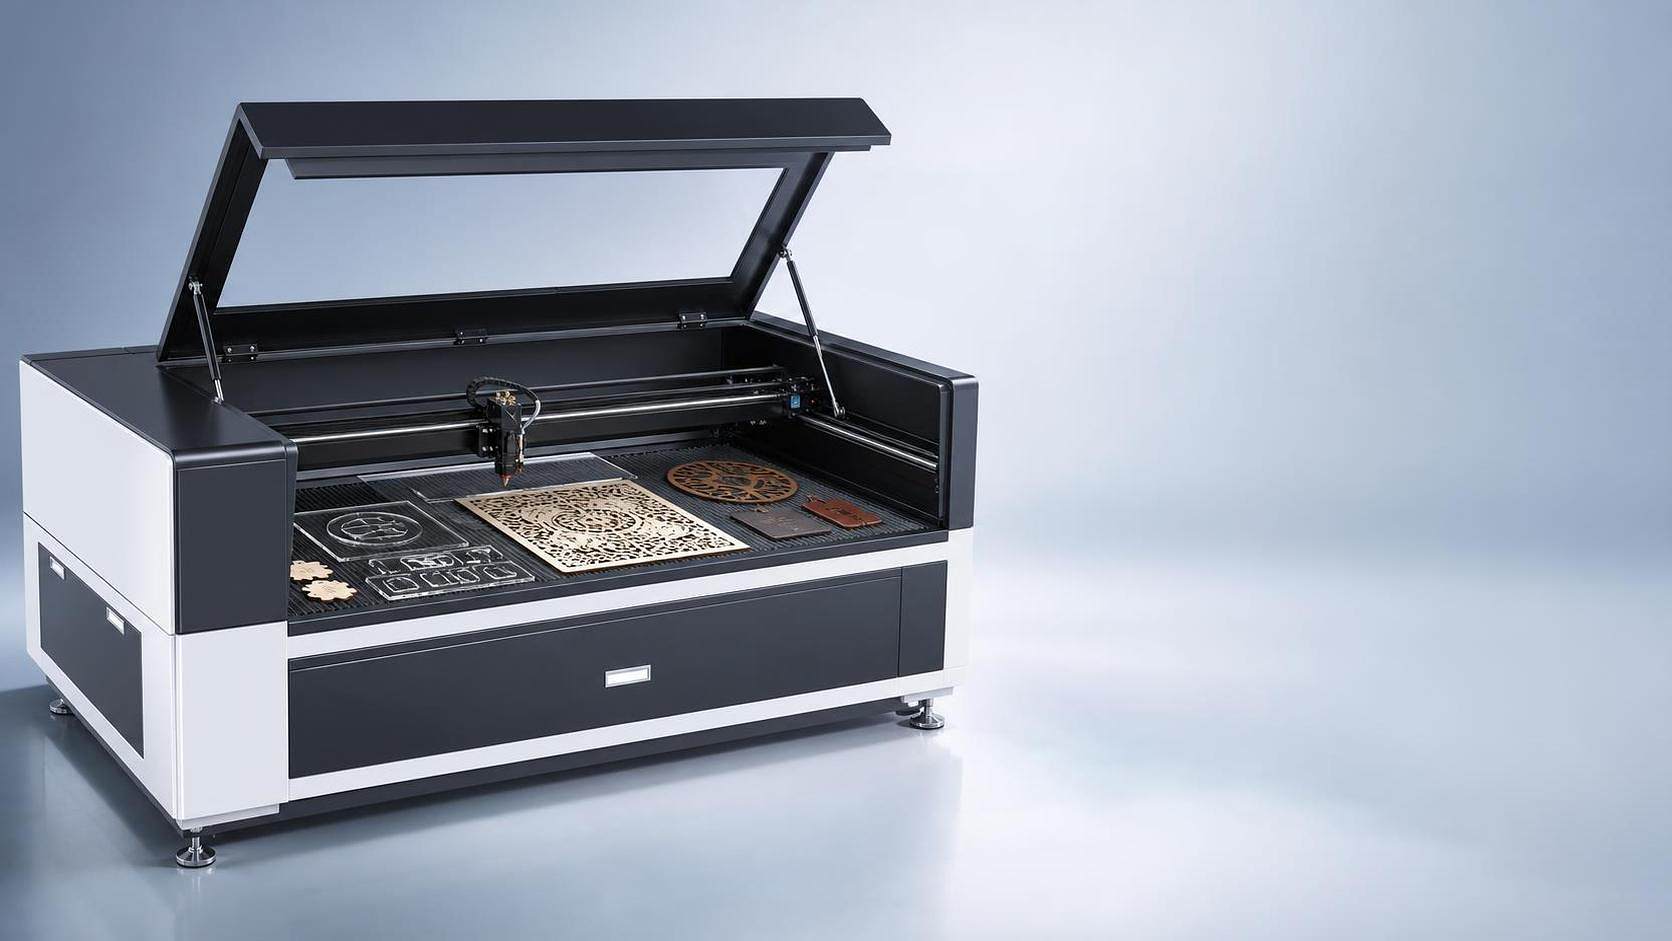
Människor jämför ofta inköpspris och elanvändning, och slutar sedan för tidigt. Den bättre kostnadsfrågan är: var skapar varje maskin arbetsinsats, förbrukningsmaterial, skrot eller driftstopp?
Vid CNC-fräsar är verktygsväljningen avgörande. Fräsar slits, går sönder och måste väljas noggrant beroende på träslag, plywoodens liminnehåll, akrylens egenskaper och önskad ytyta. Hållsystem och dammutsugning påverkar också snittkvaliteten. Om ett verkstad inte har god verktygsförvaltning kan fräsning bli dyrare än det verkar på papperet.
Vid CO2-lasrar förskjuts kostnadsbilden mot vård av optik, livslängd på röret eller underhållsplanering kopplat till källan, kylstabilitet, avgasprestanda och rökhantering. Dålig utsugning kan försämra snittkvaliteten innan operatören märker det i måtten. Akrylrester, trärök och linsföroreningar är inte sekundära frågor; de är direkt kopplade till upprepbarhet.
Det finns också omarbete. Om en laser eliminerar polering av synliga akrylytor kan det kompensera en del av maskininvesteringen. Om en fräs undviker förkolning som annars skulle kräva slipning eller ändringar av skyddsmasker skiftar balansen åt andra hållet. Detta är beräkningar som är specifika för varje verkstad och brukar vanligtvis vara viktigare än generella påståenden om att en maskin är 'mer ekonomisk'.
Om majoriteten av dina uppdrag innefattar tjock trämaterial, strukturell skärning, urhålning, djupgravering och storförmat tillverkning börjar du från frässidan och går endast över till laser om detaljgravering blir en flaskhals.
Om majoriteten av dina uppdrag innefattar akryldisplayarbeten, rena synliga kanter, fin gravering, personlig skyltning och blandad småserietillverkning börjar du från CO2-lasersidan och testar noggrant hur materialen beter sig innan du fastställer specifikationen.
Om ditt arbetsbelastning verkligen är uppdelad kan det vara mer realistiskt att erkänna att ingen enskild maskin täcker båda områdena perfekt. Vissa köpare spenderar månader på att försöka tvinga en plattform att göra allt, för att sedan acceptera långsammare produktion och mer manuell efterbehandling än förväntat. I sådana situationer bör valet av den första maskinen, även om budgeten kräver att endast en maskin köps nu, baseras på flaskhalsen med högst marginal, inte på den bredaste möjliga funktionslistan.
Vid utvärdering av leverantörer är provtestning viktigare än försäljningsspråk. Skicka verkliga trä- och akrylmaterial, inkludera dina minsta detaljer och dina strängaste visuella krav, och begär resultat som visar framsidan, kantförhållandena, effekten på baksidan samt den efterbehandling som krävs efter bearbetningen. Det ger dig långt mer information än en generell jämförelse av hastigheter.
För trä passar vanligtvis en CNC-fräs bättre när tjocklek, formning och strukturell bearbetning är avgörande. För akryl är en CO2-laser oftast det bättre valet, särskilt vid skyltillverkning där kantutseendet och graveringens kvalitet syns för kunden. Vid tillverkning av blandade skyltar beror det rätta valet mindre på översiktsdata och mer på var i er process ni kan acceptera efterbearbetning, variation och inställningsmotstånd.
Det är den verkliga jämförelsen mellan CNC-fräs och CO2-laser för skärning och gravering – inte vilken som är mer avancerad, utan vilken som innebär färre kompromisser för de produkter ni faktiskt måste leverera.
 Senaste nytt
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser är en ledande kinesisk tillverkare av lasermaskiner som erbjuder CO2-laserstansmaskiner, fiberlaserstansmaskiner, CNC-fräsar, lasersvetsmaskiner och lasermarkeringssystem. Anpassade OEM/ODM-lösningar finns tillgängliga. Begär ett offert idag!
- Bolagets huvudkontor: Rum 1303, Byggnad 4, UnitedFortune Plaza, High-tech-zonen, Jinan-staden, provinsen Shandong, Kina
- Tillverkningsanläggning: Nr 18, Yinhe Road, Jibei-gatan, Jiyang-distriktet, Jinan-staden, provinsen Shandong, Kina
Upphovsrätt © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Alla rättigheter förbehållna. INTEGITETSPOLITIK

 EN