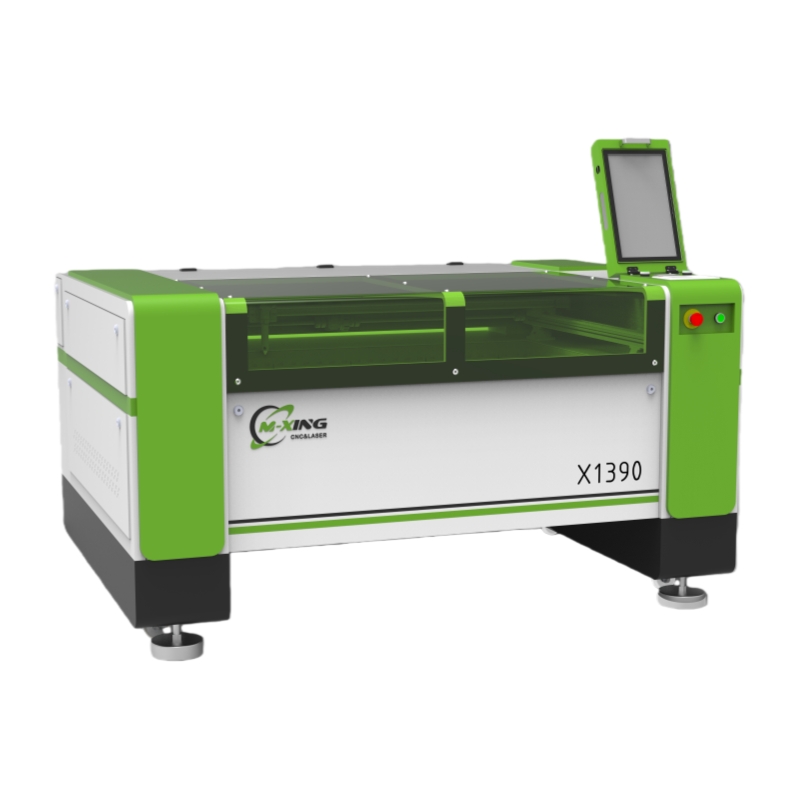
En CO2-laserkapslingsmaskin för icke-metalliska material kan bearbeta många organiska och polymerbaserade plåtar, men framgångsrika resultat beror på materialkemi, tjocklek, luftflöde och önskad ytyta.
För informationsforskare är det mest användbara svaret inte bara en lista över kompatibla material. Den avgörande frågan är om ett material kan kapslas säkert, rent, konsekvent och ekonomiskt.
CO2-lasrar är särskilt effektiva på material som absorberar infrarött ljus kring våglängden 10,6 mikrometer. Akryl, trä, läder, tyg, papper, gummi och vissa plasttyper är vanliga exempel.
Kompatibilitet innebär dock inte automatiskt lämplighet för produktion. Vissa material genererar överdriven rök, smälter vid skärkanten, frigör farliga gaser eller kräver specialiserade avsugsystem.
Innan en maskin köps eller tas i drift bör användare utvärdera avsedd underlagstyp, maximal tjocklek, krav på färdigprodukt, ventilationkrav och förväntad produktionsvolym tillsammans.
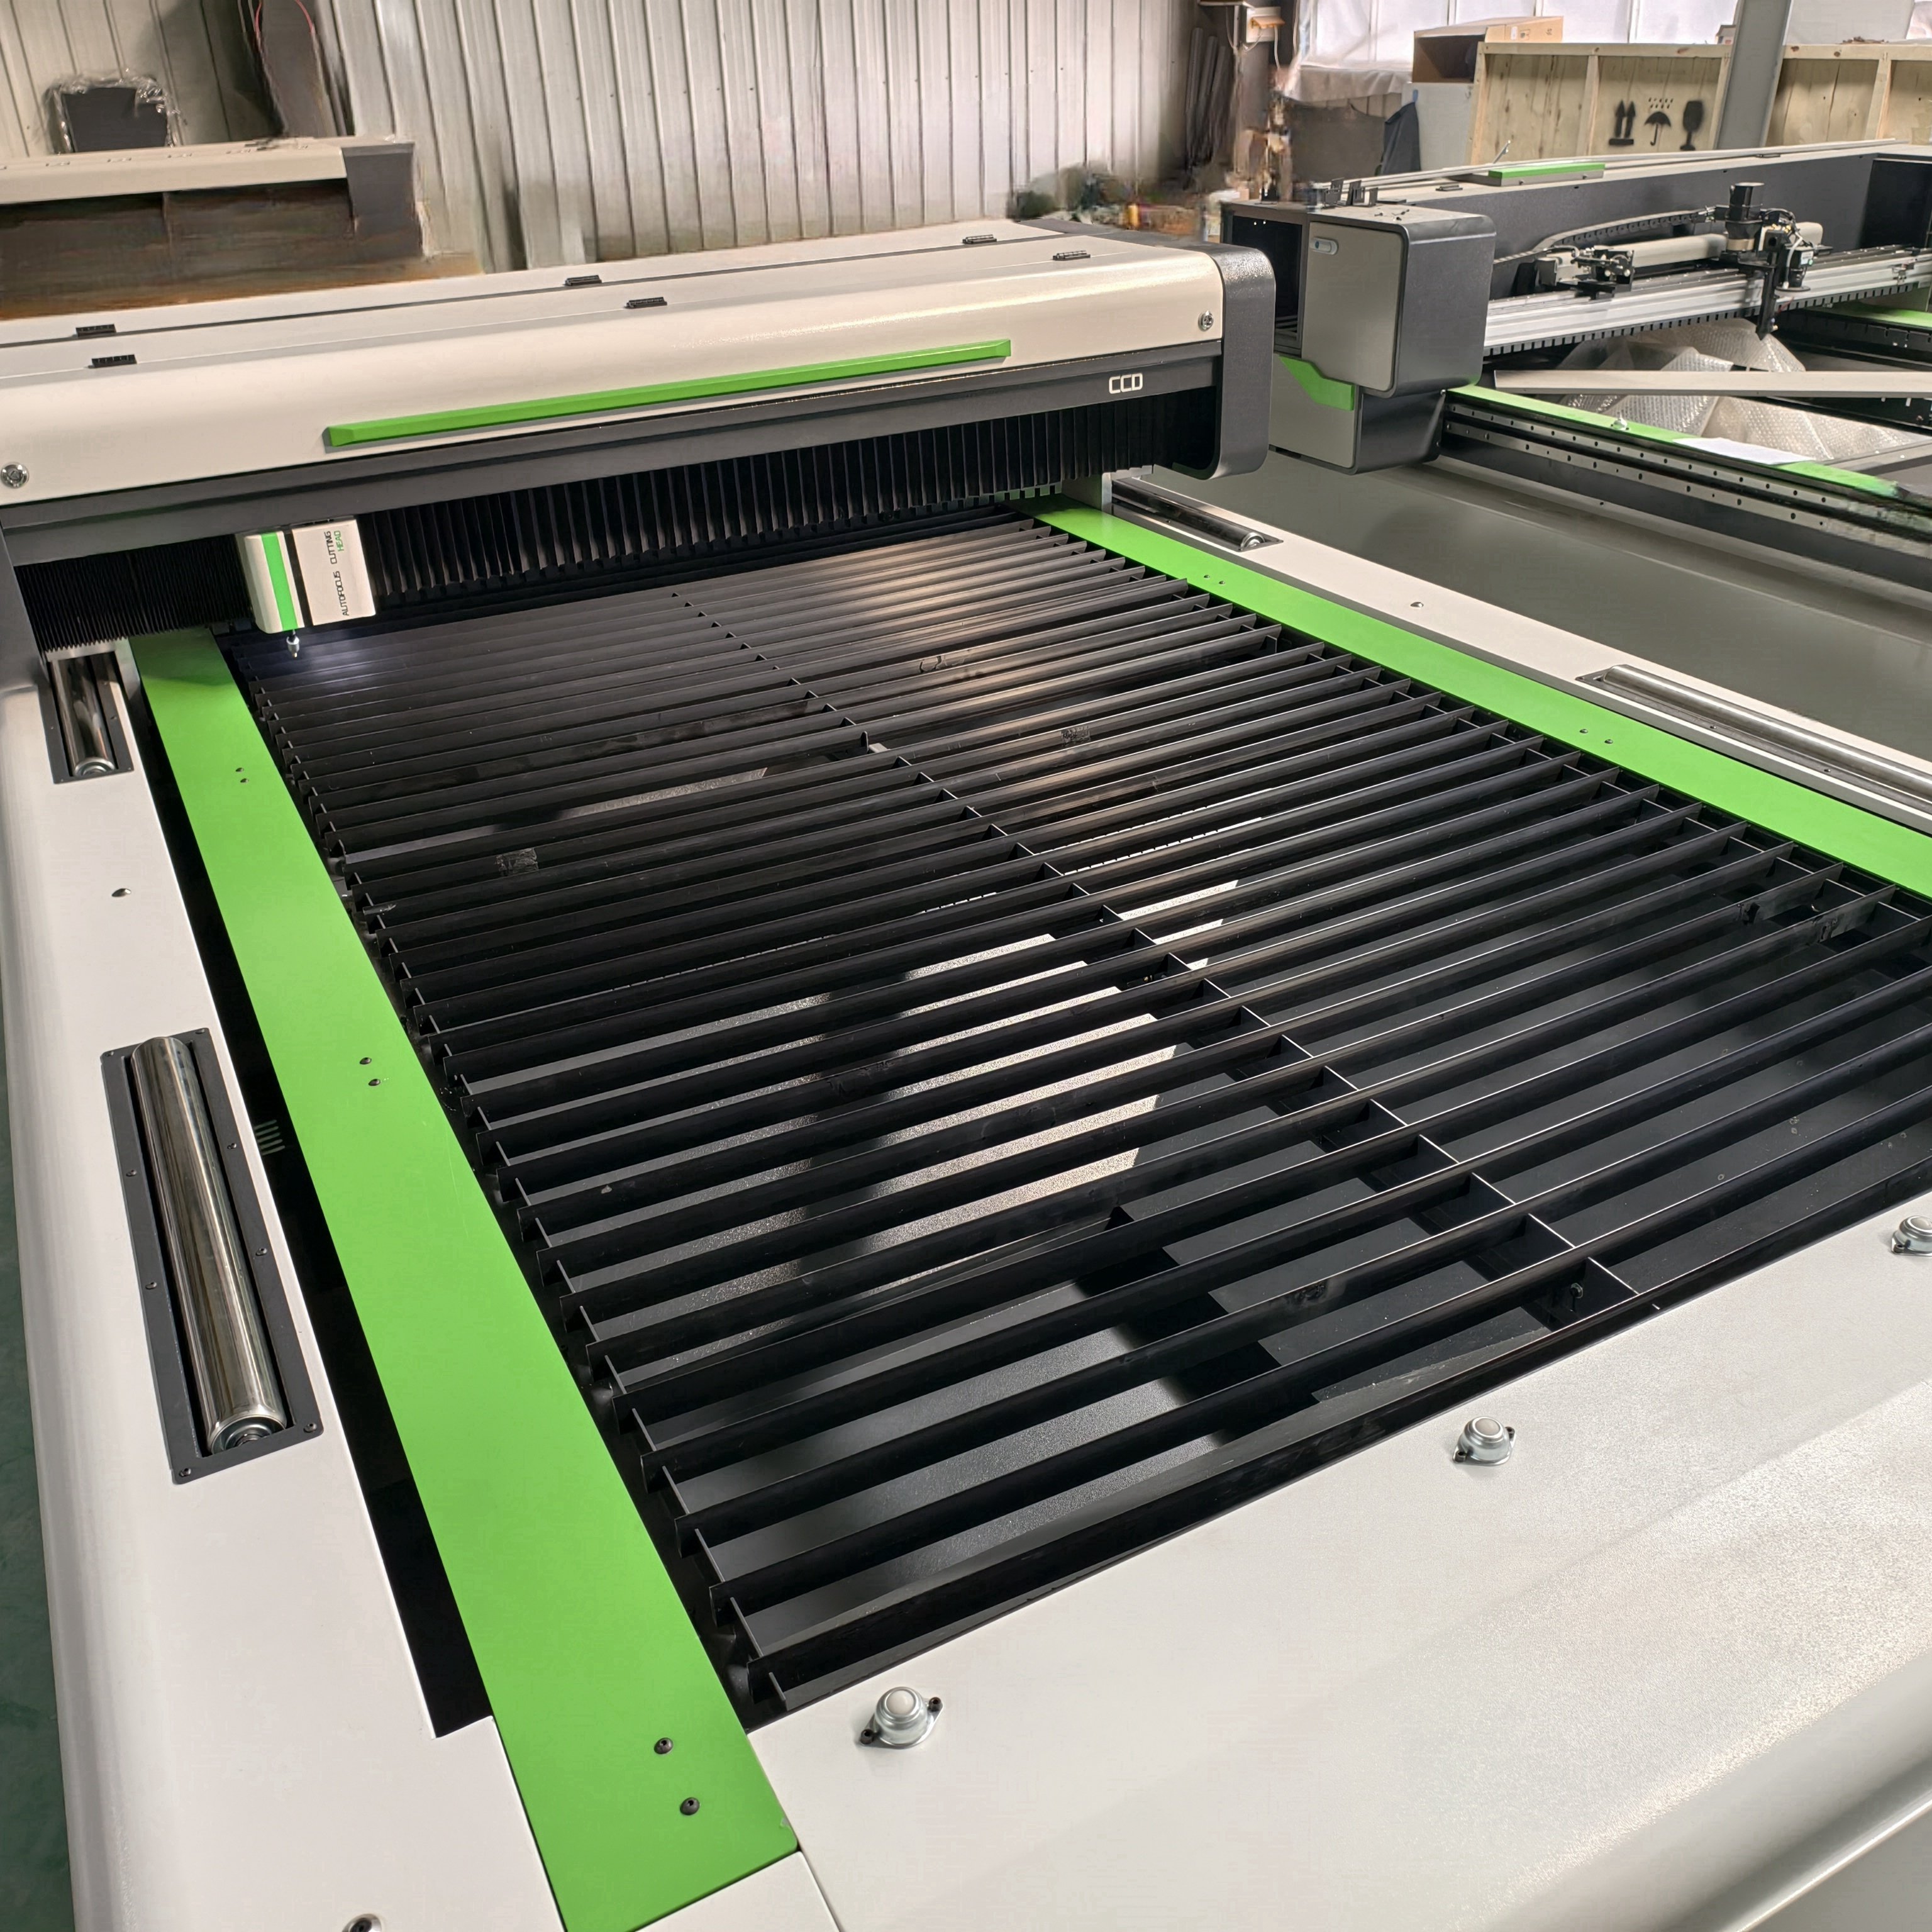
En CO2-laser genererar infraröd energi som lätt absorberas av många icke-metalliska material. Den absorberade energin värmer upp, förångar, bränner eller smälter en smal skärningsbana.
Denna process är kontaktfri, vilket innebär att det inte finns något skärblad som kan slöas, deformeras eller fysiskt belasta känsliga plåtar, tyger och flexibla material.
Materialets reaktion varierar kraftigt. Trä förångas i allmänhet och kolatiserar lätt, akryl förångas med en polerad kant, medan vissa termoplastika smälter innan de fullständigt separerar.
Laserstyrkan är endast en del av ekvationen. Objektivets brännvidd, munstyckets design, luftstöd, skärhastighet, arbetsbordets typ och avsugseffektiviteten påverkar resultaten kraftigt.
En maskin med lägre effekt kan producera bättre kanter än en maskin med högre effekt när inställningarna är optimerade korrekt för tunn material, rena optik och stabil strålausriktningsjustering.
För de flesta verkstäder är en CO2-laserskärningsmaskin för icke-metalliska material värdefull eftersom en plattform kan stödja prototypframställning, kundanpassade beställningar, gravering, märkning och upprepad produktion.
Akryl anses allmänt vara ett av de mest lämpliga materialen för CO2-laserbearbetning. Det skärs exakt, graveras tydligt och stödjer applikationer från skyltar till displaykomponenter.
Gjutet akryl ger vanligtvis en matt graveringseffekt och polerade skärkanter. Extruderat akryl kan skäras smidigt men kan ge en annorlunda kontrast vid gravering samt ett annorlunda smältbeteende.
Genomskinliga, färgade, fluorescerande, spegelbelagda och opaka akrylplattor kan alla bearbetas, även om beläggningar och lim bör testas innan full produktion påbörjas.
Typiska användningsområden inkluderar butiksskyltar, belysta bokstäver, troféer, nyckelringar, täckplattor för kontrollpaneler, dekorativa paneler, förpackningsdisplayar och precisionsklippta prototyper.
Tjocklekskapaciteten beror på laserens effekt, val av lins, akrylens kvalitet och önskad kvalitet på snittkanten. Tunn plast skärs snabbt, medan tjockare akryl kräver långsammare skärhastighet och kraftig avluftning.
Användare bör komma ihåg att en attraktiv polerad kant ofta kräver en balanserad inställning av hastighet och effekt. För mycket värme kan orsaka fläckar från lågor, kantförvrängning eller lokal spänning.
För företag som tillverkar märkta produkter eller visuella displaydelar ger akryl ofta den tydligaste avkastningen, eftersom det kombinerar premiumutseende, upprepelighet och enkel kompatibilitet med laserskärning.
Naturträ är ett annat starkt alternativ för CO2-laserskärning, särskilt för dekorativa produkter, förpackningar, möbelkomponenter, arkitekturmodeller, hantverk och personliga varor.
Spånplåt, MDF, finér, bambu, vitpopp, björk, valnöt, körsbär och poppel används ofta. Varje material reagerar olika eftersom densitet, hartsinnehåll, kvistmönster och lim varierar.
Massivt trä kan visa mörkare kanter och ojämna resultat där kvistmönstret ändras. Detta är normalt, men det kan vara oönskat för produkter som kräver perfekt enhetliga ljusa kanter.
Laseranpassad spånplåt är att föredra för produktion eftersom dess interna lim är utformade för renare skärning. Standardbyggnadsspånplåt kan innehålla hålrum, inkonsekvent lim eller olämpliga lager.
MDF skärs effektivt och graveras väl, men det genererar betydlig rök och mörka kanter. Pålitlig avgasning och filtrering är särskilt viktigt vid bearbetning av fiberplåtmaterial.
Träets tjocklek bör väljas utifrån den önskade detaljnivån. Tunn plåt stödjer intrikata mönster, medan tjocka paneler kan begränsa små detaljer och öka kolbildningen runt smala springor.
Maskeringstejp eller skyddsfilm kan minska ytytning av rök. Luftstöd hjälper också till att styra lågorna, rensa bort skräp och förbättra konsekvensen vid upprepade trädelar.
CO2-lasrar är mycket användbara för att skära flexibla icke-metalliska material eftersom strålen förseglerar många syntetiska tykkanter samtidigt som den bevarar komplexa former och återkommande mönster.
Naturligt läder, läderskinn, konstläder, filt, jeans, bomull, polyester, siden, duk och vissa tekniska tyger kan bearbetas med lämpliga inställningar.
Läder är populärt för anpassade accessoarer, skoförstärkningar, etiketter, plånböcker, anteckningsboksoverdrag, möbeldetaljer och kampanjprodukter. Vegetabiliskt garvat läder graveras i allmänhet särskilt bra.
Inte alla läderliknande produkter är säkra. Konstläder kan innehålla PVC eller okända tillsatser, så leverantörer bör ange materialens säkerhetsinformation innan laserbearbetning.
Tygskärning får fördel av vakuumhållbord, bikaksmönstrade underlag och noggrann fokuskontroll. Dessa funktioner förhindrar att lättviktiga tyger lyfts, glider eller fastnar vid kanterna.
Syntetiska tyger kan smälta och förseglas effektivt, vilket minskar fransbildning. Naturliga tyger kan kolas mer lätt, vilket kräver högre hastighet, lägre effekt och noggrant reglerad luftstöd.
För tillverkare av kläder, möbelklädsel och accessoarer är laserskärning särskilt värdefull när små serier, frekventa designändringar och komplexa konturer gör stansning mindre praktisk.
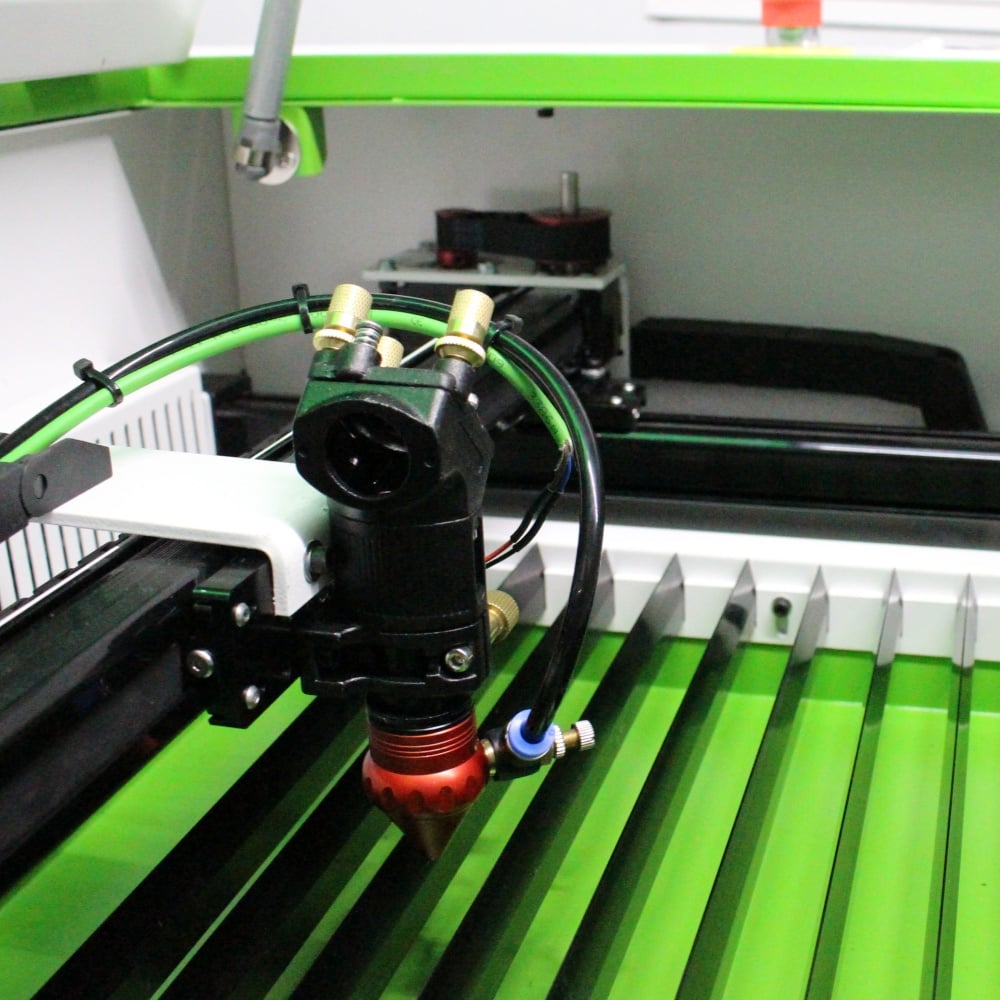
Pappersbaserade material är bland de lättaste underlagen att skära med en CO2-laser, men de kräver noggrann effektkontroll eftersom de antänder och förfärgas snabbare än akryl.
Kompatibla alternativ inkluderar papper, kartongpapper, kartong, vågformad kartong, kraftpapper, konstpapper, laminerat förpackningspapper samt många specialpapper för inbjudningar eller hantverk.
Vanliga produkter inkluderar presentförpackningar, hälsokort, bröllopspapper, etiketter, provlådor, presentationsmappar, produktinsatser, bokomslag och detaljerade pappersdekorationer.
Låg effekt, hög hastighet och pålitlig luftstöd krävs normalt. Målet är fullständig separation med minimal brunfärgning, särskilt på vita, ljusa eller premiumpapper.
Hönsgallerarbetsytor stödjer små delar och minskar bakåtriktade reflektioner, men de kan lämna rökspår på undersidan. En ren stödyta hjälper till att förbättra presentationskvaliteten.
Vågformad kartong kan skäras effektivt för prototyper och korta upplag av förpackningar. Det är ofta snabbare att revidera digitala designfiler än att tillverka en ny fysisk skärningsform.
För förpackningsteam är laserskärning mest praktisk för prover, lyxförpackningar, anpassning och begränsade upplag snarare än för högvolymskommoditetskartonger som kräver maximal genomströmning.
CO2-laserkapslingsmaskiner kan bearbeta vissa gummi- och skummaterial effektivt, särskilt när användare behöver anpassade tätningsringar, stämplar, insatsdelar, skyddspackningar och kuddkomponenter.
Laser-säkert gummi används ofta för tillverkning av stämplar eftersom lasern kan gravera djupa reliefmönster samtidigt som den skär ut den färdiga stämpelns form i samma arbetsflöde.
EVA-skum, PE-skum, neoprenskum, polyuretanskum och vissa packningsmaterial kan också bearbetas, även om resultaten beror på densitet, tillsatser och tjocklek.
Skummaterial skärs i allmänhet snabbt, men de kan smälta, krympa eller lämna efterlämnade rester. Provskärningar är avgörande innan man fastställer produktionsinställningar eller placerar stora materialbeställningar.
Industriella packningsapplikationer kräver större försiktighet. Materialet måste uppfylla prestandaspecifikationer utöver skärkvaliteten, inklusive temperaturmotstånd, kemisk motstånd, kompressionsbeteende och dimensionsnoggrannhet.
Vissa gummiblandningar genererar obehagliga eller farliga ångor. Leverantörens säkerhetsdokumentation bör granskas, och ett lämpligt avgassystem bör betraktas som nödvändig utrustning.
När materialkompatibiliteten är bekräftad kan laserbearbetning minska verktygskostnaderna för prototyper och lågvolymsproduktion av packningar, särskilt när konstruktionerna innehåller hål, kurvor eller anpassade mått.
Många köpare antar att alla plastplattor kan bearbetas med en CO2-laser. Denna antagande är felaktigt och kan ge upphov till säkerhets-, kvalitets- och underhållsproblem.
Akryl är den mest pålitliga plasten för laserskärning. PETG, Mylar, Delrin, vissa ABS-sorter och vissa polykarbonatapplikationer kan vara möjliga, men provning krävs.
Polykarbonat är i allmänhet inte lämpligt för laserskärning eftersom det tenderar att förfärgas, smälta, kolifieras och ge dåliga snittkanter. Mekanisk skärning kan vara ett bättre alternativ.
Polypropen och polyeten kan smälta överdrivet och kan bilda ojämna kanter. De kan ibland graveras eller lätt skäras, men resultaten är ofta mindre förutsägbara än med akryl.
PVC, vinyl och material som innehåller klor får aldrig skäras med laser. De kan frigöra korrosiv vätekloridgas, skada maskinkomponenter och skapa allvarliga hälsorisker.
Okända plastmaterial bör också undvikas tills deras sammansättning har verifierats. Etiketter som ”plastplatta” eller ”syntetisk platta” utgör inte tillräcklig säkerhetsinformation.
En ansvarsfull leverantör eller maskinoperatör bör ha en godkända-materialförteckning. Detta minskar onödiga säkerhetsrisker och hjälper operatörer att välja beprövade inställningar för återkommande kvalitet.
Materialtjocklek är en av de viktigaste faktorerna vid bedömning av en CO2-laserskärningsmaskin för icke-metalliska material. Ett kompatibelt material kan fortfarande vara olämpligt om tjockleken är för stor.
Tunna material skärs vanligtvis snabbare, kräver mindre effekt och bevarar finare detaljer. Tjockare plåtar kräver långsammare färd, starkare laserutgång och mer effektiv rökavfuktningsfunktion.
När tjockleken ökar kan laserskärningen bli bredare och något konisk. Detta kan vara viktigt för presspassningsmonteringer, högprecisionssatser och flerskiktsprodukter.
Linser med längre brännvidd kan förbättra prestandan vid djupt skärning, även om de ger en större fläckstorlek. Kortare brännvidder är bättre för detaljerad gravering och skärning av tunna plåtar.
Tillverkare bör definiera tjocklek utifrån acceptabel slutlig kvalitet, snarare än endast att fråga efter maskinens maximala skärningskapacitet. Maximal kapacitet motsvarar sällan optimal produktionskapacitet.
Till exempel kan en maskin tekniskt skära en tjock träplatta, men orsaka betydlig förkolning, långsammare cykeltider och mindre förutsägbara inre hörn jämfört med ett tunnare alternativ.
Att testa verklig produktionsmaterial är mer värdefullt än att lita på generiska tjocklekstabeller. Leverantörens prov, beläggningar, fukthalt och batchvariation kan alla påverka resultaten.
Material säkerhet är oskiljaktigt kopplad till skärprestanda. En ren utseende skärning bevisar inte att ett material är säkert för laserbearbetning eller lämpligt för en bebodd verkstad.
Varje CO2-laserinstallation bör inkludera lämplig avsugskapacitet, korrekt utformad kanalering, regelbunden rengöring samt en operatör som förstår materialspecifika brand- och ångrisker.
Trä, papper, läder och skum kan antändas om inställningarna är för långsamma eller om rester ackumuleras. Operatörer får aldrig lämna en aktiv laserskärningsmaskin obevakad.
Luftstöd riktar luftflöde mot skärpunkten, vilket hjälper till att undertrycka lågor och avlägsna rester. Det skyddar också linserna mot rökavlagringar och förbättrar kvaliteten på skärkanten.
Filtrering kan vara nödvändig om avgasen inte kan avledas utåt. Den krävda filterkonfigurationen beror på materialet, produktionsvolymen, lokala regler och installationsmiljön.
Materialdatablad bör granskas för beläggningar, flamskyddsmedel, lim, färgämnen, fyllnadsämnen och baksidor. Dessa ingredienser är ofta viktigare än det synliga ytmaterialet.
För fabriker och grossister stärker dokumentation av godkända material och säkra driftförfaranden kvalitetskontrollen, skyddar utrustningen och stödjer mer tillförlitlig kundvägledning.
Den bästa maskinkonfigurationen beror på produktstorlek, materialomfång, krav på detaljnivå, förväntad kapacitet och den automatiseringsnivå som krävs för daglig produktion.
En kompakt skrivbordsmaskin kan passa små akrylprodukter, etiketter, hantverk och prototyper. Maskiner med större format är bättre lämpade för skyltar, textilrullar, möbelplattor och förpackningsark.
Laserstyrkan bör motsvara praktiska skärningsbehov. Högre effekt förbättrar förmågan att skära tjocka material och ökar hastigheten, men ersätter inte exakta rörelsesystem, bra optik och korrekt ventilation.
En bikakelbord fungerar bra för många plåtmaterial. Ett knivbladsbord eller ett transportbandbord kan vara mer lämpligt för tyg, läder, skum och flexibla rullmaterial.
Automatisk fokus, röd-punkt-positionering, kamerakalibrering, roterande tillbehör, genomfartsdörrar och nesting-programvara kan öka produktiviteten när de är anpassade till den avsedda applikationen.
Köpare bör be maskintillverkarna om provexempel för specifika applikationer, rekommenderade inställningar, underhållskrav, garantiavtal och rekommendationer för avgasutsläpp baserat på faktiska materialspecifikationer.
OEM-köpare bör också överväga styrkompatibilitet, reservdelsförsörjning, operatörsutbildning, elstandarder och serviceunderhåll i sitt målmarknad innan de slutför inköpet.
En CO2-laser-skärningsmaskin för icke-metalliska material är mycket effektiv för akryl, trä, läder, tyg, papper, kartong, lasersäker gummi och vissa skumprodukter.
De starkaste produktionskandidaterna är material med känd sammansättning, förutsägbar laserreaktion, hanterbara rökmängder och en snittkvalitet som uppfyller de visuella och funktionella kraven på den färdiga produkten.
Akryl är ofta det enklaste valet för rena displayprodukter. Trä erbjuder flexibilitet och karaktär. Textilier möjliggör komplexa, flexibla delar, medan papper stödjer snabb förpacknings- och skrivartillverkning.
Material med okända tillsatser, överdriven smältning eller klorinnehållande föreningar bör inte bearbetas förrän deras säkerhet och laserkompatibilitet tydligt verifierats.
Slutligen är det rätta valet inte bara det material som kan skäras. Det är det material som ger säker drift, acceptabel kvalitet, tillförlitlig genomströmning och lönsam produktionskostnad.
Genom att testa verkliga prov och välja maskinens effekt, arbetsbordet, optiken och extraktionen utifrån den avsedda applikationen kan köpare fatta ett mer säkert och kommersiellt användbart investeringsbeslut.
 Senaste nytt
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser är en ledande kinesisk tillverkare av lasermaskiner som erbjuder CO2-laserstansmaskiner, fiberlaserstansmaskiner, CNC-fräsar, lasersvetsmaskiner och lasermarkeringssystem. Anpassade OEM/ODM-lösningar finns tillgängliga. Begär ett offert idag!
- Bolagets huvudkontor: Rum 1303, Byggnad 4, UnitedFortune Plaza, High-tech-zonen, Jinan-staden, provinsen Shandong, Kina
- Tillverkningsanläggning: Nr 18, Yinhe Road, Jibei-gatan, Jiyang-distriktet, Jinan-staden, provinsen Shandong, Kina
Upphovsrätt © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Alla rättigheter förbehållna. INTEGITETSPOLITIK

 EN