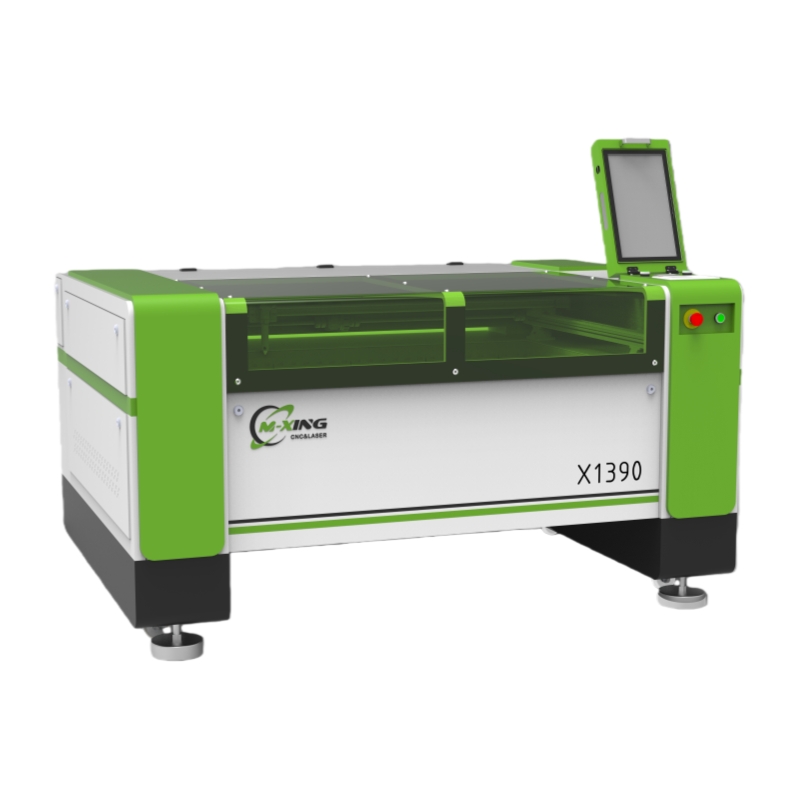
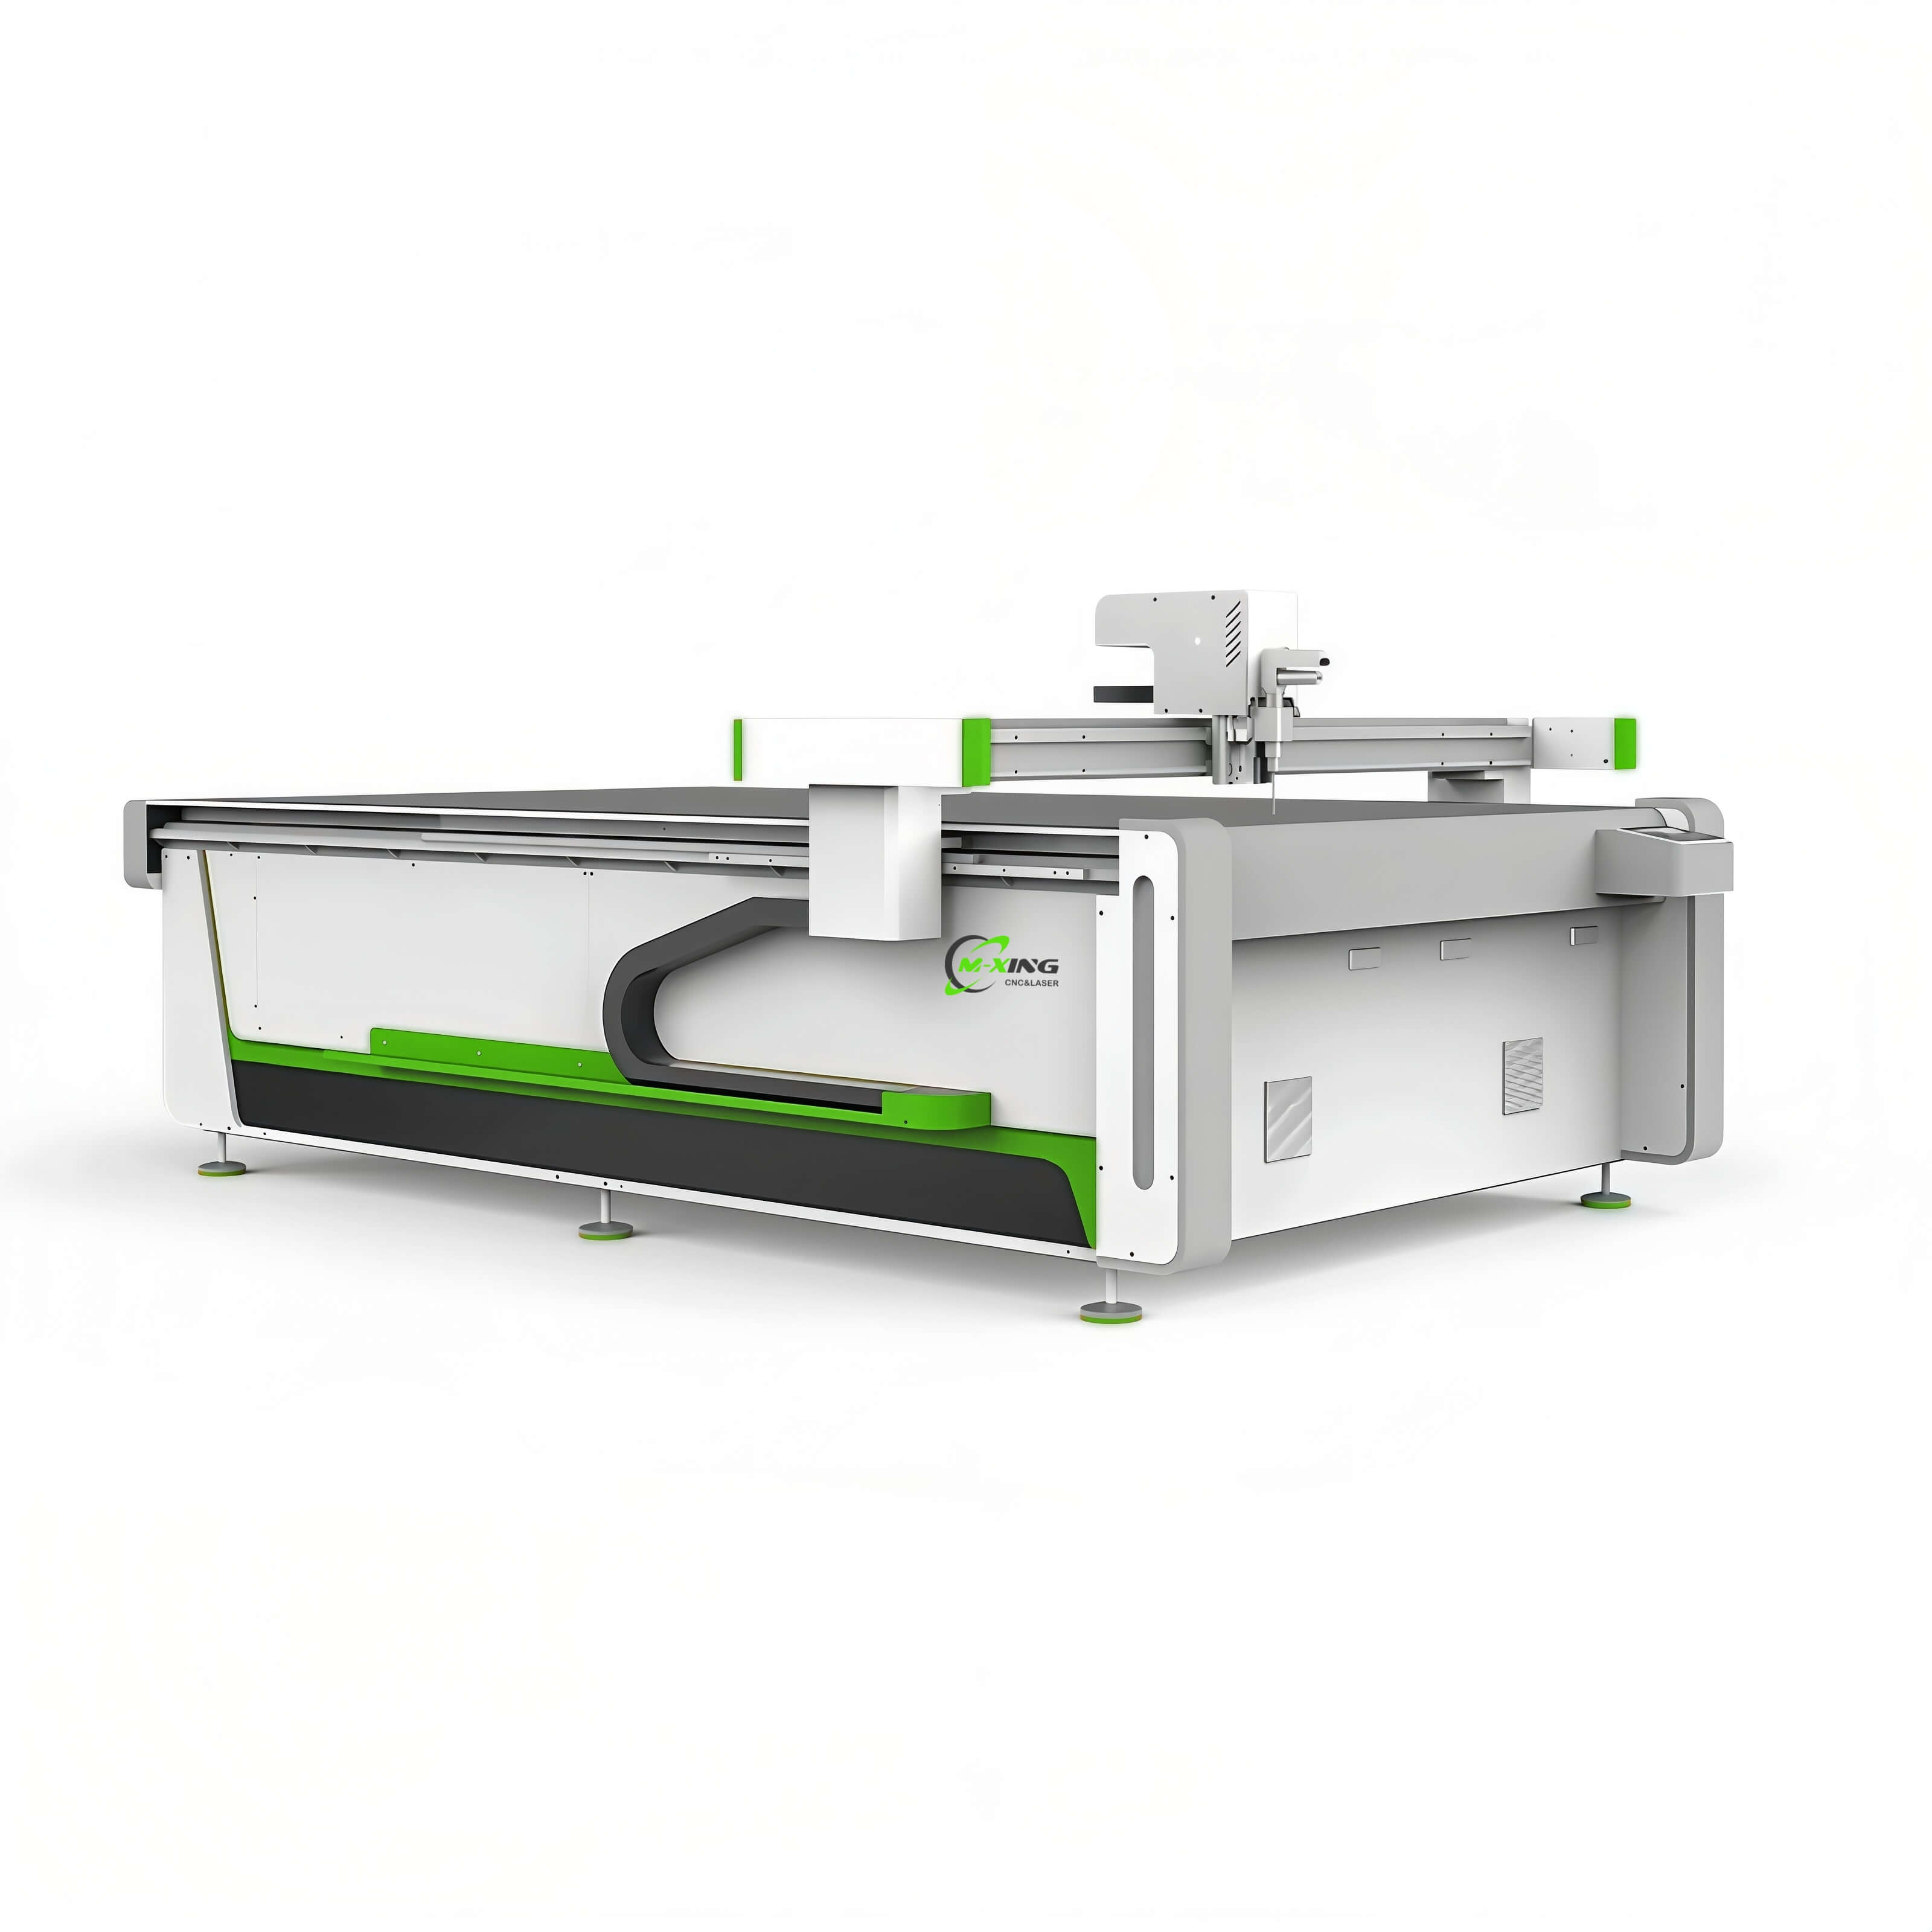
非金属材料用のCO2レーザー切断機は、多くの有機系および高分子系シートを加工できますが、良好な加工結果を得るには、材料の化学的性質、厚さ、空気流量、および仕上げ品質が重要です。
研究者にとって最も役立つ回答は、単なる互換性のある材料の一覧ではありません。肝心なのは、その材料が安全・きれい・安定・経済的に切断できるかどうかです。
CO2レーザーは、波長約10.6マイクロメートルの赤外光を効率よく吸収する材料に対して特に優れた性能を発揮します。アクリル、木材、革、布地、紙、ゴム、および特定のプラスチックが代表的な例です。
ただし、互換性があるからといって、量産用途に適しているとは限りません。一部の材料では、過剰な煙が発生したり、切断部が溶融したり、有害ガスが放出されたり、特殊な排気装置が必要になったりします。
機械の購入または操作を始める前に、ユーザーは対象となる加工材、最大厚さ、完成品の品質基準、換気要件、および想定される生産量を総合的に評価する必要があります。
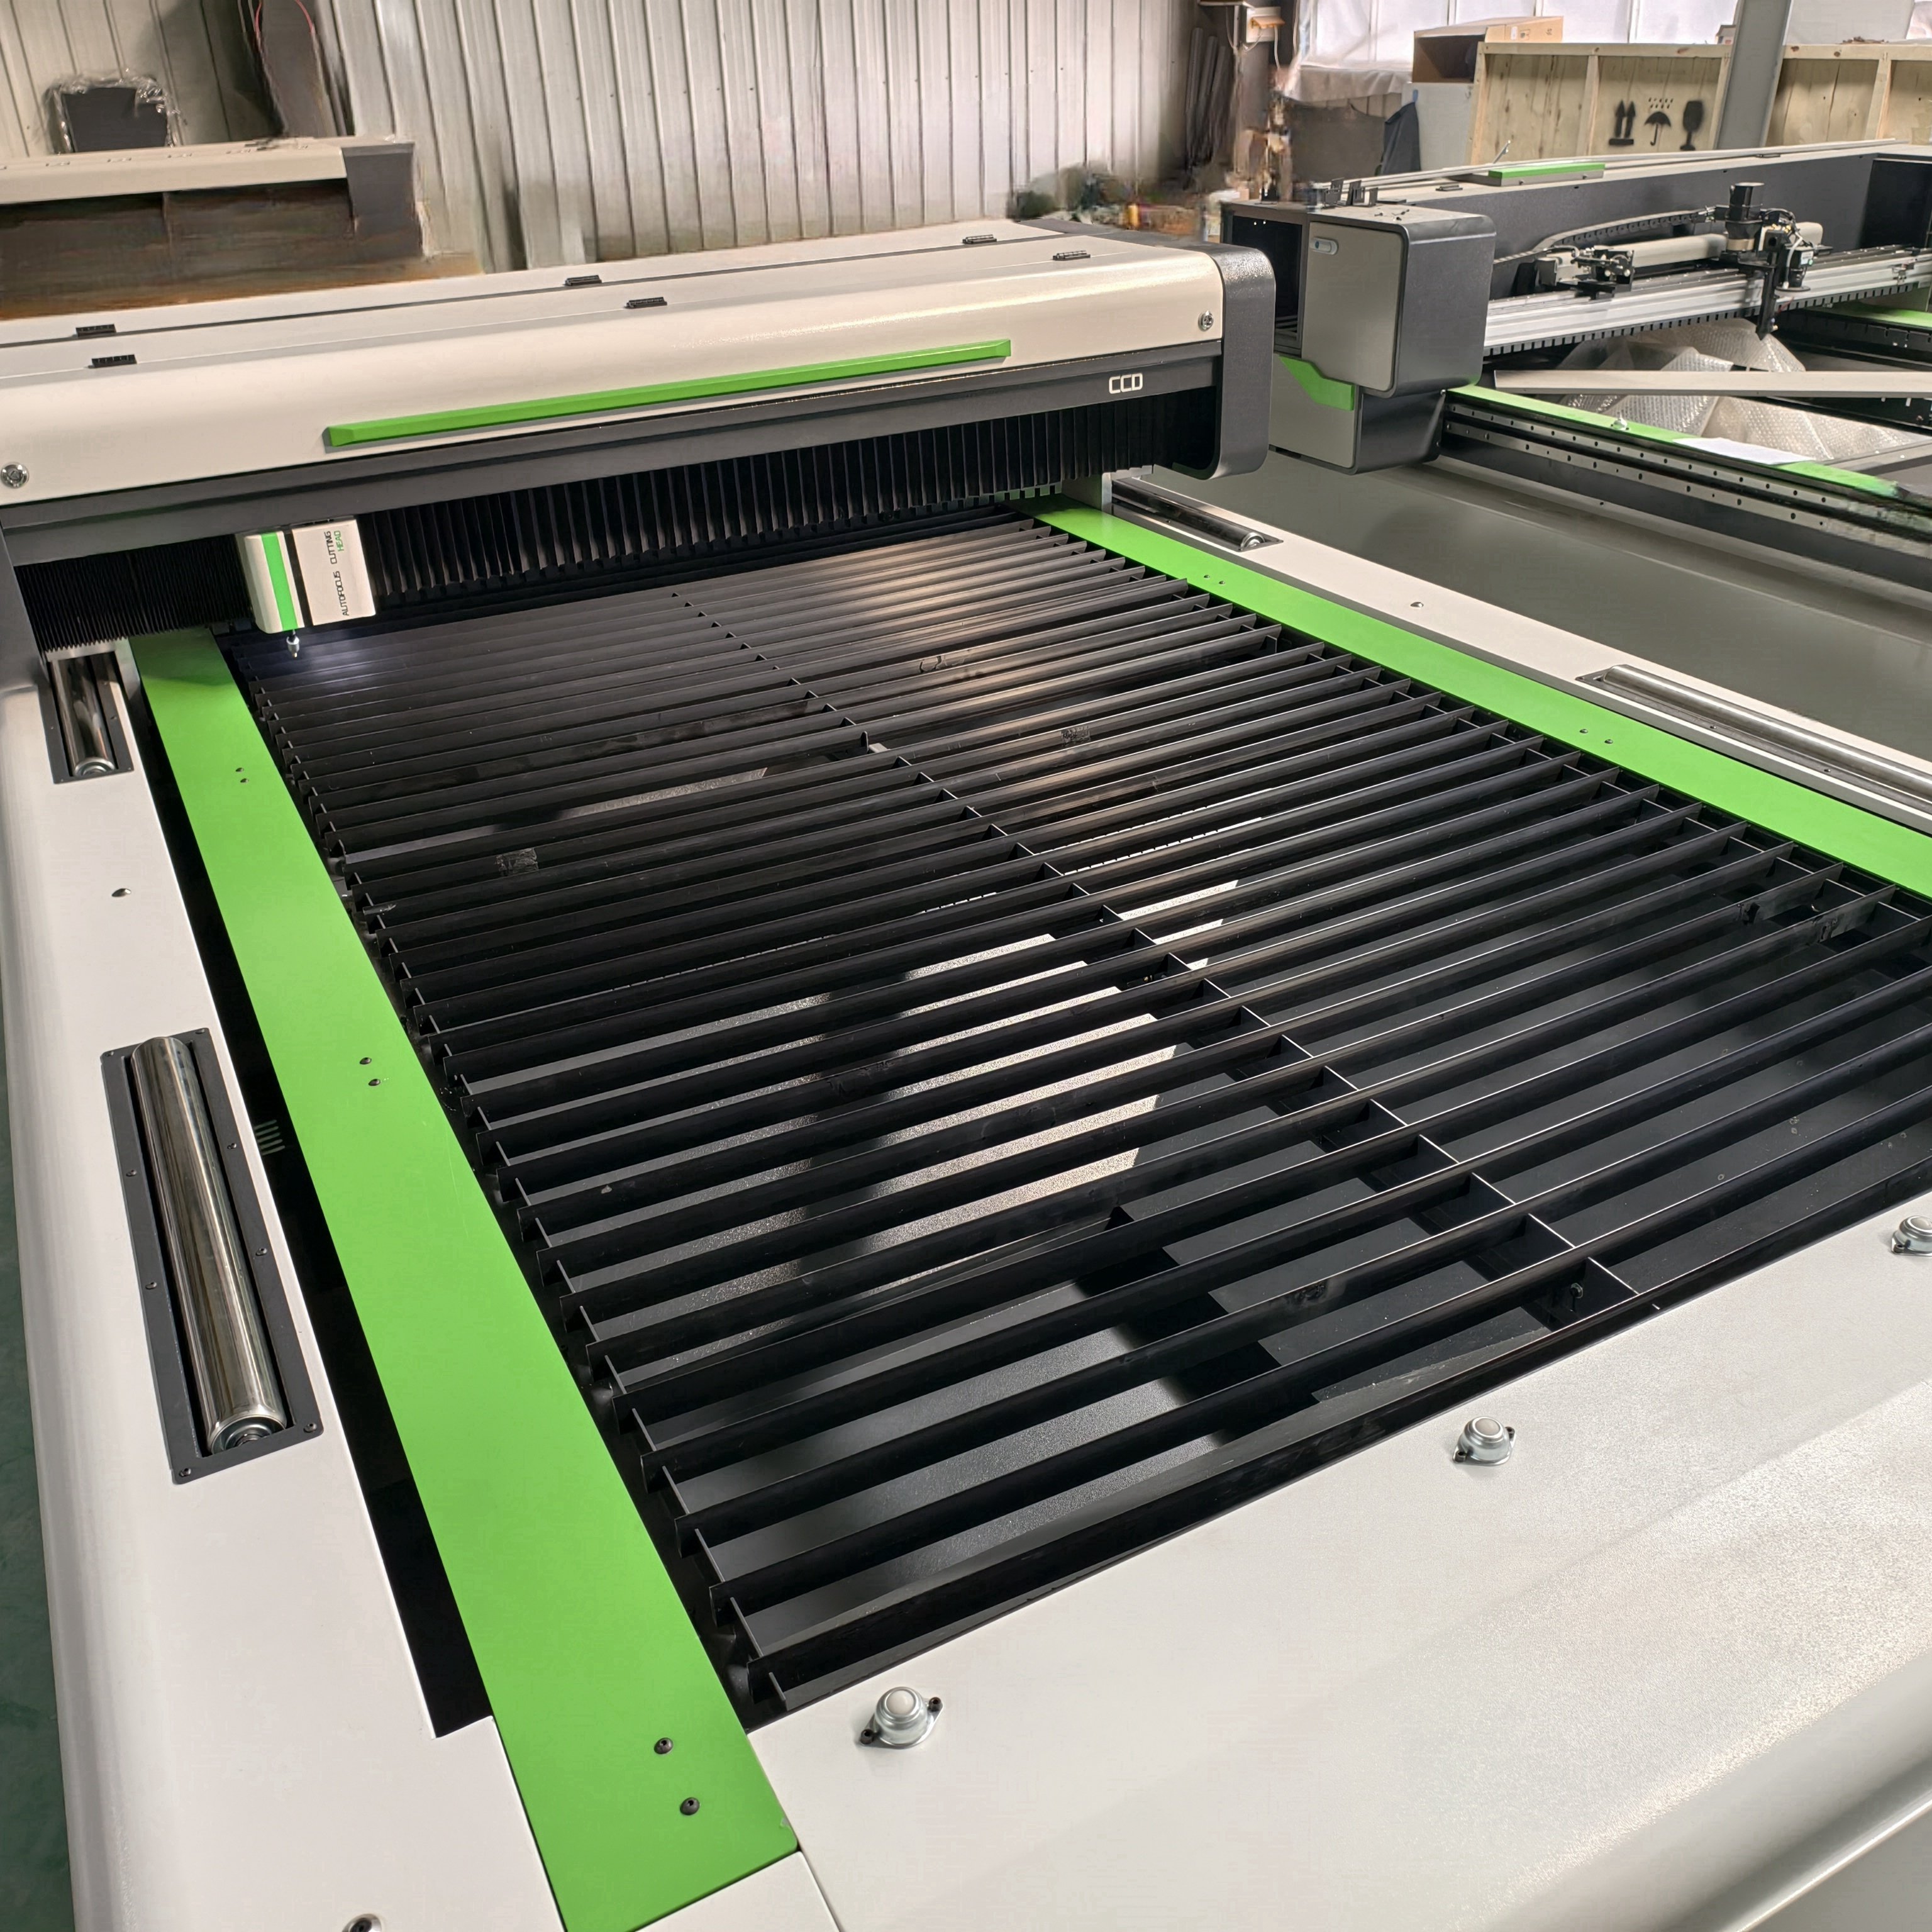
CO₂レーザーは赤外線エネルギーを発し、多くの非金属材料によって容易に吸収されます。この吸収されたエネルギーにより、狭い切断ライン上の材料が加熱・蒸発・燃焼・溶融します。
この加工プロセスは非接触式であるため、刃物による摩耗・変形や、薄板・布地・柔軟性のある素材への物理的な応力が発生しません。
材料の反応は大きく異なります。木材は一般的に蒸発してわずかに炭化し、アクリルは光沢のある切断面で蒸発しますが、一部の熱可塑性樹脂は完全に分離する前に溶融します。
レーザー出力はあくまで一要素にすぎません。レンズの焦点距離、ノズル形状、エアーアシスト、切断速度、作業台の種類、排気効率なども、加工結果に強く影響します。
設定を薄板材、清潔な光学系、安定したビームアライメントに最適化すれば、低出力の機械でも高出力の機械よりも優れた切断エッジを得ることができます。
ほとんどのワークショップにとって、非金属材料用CO₂レーザー切断機は非常に価値があります。1台の装置で、試作、オーダー対応、エングレービング、マーキング、量産まで幅広く対応できるからです。
アクリルは、CO₂レーザー加工に最も適した素材の一つとして広く認識されています。精度の高い切断、明瞭なエングレービングが可能で、看板からディスプレイ部品に至るまで、さまざまな用途に対応します。
キャストアクリルは、エングレービング時に曇りガラスのような仕上がりになり、切断面は光沢のある仕上げになります。一方、エクストルーデッドアクリルは滑らかな切断が可能ですが、エングレービングのコントラストや溶融挙動が異なる場合があります。
透明、着色、蛍光、鏡面、不透明のアクリル板はすべて加工可能です。ただし、コーティングや接着剤については、本格的な生産開始前に必ず事前テストを行ってください。
一般的な用途には、小売店の看板、照明付き文字、トロフィー、キーホルダー、コントロールパネルカバー、装飾用パネル、パッケージディスプレイ、および高精度に切断されたプロトタイプなどがあります。
厚さ対応能力は、レーザー出力、レンズの選択、アクリルの品質、および希望する切断面の仕上がり品質によって異なります。薄いシートは高速で切断できますが、厚手のアクリルでは切断速度を落とすとともに、強力な排気が必要になります。
見た目が美しい磨き仕上げを得るには、適切な切断速度と出力をバランスよく設定する必要があることをユーザーは念頭に置いておくべきです。過剰な熱により、炎焼け痕(フレームマーク)、切断面の歪み、あるいは局所的な応力が生じることがあります。
ブランド製品や視覚的ディスプレイ部品を製造する企業にとって、アクリルは、高級感のある外観・再現性の高さ・レーザー加工との高い親和性という点で、最も明確な投資対効果をもたらす素材であることが多いです。
天然木材も、CO₂レーザー切断に非常に適した素材の一つであり、特に装飾品、パッケージ、家具部品、建築模型、工芸品、パーソナライズド商品などの製造に広く用いられています。
合板、MDF、化粧合板、竹、バスウッド、白樺、クルミ、チェリー、ポプラなどが一般的に使用されます。密度、樹脂含有量、木目、接着剤の種類がそれぞれ異なるため、素材ごとに加工結果は異なります。
無垢材では、木目が変化する部分で色調が濃くなったり、仕上がりが均一でなくなったりすることがあります。これは自然な現象ですが、均一で明るい色調のエッジが求められる製品にとっては望ましくない場合があります。
レーザー加工用合板は、内部の接着剤がクリーンな切断を実現するよう設計されているため、量産にはこちらが推奨されます。一方、一般建築用合板は空洞や不均一な接着剤、不適切な層構成を含むことがあります。
MDFは切断効率が良く、エングレービングも良好ですが、大量の煙と暗いエッジが発生します。ファイバーボード系素材の加工時には、確実な排気・フィルター処理が特に重要です。
木材の厚みは、必要な細部表現に応じて選定してください。薄手の板材は精巧なパターンに適していますが、厚手のパネルでは微細な形状が制限されやすく、狭いスロット周辺での焦げ付きが増える傾向があります。
マスキングテープや保護フィルムを使用すると、表面の煙による変色を軽減できます。また、エアーアシストを用いることで、炎の制御、切りくずの除去、および木製部品の繰り返し加工における品質の均一化が図れます。
CO₂レーザーは、柔軟な非金属材料の切断に非常に有効です。レーザー光線は多くの合成繊維の断面を溶融封止しながら、複雑な形状や再現性の高いパターンを損なわず加工できます。
天然皮革、スエード、合成皮革、フェルト、デニム、コットン、ポリエステル、シルク、キャンバス、および特定の技術用テキスタイルは、適切な加工条件で処理可能です。
レザーは、カスタマイズされたアクセサリー、靴部品、ラベル、財布、ノートカバー、家具の装飾部品、プロモーション用グッズなどに広く使われています。植物タンニンなめしレザーは、特に彫刻加工に向いています。
見た目がレザーに似たすべての素材が安全とは限りません。人工皮革にはPVCや不明な添加剤が含まれている場合があるため、レーザー加工を行う前に、サプライヤーから素材の安全性に関する情報を必ず確認してください。
布地の裁断では、真空吸着テーブル、ハニカムベッド、および精密な焦点制御が有効です。これらの機能により、軽量な生地が持ち上がったり、ずれたり、端で引っ掛かったりするのを防ぎます。
合成繊維は溶融・封止が効果的に行えるため、ほつれが抑えられます。一方、天然繊維は焦げやすいため、加工速度を高め、出力を低く抑え、エアーアシストをきめ細かく制御する必要があります。
衣料品、 upholstery(張り地)、アクセサリーの製造メーカーにとって、レーザー裁断は特に小ロット生産やデザイン変更の頻繁なケース、また複雑な外形形状など、型抜きが現実的でない状況で非常に有効です。
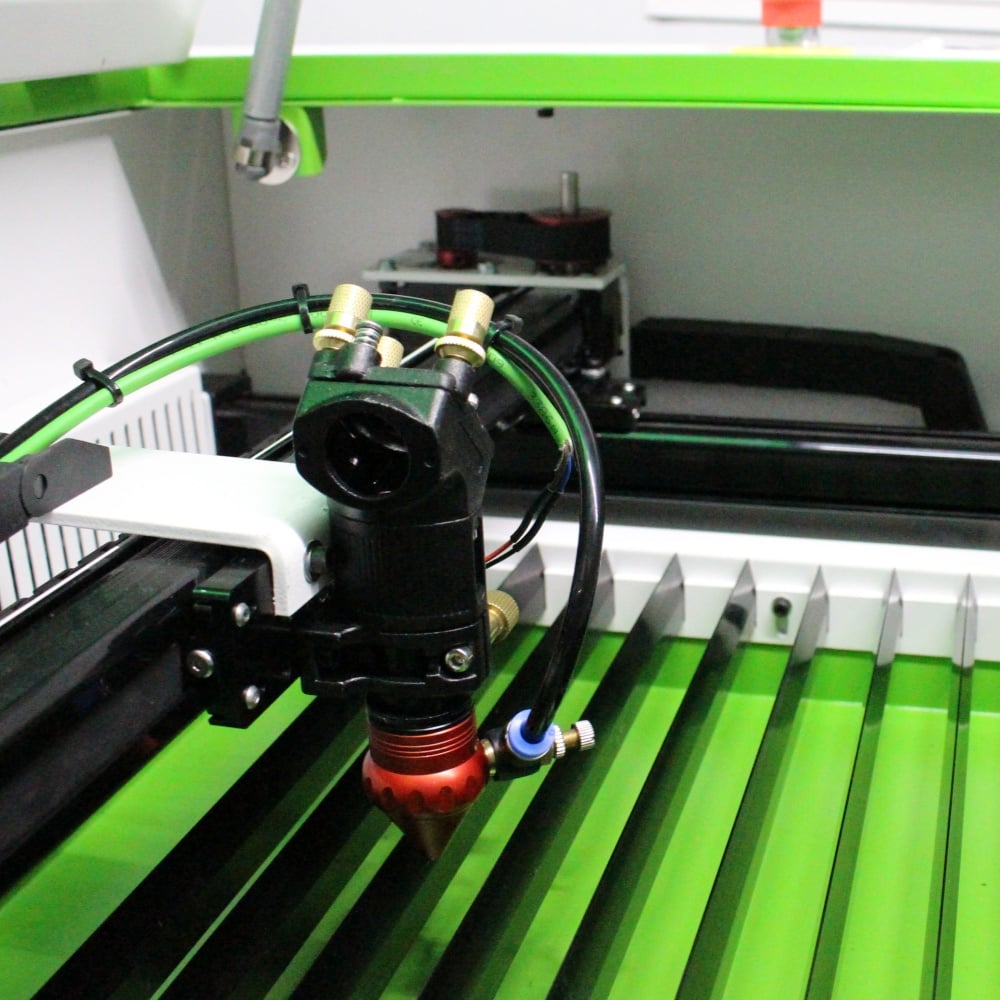
紙系素材はCO₂レーザーによる裁断が比較的容易な基材の一つですが、アクリルに比べて着火や変色が起こりやすいため、出力の調整には十分な注意が必要です。
対応可能な素材には、紙、厚紙、段ボール、波形段ボール、クラフト紙、アート紙、ラミネート加工された包装用ボード、および各種招待状やクラフト用途の特殊紙が含まれます。
一般的な製品には、ギフト用包装材、メッセージカード、結婚式関連文具、ラベル、サンプルボックス、プレゼンテーション用フォルダー、製品挿入物、ブックカバー、および精巧なペーパー装飾品などがあります。
低出力・高速・信頼性の高いエアーアシストが通常求められます。目的は、特に白色・淡色・高級紙において、焦げ目を最小限に抑えながら完全な切断を行うことです。
ハニカム構造のワークテーブルは小片の支持に適していますが、背面からの反射を低減する一方で、下側に煙痕が残る場合があります。清潔なサポート面を使用することで、仕上がり品質が向上します。
段ボールは、プロトタイプや少量生産向けのパッケージングに効率よく切断できます。物理的なカッティングダイを新たに製作するよりも、デジタル設計を修正したほうが、しばしば迅速です。
パッケージ開発チームにとって、レーザー切断は、大量生産向けの汎用段ボール箱(最大生産性が求められるもの)よりも、サンプル作成、高級パッケージ、カスタマイズ対応、限定版などに実用的です。
CO2レーザー切断機は、ゴムやフォーム素材のうち特定のものを効果的に加工できます。特に、カスタム製のシール、スタンプ、インサート、保護包装材、クッション部品などを必要とする場合に適しています。
レーザー加工に対応したゴム素材は、スタンプ製作に広く用いられています。レーザーにより、仕上げ形状の切断と同時に、深く浮き上がった凹凸模様を彫刻できるため、一連の工程で完成品が得られます。
EVAフォーム、PEフォーム、ネオプレンフォーム、ポリウレタンフォームおよび選定されたガスケット材も加工可能ですが、その結果は密度、添加剤、厚みなどによって左右されます。
フォーム素材は一般に切断速度が速い一方で、溶融・収縮・残留物の発生といった課題があり、量産設定や大量の素材発注に移行する前に、必ず試し切りを行う必要があります。
産業用ガスケット用途では、切断品質に加え、耐熱性・耐薬品性・圧縮特性・寸法公差など、性能面での要件を満たすことが不可欠であり、より慎重な取り扱いが求められます。
一部のゴム化合物は、不快な臭気や有害なガスを発生させることがあります。サプライヤーが提供する安全関連文書を確認し、適切な排気装置を必須の設備として取り扱う必要があります。
材料の互換性が確認された場合、レーザー加工は、特に穴・曲線・カスタムサイズを含む設計において、試作および少量生産向けガスケットの金型コスト削減に有効です。
多くの購入担当者は、あらゆるプラスチックシートがCO₂レーザーで加工可能だと考えがちですが、これは誤りであり、安全性・品質・メンテナンス面で問題を引き起こす可能性があります。
アクリルは、最も信頼性の高いレーザー切断用プラスチックです。PETG、マイラー、デルリン、一部のABSグレード、および特定用途のポリカーボネートについては加工可能なものもありますが、事前の試験が必要です。
ポリカーボネートは、変色・溶融・炭化・切断面の劣化などが生じやすいため、一般的にレーザー切断には適していません。機械的切断の方が適している場合が多いです。
ポリプロピレンやポリエチレンは過度に溶融し、不均一なエッジが生じることがあります。レーザーで彫刻したり、軽く切断したりすることは可能ですが、アクリルと比べると結果が予測しづらくなることがあります。
塩化ビニル(PVC)、ビニール、および塩素を含む素材は、絶対にレーザー切断してはいけません。腐食性の塩化水素ガスが発生し、機器の部品を損傷させ、重大な健康被害を引き起こす可能性があります。
成分が不明なプラスチック類も、その組成が確認されるまでは使用を避けてください。「プラスチック板」や「合成ボード」などのラベルだけでは、安全に関する十分な情報とはみなされません。
責任あるサプライヤーや機器のオペレーターは、使用許可済み素材の一覧表(マテリアル・アプローバル・リスト)を常に整備しておくべきです。これにより、回避可能な安全リスクを低減でき、品質の再現性を確保するために、実績のある加工条件を選択する手助けにもなります。
CO₂レーザー切断機を非金属素材向けに選定する際、素材の厚さは最も重要な評価要素の一つです。たとえ互換性のある素材であっても、厚すぎると実際に加工に適さない場合があります。
薄い素材は一般的に切断速度が速く、必要な電力も少なく、より精細なディテールを維持できます。厚い板材では、移動速度を落とす必要があり、レーザー出力を強くするほか、煙の排出効率も高める必要があります。
板厚が増すにつれて、レーザーの切断幅(カーフ)が広がり、わずかにテーパー状になることがあります。これは、プレスフィット組立品、高精度インサート部品、多層構造製品などにおいて、重要な要因となる場合があります。
焦点距離の長いレンズは深さ方向の切断性能を向上させますが、その代わりに光点径(スポットサイズ)が大きくなります。一方、焦点距離の短いレンズは、細密な彫刻や薄板の切断に適しています。
メーカーは、機械の最大切断能力を単に問うのではなく、最終製品の品質基準を満たせる板厚を明確に定義すべきです。最大対応厚さ=最適生産厚さとは限りません。
例えば、ある機械は技術的には厚手の木板を切断可能でも、実際には著しい焦げ付きが発生し、サイクルタイムが遅くなり、内角の形状再現性も薄板と比べて低くなることがあります。
一般的な厚さチャートに頼るよりも、実際の生産用材料を試験することの方が価値があります。サプライヤー提供のサンプル、コーティング、含水率、ロット間のばらつきなど、さまざまな要因が結果に影響を与える可能性があります。
材料の安全性は、切断性能と切り離して考えることはできません。見た目がきれいな切断面であっても、その材料がレーザー加工に安全である、あるいは人が常駐するワークショップで使用可能であるとは限りません。
すべてのCO₂レーザー装置には、適切な排気能力、適切に設計されたダクト、定期的な清掃、および材料ごとの火災・煙のリスクを理解しているオペレーターが必須です。
木材、紙、革、発泡体などの材料は、加工条件が遅すぎたり、切りくずがたまると着火するおそれがあります。オペレーターは、稼働中のレーザー切断機を無人で放置してはいけません。
エアーアシストは、切断部に気流を directed することで、炎の発生を抑制し、切りくずを除去します。また、レンズへの煙の付着を防ぎ、切断面の品質向上にも寄与します。
排気を外部に放出できない場合、フィルターによる浄化が必要になることがあります。必要なフィルターの構成は、加工材料、生産量、現地の法規制、設置環境によって異なります。
コーティング材、難燃剤、接着剤、染料、充填剤、裏地材などについて、各材料の安全データシート(SDS)を確認してください。これらの添加成分は、目に見える表面材よりも安全性や加工性に大きな影響を与えることがあります。
工場および卸売業者においては、承認済み材料と安全な作業手順を文書化することで、品質管理の強化、設備の保護、および顧客へのより確実な技術支援が可能になります。
最適な機器構成は、製品のサイズ、対応可能な材料の種類、加工精度の要件、所要生産能力(スループット)、および日常的な生産で必要となる自動化レベルによって決まります。
小型の卓上型機器は、アクリル製小物、ラベル、手工芸品、試作品などに適しています。一方、大型機器は、看板、繊維ロール、家具用パネル、包装用シートなどの加工に適しています。
レーザー出力は、実際の切断ニーズに合ったものである必要があります。高出力は厚板材の加工能力と加工速度を向上させますが、正確な運動制御システム、高品質な光学系、適切な排気設備を代替するものではありません。
ハニカムテーブルは、多くの板材加工に適しています。一方、布地、革、スポンジ、柔軟なロール材などの加工には、ナイフブレード式やコンベア式のテーブルの方が適している場合があります。
オートフォーカス、赤点位置決め、カメラによるアライメント、ロータリーアタッチメント、パストゥルードア、ネスティングソフトウェアなどは、用途に応じて適切に選定することで生産性を向上させます。
購入者は、機械メーカーに対し、対象材料の仕様に基づいた実際の加工サンプル、推奨設定条件、保守要件、保証内容、および排気装置の選定に関する助言を明確に求めることをおすすめします。
OEM購入者は、最終的な調達を決定する前に、コントローラーとの互換性、スペアパーツの入手可能性、オペレーター向けトレーニング、電気規格、および現地市場におけるサービスサポートについても検討する必要があります。
非金属材料用CO2レーザー切断機は、アクリル、木材、革、布地、紙、段ボール、レーザー対応ゴム、および特定の発泡体製品に対して非常に効果的です。
量産に最も適した候補となる素材は、組成が明確で、レーザー照射に対する反応が予測可能であり、発生する煙が管理可能で、切断面の品質が最終製品の外観および機能上の要件を満たすものです。
アクリルは、清潔なディスプレイ製品を作る際に最も扱いやすい素材の一つです。木材は柔軟性と個性を兼ね備えています。繊維素材は複雑で柔軟な部品の製作を可能にし、紙は包装材や文房具の迅速なカスタマイズを実現します。
添加剤の成分が不明な素材、過度に溶融する傾向がある素材、または塩素を含む化合物を含む素材は、安全性およびレーザー加工適合性が明確に確認されるまで加工してはなりません。
結局のところ、最適な素材とは単に「切断可能な素材」ではなく、安全な操作性、許容可能な品質、安定した生産性、そして現実的な製造コストを同時に実現できる素材なのです。
実際の試料を用いたテストを行い、意図する用途に応じて機械の出力、作業台、光学系、排気装置を選定することで、購入者はより確信を持ち、商業的にも有益な投資判断を行うことができます。
 最新ニュース

明興レーザー(Mingxing Laser)は、中国を拠点とするトップクラスのレーザー機械メーカーであり、CO2レーザー切断機、ファイバーレーザー切断機、CNCルーター、レーザー溶接機およびマーキング機を提供しています。OEM/ODMによるカスタムソリューションも対応可能です。本日中にお見積もりをご依頼ください!
- 本社:中国山東省済南市高新技術産業開発区、ユナイテッドフォーチュンプラザ4号館1303号室
- 製造工場:中国山東省済南市済陽区済北街道銀河路18番地
Copyright © 2026 セントュリーミンシン(ジナーン)インテリジェントテクノロジー有限公司。全著作権を保有します。 プライバシーポリシー
 EN