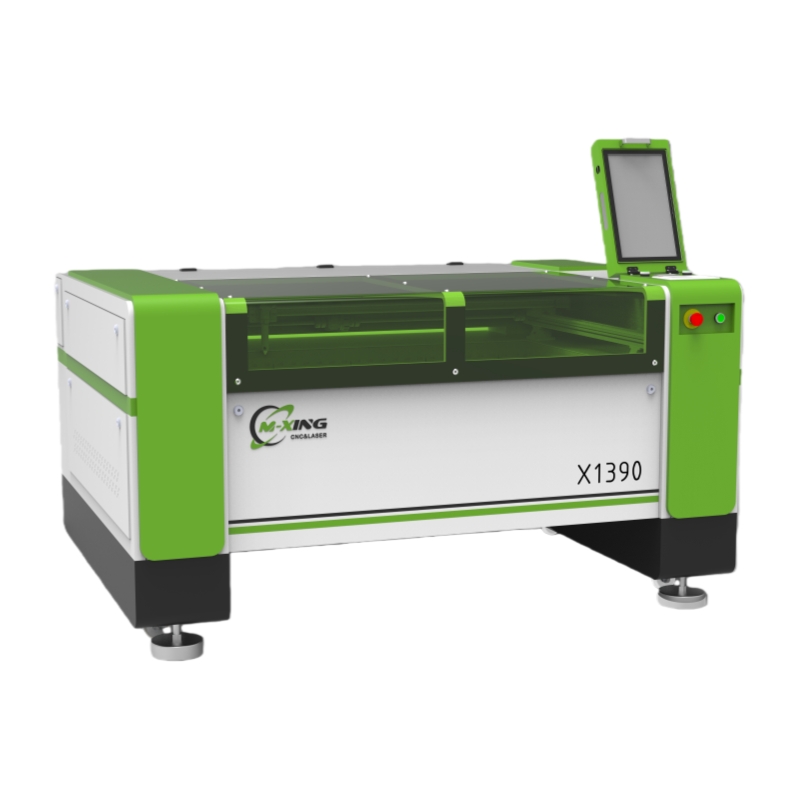
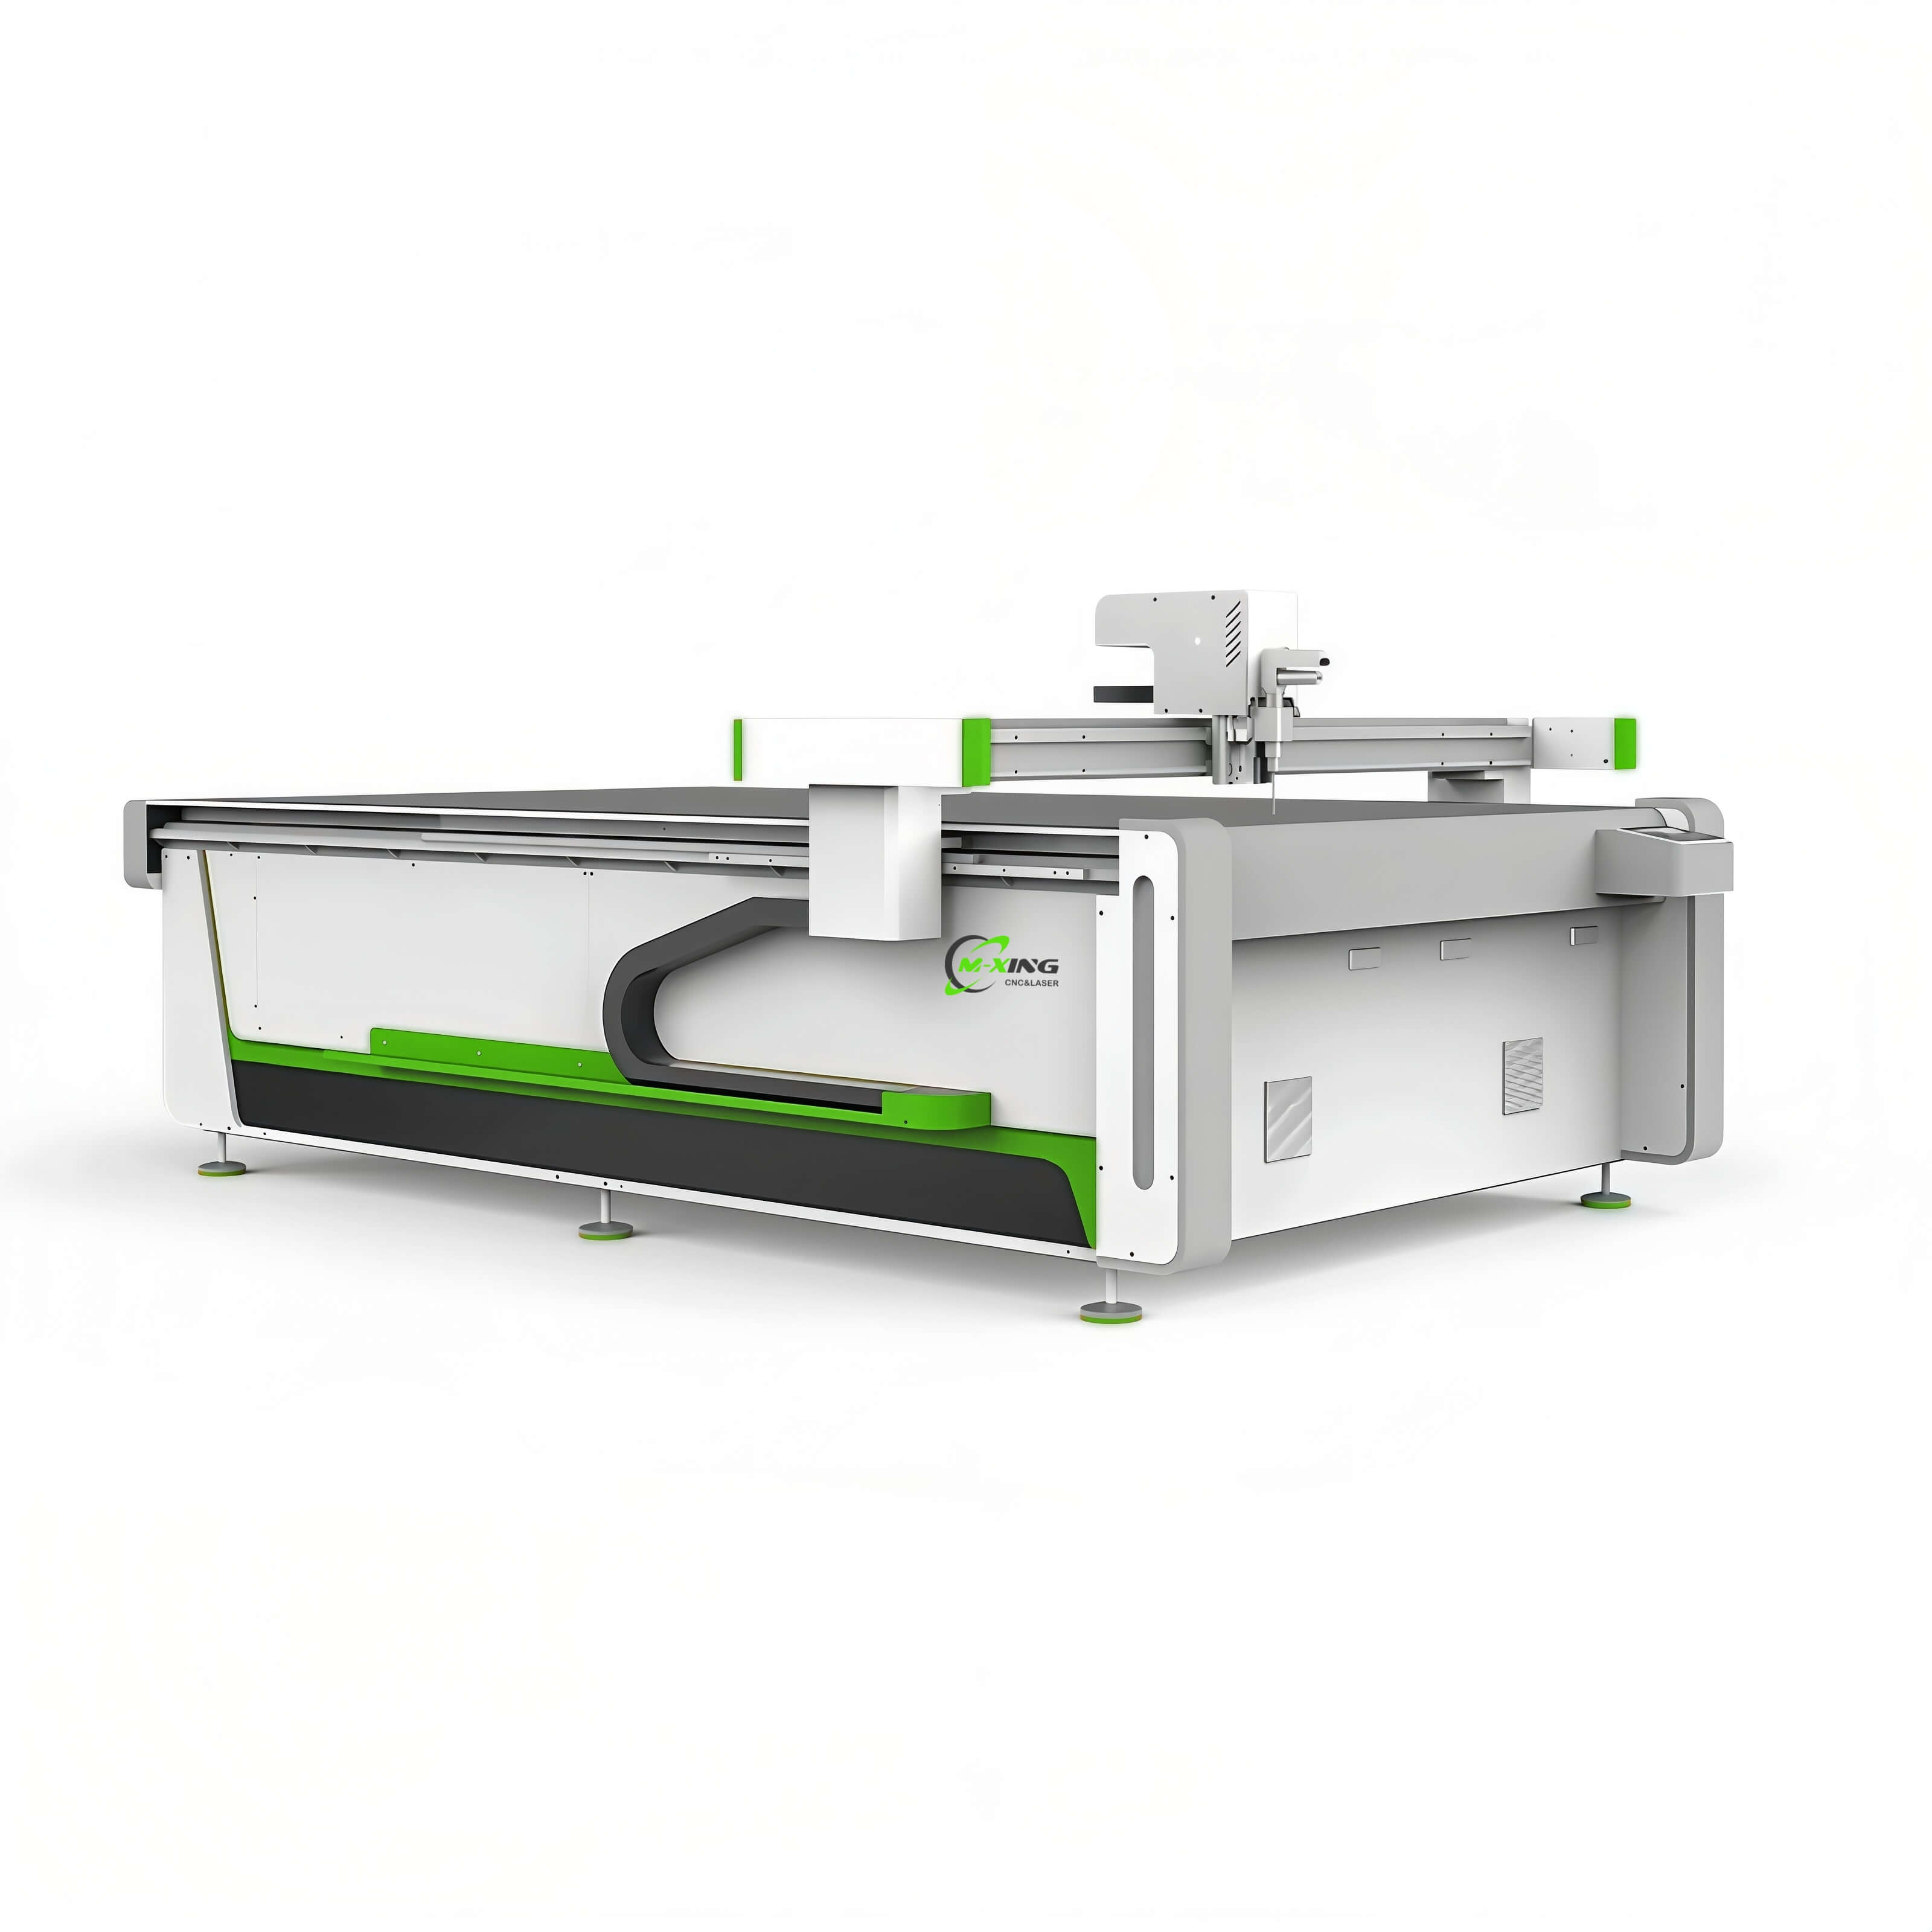
Stroj pro řezání CO2 laserem nekovových materiálů dokáže zpracovat mnoho organických a polymerových desek, avšak úspěšné výsledky závisí na chemickém složení materiálu, jeho tloušťce, průtoku vzduchu a požadovaném povrchovém dokončení.
Pro výzkumníky je nejužitečnější odpověď nejen jednoduchý seznam kompatibilních materiálů. Klíčovou otázkou je, zda materiál lze řezat bezpečně, čistě, konzistentně a ekonomicky.
CO2 lasery jsou zvláště účinné u materiálů, které absorbují infračervené světlo kolem vlnové délky 10,6 mikrometru. Mezi běžné příklady patří akryl, dřevo, kůže, textilie, papír, pryž a vybrané plasty.
Kompatibilita však automaticky neznamená vhodnost pro výrobu. Některé materiály vytvářejí nadměrné množství kouře, taví se na řezných hranách, uvolňují nebezpečné plyny nebo vyžadují specializované systémy pro odstraňování kouře.
Před zakoupením nebo provozem stroje by měli uživatelé společně posoudit zamýšlený podklad, maximální tloušťku, požadavky na hotový výrobek, požadavky na větrání a očekávaný výrobní objem.
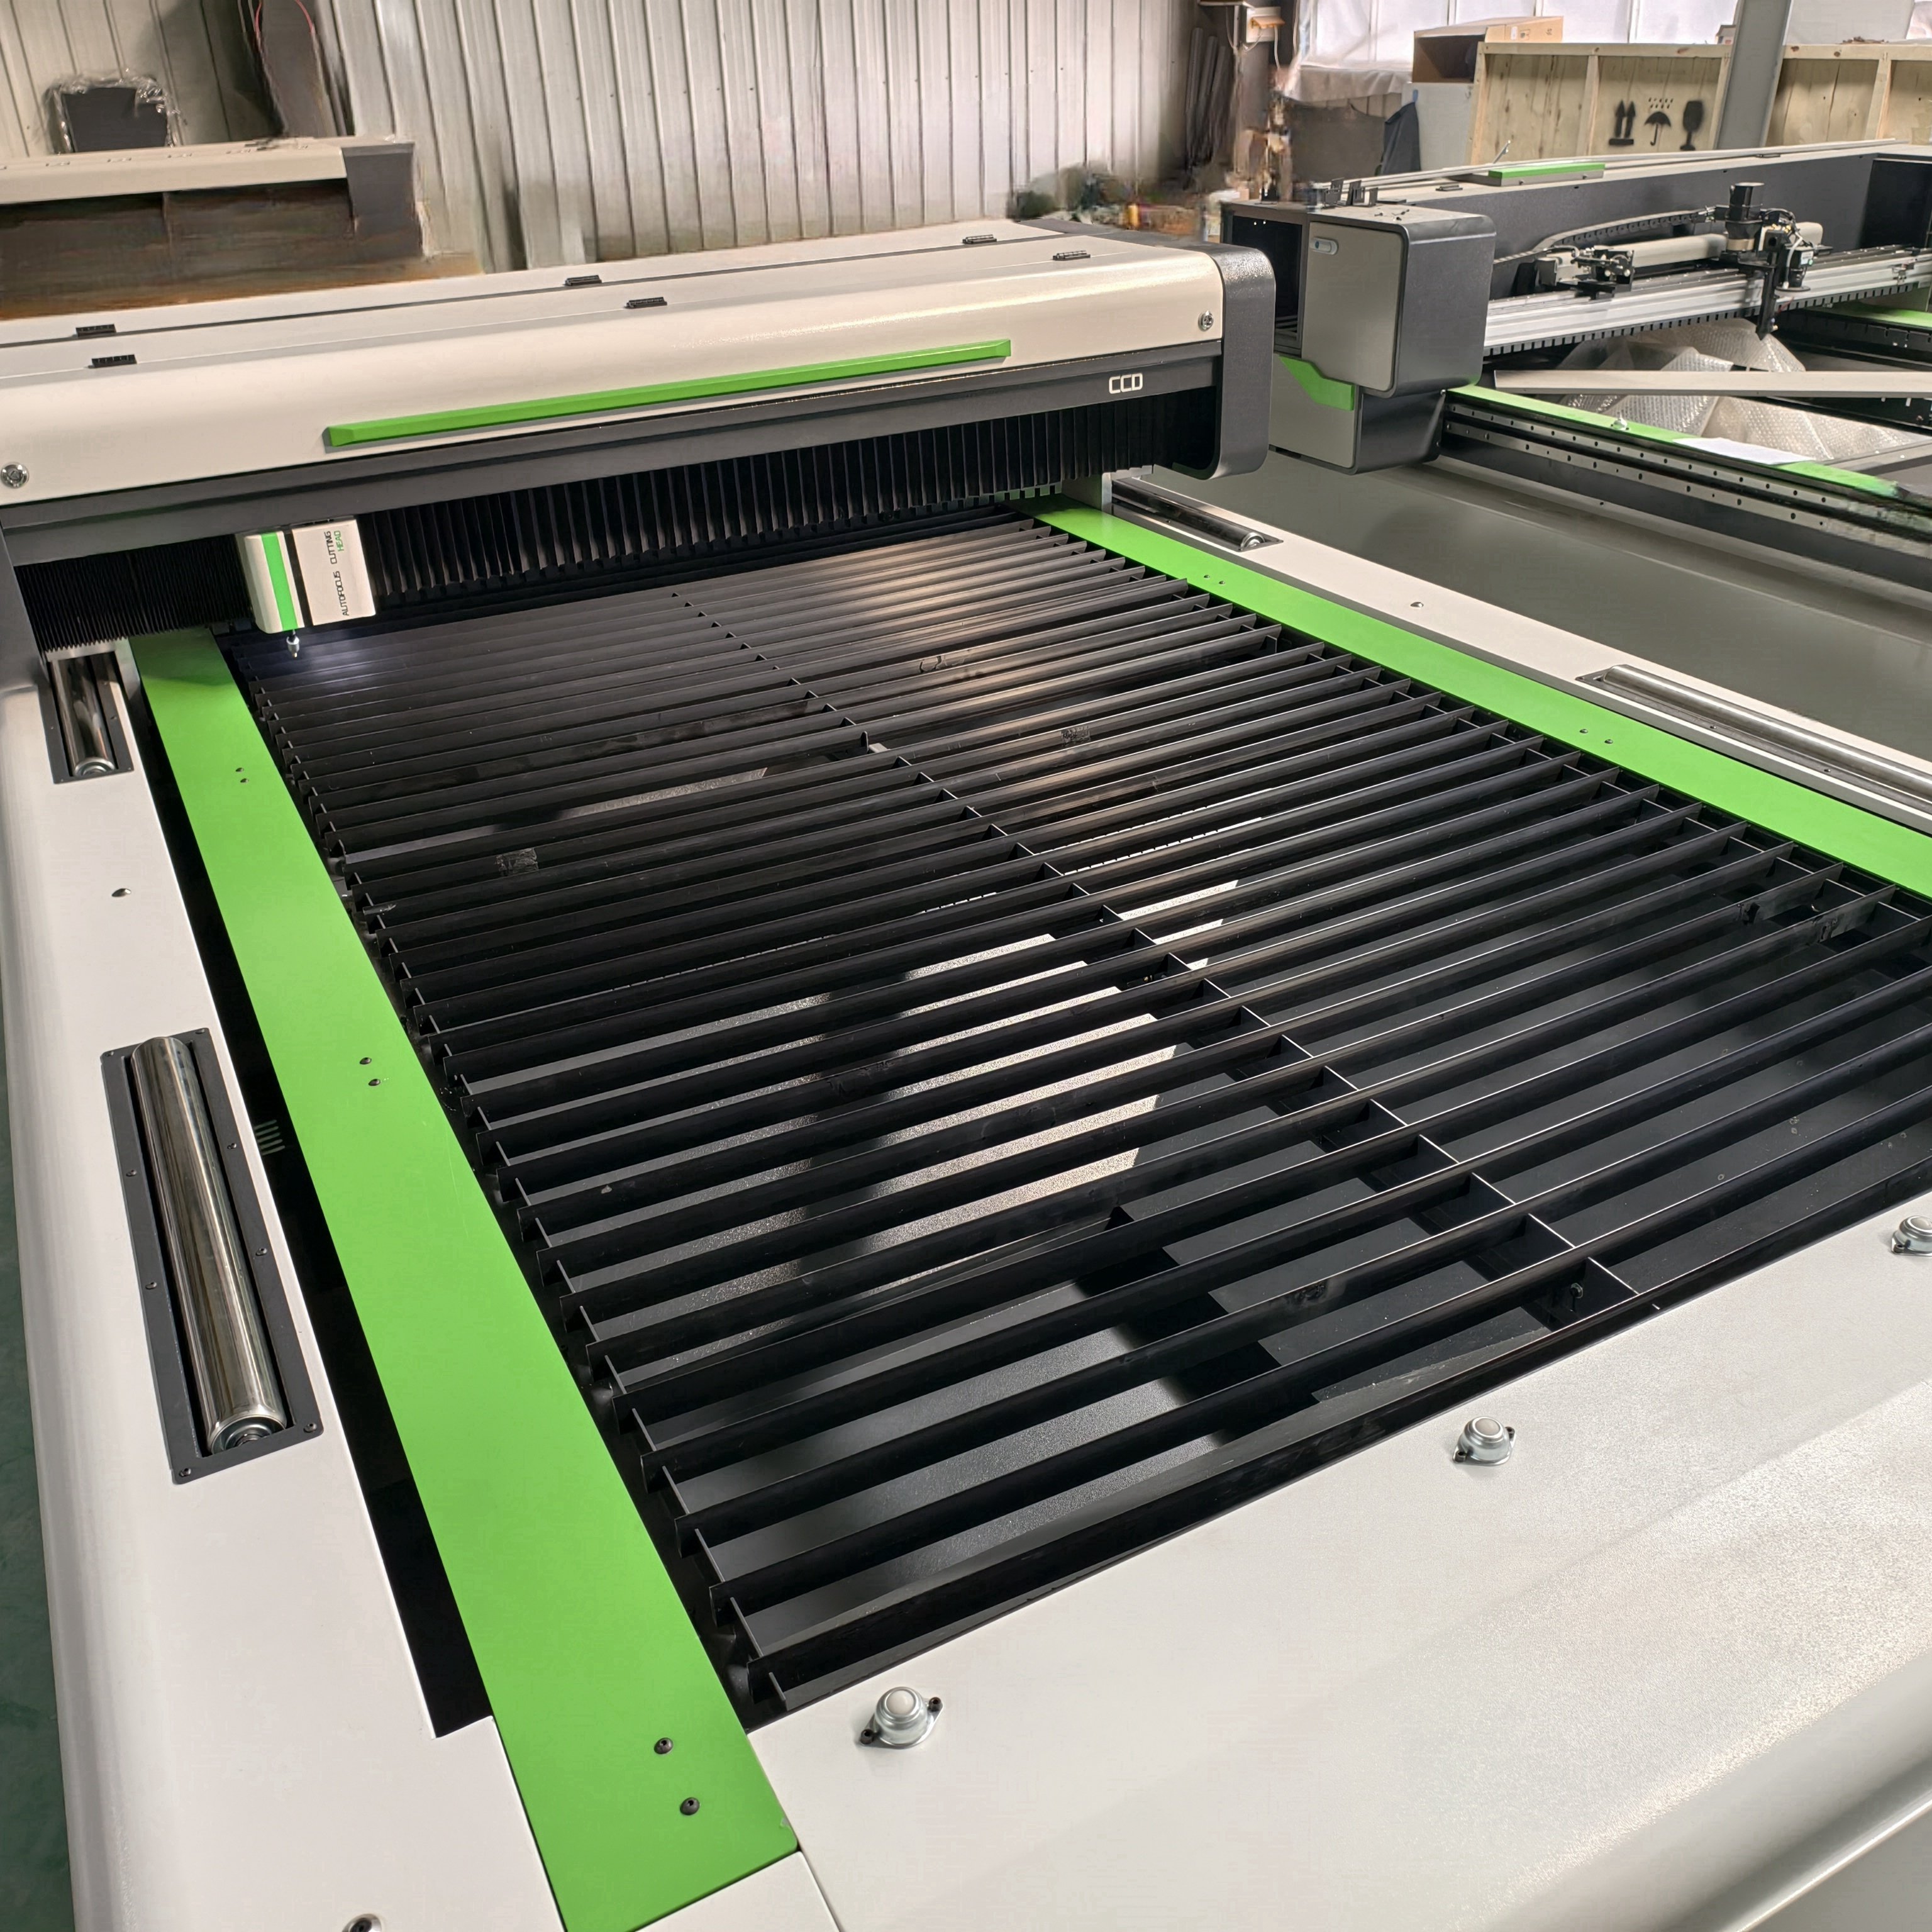
CO2 laser vytváří infračervenou energii, kterou mnoho nekovových materiálů snadno absorbuje. Absorbovaná energie zahřívá, odpařuje, spaluje nebo taví úzkou řeznou dráhu.
Tento proces je bezkontaktní, což znamená, že neexistuje žádný řezný nůž, který by se otupil, deformoval nebo fyzicky namáhal křehké desky, látky a pružné materiály.
Reakce materiálů se výrazně liší. Dřevo se obecně odpařuje a mírně uhlíkují, akryl se odpařuje s leštěným okrajem, zatímco některé termoplasty se před úplným oddělením taví.
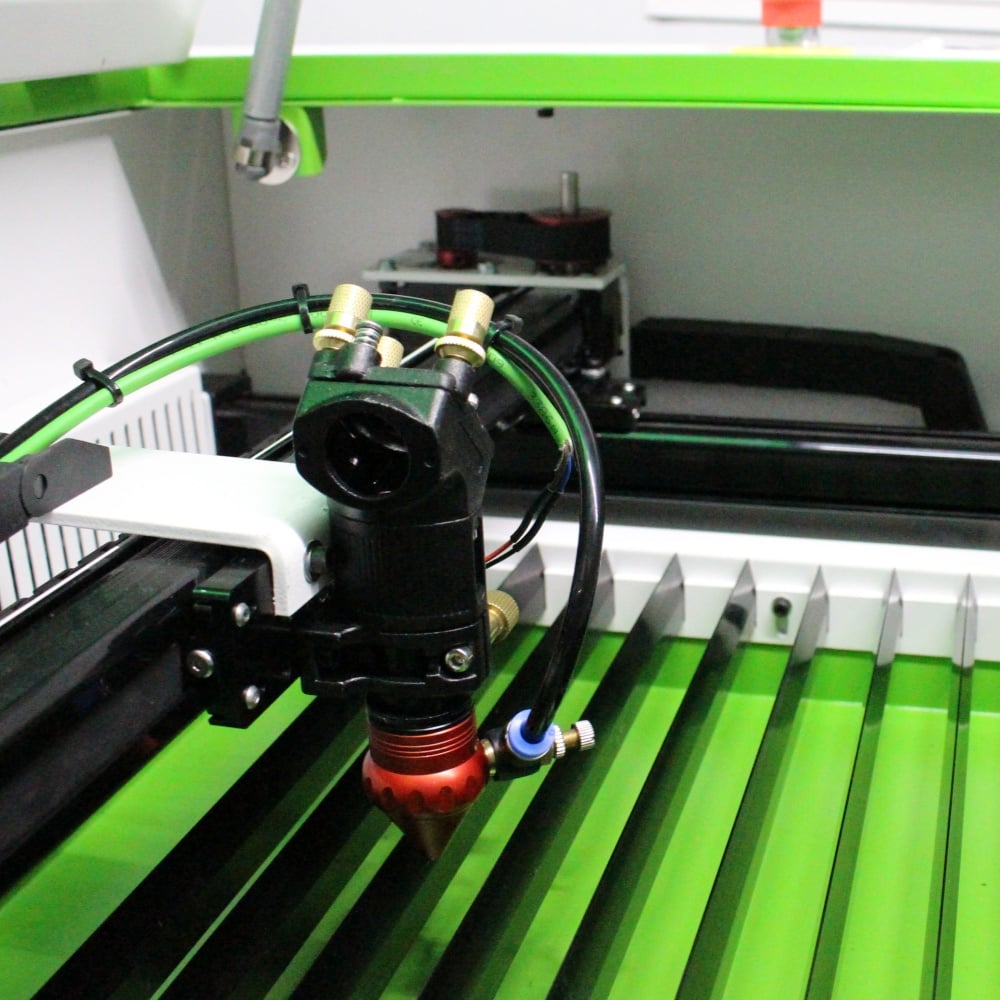
Laserový výkon je pouze jednou součástí rovnice. Ohnisková vzdálenost čočky, konstrukce trysky, pomocný vzduch, rychlost řezání, typ pracovního stolu a účinnost odvodu silně ovlivňují výsledky.
Stroj s nižší výkonovou úrovní může vytvářet kvalitnější hrany než stroj s vyšší výkonovou úrovní, pokud jsou nastavení správně optimalizována pro tenký materiál, čistou optiku a stabilní zarovnání svazku.
Pro většinu dílen je CO2 laserový řezací stroj pro nekovové materiály velmi užitečný, protože jedna platforma umožňuje prototypování, výrobu na zakázku, gravírování, značení i sériovou výrobu.
Akryl je široce považován za jeden z nejvhodnějších materiálů pro zpracování CO2 laserem. Řeže se přesně, gravíruje se jasně a umožňuje použití od informačních tabulí po prvky výstavních stánků.
Litý akryl obvykle vytváří matný gravírovaný povrch a lesklé řezné hrany. Vytlačovaný akryl lze řezat hladce, avšak může poskytnout odlišný kontrast gravírování a jiné chování při tavení.
Lze zpracovávat průhledné, barevné, fluorescenční, zrcadlové i neprůhledné akrylové desky, avšak povlaky a lepidla je třeba otestovat ještě před zahájením plné výroby.
Typické aplikace zahrnují obchodní tabulky, osvětlená písmena, trofeje, klíčenky, kryty ovládacích panelů, dekorativní panely, obaly a precizně vyřezané prototypy.
Možná tloušťka závisí na výkonu laseru, výběru čočky, kvalitě akrylu a požadované kvalitě řezné hrany. Tenké desky se řežou rychle, zatímco silnější akryl vyžaduje pomalejší řezání a výkonný odsávací systém.
Uživatelé by měli mít na paměti, že atraktivní leštěná hrana vyžaduje vyvážené nastavení rychlosti a výkonu. Nadměrné teplo může způsobit stopy hoření, deformaci hrany nebo lokální napětí.
Pro podniky vyrábějící značkové výrobky nebo součásti vizuálních displejů často nabízí akryl nejjasnější návratnost, protože kombinuje premium vzhled, opakovatelnost a přímou kompatibilitu s laserem.
Přirozené dřevo je dalším silným kandidátem pro řezání CO2 laserem, zejména pro dekorativní výrobky, obaly, součásti nábytku, architektonické modely, řemeslné výrobky a personalizované zboží.
Převážně se používají překližka, MDF, dýha, bambus, lípa, bříza, ořešák, třešeň a topol. Každý materiál reaguje jinak, protože se liší hustota, obsah pryskyřice, struktura dřeva a lepidlo.
Při zpracování masivního dřeva se mohou objevit tmavší okraje a nerovnoměrné výsledky v místech změny struktury dřeva. Tento jev je normální, avšak u výrobků vyžadujících dokonale jednotné světlé okraje může být nežádoucí.
Pro výrobu je vhodnější používat překližku určenou pro laserové zpracování, protože její vnitřní lepidla jsou navržena tak, aby umožnila čistější řez. Standardní stavební překližka může obsahovat dutiny, nekonzistentní lepidlo nebo nepodcházející vrstvy.
MDF se efektivně řeže a dobře gravíruje, avšak při jeho zpracování vzniká značné množství kouře a tmavé okraje. Spolehlivé odvádění a filtrace jsou při zpracování vláknitých desek zvláště důležité.
Tloušťku dřeva je třeba volit podle požadované úrovně detailu. Tenké desky umožňují složité vzory, zatímco tlusté desky mohou omezit malé prvky a zvyšují opálení kolem úzkých štěrbin.
Maskovací páska nebo ochranná fólie mohou snížit povrchové znečištění kouřem. Pomocný proud vzduchu také pomáhá ovládat plameny, odstraňovat třísky a zlepšovat konzistenci při opakovaném řezání dřevěných dílů.
CO2 lasery jsou velmi užitečné pro řezání pružných netužných materiálů, protože laserový paprsek uzavírá okraje mnoha syntetických látek a zároveň zachovává složité tvary a opakovatelné vzory.
Přirozenou kůži, suédovou kůži, umělou kůži, felt, džínovou látku, bavlnu, polyester, hedvábí, plátno a vybrané technické textilie lze zpracovat vhodnými nastaveními.
Kůže je oblíbená pro personalizované doplňky, součásti obuvi, štítky, peněženky, obaly pro sešity, detaily nábytku a propagační produkty. Kůže tanovaná rostlinnými tany se obecně gravíruje zvláště dobře.
Ne každý produkt podobný kůži je bezpečný. Umělá kůže může obsahovat PVC nebo neznámé přísady, proto by dodavatelé měli poskytnout informace o bezpečnosti materiálu před laserovým zpracováním.
Řezání látek využívá výhod stolů s vakuovým uchycením, medových děl (honeycomb beds) a pečlivého řízení zaostření. Tyto funkce zabrání zvedání, posunování nebo zachycování lehkých textilií na okrajích.
Syntetické látky se mohou účinně tavit a uzavírat, čímž se snižuje štěpení. Přirozené látky se mohou snadněji uhlíkat, což vyžaduje vyšší rychlost, nižší výkon a pečlivě řízenou pomocnou proudící vzduchu.
Pro výrobce oděvů, nábytku a doplňků je laserové řezání zvláště cenné tam, kde malé dávky, časté změny návrhů a složité obrysy činí řezání razítky méně praktickým.
Papírové materiály patří mezi nejlehčí substráty, které lze řezat CO2 laserem, avšak vyžadují pečlivou kontrolu výkonu, protože se vznítí a zbarví rychleji než akryl.
Kompatibilní možnosti zahrnují papír, karton, lepenku, vlnitou lepenku, hnědý papír (kraft paper), umělecký papír, laminované balicí desky a mnoho speciálních papírů pro pozvánky nebo ruční práce.
Mezi běžné výrobky patří obaly na dárky, přáníčkové karty, svatební kancelářské potřeby, štítky, vzorové krabičky, prezenční složky, vložky do výrobků, obálky knih a podrobné papírové ozdoby.
Vyžaduje se obvykle nízký výkon, vysoká rychlost a spolehlivá pomocná proudění vzduchu. Cílem je úplné oddělení s minimálním zhnědnutím, zejména u bílých, světlých nebo vysoce kvalitních papírů.
Pracovní stoly s medovým úlesem podporují malé díly a snižují odrazy zezadu, avšak mohou zanechat pod nimi skvrny od kouře. Čistý podpůrný povrch pomáhá zlepšit kvalitu prezentace.
Vlnitý karton lze efektivně řezat pro prototypy a krátké výrobní série obalů. Často je rychlejší upravit digitální návrhy než vyrábět novou fyzickou řeznou formu.
Pro týmy zabývající se obalováním je laserové řezání nejvhodnější pro vzorky, luxusní obaly, personalizaci a limitovaná vydání, nikoli pro velkosériové komoditní krabice, které vyžadují maximální výkon.
Stroje pro řezání CO2 laserem dokážou efektivně zpracovat určité pryžové a pěnové materiály, zejména pokud uživatelé potřebují vyrábět individuální těsnění, razítka, vložky, ochranné obaly a tlumicí díly.
Pro výrobu razítek se často používá laserem bezpečná pryže, protože laser umožňuje vyryt hluboké reliéfní vzory a zároveň ve stejném pracovním postupu vyříznout konečný tvar razítka.
Lze také zpracovávat EVA pěnu, PE pěnu, neoprenovou pěnu, polyuretanovou pěnu a vybrané materiály pro těsnění, avšak výsledky závisí na hustotě, přísadách a tloušťce.
Pěnové materiály se obecně řežou rychle, ale mohou se roztavit, smrštit nebo zanechat nános. Před nastavením výrobních parametrů nebo objednáním větších množství materiálu je nutné provést zkouškové řezy.
Průmyslové aplikace těsnění vyžadují zvýšenou opatrnost. Materiál musí splňovat provozní požadavky, které přesahují kvalitu řezu – například odolnost vůči teplotě, chemikáliím, chování při stlačení a rozměrovou přesnost.
Některé gumové směsi vydávají nepříjemné nebo nebezpečné výpary. Je třeba prostudovat bezpečnostní dokumentaci dodavatele a vhodný systém odvádění výparů považovat za nezbytné vybavení.
Pokud je kompatibilita materiálů potvrzena, laserové zpracování může snížit náklady na nástroje pro výrobu prototypů a těsnění v malých sériích, zejména pokud návrhy obsahují otvory, křivky nebo přizpůsobené rozměry.
Mnoho zakoupených předpokládá, že každý plastový list lze zpracovat CO₂ laserem. Tento předpoklad je nesprávný a může způsobit bezpečnostní, kvalitativní i údržbové problémy.
Akryl je nejspolehlivějším plastem pro laserový řez. PETG, Mylar, Delrin, některé druhy ABS a určité aplikace polycarbonátu jsou možná také zpracovatelné, avšak je nutné provést testování.
Polycarbonát obecně není vhodný pro laserový řez, protože má tendenci měnit barvu, tavít se, uhlíkat se a vytvářet nekvalitní řezy. Mechanický řez může být lepší volbou.
Polypropylen a polyethylen se mohou nadměrně tavit a vytvářet nerovné okraje. Někdy je lze gravírovat nebo jemně řezat, avšak výsledky jsou často méně předvídatelné než u akrylu.
PVC, vinyl a materiály obsahující chlor nesmí být nikdy řezány laserem. Mohou uvolňovat korozi vyvolávající chlorovodíkový plyn, poškozovat součásti stroje a vytvářet vážná zdravotní rizika.
Neznámé plasty by měly být také vyhnutí, dokud není jejich složení ověřeno. Označení jako „plastový list“ nebo „syntetická deska“ neposkytují dostatečné bezpečnostní informace.
Zodpovědný dodavatel nebo provozovatel stroje by měl vést seznam schválených materiálů. To snižuje vyhnutelná bezpečnostní rizika a pomáhá provozovatelům vybírat ověřené nastavení pro opakovatelnou kvalitu.
Tloušťka materiálu je jedním z nejdůležitějších faktorů při hodnocení CO2 laserového řezacího stroje pro nekovové materiály. Kompatibilní materiál může být přesto nevhodný při nadměrné tloušťce.
Tenké materiály se obecně řežou rychleji, vyžadují méně výkonu a lépe zachovávají jemné detaily. Tlustší desky vyžadují pomalejší posuv, silnější výstup laseru a účinnější odstraňování kouře.
S rostoucí tloušťkou se šířka laserového řezu (kerf) může zvětšit a mírně zkosenit. To může mít význam pro sestavy s těsným pasováním (press-fit), vysokopřesné vložky a výrobky se více vrstvami.
Čočky s delší ohniskovou vzdáleností mohou zlepšit výkon při hlubokém řezání, i když vytvářejí větší průměr laserového bodu. Čočky s kratší ohniskovou vzdáleností jsou lepší pro podrobné gravírování a řezání tenkých desek.
Výrobci by měli definovat tloušťku na základě přijatelné konečné kvality, nikoli pouze tím, že se ptají na maximální řeznou kapacitu stroje. Maximální kapacita zřídka odpovídá optimální výrobní kapacitě.
Například stroj může technicky řezat tlustou dřevěnou desku, avšak výsledkem může být výrazné ohoření, pomalejší cykly a méně předvídatelné vnitřní rohy ve srovnání s tenčí alternativou.
Testování skutečného výrobního materiálu je cennější než spoléhání na obecné tabulky tloušťky. Vzorky od dodavatelů, povlaky, obsah vlhkosti a rozdíly mezi šaržemi mohou všechny ovlivnit výsledky.
Bezpečnost materiálů je nedílnou součástí řezných výkonů. Čistý vzhled řezu neprokazuje, že je materiál bezpečný pro laserové zpracování nebo vhodný pro provozovnu s přítomnými osobami.
Každá instalace CO2 laseru by měla zahrnovat vhodnou výfukovou kapacitu, správně navržené potrubí, pravidelné čištění a obsluhu, která rozumí materiálově specifickým rizikům požáru a výparů.
Dřevo, papír, kůže a pěna se mohou vznítit, pokud jsou nastavení příliš pomalá nebo pokud se hromadí odpad. Obsluha nesmí nikdy nechat aktivní laserový řezací stroj bez dozoru.
Pomocný proud vzduchu směřuje proud vzduchu do místa řezu, čímž potlačuje plameny a odstraňuje odpad. Zároveň chrání čočku před usazováním kouře a zlepšuje kvalitu řezné hrany.
Filtrace může být nutná v případě, že nelze výfuk odvádět ven. Požadovaná konfigurace filtru závisí na materiálu, objemu výroby, místních předpisech a prostředí instalace.
Měly by být prostudovány technické listy materiálů pro nátěry, retardéry hoření, lepidla, barviva, plniva a podkladové vrstvy. Tyto složky často mají větší význam než viditelný povrchový materiál.
Pro továrny a velkoobchodníky dokumentování schválených materiálů a bezpečných provozních postupů posiluje kontrolu kvality, chrání zařízení a podporuje spolehlivější poradenství zákazníkům.
Nejvhodnější konfigurace stroje závisí na rozměru výrobku, rozsahu zpracovávaných materiálů, požadavcích na detaily, očekávaném výkonu a úrovni automatizace potřebné pro každodenní výrobu.
Kompaktní stolní stroj může vyhovovat malým výrobkům z akrylu, štítkům, řemeslným předmětům a prototypům. Stroje většího formátu jsou vhodnější pro dopravní značení, textilní kotouče, desky pro nábytek a balicí materiály.
Výkon laseru by měl odpovídat praktickým potřebám řezání. Vyšší výkon zvyšuje schopnost řezat tlusté materiály a zvyšuje rychlost, avšak nemůže nahradit přesné pohybové systémy, kvalitní optiku a správné odvádění kouře.
Medový dírkovaný stůl je vhodný pro mnoho druhů listových materiálů. Pro látky, kůži, pěnu a pružné materiály na rolích může být vhodnější stůl s nožovými čepelemi nebo dopravníkový stůl.
Automatické zaostření, polohování červeným bodem, zarovnání pomocí kamery, rotační příslušenství, průjezdové dveře a software pro optimalizaci rozmístění dílů mohou zvýšit produktivitu, pokud odpovídají zamýšlenému použití.
Kupující by měli od dodavatelů strojů požadovat vzorky pro konkrétní aplikace, doporučená nastavení, požadavky na údržbu, podmínky záruky a doporučení pro odvádění kouře na základě skutečných specifikací materiálů.
Kupující OEM by měli také před konečným rozhodnutím o nákupu zvážit kompatibilitu řídícího systému, dostupnost náhradních dílů, školení obsluhy, elektrické normy a servisní podporu na svém cílovém trhu.
CO2 laserový řezací stroj pro nekovové materiály je vysoce účinný pro akryl, dřevo, kůži, textilie, papír, lepenku, laserově bezpečnou gumu a vybrané pěnové výrobky.
Nejvhodnějšími materiály pro výrobu jsou ty, jejichž složení je známé, jejichž reakce na laser je předvídatelná, jejichž výpary lze ovládat a jejichž kvalita řezu vyhovuje vizuálním i funkčním požadavkům hotového výrobku.
Akryl je často nejjednodušší volbou pro čisté výstavní výrobky. Dřevo nabízí flexibilitu a charakter. Textilie umožňují výrobu složitých pružných dílů, zatímco papír podporuje rychlé balení a personalizaci kancelářských potřeb.
Materiály s neznámými přísadami, nadměrným tavením nebo obsahující chloridy nesmí být zpracovávány, dokud není jednoznačně ověřena jejich bezpečnost a kompatibilita s laserem.
V konečném důsledku správná volba není pouze materiál, který lze řezat. Je to materiál, který zajišťuje bezpečný provoz, přijatelnou kvalitu, spolehlivý výkon a životaschopné výrobní náklady.
Tím, že si zakoupiči vyzkouší skutečné vzorky a vybere výkon stroje, pracovní stůl, optiku a systém odstraňování kouře podle zamýšleného použití, mohou učinit sebejistější a komerčně užitečnější investiční rozhodnutí.
 Nejnovější zprávy
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser je přední čínský výrobce laserových strojů nabízející CO2 laserové řezačky, vláknové laserové řezačky, CNC frézky, laserové svařovací stroje a označovací stroje. K dispozici jsou individuální řešení typu OEM/ODM. Požádejte ještě dnes o cenovou nabídku!
- Sídlo společnosti: místnost 1303, budova 4, UnitedFortune Plaza, oblast vysokých technologií, město Jinan, provincie Šan-tung, Čína
- Výrobní závod: č. 18, ulice Yinhe, čtvrť Jibei, okres Jiyang, město Jinan, provincie Šan-tung, Čína
Všechna práva vyhrazena © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Zásady ochrany soukromí

 EN