- Домашняя страница
- Продукция
- Применение
- Видео
- О нас
- Новости
- Связаться с нами

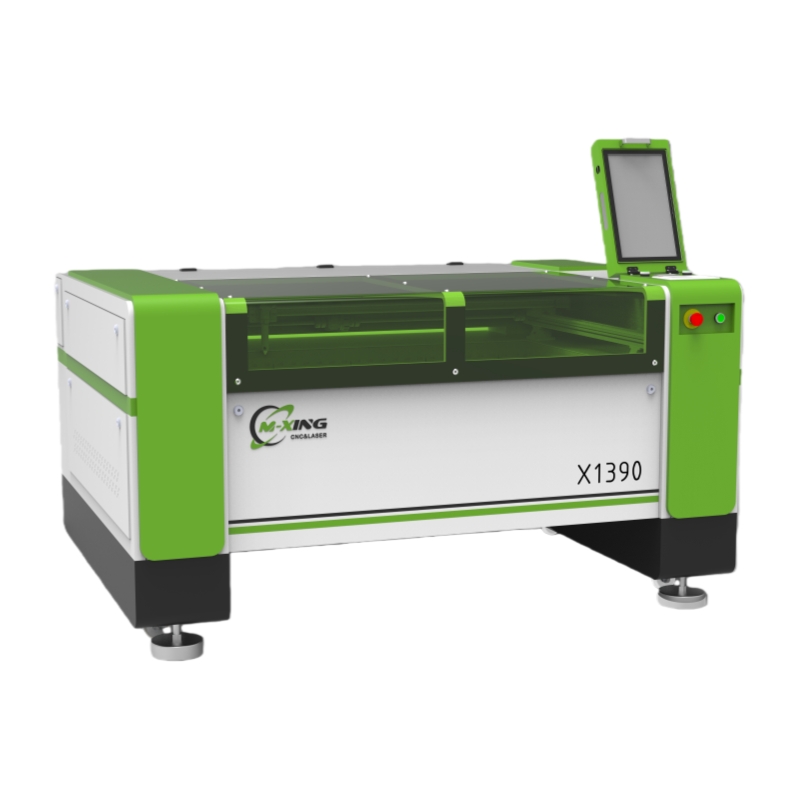
Станок лазерной резки CO2 для неметаллических материалов способен обрабатывать множество органических и полимерных листов, однако успешные результаты зависят от химического состава материала, его толщины, воздушного потока и требуемого качества поверхности.
Для исследователей наиболее полезный ответ — это не просто перечень совместимых материалов. Ключевой вопрос заключается в том, обеспечивает ли материал безопасную, чистую, стабильную и экономически целесообразную резку.
Лазеры CO2 особенно эффективны при обработке материалов, поглощающих инфракрасное излучение с длиной волны около 10,6 мкм. К таким материалам относятся акрил, древесина, кожа, ткань, бумага, резина и некоторые виды пластиков.
Однако совместимость не означает автоматической пригодности для промышленного производства. Некоторые материалы выделяют чрезмерное количество дыма, плавятся по кромке реза, выделяют опасные газы или требуют специализированных систем отвода продуктов горения.
Pered pokupkoi ili ekspluatatsiei mashiny polzovateli dolzhny otsenit prednaznachennyi material osnovy, maksimalnuyu tolshchinu, trebovaniya k gotovomu izdeliyu, trebovaniya k ventilatsii i ozhidaemyi obyom proizvodstva.
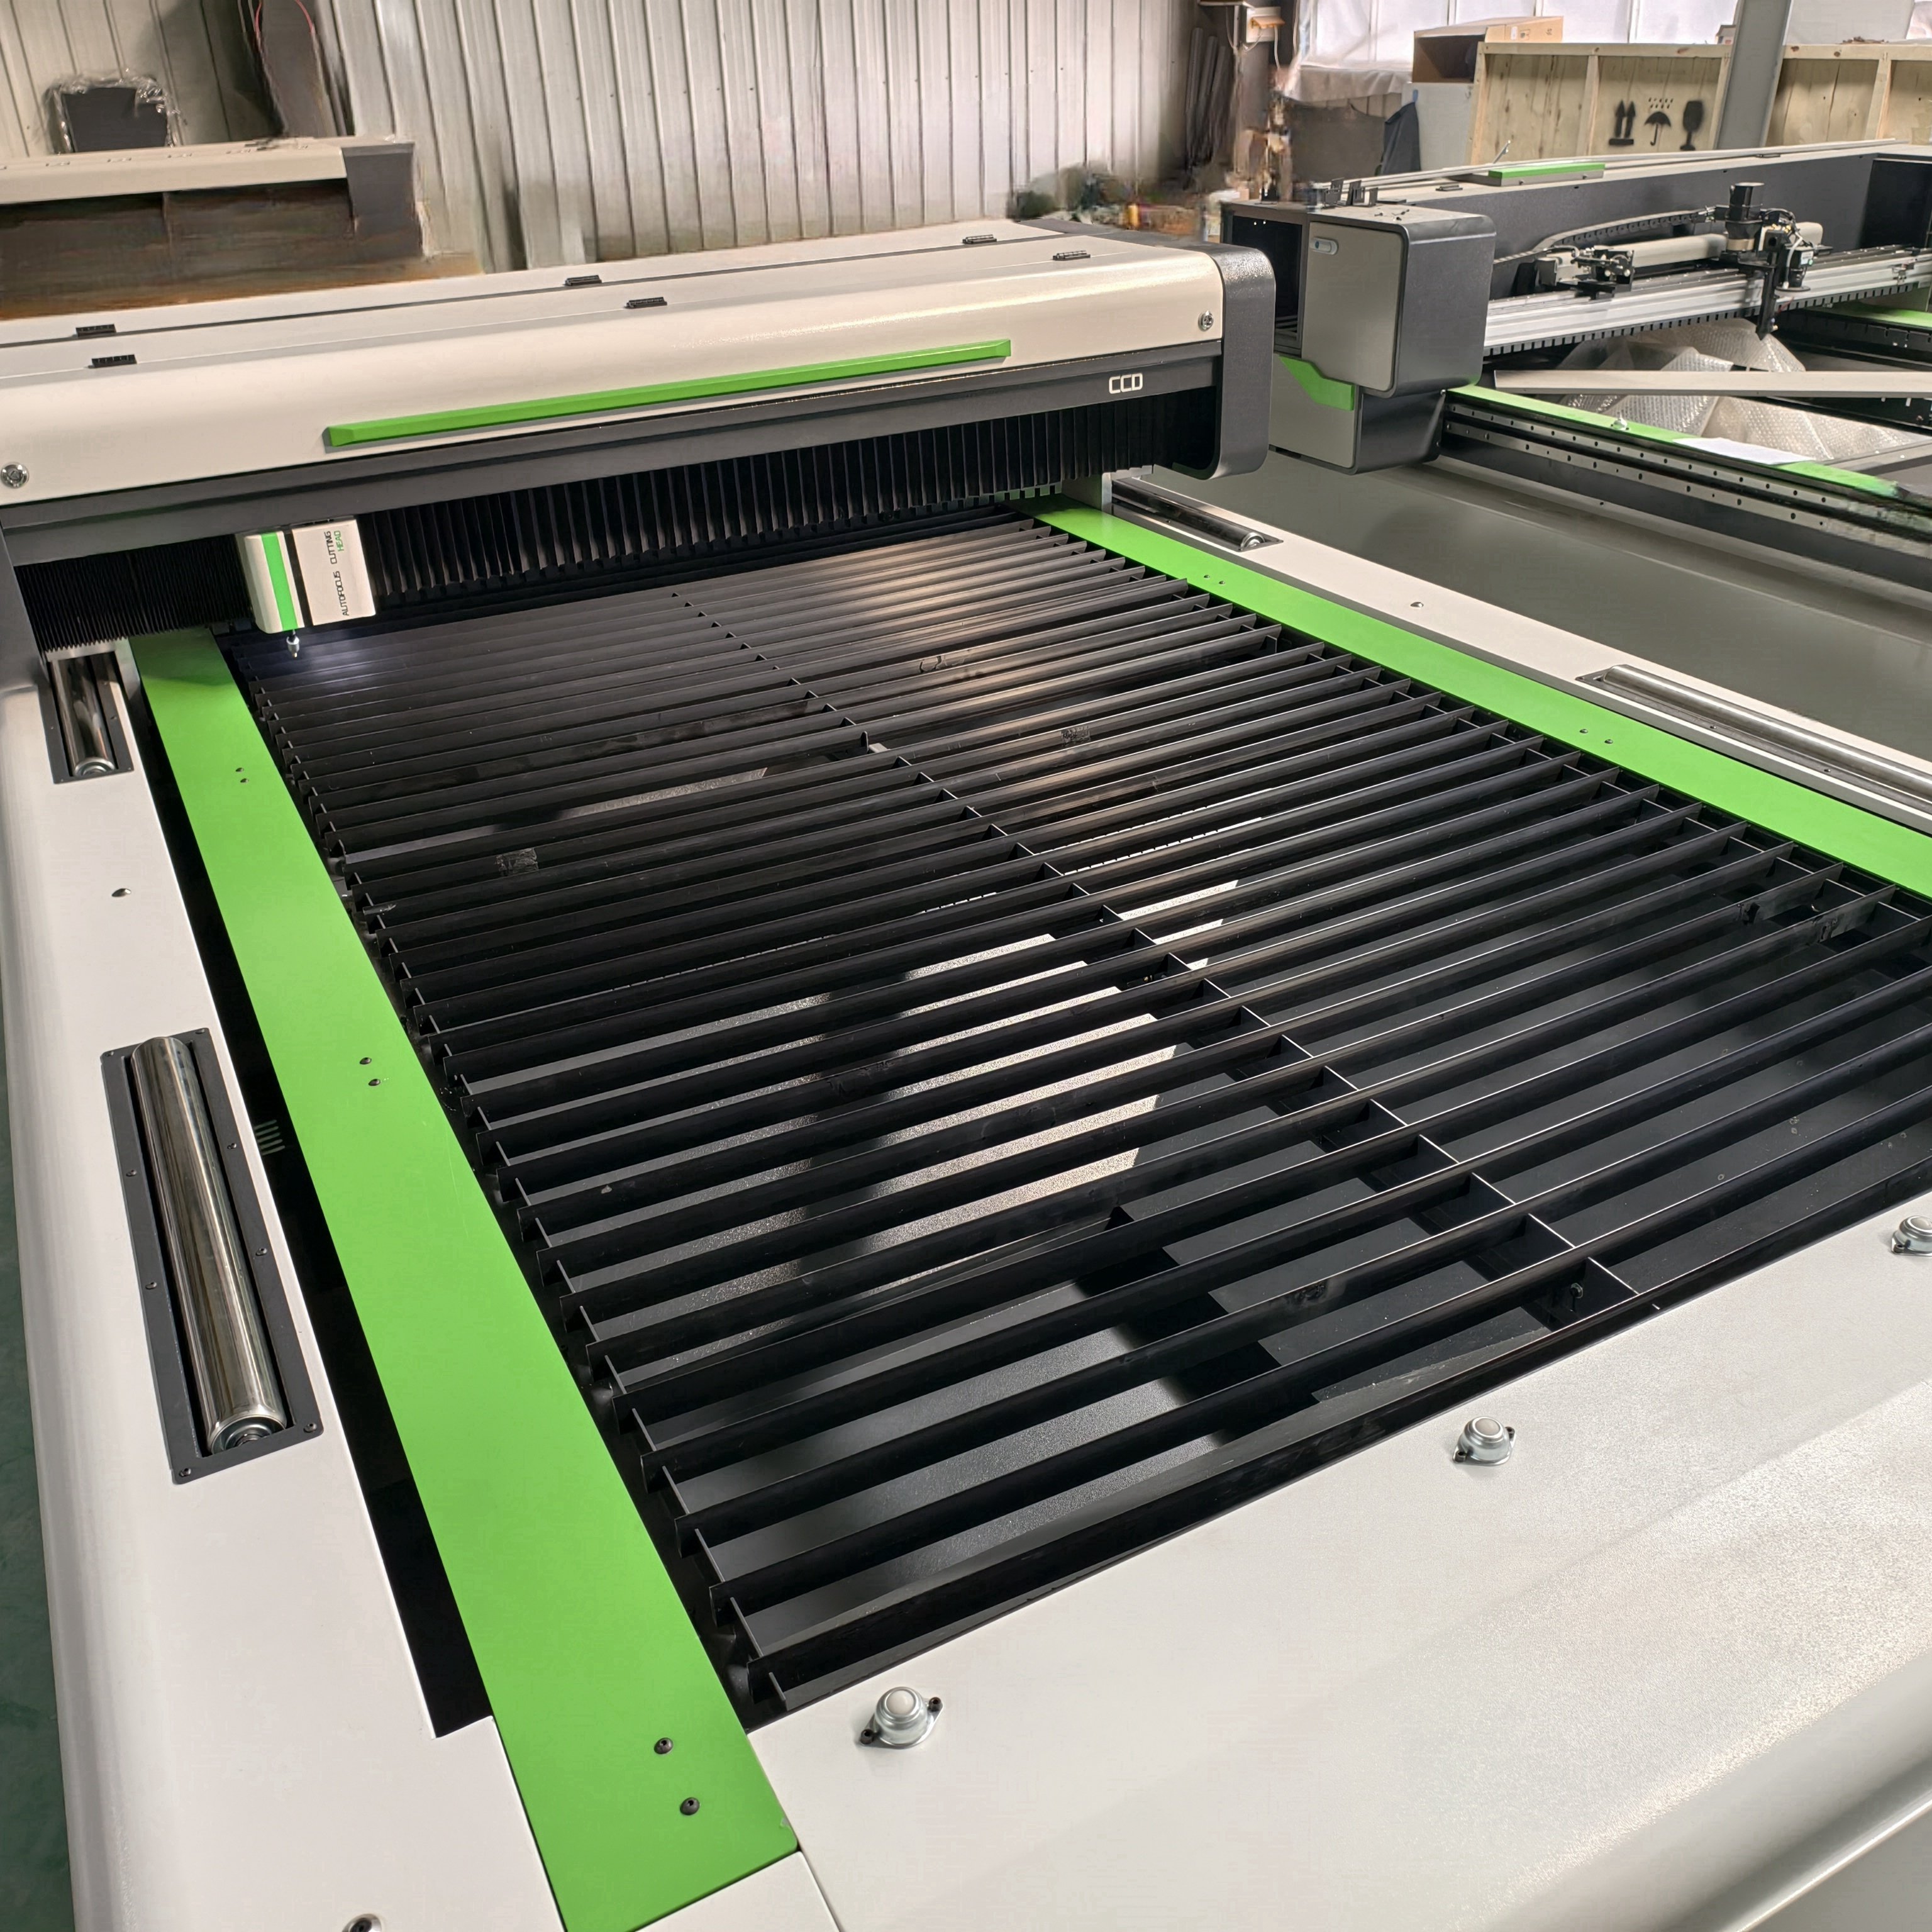
Lazer na osnove ugleroda generiruet infrakrasnuyu energiyu, kotoraya legko pogloshchaetsya mnogimi ne-metallicheskimi materialami. Pogloshchennaya energiya nagrevaet, isparyaet, podzhigayet ili plavit uzkuyu reznoy put.
Etot protsess yavlyaetsya beskontaktnym, chto oznachaet, chto reznoy nozh ne zatuplyaetsya, ne deformatsiya i ne okazyvaet fizicheskogo davleniya na delikatnye listy, tkaney i gibkie materialy.
Reaktsiya materiala znachitelno razlichayetsya. Drevesina obychno isparyaetsya i nemeckho potemnyaet, akritl plastik isparyaetsya s polirovannym krayem, a nekotorye termoplastiki plavyatsya do polnogo razdeleniya.
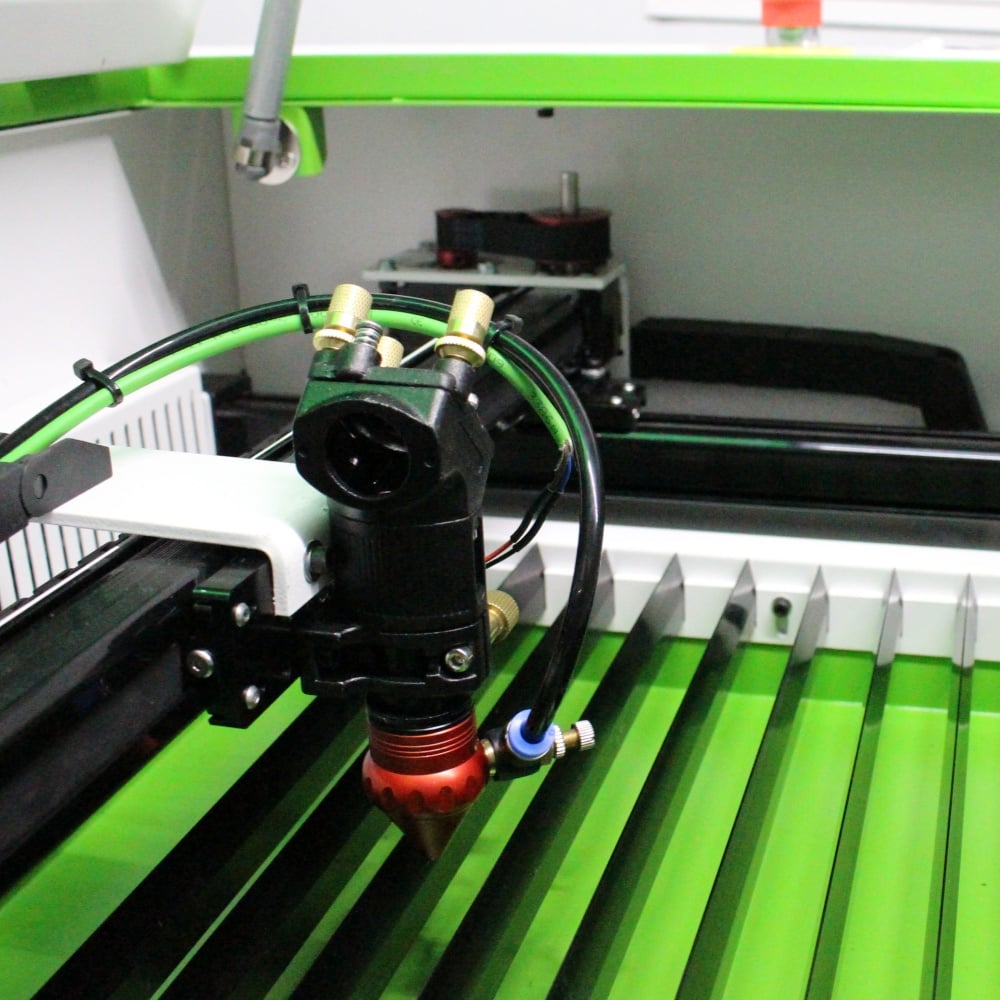
Moshchnost lazera yavlyaetsya lish odnim iz faktorov. Fokalnoe rasstoyanie obyektiva, konstruktsiya snopovogo nakonechnika, vozdukhovaya pomoshch, skorost rezki, tip rabochego stola i effektivnost vytyazhki silno vliyayut na rezultaty.
Машина с меньшей мощностью может обеспечить более качественные кромки по сравнению с машиной высокой мощности, если параметры настроены оптимально для тонкого материала, чистой оптики и стабильного выравнивания лазерного луча.
Для большинства мастерских CO2-лазерный станок для резки неметаллических материалов представляет ценность, поскольку одна платформа позволяет выполнять прототипирование, индивидуальные заказы, гравировку, маркировку и серийное производство.
Акрил широко считается одним из наиболее подходящих материалов для лазерной обработки CO2. Он точно режется, чётко гравируется и подходит для применения — от рекламных конструкций до элементов витрин.
Литой акрил обычно даёт матовую поверхность при гравировке и полированные кромки при резке. Экструдированный акрил режется гладко, но может обеспечивать иной контраст гравировки и иное поведение при плавлении.
Можно обрабатывать прозрачные, цветные, флуоресцентные, зеркальные и непрозрачные акриловые листы, хотя покрытия и клеи следует протестировать до начала полноценного производства.
Типичные области применения включают вывески для розничной торговли, подсвечиваемые буквы, призы, брелоки, крышки панелей управления, декоративные панели, дисплеи для упаковки и прототипы с высокой точностью резки.
Возможная толщина материала зависит от мощности лазера, выбора линзы, качества акрила и требуемого качества кромки. Тонкие листы режутся быстро, тогда как более толстый акрил требует снижения скорости резки и эффективной системы отвода воздуха.
Пользователям следует помнить, что привлекательная полированная кромка может потребовать сбалансированных настроек скорости и мощности. Избыточное тепло может вызвать следы пламени, деформацию кромки или локальные напряжения.
Для предприятий, выпускающих брендированные изделия или детали визуальных дисплеев, акрил зачастую обеспечивает наиболее высокую отдачу, поскольку сочетает премиальный внешний вид, стабильную воспроизводимость и простую совместимость с лазерной резкой.
Натуральная древесина также является отличным вариантом для лазерной резки CO₂, особенно для декоративных изделий, упаковки, компонентов мебели, архитектурных моделей, поделок и персонализированных товаров.
Для изготовления часто используют фанеру, ДСП, шпон, бамбук, липу, берёзу, орех, вишню и осину. Каждый материал ведёт себя по-разному из-за различий в плотности, содержании смолы, текстуре древесины и клее.
Массив дерева может давать более тёмные края и неравномерную обработку в местах изменения текстуры. Это нормальное явление, однако для изделий, требующих идеально однородных светлых краёв, такой эффект может быть нежелателен.
Для производства предпочтительна фанера класса «лазерная», поскольку её внутренние клеевые составы разработаны для более чистого реза. Стандартная строительная фанера может содержать пустоты, нестабильный клей или неподходящие слои.
ДСП хорошо режется и гравируется, но при этом выделяет значительное количество дыма и образует тёмные края. Надёжная система отвода и фильтрации особенно важна при обработке волокнистых плит.
Толщину древесины следует выбирать с учётом требуемой детализации: тонкие листы позволяют реализовать сложные узоры, тогда как толстые панели могут ограничивать мелкие элементы и усиливать обугливание в узких прорезях.
Малярная лента или защитная пленка могут снизить образование копоти на поверхности. Воздушная подача также помогает контролировать пламя, удалять обрезки и повышать стабильность качества при многократной обработке деревянных деталей.
Лазеры CO2 чрезвычайно полезны для резки гибких неметаллических материалов, поскольку лазерный луч оплавляет края многих синтетических тканей, сохраняя при этом сложные формы и повторяемые узоры.
Натуральная кожа, замша, искусственная кожа, войлок, джинсовая ткань, хлопок, полиэстер, шелк, холст и отдельные технические ткани можно обрабатывать при соответствующих настройках.
Кожа широко применяется для изготовления персонализированных аксессуаров, компонентов обуви, бирок, кошельков, обложек для блокнотов, элементов мебели и рекламной продукции. Кожа, дублёная растительными дубильными веществами, как правило, особенно хорошо поддаётся гравировке.
Не все изделия, похожие на кожу, безопасны. Искусственная кожа может содержать ПВХ или неизвестные добавки, поэтому поставщики должны предоставить информацию о безопасности материала до лазерной обработки.
Резка ткани выигрывает от использования вакуумных прижимных столов, ячеистых столов и точного контроля фокусировки. Эти функции предотвращают подъём, смещение или зацепление лёгких текстильных материалов по краям.
Синтетические ткани могут плавиться и герметизироваться эффективно, что снижает осыпание краёв. Натуральные ткани склонны к обугливанию, поэтому для них требуются более высокая скорость, меньшая мощность и тщательно регулируемая воздушная подача.
Для производителей одежды, мебельной обивки и аксессуаров лазерная резка особенно ценна там, где небольшие партии, частые изменения дизайна и сложные контуры делают штамповку менее практичной.
Бумажные материалы относятся к числу самых лёгких субстратов для резки CO2-лазером, однако они требуют тщательного контроля мощности, поскольку воспламеняются и теряют цвет быстрее, чем акрил.
Совместимые материалы включают бумагу, картон, гофрокартон, коричневую бумагу, художественную бумагу, ламинированный упаковочный картон, а также многие специализированные виды бумаги для приглашений или рукоделия.
К числу распространённых изделий относятся упаковка для подарков, поздравительные открытки, свадебная канцелярия, этикетки, образцы коробок, презентационные папки, вкладыши для продукции, обложки книг и детализированные бумажные украшения.
Обычно требуются низкое энергопотребление, высокая скорость и надёжная воздушная подача. Цель — полное разделение с минимальным потемнением, особенно на белой, светлой или премиальной бумаге.
Рабочие столы с ячеистой структурой поддерживают мелкие детали и снижают обратные отражения, однако могут оставлять следы дыма с нижней стороны. Чистая опорная поверхность способствует повышению качества презентации.
Гофрированный картон можно эффективно резать при изготовлении прототипов и коротких тиражей упаковки. Как правило, внесение изменений в цифровые проекты занимает меньше времени, чем производство нового физического штампа.
Для команд, занимающихся упаковкой, лазерная резка наиболее практична при создании образцов, люксовой упаковки, персонализированных решений и ограниченных изданий, а не при массовом производстве стандартных коробок, где требуется максимальная пропускная способность.
Установки для лазерной резки на основе CO2 могут эффективно обрабатывать определённые резиновые и поролоновые материалы, особенно когда требуются индивидуальные уплотнения, штампы, вставки, защитная упаковка и амортизирующие компоненты.
Лазеробезопасная резина часто применяется при изготовлении штампов, поскольку лазер способен гравировать объёмные рельефные узоры и одновременно вырезать готовую форму штампа в рамках одного технологического процесса.
Также можно обрабатывать пеноматериалы из этиленвинилацетата (EVA), полиэтилена (PE), неопрена, полиуретана, а также отдельные материалы для прокладок, однако результаты зависят от плотности, добавок и толщины.
Пеноматериалы, как правило, режутся быстро, но могут плавиться, сморщиваться или оставлять остатки. Перед выбором производственных параметров или заказом крупных партий материала обязательны пробные резы.
Для промышленных применений в качестве прокладок требуется особая осторожность. Материал должен соответствовать эксплуатационным требованиям, выходящим за рамки качества резки: стойкость к температурным воздействиям, химическая стойкость, поведение при сжатии и допуски по размерам.
Некоторые резиновые составы выделяют неприятные или опасные пары. Необходимо ознакомиться с документацией по технике безопасности поставщика, а систему отвода паров следует рассматривать как обязательное оборудование.
После подтверждения совместимости материалов лазерная обработка может снизить затраты на оснастку при изготовлении прототипов и уплотнителей малыми партиями, особенно если конструкции содержат отверстия, изгибы или индивидуальные размеры.
Многие покупатели предполагают, что любой листовой пластик можно обрабатывать CO2-лазером. Это предположение неверно и может привести к проблемам с безопасностью, качеством и техническим обслуживанием.
Акрил — самый надёжный пластик для лазерной резки. PETG, майлар, дельрин, некоторые марки ABS и отдельные применения поликарбоната могут быть возможны, но требуется предварительное тестирование.
Поликарбонат в целом не подходит для лазерной резки, поскольку он склонен к потемнению, плавлению, обугливанию и образованию некачественных кромок. Механическая резка может быть более подходящим вариантом.
Полипропилен и полиэтилен могут чрезмерно плавиться и образовывать неровные края. Их иногда можно гравировать или слегка резать, однако результаты зачастую менее предсказуемы по сравнению с акрилом.
ПВХ, винил и материалы, содержащие хлор, категорически запрещено резать лазером. При их обработке может выделяться коррозионный хлористый водород, повреждающий компоненты оборудования и создающий серьёзные угрозы для здоровья.
Неизвестные пластики также следует избегать до тех пор, пока их состав не будет подтверждён. Маркировки вроде «пластиковый лист» или «синтетическая плита» не предоставляют достаточной информации для обеспечения безопасности.
Ответственный поставщик или оператор оборудования должен вести список одобренных материалов. Это снижает избежимые риски для безопасности и помогает операторам выбирать проверенные настройки для достижения стабильного качества.
Толщина материала — один из важнейших факторов при оценке CO2-лазерного станка для резки неметаллических материалов. Даже совместимый материал может оказаться непригодным при чрезмерной толщине.
Тонкие материалы, как правило, режутся быстрее, требуют меньше мощности и лучше сохраняют мелкие детали. Для резки более толстых листов требуется меньшая скорость перемещения, более высокая мощность лазера и более эффективное удаление дыма.
По мере увеличения толщины ширина лазерного пропила может возрастать и приобретать небольшой конусообразный профиль. Это может иметь значение для сборок с посадкой с натягом, высокоточных вставок и изделий из нескольких слоёв.
Линзы с большим фокусным расстоянием могут улучшить производительность при глубокой резке, хотя и формируют пятно большего размера. Линзы с меньшим фокусным расстоянием предпочтительнее для детальной гравировки и резки тонких листов.
Производителям следует определять допустимую толщину исходя из требуемого качества готового изделия, а не только на основе заявленной максимальной толщины резки оборудования. Максимальная техническая возможность редко совпадает с оптимальной производственной мощностью.
Например, станок теоретически способен разрезать толстую деревянную доску, однако при этом возникает значительное обугливание, увеличиваются цикловые времена и снижается предсказуемость формирования внутренних углов по сравнению с более тонким аналогом.
Испытание фактического производственного материала ценнее, чем опора на общие таблицы толщины. Образцы поставщика, покрытия, содержание влаги и различия между партиями могут повлиять на результаты.
Безопасность материалов неразрывно связана с производительностью резки. Чистый на вид срез не означает, что материал безопасен для лазерной обработки или пригоден для использования в помещении, где присутствуют люди.
Каждая установка CO2-лазера должна включать подходящую систему вытяжки, правильно спроектированные воздуховоды, регулярную очистку и оператора, осведомлённого о специфических для материала рисках возгорания и выделения паров.
Дерево, бумага, кожа и пеноматериалы могут воспламениться при слишком медленных настройках или при скоплении отходов. Операторы ни в коем случае не должны оставлять работающую лазерную режущую машину без присмотра.
Воздушная подача направляет поток воздуха в точку резки, помогая подавлять пламя и удалять отходы. Она также защищает линзу от оседания дымовых частиц и улучшает качество кромки.
Фильтрация может потребоваться в тех случаях, когда отработанный воздух невозможно удалить наружу. Требуемая конфигурация фильтра зависит от типа материала, объёма производства, местных нормативных требований и условий установки.
Следует изучить технические паспорта материалов на предмет информации о покрытиях, антипиренах, клеях, красителях, наполнителях и подложках. Эти компоненты зачастую имеют большее значение, чем видимый поверхностный материал.
Для заводов и оптовых поставщиков документирование утверждённых материалов и безопасных методов эксплуатации укрепляет систему контроля качества, защищает оборудование и способствует более надёжному информированию клиентов.
Оптимальная конфигурация станка зависит от размеров изделий, диапазона обрабатываемых материалов, требований к детализации, ожидаемой производительности и уровня автоматизации, необходимого для ежедневного производства.
Компактный настольный станок может подойти для обработки небольших изделий из акрила, этикеток, изделий ручной работы и прототипов. Станки большого формата лучше подходят для изготовления вывесок, рулонов текстиля, панелей мебели и листов упаковочных материалов.
Мощность лазера должна соответствовать практическим потребностям резки. Более высокая мощность улучшает способность обрабатывать толстые материалы и повышает скорость, однако она не заменяет точные системы перемещения, качественную оптику и правильную вентиляцию.
Сетчатый стол хорошо подходит для многих листовых материалов. Для тканей, кожи, поролона и гибких рулонных материалов могут быть более подходящими столы с ножевыми лезвиями или конвейерные столы.
Автоматическая фокусировка, позиционирование по красной точке, выравнивание по камере, поворотные насадки, проходные двери и программное обеспечение для размещения деталей могут повысить производительность, если они соответствуют предполагаемому применению.
Покупателям следует запросить у поставщиков оборудования образцы для конкретных применений, рекомендуемые настройки, требования к техническому обслуживанию, условия гарантии и рекомендации по отводу отходов на основе реальных характеристик материалов.
Покупатели OEM-оборудования также должны учитывать совместимость контроллера, наличие запасных частей, обучение операторов, электрические стандарты и сервисную поддержку на целевом рынке до окончательного оформления закупки.
Lazernyj rezachnyj stanok s uglerodnym dioksidom effektivno obrabatyvaet ne-metallicheskie materialy, takie kak akriol, drevesina, kozha, tkani, bumaga, karton, lazerno-bezopasnyj rezinovyj material i nekotorye poristye izdelija.
Naibolee podkhodjashhimi dlia proizvodstva javljajutsja materialy s izvestnym sostavom, predskazuemym otvetom na vozdejstvie lazera, upravliaemymi vydeljajushhimisja gazami i kachestvom reza, udovletvorjajushhim vizualnym i funkczionalnym trebovanijam gotovogo izdelija.
Akriol chashhe vsego javljaetsja samym prostym vyborom dlia chistyh dekorativnyh izdelij. Drevesina obespechivaet gibkost' i individual'nyj harakter. Tekstil' pozvoljaet izgotavlivaet slozhnye gibkie detali, a bumaga podderzhivaet bystruju razrabotku upakovki i personalizaciju kanceljarskikh izdelij.
Materialy s neizvestnymi dobavkami, izbytochnym plavleniem ili soedinenijami, soderzhashhimi khlor, ne dolzhny obrabatyvat'sja do tekh por, poka ih bezopasnost' i sovmestimost' s lazernoj obrabotkoj ne budut chetko podtverzhdeny.
V konechnom schete pravil'nyj vybor — eto ne prosto material, kotoryj mozhet byt' razrezan. Eto material, obespechivajushhij bezopasnuju ekspluatacziju, priemlemoe kachestvo, nadezhnuju proizvoditel'nost' i ekonomicheski oopravdannye zatraty na proizvodstvo.
Путем испытания реальных образцов и подбора мощности станка, рабочего стола, оптики и системы отвода продуктов обработки с учетом предполагаемой области применения покупатели могут принять более обоснованное и коммерчески целесообразное инвестиционное решение.
 Горячие новости
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser — ведущий китайский производитель лазерных станков, предлагающий CO2-лазерные станки для резки, волоконные лазерные станки для резки, ЧПУ-фрезерные станки, лазерные сварочные аппараты и станки для лазерной маркировки. Доступны индивидуальные OEM/ODM-решения. Запросите коммерческое предложение уже сегодня!
- Штаб-квартира компании: комната 1303, корпус 4, деловой комплекс UnitedFortune Plaza, зона высоких технологий, город Цзинань, провинция Шаньдун, Китай
- Завод по производству: улица Иньхэ, д. 18, район Цзибэй, район Цзиян, город Цзинань, провинция Шаньдун, Китай
© 2026 Century Mingxing (Цзинань) Intelligent Technology Co., Ltd. Все права защищены. ПОЛИТИКА КОНФИДЕНЦИАЛЬНОСТИ
 EN