- Page d'accueil
- Produits
- Application
- Vidéo
- À propos de nous
- Actualités
- Nous contacter

Une machine de découpe laser CO2 pour matériaux non métalliques peut traiter de nombreuses feuilles organiques et polymères, mais des résultats réussis dépendent de la composition chimique du matériau, de son épaisseur, du débit d’air et de la finition requise.
Pour les chercheurs, la réponse la plus utile n’est pas simplement une liste de matériaux compatibles. La question essentielle est de savoir si un matériau peut être découpé en toute sécurité, proprement, de façon constante et économique.
Les lasers CO2 sont particulièrement efficaces sur les matériaux absorbant la lumière infrarouge autour de la longueur d’onde de 10,6 micromètres. L’acrylique, le bois, le cuir, les tissus, le papier, le caoutchouc et certains plastiques en sont des exemples courants.
Toutefois, la compatibilité ne signifie pas automatiquement l’adéquation à la production. Certains matériaux génèrent une fumée excessive, fondent au niveau du bord de coupe, libèrent des gaz dangereux ou nécessitent des systèmes d’extraction spécialisés.
Avant d’acheter ou d’utiliser une machine, les utilisateurs doivent évaluer conjointement le substrat prévu, l’épaisseur maximale, les normes relatives au produit fini, les exigences en matière de ventilation et le volume de production attendu.
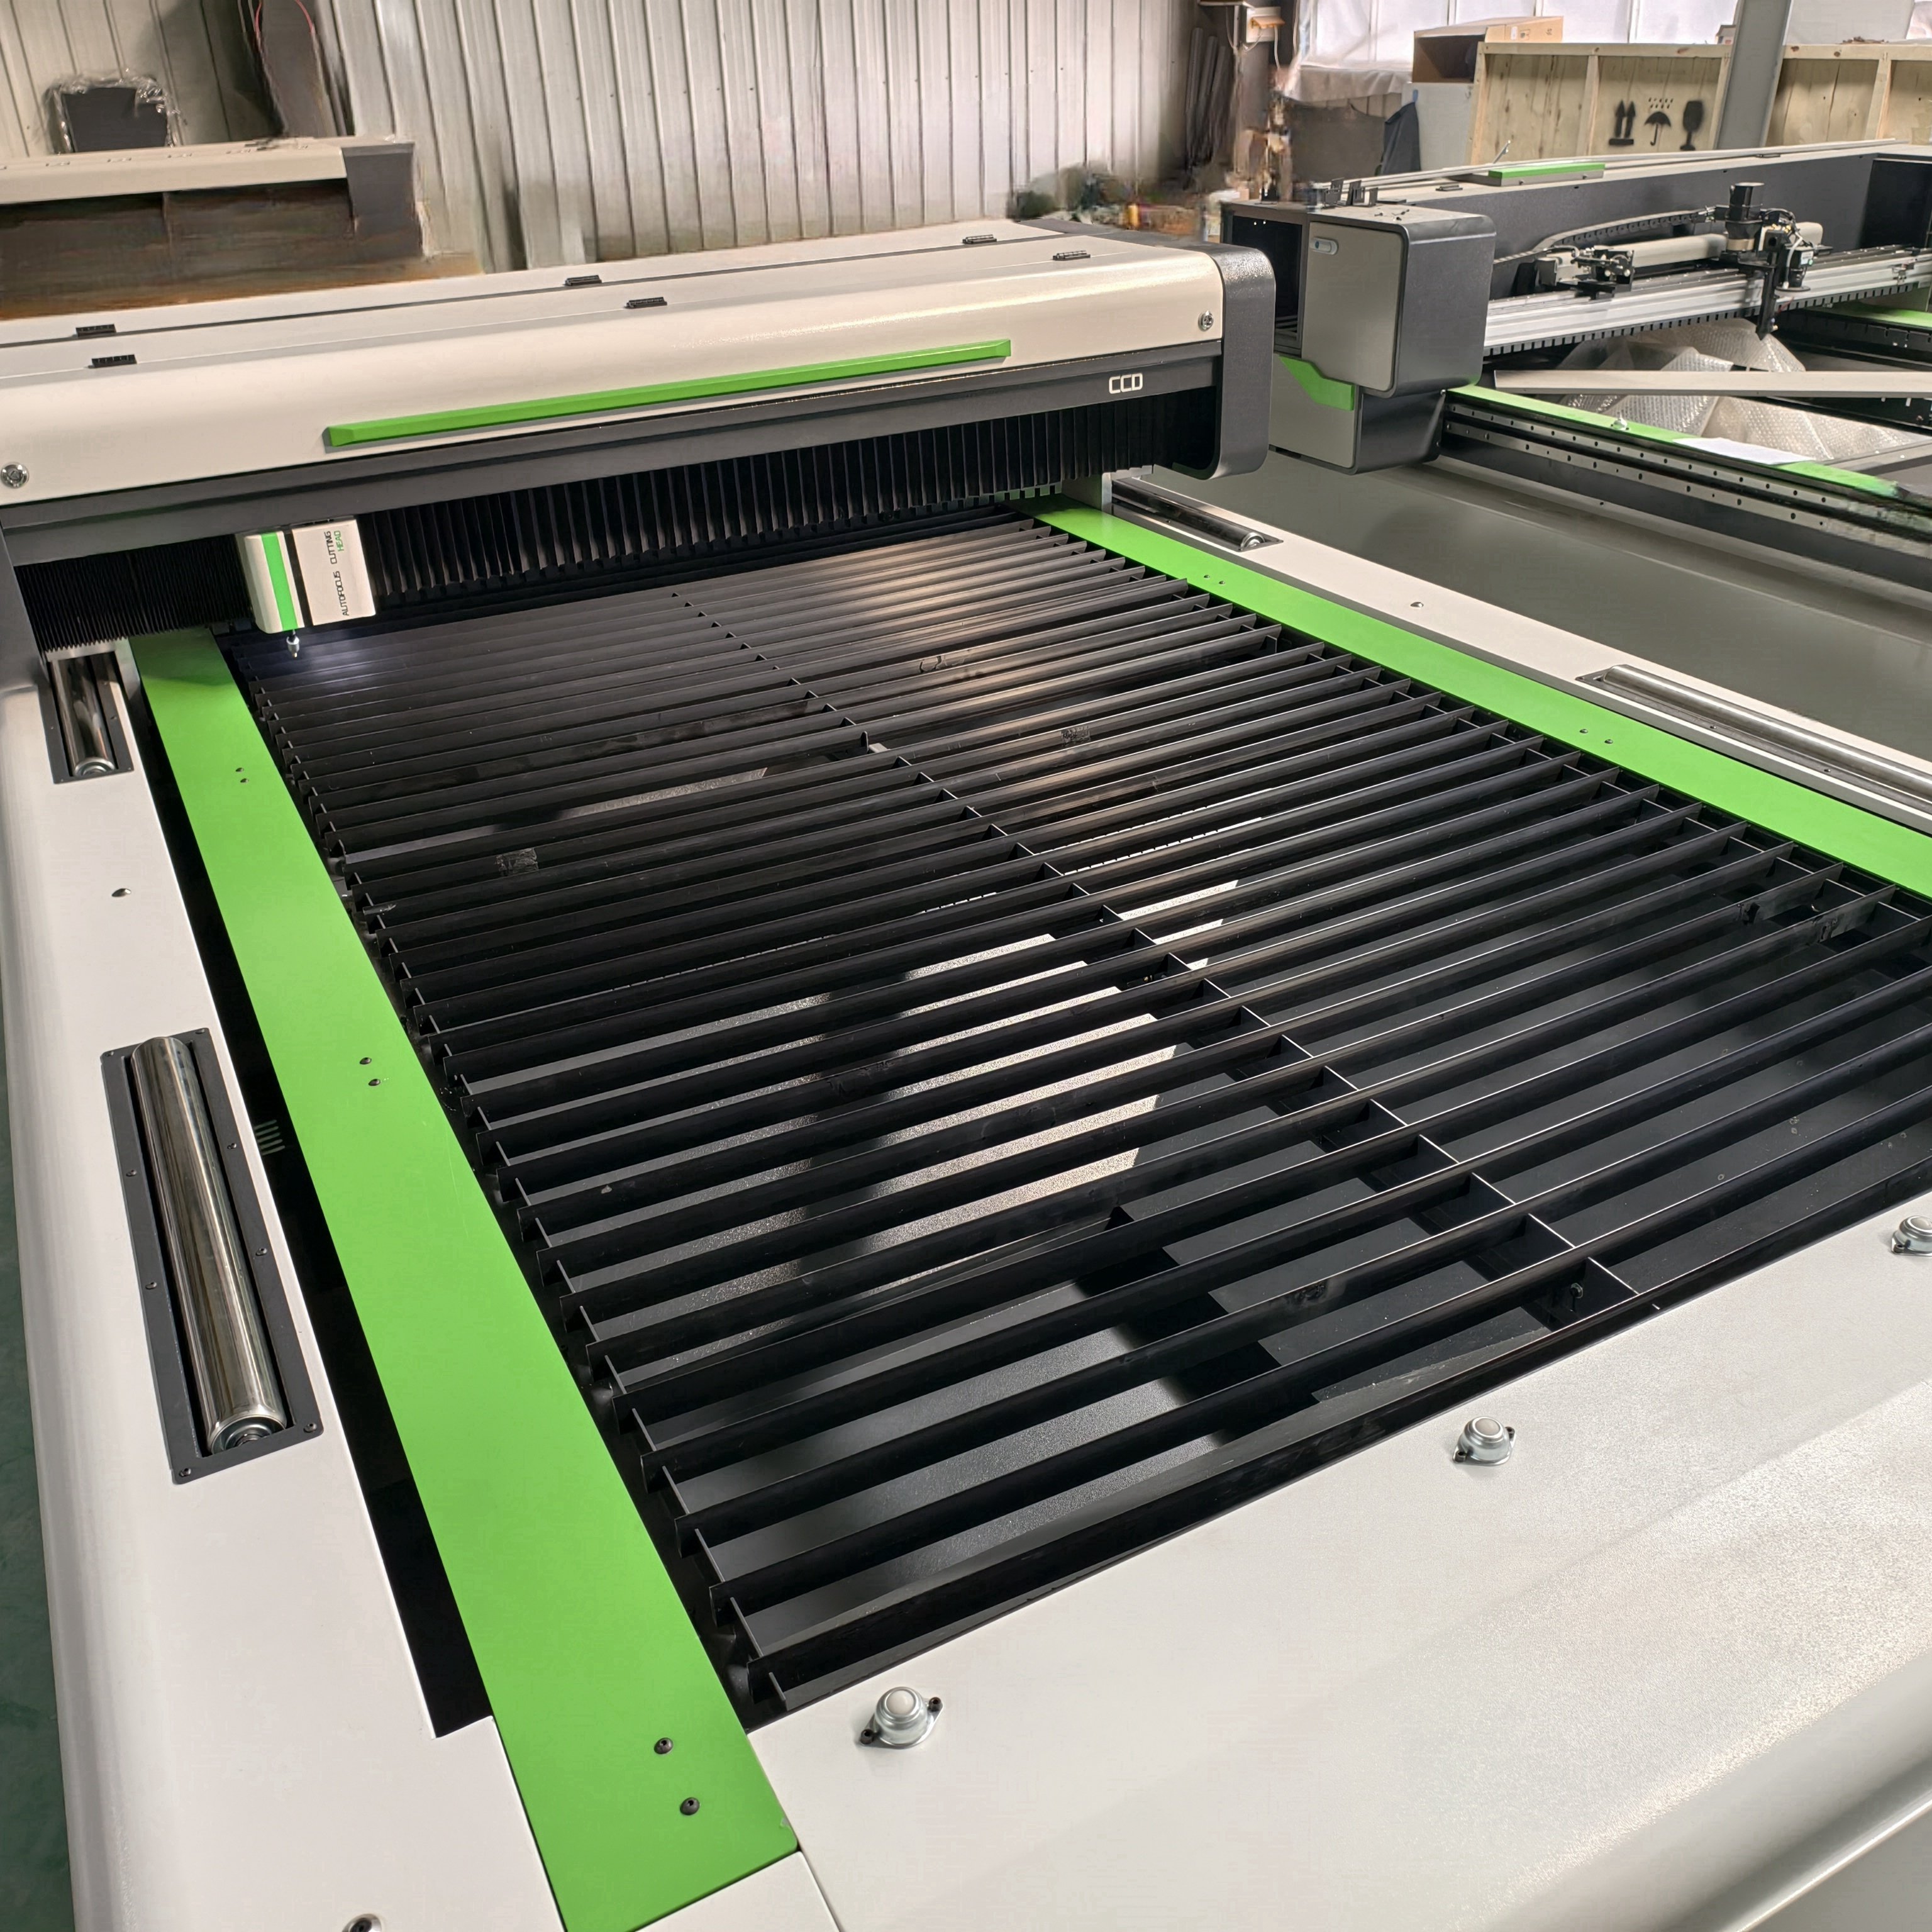
Un laser CO2 produit de l’énergie infrarouge facilement absorbée par de nombreux matériaux non métalliques. L’énergie absorbée chauffe, vaporise, brûle ou fait fondre un chemin de découpe étroit.
Ce procédé est sans contact, ce qui signifie qu’il n’y a pas de lame de découpe susceptible de s’émousser, de se déformer ou de soumettre à une contrainte physique des feuilles délicates, des tissus et des matériaux flexibles.
La réaction des matériaux varie considérablement. Le bois se vaporise généralement tout en se carbonisant légèrement, l’acrylique se vaporise avec un bord poli, tandis que certains thermoplastiques fondent avant de se séparer complètement.
La puissance du laser ne constitue qu’une partie de l’équation. La distance focale de la lentille, la conception de la buse, l’assistance par air comprimé, la vitesse de découpe, le type de table de travail et l’efficacité de l’extraction influencent fortement les résultats.
Une machine de puissance inférieure peut produire des bords de meilleure qualité qu’une machine de haute puissance lorsque les paramètres sont correctement optimisés pour les matériaux minces, des optiques propres et un alignement stable du faisceau.
Pour la plupart des ateliers, une machine à découper au laser CO2 destinée aux matériaux non métalliques constitue un investissement précieux, car une seule plateforme permet de prendre en charge la conception de prototypes, les commandes sur mesure, la gravure, le marquage et la production en série.
L’acrylique est largement considéré comme l’un des matériaux les plus adaptés au traitement au laser CO2. Il se découpe avec précision, se grave nettement et convient à des applications allant des enseignes aux composants d’affichage.
L’acrylique moulé produit généralement un effet givré lors de la gravure et des bords de coupe polis. L’acrylique extrudé peut être découpé en douceur, mais il peut engendrer un contraste différent en gravure ainsi qu’un comportement spécifique lors de la fusion.
Les plaques d’acrylique transparentes, colorées, fluorescentes, miroir ou opaques peuvent toutes être traitées, bien que les revêtements et adhésifs doivent être testés avant le lancement de la production à grande échelle.
Les applications typiques comprennent les enseignes commerciales, les lettres illuminées, les trophées, les porte-clés, les couvercles de panneaux de commande, les panneaux décoratifs, les présentoirs d’emballage et les prototypes découpés avec précision.
La capacité d’épaisseur dépend de la puissance du laser, du choix de la lentille, de la qualité de l’acrylique et de la qualité souhaitée des bords. Les feuilles minces sont découpées rapidement, tandis que l’acrylique plus épais exige une vitesse de découpe plus lente et une évacuation puissante.
Les utilisateurs doivent garder à l’esprit qu’un bord poli attrayant peut nécessiter un réglage équilibré de la vitesse et de la puissance. Une chaleur excessive peut provoquer des marques de flamme, une déformation des bords ou des contraintes localisées.
Pour les entreprises produisant des articles de marque ou des pièces destinées à l’affichage visuel, l’acrylique offre souvent le meilleur retour sur investissement, car il allie un aspect haut de gamme, une grande reproductibilité et une compatibilité simple avec le laser.
Le bois naturel constitue également un excellent candidat pour la découpe au laser CO2, notamment pour les produits décoratifs, les emballages, les éléments de mobilier, les maquettes architecturales, les objets artisanaux et les articles personnalisés.
Le contreplaqué, les panneaux de fibres moyenne densité (MDF), les placages, le bambou, l’aulne, le bouleau, le noyer, la cerise et le peuplier sont couramment utilisés. Chaque matériau réagit différemment en raison des variations de densité, de teneur en résine, de fil et de colle.
Le bois massif peut présenter des bords plus foncés et des résultats inégaux là où le fil change. Cela est normal, mais cela peut être indésirable pour les produits exigeant des bords clairs parfaitement uniformes.
Le contrepalqué adapté au laser est préférable pour la production, car ses adhésifs internes sont conçus pour une découpe plus propre. Le contreplaqué standard destiné à la construction peut comporter des vides, une colle incohérente ou des couches inadaptées.
Le MDF se découpe efficacement et se grave bien, mais il génère une fumée abondante et des bords foncés. Une extraction et une filtration fiables sont particulièrement importantes lors du traitement des panneaux de fibres.
L’épaisseur du bois doit être choisie en fonction du niveau de détail requis. Les feuilles minces permettent des motifs complexes, tandis que les panneaux épais peuvent limiter les petites caractéristiques et augmenter le noircissement autour des fentes étroites.
Le ruban adhésif de masquage ou le film protecteur peuvent réduire les taches de fumée à la surface. L’assistance par air aide également à contrôler les flammes, à éliminer les débris et à améliorer la régularité sur des pièces en bois identiques.
Les lasers CO2 sont très utiles pour la découpe de matériaux souples non métalliques, car le faisceau scelle les bords de nombreux tissus synthétiques tout en préservant des formes complexes et des motifs répétables.
Le cuir naturel, le daim, le cuir synthétique, la feutrine, le denim, le coton, le polyester, la soie, la toile et certains textiles techniques peuvent être traités avec des paramètres adaptés.
Le cuir est très prisé pour les accessoires personnalisés, les composants de chaussures, les étiquettes, les portefeuilles, les couvertures de carnets, les détails de mobilier et les articles promotionnels. Le cuir tanné au végétal s’grave généralement particulièrement bien.
Tout produit imitant le cuir n’est pas forcément sûr. Le cuir artificiel peut contenir du PVC ou des additifs inconnus ; les fournisseurs doivent donc fournir des informations sur la sécurité du matériau avant tout traitement laser.
La découpe des tissus profite de tables à fixation sous vide, de lits en nid d’abeille et d’un contrôle précis du point focal. Ces caractéristiques empêchent les textiles légers de se soulever, de glisser ou de s’accrocher aux bords.
Les tissus synthétiques peuvent fondre et sceller efficacement, ce qui réduit les effilochages. Les tissus naturels risquent davantage de noircir, ce qui exige une vitesse plus élevée, une puissance plus faible et une assistance par air soigneusement régulée.
Pour les fabricants de vêtements, de garnitures d’ameublement et d’accessoires, la découpe au laser est particulièrement utile lorsque les petites séries, les changements fréquents de conception et les contours complexes rendent la découpe à l’emporte-pièce moins pratique.
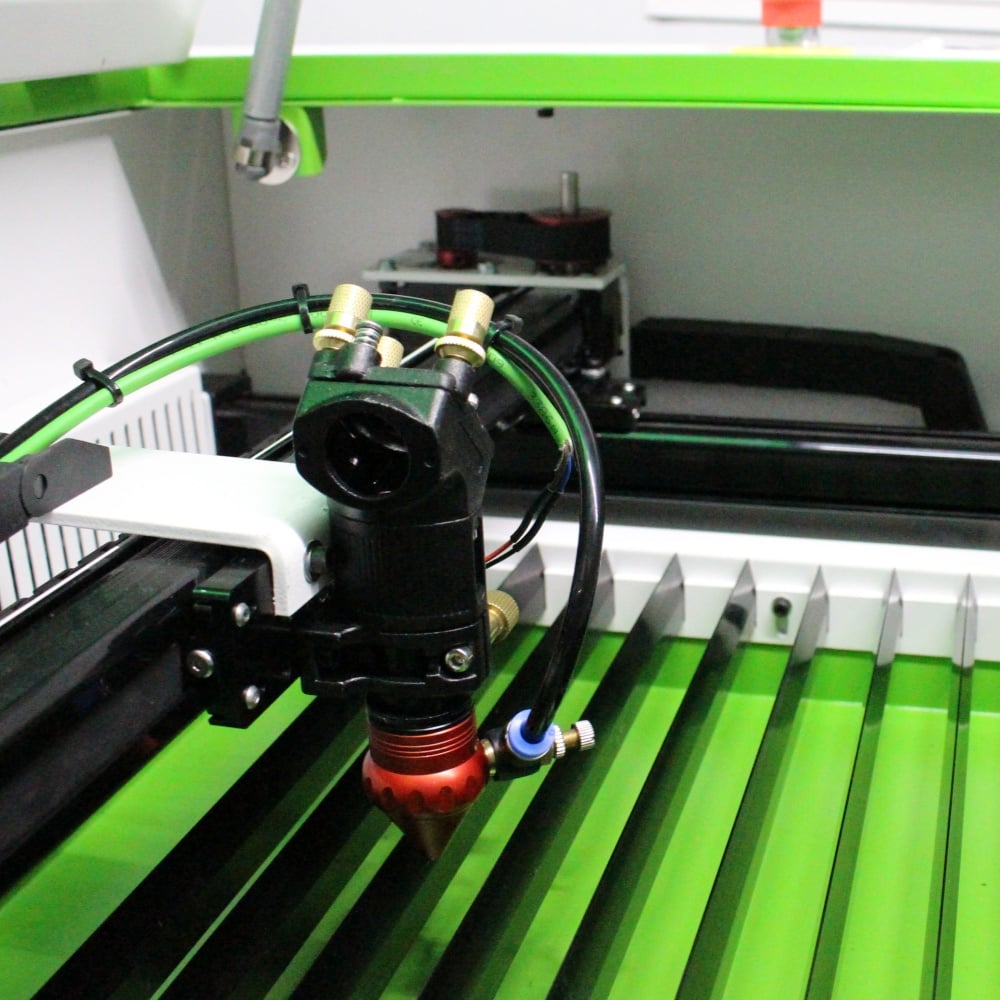
Les matériaux à base de papier comptent parmi les substrats les plus faciles à découper au laser CO2, mais ils exigent un contrôle rigoureux de la puissance, car ils s’enflamment et se décolorent plus rapidement que l’acrylique.
Les options compatibles comprennent le papier, le papier cartonné, le carton, le carton ondulé, le papier kraft, le papier artistique, les panneaux d’emballage laminés, ainsi que de nombreux papiers spécialisés destinés aux invitations ou aux loisirs créatifs.
Les produits courants comprennent les emballages cadeaux, les cartes de vœux, la papeterie de mariage, les étiquettes, les boîtes d’échantillons, les dossiers de présentation, les intercalaires produits, les couvertures de livres et les décorations en papier détaillées.
Une faible puissance, une grande vitesse et une assistance pneumatique fiable sont généralement requises. L’objectif est une séparation complète avec un brunissement minimal, surtout sur les papiers blancs, clairs ou haut de gamme.
Les tables de travail à structure alvéolaire soutiennent les petites pièces et réduisent les réflexions arrière, mais elles peuvent laisser des traces de fumée sur la face inférieure. Une surface de support propre contribue à améliorer la qualité de la présentation.
Le carton ondulé peut être découpé efficacement pour les prototypes et les emballages en petites séries. Il est souvent plus rapide de modifier des conceptions numériques que de fabriquer un nouveau matrice de découpe physique.
Pour les équipes packaging, la découpe laser est surtout pratique pour les échantillons, les emballages haut de gamme, la personnalisation et les éditions limitées, plutôt que pour les cartons standard destinés à une production à très haut volume exigeant un débit maximal.
Les machines de découpe au laser CO2 peuvent traiter efficacement certains matériaux en caoutchouc et en mousse, notamment lorsque les utilisateurs ont besoin de joints sur mesure, de tampons, d’inserts, d’emballages protecteurs et de composants amortisseurs.
Le caoutchouc compatible avec le laser est couramment utilisé pour la fabrication de tampons, car le laser permet de graver des motifs en relief profond tout en découpant simultanément la forme finale du tampon.
La mousse EVA, la mousse PE, la mousse néoprène, la mousse polyuréthane et certains matériaux pour joints peuvent également être traités, bien que les résultats dépendent de la densité, des additifs et de l’épaisseur.
Les matériaux en mousse se découpent généralement rapidement, mais ils peuvent fondre, rétrécir ou laisser des résidus. Des essais préalables sont indispensables avant de valider les paramètres de production ou de passer de grandes commandes de matériaux.
Les applications industrielles de joints exigent une plus grande prudence. Le matériau doit satisfaire à des spécifications fonctionnelles allant au-delà de la qualité de découpe, notamment la résistance à la température, la résistance aux produits chimiques, le comportement sous compression et la tolérance dimensionnelle.
Certains composés caoutchouteux dégagent des fumées désagréables ou dangereuses. La documentation relative à la sécurité fournie par le fournisseur doit être examinée, et un système d’extraction des fumées adapté doit être considéré comme un équipement essentiel.
Lorsque la compatibilité des matériaux est confirmée, le traitement au laser peut réduire les coûts d’outillage pour les prototypes et la production de joints à faible volume, notamment lorsque les conceptions comportent des trous, des courbes ou des dimensions personnalisées.
De nombreux acheteurs supposent que toute plaque en plastique peut être traitée au laser CO2. Cette hypothèse est erronée et peut engendrer des problèmes de sécurité, de qualité et de maintenance.
L’acrylique est le plastique le plus fiable pour la découpe au laser. Le PETG, le Mylar, le Delrin, certaines nuances d’ABS et quelques applications de polycarbonate peuvent également être envisageables, mais des essais sont indispensables.
Le polycarbonate n’est généralement pas adapté à la découpe au laser, car il a tendance à se décolorer, à fondre, à carboniser et à produire des bords de mauvaise qualité. Une découpe mécanique peut constituer une meilleure alternative.
Le polypropylène et le polyéthylène peuvent fondre excessivement et former des bords irréguliers. Ils peuvent parfois être gravés ou légèrement découpés, mais les résultats sont souvent moins prévisibles que ceux obtenus avec de l’acrylique.
Le PVC, le vinyle et les matériaux contenant du chlore ne doivent jamais être découpés au laser. Ils peuvent libérer un gaz chlorure d’hydrogène corrosif, endommager les composants de la machine et créer de graves risques pour la santé.
Les plastiques inconnus doivent également être évités jusqu’à ce que leur composition soit vérifiée. Des étiquettes telles que « feuille plastique » ou « panneau synthétique » ne constituent pas une information suffisante sur la sécurité.
Un fournisseur responsable ou un opérateur de machine devrait tenir à jour une liste d’approbation des matériaux. Cela réduit les risques de sécurité évitables et aide les opérateurs à choisir des paramètres éprouvés pour garantir une qualité reproductible.
L’épaisseur du matériau est l’un des facteurs les plus importants lors de l’évaluation d’une machine de découpe laser CO2 pour matériaux non métalliques. Un matériau compatible peut toutefois s’avérer inadapté si son épaisseur est excessive.
Les matériaux minces se découpent généralement plus rapidement, nécessitent moins de puissance et préservent des détails plus fins. Les tôles plus épaisses exigent une vitesse de déplacement réduite, une puissance laser accrue et une évacuation des fumées plus efficace.
À mesure que l’épaisseur augmente, la largeur de la fente de découpe (kerf) peut s’élargir légèrement et présenter une légère conicité. Cela peut avoir de l’importance pour les assemblages par emboîtement, les inserts haute précision et les produits multicouches.
Des lentilles à distance focale plus longue peuvent améliorer les performances de découpe en profondeur, bien qu’elles produisent un diamètre de spot plus grand. Des distances focales plus courtes conviennent mieux au marquage détaillé et à la découpe de tôles minces.
Les fabricants doivent définir l’épaisseur en fonction de la qualité finale acceptable, plutôt que de se contenter de demander la capacité maximale de découpe annoncée par la machine. La capacité maximale ne correspond que rarement à la capacité de production optimale.
Par exemple, une machine peut techniquement découper une planche de bois épaisse, mais produire un noircissement important, des temps de cycle plus longs et des angles internes moins prévisibles qu’une alternative plus fine.
Tester le matériau utilisé en production réelle est plus utile que de se fier à des tableaux génériques d’épaisseur. Les échantillons fournis par le fournisseur, les revêtements, la teneur en humidité et les variations entre lots peuvent tous influencer les résultats.
La sécurité des matériaux est indissociable des performances de découpe. Une découpe propre en apparence ne prouve pas qu’un matériau est sans danger pour un traitement au laser ni adapté à un atelier occupé.
Toute installation laser CO2 doit comporter une capacité d’extraction adéquate, des conduits correctement conçus, un nettoyage régulier et un opérateur familiarisé avec les risques spécifiques liés aux matériaux en matière d’incendie et d’émanations.
Le bois, le papier, le cuir et les mousses peuvent s’enflammer si les paramètres sont trop lents ou si des résidus s’accumulent. Les opérateurs ne doivent jamais laisser une machine de découpe laser en fonctionnement sans surveillance.
L’assistance par air dirige un flux d’air vers le point de découpe, ce qui aide à étouffer les flammes et à évacuer les débris. Elle protège également la lentille contre les dépôts de fumée et améliore la qualité des bords.
La filtration peut être nécessaire lorsque l’air évacué ne peut pas être rejeté à l’extérieur. La configuration du filtre requise dépend du matériau, du volume de production, de la réglementation locale et de l’environnement d’installation.
Les fiches techniques des matériaux doivent être consultées pour les revêtements, les retardateurs de flamme, les adhésifs, les colorants, les charges et les couches de support. Ces ingrédients sont souvent plus déterminants que le matériau visible en surface.
Pour les usines et les grossistes, la documentation des matériaux approuvés et des procédures opératoires sécurisées renforce le contrôle qualité, protège les équipements et permet de fournir des conseils clients plus fiables.
La configuration optimale dépend des dimensions des produits, de la gamme de matériaux traités, des exigences en matière de détails, des prévisions de débit et du niveau d’automatisation requis pour la production quotidienne.
Une machine compacte de bureau convient aux petits produits en acrylique, aux étiquettes, aux objets artisanaux et aux prototypes. Les machines au format plus grand sont mieux adaptées aux enseignes, aux rouleaux de textiles, aux panneaux de meubles et aux feuilles d’emballage.
La puissance du laser doit correspondre aux besoins pratiques de découpe. Une puissance plus élevée améliore la capacité de découpe des matériaux épais et augmente la vitesse, mais ne remplace pas un système de déplacement précis, une bonne optique ni une ventilation adéquate.
Une table en nid d’abeille convient bien à de nombreux matériaux en feuilles. Une table à lames ou une table à convoyeur peut être plus adaptée aux tissus, cuirs, mousses et matériaux souples en rouleaux.
La fonction autofocus, le positionnement par point rouge, l’alignement par caméra, les accessoires rotatifs, les portes de passage et les logiciels de nesting peuvent accroître la productivité, à condition qu’ils correspondent à l’application prévue.
Les acheteurs doivent demander aux fournisseurs de machines des échantillons spécifiques à l’application, des paramètres recommandés, des exigences d’entretien, les conditions de garantie et des recommandations d’extraction, fondées sur les caractéristiques réelles des matériaux.
Les acheteurs OEM doivent également évaluer, avant de finaliser leur achat, la compatibilité du contrôleur, la disponibilité des pièces détachées, la formation des opérateurs, les normes électriques et l’assistance technique sur leur marché cible.
Une machine de découpe au laser CO2 pour matériaux non métalliques est très efficace pour l’acrylique, le bois, le cuir, les tissus, le papier, le carton, le caoutchouc sûr pour laser et certains produits en mousse.
Les candidats les plus prometteurs pour la production sont les matériaux dont la composition est connue, dont la réaction au laser est prévisible, dont les émanations sont maîtrisables et dont la qualité du bord répond aux exigences visuelles et fonctionnelles du produit fini.
L’acrylique est souvent le choix le plus simple pour des produits d’affichage impeccables. Le bois offre souplesse et caractère. Les textiles permettent de réaliser des pièces flexibles complexes, tandis que le papier facilite la personnalisation rapide d’emballages et d’articles de papeterie.
Les matériaux contenant des additifs inconnus, présentant un comportement de fusion excessif ou des composés contenant du chlore ne doivent pas être traités tant que leur sécurité et leur compatibilité avec le laser n’ont pas été clairement vérifiées.
En définitive, le bon choix ne repose pas uniquement sur le matériau pouvant être découpé. Il s’agit du matériau garantissant une opération sûre, une qualité acceptable, un débit fiable et un coût de production viable.
En testant des échantillons réels et en sélectionnant la puissance de la machine, la table de travail, les optiques et le système d’extraction en fonction de l’application prévue, les acheteurs peuvent prendre une décision d’investissement plus sûre et plus utile sur le plan commercial.
 Actualités chaudes
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser est un fabricant chinois de machines laser de premier plan, proposant des découpeuses laser CO2, des machines de découpe laser à fibre, des fraiseuses CNC, des machines à souder laser et des machines de marquage laser. Solutions sur mesure OEM/ODM disponibles. Demandez dès aujourd'hui un devis !
- Siège social de l'entreprise : Bureau 1303, Bâtiment 4, UnitedFortune Plaza, Zone de haute technologie, Ville de Jinan, Province du Shandong, Chine
- Usine de fabrication : N° 18, rue Yinhe, rue Jibei, District de Jiyang, Ville de Jinan, Province du Shandong, Chine
Tous droits réservés © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. POLITIQUE DE CONFIDENTIALITÉ
 EN