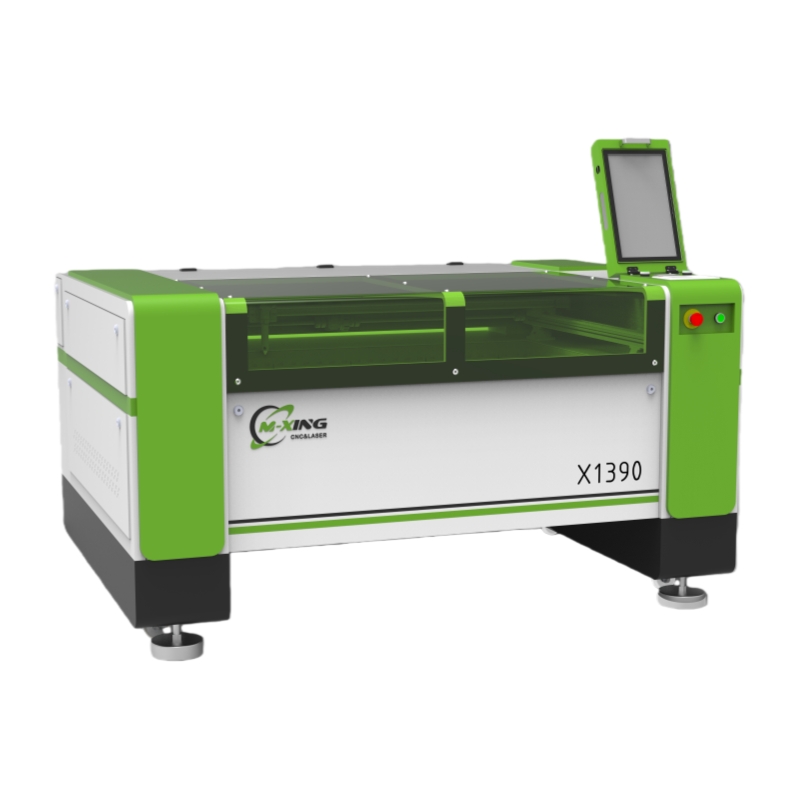
دستگاه برش لیزری CO2 برای مواد غیرفلزی میتواند صفحات متعددی از مواد آلی و پلیمری را پردازش کند، اما نتایج موفقیتآمیز به شیمی ماده، ضخامت آن، جریان هوا و سطح ختم مورد نیاز بستگی دارد.
برای پژوهشگران، مفیدترین پاسخ صرفاً فهرستی از مواد سازگانپذیر نیست. پرسش اصلی این است که آیا یک ماده بهصورت ایمن، تمیز، پایدار و اقتصادی برش میخورد یا خیر.
لیزرهای CO2 بهویژه در برش موادی که نور مادون قرمز در طولموج حدود ۱۰٫۶ میکرون را جذب میکنند، مؤثرند. آکریلیک، چوب، چرم، پارچه، کاغذ، لاستیک و برخی پلاستیکها نمونههای رایجی هستند.
با این حال، سازگانپذیری بهمعنای خودکار مناسببودن برای تولید نیست. برخی مواد دود بسیار زیادی تولید میکنند، لبه برش آنها ذوب میشود، گازهای خطرناکی آزاد میکنند یا نیازمند سیستمهای تخلیه تخصصی هستند.
پیش از خرید یا راهاندازی یک دستگاه، کاربران باید زیرلایهٔ مورد نظر، حداکثر ضخامت، استانداردهای محصول نهایی، نیازهای تهویه و حجم تولید پیشبینیشده را بهصورت همزمان ارزیابی کنند.
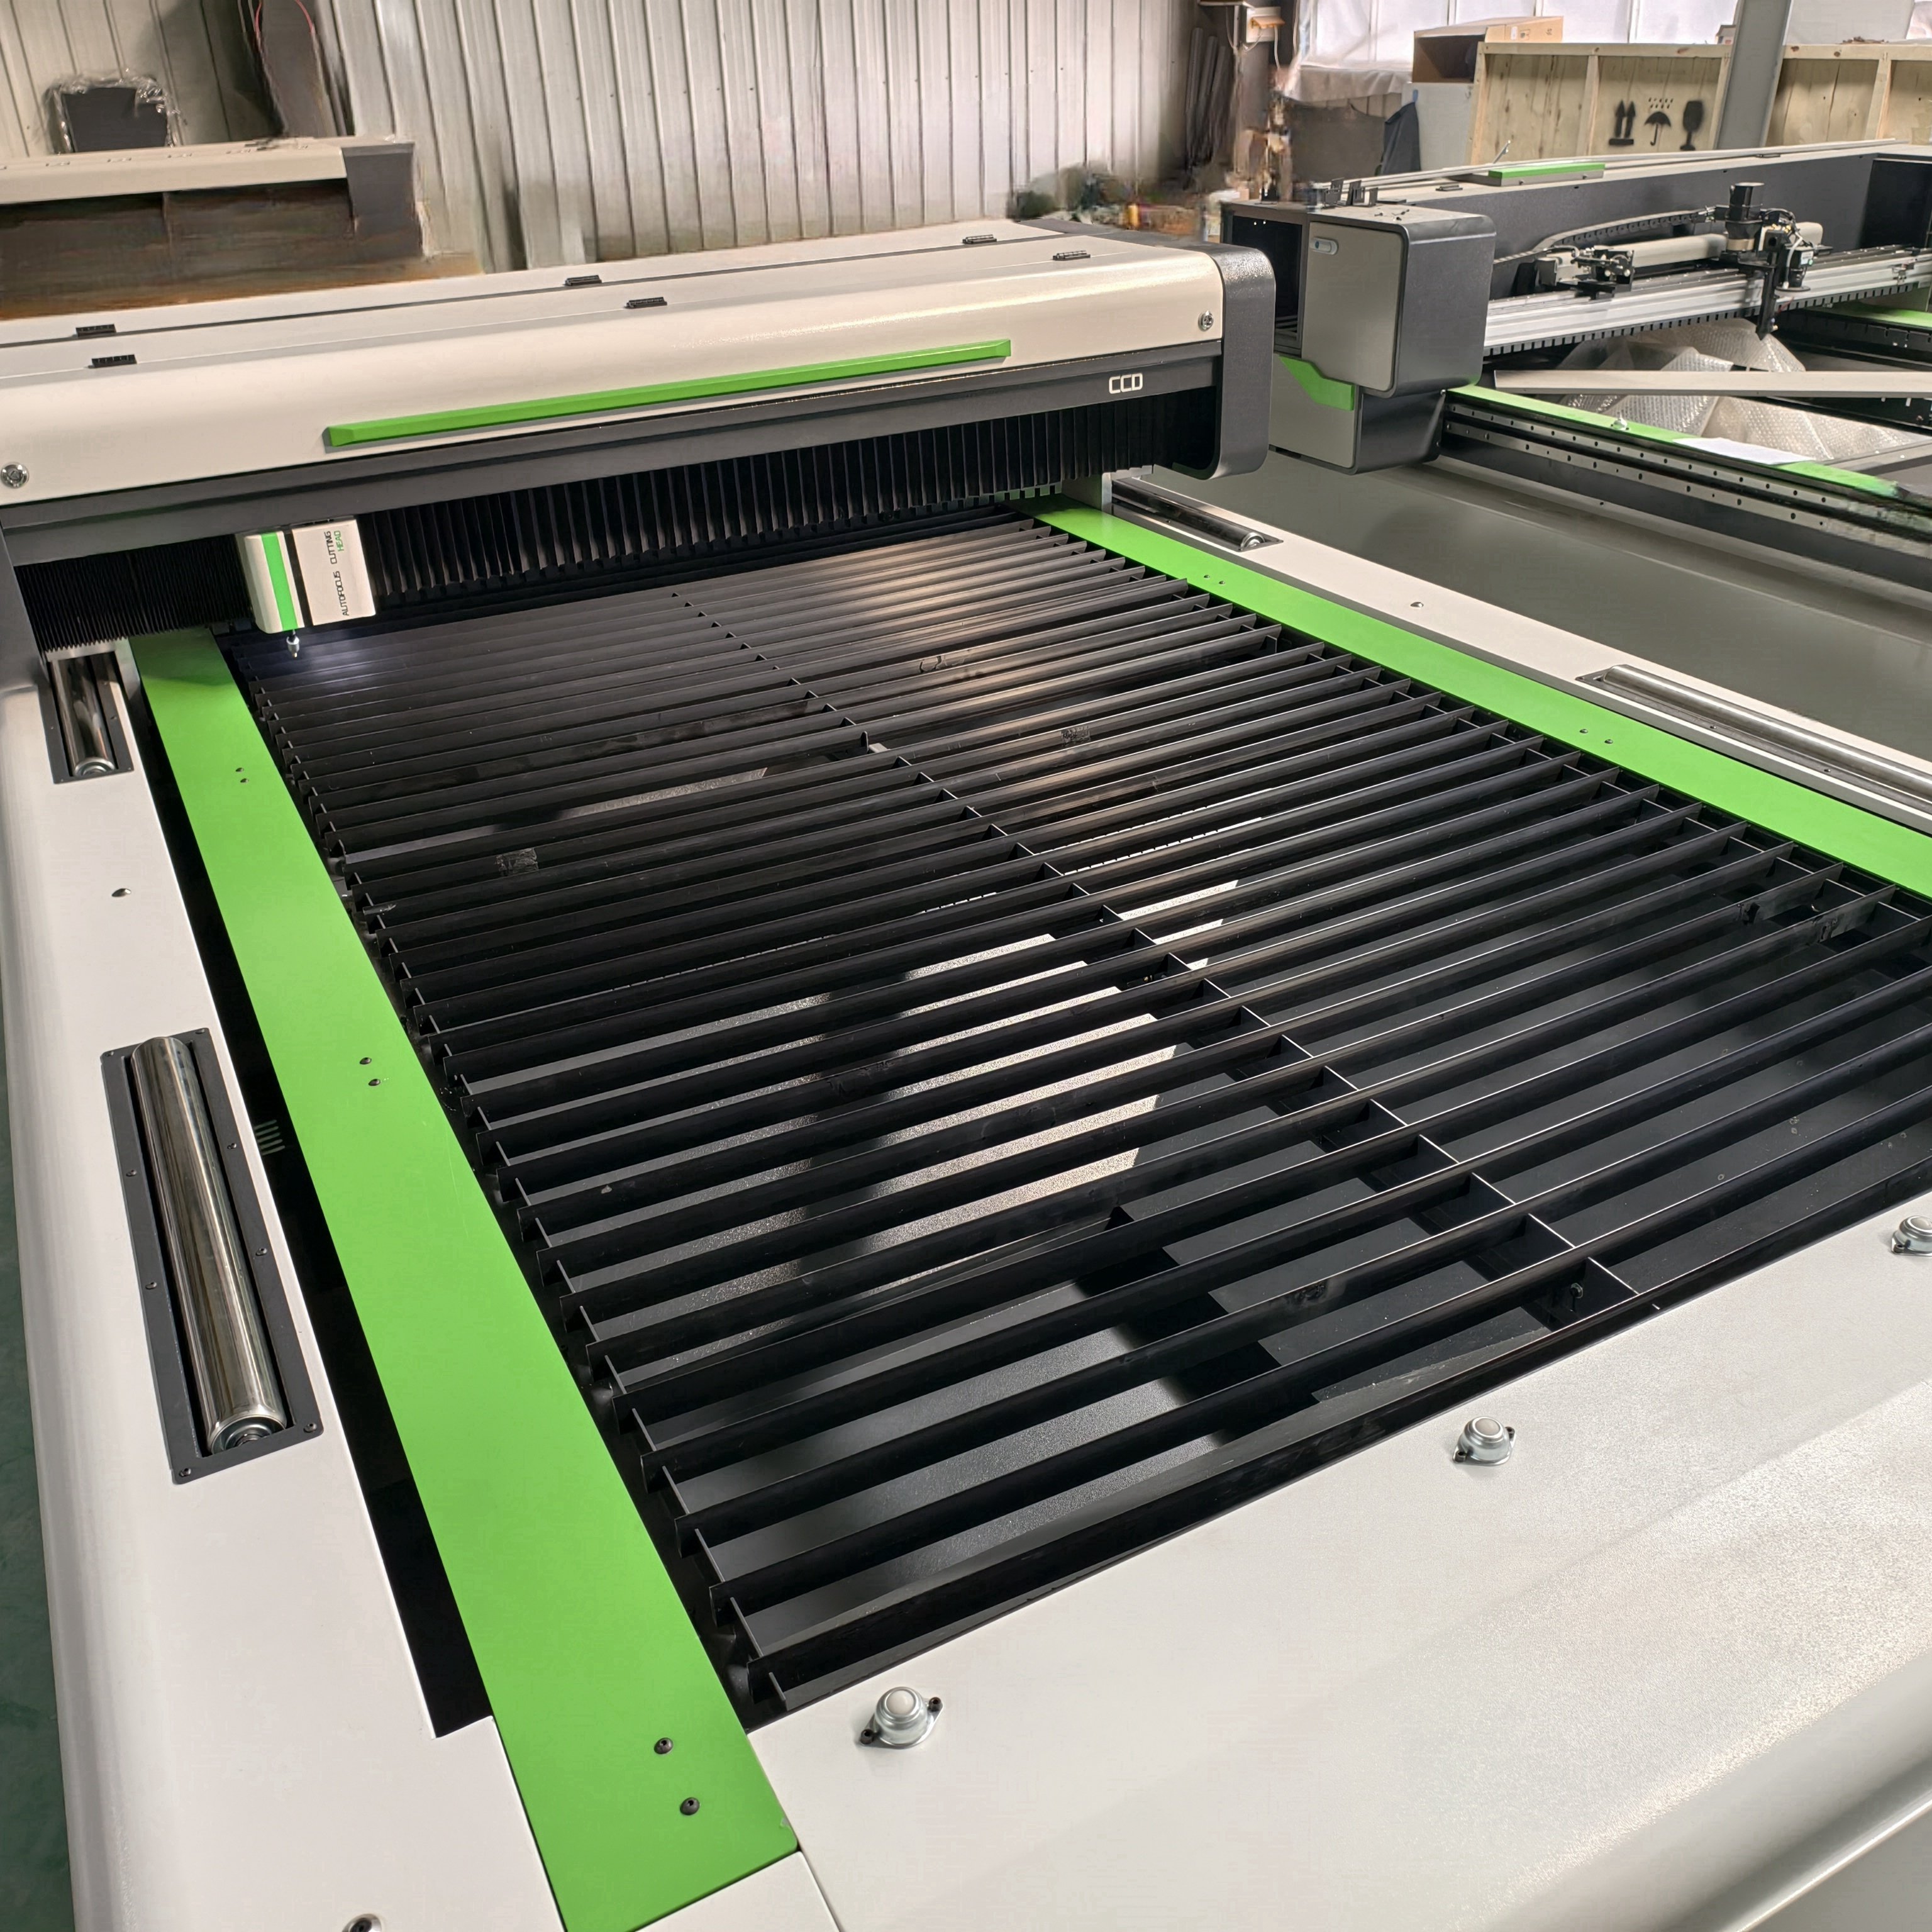
لیزر دیاکسیدکربن انرژی فروسرخ تولید میکند که توسط بسیاری از مواد غیرفلزی بهراحتی جذب میشود. این انرژی جذبشده باعث گرمشدن، تبخیر، سوختن یا ذوب شدن یک مسیر باریک برش میشود.
این فرآیند بدون تماس است؛ یعنی هیچ تیغهٔ برشی وجود ندارد که بتواند کند شود، تغییر شکل دهد یا بر روی ورقهای ظریف، پارچهها و مواد انعطافپذیر فشار فیزیکی وارد کند.
واکنش مواد بهطور قابلتوجهی متفاوت است. چوب عموماً تبخیر میشود و کمی سیاه میشود، آکریلیک تبخیر میشود و لبهای صیقلی ایجاد میکند، درحالیکه برخی از ترموپلاستیکها پیش از جدایی کامل ذوب میشوند.
توان لیزر تنها یکی از عوامل مؤثر است. طول کانونی لنز، طراحی نازل، هوای کمکی، سرعت برش، نوع میز کار و کارایی دستگاه خروجی نیز تأثیر قابلتوجهی بر نتایج دارند.
ماشینی با توان پایینتر میتواند در مقایسه با ماشینی با توان بالاتر، لبههای بهتری ایجاد کند؛ مشروط بر اینکه تنظیمات بهدرستی برای مواد نازک، عدسیهای تمیز و همترازی پایدار پرتو بهینهسازی شده باشند.
برای بیشتر کارگاهها، دستگاه برش لیزری CO₂ برای مواد غیرفلزی ارزشمند است، زیرا یک پلتفرم میتواند از ساخت نمونههای اولیه، سفارشهای ویژه، حکاکی، علامتگذاری و تولید تکراری پشتیبانی کند.
آکریلیک بهطور گستردهای یکی از مناسبترین مواد برای پردازش لیزری CO₂ تلقی میشود. این ماده با دقت برش خورده، بهخوبی حکاکی میشود و در کاربردهایی از نشانهگذاری تا اجزای نمایشی قابل استفاده است.
آکریلیک ریختهگریشده معمولاً ظاهری مات و حکاکیشده و لبههای برشخوردهای صیقلی ایجاد میکند. آکریلیک اکستروژنشده میتواند بهصورت نرم برش بخورد، اما ممکن است کنتراست حکاکی و رفتار ذوب متفاوتی داشته باشد.
ورقههای آکریلیک شفاف، رنگی، فلوئورسنت، آینهای و کدر همه قابل پردازش هستند، هرچند پوششها و چسبها باید پیش از آغاز تولید کامل آزمایش شوند.
کاربردهای معمول شامل تابلوهای فروشگاهی، حروف روشنشونده، جوایز، کلیدیها، پوششهای صفحههای کنترل، تختههای تزئینی، نمایشگرهای بستهبندی و نمونههای اولیه با برش دقیق میشود.
ظرفیت ضخامت به توان لیزر، انتخاب عدسی، کیفیت آکریلیک و کیفیت مطلوب لبه بستگی دارد. ورقهای نازک سریعتر برش میخورند، درحالیکه برای برش آکریلیک ضخیمتر، سرعت کمتر و جریان هواي قویتر لازم است.
کاربران باید به یاد داشته باشند که برای دستیابی به لبهای صیقلی و جذاب، تنظیم متوازن سرعت و توان ضروری است. گرمای بیش از حد میتواند باعث ایجاد ردپای شعله، تغییر شکل لبه یا تنش موضعی شود.
برای کسبوکارهایی که محصولات برندشده یا قطعات نمایش بصری تولید میکنند، آکریلیک اغلب سودآورترین گزینه است، زیرا ظاهری لوکس، تکرارپذیری بالا و سازگاری آسان با لیزر را در کنار هم ارائه میدهد.
چوب طبیعی نیز گزینهای قوی برای برش لیزری CO2 است، بهویژه در تولید محصولات تزئینی، بستهبندی، قطعات مبلمان، مدلهای معماری، صنایع دستی و کالاهای شخصیسازیشده.
چوبچسبی، امدیاف، روکش چوبی، بامبو، لیندن، بیرچ، گردو، گیلاس و صنوبر معمولاً استفاده میشوند. هر ماده بهصورت متفاوتی واکنش نشان میدهد، زیرا چگالی، محتوای رزین، بافت و چسب آنها متفاوت است.
چوب اصلی ممکن است لبههای تیرهتر و نتایج ناهمواری در جاهایی که بافت تغییر میکند، نشان دهد. این پدیده طبیعی است، اما ممکن است برای محصولاتی که لبههای روشن و کاملاً یکنواخت میخواهند، غیرقابل قبول باشد.
چوبچسبی مناسب لیزر برای تولید ترجیح داده میشود، زیرا چسبهای داخلی آن برای برش تمیزتر طراحی شدهاند. چوبچسبی ساختمانی معمولی ممکن است حفرهدار باشد، چسب آن نامنظم باشد یا لایههای آن مناسب نباشند.
امدیاف بهخوبی برش خورده و حکاکی میشود، اما مقدار قابل توجهی دود و لبههای تیره ایجاد میکند. دستگاههای قابل اعتماد برای جذب و فیلتر کردن دود بهویژه هنگام پردازش مواد تختهفیبری ضروری هستند.
ضخامت چوب باید بر اساس جزئیات مورد نیاز انتخاب شود. ورقهای نازک الگوهای پیچیدهتری را پشتیبانی میکنند، در حالی که تختههای ضخیم ممکن است ویژگیهای کوچک را محدود کنند و سوختگی اطراف شیارهای باریک را افزایش دهند.
نوار ماسکینگ یا فیلم محافظ میتوانند آلودگی سطحی ناشی از دود را کاهش دهند. همچنین استفاده از جریان هوای کمکی نیز در کنترل شعله، پاکسازی ذرات و بهبود یکنواختی روی قطعات چوبی تکراری مؤثر است.
لیزرهای CO₂ برای برش مواد غیرفلزی انعطافپذیر بسیار مفید هستند، زیرا پرتو لیزر لبههای بسیاری از پارچههای مصنوعی را در حین حفظ اشکال ظریف و الگوهای تکرارپذیر درهممیبندد.
پوست طبیعی، سوئد، پوست مصنوعی، فلت، دنیم، پنبه، پلیاستر، ابریشم، بوم و برخی از پارچههای فنی انتخابی را میتوان با تنظیمات مناسب پردازش کرد.
پوست در ساخت اکسسوریهای سفارشی، اجزای کفش، برچسبها، کیفپولها، جلد دفترچهها، جزئیات مبلمان و محصولات تبلیغاتی محبوب است. پوست تاننی گیاهی معمولاً برش و حکاکی بسیار خوبی دارد.
هر محصول شبیهپوستی ایمن نیست. پوست مصنوعی ممکن است حاوی PVC یا افزودنیهای نامعلوم باشد؛ بنابراین تأمینکنندگان باید پیش از پردازش لیزری اطلاعات ایمنی ماده را ارائه دهند.
بریدن پارچه از مزایای میزهای خلأ، بُردهای کندویی و کنترل دقیق فوکوس بهره میبرد. این ویژگیها از بلند شدن، جابهجا شدن یا گیر افتادن لبههای پارچههای سبک جلوگیری میکنند.
پارچههای مصنوعی میتوانند بهخوبی ذوب و درزبندی شوند که این امر باعث کاهش پُشیدگی میشود. پارچههای طبیعی ممکن است بهراحتیتر سوخته شوند و نیازمند سرعت بالاتر، توان پایینتر و کنترل دقیق جریان هوا هستند.
برای تولیدکنندگان پوشاک، پوشش مبلمان و لوازم جانبی، بریدن لیزری بهویژه در مواردی ارزشمند است که تولید انبوه نیست، تغییرات طراحی اغلب رخ میدهد و اشکال پیچیدهای وجود دارد که استفاده از قالببری را غیرعملی میسازد.
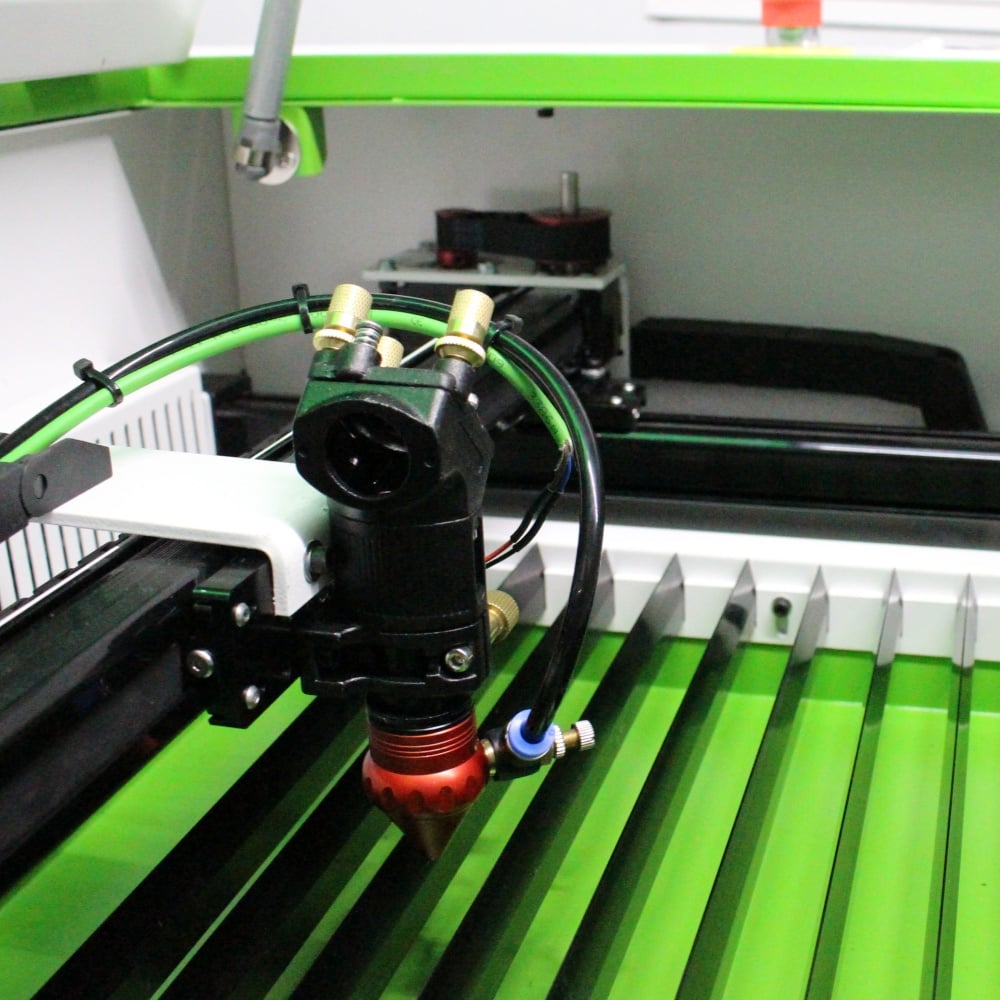
مواد مبتنی بر کاغذ از آسانترین زیرلایهها برای بریدن با لیزر CO₂ هستند، اما کنترل دقیق توان ضروری است، زیرا نسبت به آکریلیک سریعتر آتش میگیرند و رنگشان تغییر میکند.
گزینههای سازگانپذیر شامل کاغذ، کاغذ ضخیم، مقوا، مقوا موجدار، کاغذ کرافت، کاغذ هنری، تخته بستهبندی لامینهشده و بسیاری از انواع ویژه کاغذ دعوتنامه یا صنایع دستی است.
محصولات رایج شامل بستهبندی هدیه، کارتهای تبریک، اقلام ازدواج، برچسبها، جعبههای نمونه، پوشههای ارائه، درجات محصول، جلد کتاب و تزئینات دقیق کاغذی میشوند.
معمولاً نیاز به توان پایین، سرعت بالا و کمک هوای قابل اعتماد است. هدف، جداسازی کامل با حداقل سیاهشدگی است، بهویژه روی کاغذهای سفید، کمرنگ یا باکیفیت بالا.
میزهای کار عسلی قطعات کوچک را نگه میدارند و بازتابهای عقب را کاهش میدهند، اما ممکن است ردپای دود زیر آنها بگذارند. سطحی تمیز برای نگهداری قطعات، کیفیت ارائه را بهبود میبخشد.
کارتن موجدار را میتوان بهطور کارآمد برای نمونهسازی و بستهبندی تولید کوتاه برش زد. اغلب اوقات، اصلاح طرحهای دیجیتال سریعتر از ساخت قالب برش فیزیکی جدید است.
برای تیمهای بستهبندی، برش لیزری بیشتر برای نمونهها، بستهبندی لوکس، شخصیسازی و نسخههای محدود مناسب است تا اینکه برای جعبههای کالایی با حجم بالا که نیازمند بیشترین ظرفیت تولید هستند.
دستگاههای برش لیزری دیاکسید کربن میتوانند برخی از مواد لاستیکی و فومی را بهطور مؤثر پردازش کنند، بهویژه هنگامی که کاربران به درزبندها، مهرهای سفارشی، قطعات داخلی، بستهبندی محافظتی و اجزای آمپاشی نیاز دارند.
لاستیک مناسب برای لیزر معمولاً برای تولید مهره استفاده میشود، زیرا لیزر میتواند الگوهای برجسته عمیق را حکاکی کند و در عین حال شکل نهایی مهره را در همان فرآیند برش دهد.
فوم EVA، فوم PE، فوم نئوپرن، فوم پلیاورتان و برخی از مواد درزبند نیز قابل پردازش هستند، هرچند نتایج به چگالی، افزودنیها و ضخامت مواد بستگی دارد.
مواد فومی معمولاً بهسرعت برش میخورند، اما ممکن است ذوب شوند، منقبض شوند یا باقیمانده به جا بگذارند. انجام برشهای آزمایشی قبل از تنظیم پارامترهای تولیدی یا سفارش حجم بالای مواد ضروری است.
در کاربردهای صنعتی درزبند، احتیاط بیشتری لازم است. ماده باید علاوه بر کیفیت برش، مشخصات عملکردی مورد نیاز را نیز برآورده کند؛ از جمله مقاومت در برابر دما، مقاومت در برابر مواد شیمیایی، رفتار فشردگی و تحمل ابعادی.
برخی ترکیبات لاستیکی بخارات نامطبوع یا خطرناک تولید میکنند. باید اسناد ایمنی تأمینکننده بررسی شود و سیستم جذب بخارات مناسب را بهعنوان تجهیزات ضروری در نظر گرفت.
هنگامی که سازگانی مواد تأیید شد، پردازش با لیزر میتواند هزینههای قالبگیری را برای نمونههای اولیه و تولید واشرهای کمحجم کاهش دهد، بهویژه زمانی که طرحها شامل سوراخها، انحناءها یا ابعاد سفارشی هستند.
بسیاری از خریداران فرض میکنند که هر صفحهای از پلاستیک را میتوان با لیزر CO₂ پردازش کرد. این فرض اشتباه است و ممکن است مشکلاتی در زمینهٔ ایمنی، کیفیت و نگهداری ایجاد کند.
آکریلیک قابلاعتمادترین پلاستیک برای برش لیزری است. PETG، مایلار، دلرین، برخی درجات ABS و برخی کاربردهای پلیکربنات نیز ممکن است امکانپذیر باشند، اما آزمایش الزامی است.
پلیکربنات عموماً برای برش لیزری مناسب نیست، زیرا تمایل دارد رنگ آن تغییر کند، ذوب شود، کربونیزه شود و لبههای نامطلوبی ایجاد کند. برش مکانیکی ممکن است گزینهای بهتر باشد.
پلیپروپیلن و پلیاتیلن ممکن است بیش از حد ذوب شوند و لبههای نامنظم ایجاد کنند. گاهی اوقات این مواد قابل حکاکی یا برش سبک هستند، اما نتایج اغلب کمتر قابل پیشبینی از آکریلیک هستند.
پیویسی، وینیل و مواد حاوی کلر هرگز نباید با لیزر برش داده شوند. این مواد ممکن است گاز خورنده کلرید هیدروژن آزاد کنند، اجزای دستگاه را آسیب دهند و خطرات جدی برای سلامت ایجاد کنند.
پلاستیکهای ناشناخته نیز باید تا زمانی که ترکیب آنها تأیید نشده است، از برش لیزری دوری شوند. برچسبهایی مانند «ورق پلاستیکی» یا «تابلوی سنتتیک» اطلاعات ایمنی کافی محسوب نمیشوند.
تأمینکنندهی مسئول یا اپراتور دستگاه باید فهرستی از مواد مجاز را نگهداری کند. این کار خطرات ایمنی قابل پیشگیری را کاهش میدهد و به اپراتوران کمک میکند تا تنظیمات اثباتشده را برای دستیابی به کیفیت تکرارپذیر انتخاب کنند.
ضخامت ماده یکی از مهمترین عوامل در ارزیابی دستگاه برش لیزری CO2 برای مواد غیرفلزی است. یک مادهی سازگانپذیر ممکن است در ضخامتهای بیش از حد همچنان نامناسب باشد.
مواد نازک معمولاً سریعتر برش خورده، نیاز به توان کمتری دارند و جزئیات ظریفتری را حفظ میکنند. ورقهای ضخیمتر نیازمند سرعت حرکت کندتر، خروجی لیزر قویتر و حذف مؤثرتر دود هستند.
با افزایش ضخامت، شیار برش لیزر ممکن است عرض بیشتری پیدا کرده و کمی مخروطی شود. این موضوع ممکن است در مونتاژهای فشاری، درجات با دقت بالا و محصولات چندلایه اهمیت داشته باشد.
عدسیهای با طول کانونی بلندتر میتوانند عملکرد برش عمیق را بهبود بخشند، هرچند اندازه نقطه فوکوس را بزرگتر میکنند. طولهای کانونی کوتاهتر برای حکاکی دقیق و برش ورقهای نازک مناسبترند.
تولیدکنندگان باید ضخامت را بر اساس کیفیت قابل قبول نهایی تعریف کنند، نه اینکه صرفاً از حداکثر ظرفیت برش دستگاه سؤال شود. ظرفیت حداکثری به ندرت برابر با ظرفیت تولیدی بهینه است.
برای مثال، یک دستگاه ممکن است از نظر فنی بتواند یک تخته چوبی ضخیم را برش دهد، اما در عوض سوختگی قابل توجهی ایجاد کند، زمان چرخه را کندتر کند و گوشههای داخلی را کمتر قابل پیشبینی نسبت به گزینهای نازکتر ایجاد کند.
آزمایش مواد تولیدی واقعی ارزشمندتر از اتکا به جداول عمومی ضخامت است. نمونههای تأمینکننده، پوششها، میزان رطوبت و تغییرات دستهبندی همه میتوانند بر نتایج تأثیر بگذارند.
ایمنی مواد با عملکرد برش ارتباطی تنگاتنگ دارد. برشی که ظاهری تمیز دارد، لزوماً نشاندهندهی ایمنی ماده برای پردازش لیزری یا مناسببودنش برای کارگاهی با حضور افراد نیست.
هر نصبکردن لیزر CO2 باید شامل ظرفیت خروجی مناسب، راهاندازی صحیح کانالهای تهویه، پاکسازی منظم و اپراتوری باشد که خطرات مخصوص ماده در زمینهی آتشسوزی و دود را درک کند.
چوب، کاغذ، چرم و فوم ممکن است در صورت تنظیم بیش از حد کند یا انباشتهشدن آشغال مشتعل شوند. اپراتورها هرگز نباید دستگاه برش لیزری در حال کار را بدون نظارت رها کنند.
جریان هوای کمکی جریان هوا را به نقطهی برش هدایت میکند و به سرکوب شعلهها و از بین بردن آشغال کمک میکند. همچنین این جریان از لنز در برابر رسوبات دود محافظت میکند و کیفیت لبه را بهبود میبخشد.
شاید در مواردی که خروجی عادی هوا امکانپذیر نباشد، نیاز به فیلتراسیون باشد. پیکربندی فیلتر مورد نیاز بستگی به جنس مواد، حجم تولید، مقررات محلی و محیط نصب دارد.
برگههای اطلاعاتی مواد را برای پوششها، بازدارندههای شعله، چسبها، رنگها، پرکنندهها و لایههای زیرین بررسی کنید. اغلب اوقات این اجزا از خود سطح قابل مشاهدهٔ ماده اهمیت بیشتری دارند.
برای کارخانهها و عمدهفروشان، ثبت مواد تأییدشده و رویههای ایمن اجرایی، کنترل کیفیت را تقویت میکند، تجهیزات را محافظت میکند و راهنمایی دقیقتری به مشتریان ارائه میدهد.
بهترین پیکربندی دستگاه بستگی به ابعاد محصول، محدودهٔ مواد قابل پردازش، نیازهای جزئیات، انتظارات از ظرفیت تولید و سطح اتوماسیون مورد نیاز در تولید روزانه دارد.
دستگاه رومیزی فشرده ممکن است برای محصولات کوچک آکریلیک، برچسبها، صنایع دستی و نمونههای اولیه مناسب باشد. دستگاههای با فرمت بزرگتر برای تابلوها، غلتکهای پارچه، تختههای مبلمان و ورقهای بستهبندی مناسبترند.
توان لیزر باید با نیازهای عملی برش هماهنگ باشد. افزایش واتژ توانایی برش مواد ضخیمتر و سرعت برش را بهبود میبخشد، اما جایگزین سیستمهای حرکت دقیق، اپتیکهای مناسب و تهویهٔ صحیح نمیشود.
میز عسلی برای بسیاری از مواد ورقی مناسب است. اما برای پارچه، چرم، فوم و مواد انعطافپذیر بهصورت رول، میز تیغهای یا میز نوار نقاله ممکن است گزینهٔ مناسبتری باشد.
قابلیت فوکوس خودکار، موقعیتیابی نقطهٔ قرمز، همترازی دوربین، اتصالات چرخشی، درهای عبوری و نرمافزار چیدمان (نستینگ) در صورت تطبیق با کاربرد مورد نظر، به افزایش بهرهوری کمک میکنند.
خریداران باید از تأمینکنندگان دستگاهها نمونههای مربوط به کاربردهای خاص، تنظیمات پیشنهادی، الزامات نگهداری، شرایط گارانتی و توصیههای مربوط به سیستم جمعآوری گازها را بر اساس مشخصات واقعی مواد درخواست کنند.
خریداران سازندگان تجهیزات اصلی (OEM) نیز باید پیش از نهاییسازی خرید، سازگونی کنترلر، دسترسی به قطعات یدکی، آموزش اپراتورها، استانداردهای برقی و پشتیبانی فنی در بازار هدف خود را در نظر بگیرند.
دستگاه برش لیزر دیاکسید کربن برای مواد غیرفلزی، برای آکریلیک، چوب، چرم، پارچه، کاغذ، مقوا، لاستیک ایمن برای لیزر و برخی محصولات فوم انتخابی بسیار مؤثر است.
بهترین مواد قابل تولید، موادی هستند که ترکیب شناختهشدهای دارند، واکنش قابل پیشبینی به لیزر نشان میدهند، دود حاصل از برش آنها قابل مدیریت است و کیفیت لبههای برشخورده با نیازهای بصری و عملکردی محصول نهایی سازگان دارد.
آکریلیک اغلب سادهترین انتخاب برای محصولات نمایشی بدون نقص است. چوب انعطافپذیری و شخصیت خاصی ارائه میدهد. پارچهها امکان ساخت قطعات پیچیده و انعطافپذیر را فراهم میکنند، در حالی که کاغذ امکان سفارشیسازی سریع بستهبندی و لوازم التحریر را فراهم میکند.
موادی که افزودنیهای ناشناخته، رفتار ذوب بیش از حد یا ترکیبات حاوی کلر دارند، تا زمانی که ایمنی و سازگان لیزری آنها بهطور واضح تأیید نشده باشد، نباید پردازش شوند.
در نهایت، انتخاب مناسب تنها مادهای نیست که قابلیت برش داشته باشد، بلکه مادهای است که عملیات ایمن، کیفیت قابل قبول، ظرفیت تولید قابل اعتماد و هزینههای تولید اقتصادی را تضمین میکند.
با آزمایش نمونههای واقعی و انتخاب توان دستگاه، صفحهکار، اپتیک و سیستم جمعآوری بر اساس کاربرد مورد نظر، خریداران میتوانند تصمیم سرمایهگذاریای مطمئنتر و از نظر تجاری مفیدتر بگیرند.
 اخبار داغ
2026-02-05
2026-02-03
2025-12-01

شرکت مینگشینگ لیزر یکی از پیشروترین تولیدکنندگان ماشینهای لیزری در چین است که دستگاههای برش لیزر CO2، ماشینهای برش لیزر فیبر، روترهای CNC، دستگاههای جوش لیزری و دستگاههای علامتگذاری لیزری ارائه میدهد. راهحلهای سفارشی OEM/ODM نیز در دسترس است. امروز همین حالا برای دریافت پیشفاکتور با ما تماس بگیرید!
- مرکز اصلی شرکت: اتاق ۱۳۰۳، ساختمان ۴، مجتمع یونایتد فورچون، منطقه فناوری بالا، شهر جینان، استان شاندونگ، چین
- کارخانه تولیدی: شماره ۱۸، خیابان یینهو، خیابان جیبِی، منطقه جییانگ، شهر جینان، استان شاندونگ، چین
کلیه حقوق محفوظ است © ۲۰۲۶ شرکت فناوری هوشمند سنتوری مینگشینگ (جینان) محدود. سیاست حریم خصوصی

 EN