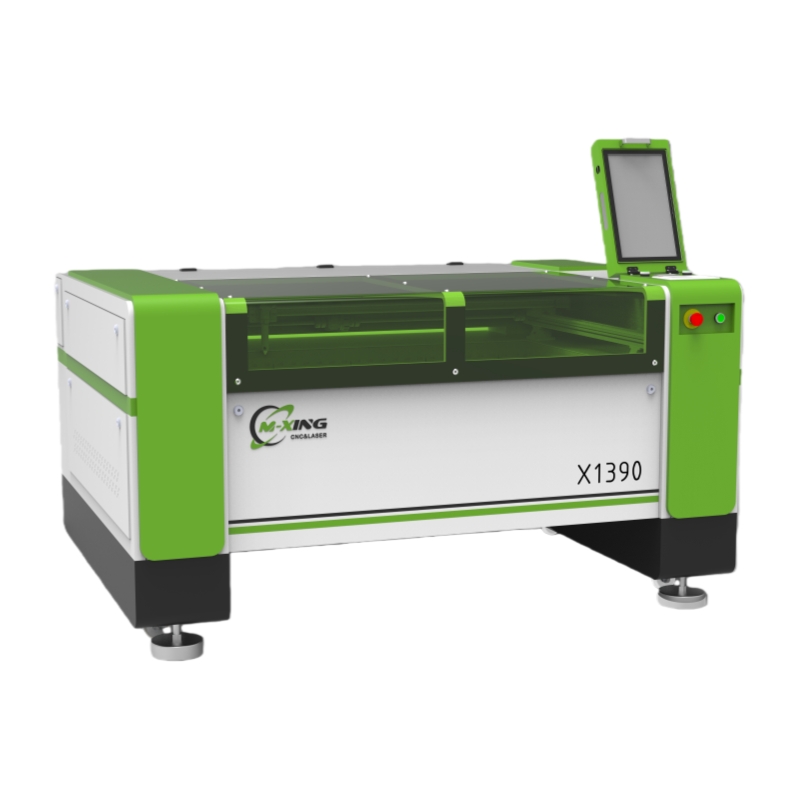
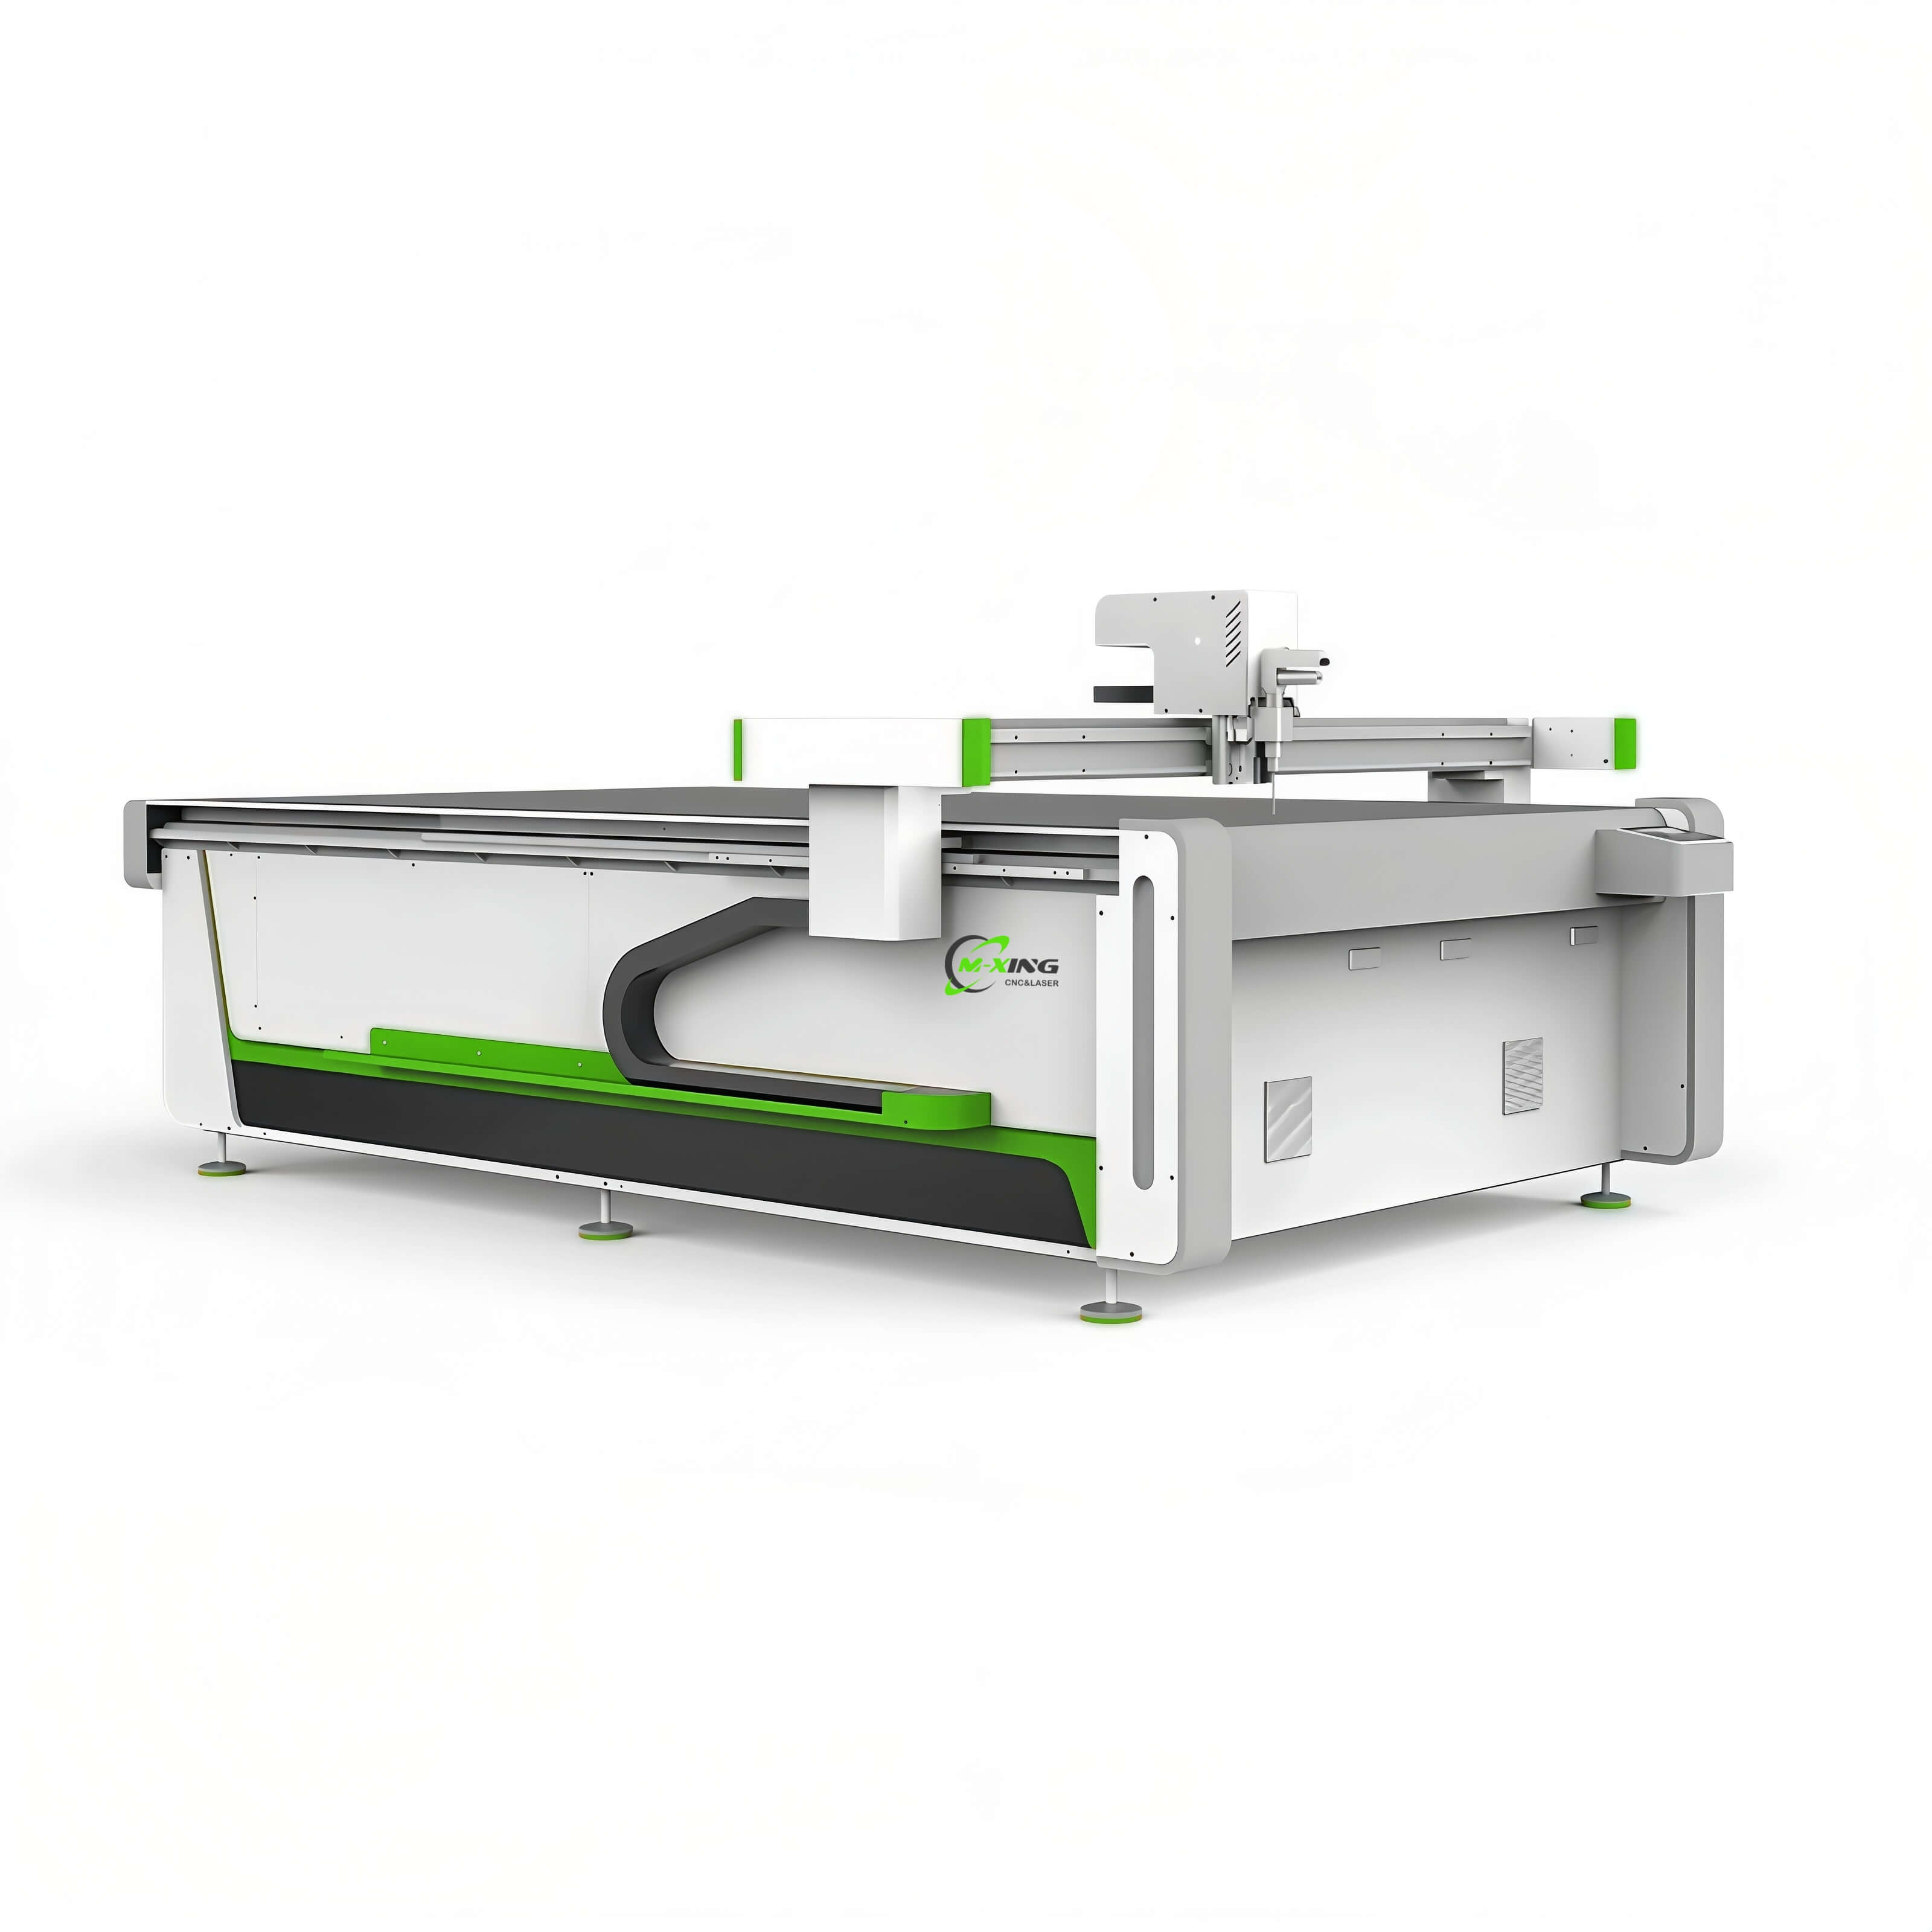
गैर-धातु सामग्री के लिए एक CO2 लेज़र कटिंग मशीन कई कार्बनिक और पॉलिमर-आधारित शीट्स को प्रसंस्कृत कर सकती है, लेकिन सफल परिणाम सामग्री की रासायनिक रचना, मोटाई, वायु प्रवाह और आवश्यक समाप्ति पर निर्भर करते हैं।
सूचना शोधकर्ताओं के लिए, सबसे उपयोगी उत्तर केवल संगत सामग्री की एक सूची प्रदान करना नहीं है। मुख्य प्रश्न यह है कि क्या कोई सामग्री सुरक्षित रूप से, साफ़ तरीके से, निरंतर रूप से और आर्थिक रूप से कट सकती है।
CO2 लेज़र विशेष रूप से उन सामग्रियों पर प्रभावी होते हैं जो लगभग १०.६ माइक्रोन तरंगदैर्ध्य के अवरक्त प्रकाश को अवशोषित करती हैं। एक्रिलिक, लकड़ी, चमड़ा, कपड़ा, कागज़, रबर और कुछ चुनिंदा प्लास्टिक इसके सामान्य उदाहरण हैं।
हालाँकि, संगतता स्वतः ही उत्पादन के लिए उपयुक्तता का अर्थ नहीं रखती है। कुछ सामग्रियाँ अत्यधिक धुएँ का उत्पादन करती हैं, कटिंग के किनारे पर पिघल जाती हैं, खतरनाक गैसें छोड़ती हैं या विशिष्ट निकास प्रणालियों की आवश्यकता होती है।
कोई मशीन खरीदने या उसका संचालन करने से पहले, उपयोगकर्ताओं को अपेक्षित आधार सतह, अधिकतम मोटाई, अंतिम उत्पाद के मानक, वेंटिलेशन आवश्यकताएँ और अपेक्षित उत्पादन मात्रा का साथ-साथ मूल्यांकन करना चाहिए।
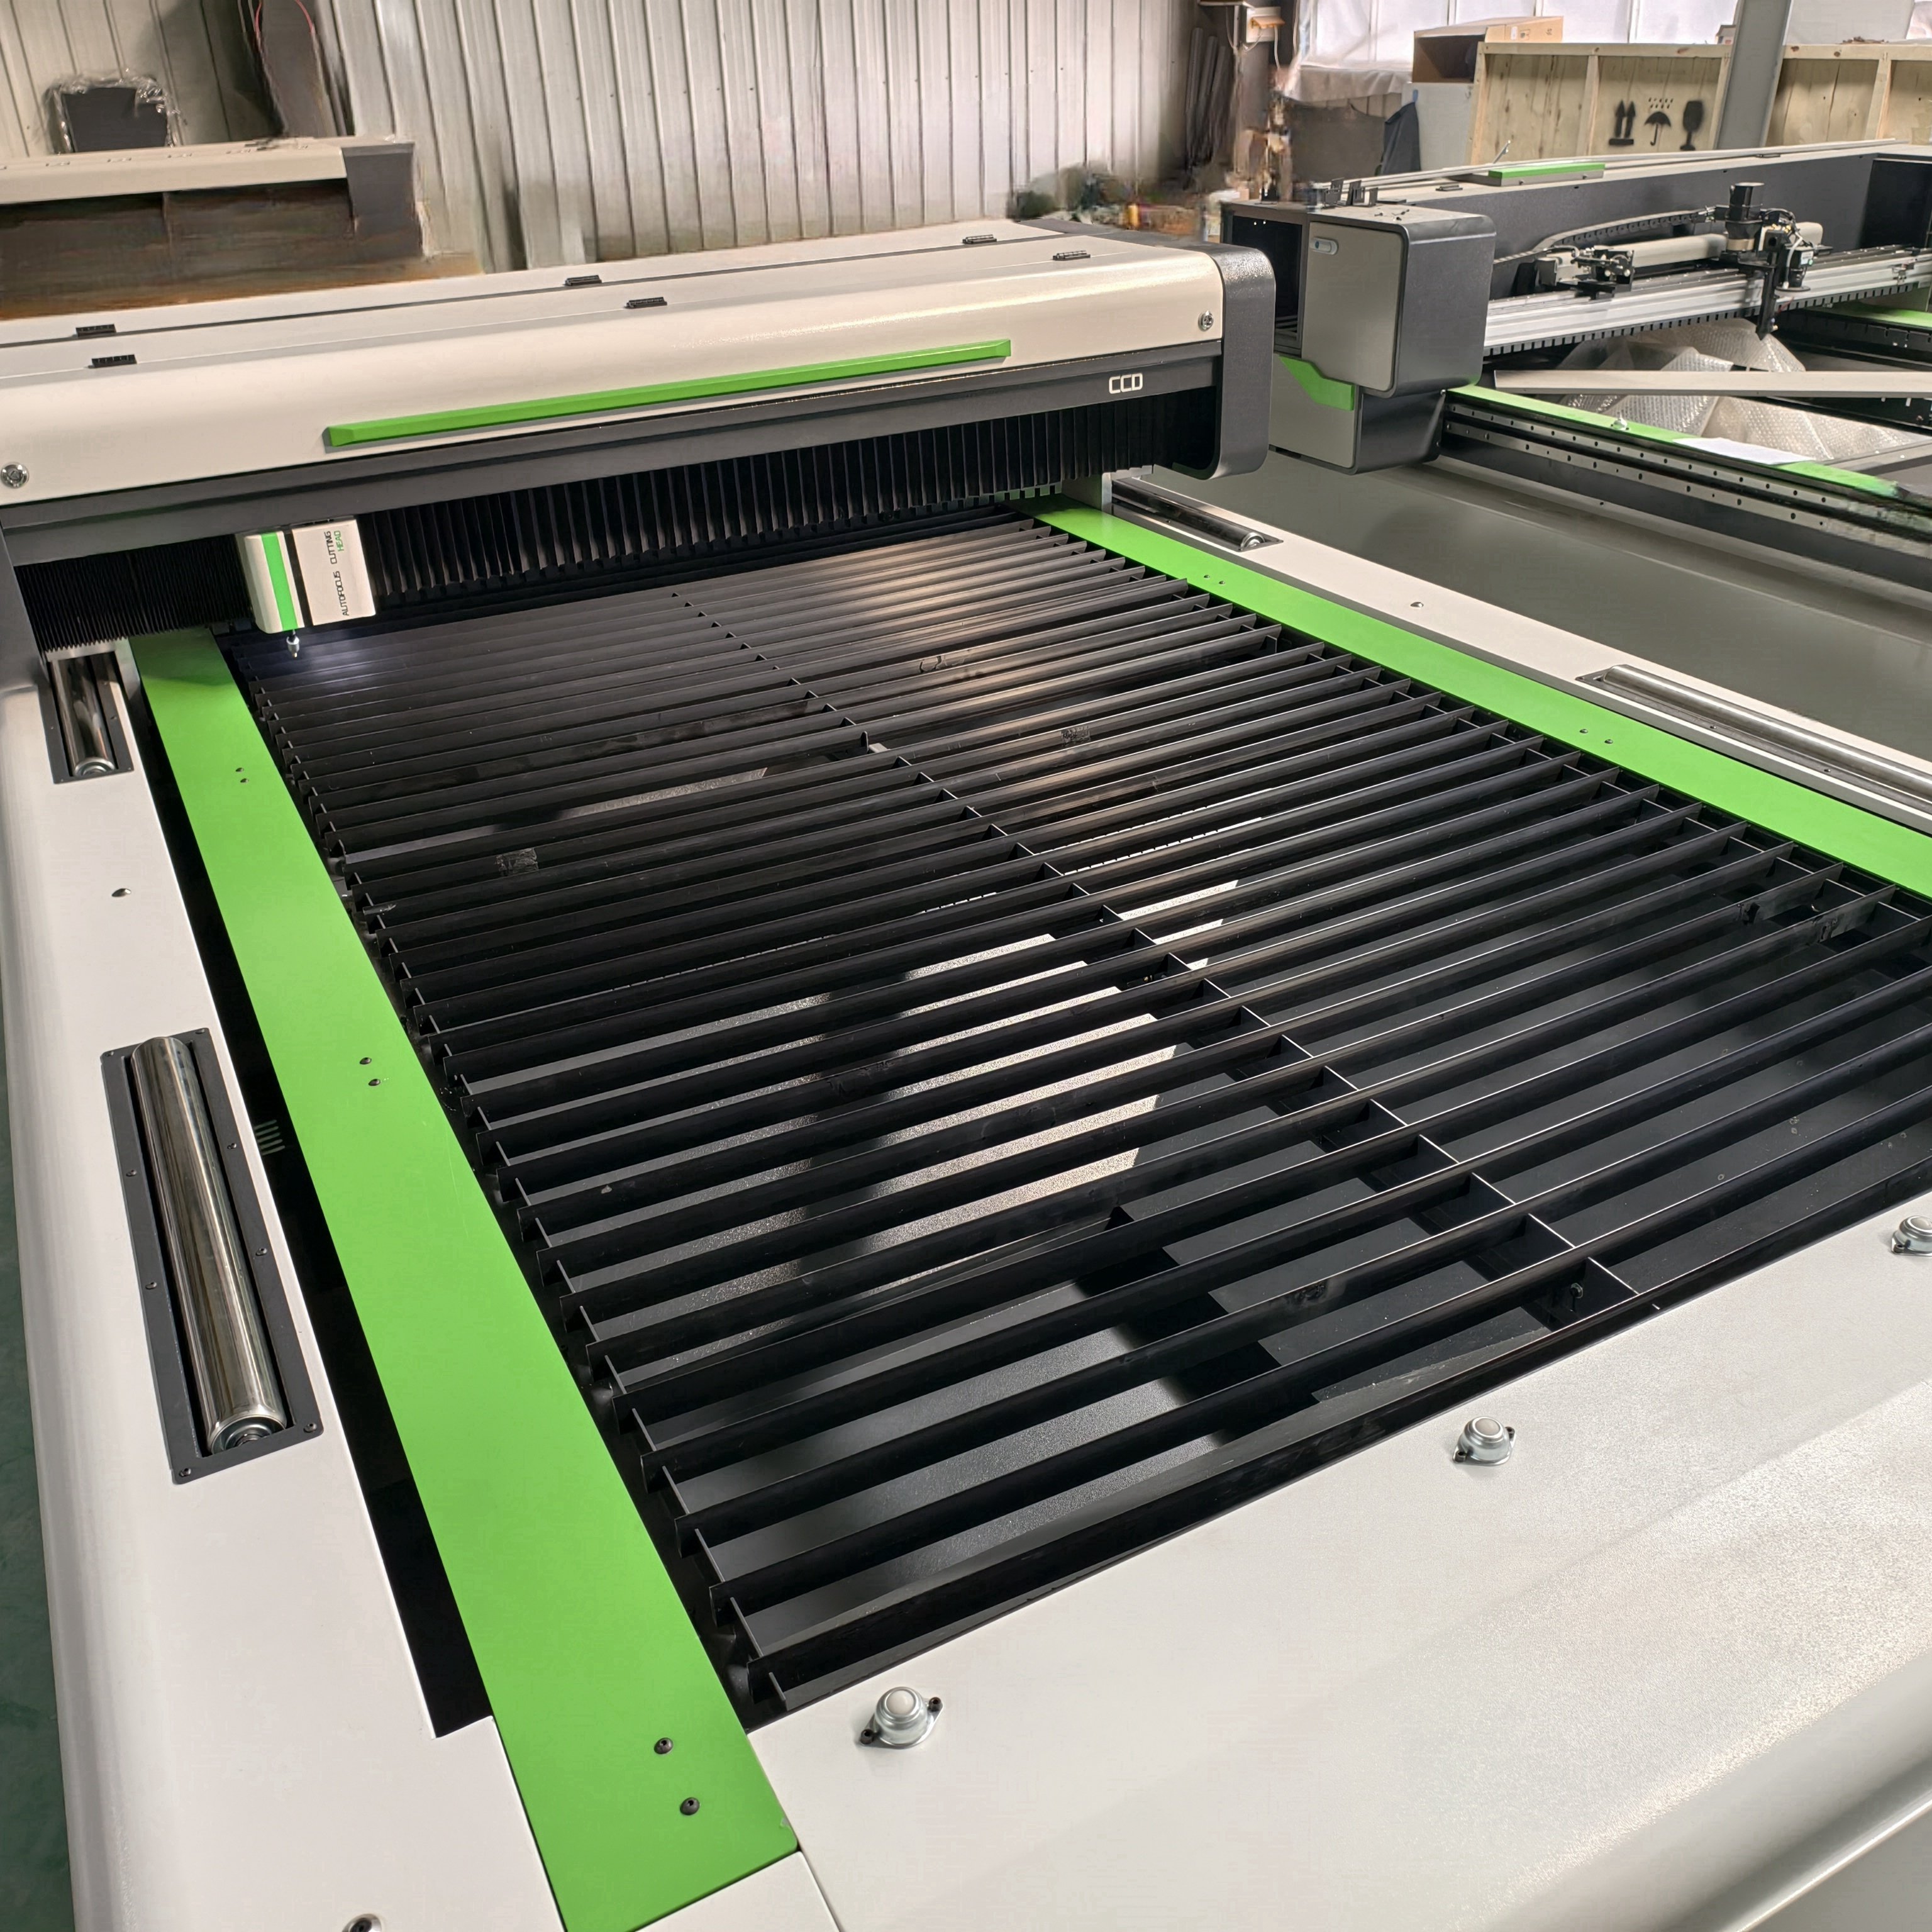
CO2 लेज़र अवरक्त ऊर्जा उत्पन्न करता है जो कई गैर-धातु सामग्रियों द्वारा आसानी से अवशोषित की जाती है। अवशोषित ऊर्जा एक संकरी कटिंग पथ को गर्म करती है, वाष्पित करती है, जलाती है या पिघलाती है।
यह प्रक्रिया संपर्क रहित है, जिसका अर्थ है कि कोई कटिंग ब्लेड नहीं है जो कुंद हो सके, विकृत हो सके या नाज़ुक शीट्स, कपड़ों और लचीली सामग्रियों पर भौतिक तनाव डाल सके।
सामग्री की प्रतिक्रिया में काफी भिन्नता होती है। लकड़ी आमतौर पर वाष्पित हो जाती है और थोड़ी सी जल जाती है, एक्रिलिक चमकदार किनारे के साथ वाष्पित हो जाता है, जबकि कुछ थर्मोप्लास्टिक्स पूरी तरह से अलग होने से पहले पिघल जाते हैं।
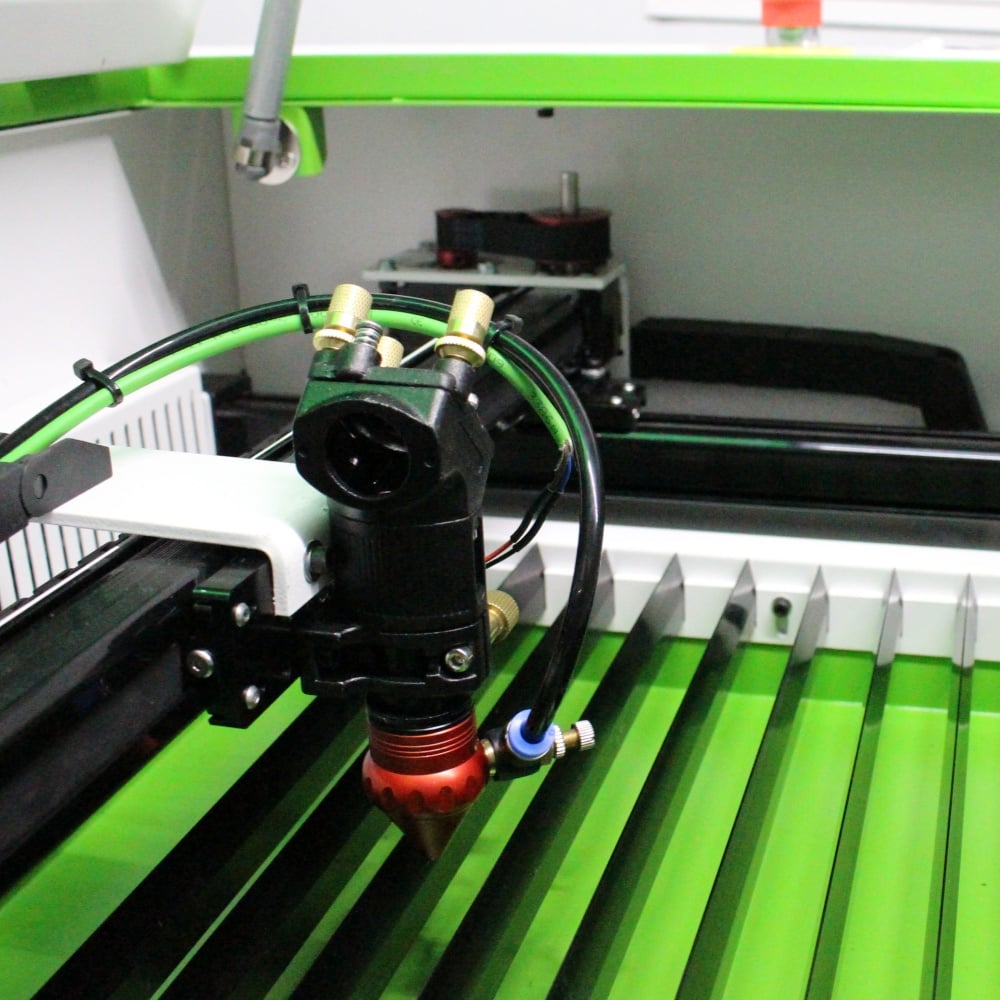
लेज़र शक्ति केवल समीकरण का एक हिस्सा है। लेंस की फोकल लंबाई, नॉज़ल डिज़ाइन, एयर असिस्ट, कटिंग गति, कार्य मेज़ का प्रकार और एक्ज़ॉस्ट दक्षता परिणामों को मज़बूती से प्रभावित करते हैं।
जब पतली सामग्री के लिए सेटिंग्स को सही ढंग से अनुकूलित किया जाता है, साफ़ ऑप्टिक्स का उपयोग किया जाता है और बीम संरेखण स्थिर होता है, तो कम-शक्ति वाली मशीन उच्च-शक्ति वाली मशीन की तुलना में बेहतर किनारे उत्पन्न कर सकती है।
अधिकांश कार्यशालाओं के लिए, गैर-धातु सामग्री के लिए CO2 लेज़र कटिंग मशीन मूल्यवान है, क्योंकि एक ही प्लेटफ़ॉर्म प्रोटोटाइपिंग, कस्टम ऑर्डर, एन्ग्रेविंग, मार्किंग और दोहराव उत्पादन का समर्थन कर सकता है।
एक्रिलिक को आमतौर पर CO2 लेज़र प्रसंस्करण के लिए सबसे उपयुक्त सामग्रियों में से एक माना जाता है। यह सटीक रूप से कटता है, स्पष्ट रूप से एन्ग्रेव करता है, और साइनेज से लेकर डिस्प्ले घटकों तक के अनुप्रयोगों का समर्थन करता है।
ढलवाँ एक्रिलिक आमतौर पर धुंधला एन्ग्रेव्ड दिखावट और पॉलिश किए गए कटिंग किनारों का उत्पादन करता है। एक्सट्रूडेड एक्रिलिक सुचारू रूप से कट सकता है, लेकिन यह एक अलग एन्ग्रेविंग कॉन्ट्रास्ट और पिघलने के व्यवहार का कारण बन सकता है।
स्पष्ट, रंगीन, फ्लोरोसेंट, दर्पण-आवृत्त और अपारदर्शी एक्रिलिक शीट्स सभी को संसाधित किया जा सकता है, हालाँकि पूर्ण उत्पादन शुरू करने से पहले कोटिंग्स और चिपकाने वाले पदार्थों का परीक्षण किया जाना चाहिए।
प्रायः उपयोग में लाए जाने वाले अनुप्रयोगों में खुदरा दुकानों के संकेत, प्रकाशित अक्षर, ट्रॉफियाँ, चाबी के छल्ले, नियंत्रण पैनल के कवर, सजावटी पैनल, पैकेजिंग प्रदर्शन, और सटीक कट प्रोटोटाइप शामिल हैं।
मोटाई की क्षमता लेज़र शक्ति, लेंस के चयन, एक्रिलिक की गुणवत्ता, और अभिप्रेत किनारे की गुणवत्ता पर निर्भर करती है। पतली शीट्स तेज़ी से कट जाती हैं, जबकि मोटे एक्रिलिक के लिए धीमी कटिंग गति और शक्तिशाली निकास आवश्यक होता है।
उपयोगकर्ताओं को याद रखना चाहिए कि आकर्षक पॉलिश किए गए किनारे के लिए गति और शक्ति की संतुलित सेटिंग की आवश्यकता हो सकती है। अत्यधिक ऊष्मा से ज्वाला के निशान, किनारे का विकृत होना, या स्थानीय तनाव उत्पन्न हो सकता है।
ब्रांडेड उत्पादों या दृश्य प्रदर्शन भागों का उत्पादन करने वाले व्यवसायों के लिए, एक्रिलिक अक्सर सबसे स्पष्ट रिटर्न प्रदान करता है, क्योंकि यह प्रीमियम उपस्थिति, दोहराव की क्षमता और सीधी लेज़र संगतता को एक साथ जोड़ता है।
प्राकृतिक लकड़ी CO₂ लेज़र कटिंग के लिए एक अन्य मज़बूत उम्मीदवार है, विशेष रूप से सजावटी उत्पादों, पैकेजिंग, फर्नीचर घटकों, वास्तुकला मॉडल, शिल्प कार्य और व्यक्तिगत वस्तुओं के लिए।
प्लाईवुड, एमडीएफ, वीनियर, बैम्बू, बैसवुड, बर्च, वॉलनट, चेरी और पॉपलर आमतौर पर उपयोग किए जाते हैं। प्रत्येक सामग्री अलग-अलग प्रकार से प्रतिक्रिया करती है क्योंकि घनत्व, राल की मात्रा, दाने और गोंद में भिन्नता होती है।
ठोस लकड़ी में दाने के बदलाव के कारण गहरे किनारे और असमान परिणाम दिखाई दे सकते हैं। यह सामान्य है, लेकिन ऐसे उत्पादों के लिए यह अवांछनीय हो सकता है जिनमें पूर्ण रूप से एकसमान हल्के रंग के किनारे आवश्यक हों।
उत्पादन के लिए लेज़र-ग्रेड प्लाईवुड अधिक वरीय है क्योंकि इसके आंतरिक चिपकने वाले पदार्थों को साफ कटिंग के लिए डिज़ाइन किया गया है। मानक निर्माण प्लाईवुड में खाली स्थान, असंगत गोंद या अनुपयुक्त परतें हो सकती हैं।
एमडीएफ को कुशलतापूर्वक काटा जा सकता है और इस पर अच्छी तरह से उकेरा जा सकता है, लेकिन यह काफी धुआँ और गहरे किनारे उत्पन्न करता है। फाइबरबोर्ड सामग्रियों के संसाधन के दौरान विश्वसनीय निष्कर्षण और फ़िल्ट्रेशन विशेष रूप से महत्वपूर्ण हैं।
लकड़ी की मोटाई का चयन आवश्यक विस्तार के आधार पर किया जाना चाहिए। पतली शीटें जटिल पैटर्न का समर्थन करती हैं, जबकि मोटी पैनल छोटी विशेषताओं को सीमित कर सकती हैं और संकरी स्लॉट्स के चारों ओर जलन बढ़ा सकती हैं।
मास्किंग टेप या सुरक्षात्मक फिल्म सतह पर धुएँ के दाग को कम कर सकती है। वायु सहायता भी ज्वाला को नियंत्रित करने, मलबे को हटाने और लकड़ी के दोहराए गए भागों पर स्थिरता बनाए रखने में सहायता करती है।
सीओ₂ लेज़र लचीले गैर-धातु सामग्री काटने के लिए अत्यंत उपयोगी हैं, क्योंकि बीम कई संश्लेषित कपड़ों के किनारों को सील कर देता है, जबकि जटिल आकृतियों और दोहराए जाने वाले पैटर्न को बनाए रखता है।
प्राकृतिक चमड़ा, सूड, संश्लेषित चमड़ा, फेल्ट, डेनिम, सूती कपड़ा, पॉलिएस्टर, रेशम, कैनवास और चुनिंदा तकनीकी कपड़े उपयुक्त सेटिंग्स के साथ संसाधित किए जा सकते हैं।
चमड़ा कस्टमाइज़्ड एक्सेसरीज़, फुटवियर घटकों, लेबल, वॉलेट, नोटबुक कवर, फर्नीचर के विवरण और प्रचार उत्पादों के लिए लोकप्रिय है। सब्जी-टैन्ड चमड़ा आमतौर पर विशेष रूप से अच्छी तरह से उत्कीर्ण होता है।
प्रत्येक चमड़े जैसी सामग्री सुरक्षित नहीं होती है। कृत्रिम चमड़ा में पीवीसी या अज्ञात योजक हो सकते हैं, इसलिए लेज़र प्रसंस्करण से पहले आपूर्तिकर्ताओं को सामग्री सुरक्षा सूचना प्रदान करनी चाहिए।
कपड़े काटने में वैक्यूम होल्ड-डाउन टेबल, हनीकॉम्ब बेड और सावधानीपूर्ण फोकस नियंत्रण का लाभ उठाया जाता है। ये विशेषताएँ हल्के कपड़ों को किनारों पर उठने, सरकने या फँसने से रोकती हैं।
सिंथेटिक कपड़े पिघल सकते हैं और प्रभावी ढंग से सील हो सकते हैं, जिससे फ्रेयरिंग कम हो जाती है। प्राकृतिक कपड़े अधिक आसानी से जल सकते हैं, जिसके लिए उच्च गति, कम शक्ति और सावधानीपूर्ण रूप से नियंत्रित वायु सहायता की आवश्यकता होती है।
पोशाक, फर्नीचर के आवरण और एक्सेसरी निर्माताओं के लिए, लेज़र कटिंग विशेष रूप से मूल्यवान है जहाँ छोटे बैच, बार-बार डिज़ाइन परिवर्तन और जटिल आउटलाइन्स के कारण डाई कटिंग कम व्यावहारिक हो जाती है।
कागज़-आधारित सामग्रियाँ CO₂ लेज़र से काटने के लिए सबसे आसान सब्सट्रेट्स में से एक हैं, लेकिन उन्हें काटते समय सावधानीपूर्ण शक्ति नियंत्रण की आवश्यकता होती है क्योंकि वे एक्रिलिक की तुलना में तेज़ी से जलती हैं और रंग बदलती हैं।
संगत विकल्पों में कागज़, कार्डस्टॉक, गत्ता, कॉरुगेटेड बोर्ड, क्राफ्ट पेपर, आर्ट पेपर, लैमिनेटेड पैकेजिंग बोर्ड और कई विशेष निमंत्रण या शिल्प कागज़ शामिल हैं।
सामान्य उत्पादों में उपहार पैकेजिंग, अभिनंदन कार्ड, विवाह स्टेशनरी, लेबल, नमूना बॉक्स, प्रस्तुति फ़ोल्डर, उत्पाद इंसर्ट, पुस्तक कवर और विस्तृत कागज़ की सजावट शामिल हैं।
कम शक्ति, उच्च गति और विश्वसनीय वायु सहायता की सामान्य आवश्यकता होती है। लक्ष्य पूर्ण पृथक्करण है, विशेष रूप से सफ़ेद, हल्के या प्रीमियम कागज़ पर न्यूनतम भूरापन के साथ।
मधुमक्खी कोष्ठिका कार्य मेज़ें छोटे टुकड़ों का समर्थन करती हैं और पीछे के प्रतिबिंबों को कम करती हैं, लेकिन वे नीचे की ओर धुएँ के निशान छोड़ सकती हैं। एक स्वच्छ समर्थन सतह प्रस्तुति गुणवत्ता में सुधार करने में सहायता करती है।
करुगेटेड कार्डबोर्ड को प्रोटोटाइप और छोटे बैच पैकेजिंग के लिए कुशलतापूर्वक काटा जा सकता है। डिजिटल डिज़ाइनों को संशोधित करना अक्सर एक नए भौतिक कटिंग डाई के निर्माण की तुलना में तेज़ होता है।
पैकेजिंग टीमों के लिए, लेज़र कटिंग उच्च-मात्रा वाले वस्तु डिब्बों की तुलना में नमूनों, लक्ज़री पैकेजिंग, अनुकूलन और सीमित संस्करणों के लिए सबसे व्यावहारिक है, जिन्हें अधिकतम प्रवाह की आवश्यकता होती है।
CO2 लेज़र कटिंग मशीनें कुछ रबर और फोम सामग्रियों को प्रभावी ढंग से संसाधित कर सकती हैं, विशेष रूप से जब उपयोगकर्ताओं को कस्टम सील, स्टैम्प, इन्सर्ट, सुरक्षात्मक पैकेजिंग और कुशनिंग घटकों की आवश्यकता होती है।
लेज़र-सुरक्षित रबर का उपयोग अक्सर स्टैम्प निर्माण के लिए किया जाता है, क्योंकि लेज़र गहरे रिलीफ पैटर्न को उकेर सकता है जबकि समान कार्यप्रवाह में तैयार स्टैम्प के आकार को काट भी सकता है।
EVA फोम, PE फोम, निओप्रीन फोम, पॉलीयूरेथेन फोम और कुछ चुनिंदा गैस्केट सामग्रियों को भी संसाधित किया जा सकता है, हालाँकि परिणाम घनत्व, योजकों और मोटाई पर निर्भर करते हैं।
फोम सामग्रियाँ आमतौर पर तेज़ी से कटती हैं, लेकिन वे पिघल सकती हैं, सिकुड़ सकती हैं या अवशेष छोड़ सकती हैं। उत्पादन सेटिंग्स या बड़े सामग्री ऑर्डर के लिए प्रतिबद्ध होने से पहले परीक्षण कट आवश्यक हैं।
औद्योगिक गैस्केट अनुप्रयोगों के लिए अधिक सावधानी की आवश्यकता होती है। सामग्री को कटिंग गुणवत्ता से अधिक, तापमान प्रतिरोध, रासायनिक प्रतिरोध, संपीड़न व्यवहार और आयामी सहिष्णुता सहित प्रदर्शन विशिष्टताओं को पूरा करना आवश्यक है।
कुछ रबर यौगिक अप्रिय या खतरनाक धुएँ उत्पन्न करते हैं। आपूर्तिकर्ता के सुरक्षा दस्तावेज़ों की समीक्षा की जानी चाहिए, और उचित धुआँ निकास प्रणाली को आवश्यक उपकरण के रूप में माना जाना चाहिए।
जब सामग्री संगतता की पुष्टि कर ली जाती है, तो लेज़र प्रसंस्करण प्रोटोटाइप और कम मात्रा में गैस्केट उत्पादन के लिए औज़ार लागत को कम कर सकता है, विशेष रूप से जब डिज़ाइन में छेद, वक्र या अनुकूलित आयाम होते हैं।
कई खरीदार मानते हैं कि प्रत्येक प्लास्टिक शीट को CO2 लेज़र के साथ प्रसंस्कृत किया जा सकता है। यह मान्यता गलत है और यह सुरक्षा, गुणवत्ता और रखरखाव की समस्याएँ पैदा कर सकती है।
एक्रिलिक सबसे विश्वसनीय लेज़र-कट प्लास्टिक है। PETG, माइलर, डेल्रिन, कुछ ABS ग्रेड और कुछ पॉलीकार्बोनेट अनुप्रयोग संभव हो सकते हैं, लेकिन परीक्षण आवश्यक है।
पॉलीकार्बोनेट को आमतौर पर लेज़र कटिंग के लिए उपयुक्त नहीं माना जाता है क्योंकि यह रंग बदलने, पिघलने, कार्बनीकरण करने और खराब किनारों का उत्पादन करने के लिए प्रवण होता है। यांत्रिक कटिंग एक बेहतर विकल्प हो सकती है।
पॉलीप्रोपिलीन और पॉलीएथिलीन अत्यधिक पिघल सकते हैं और असमान किनारे बना सकते हैं। इन्हें कभी-कभी उकेरा या हल्के से काटा जा सकता है, लेकिन परिणाम अक्रिलिक की तुलना में अक्सर कम विश्वसनीय होते हैं।
पीवीसी, वाइनिल और क्लोरीन युक्त सामग्रियों को कभी भी लेज़र काटने के लिए नहीं इस्तेमाल किया जाना चाहिए। ये कार्बनिक हाइड्रोजन क्लोराइड गैस छोड़ सकते हैं, जो मशीन के घटकों को क्षतिग्रस्त कर सकती है और गंभीर स्वास्थ्य जोखिम पैदा कर सकती है।
अज्ञात प्लास्टिक सामग्रियों से भी बचा जाना चाहिए, जब तक कि उनकी संरचना की पुष्टि नहीं कर ली जाती है। “प्लास्टिक शीट” या “सिंथेटिक बोर्ड” जैसे लेबल पर्याप्त सुरक्षा जानकारी नहीं हैं।
एक ज़िम्मेदार आपूर्तिकर्ता या मशीन ऑपरेटर को सामग्री स्वीकृति सूची बनाए रखनी चाहिए। इससे टाले जा सकने वाले सुरक्षा जोखिम कम होते हैं और ऑपरेटरों को दोहराए जा सकने वाले गुणवत्तापूर्ण परिणामों के लिए सिद्ध सेटिंग्स चुनने में सहायता मिलती है।
सामग्री की मोटाई गैर-धातु सामग्रियों के लिए CO2 लेज़र कटिंग मशीन का मूल्यांकन करते समय सबसे महत्वपूर्ण कारकों में से एक है। एक संगत सामग्रि भी अत्यधिक मोटाई पर अनुपयुक्त हो सकती है।
पतली सामग्रियाँ आमतौर पर तेज़ी से काटी जाती हैं, कम शक्ति की आवश्यकता होती है, और सूक्ष्म विवरण को बनाए रखती हैं। मोटी शीट्स के लिए धीमी गति, मजबूत लेज़र आउटपुट और अधिक प्रभावी धुएँ के निकास की आवश्यकता होती है।
जैसे-जैसे मोटाई बढ़ती है, लेज़र कर्फ चौड़ा और थोड़ा शंकुवत हो सकता है। यह प्रेस-फिट असेंबलियों, उच्च-सटीकता इंसर्ट्स और बहु-परत उत्पादों के लिए महत्वपूर्ण हो सकता है।
लंबी फोकल-लंबाई के लेंस गहरी कटिंग प्रदर्शन में सुधार कर सकते हैं, हालाँकि वे बड़े स्पॉट आकार का उत्पादन करते हैं। छोटी फोकल लंबाई विस्तृत उत्कीर्णन और पतली शीट कटिंग के लिए बेहतर है।
निर्माताओं को मशीन की अधिकतम कटिंग क्षमता के दावे के आधार पर नहीं, बल्कि स्वीकार्य अंतिम गुणवत्ता के आधार पर मोटाई को परिभाषित करना चाहिए। अधिकतम क्षमता दुर्लभता से अनुकूल उत्पादन क्षमता के बराबर होती है।
उदाहरण के लिए, एक मशीन तकनीकी रूप से एक मोटे लकड़ी के बोर्ड को काट सकती है, लेकिन यह उल्लेखनीय जलन, धीमे साइकिल समय और पतले विकल्प की तुलना में कम भरोसेमंद आंतरिक कोनों का उत्पादन कर सकती है।
वास्तविक उत्पादन सामग्री का परीक्षण करना सामान्य मोटाई चार्ट पर निर्भर रहने की तुलना में अधिक मूल्यवान है। आपूर्तिकर्ता के नमूने, लेप, आर्द्रता सामग्री और बैच भिन्नता सभी परिणामों को प्रभावित कर सकते हैं।
सामग्री सुरक्षा को काटने के प्रदर्शन से अलग नहीं किया जा सकता। एक साफ़ दिखने वाला कट यह साबित नहीं करता कि सामग्री लेज़र प्रसंस्करण के लिए सुरक्षित है या किसी आबाद कार्यशाला के लिए उपयुक्त है।
प्रत्येक CO2 लेज़र स्थापना में उचित एक्सहॉस्ट क्षमता, उचित रूप से डिज़ाइन किए गए डक्टिंग, नियमित सफाई और एक ऑपरेटर शामिल होना चाहिए जो सामग्री-विशिष्ट आग और धुएँ के जोखिमों को समझता हो।
लकड़ी, कागज़, चमड़ा और फोम तब जल सकते हैं जब सेटिंग्स बहुत धीमी हों या कचरा जमा हो जाए। ऑपरेटरों को कभी भी सक्रिय लेज़र कटिंग मशीन को अनदेखा नहीं छोड़ना चाहिए।
एयर असिस्ट कटिंग बिंदु पर वायु प्रवाह को निर्देशित करता है, जो लौ को दबाने और कचरा निकालने में सहायता करता है। यह लेंस को धुएँ के जमाव से भी बचाता है और किनारे की गुणवत्ता में सुधार करता है।
जहाँ निकास को बाहरी रूप से छोड़ा नहीं जा सकता, वहाँ फ़िल्ट्रेशन आवश्यक हो सकता है। आवश्यक फ़िल्टर विन्यास सामग्री, उत्पादन मात्रा, स्थानीय विनियमों और स्थापना वातावरण पर निर्भर करता है।
कोटिंग्स, ज्वाला-रोधक, चिपकाने वाले पदार्थ, रंजक, भराव सामग्री और पीछे की परतों के लिए सामग्री डेटा शीट्स की समीक्षा करनी चाहिए। ये घटक अक्सर दृश्य सतह की सामग्री से अधिक महत्वपूर्ण होते हैं।
कारखानों और थोक विक्रेताओं के लिए, अनुमोदित सामग्रियों और सुरक्षित संचालन प्रक्रियाओं के दस्तावेज़ीकरण से गुणवत्ता नियंत्रण मज़बूत होता है, उपकरणों की रक्षा होती है और ग्राहकों को अधिक विश्वसनीय मार्गदर्शन प्रदान करने में सहायता मिलती है।
सर्वोत्तम मशीन विन्यास उत्पाद के आकार, सामग्री की श्रेणी, विस्तार की आवश्यकताओं, उत्पादन की अपेक्षित मात्रा और दैनिक उत्पादन के लिए आवश्यक स्वचालन के स्तर पर निर्भर करता है।
एक संकुचित डेस्कटॉप मशीन छोटे एक्रिलिक उत्पादों, लेबलों, शिल्प कार्यों और प्रोटोटाइप के लिए उपयुक्त हो सकती है। बड़े प्रारूप की मशीनें साइनबोर्ड, कपड़े के रोल, फ़र्नीचर के पैनल और पैकेजिंग शीट्स के लिए अधिक उपयुक्त हैं।
लेज़र शक्ति को व्यावहारिक कटिंग की आवश्यकताओं के अनुरूप होना चाहिए। उच्च वाटेज मोटी सामग्री के कटिंग क्षमता और गति में सुधार करता है, लेकिन यह सटीक गति प्रणालियों, अच्छे ऑप्टिक्स और उचित वेंटिलेशन का विकल्प नहीं है।
शीट सामग्री के लिए कई मामलों में हनीकॉम्ब टेबल अच्छा काम करती है। कपड़ा, चमड़ा, फोम और लचीली रोल सामग्री के लिए चाकू-ब्लेड या कन्वेयर टेबल अधिक उपयुक्त हो सकती है।
ऑटोफोकस, लाल-बिंदु स्थिति निर्धारण, कैमरा संरेखण, रोटरी अटैचमेंट, पास-थ्रू दरवाज़े और नेस्टिंग सॉफ़्टवेयर उत्पादकता में सुधार कर सकते हैं, जब वे निर्धारित अनुप्रयोग के अनुरूप हों।
खरीदारों को मशीन आपूर्तिकर्ताओं से अनुप्रयोग-विशिष्ट नमूने, अनुशंसित सेटिंग्स, रखरखाव की आवश्यकताएँ, वारंटी की शर्तें और वास्तविक सामग्री विनिर्देशों के आधार पर निकास सुझाव माँगने चाहिए।
ओईएम खरीदारों को खरीदारी की अंतिम पुष्टि करने से पहले अपने लक्षित बाज़ार में नियंत्रक संगतता, स्पेयर पार्ट्स की उपलब्धता, ऑपरेटर प्रशिक्षण, विद्युत मानकों और सेवा समर्थन पर भी विचार करना चाहिए।
गैर-धातु सामग्री के लिए एक CO2 लेज़र कटिंग मशीन एक्रिलिक, लकड़ी, चमड़ा, कपड़ा, कागज़, गत्ता, लेज़र-सुरक्षित रबर और चुनिंदा फोम उत्पादों के लिए अत्यधिक प्रभावी है।
सबसे मज़बूत उत्पादन उम्मीदवार वे सामग्री हैं जिनकी संरचना ज्ञात हो, जिनकी लेज़र प्रतिक्रिया भविष्यवाणी योग्य हो, जिनसे उत्पन्न धुएँ को नियंत्रित किया जा सके, और जिनके किनारों की गुणवत्ता अंतिम उत्पाद की दृश्य और कार्यात्मक आवश्यकताओं को पूरा करे।
साफ़ प्रदर्शन उत्पादों के लिए एक्रिलिक अक्सर सबसे आसान विकल्प होता है। लकड़ी लचीलापन और विशिष्टता प्रदान करती है। कपड़े जटिल, लचीले भागों को सक्षम बनाते हैं, जबकि कागज़ त्वरित पैकेजिंग और लेखन सामग्री के अनुकूलन का समर्थन करता है।
अज्ञात योजकों, अत्यधिक पिघलने वाले व्यवहार या क्लोरीन युक्त यौगिकों वाली सामग्री को तब तक संसाधित नहीं किया जाना चाहिए जब तक कि उनकी सुरक्षा और लेज़र संगतता स्पष्ट रूप से सत्यापित नहीं हो जाती है।
अंततः, सही विकल्प केवल वह सामग्री नहीं है जिसे काटा जा सकता है। यह वह सामग्री है जो सुरक्षित संचालन, स्वीकार्य गुणवत्ता, विश्वसनीय उत्पादन दर और व्यावहारिक उत्पादन लागत प्रदान करती है।
वास्तविक नमूनों के परीक्षण और अपने उद्दिष्ट अनुप्रयोग के आधार पर मशीन की शक्ति, कार्य मेज, प्रकाशिकी और निष्कर्षण का चयन करके, खरीदार एक अधिक आत्मविश्वासपूर्ण और व्यावसायिक रूप से उपयोगी निवेश निर्णय ले सकते हैं।
 गर्म समाचार
2026-02-05
2026-02-03
2025-12-01

मिंगशिंग लेजर चीन स्थित एक प्रमुख लेजर मशीन निर्माता है, जो CO2 लेजर कटर, फाइबर लेजर कटिंग मशीन, सीएनसी राउटर, लेजर वेल्डर और मार्किंग मशीन प्रदान करता है। ओईएम/ओडीएम कस्टम समाधान उपलब्ध हैं। आज ही कोटेशन प्राप्त करें!
- कंपनी का मुख्यालय: कमरा 1303, भवन 4, यूनाइटेडफॉर्च्यून प्लाजा, हाई-टेक क्षेत्र, जिनान शहर, शांडोंग प्रांत, चीन
- विनिर्माण संयंत्र: यिनहे रोड नंबर 18, जिबेई स्ट्रीट, जियांग जिला, जिनान शहर, शांडोंग प्रांत, चीन
कॉपीराइट © 2026 सेंचुरी मिंगशिंग (जिनान) इंटेलिजेंट टेक्नोलॉजी कंपनी लिमिटेड। सर्वाधिकार सुरक्षित। गोपनीयता नीति

 EN