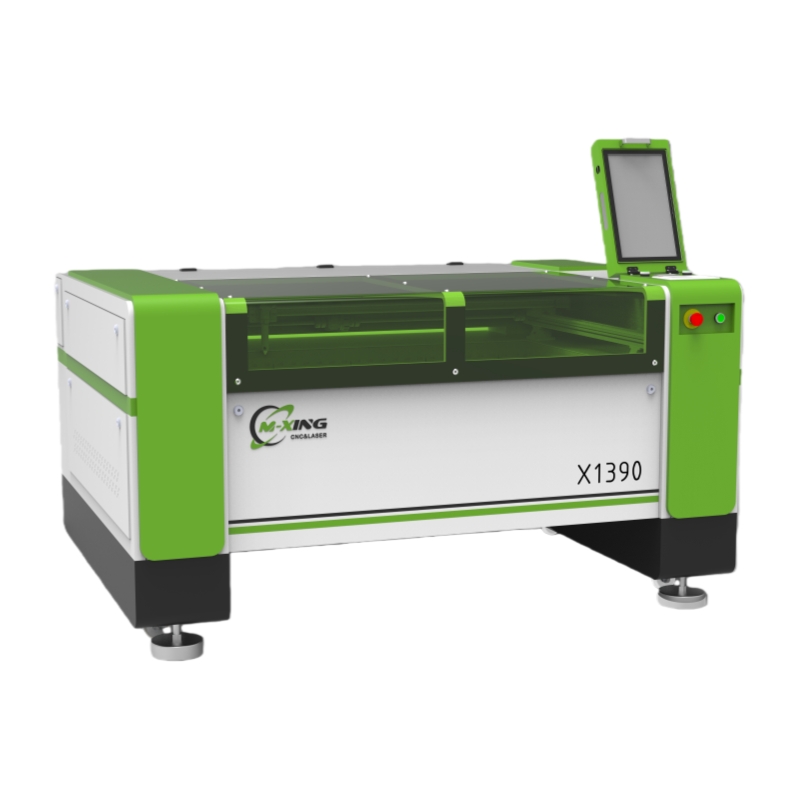
Eine CO2-Laser-Schneidmaschine für nichtmetallische Materialien kann zahlreiche organische und polymerbasierte Platten verarbeiten; jedoch hängen erfolgreiche Ergebnisse von der Materialchemie, der Dicke, der Luftzufuhr und der gewünschten Oberflächenqualität ab.
Für Fachforscher ist die nützlichste Antwort nicht einfach eine Liste kompatibler Materialien. Die entscheidende Frage lautet vielmehr, ob ein Material sicher, sauber, konsistent und wirtschaftlich geschnitten werden kann.
CO2-Laser sind besonders effektiv bei Materialien, die Infrarotlicht im Bereich der 10,6-Mikrometer-Wellenlänge absorbieren. Zu den gängigen Beispielen zählen Acryl, Holz, Leder, Gewebe, Papier, Gummi und ausgewählte Kunststoffe.
Kompatibilität bedeutet jedoch nicht automatisch Eignung für die Serienfertigung. Einige Materialien erzeugen übermäßigen Rauch, schmelzen an der Schnittkante, setzen gesundheitsgefährdende Gase frei oder erfordern spezielle Absauganlagen.
Bevor ein Gerät gekauft oder betrieben wird, sollten Anwender das vorgesehene Substrat, die maximale Dicke, die Anforderungen an das Endprodukt, die Lüftungsanforderungen und das erwartete Produktionsvolumen gemeinsam bewerten.
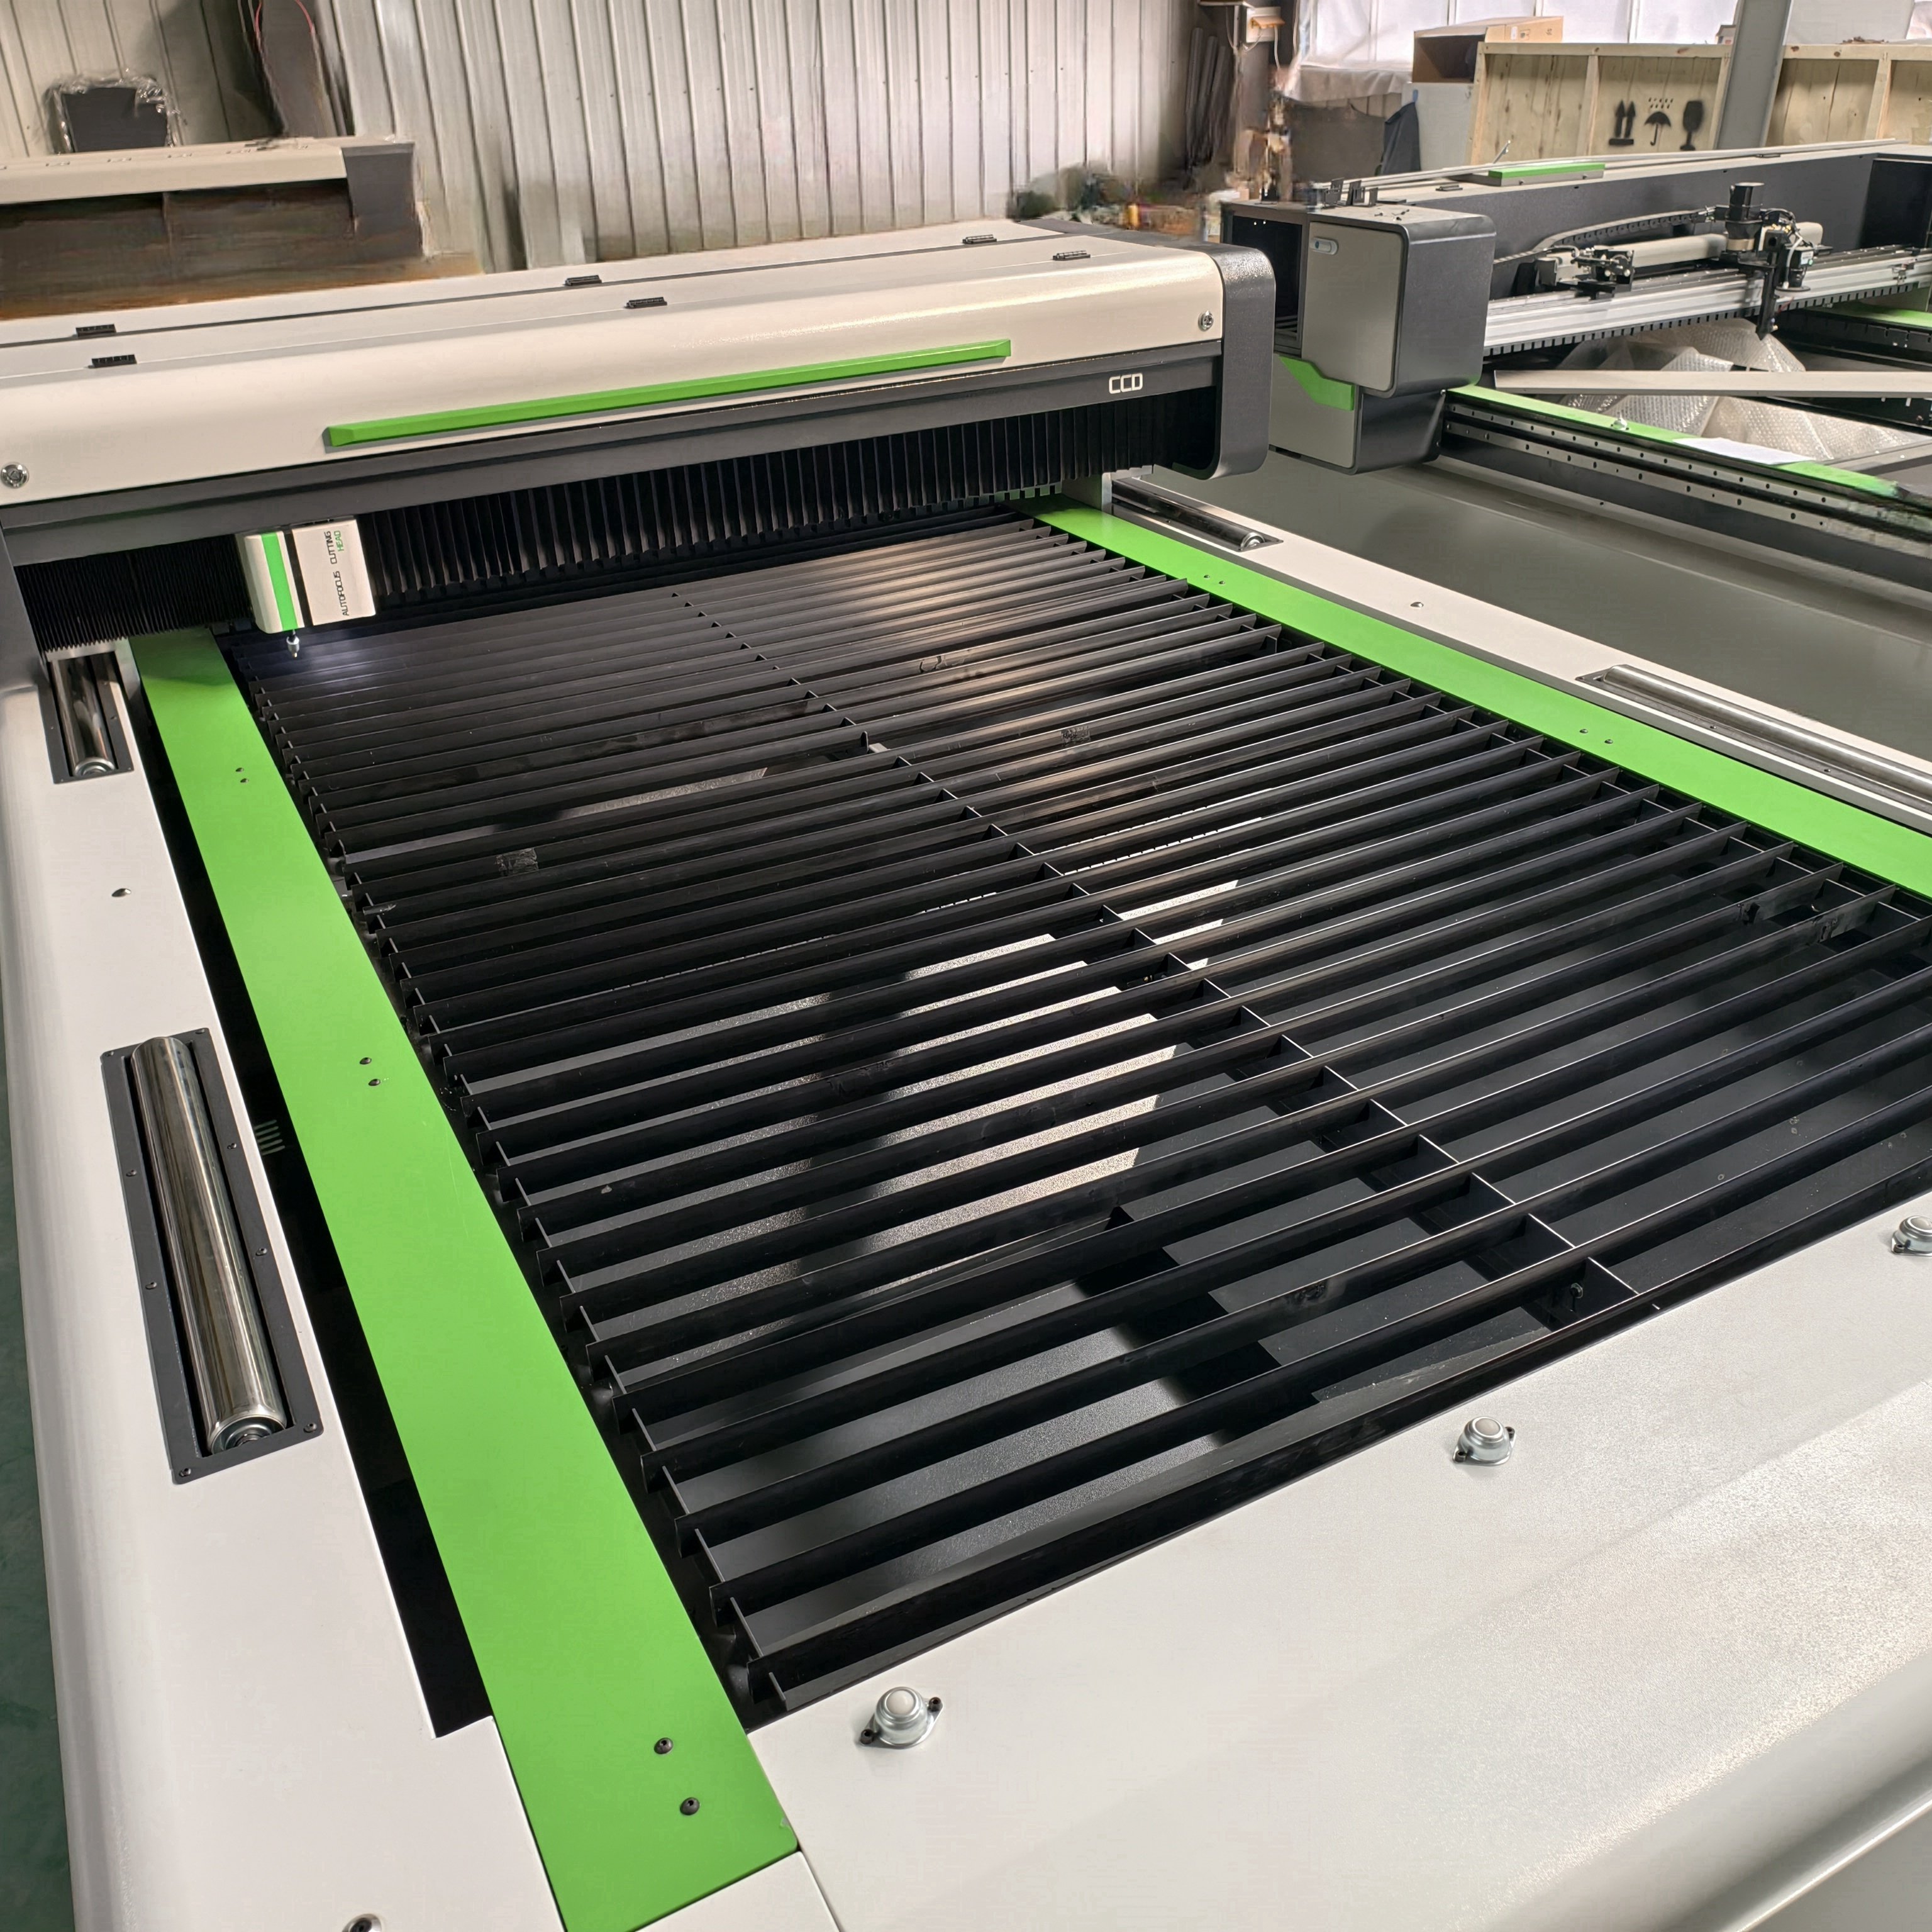
Ein CO2-Laser erzeugt Infrarotenergie, die von vielen nichtmetallischen Materialien leicht absorbiert wird. Die absorbierte Energie erhitzt, verdampft, verbrennt oder schmilzt einen schmalen Schnittkanal.
Dieser Prozess erfolgt berührungslos, was bedeutet, dass es keine Schneidklinge gibt, die stumpf werden, verformen oder empfindliche Platten, Gewebe und flexible Materialien mechanisch belasten könnte.
Die Reaktion des Materials variiert stark. Holz verdampft im Allgemeinen und verkohlt leicht, Acryl verdampft mit einer polierten Kante, während einige Thermoplaste schmelzen, bevor sie vollständig durchtrennt werden.
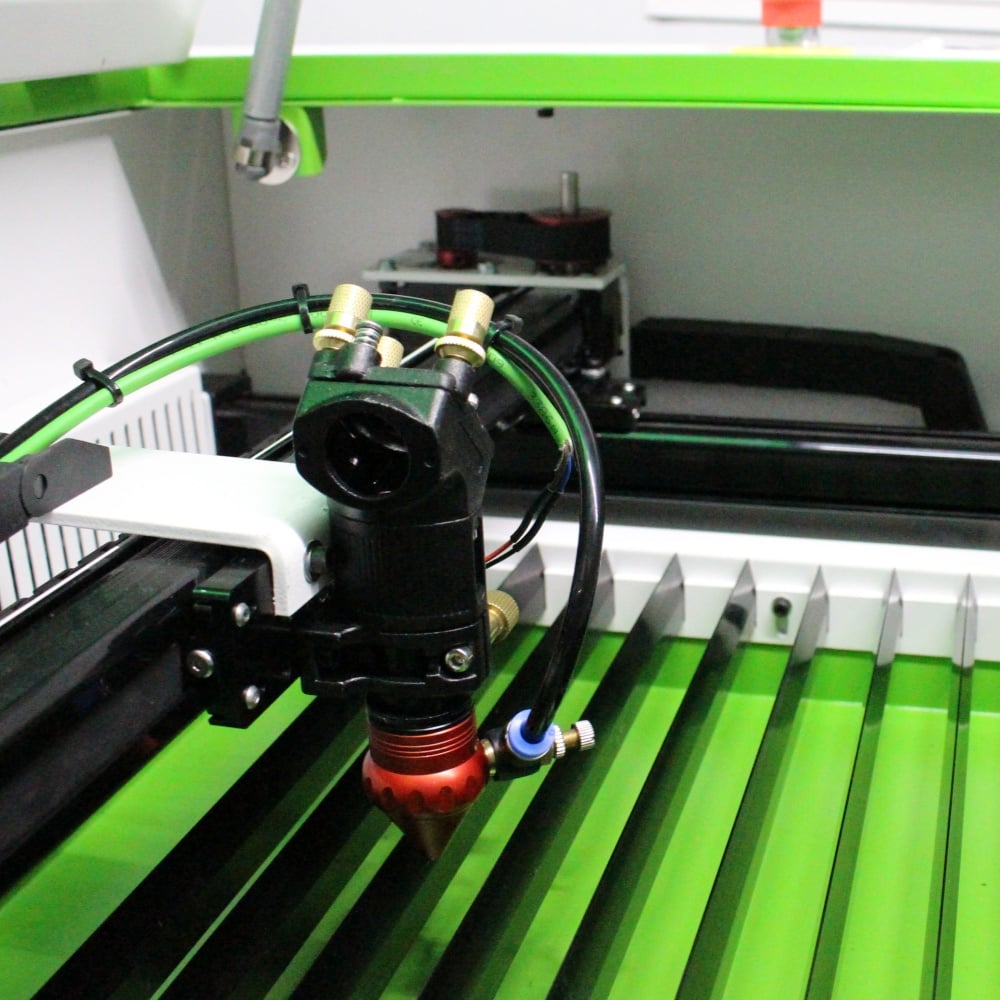
Die Laserleistung ist nur ein Teil der Gleichung. Brennweite der Linse, Düsenkonstruktion, Luftunterstützung, Schnittgeschwindigkeit, Art des Arbeitstisches und Effizienz der Absaugung beeinflussen die Ergebnisse stark.
Eine Maschine mit geringerer Leistung kann bessere Schnittkanten erzeugen als eine Hochleistungsmaschine, wenn die Einstellungen optimal auf dünnes Material, saubere Optik und stabile Strahlausrichtung abgestimmt sind.
Für die meisten Werkstätten ist eine CO2-Laserschneidmaschine für Nichtmetallmaterialien wertvoll, da eine einzige Plattform Prototyping, Sonderanfertigungen, Gravur, Markierung und Serienfertigung unterstützt.
Acryl gilt allgemein als eines der am besten geeigneten Materialien für die CO2-Laserbearbeitung. Es lässt sich präzise schneiden, klar gravieren und eignet sich für Anwendungen von Schildern bis hin zu Displaykomponenten.
Gussacryl erzeugt in der Regel ein mattiertes Gravurbild und polierte Schnittkanten. Extrudiertes Acryl lässt sich zwar glatt schneiden, kann jedoch einen anderen Gravurkontrast und anderes Schmelzverhalten aufweisen.
Klare, farbige, fluoreszierende, verspiegelte und opake Acrylplatten können alle verarbeitet werden, obwohl Beschichtungen und Klebstoffe vor Beginn der Serienfertigung getestet werden sollten.
Typische Anwendungen umfassen Werbeschilder, beleuchtete Buchstaben, Trophäen, Schlüsselanhänger, Bedienfeldabdeckungen, Dekorplatten, Verpackungsdisplays und präzise geschnittene Prototypen.
Die erreichbare Dicke hängt von der Laserleistung, der Objektivauswahl, der Acrylqualität und der gewünschten Schnittrandqualität ab. Dünne Platten werden schnell geschnitten, während dickere Acrylplatten langsamere Schnittgeschwindigkeiten und eine leistungsstarke Absaugung erfordern.
Die Nutzer sollten bedenken, dass ein attraktiver polierter Rand eine ausgewogene Einstellung von Geschwindigkeit und Leistung erfordern kann. Zu viel Wärme kann Flammenmarkierungen, Randverzerrungen oder lokale Spannungen verursachen.
Für Unternehmen, die markenbasierte Produkte oder visuelle Displayteile herstellen, bietet Acryl oft die klarste Rendite, da es ein Premium-Aussehen, Wiederholgenauigkeit und einfache Kompatibilität mit Lasersystemen kombiniert.
Naturholz ist ein weiterer starker Kandidat für CO2-Laserschneiden, insbesondere für dekorative Produkte, Verpackungen, Möbelkomponenten, architektonische Modelle, Bastelartikel und personalisierte Merchandise.
Sperrholz, MDF, Furnier, Bambus, Linde, Birke, Walnuss, Kirsche und Pappel werden häufig verwendet. Jedes Material reagiert unterschiedlich, da sich Dichte, Harzgehalt, Maserung und Leim unterscheiden.
Massivholz kann dunklere Kanten und ungleichmäßige Ergebnisse dort zeigen, wo sich die Maserung ändert. Dies ist normal, kann jedoch für Produkte mit perfekt einheitlichen hellen Kanten unerwünscht sein.
Laserfähiges Sperrholz ist für die Produktion vorzuziehen, da seine inneren Klebstoffe für sauberes Schneiden ausgelegt sind. Standard-Sperrholz für den Bau kann Lufteinschlüsse, inkonsistenten Klebstoff oder ungeeignete Schichten enthalten.
MDF schneidet effizient und gravurtauglich, erzeugt jedoch beträchtlichen Rauch und dunkle Kanten. Eine zuverlässige Absaugung und Filterung ist besonders wichtig bei der Verarbeitung von Faserplatten.
Die Holzstärke sollte entsprechend dem erforderlichen Detailgrad gewählt werden. Dünne Platten ermöglichen feine Muster, während dickere Platten kleine Details einschränken und die Verkohlung rund um schmale Schlitze erhöhen können.
Klebeband oder Schutzfolie können die Oberflächenverfärbung durch Rauch reduzieren. Die Luftunterstützung hilft zudem, die Flammen zu kontrollieren, Rückstände zu entfernen und die Konsistenz bei wiederholten Holzteilen zu verbessern.
CO2-Laser eignen sich hervorragend zum Schneiden flexibler nichtmetallischer Materialien, da der Laserstrahl viele Kanten synthetischer Stoffe versiegelt und dabei filigrane Formen sowie wiederholbare Muster bewahrt.
Naturleder, Wildleder, Kunstleder, Filz, Denim, Baumwolle, Polyester, Seide, Segeltuch und ausgewählte technische Textilien können mit geeigneten Einstellungen verarbeitet werden.
Leder ist beliebt für individuelle Accessoires, Schuhkomponenten, Etiketten, Geldbörsen, Notizbuchumschläge, Möbeldekor und Werbeartikel. Pflanzlich gegerbtes Leder lässt sich im Allgemeinen besonders gut gravieren.
Nicht jedes lederähnliche Produkt ist sicher. Kunstleder kann PVC oder unbekannte Zusatzstoffe enthalten; daher sollten Lieferanten vor der Laserbearbeitung Sicherheitsinformationen zum Material bereitstellen.
Das Schneiden von Stoffen profitiert von Vakuum-Halte-Tischen, Wabenbetten und einer sorgfältigen Fokussteuerung. Diese Merkmale verhindern, dass leichte Textilien anheben, verrutschen oder sich an den Kanten verfangen.
Synthetische Stoffe können effektiv schmelzen und versiegeln, wodurch das Ausfransen reduziert wird. Natürliche Stoffe neigen stärker zur Verkohlung und erfordern daher höhere Geschwindigkeit, geringere Leistung sowie eine sorgfältig gesteuerte Luftunterstützung.
Für Hersteller von Bekleidung, Polstermöbeln und Accessoires ist das Laserschneiden besonders wertvoll, wenn kleine Losgrößen, häufige Designänderungen und komplexe Konturen das Stanzen weniger praktikabel machen.
Papierbasierte Materialien gehören zu den am einfachsten mit einem CO2-Laser zu schneidenden Substraten; sie erfordern jedoch eine sorgfältige Leistungssteuerung, da sie schneller entzünden und verfärben als Acryl.
Kompatible Optionen umfassen Papier, Kartonpapier, Karton, Wellpappe, Kraftpapier, Kunstdruckpapier, laminierte Verpackungspappe sowie zahlreiche spezielle Einladungs- oder Bastelpapiere.
Zu den gängigen Produkten zählen Geschenkverpackungen, Grußkarten, Hochzeitspapierware, Etiketten, Musterboxen, Präsentationsmappen, Produktbeilagen, Buchumschläge sowie detaillierte Papierdekorationen.
Normalerweise sind geringe Leistung, hohe Geschwindigkeit und zuverlässige Luftunterstützung erforderlich. Ziel ist eine vollständige Trennung mit minimaler Bräunung – insbesondere bei weißen, hellen oder hochwertigen Papiersorten.
Waben-Arbeitsflächen stützen kleine Teile und verringern Rückreflexionen, können jedoch Rauchspuren auf der Unterseite hinterlassen. Eine saubere Auflagefläche trägt zur Verbesserung der Präsentationsqualität bei.
Wellpappe lässt sich effizient für Prototypen und Kleinserienverpackungen schneiden. Oft ist es schneller, digitale Entwürfe anzupassen, als eine neue physische Stanzform herzustellen.
Für Verpackungsteams ist das Laserschneiden vor allem bei Mustern, Luxusverpackungen, Individualisierungen und limitierten Auflagen praktikabel – weniger hingegen bei hochvolumigen Standardkartons, bei denen maximale Durchsatzleistung gefordert ist.
CO2-Laserschneidmaschinen können bestimmte Gummi- und Schaumstoffmaterialien effektiv verarbeiten, insbesondere wenn Benutzer maßgeschneiderte Dichtungen, Stempel, Einsätze, Schutzverpackungen und Polsterungskomponenten benötigen.
Laserbeständiger Gummi wird häufig für die Herstellung von Stempeln verwendet, da der Laser tiefgründige Reliefmuster gravieren und gleichzeitig die fertige Stempelform ausschneiden kann – alles in einem einzigen Arbeitsgang.
EVA-Schaum, PE-Schaum, Neopren-Schaum, Polyurethan-Schaum sowie ausgewählte Dichtungsmaterialien können ebenfalls verarbeitet werden, obwohl die Ergebnisse von Dichte, Zusatzstoffen und Dicke abhängen.
Schaumstoffe lassen sich im Allgemeinen schnell schneiden, können jedoch schmelzen, schrumpfen oder Rückstände hinterlassen. Probenschnitte sind unbedingt erforderlich, bevor Produktionsparameter festgelegt oder größere Materialmengen bestellt werden.
Für industrielle Dichtungsanwendungen ist besondere Vorsicht geboten. Das Material muss neben der Schnittqualität weitere Leistungsanforderungen erfüllen, darunter Temperaturbeständigkeit, Chemikalienbeständigkeit, Kompressionsverhalten und Maßhaltigkeit.
Einige Gummimischungen erzeugen unangenehme oder gesundheitsgefährdende Dämpfe. Die Sicherheitsdokumentation des Lieferanten ist zu prüfen, und eine geeignete Absauganlage gilt als zwingend erforderliche Ausrüstung.
Sobald die Materialverträglichkeit bestätigt ist, kann die Laserbearbeitung die Werkzeugkosten für Prototypen und Dichtungen in Kleinserien senken – insbesondere bei Konstruktionen mit Bohrungen, Kurven oder kundenspezifischen Abmessungen.
Viele Einkäufer gehen fälschlicherweise davon aus, dass jede Kunststoffplatte mit einem CO2-Laser bearbeitet werden kann. Diese Annahme ist falsch und kann zu Sicherheits-, Qualitäts- und Wartungsproblemen führen.
Acryl ist der zuverlässigste laserbearbeitbare Kunststoff. PETG, Mylar, Delrin, bestimmte ABS-Sorten sowie einzelne Polycarbonat-Anwendungen sind möglicherweise machbar, erfordern jedoch vorab eine Prüfung.
Polycarbonat eignet sich im Allgemeinen nicht gut für das Laserschneiden, da es neigt, sich zu verfärben, aufzuschmelzen, zu verkohlen und unsaubere Schnittkanten zu erzeugen. Eine mechanische Bearbeitung ist hier oft die bessere Alternative.
Polypropylen und Polyethylen können übermäßig schmelzen und ungleichmäßige Kanten bilden. Sie können gelegentlich graviert oder leicht geschnitten werden, doch die Ergebnisse sind oft weniger vorhersehbar als bei Acryl.
PVC, Vinyl und chlorhaltige Materialien dürfen niemals mit dem Laser geschnitten werden. Sie können ätziges Chlorwasserstoffgas freisetzen, Maschinenkomponenten beschädigen und ernsthafte Gesundheitsgefahren verursachen.
Unbekannte Kunststoffe sollten ebenfalls vermieden werden, bis ihre Zusammensetzung bestätigt ist. Kennzeichnungen wie „Kunststoffplatte“ oder „Synthetikplatte“ liefern keine ausreichende Sicherheitsinformation.
Ein verantwortungsbewusster Lieferant oder Maschinenbediener sollte eine Liste zugelassener Materialien führen. Dadurch werden vermeidbare Sicherheitsrisiken reduziert und Bediener unterstützt, bewährte Einstellungen für wiederholbare Qualität auszuwählen.
Die Materialdicke ist einer der wichtigsten Faktoren bei der Bewertung einer CO2-Laserschneidmaschine für nichtmetallische Materialien. Ein kompatibles Material kann bei zu großer Dicke dennoch ungeeignet sein.
Dünne Materialien werden im Allgemeinen schneller geschnitten, benötigen weniger Leistung und bewahren feinere Details.
Mit zunehmender Dicke kann der Laser-Schnittspalt breiter und leicht konisch werden. Dies kann bei Presspassungen, hochpräzisen Einsätzen und mehrlagigen Produkten von Bedeutung sein.
Objektive mit größerer Brennweite können die Leistung beim Tiefenschneiden verbessern, erzeugen jedoch einen größeren Fokuspunkt. Kürzere Brennweiten eignen sich besser für detaillierte Gravuren und das Schneiden dünner Bleche.
Hersteller sollten die Dicke anhand der akzeptablen Endqualität definieren und nicht ausschließlich nach der maximalen Schnittleistung der Maschine fragen. Die maximale Kapazität entspricht selten der optimalen Produktionskapazität.
Beispielsweise kann eine Maschine technisch gesehen ein dickes Holzbrett schneiden, erzeugt dabei jedoch erhebliche Verkohlung, längere Zykluszeiten und weniger vorhersehbare Innenwinkel als eine dünnere Alternative.
Das Testen von tatsächlichem Produktionsmaterial ist wertvoller als die alleinige Verwendung allgemeiner Dicke-Tabellen. Lieferantenmuster, Beschichtungen, Feuchtigkeitsgehalt und Chargenvariationen können sämtlich die Ergebnisse beeinflussen.
Die Materialsicherheit ist untrennbar mit der Schnittleistung verbunden. Ein sauber aussehender Schnitt beweist nicht, dass ein Material für die Laserbearbeitung sicher oder für eine besetzte Werkstatt geeignet ist.
Jede CO2-Laseranlage sollte über eine geeignete Abluftkapazität, ordnungsgemäß konzipierte Kanalisation, regelmäßige Reinigung sowie einen Bediener verfügen, der die materialspezifischen Brand- und Dampfgefahren kennt.
Holz, Papier, Leder und Schaumstoff können entzündet werden, wenn die Einstellungen zu langsam sind oder sich Rückstände ansammeln. Bediener dürfen niemals eine aktive Laserschneidmaschine unbeaufsichtigt lassen.
Luftunterstützung leitet Luftstrom gezielt auf die Schneidstelle, um Flammen zu unterdrücken und Rückstände zu entfernen. Sie schützt zudem die Linse vor Rauchablagerungen und verbessert die Schnittkantenqualität.
Eine Filtration kann erforderlich sein, wenn die Abluft nicht nach außen abgeleitet werden kann. Die erforderliche Filterkonfiguration hängt vom Material, der Produktionsmenge, den lokalen Vorschriften und der Installationsumgebung ab.
Sicherheitsdatenblätter sollten für Beschichtungen, Flammschutzmittel, Klebstoffe, Farbstoffe, Füllstoffe und Trägerschichten geprüft werden. Diese Inhaltsstoffe sind oft wichtiger als das sichtbare Oberflächenmaterial.
Für Fabriken und Großhändler stärkt die Dokumentation zugelassener Materialien und sicherer Betriebsverfahren die Qualitätskontrolle, schützt die Geräte und unterstützt zuverlässigere Kundenberatung.
Die optimale Maschinenkonfiguration hängt von der Produktgröße, dem Materialspektrum, den Anforderungen an Detailgenauigkeit, den Durchsatzerwartungen und dem erforderlichen Automatisierungsgrad für den täglichen Betrieb ab.
Eine kompakte Desktop-Maschine eignet sich möglicherweise für kleine Acrylprodukte, Etiketten, Bastelartikel und Prototypen. Maschinen mit größerem Format sind besser geeignet für Schilder, Textilbahnen, Möbelplatten und Verpackungsbögen.
Die Laserleistung sollte den praktischen Schneidanforderungen entsprechen. Eine höhere Leistung verbessert die Fähigkeit zum Schneiden dicker Materialien und erhöht die Geschwindigkeit, ersetzt jedoch keine präzisen Bewegungssysteme, hochwertige Optik und eine geeignete Lüftung.
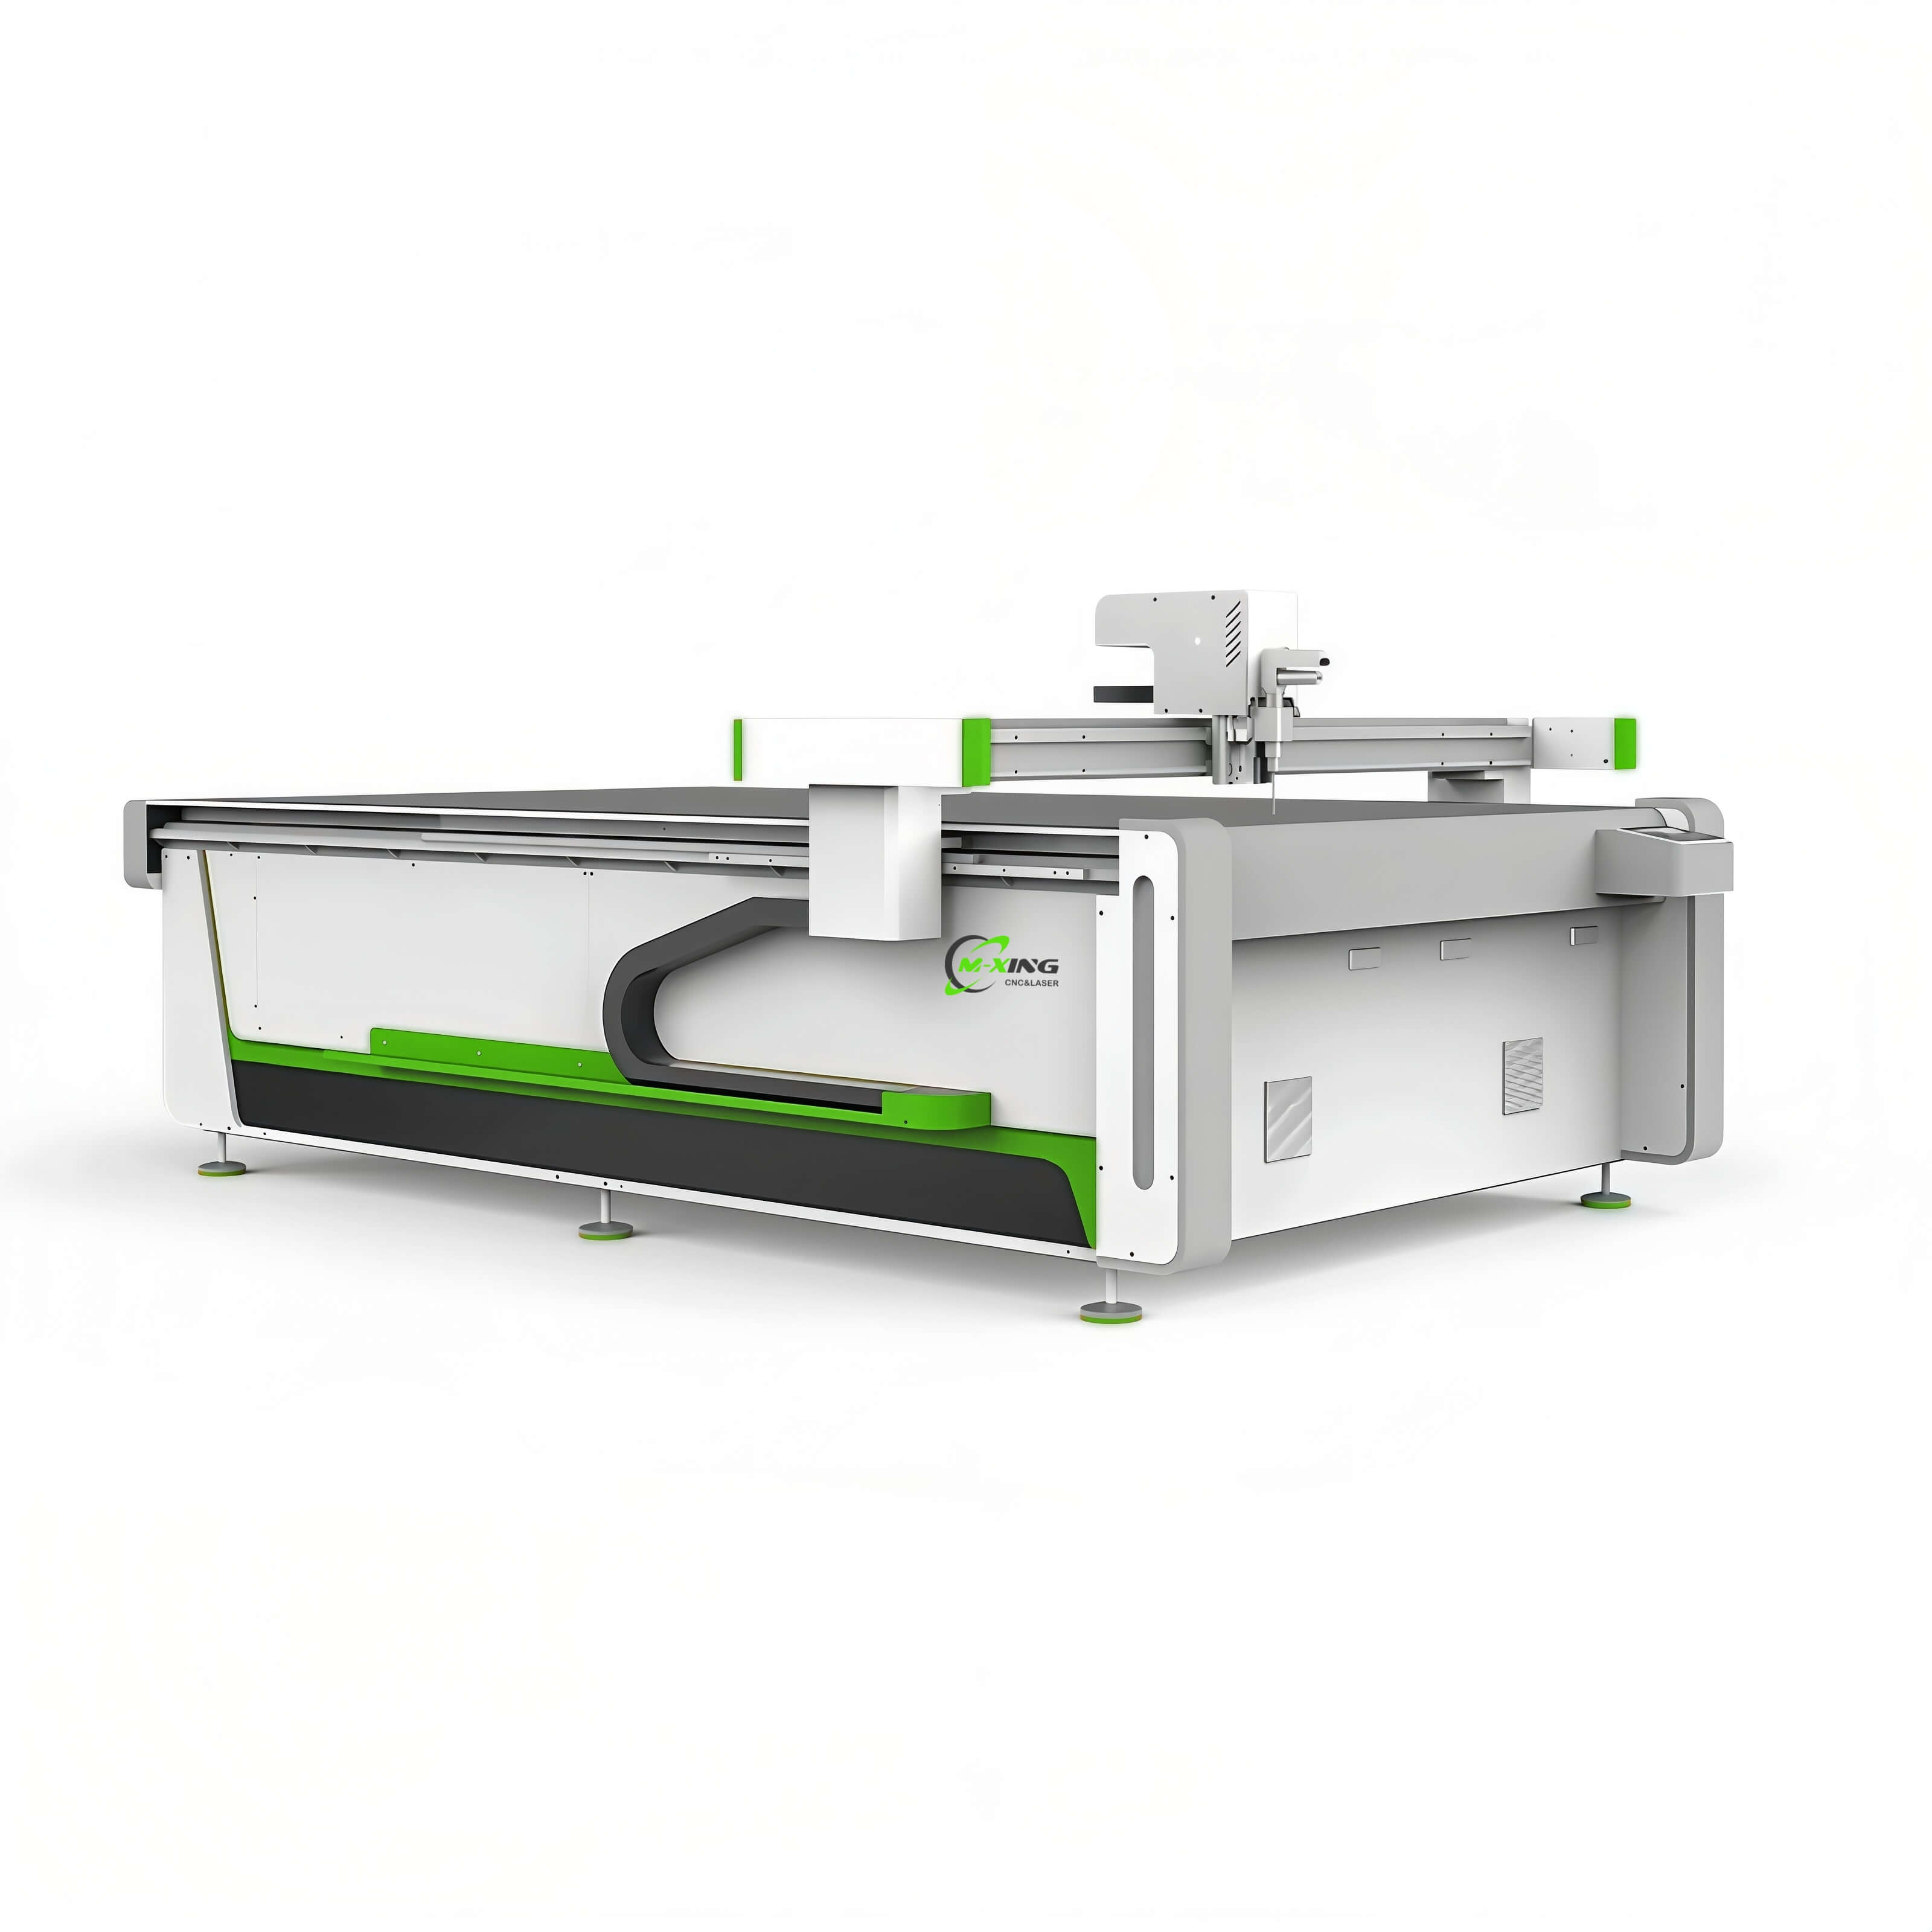
Ein Waben-Tisch eignet sich gut für viele Blechmaterialien. Für Stoff, Leder, Schaumstoff und flexible Rollenmaterialien sind möglicherweise ein Messer-Tisch oder ein Förder-Tisch besser geeignet.
Autofokus, roter-Punkt-Positionierung, Kamera-Ausrichtung, Dreh-Zubehör, Durchlauf-Türen und Nesting-Software können die Produktivität steigern – vorausgesetzt, sie passen zur geplanten Anwendung.
Käufer sollten Maschinenlieferanten nach anwendungsspezifischen Mustern, empfohlenen Einstellungen, Wartungsanforderungen, Garantiebedingungen und Empfehlungen zur Absaugung fragen – basierend auf den tatsächlichen Materialeigenschaften.
OEM-Käufer sollten vor der endgültigen Beschaffung zudem die Kompatibilität der Steuerung, die Verfügbarkeit von Ersatzteilen, die Schulung der Bediener, die elektrischen Standards sowie den Service-Support in ihrem Zielmarkt berücksichtigen.
Eine CO2-Laser-Schneidmaschine für Nichtmetall-Materialien ist äußerst effektiv für Acryl, Holz, Leder, Gewebe, Papier, Karton, lasersicheren Gummi und ausgewählte Schaumstoffprodukte.
Die besten Produktionskandidaten sind Materialien mit bekannter Zusammensetzung, vorhersehbarem Laser-Verhalten, beherrschbaren Dämpfen und einer Schnittkantenqualität, die den visuellen und funktionalen Anforderungen des Endprodukts entspricht.
Acryl ist oft die einfachste Wahl für saubere Display-Produkte. Holz bietet Flexibilität und Charakter. Textilien ermöglichen filigrane, flexible Teile, während Papier schnelle Verpackungs- und Schreibwaren-Anpassungen unterstützt.
Materialien mit unbekannten Zusatzstoffen, übermäßigem Schmelzverhalten oder chlorhaltigen Verbindungen dürfen erst dann verarbeitet werden, wenn ihre Sicherheit und Laser-Kompatibilität eindeutig bestätigt sind.
Letztlich ist die richtige Wahl nicht einfach das Material, das geschnitten werden kann. Es ist vielmehr das Material, das sichere Bedienung, akzeptable Qualität, zuverlässige Durchsatzleistung und wirtschaftliche Produktionskosten gewährleistet.
Durch das Testen echter Proben und die Auswahl der Maschinenleistung, des Werkstatttisches, der Optik und der Absaugung entsprechend der geplanten Anwendung können Käufer eine fundiertere und geschäftlich sinnvollere Investitionsentscheidung treffen.
 Aktuelle Nachrichten
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser ist ein führender chinesischer Hersteller von Lasermaschinen und bietet CO2-Laserschneidmaschinen, Faser-Laserschneidmaschinen, CNC-Fräsmaschinen, Laser-Schweißgeräte und Laser-Markierungsanlagen. OEM-/ODM-Maßanfertigungen sind verfügbar. Fordern Sie noch heute ein Angebot an!
- Unternehmenshauptsitz: Zimmer 1303, Gebäude 4, UnitedFortune Plaza, Hochtechnologiezone, Stadt Jinan, Provinz Shandong, China
- Produktionsstätte: Nr. 18, Yinhe-Straße, Jibei-Straße, Bezirk Jiyang, Stadt Jinan, Provinz Shandong, China
Urheberrechte © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Alle Rechte vorbehalten. DATENSCHUTZRICHTLINIE

 EN