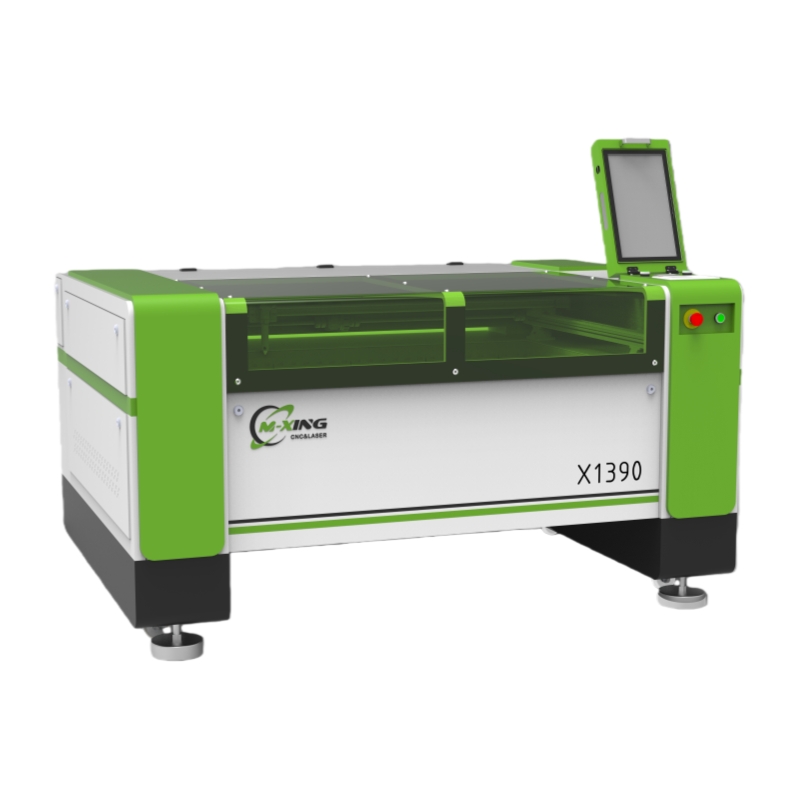
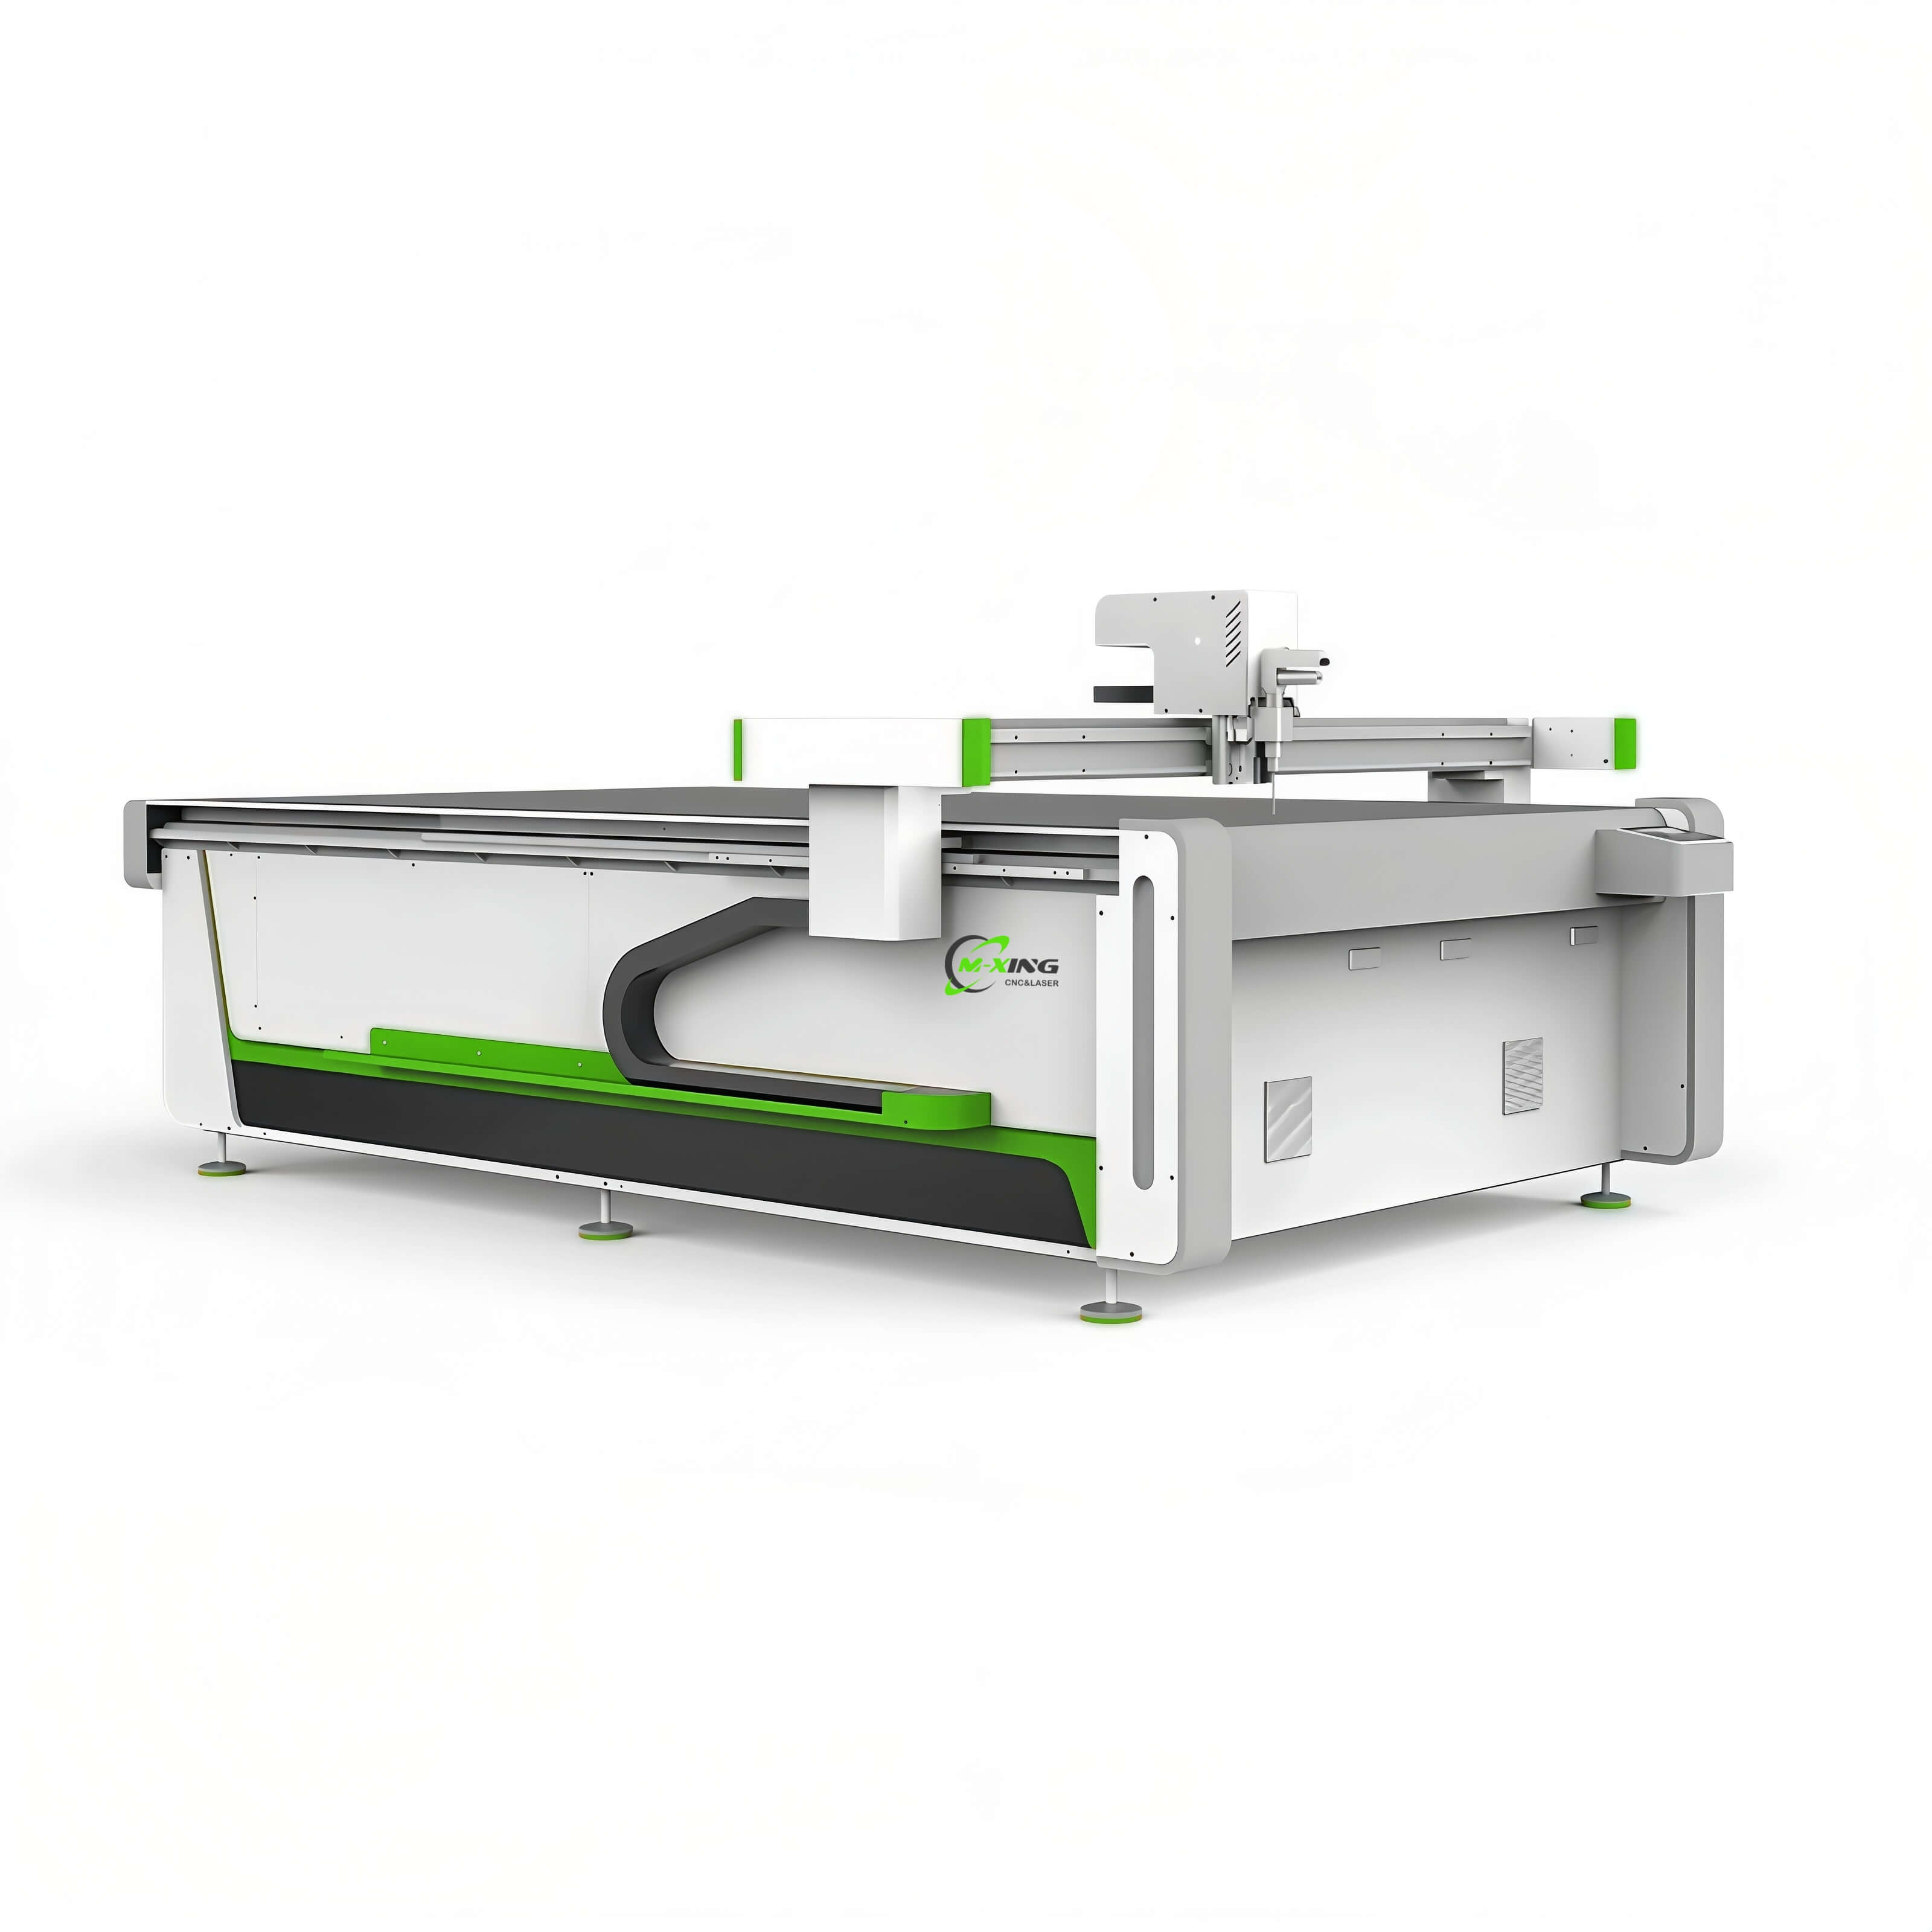
Mesin pemotong laser CO2 untuk bahan bukan logam boleh memproses pelbagai kepingan organik dan berbasis polimer, tetapi kejayaan hasilnya bergantung kepada kimia bahan, ketebalan, aliran udara, dan permukaan akhir yang diperlukan.
Bagi penyelidik maklumat, jawapan yang paling berguna bukan sekadar senarai bahan yang serasi. Soalan utama ialah sama ada bahan tersebut dapat dipotong secara selamat, bersih, konsisten, dan ekonomikal.
Laser CO2 terutamanya berkesan pada bahan yang menyerap cahaya inframerah di sekitar panjang gelombang 10.6 mikron. Akrilik, kayu, kulit, fabrik, kertas, getah, dan beberapa jenis plastik merupakan contoh umum.
Namun, keserasian tidak secara automatik bermaksud kesesuaian untuk pengeluaran. Sesetengah bahan menghasilkan asap berlebihan, melebur di tepi potongan, membebaskan gas berbahaya, atau memerlukan sistem ekstraksi khas.
Sebelum membeli atau mengendalikan suatu jentera, pengguna perlu menilai substrat yang dikehendaki, ketebalan maksimum, piawaian produk akhir, keperluan pengudaraan, dan isi padu pengeluaran yang dijangka secara bersama.
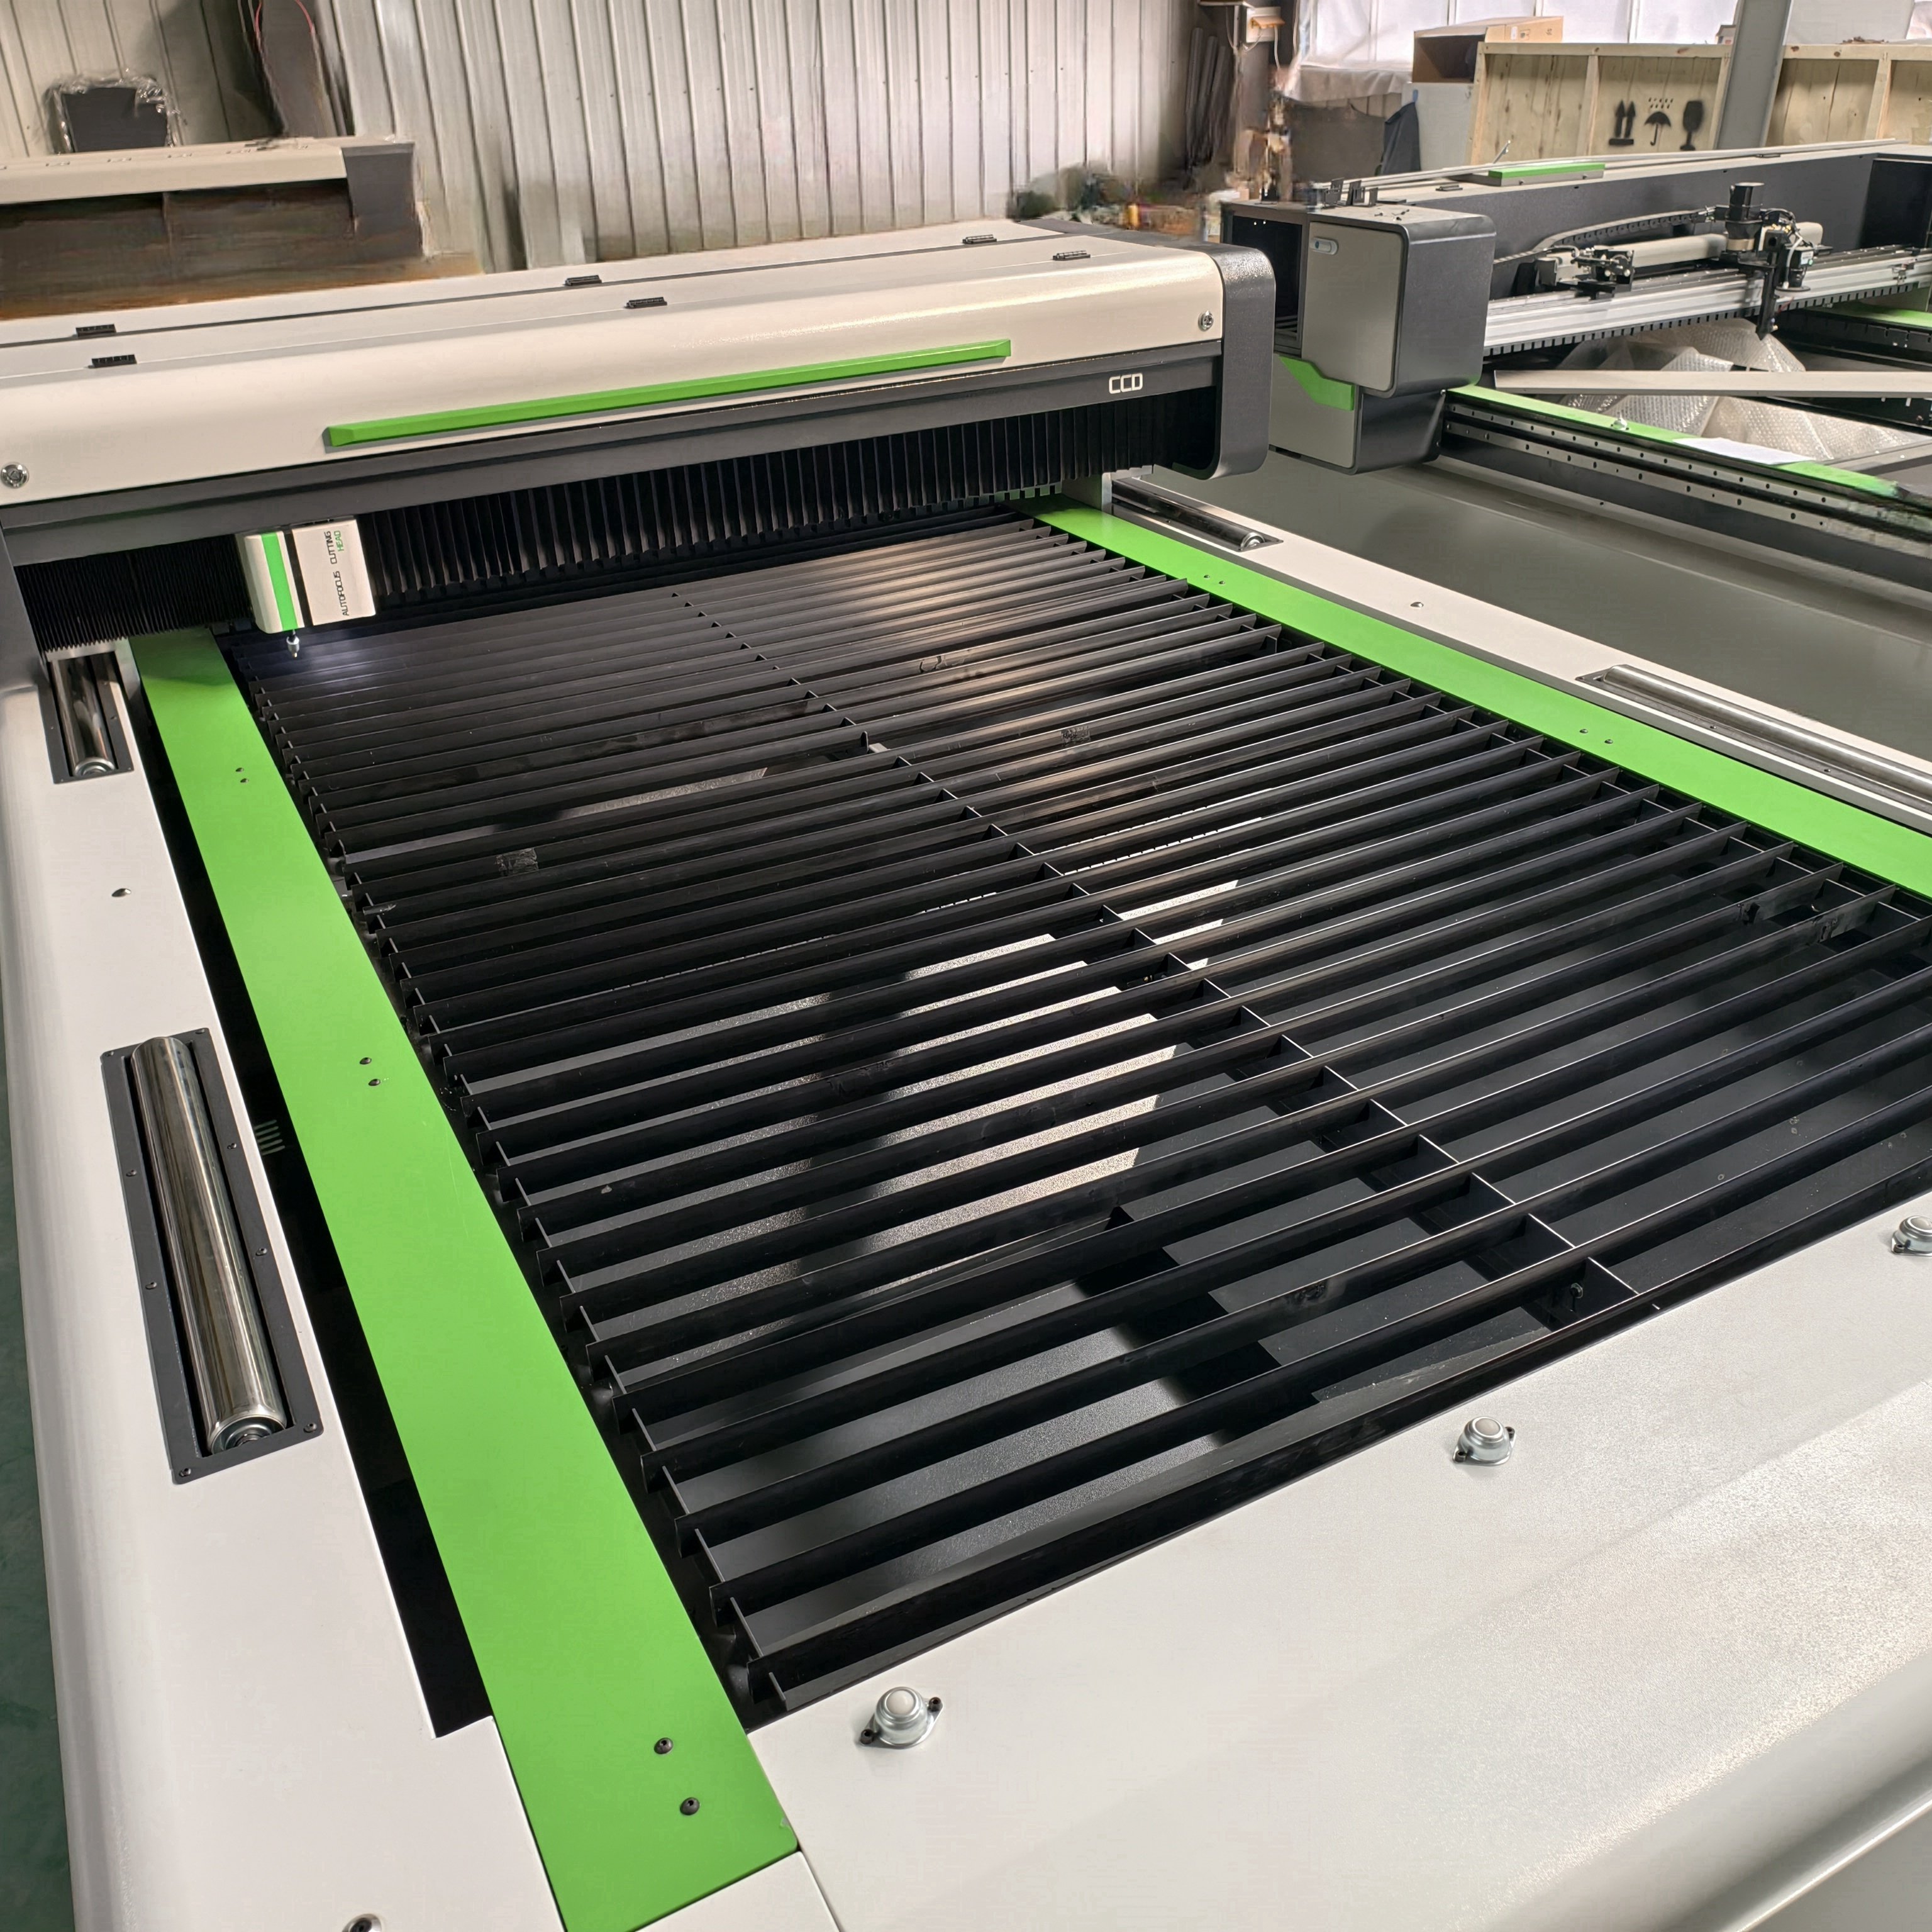
Laser CO2 menghasilkan tenaga inframerah yang mudah diserap oleh banyak bahan bukan logam. Tenaga yang diserap ini memanaskan, mengewapkan, membakar, atau meleburkan laluan pemotongan yang sempit.
Proses ini tanpa sentuhan fizikal, yang bermaksud tiada bilah pemotong yang menjadi tumpul, berubah bentuk, atau memberi tekanan fizikal kepada kepingan halus, fabrik, dan bahan fleksibel.
Tindak balas bahan berbeza secara ketara. Kayu biasanya mengewap dan sedikit hangus, akrilik mengewap dengan tepi berkilat, manakala sesetengah termoplastik melebur sebelum terpisah sepenuhnya.
Kuasa laser hanyalah sebahagian daripada persamaan. Panjang fokus kanta, rekabentuk muncung, bantuan udara, kelajuan pemotongan, jenis meja kerja, dan kecekapan ekzos memberi kesan kuat terhadap hasil.
Mesin berkuasa rendah boleh menghasilkan tepi yang lebih baik berbanding mesin berkuasa tinggi apabila tetapan dioptimumkan dengan betul untuk bahan nipis, optik bersih, dan penyelarasan aliran cahaya yang stabil.
Bagi kebanyakan bengkel, mesin pemotong laser CO2 untuk bahan bukan logam adalah bernilai kerana satu platform boleh menyokong pembuatan prototaip, pesanan khas, ukiran, penandaan, dan pengeluaran berulang.
Akrilik secara meluas dianggap sebagai salah satu bahan paling sesuai untuk pemprosesan laser CO2. Ia dipotong dengan tepat, diukir dengan jelas, dan menyokong pelbagai aplikasi daripada papan tanda hingga komponen paparan.
Akrilik tuang biasanya menghasilkan kesan ukiran berkabut dan tepi potongan yang berkilat. Akrilik ekstrud boleh dipotong dengan lancar tetapi mungkin menghasilkan kontras ukiran yang berbeza serta kelakuan peleburan yang berlainan.
Kepingan akrilik jernih, berwarna, bercahaya, berpantul, dan legap semuanya boleh diproses, walaupun salutan dan pelekat perlu diuji terlebih dahulu sebelum pengeluaran penuh bermula.
Aplikasi tipikal termasuk tanda runcit, huruf bercahaya, trofi, gantung kunci, penutup panel kawalan, panel hiasan, paparan pembungkusan, dan prototaip yang dipotong secara tepat.
Kemampuan ketebalan bergantung kepada kuasa laser, pilihan kanta, kualiti akrilik, dan kualiti tepi yang diinginkan. Kepingan nipis dipotong dengan cepat, manakala akrilik tebal memerlukan kelajuan pemotongan yang lebih perlahan dan sistem ekzos yang kuat.
Pengguna perlu ingat bahawa tepi yang berkilat menarik mungkin memerlukan tetapan kelajuan dan kuasa yang seimbang. Habah berlebihan boleh menyebabkan tanda nyalaan, distorsi tepi, atau tekanan tempatan.
Bagi perniagaan yang menghasilkan produk bermerek atau komponen paparan visual, akrilik sering memberikan pulangan yang paling jelas kerana ia menggabungkan rupa premium, kebolehulangan, dan keserasian mudah dengan laser.
Kayu semula jadi merupakan calon kuat lain untuk pemotongan laser CO2, terutamanya bagi produk hiasan, pembungkusan, komponen perabot, model arkitektur, kraf tangan, dan barangan peribadi.
Kayu lapis, MDF, veneer, buluh, kayu basswood, kayu birch, kayu walnut, kayu ceri, dan kayu poplar biasa digunakan. Setiap bahan memberi tindak balas berbeza kerana ketumpatan, kandungan resin, urat kayu, dan gam berbeza.
Kayu pejal boleh menunjukkan tepi yang lebih gelap dan hasil yang tidak sekata di kawasan di mana urat kayu berubah. Ini adalah normal, tetapi mungkin tidak diingini untuk produk yang memerlukan tepi berwarna terang yang sepenuhnya sekata.
Kayu lapis gred laser lebih digalakkan untuk pengeluaran kerana pelekat dalamanannya direka untuk pemotongan yang lebih bersih. Kayu lapis pembinaan biasa mungkin mengandungi ruang hampa, pelekat yang tidak sekata, atau lapisan yang tidak sesuai.
MDF dipotong secara cekap dan diukir dengan baik, tetapi menghasilkan asap yang banyak dan tepi berwarna gelap. Penghisapan dan penapisan yang boleh dipercayai amat penting semasa memproses bahan papan gentian.
Ketebalan kayu harus dipilih mengikut butiran yang diperlukan. Kepingan nipis menyokong corak rumit, manakala panel tebal mungkin menghadkan ciri-ciri kecil dan meningkatkan pembakaran di sekitar slot sempit.
Pita penutup atau filem pelindung boleh mengurangkan kesan jelaga permukaan. Bantuan udara juga membantu mengawal nyalaan, membersihkan serpihan, dan meningkatkan kekonsistenan pada bahagian kayu yang diproses berulang kali.
Laser CO2 sangat berguna untuk memotong bahan bukan logam fleksibel kerana sinar tersebut menghermetikkan tepi kebanyakan fabrik sintetik sambil mengekalkan bentuk rumit dan corak yang boleh diulang.
Kulit semula jadi, kulit suede, kulit tiruan, kain felt, denim, kapas, poliester, sutera, kanvas, dan tekstil teknikal tertentu boleh diproses dengan tetapan yang sesuai.
Kulit popular digunakan untuk aksesori tersuai, komponen kasut, label, dompet, sarung buku nota, butiran perabot, dan produk promosi. Kulit yang ditanam dengan ekstrak tumbuhan biasanya memberikan hasil ukiran yang sangat baik.
Tidak semua produk mirip kulit selamat. Kulit tiruan mungkin mengandungi PVC atau bahan tambah tidak diketahui, maka pembekal perlu menyediakan maklumat keselamatan bahan sebelum pemprosesan laser.
Pemotongan fabrik mendapat manfaat daripada meja pengikat vakum, katil sarang lebah, dan kawalan fokus yang teliti. Ciri-ciri ini mengelakkan fabrik ringan daripada terangkat, bergerak, atau tersangkut di tepi.
Fabrik sintetik boleh melebur dan menghermetik secara berkesan, yang mengurangkan kerosakan tepi. Fabrik semula jadi mungkin lebih mudah hangus, memerlukan kelajuan lebih tinggi, kuasa lebih rendah, dan bantuan udara yang dikawal secara teliti.
Bagi pengilang pakaian, perabot, dan aksesori, pemotongan laser amat bernilai apabila kelompok kecil, perubahan reka bentuk kerap, dan garis luar kompleks menjadikan pemotongan acuan kurang praktikal.
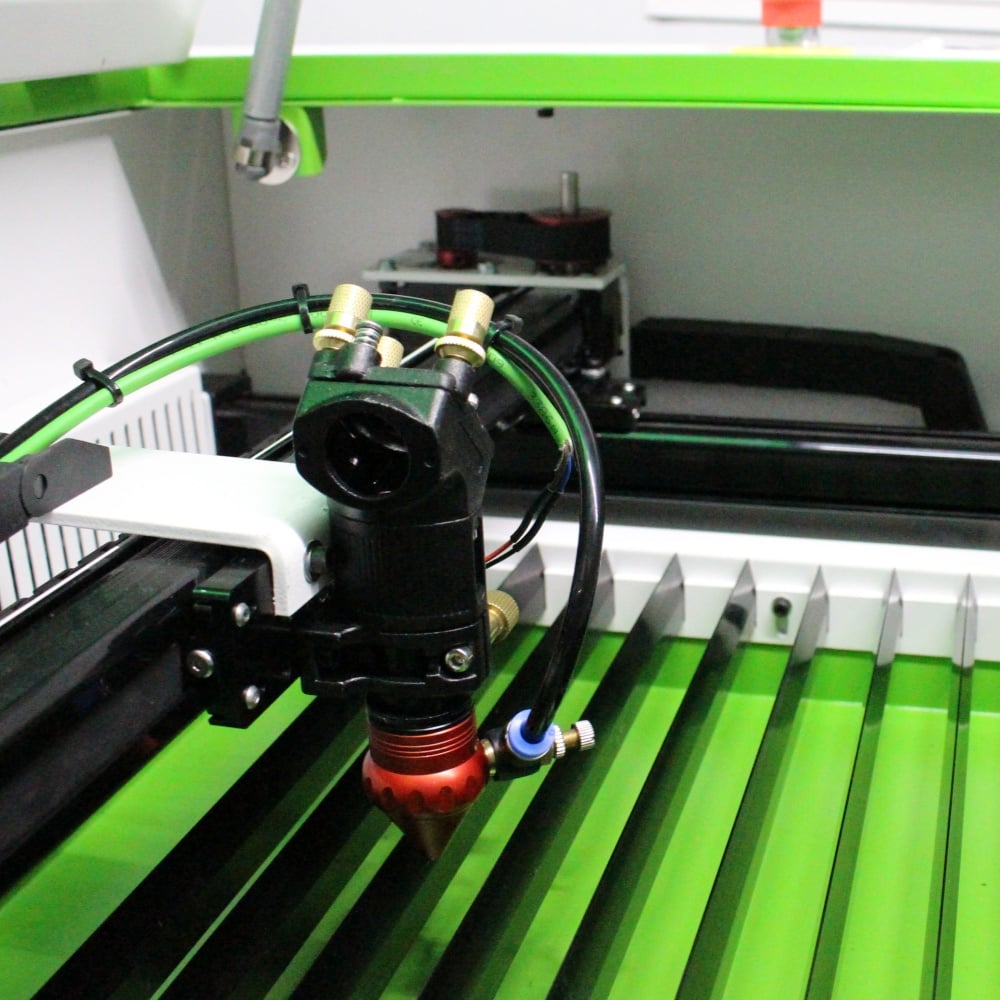
Bahan berbasis kertas merupakan antara substrat yang paling mudah dipotong dengan laser CO2, tetapi memerlukan kawalan kuasa yang teliti kerana ia lebih cepat terbakar dan mengalami perubahan warna berbanding akrilik.
Pilihan yang sesuai termasuk kertas, kadbod tebal, kadbod, papan bergelombang, kertas kraf, kertas seni, papan pembungkusan berlapis, dan banyak jenis kertas khas untuk jemputan atau kraf.
Produk biasa termasuk pembungkus hadiah, kad ucapan, alat tulis perkahwinan, pelekat, kotak sampel, folder persembahan, sisipan produk, kulit buku, dan hiasan kertas terperinci.
Kuasa rendah, kelajuan tinggi, dan bantuan udara yang boleh dipercayai biasanya diperlukan. Matlamatnya ialah pemisahan sepenuhnya dengan keperitan minimal, terutamanya pada kertas putih, pudar, atau premium.
Jadual kerja berbentuk sarang lebah menyokong kepingan kecil dan mengurangkan pantulan belakang, tetapi boleh meninggalkan tanda asap di bahagian bawah. Permukaan sokongan yang bersih membantu meningkatkan kualiti persembahan.
Kadbord bergelombang boleh dipotong secara cekap untuk prototaip dan pembungkusannya dalam jumlah kecil. Sering kali lebih cepat untuk mengubah suai reka bentuk digital berbanding menghasilkan acuan pemotongan fizikal yang baru.
Bagi pasukan pembungkusan, pemotongan laser paling praktikal untuk sampel, pembungkusan mewah, penyesuaian, dan edisi terhad berbanding kotak komoditi berkelajuan tinggi yang memerlukan keluaran maksimum.
Mesin pemotong laser CO2 boleh memproses bahan getah dan busa tertentu secara berkesan, terutamanya apabila pengguna memerlukan pelindung tersuai, cop, sisipan, pembungkusan pelindung, dan komponen penyangga.
Getah selamat laser biasanya digunakan untuk pengeluaran cop kerana laser boleh mengukir corak timbul yang dalam sambil memotong bentuk cop siap dalam aliran kerja yang sama.
Busa EVA, busa PE, busa neoprena, busa poliuretana, dan bahan gasket terpilih juga boleh diproses, walaupun hasilnya bergantung kepada ketumpatan, bahan tambah, dan ketebalan.
Bahan busa umumnya dipotong dengan cepat, tetapi ia boleh melebur, mengecut, atau meninggalkan sisa. Ujian potongan adalah penting sebelum menetapkan tetapan pengeluaran atau membuat pesanan bahan dalam kuantiti besar.
Aplikasi gasket industri memerlukan lebih banyak keberhatian. Bahan tersebut mesti memenuhi spesifikasi prestasi di luar kualiti pemotongan, termasuk rintangan suhu, rintangan bahan kimia, tingkah laku mampatan, dan toleransi dimensi.
Sesetengah sebatian getah menghasilkan wap yang tidak menyenangkan atau berbahaya. Dokumentasi keselamatan pembekal perlu dikaji, dan sistem pengekstrakan wap yang sesuai perlu dianggap sebagai kelengkapan penting.
Apabila keserasian bahan disahkan, pemprosesan laser boleh mengurangkan kos perkakasan untuk prototaip dan pengeluaran gasket isipadu rendah, terutamanya apabila reka bentuk mengandungi lubang, lengkung, atau dimensi tersuai.
Ramai pembeli mengandaikan bahawa setiap kepingan plastik boleh diproses dengan laser CO2. Andaian ini tidak betul dan boleh menimbulkan masalah keselamatan, kualiti, dan penyelenggaraan.
Akrilik ialah plastik yang paling boleh dipercayai untuk dipotong dengan laser. PETG, Mylar, Delrin, beberapa gred ABS, dan aplikasi polikarbonat tertentu mungkin boleh dilakukan, tetapi ujian adalah perlu.
Polikarbonat secara umumnya tidak ideal untuk pemotongan laser kerana cenderung menggelap, melebur, mengarbon, dan menghasilkan tepi yang kurang baik. Pemotongan mekanikal mungkin merupakan pilihan yang lebih baik.
Polipropilena dan polietilena boleh melebur secara berlebihan dan mungkin membentuk tepi yang tidak rata. Bahan ini kadang-kadang boleh diukir atau dipotong secara ringan, tetapi hasilnya sering kurang dapat diramalkan berbanding akrilik.
PVC, vinil, dan bahan yang mengandungi klorin TIDAK BOLEH dipotong dengan laser sama sekali. Bahan ini boleh membebaskan gas hidrogen klorida yang korosif, merosakkan komponen mesin, dan mencipta risiko kesihatan yang serius.
Plastik yang tidak diketahui jenisnya juga harus dielakkan sehingga komposisinya disahkan. Label seperti “kepingan plastik” atau “papan sintetik” TIDAK cukup sebagai maklumat keselamatan.
Pembekal atau operator mesin yang bertanggungjawab seharusnya menyimpan senarai kelulusan bahan. Ini mengurangkan risiko keselamatan yang boleh dielakkan dan membantu operator memilih tetapan yang telah dibuktikan untuk kualiti yang konsisten.
Ketebalan bahan merupakan salah satu faktor paling penting apabila menilai mesin pemotong laser CO2 untuk bahan bukan logam. Bahan yang sesuai pun masih mungkin tidak sesuai jika ketebalannya terlalu tinggi.
Bahan nipis secara umum dipotong lebih cepat, memerlukan kuasa yang lebih rendah, dan mengekalkan butiran yang lebih halus. Kepingan yang lebih tebal memerlukan kelajuan pergerakan yang lebih perlahan, output laser yang lebih kuat, dan penyingkiran asap yang lebih berkesan.
Apabila ketebalan meningkat, lebar alur laser (kerf) boleh menjadi lebih lebar dan sedikit berbentuk kon. Ini mungkin penting untuk pemasangan jenis press-fit, sisipan berketepatan tinggi, dan produk berbilang lapisan.
Kanta dengan jarak fokus yang lebih panjang boleh meningkatkan prestasi pemotongan dalam, walaupun menghasilkan saiz titik yang lebih besar. Jarak fokus yang lebih pendek lebih sesuai untuk ukiran terperinci dan pemotongan kepingan nipis.
Pengilang harus menentukan ketebalan berdasarkan kualiti akhir yang diterima, bukan hanya dengan meminta kapasiti maksimum jentera. Kapasiti maksimum jarang sama dengan kapasiti pengeluaran optimum.
Sebagai contoh, sebuah jentera mungkin secara teknikal mampu memotong papan kayu yang tebal, tetapi menghasilkan pembakaran arang yang ketara, masa kitaran yang lebih perlahan, dan sudut dalaman yang kurang konsisten berbanding alternatif yang lebih nipis.
Menguji bahan pengeluaran sebenar lebih bernilai berbanding bergantung pada carta ketebalan am. Sampel pembekal, salutan, kandungan lembapan, dan variasi kelompok semua boleh mempengaruhi keputusan.
Keselamatan bahan tidak dapat dipisahkan daripada prestasi pemotongan. Potongan yang kelihatan bersih tidak membuktikan bahawa bahan tersebut selamat untuk pemprosesan laser atau sesuai digunakan di bengkel yang diduduki.
Setiap pemasangan laser CO2 mesti mempunyai kapasiti ekzos yang sesuai, saluran udara yang direka secara betul, pembersihan berkala, dan operator yang memahami risiko kebakaran dan wap khusus bahan.
Kayu, kertas, kulit, dan busa boleh terbakar apabila tetapan terlalu perlahan atau apabila serpihan terkumpul. Operator tidak boleh meninggalkan mesin pemotong laser yang sedang beroperasi tanpa pengawasan.
Bantuan udara mengarahkan aliran udara ke titik pemotongan, membantu menekan nyalaan dan mengeluarkan serpihan. Ia juga melindungi kanta daripada enapan asap serta meningkatkan kualiti tepi.
Penapisan mungkin diperlukan jika saluran buang tidak boleh dibuang ke luar. Konfigurasi penapis yang diperlukan bergantung pada bahan, isi padu pengeluaran, peraturan tempatan, dan persekitaran pemasangan.
Lembaran data bahan harus dikaji semula untuk lapisan pelindung, bahan pemadam api, pelekat, pewarna, pengisi, dan lapisan belakang. Bahan-bahan ini sering kali lebih penting daripada bahan permukaan yang kelihatan.
Bagi kilang dan pemborong, pendokumentasian bahan yang diluluskan dan prosedur operasi selamat dapat mengukuhkan kawalan kualiti, melindungi peralatan, serta menyokong panduan pelanggan yang lebih boleh dipercayai.
Konfigurasi mesin terbaik bergantung pada saiz produk, julat bahan, keperluan ketelitian, jangkaan keluaran, dan tahap automasi yang diperlukan untuk pengeluaran harian.
Mesin meja kompak mungkin sesuai untuk produk akrilik kecil, label, barang kerajinan tangan, dan prototaip. Mesin berformat besar lebih sesuai untuk papan tanda, gulungan tekstil, panel perabot, dan lembaran pembungkusan.
Kuasa laser harus sepadan dengan keperluan pemotongan praktikal. Kuasa watt yang lebih tinggi meningkatkan keupayaan dan kelajuan untuk bahan tebal, tetapi tidak menggantikan sistem pergerakan yang tepat, optik berkualiti tinggi, dan pengudaraan yang sesuai.
Meja sarang lebah berfungsi baik untuk banyak bahan lembaran. Meja bilah pisau atau meja konveyor mungkin lebih sesuai untuk fabrik, kulit, busa, dan bahan gulung yang fleksibel.
Fungsi seperti fokus automatik, penentuan kedudukan titik merah, penyelarasan kamera, pelengkap putar, pintu laluan, dan perisian nesting boleh meningkatkan produktiviti apabila sepadan dengan aplikasi yang dimaksudkan.
Pembeli harus meminta contoh spesifik aplikasi, tetapan yang disyorkan, keperluan penyelenggaraan, terma jaminan, dan cadangan ekstraksi daripada pembekal mesin berdasarkan spesifikasi bahan sebenar.
Pembeli OEM juga harus mempertimbangkan keserasian kawalan, ketersediaan komponen ganti, latihan operator, piawaian elektrik, dan sokongan perkhidmatan di pasaran sasaran mereka sebelum menyelesaikan proses pembelian.
Mesin pemotong laser CO2 untuk bahan bukan logam amat berkesan bagi akrilik, kayu, kulit, fabrik, kertas, kadbord, getah selamat laser, dan beberapa produk busa terpilih.
Calon pengeluaran terkuat ialah bahan dengan komposisi diketahui, tindak balas laser yang boleh diramalkan, wap yang boleh dikawal, dan kualiti tepi yang memenuhi keperluan visual dan fungsional produk akhir.
Akrilik sering menjadi pilihan termudah bagi produk paparan bersih. Kayu menawarkan kelenturan dan ciri unik. Tekstil membolehkan komponen fleksibel rumit, manakala kertas menyokong penyesuaian pembungkusan dan alat tulis secara pantas.
Bahan dengan aditif tidak diketahui, tingkah laku lebur berlebihan, atau sebatian mengandungi klorin tidak boleh diproses sehingga keselamatan dan keserasian laser-nya disahkan secara jelas.
Pada akhirnya, pilihan yang betul bukan sekadar bahan yang boleh dipotong. Ia ialah bahan yang memberikan operasi selamat, kualiti diterima, keluaran boleh dipercayai, dan kos pengeluaran yang layak.
Dengan menguji sampel sebenar dan memilih kuasa mesin, meja kerja, optik, dan ekstraksi berdasarkan aplikasi yang diinginkan, pembeli boleh membuat keputusan pelaburan yang lebih yakin dan berguna secara komersial.
 Berita Terkini
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser ialah pengilang mesin laser terkemuka berbasis di China yang menawarkan pemotong laser CO2, mesin pemotong laser gentian, penghala CNC, mesin kimpalan laser dan mesin penandaan laser. Penyelesaian tersuai OEM/ODM tersedia. Dapatkan sebut harga hari ini!
- Ibu Pejabat Syarikat: Bilik 1303, Bangunan 4, UnitedFortune Plaza, Zon Teknologi Tinggi, Bandar Jinan, Provinsi Shandong, China
- Kilang Pengeluaran: No. 18, Jalan Yinhe, Jibei Street, Daerah Jiyang, Bandar Jinan, Provinsi Shandong, China
Hak Cipta © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Hak cipta terpelihara. POLISI PRIVASI

 EN