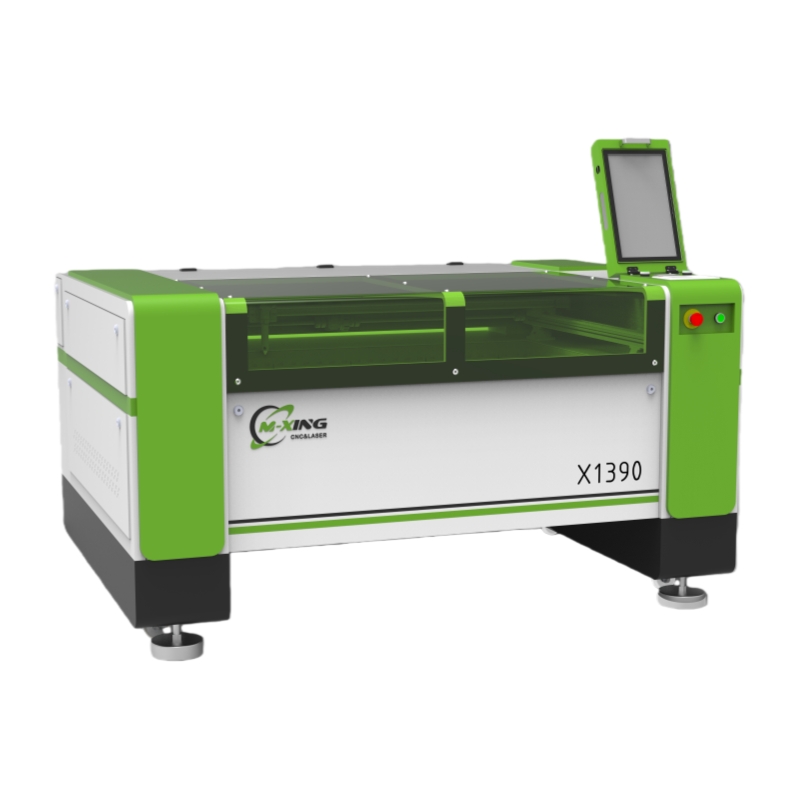
En CO2-laserskjæremaskin for ikke-metallmaterialer kan bearbeide mange organiske og polymerbaserte plater, men vellykkede resultater avhenger av materialkjemi, tykkelse, luftstrøm og ønsket overflatekvalitet.
For informasjonsforskere er det mest nyttige svaret ikke bare en liste over kompatible materialer. Den avgjørende spørsmålet er om et materiale kan skjæres trygt, rent, konsekvent og økonomisk.
CO2-lasere er spesielt effektive på materialer som absorberer infrarødt lys ved ca. 10,6 mikrometer bølgelengde. Akryl, tre, lær, tekstil, papir, gummivare og utvalgte plasttyper er vanlige eksempler.
Kompatibilitet betyr imidlertid ikke automatisk at et materiale er egnet for produksjon. Noen materialer genererer overdreven røyk, smelter ved skjærekanten, frigir farlige gasser eller krever spesialiserte avtrekksystemer.
Før en maskin kjøpes eller tas i bruk, bør brukerne vurdere det tenkte underlaget, maksimal tykkelse, krav til ferdig produkt, ventilasjonskrav og forventet produksjonsvolum sammen.
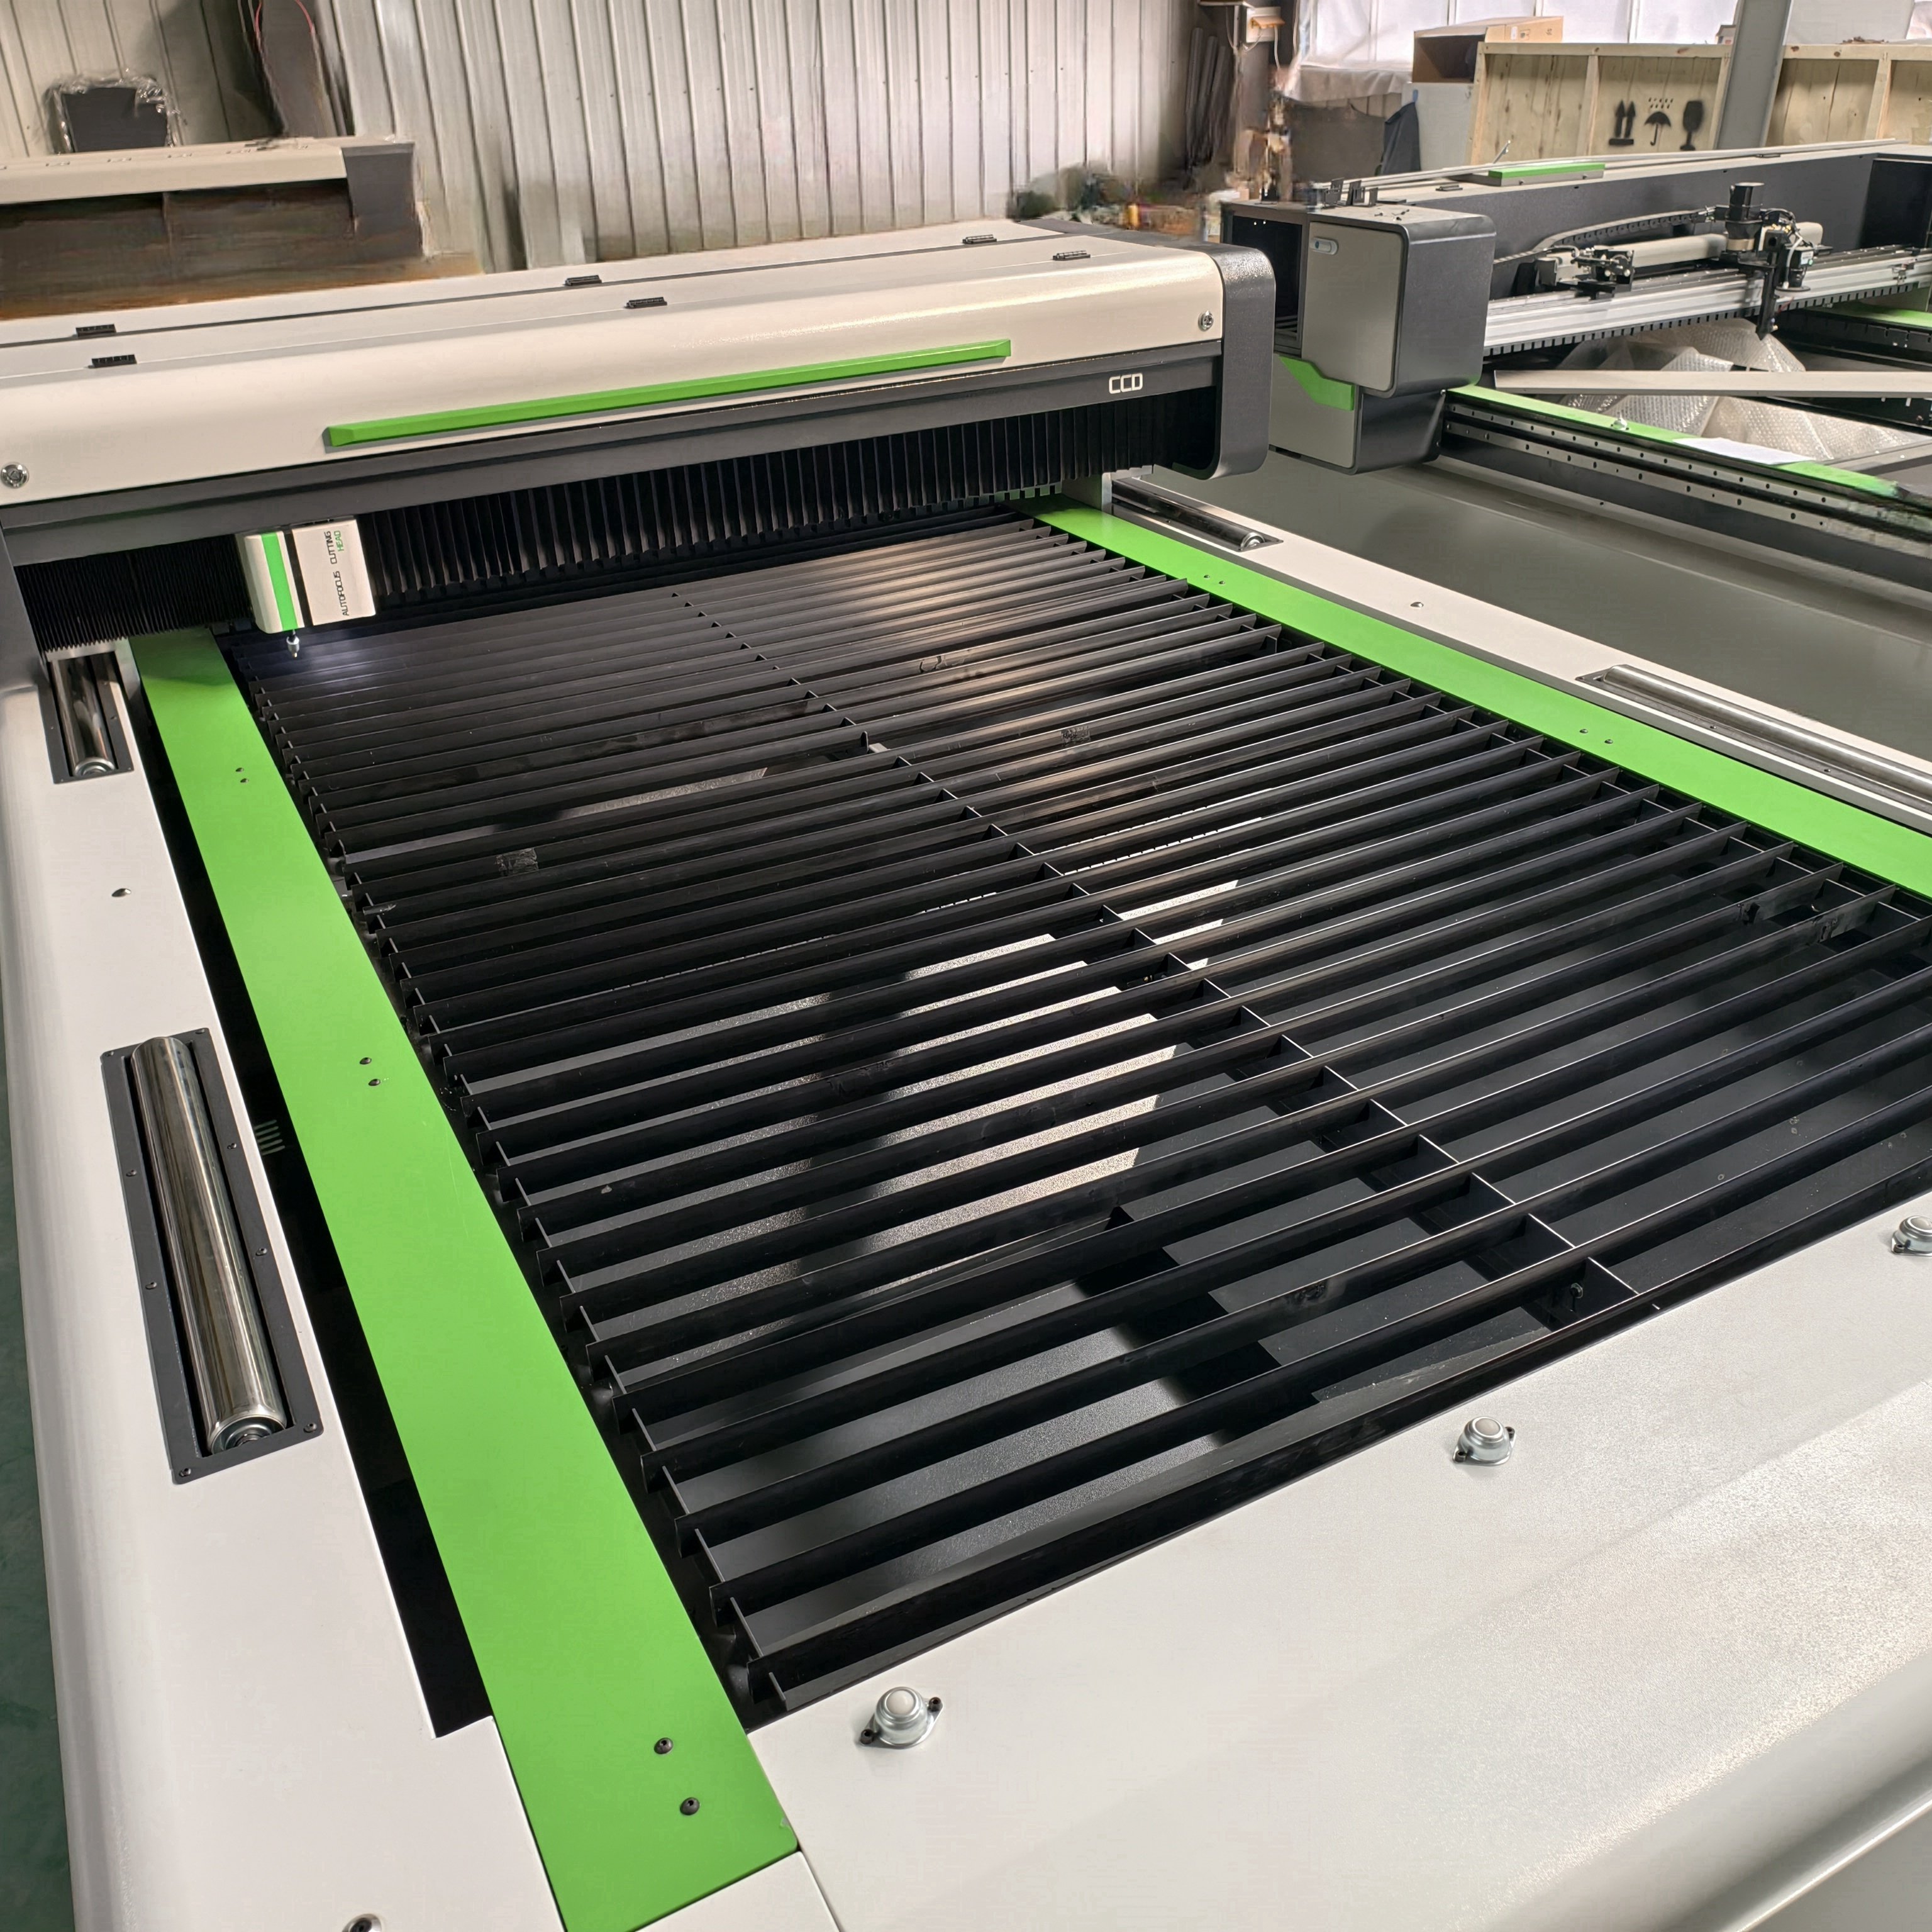
En CO2-laser produserer infrarød energi som lett absorberes av mange ikke-metallmaterialer. Den absorberte energien varmer opp, fordamper, brenner eller smelter en smal skjærepåve.
Denne prosessen er kontaktløs, noe som betyr at det ikke finnes et skjæreblad som kan slites ut, deformeres eller fysisk påvirke sårbare plater, stoffer og fleksible materialer.
Materialresponsen varierer kraftig. Tre fordampes vanligvis og svartner litt, akryl fordampes med en polert kant, mens noen termoplastikk smelter før de fullstendig skiller seg fra hverandre.
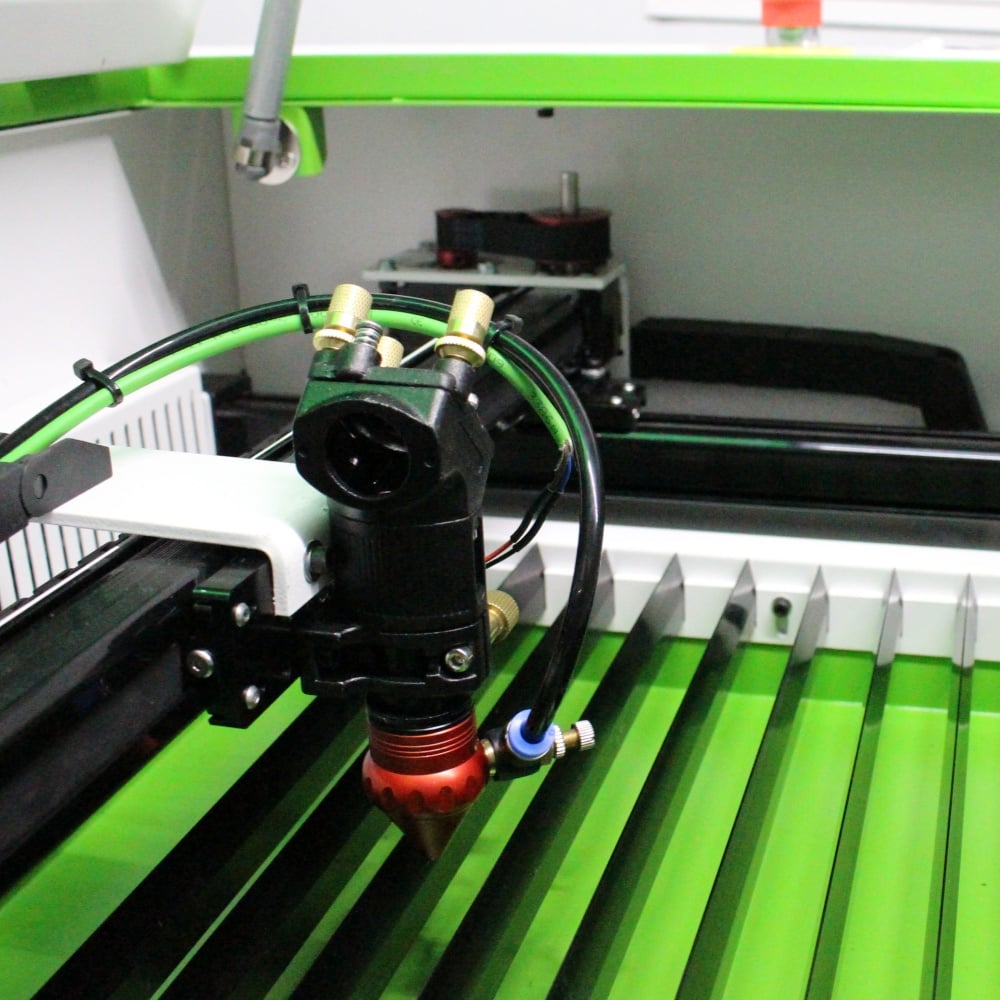
Laserstyrke er bare én del av ligningen. Linsebrennvidde, dysedesign, luftassistent, skjærehastighet, arbeidsbordtype og utslippsvirkemåte påvirker resultatene sterkt.
En maskin med lavere effekt kan produsere bedre kanter enn en maskin med høyere effekt når innstillingene er optimalisert riktig for tynn materiale, rene optikk og stabil strålejustering.
For de fleste verksteder er en CO2-laserskjæremaskin for ikke-metallmaterialer verdifull, fordi én plattform kan støtte prototyping, spesialbestillinger, gravering, merking og gjentatt produksjon.
Akryl anses vidt som ett av de mest egna materialene for CO2-laserbehandling. Det skjæres nøyaktig, graveres tydelig og støtter applikasjoner fra skilt til visningskomponenter.
Gjutt akryl gir vanligvis en matt gravert overflate og polerte skjærekanter. Ekstrudert akryl kan skjæres jevnt, men kan gi annen graverkontrast og annen smelteoppførsel.
Gjennomsiktige, fargede, fluorescerende, speilbelagte og ugyennomtrengelige akrylplater kan alle behandles, selv om overflater og limstoff bør testes før full produksjon starter.
Typiske anvendelser inkluderer reklameskilt, belyste bokstaver, trofeer, nøkkellister, deksler for kontrollpaneler, dekorative paneler, emballasjedisplayer og nøyaktig utskårne prototyper.
Maksimal tykkelse avhenger av laserens effekt, valg av linse, akrylkvalitet og ønsket kvalitet på snittkanten. Tynne plater skjæres raskt, mens tykkere akryl krever langsommere skjæring og kraftig avtrekk.
Brukere bør huske at en attraktiv polert kant ofte krever en balansert innstilling av hastighet og effekt. For mye varme kan føre til flammemerket, kantforvrengning eller lokal spenning.
For bedrifter som produserer merkevareprodukter eller visuelle displaydeler gir akryl ofte den beste avkastningen, fordi det kombinerer premiumutseende, gjentagelighet og enkel kompatibilitet med laser.
Naturtre er et annet sterkt alternativ for CO2-laserskjæring, spesielt for dekorative produkter, emballasje, møbeldeler, arkitekturmodeller, håndverk og personlig merkevare.
Spissplate, MDF, finér, bambus, lind, bjørk, valnøtt, kirsebær og poppel brukes ofte. Hvert materiale reagerer annerledes fordi tetthet, harpikshold, fiberretning og limvarierer.
Massivt tre kan vise mørkere kanter og uregelmessige resultater der fiberretningen endrer seg. Dette er normalt, men det kan være uønsket for produkter som krever fullstendig jevne, lyse kanter.
Lasergradert spissplate er å foretrekke for produksjon fordi de indre limstoffene er utviklet for renere skjæring. Standard byggespissplate kan inneholde tomrom, uregelmessig lim eller uegnede lag.
MDF skjæres effektivt og graveres godt, men det produserer mye røyk og mørke kanter. Pålitelig avtrekking og filtrering er spesielt viktig ved behandling av fiberplater.
Trelagtykkelsen bør velges ut fra den nødvendige detaljnivået. Tynne plater støtter intrikate mønstre, mens tykke paneler kan begrense små detaljer og øke kullforming rundt smale spalter.
Maskeringstape eller beskyttende film kan redusere overflatefarging av røyk. Lufttilførsel hjelper også med å kontrollere flammene, fjerne rester og forbedre konsekvensen ved gjentatte trekomponenter.
CO2-lasere er svært nyttige for å skjære fleksible ikke-metallmaterialer fordi strålen forsegler mange syntetiske stoffkanter samtidig som den bevarer intrikate former og gjentakbare mønstre.
Naturleg lær, suede, syntetisk lær, filt, denim, bomull, polyester, silke, lerret og utvalgte tekniske tekstiler kan behandles med passende innstillinger.
Lær er populært for tilpassede tilbehør, skoforsterkninger, etiketter, lommebøker, notisbokdeksler, møbeldetaljer og reklameprodukter. Lær som er garvet med planteekstrakter graveres vanligvis spesielt godt.
Ikke alle lêrlignende produkter er trygge. Kunstig lær kan inneholde PVC eller ukjente tilsetningsstoffer, så leverandører bør levere informasjon om materialenes sikkerhet før laserbehandling.
Stoffskjæring profitterer av vakuumfeste bord, bikakebeder og nøyaktig fokuskontroll. Disse funksjonene hindrer lette tekstiler i å løftes, gli eller fanges ved kantene.
Syntetiske stoffer kan smelte og forsegles effektivt, noe som reduserer fraying. Naturlige stoffer kan brune lettere, og krever derfor høyere hastighet, lavere effekt og nøyaktig regulert luftstøtte.
For produsenter av klær, møbelstoff og tilbehør er laserskjæring spesielt verdifull der små serier, hyppige designendringer og komplekse konturer gjør stansing mindre praktisk.
Papirbaserte materialer er blant de enkleste underlagene å skjære med en CO2-laser, men de krever nøyaktig effektkontroll fordi de antennes og forfarger raskere enn akryl.
Kompatible alternativer inkluderer papir, kartong, papp, bølgepapp, kraftpapir, kunstpapir, laminert emballasjebrett og mange spesialpapirer for invitasjoner eller hobbybruk.
Vanlige produkter inkluderer gaveemballasje, hilsenkort, bryllupspapirer, etiketter, prøvebokser, presentasjonsmapper, produktinnskudd, bokomslag og detaljerte papirdekorasjoner.
Lav effekt, høy hastighet og pålitelig luftstøtte kreves vanligvis. Målet er fullstendig separasjon med minimal brunfarging, spesielt på hvite, lyse eller premium-papirer.
Honneboksarbeidsflater støtter små deler og reduserer bakre refleksjoner, men kan etterlate røykmerker på undersiden. En ren støtteflate bidrar til å forbedre presentasjonskvaliteten.
Tilbøyelig papp kan skjæres effektivt for prototyper og korte opplag av emballasje. Det er ofte raskere å revidere digitale design enn å produsere en ny fysisk skjæreform.
For emballasjeteam er laserskjæring mest praktisk for prøver, luksusemballasje, tilpasning og begrensede opplag, i stedet for høyvolumkommoditetsekarter som krever maksimal gjennomstrømning.
CO2-laserkuttemaskiner kan behandle visse gummier og skummaterialer effektivt, spesielt når brukere trenger tilpassede tetninger, stempler, innsatsdeler, beskyttende emballasje og dempekomponenter.
Laser-sikker gummibrukes ofte for produksjon av stempler fordi laseren kan gravere dype relieffmønstre samtidig som den kutter ferdigstilt stempleform i samme arbeidsflyt.
EVA-skum, PE-skum, neoprenskum, polyuretanskum og utvalgte pakningsmaterialer kan også behandles, selv om resultatene avhenger av tetthet, tilsetninger og tykkelse.
Skummaterialer kuttes vanligvis raskt, men de kan smelte, krympe eller etterlate rester. Prøveklipp er avgjørende før man fastsetter produksjonsinnstillinger eller bestiller store mengder materiale.
Industrielle pakningsapplikasjoner krever større forsiktighet. Materialet må oppfylle ytelsesspesifikasjoner utover kvaliteten på kuttet, inkludert temperaturmotstand, kjemisk motstand, kompresjonsoppførsel og dimensjonell toleranse.
Noen gummiblandinger produserer ubehagelige eller farlige damper. Leverandørens sikkerhetsdokumentasjon bør gjennomgås, og et passende dampavtrekksystem bør betraktes som nødvendig utstyr.
Når materiellkompatibilitet er bekreftet, kan laserbehandling redusere verktøykostnadene for prototyper og lavvolumproduksjon av pakninger, spesielt når designene inneholder hull, kurver eller tilpassede mål.
Mange kjøpere antar at alle plastplater kan behandles med en CO2-laser. Denne antagelsen er feil og kan føre til sikkerhets-, kvalitets- og vedlikeholdsproblemer.
Akryl er den mest pålitelige plasten for laserskjæring. PETG, Mylar, Delrin, noen ABS-typer og visse polycarbonatapplikasjoner kan være mulige, men testing er nødvendig.
Polycarbonat er generelt ikke egnet for laserskjæring, da det ofte blir misfarget, smelter, karboniseres og gir dårlige skjærekanter. Mekanisk skjæring kan være et bedre alternativ.
Polypropylen og polyeten kan smelte for mye og kan danne uregelmessige kanter. De kan noen ganger graveres eller skjæres lett, men resultatene er ofte mindre forutsigbare enn med akryl.
PVC, vinyl og materialer som inneholder klor må aldri skjæres med laser. De kan frigjøre korrosiv hydrogenkloridgass, skade maskinkomponenter og skape alvorlige helsefare.
Ukjente plastmaterialer bør også unngås inntil sammensetningen deres er bekreftet. Etiketter som «plastplate» eller «syntetisk plate» gir ikke tilstrekkelig sikkerhetsinformasjon.
En ansvarlig leverandør eller maskinoperatør bør føre en liste over godkjente materialer. Dette reduserer unødvendige sikkerhetsrisikoer og hjelper operatører med å velge beviste innstillinger for gjentakbar kvalitet.
Materialtykkelse er en av de viktigste faktorene når man vurderer en CO2-laserskjæremaskin for ikke-metallmaterialer. Et kompatibelt materiale kan likevel være uegnet ved for stor tykkelse.
Tynne materialer kuttes vanligvis raskere, krever mindre effekt og beholder finere detaljer. Tykkere plater krever langsommere bevegelse, sterkere laserutgang og mer effektiv røykavtrening.
Når tykkelsen øker, kan laserskjæret bli bredere og litt trapesformet. Dette kan være viktig for presspassende monteringer, høy-nøyaktige innsatsdeler og flerlagsprodukter.
Linser med lengre brennvidde kan forbedre ytelsen ved dypskjæring, selv om de produserer en større flekkstørrelse. Kortere brennvidder er bedre for detaljert gravering og skjæring av tynne plater.
Produsenter bør definere tykkelse ut fra akseptabel ferdigkvalitet, i stedet for bare å spørre etter maskinens maksimale skjærekapasitet. Maksimal kapasitet tilsvarer sjelden optimal produksjonskapasitet.
For eksempel kan en maskin teknisk sett skjære en tykk treplate, men produsere betydelig svartening, langsommere syklustider og mindre forutsigbare indre hjørner enn et tykkere alternativ.
Å teste faktisk produksjonsmateriale er mer verdifullt enn å stole på generiske tykkelseskart.
Materiell sikkerhet er uadskillelig fra skjæreytelse. En ren utseende skjæring beviser ikke at et materiale er trygt for laserbehandling eller egnet for en arbeidsverksted med personer til stede.
Hver CO2-laserinstallasjon bør inkludere passende avtrekkskapasitet, riktig utformet kanalsystem, regelmessig rengjøring og en operatør som forstår materiellspesifikke brann- og dampfare.
Tresorter, papir, lær og skum kan antennes når innstillingene er for langsomme eller når rester samler seg. Operatører bør aldri la en aktiv laserskjæremaskin stå ubemerket.
Luftassistanse retter luftstrømmen mot skjærepunktet, noe som hjelper til å dempe flammer og fjerne rester. Den beskytter også linset mot røykavleiring og forbedrer kvaliteten på skjærekanter.
Filtrering kan være nødvendig der utslipp av avgasser ikke kan skje utad. Den nødvendige filterkonfigurasjonen avhenger av materialet, produksjonsvolumet, lokale forskrifter og installasjonsmiljøet.
Materialdatasider bør gjennomgås for belegg, flammehemmende midler, lim, farger, fyllstoffer og bakre lag. Disse ingrediensene er ofte viktigere enn det synlige overflatematerialet.
For fabrikker og grossister styrker dokumentasjon av godkjente materialer og sikre driftsprosedyrer kvalitetskontrollen, beskytter utstyret og støtter mer pålitelig kundeforhold.
Den beste maskinkonfigurasjonen avhenger av produktstørrelse, materialeomfang, krav til detaljnivå, forventet produksjonshastighet og automatiseringsnivå som kreves i daglig produksjon.
En kompakt skrivebordsmaskin kan passe for små akrylprodukter, etiketter, hånverksartikler og prototyper. Maskiner med større format egner seg bedre for reklameskilt, tekstilruller, møbelpaneler og emballasjefolier.
Laserstyrken bør tilpasses de praktiske skjæringens behov. Høyere effekt forbedrer evnen til å skjære tykke materialer og øker farten, men erstatter ikke nøyaktige bevegelsessystemer, gode optikk og riktig ventilasjon.
En bikaketablet fungerer godt for mange platematerialer. En knivblad- eller transportbåndbord kan være mer egnet for tekstil, lær, skum og fleksible rullmaterialer.
Automatisk fokus, rød-punkt-posisjonering, kamerakalibrering, roterende tilbehør, gjennomgangsdører og nesting-programvare kan øke produktiviteten når de passer den tenkte anvendelsen.
Kjøpere bør be maskinleverandørene om prøver som er spesifikt tilpasset anvendelsen, anbefalte innstillinger, vedlikeholdsbehov, garantibetingelser og anbefalinger for avtrekking basert på faktiske materialeegenskaper.
Kjøpere fra OEM-er bør også vurdere kontrollerkompatibilitet, tilgjengelighet av reservedeler, opplæring for operatører, elektriske standarder og servicestøtte i sitt målmarked før endelig innkjøp.
En CO2-laserkuttemaskin for ikke-metallmaterialer er svært effektiv for akryl, tre, lær, tekstil, papir, papp, laser-sikker gummi og utvalgte skumprodukter.
De sterkeste produksjonskandidatene er materialer med kjent sammensetning, forutsigbar laserrespons, håndterlige damper og kantkvalitet som oppfyller de visuelle og funksjonelle kravene til det ferdige produktet.
Akryl er ofte det enkleste valget for rene visningsprodukter. Tre gir fleksibilitet og karakter. Tekstiler muliggjør intrikate, fleksible deler, mens papir støtter rask emballasje- og kontorartikkeltilpassing.
Materialer med ukjente tilsetninger, overdreven smelteoppførsel eller klorholdige forbindelser bør ikke behandles før deres sikkerhet og laserkompatibilitet er tydelig bekreftet.
Til slutt er det rette valget ikke bare materialet som kan kuttes. Det er materialet som gir trygg drift, akseptabel kvalitet, pålitelig kapasitet og levedyktige produksjonskostnader.
Ved å teste reelle prøver og velge maskinkraft, arbeidsbord, optikk og uttak basert på den tenkte anvendelsen, kan kjøpere ta en mer sikker og kommersielt nyttig investeringsbeslutning.
 Nyhetssprut
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser er en ledende kinesisk produsent av lasermaskiner som tilbyr CO2-laserskjæremaskiner, fiberlaserskjæremaskiner, CNC-fræsere, lasersveiseapparater og lasermerkeapparater. OEM/ODM-tilpassede løsninger er tilgjengelige. Få et tilbud i dag!
- Selskapets hovedkontor: Rom 1303, Bygning 4, UnitedFortune-plaza, Høyteknologisone, Jinan-by, provinsen Shandong, Kina
- Produksjonsanlegg: Nr. 18, Yinhe-veien, Jibei-gaten, Jiyang-distriktet, Jinan-by, provinsen Shandong, Kina
Opphavsrett © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Alle rettigheter forbeholdes. PERSONVERNPOLITIKK

 EN