- Strona główna
- Produkty
- Aplikacja
- Wideo
- O nas
- Wiadomości
- Skontaktuj się z nami

Maszyna do cięcia laserem CO2 przeznaczona do materiałów niemetalicznych może przetwarzać wiele arkuszy pochodzenia organicznego i polimerowego, ale uzyskanie satysfakcjonujących rezultatów zależy od składu chemicznego materiału, jego grubości, przepływu powietrza oraz wymaganego wykończenia.
Dla badaczy informacji najbardziej przydatną odpowiedzią nie jest po prostu lista materiałów zgodnych z daną technologią. Kluczowe pytanie brzmi: czy dany materiał można ciąć bezpiecznie, czysto, powtarzalnie i ekonomicznie.
Laser CO2 szczególnie skutecznie działa na materiałach pochłaniających światło podczerwone o długości fali około 10,6 mikrona. Typowymi przykładami są akryl, drewno, skóra, tkanina, papier, guma oraz wybrane tworzywa sztuczne.
Jednak zgodność nie oznacza automatycznie przydatności do produkcji. Niektóre materiały generują nadmierną ilość dymu, topią się na krawędzi cięcia, uwalniają szkodliwe gazy lub wymagają specjalistycznych systemów odprowadzania.
Przed zakupem lub użytkowaniem maszyny użytkownicy powinni ocenić planowane podłoże, maksymalną grubość, standardy produktu końcowego, wymagania dotyczące wentylacji oraz oczekiwaną objętość produkcji łącznie.
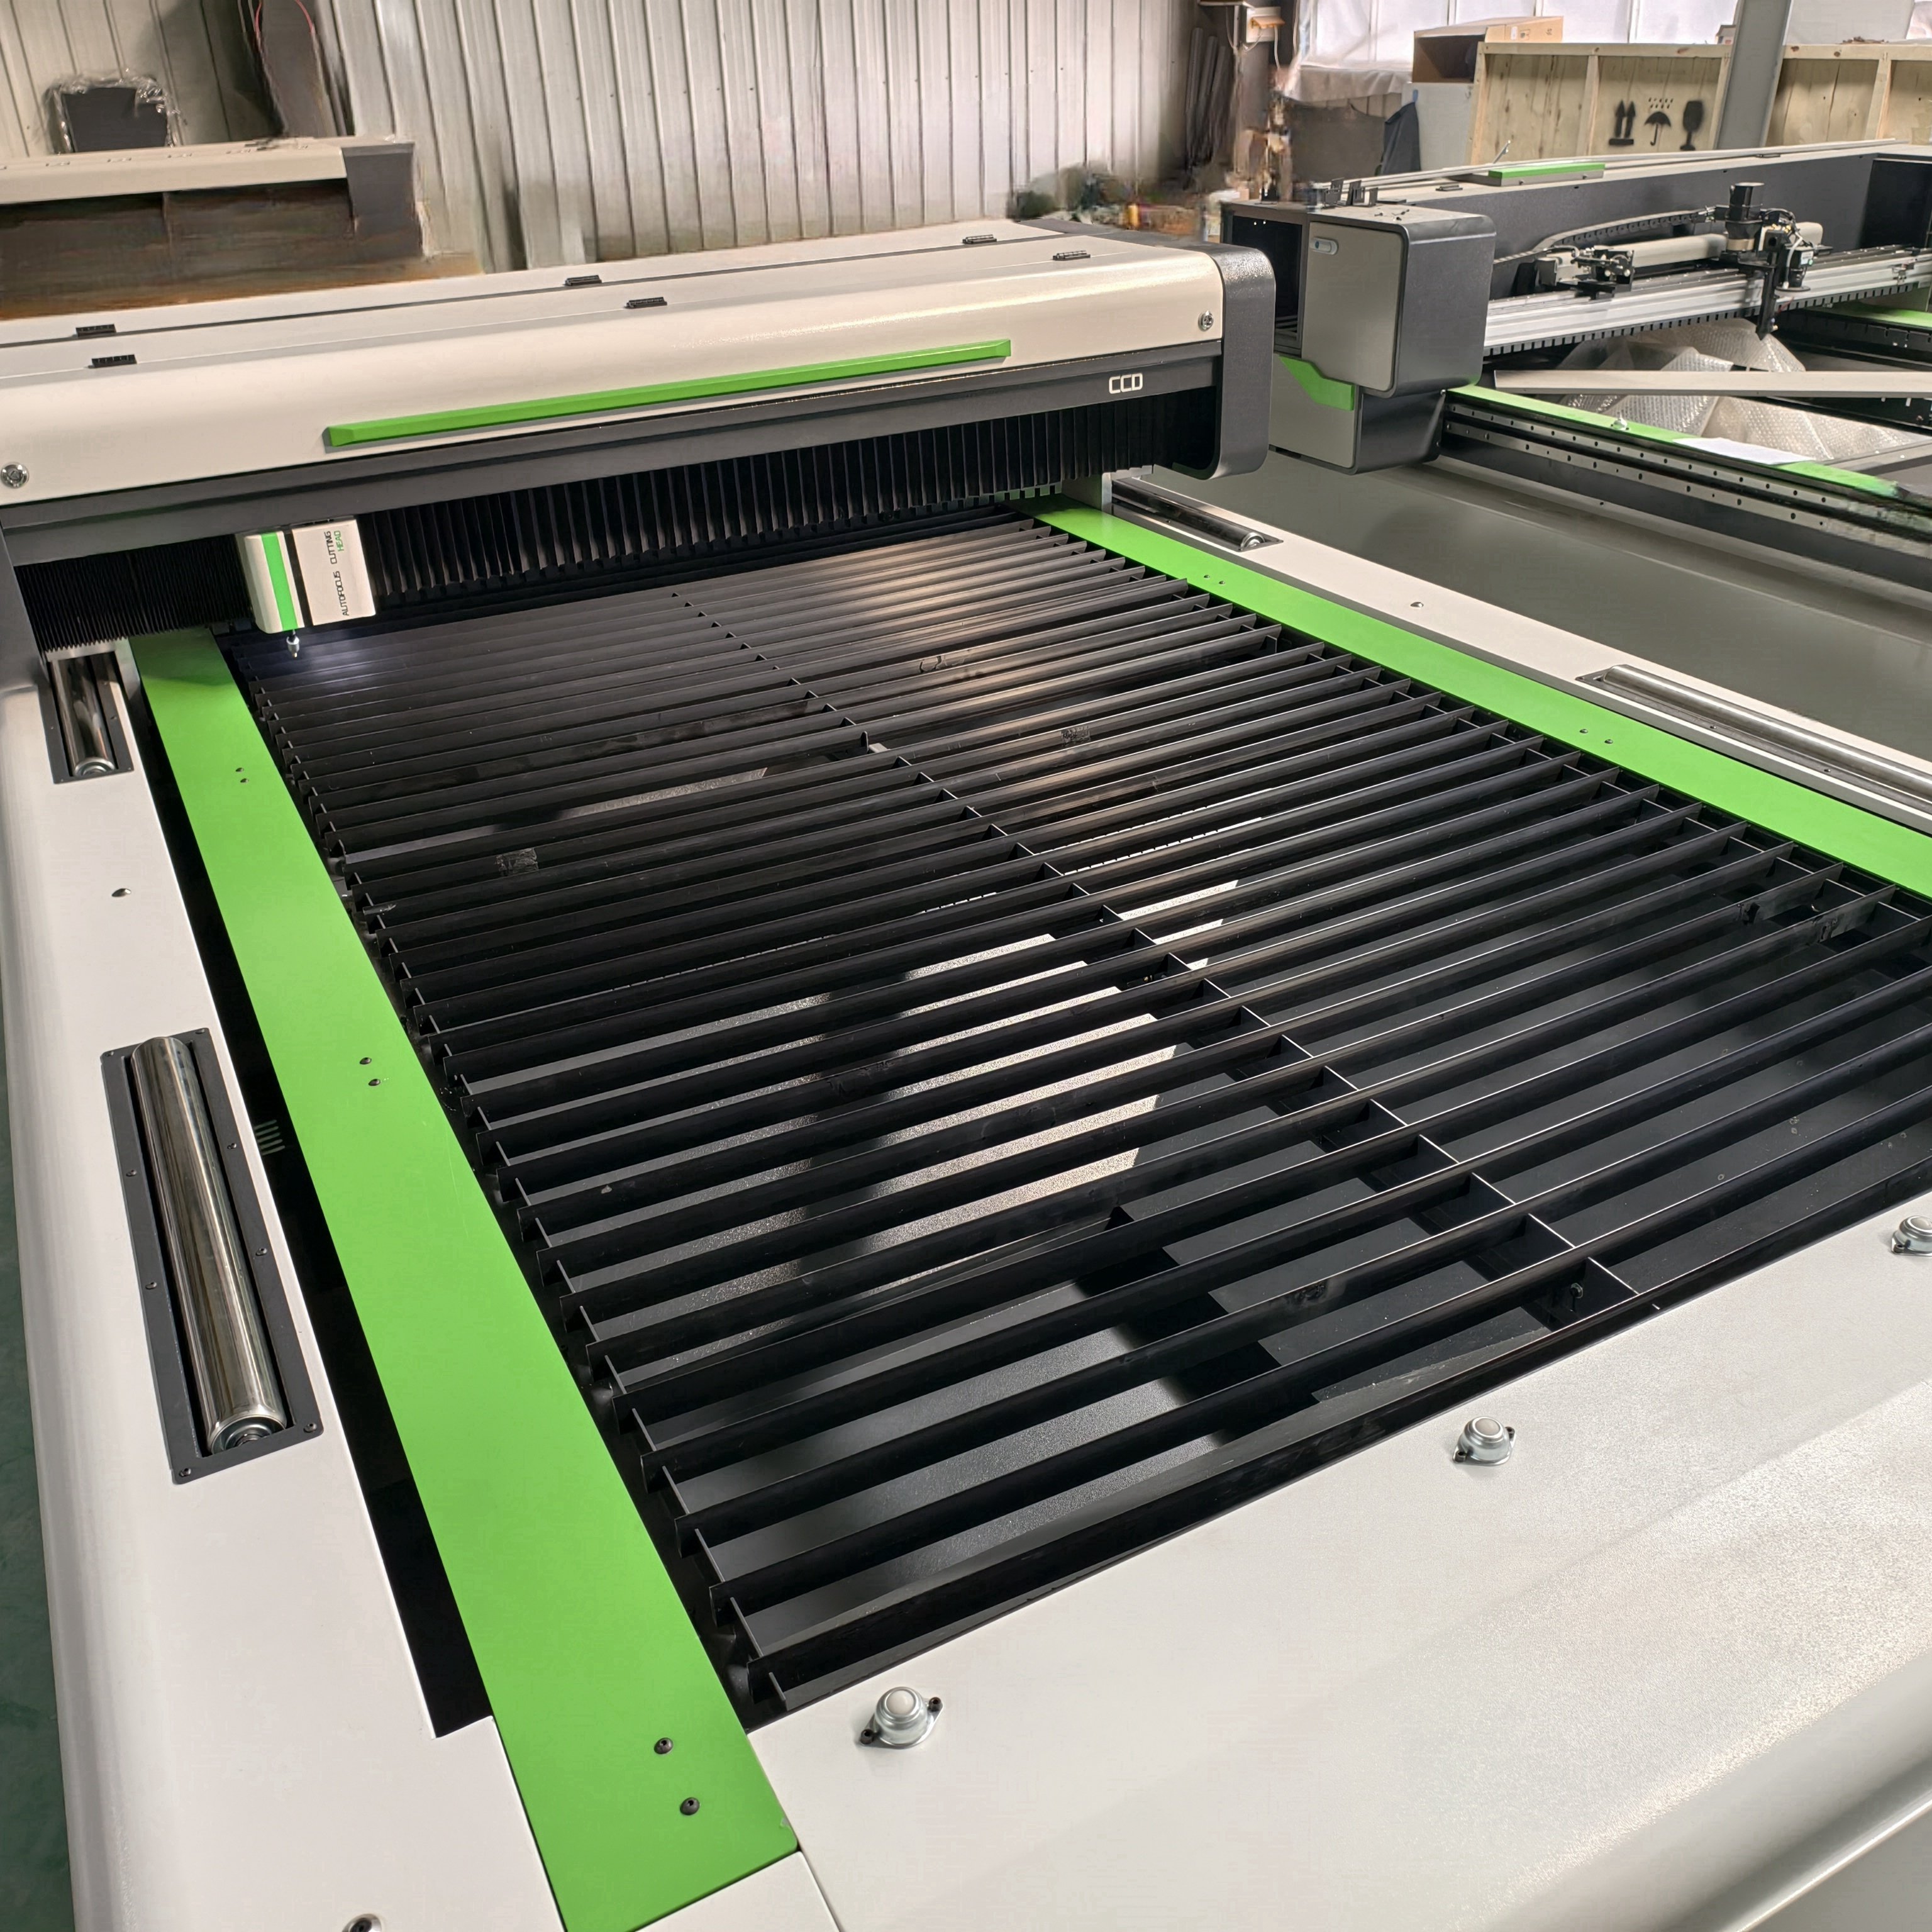
Laser CO2 wytwarza energię podczerwieni, która jest łatwo pochłaniana przez wiele materiałów niemetalowych. Pochłonięta energia podgrzewa, paruje, spala lub topi wąską ścieżkę cięcia.
Ten proces jest bezkontaktowy, co oznacza, że nie ma ostrza tnącego, które mogłoby się stępić, odkształcać lub fizycznie obciążać delikatne arkusze, tkaniny i elastyczne materiały.
Reakcja materiału znacząco się różni. Drewno zazwyczaj paruje i lekko się węgla, akryl paruje z polerowanym brzegiem, podczas gdy niektóre termoplastyki topią się przed pełnym oddzieleniem.
Moc lasera to tylko jedna część równania. Ogniskowa soczewki, projekt dyszy, podmuch powietrza, prędkość cięcia, typ stołu roboczego oraz wydajność układu wydechowego znacząco wpływają na wyniki.
Maszyna o niższej mocy może zapewnić lepsze krawędzie niż maszyna o wyższej mocy, gdy ustawienia są odpowiednio zoptymalizowane dla cienkich materiałów, czystej optyki i stabilnego wyrównania wiązki.
Dla większości warsztatów maszyna do cięcia laserowego CO2 przeznaczona do materiałów niemetalicznych jest wartościowym zakupem, ponieważ jedna platforma pozwala na prototypowanie, realizację zamówień indywidualnych, grawerowanie, znakowanie oraz powtarzalną produkcję.
Akryl uznawany jest powszechnie za jeden z najbardziej odpowiednich materiałów do obróbki laserowej CO2. Pozwala na precyzyjne cięcie, wyraźne grawerowanie oraz obsługuje zastosowania od tablic informacyjnych po elementy wystawowe.
Akryl odlewany zwykle daje matowe grawerowane efekty i polerowane krawędzie cięcia. Akryl wytłaczany można ciąć gładko, ale może dawać inną kontrastowość grawerowania oraz inne zachowanie podczas topnienia.
Można przetwarzać arkusze akrylu przezroczystego, kolorowego, fluorescencyjnego, lustrzanego i nieprzezroczystego, choć przed rozpoczęciem pełnej produkcji należy przetestować powłoki i kleje.
Typowymi zastosowaniami są tablice handlowe, oświetlone litery, trofea, breloki, pokrywy paneli sterujących, dekoracyjne panele, wystawy opakowań oraz precyzyjnie wycinane prototypy.
Maksymalna możliwa grubość zależy od mocy lasera, wybranego obiektywu, jakości akrylu oraz pożądanej jakości krawędzi. Cienkie arkusze są cięte szybko, podczas gdy grubszy akryl wymaga wolniejszego cięcia i skutecznego odprowadzania powietrza.
Należy pamiętać, że atrakcyjna, polerowana krawędź może wymagać zrównoważonych ustawień prędkości i mocy. Nadmiar ciepła może powodować ślady płomienia, odkształcenia krawędzi lub lokalne naprężenia.
Dla firm produkujących wyroby z własną marką lub elementy wizualnych wystaw akryl zapewnia często najbardziej oczywistą zwrot z inwestycji, ponieważ łączy wysokiej klasy wygląd, powtarzalność oraz prostą kompatybilność z laserem.
Naturalne drewno to także bardzo dobre rozwiązanie do cięcia laserem CO₂, szczególnie w przypadku wyrobów dekoracyjnych, opakowań, elementów mebli, modeli architektonicznych, artykułów rzemieślniczych oraz towarów personalizowanych.
Do produkcji stosuje się najczęściej sklejkę, płytę MDF, oklejkę, bambus, lipę, brzozę, orzech włoski, wiśnię i topolę. Każde z tych materiałów reaguje inaczej ze względu na różnice w gęstości, zawartości żywicy, strukturze włókien i rodzaju kleju.
Masywna drewniana powierzchnia może wykazywać ciemniejsze krawędzie oraz nieregularne efekty tam, gdzie zmienia się struktura włókien. Jest to zjawisko normalne, ale może być niepożądane w przypadku produktów wymagających idealnie jednolitych, jasnych krawędzi.
Do produkcji preferowana jest sklejka przeznaczona specjalnie do obróbki laserowej, ponieważ jej wewnętrzne kleje są zaprojektowane tak, aby zapewnić czystsze cięcie. Standardowa sklejka budowlana może zawierać puste przestrzenie, niestabilny klej lub warstwy nieodpowiednie do tego typu obróbki.
Płyta MDF jest łatwo tnąca i dobrze nadaje się do grawerowania, jednak generuje znaczne ilości dymu oraz ciemne krawędzie. Skuteczna wentylacja i oczyszczanie powietrza są szczególnie ważne podczas obróbki materiałów włóknistych.
Grubość drewna należy dobierać zgodnie z wymaganym stopniem szczegółowości. Cienkie arkusze pozwalają na tworzenie złożonych wzorów, natomiast grube płyty mogą ograniczać możliwość realizacji drobnych elementów i zwiększać spalanie wokół wąskich szczelin.
Taśma maskująca lub folia ochronna może zmniejszyć zabarwienie powierzchni dymem. Pomoc powietrza również pomaga kontrolować płomienie, usuwać pozostałości i zapewnia spójność przy wielokrotnym przetwarzaniu drewnianych elementów.
Laser CO2 jest bardzo przydatny do cięcia elastycznych materiałów niemetalicznych, ponieważ promień zapieczęatuje krawędzie wielu syntetycznych tkanin, zachowując jednocześnie skomplikowane kształty i powtarzalne wzory.
Naturalną skórę, skórę zamszową, skórę syntetyczną, wełnianą watę, dżinsy, bawełnę, poliester, jedwab, płótno oraz wybrane tkaniny techniczne można przetwarzać przy odpowiednich ustawieniach.
Skóra jest popularna w produkcji dostosowanych akcesoriów, elementów obuwia, etykiet, portfeli, okładek na notatniki, detali mebli oraz produktów promocyjnych. Skóra garbowana roślinnie zazwyczaj nadaje się szczególnie dobrze do grawerowania.
Nie każdy produkt podobny do skóry jest bezpieczny. Sztuczna skóra może zawierać PVC lub nieznane dodatki, dlatego dostawcy powinni dostarczyć informacji o bezpieczeństwie materiału przed przetwarzaniem laserem.
Cięcie materiałów korzysta z stołów z podciśnieniem, łóżek z komórkami plastra miodu oraz precyzyjnej kontroli ostrości. Te cechy zapobiegają uniesieniu, przesunięciu lub zakleszczeniu lekkich tekstyliów na krawędziach.
Tkaniny syntetyczne mogą się stopić i zapieczętować skutecznie, co zmniejsza frasowanie. Tkaniny naturalne łatwiej się wypalają, dlatego wymagają wyższej prędkości, niższej mocy oraz starannie dobranej pomocy powietrza.
Dla producentów odzieży, tapicerki i akcesoriów cięcie laserowe jest szczególnie wartościowe tam, gdzie małe serie, częste zmiany projektów oraz złożone kontury czynią cięcie matrycowe mniej praktycznym.
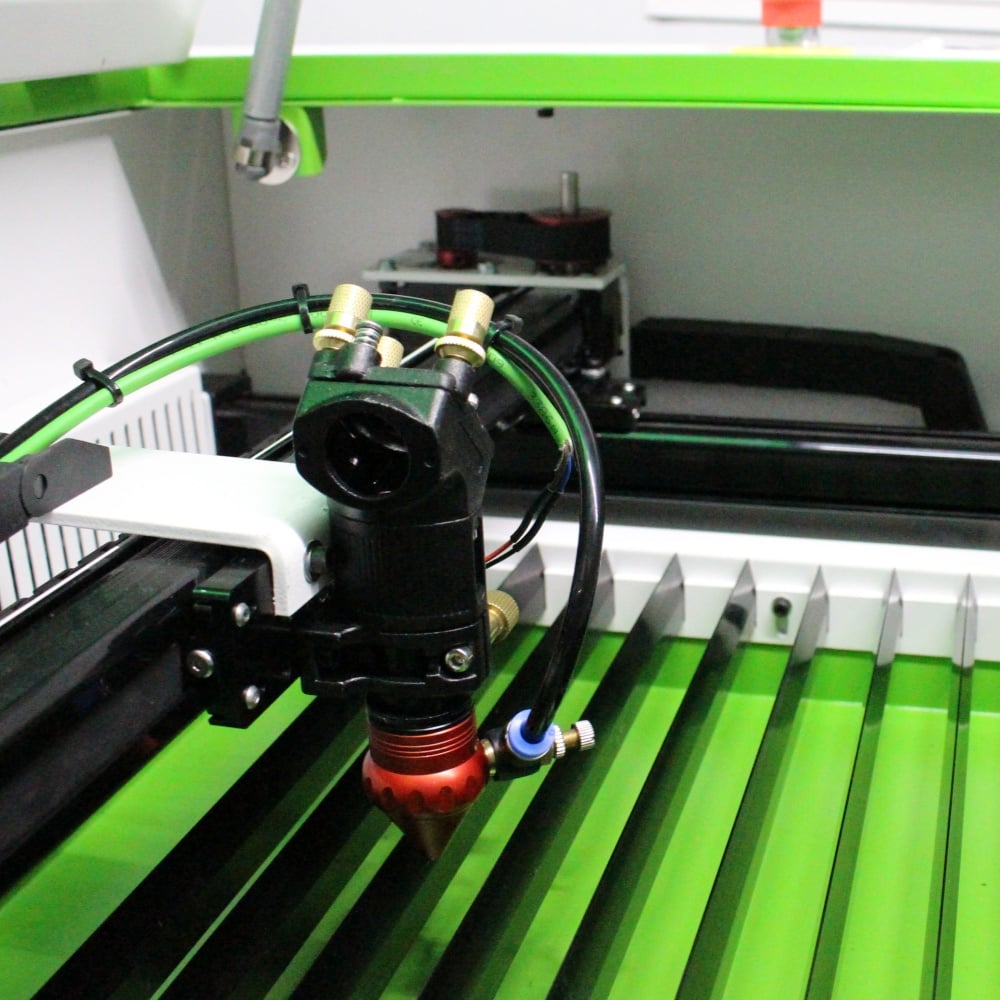
Materiały oparte na papierze należą do najłatwiejszych podłoży do cięcia za pomocą lasera CO2, ale wymagają starannej kontroli mocy, ponieważ zapalają się i przebarwiają szybciej niż akryl.
Do zgodnych opcji należą: papier, karton, tektura, tektura falista, papier kraft, papier artystyczny, laminowana płyta opakowaniowa oraz wiele specjalistycznych papierów do zaproszeń lub rzemiosła.
Do najczęstszych produktów należą opakowania prezentowe, kartki powitalne, materiały ślubne, etykiety, pudełka próbne, foldery prezentacyjne, wkładki produktowe, okładki książek oraz szczegółowe dekoracje papierowe.
Zazwyczaj wymagane są niskie moc, wysoka prędkość oraz niezawodna pomoc powietrza. Celem jest całkowite oddzielenie materiału przy minimalnym przebarwieniu, szczególnie na papierach białych, jasnych lub premium.
Stoły robocze z konstrukcją plastra miodu wspierają małe elementy i zmniejszają odbicia od tylnych powierzchni, ale mogą pozostawiać ślady dymu na dolnej stronie. Czysta powierzchnia podparcia poprawia jakość prezentacji.
Karton falisty można efektywnie ciąć w celu tworzenia prototypów i krótkich serii opakowań. Często szybsze jest modyfikowanie projektów cyfrowych niż produkcja nowej fizycznej matrycy cięcia.
Dla zespołów zajmujących się opakowaniami cięcie laserem jest najbardziej praktyczne przy produkcji próbek, opakowań luksusowych, personalizowanych oraz edycji limitowanych, a nie przy masowej produkcji tanich kartonów, gdzie kluczowe jest maksymalne natężenie przepływu.
Maszyny do cięcia laserem CO2 mogą skutecznie przetwarzać pewne materiały gumowe i piankowe, szczególnie w przypadku potrzeby niestandardowych uszczelek, stempli, wkładek, opakowań ochronnych oraz elementów amortyzujących.
Gumę bezpieczną dla laserów stosuje się powszechnie przy produkcji stempli, ponieważ laser pozwala na grawerowanie głębokich wzorów reliefowych oraz jednoczesne cięcie gotowego kształtu stempla w jednym cyklu roboczym.
Można również przetwarzać piankę EVA, piankę PE, piankę neoprenową, piankę poliuretanową oraz wybrane materiały uszczelniające, choć wyniki zależą od gęstości, dodatków oraz grubości materiału.
Materiały piankowe zazwyczaj cięte są szybko, ale mogą się topić, kurczyć lub pozostawiać osad. Próby cięcia są niezbędne przed ustaleniem ustawień produkcyjnych lub złożeniem dużych zamówień materiałów.
W przemysłowych zastosowaniach uszczelek wymagana jest większa ostrożność. Materiał musi spełniać specyfikacje wydajnościowe wykraczające poza jakość cięcia – w tym odporność na temperaturę, odporność chemiczną, zachowanie pod obciążeniem ściskającym oraz tolerancje wymiarowe.
Niektóre mieszanki gumy wydzielają nieprzyjemne lub szkodliwe opary. Należy przejrzeć dokumentację bezpieczeństwa dostawcy, a odpowiedni system usuwania oparów należy traktować jako sprzęt niezbędny.
Gdy zgodność materiałów zostanie potwierdzona, obróbka laserowa może obniżyć koszty narzędzi dla prototypów i produkcji uszczelek w małych partiach, szczególnie gdy konstrukcje zawierają otwory, krzywizny lub niestandardowe wymiary.
Wielu zakupujących zakłada, że każdą płytę z tworzywa sztucznego można przetwarzać za pomocą lasera CO2. To założenie jest błędne i może prowadzić do problemów związanych z bezpieczeństwem, jakością oraz konserwacją.
Akryl jest najbardziej niezawodnym plastikiem do cięcia laserowego. PETG, Mylar, Delrin, niektóre gatunki ABS oraz określone zastosowania poliwęglanu mogą być możliwe, ale wymagają przeprowadzenia testów.
Poliwęglan zazwyczaj nie nadaje się do cięcia laserowego, ponieważ łatwo się przebarwia, topi, karbonizuje i daje niskiej jakości krawędzie. Cięcie mechaniczne może być lepszym rozwiązaniem.
Polipropylen i polietylen mogą nadmiernie się topić i tworzyć nieregularne krawędzie. Czasem można je grawerować lub lekko cięć, ale efekty są często mniej przewidywalne niż w przypadku akrylu.
PVC, winyl oraz materiały zawierające chlor nigdy nie powinny być cięte laserem. Mogą one uwalniać korozyjny gaz chlorku wodoru, uszkadzać komponenty maszyny oraz stwarzać poważne zagrożenia dla zdrowia.
Nieznane tworzywa sztuczne również należy unikać, dopóki ich skład nie zostanie zweryfikowany. Etykiety takie jak „arkusz z tworzywa sztucznego” lub „płyta syntetyczna” nie stanowią wystarczającej informacji na temat bezpieczeństwa.
Odpowiedzialny dostawca lub operator maszyny powinien prowadzić listę zatwierdzonych materiałów. Dzięki temu zmniejsza się uniknione ryzyko związane z bezpieczeństwem i ułatwia się operatorom dobór sprawdzonych ustawień zapewniających powtarzalną jakość.
Grubość materiału jest jednym z najważniejszych czynników przy ocenie maszyny do cięcia laserowego CO₂ przeznaczonej do materiałów niemetalicznych. Materiał zgodny z maszyną może być nadal nieodpowiedni przy nadmiernej grubości.
Cienkie materiały zazwyczaj są cięte szybciej, wymagają mniejszej mocy i lepiej zachowują delikatne detale. Grubsze arkusze wymagają wolniejszego przesuwu, silniejszego wyjścia lasera oraz skuteczniejszego usuwania dymu.
Wraz ze wzrostem grubości szczelina cięcia (kerf) wykonana laserem może się poszerzać i lekko zwężać w kierunku głębokości. Może to mieć znaczenie przy montażach typu press-fit, precyzyjnych wkładkach oraz produktach wielowarstwowych.
Obiektywy o dłuższej ogniskowej mogą poprawiać wydajność cięcia na dużą głębokość, choć powodują one większe rozmiary plamki lasera. Krótsze ogniskowe są lepsze do szczegółowego grawerowania i cięcia cienkich arkuszy.
Producenci powinni określać grubość materiału na podstawie akceptowalnej jakości końcowej, a nie wyłącznie na podstawie maksymalnej deklarowanej zdolności cięcia maszyny. Maksymalna pojemność rzadko odpowiada optymalnej wydajności produkcyjnej.
Na przykład maszyna może technicznie przeciąć gruby desek drewniany, ale generować znaczne spalenie, dłuższe czasy cyklu oraz mniej przewidywalne narożniki wewnętrzne niż alternatywa z cieńszym materiałem.
Testowanie rzeczywistego materiału produkcyjnego jest bardziej wartościowe niż poleganie na ogólnych wykresach grubości. Próbki dostawcy, powłoki, zawartość wilgoci oraz różnice między partiami mogą wpływać na wyniki.
Bezpieczeństwo materiałów jest nierozłączne z wydajnością cięcia. Czyste cięcie nie dowodzi, że materiał jest bezpieczny do obróbki laserowej ani odpowiedni do użycia w pracowni zajmowanej przez ludzi.
Każda instalacja lasera CO2 powinna obejmować odpowiednią moc odprowadzania, prawidłowo zaprojektowane kanały wentylacyjne, regularne czyszczenie oraz operatora zrozumiałego ryzyka pożarowego i emisji oparów charakterystycznych dla danego materiału.
Drewno, papier, skóra i pianka mogą zapłonąć przy zbyt wolnych ustawieniach lub gdy gromadzi się kurz i inne pozostałości. Operatorzy nigdy nie powinni pozostawiać aktywnej maszyny do cięcia laserowego bez nadzoru.
Pomocniczy przepływ powietrza kieruje strumień powietrza w punkt cięcia, pomagając tłumić płomienie i usuwać pozostałości. Chroni również soczewkę przed osadzaniem się sadzy i poprawia jakość krawędzi.
Filtracja może być konieczna w przypadku, gdy odprowadzanie spalin na zewnątrz nie jest możliwe. Wymagana konfiguracja filtra zależy od rodzaju materiału, objętości produkcji, lokalnych przepisów prawnych oraz środowiska instalacji.
Należy przeanalizować karty charakterystyk materiałów w odniesieniu do powłok, środków zapobiegawczych przed płonięciem, klejów, barwników, napełniaczy oraz warstw podkładowych. Często te składniki mają większe znaczenie niż widoczny materiał powierzchniowy.
Dla fabryk i hurtowni dokumentowanie zatwierdzonych materiałów oraz bezpiecznych procedur eksploatacji wzmocnia kontrolę jakości, zabezpieczy sprzęt oraz ułatwi udzielanie wiarygodniejszych wskazówek klientom.
Optymalna konfiguracja maszyny zależy od rozmiaru wyrobu, zakresu przetwarzanych materiałów, wymagań dotyczących szczegółowości, oczekiwanej wydajności oraz stopnia automatyzacji potrzebnego w codziennej produkcji.
Kompaktowa maszyna stołowa może być odpowiednia do małych wyrobów z akrylu, etykiet, artykułów rzemieślniczych oraz prototypów. Maszyny o większym formacie lepiej nadają się do produkcji tablic informacyjnych, rolek materiałów tekstylnych, płyt meblowych oraz arkuszy opakowaniowych.
Moc lasera powinna odpowiadać praktycznym potrzebom cięcia. Wyższa moc zwiększa zdolność do cięcia grubszych materiałów oraz przyspiesza proces, ale nie zastępuje precyzyjnych systemów napędu, wysokiej jakości optyki ani odpowiedniej wentylacji.
Stół plastra miodu dobrze sprawdza się przy wielu materiałach arkuszowych. Stół z ostrzami nożowymi lub stół taśmowy mogą być bardziej odpowiednie do cięcia tkanin, skór, pianek oraz giętkich materiałów w rolkach.
Automatyczne ustawianie ostrości, pozycjonowanie czerwoną kropką, wyrównanie za pomocą kamery, osprzęt obrotowy, drzwiczki przejściowe oraz oprogramowanie do układania części mogą zwiększyć wydajność, o ile są dopasowane do zamierzonego zastosowania.
Zakupujący powinni prosić dostawców maszyn o próbki specyficzne dla danego zastosowania, zalecane ustawienia, wymagania serwisowe, warunki gwarancji oraz zalecenia dotyczące odprowadzania pyłu i gazów na podstawie rzeczywistych specyfikacji materiałów.
Zakupujący OEM powinni również wziąć pod uwagę kompatybilność sterowników, dostępność części zamiennych, szkolenia operatorów, normy elektryczne oraz wsparcie serwisowe na swoim docelowym rynku przed podjęciem ostatecznej decyzji zakupowej.
Maszyna do cięcia laserem CO2 materiałów niemetalicznych jest bardzo skuteczna przy przetwarzaniu akrylu, drewna, skóry, tkanin, papieru, tektury, gumy bezpiecznej dla laserów oraz wybranych produktów piankowych.
Najlepszymi kandydatami do produkcji są materiały o znanej składzie, przewidywalnej reakcji na działanie lasera, kontrolowanych oparach oraz jakości krawędzi spełniającej wizualne i funkcjonalne wymagania gotowego produktu.
Akryl jest często najprostszym wyborem do czystych produktów wystawienniczych. Drewno oferuje elastyczność i charakter. Tekstylia umożliwiają tworzenie skomplikowanych, giętkich elementów, podczas gdy papier wspiera szybką personalizację opakowań i artykułów biurowych.
Materiały zawierające nieznane dodatki, wykazujące nadmierne topnienie lub związki zawierające chlor nie powinny być przetwarzane, dopóki ich bezpieczeństwo i zgodność z technologią laserową nie zostaną jednoznacznie potwierdzone.
Ostatecznie właściwy wybór to nie tylko materiał, który można przeciąć. To materiał zapewniający bezpieczną eksploatację, akceptowalną jakość, niezawodną wydajność oraz opłacalny koszt produkcji.
Poprzez testowanie rzeczywistych próbek oraz dobór mocy maszyny, stołu roboczego, optyki i systemu odprowadzania pyłu zgodnie z zamierzonym zastosowaniem, zakupujący mogą podjąć bardziej pewną i komercyjnie uzasadnioną decyzję inwestycyjną.
 Gorące wiadomości
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser to wiodący chiński producent maszyn laserowych oferujący przecinarki laserowe CO2, maszyny do cięcia laserowego włóknistego, frezarki CNC, spawarki laserowe oraz maszyny do znakowania laserowego. Dostępne są niestandardowe rozwiązania OEM/ODM. Złóż zapytanie już dziś!
- Siedziba firmy: pokój 1303, budynek 4, kompleks UnitedFortune Plaza, strefa technologii wysokich, miasto Jinan, prowincja Szantung, Chiny
- Zakład produkcyjny: ul. Yinhe 18, dzielnica Jibei, dystrykt Jiyang, miasto Jinan, prowincja Szantung, Chiny
Prawa autorskie © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Wszelkie prawa zastrzeżone. POLITYKA PRYWATNOŚCI
 EN