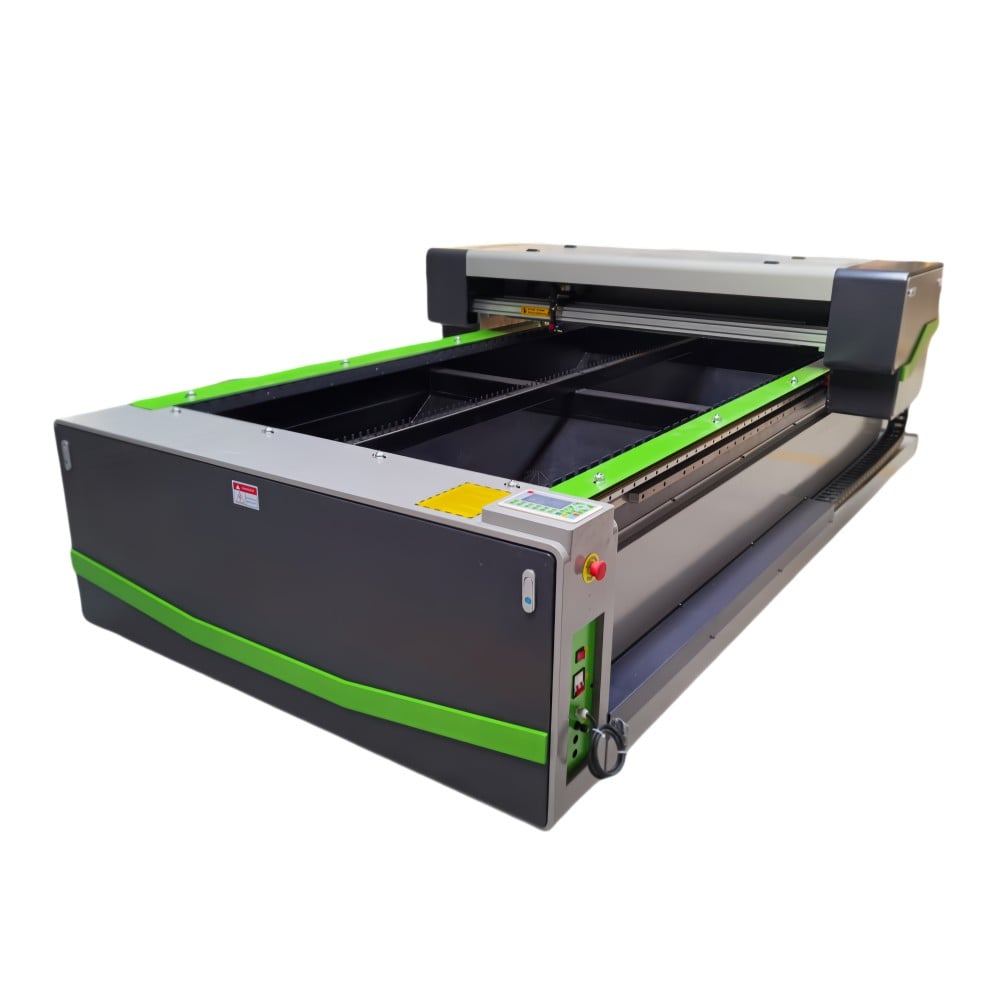
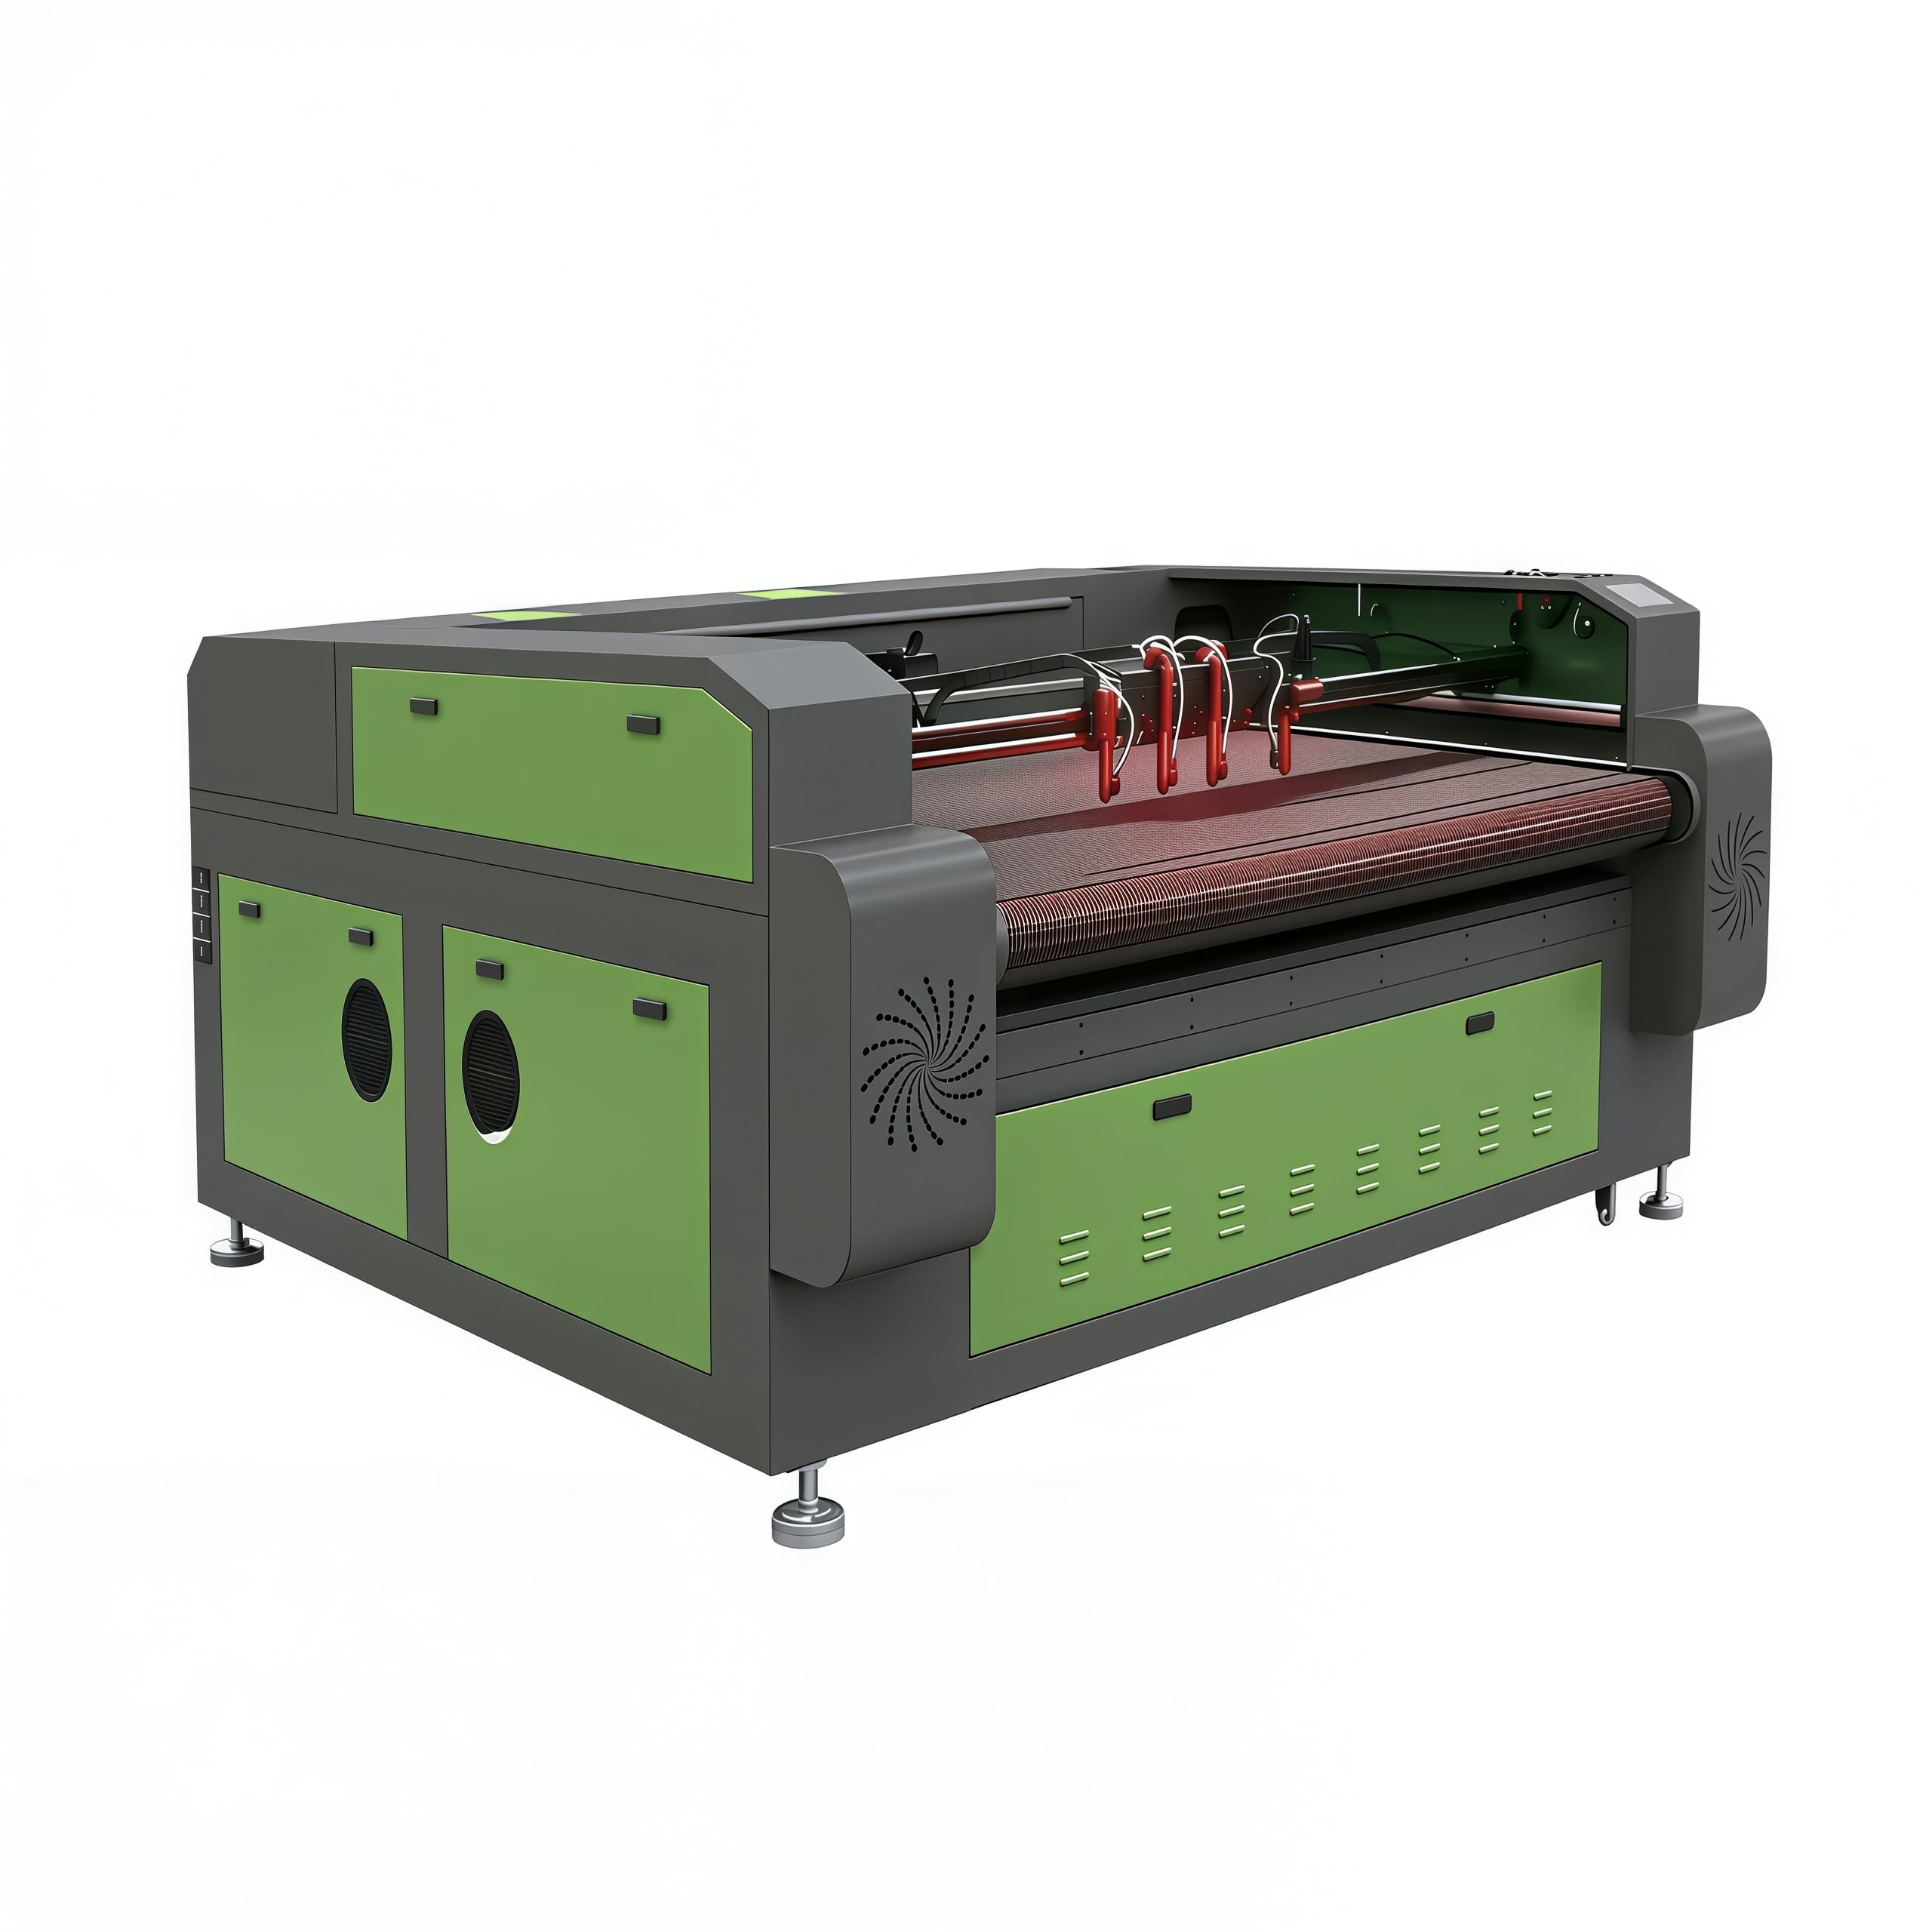
Při porovnávání CNC frézovacího stroje a CO2 laserového řezacího a gravírovacího stroje jsou zřejmé rozdíly snadno popsatelné: jeden používá rotující nástroj, druhý zaměřený paprsek. Tato část je základní. Obtížnější otázkou je, co tyto rozdíly znamenají ve skutečnosti při každodenním zpracování dřevěných desek, akrylových desek a součástí tabulí.
V praxi se technické posouzení obvykle redukuje na pět bodů: jaký povrch po stroji potřebujete, kolik dodatečné úpravy je přijatelné, jak často se mění směs materiálů, jak citlivá je daná úloha na teplo nebo tlak nástroje a jakou míru disciplíny operátora vaše výrobní linka realisticky zvládne.
Proto jednoduchá odpověď na otázku „který je lepší“ zřídka pomůže. CNC frézovací stroj může být správnou volbou pro strukturální řezy, silnější desky a úkoly vyžadující hlubinné frézování nebo 3D tvarování. CO2 laser může být vhodnější, pokud je důležitější kvalita řezu, jemné gravírování, přesnost detailů a čisté zpracování akrylu než hrubá řezná síla.
Pokud vaše zátěž zahrnuje výrobu individuálních informačních tabulí, dekorativních panelů, akrylových písmen, gravírování dřeva a krátkých sérií různorodých úkolů, kompromis není pouze otázkou rychlosti. Je to otázka kvality, kterou lze opakovat bez vzniku skryté pracovní náročnosti v pozdějších fázích výroby.
Dřevo je materiál, u něhož se mnoho zakoupení zdržuje, protože jej oba typy strojů zpracovávají, avšak každý jiným způsobem.
CNC frézka zvládá tlustší kusy masivního dřeva, překližky, desek MDF a kompozitních desek s menším počtem nepředvídatelných potíží při úkolech zahrnujících vyfrézování dutin, šikmé plochy, drážky, závěsné otvory, obrysování nebo trojrozměrné reliéfní práce. Pokud vaše reklamní dílna nebo výrobní linka vyžaduje tvarové řezání spíše než povrchové značení, má frézka jasnou výhodu. Odstraňuje materiál mechanicky, takže není omezena úzkou šířkou řezu ani tepelnou interakcí.
CO2 laser naopak často volíte pro tenké až středně silné dřevěné desky, kde jsou důležitější podrobné gravírování, ostrý malý text, složité vyříznutí a minimální mechanické namáhání. U laminovaných panelů, křehkých dekorativních dílů a jemných intarzií je nekontaktní proces skutečnou výhodou. Nedochází k pružnému ohýbání nástroje a nevznikají stopy nástroje z tupého frézovacího nástroje.
Zádrhel spočívá v okraji. U dřeva řezaného laserem se často projevuje ztemnělé okraje způsobené tepelným účinkem. Někdy je to žádoucí; u dekorativních výrobků dokonce může působit jako záměrný efekt. Jinokrát je to problém, zejména u vysoce kvalitních natřených informačních tabulí nebo dílů, které vyžadují čistou lepicí linku. Frézování okraje zabrání spáleninám, ale podle typu frézovacího nástroje a kvality desky může zanechat chumel, odštěpky nebo vyžadovat broušení.
Toto je jedno z rozhodnutí, které zní technicky, ale ve skutečnosti je komerční. Pokud váš zákazník přijímá tmavší řezné okraje, laser může snížit pracnost dokončovacích operací. Pokud očekává surové okraje připravené k povrchové úpravě nebo laminaci, frézování vám může později ušetřit potíže.
Akryl rychle změní rovnováhu
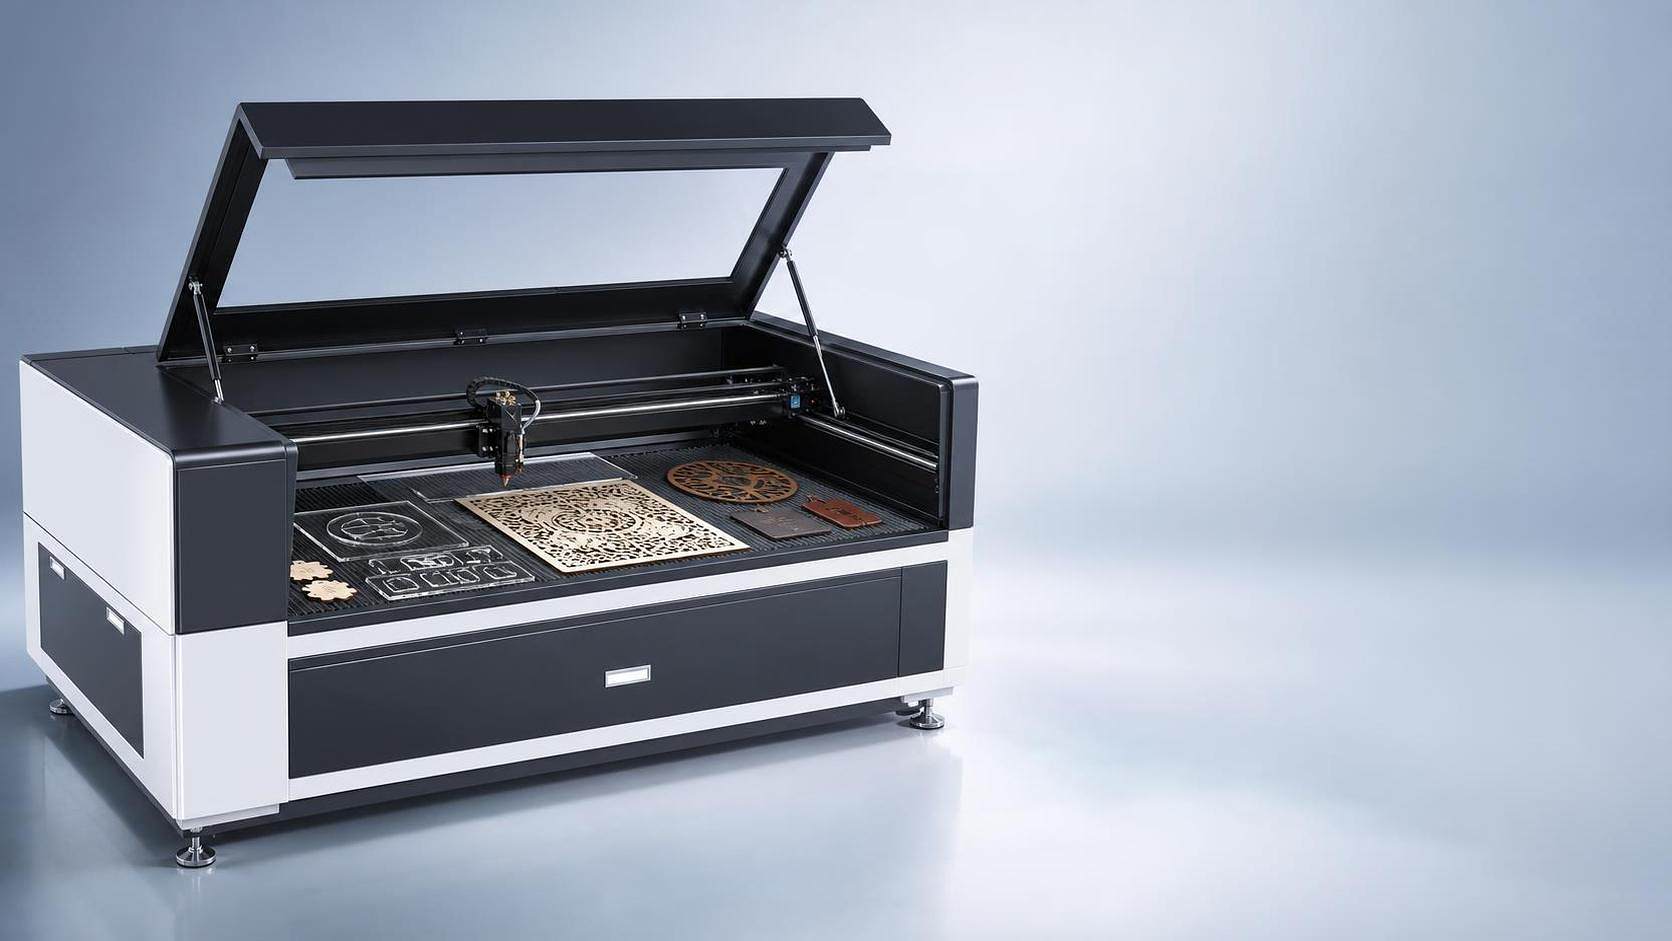
U akrylu se srovnání stává méně vyváženým. Ve mnoha prostředích výroby značek je stroj pro řezání a gravírování CO2 laserem preferovanou volbou díky dokončení, kterého lze dosáhnout na vhodné třídě akrylu. Hranice ve stylu plamenového leštění, čisté vnitřní rohy, malé písmo a gravírované detaily je obtížné dosáhnout frézováním bez dalšího leštění nebo následného zpracování.
To řečeno, nejsou všechny akrylové úkoly stejné. Litý akryl se obecně chová jinak než vytáčený akryl při gravírování a vzhledu hran, a kupující by měli ověřit výsledky na vzorcích přesně ze stejného materiálu, který plánují použít. Toto není drobnost. Stroj může v ukázce vypadat vynikající, ale poté poskytnout odlišné výsledky, změní-li váš skutečný dodavatel desek kvalitu pryskyřice nebo ochrannou fólii.
CNC frézka je stále užitečná pro akryl, pokud se zvyšuje tloušťka desek, pokud je leštění hran již součástí procesu nebo pokud práce zahrnuje zahlubování, zkosení hran, vrtané otvory nebo tvarované prvky přesahující jednoduché řezání a gravírování. Zároveň se tak vyhnete problémům způsobeným tepelným ovlivněním, které mohou vzniknout, pokud nejsou správně nastaveny parametry laseru, vzduchová podpora nebo odvádění kouře.
Pokud je však základní požadavek výroba obchodních tabulí, osvětlených písmen, čelních panelů, výstavních prvků nebo dekorativních akrylových dílů s viditelnými hranami, CO2 laser se obvykle do procesu zapadne přirozeněji. To je jeden z důvodů, proč se mnoho výrobců a dodavatelů specializujících se na stroje pro gravírování CO2 laserem a stroje pro řezání CO2 laserem intenzivně zaměřuje na výrobní požadavky pro tabule a výstavní prvky spíše než jen na obecné řezání desek.
Výroba značek zřídka představuje pracovní postup s jediným materiálem. V jednom týdnu můžete zpracovávat základny z MDF, akrylová písmena, laminované dřevěné fólie, gumové označovací materiály nebo tenké dekorativní dřevo. V dalším týdnu se může jednat o výrobní šablony, vzdálenostní kroužky, montážní pomůcky na bázi pěny nebo vyryté desky. Posuzování strojů pouze podle maximální rychlosti nebo výkonu v wattech přehlíží skutečný problém: kolik z těchto úkolů lze v provozu zpracovat bez nepohodlných obejítí.
Frézka je obvykle výhodnější pro výrobu značek ve stylu výroby. Zvládá zpracování deskových materiálů, tlustších podkladů, vnořených dílů a trojrozměrného frézování. Pokud vyrábíte značky ve stylu nábytku, kanálové komponenty, vyřezávané dřevěné značky nebo velkoformátové panely určené později pro natírání a montáž, odpovídá schopnost frézky často celému procesu.
CO2 laser je často silnější při práci s nápisovými prvky vyžadujícími velkou podrobnost: gravírované tabulky, akrylové vložky, jemné dekorativní překryvy, šablony, sériové označování a menší zakázky na míru, kde je důležitá flexibilita nastavení. Dílny, které se zaměřují na personalizaci, krátké dodací lhůty a vizuální dokončení, obvykle cení to, co laser dokáže udělat v posledním milimetru podrobnosti – nikoli pouze v prvním metru rychlosti zpracování desek.
Zde také vstupují požadavky výrobců zařízení (OEM). U kupujících, kteří uvažují o zakoupení CO2 laserového stroje OEM nebo CNC CO2 laserového řezacího stroje OEM, může být samotná strojová platforma jen polovinou kritéria pro hodnocení. Druhou polovinou je, zda rozměr pracovního stolu, konstrukce odvodu, logika řídícího systému, možnosti průchodu materiálu, volitelné rotující jednotky a kompatibilita softwaru odpovídají skutečným nápisovým výrobkům – nikoli standardnímu ukázkovému vzorku v showroomu.
Často se slyší, že laser je „přesnější“ a frézka „výkonnější“. Toto shrnutí je příliš obecné na to, aby pomohlo při nákupu.
Laserové systémy jsou obvykle lepší pro řezání s úzkou šířkou řezu, jemné gravírování grafiky, malá písma a jemné vnitřní obrysy, protože neexistuje žádný fyzický nástroj, který by do materiálu tlačil. U tenkého dřeva a akrylu to má význam. Malý ozdobný vzor, který by při frézování riskoval zlomení, se často čistěji vyrobí laserem.
Avšak užitečná přesnost v provozu závisí také na uchycení dílů, rovnosti materiálu, odvodu kouře, stavu čočky, opotřebení frézy, vůli v vřetenu, způsobu přitlačení materiálu a zvyklostech obsluhy. Technicky přesný stroj může stále dodávat nekonzistentní díly, pokud je proces kolem něj nestabilní. Proto by posuzovatelé neměli porovnávat pouze toleranční hodnoty uvedené v brožurách. Zeptejte se, jakou údržbovou disciplínu každý stroj vyžaduje, aby výsledky zůstaly stabilní po měsíc provozu, nikoli jen po desetiminutové ukázce.
Lidé často porovnávají pořizovací cenu a spotřebu elektřiny a pak příliš brzy přestanou. Lepší otázka nákladů zní: kde každý stroj vytváří pracovní sílu, spotřební materiál, odpad nebo prostoj?
U CNC frézek je důležitá nástrojová sada. Frézky se opotřebují, lámou se a je třeba je pečlivě vybírat podle druhu dřeva, obsahu lepidla ve faneři, chování akrylu a požadovaného povrchu. Systémy uchycení obrobků i odstraňování prachu také ovlivňují kvalitu řezu. Pokud je dílna slabá v řízení nástrojů, frézování může být dražší, než se na první pohled zdá.
U CO2 laserů se nákladový obraz posouvá směrem k péči o optiku, životnosti laserové trubice nebo údržbě související se zdrojem, stabilitě chlazení, výkonu odvádění výfukových plynů a řízení kouře. Nedostatečné odvádění může poškodit kvalitu řezu ještě dříve, než si to operátor všimne v měřených hodnotách. Zbytky akrylu, kouř z dřeva a kontaminace čoček nejsou vedlejší problémy; přímo ovlivňují opakovatelnost.
Existuje také přepracování. Pokud laser odstraní broušení viditelných akrylových hran, může to částečně kompenzovat investici do stroje. Pokud frézka zabrání ohoření, které jinak vyžaduje broušení nebo změny maskování, posune se rovnováha zpět na druhou stranu. Jedná se o výpočty specifické pro daný provoz a obvykle jsou důležitější než obecná tvrzení o tom, že jeden stroj je „ekonomičtější“.
Pokud většina vašich zakázek zahrnuje řezání silného dřeva, konstrukční řezání, vyfrézování kapes, frézování do hloubky a výrobu ve velkém formátu, začněte s frézkou a směřujte k laseru pouze tehdy, pokud se jemné gravírování stává úzkým hrdlem.
Pokud většina vašich zakázek zahrnuje akrylové výstavní práce, čisté viditelné hrany, jemné gravírování, personalizované tabulky a výrobu různorodých malých sérií, začněte s CO2 laserem a pečlivě otestujte chování materiálů, než konečně stanovíte technickou specifikaci.
Pokud je vaše zátěž skutečně rozdělena, může být realističtější přiznat, že žádný jediný stroj nedokáže obě úlohy dokonale zvládnout. Někteří zákazníci stráví měsíce tím, že se snaží donutit jednu platformu, aby dělala všechno, a nakonec akceptují pomalejší výstup a více ručního dokončování, než původně očekávali. V těchto situacích, i když rozpočet vyžaduje nyní pouze jeden stroj, výběr prvního stroje by měl být založen na úzkém hrdle s nejvyšším marží, nikoli na co nejširším seznamu možných funkcí.
Při hodnocení dodavatelů je vzorové testování důležitější než prodejní řeč. Pošlete skutečné dřevěné a akrylové materiály, zahrňte nejmenší prvky a nejnáročnější vizuální požadavky, a požádejte o výsledky, které ukazují přední stranu, stav okraje, vliv na zadní stranu a dokončování nutné po zpracování. To vám řekne mnohem více než obecné srovnání rychlostí.
U dřeva obvykle lépe vyhovuje CNC frézka, pokud dominují tloušťka, tvarování a strukturální obrábění. U akrylu obvykle má silnější pozici CO2 laser, zejména při výrobě značek, kde vzhled okraje a kvalita gravírování jsou pro zákazníka viditelné. U výroby smíšených značek správná volba závisí méně na hlavních technických specifikacích a více na tom, kde váš proces snese úpravy po obrábění, odchylky a obtíže při nastavování.
To je skutečné srovnání mezi CNC frézkou a CO2 laserovým řezacím a gravírovacím strojem. Nejde o to, který z nich je pokročilejší, ale který z nich vyžaduje méně kompromisů u výrobků, které skutečně potřebujete dodat.
 Nejnovější zprávy
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser je přední čínský výrobce laserových strojů nabízející CO2 laserové řezačky, vláknové laserové řezačky, CNC frézky, laserové svařovací stroje a označovací stroje. K dispozici jsou individuální řešení typu OEM/ODM. Požádejte ještě dnes o cenovou nabídku!
- Sídlo společnosti: místnost 1303, budova 4, UnitedFortune Plaza, oblast vysokých technologií, město Jinan, provincie Šan-tung, Čína
- Výrobní závod: č. 18, ulice Yinhe, čtvrť Jibei, okres Jiyang, město Jinan, provincie Šan-tung, Čína
Všechna práva vyhrazena © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Zásady ochrany soukromí

 EN