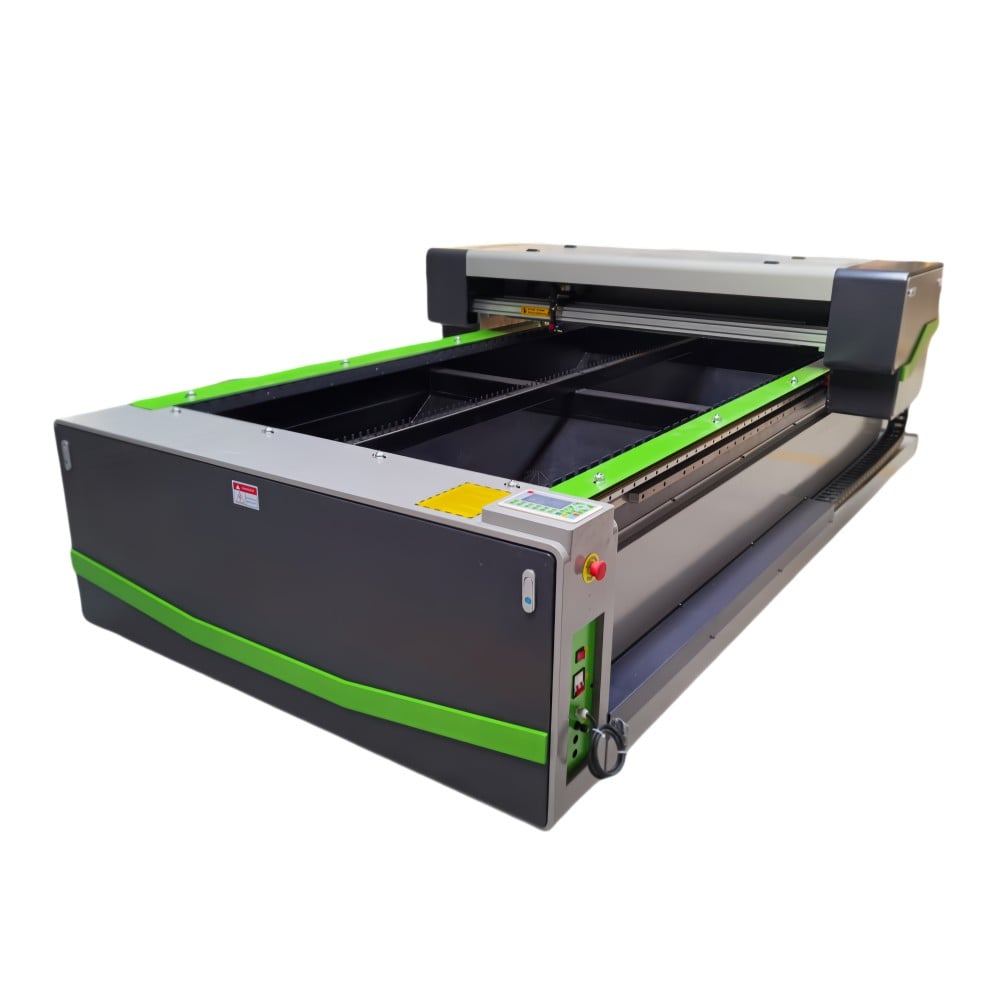
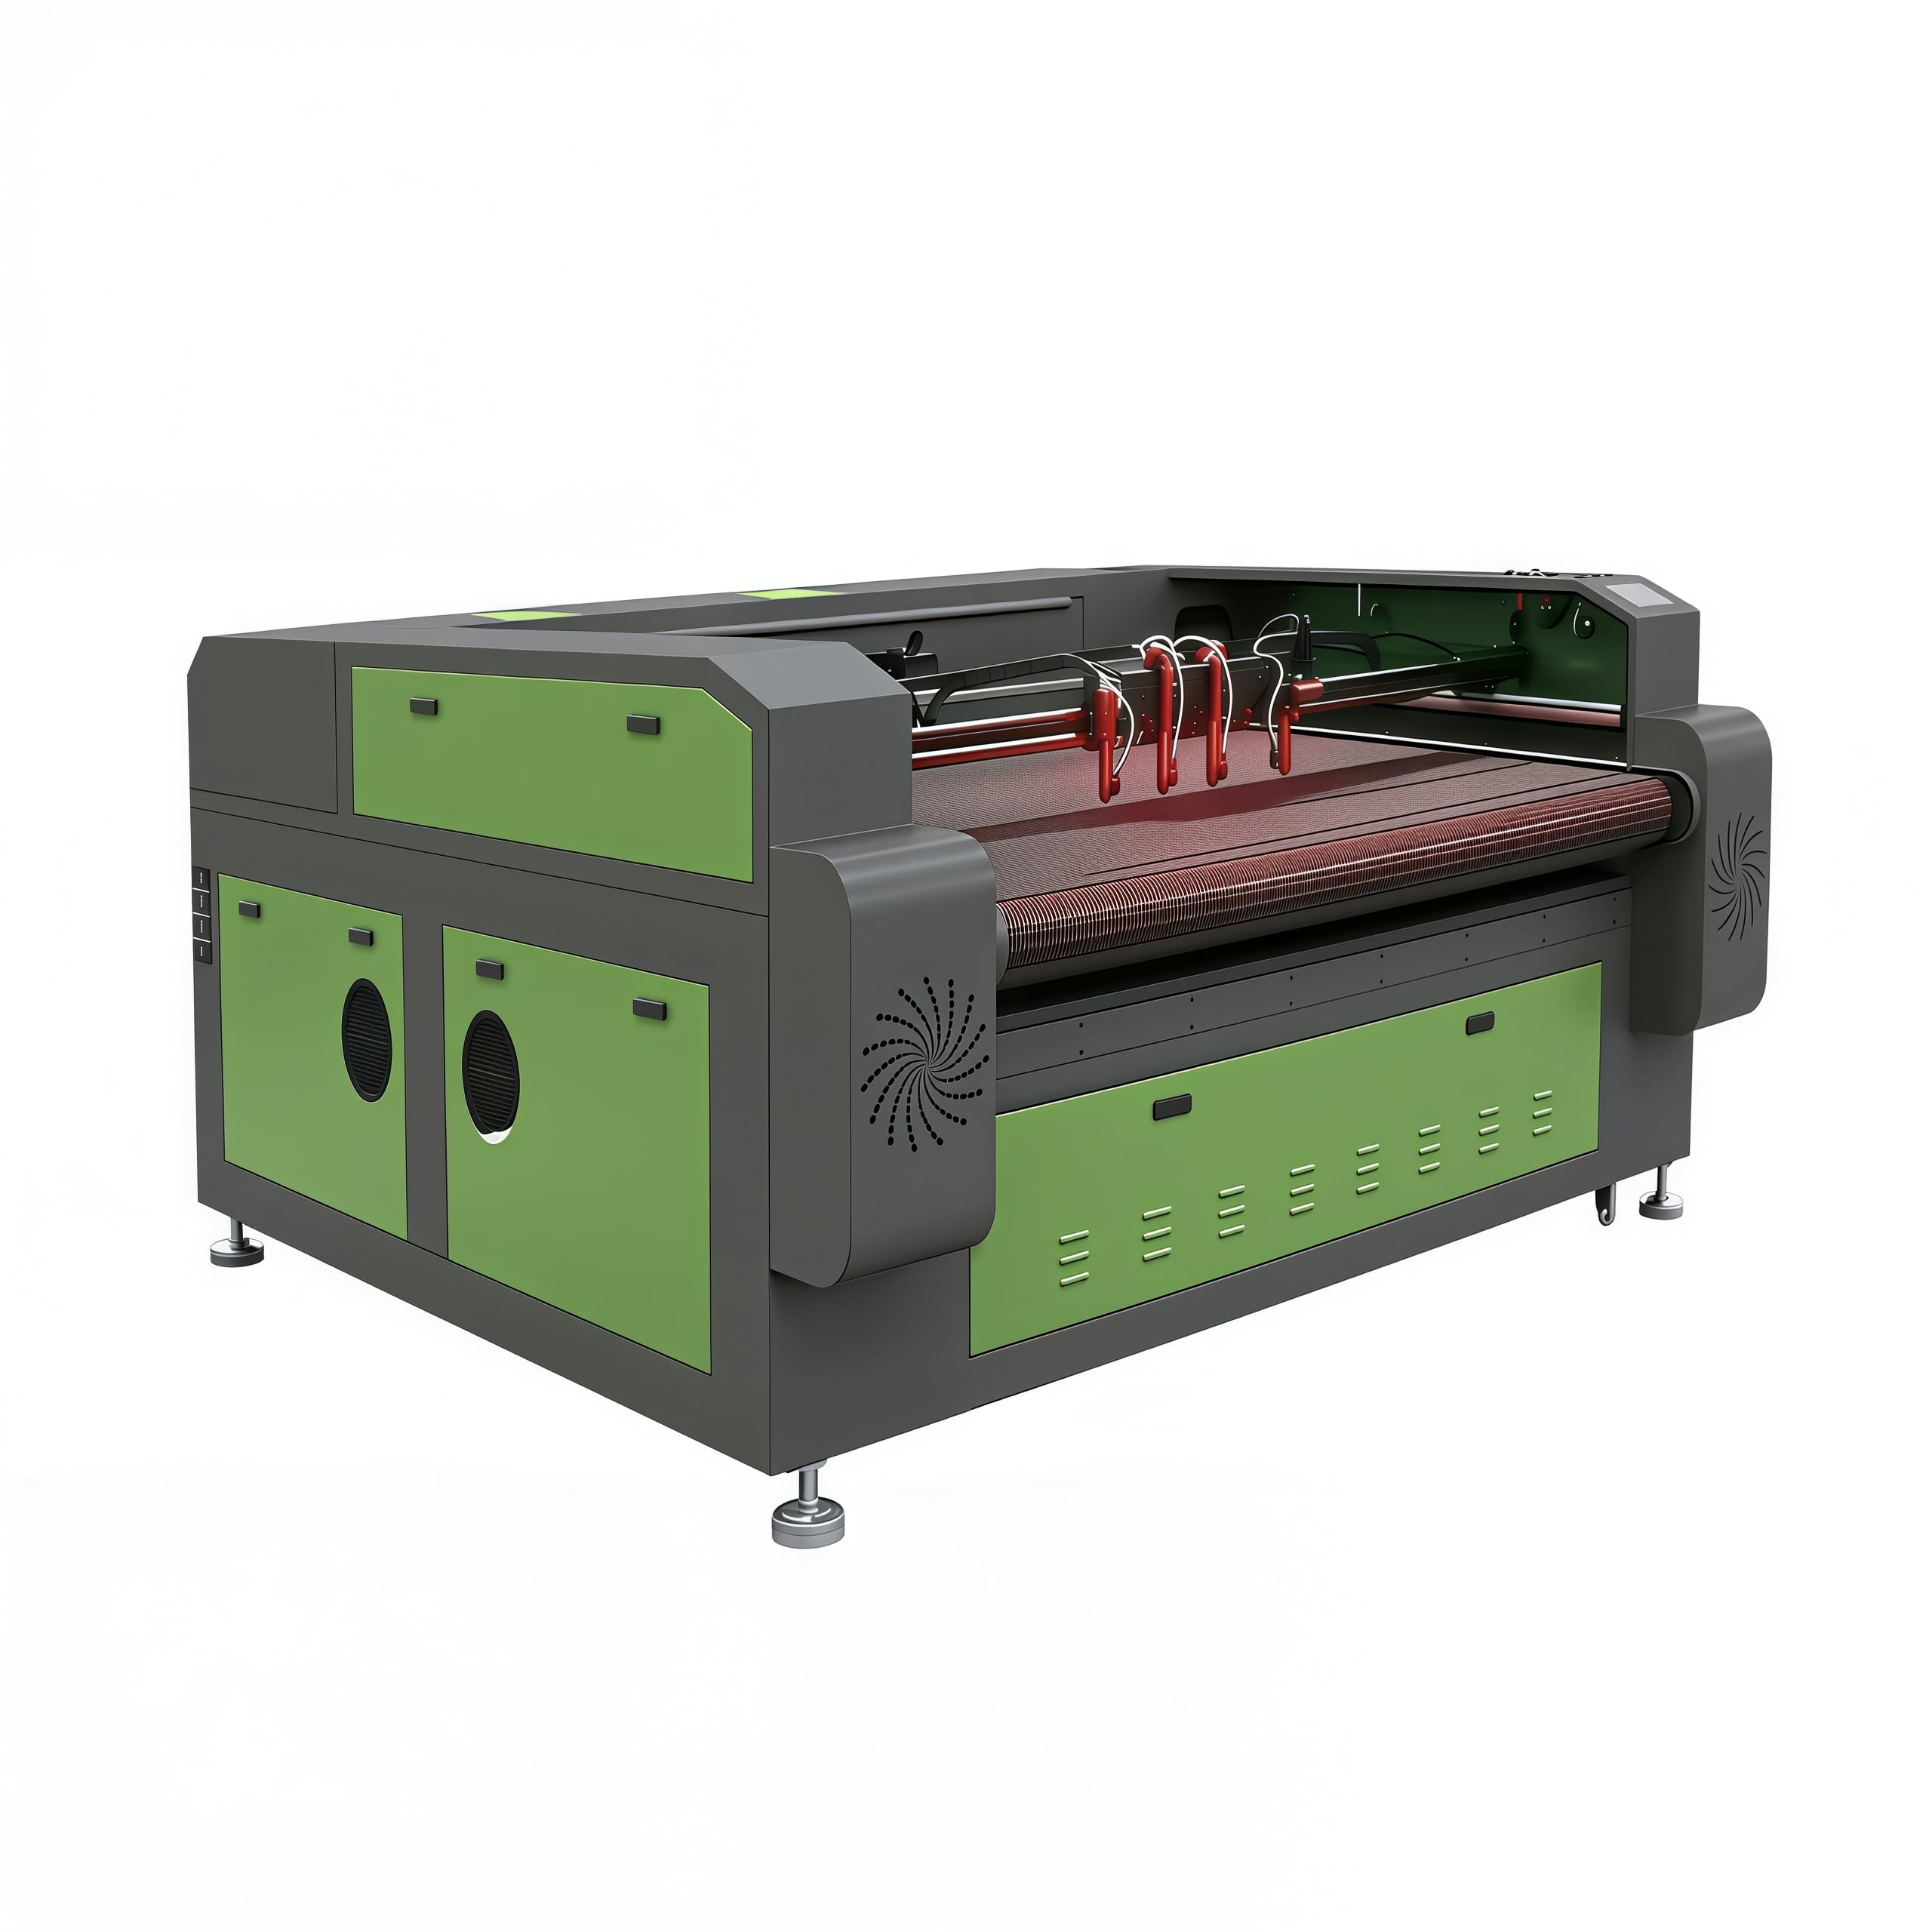
CNCルーターとCO2レーザー切断・彫刻機を比較する際、一見してわかる違いは簡単に挙げられます。一方は回転工具を使い、他方は集束された光線を使います。これは基本的な話です。しかし、実際の現場で日々木材パネルやアクリル板、看板部品を加工している立場からすると、これらの違いが具体的にどのような意味を持つのか——それが真に難しい問いです。
実務上の技術評価は、通常、以下の5つの観点に集約されます。加工後の仕上げ品質の要件、許容される手直し作業の量、使用材料の種類が頻繁に変わるかどうか、加工対象物が熱や工具の圧力にどれほど敏感か、そして生産ラインで実際に確保できるオペレーターの作業規律の水準です。
そのため、「どちらが優れているか」という単純な問いに対する答えは、あまり役立たないことが多いのです。構造的な切断、厚手の板材加工、あるいは深さを伴う彫刻や3D形状加工が必要な作業には、CNCルーターが適している場合があります。一方、切断力よりも、切断面の仕上がり品質、微細なエングレービング、細部の精度、アクリル素材のきれいな加工が重視される場合は、CO2レーザーの方が適しています。
カスタムサイン制作、装飾パネル、アクリル文字、木材へのエングレービング、少量多品種の混合加工など、多様な作業をこなす必要がある場合、選択のトレードオフは単に速度だけではありません。むしろ、後工程で隠れた手間を生まない、再現性の高い品質が鍵となります。
多くの購入者が木材加工で迷うのは、CNCルーターとCO2レーザーの両方で加工可能ではあるものの、その方法がまったく異なるためです。
CNCルーターは、ポケット加工、ベベル加工、溝切り、ホゾ穴加工、輪郭加工、3Dレリーフ加工など、加工内容が複雑な場合でも、厚手の無垢材、合板、MDF、複合板材を比較的安定して加工できます。看板製作所や製造ラインで表面へのマーキングではなく、立体的な彫刻加工が必要な場合は、ルーターが明確な優位性を持ちます。これは材料を機械的に削り取る方式であるため、狭いカット幅(キーフ)や熱による加工に制限されません。
一方、CO2レーザーは、細かいエングレービング、小さな文字のシャープな刻印、複雑な切り抜き、および機械的ストレスの極めて少ない加工が求められる、薄手から中厚の木材板材に適しています。化粧合板、壊れやすい装飾部品、精巧なインレイ模様などには、非接触式の加工が真に有利です。切削工具によるたわみも発生せず、刃こぼれした工具による加工痕も残りません。
問題は切断面にあります。レーザー加工された木材では、熱影響によって切断面が黒ずむことが一般的です。装飾品などでは、この黒ずみが意図的に見えることもあり、むしろ好ましい場合もあります。しかし、高級な塗装看板や、きれいな接着ラインが求められる部品などでは、これが課題となることがあります。ルーター加工では焼け跡を避けられますが、使用するエンドミルの種類や合板の品質によっては、毛羽立ちや欠け、あるいはサンドペーパーによる仕上げ作業が必要になることがあります。
これは一見技術的な判断に思えますが、実際には商業的な判断です。顧客が暗色の切断面を容認するのであれば、レーザー加工で仕上げ工程の手間を減らせるかもしれません。一方、塗装やラミネート処理を前提とした「そのまま使える」切断面を求める場合は、後工程でのトラブルを防ぐためにルーター加工を選択した方がよいでしょう。
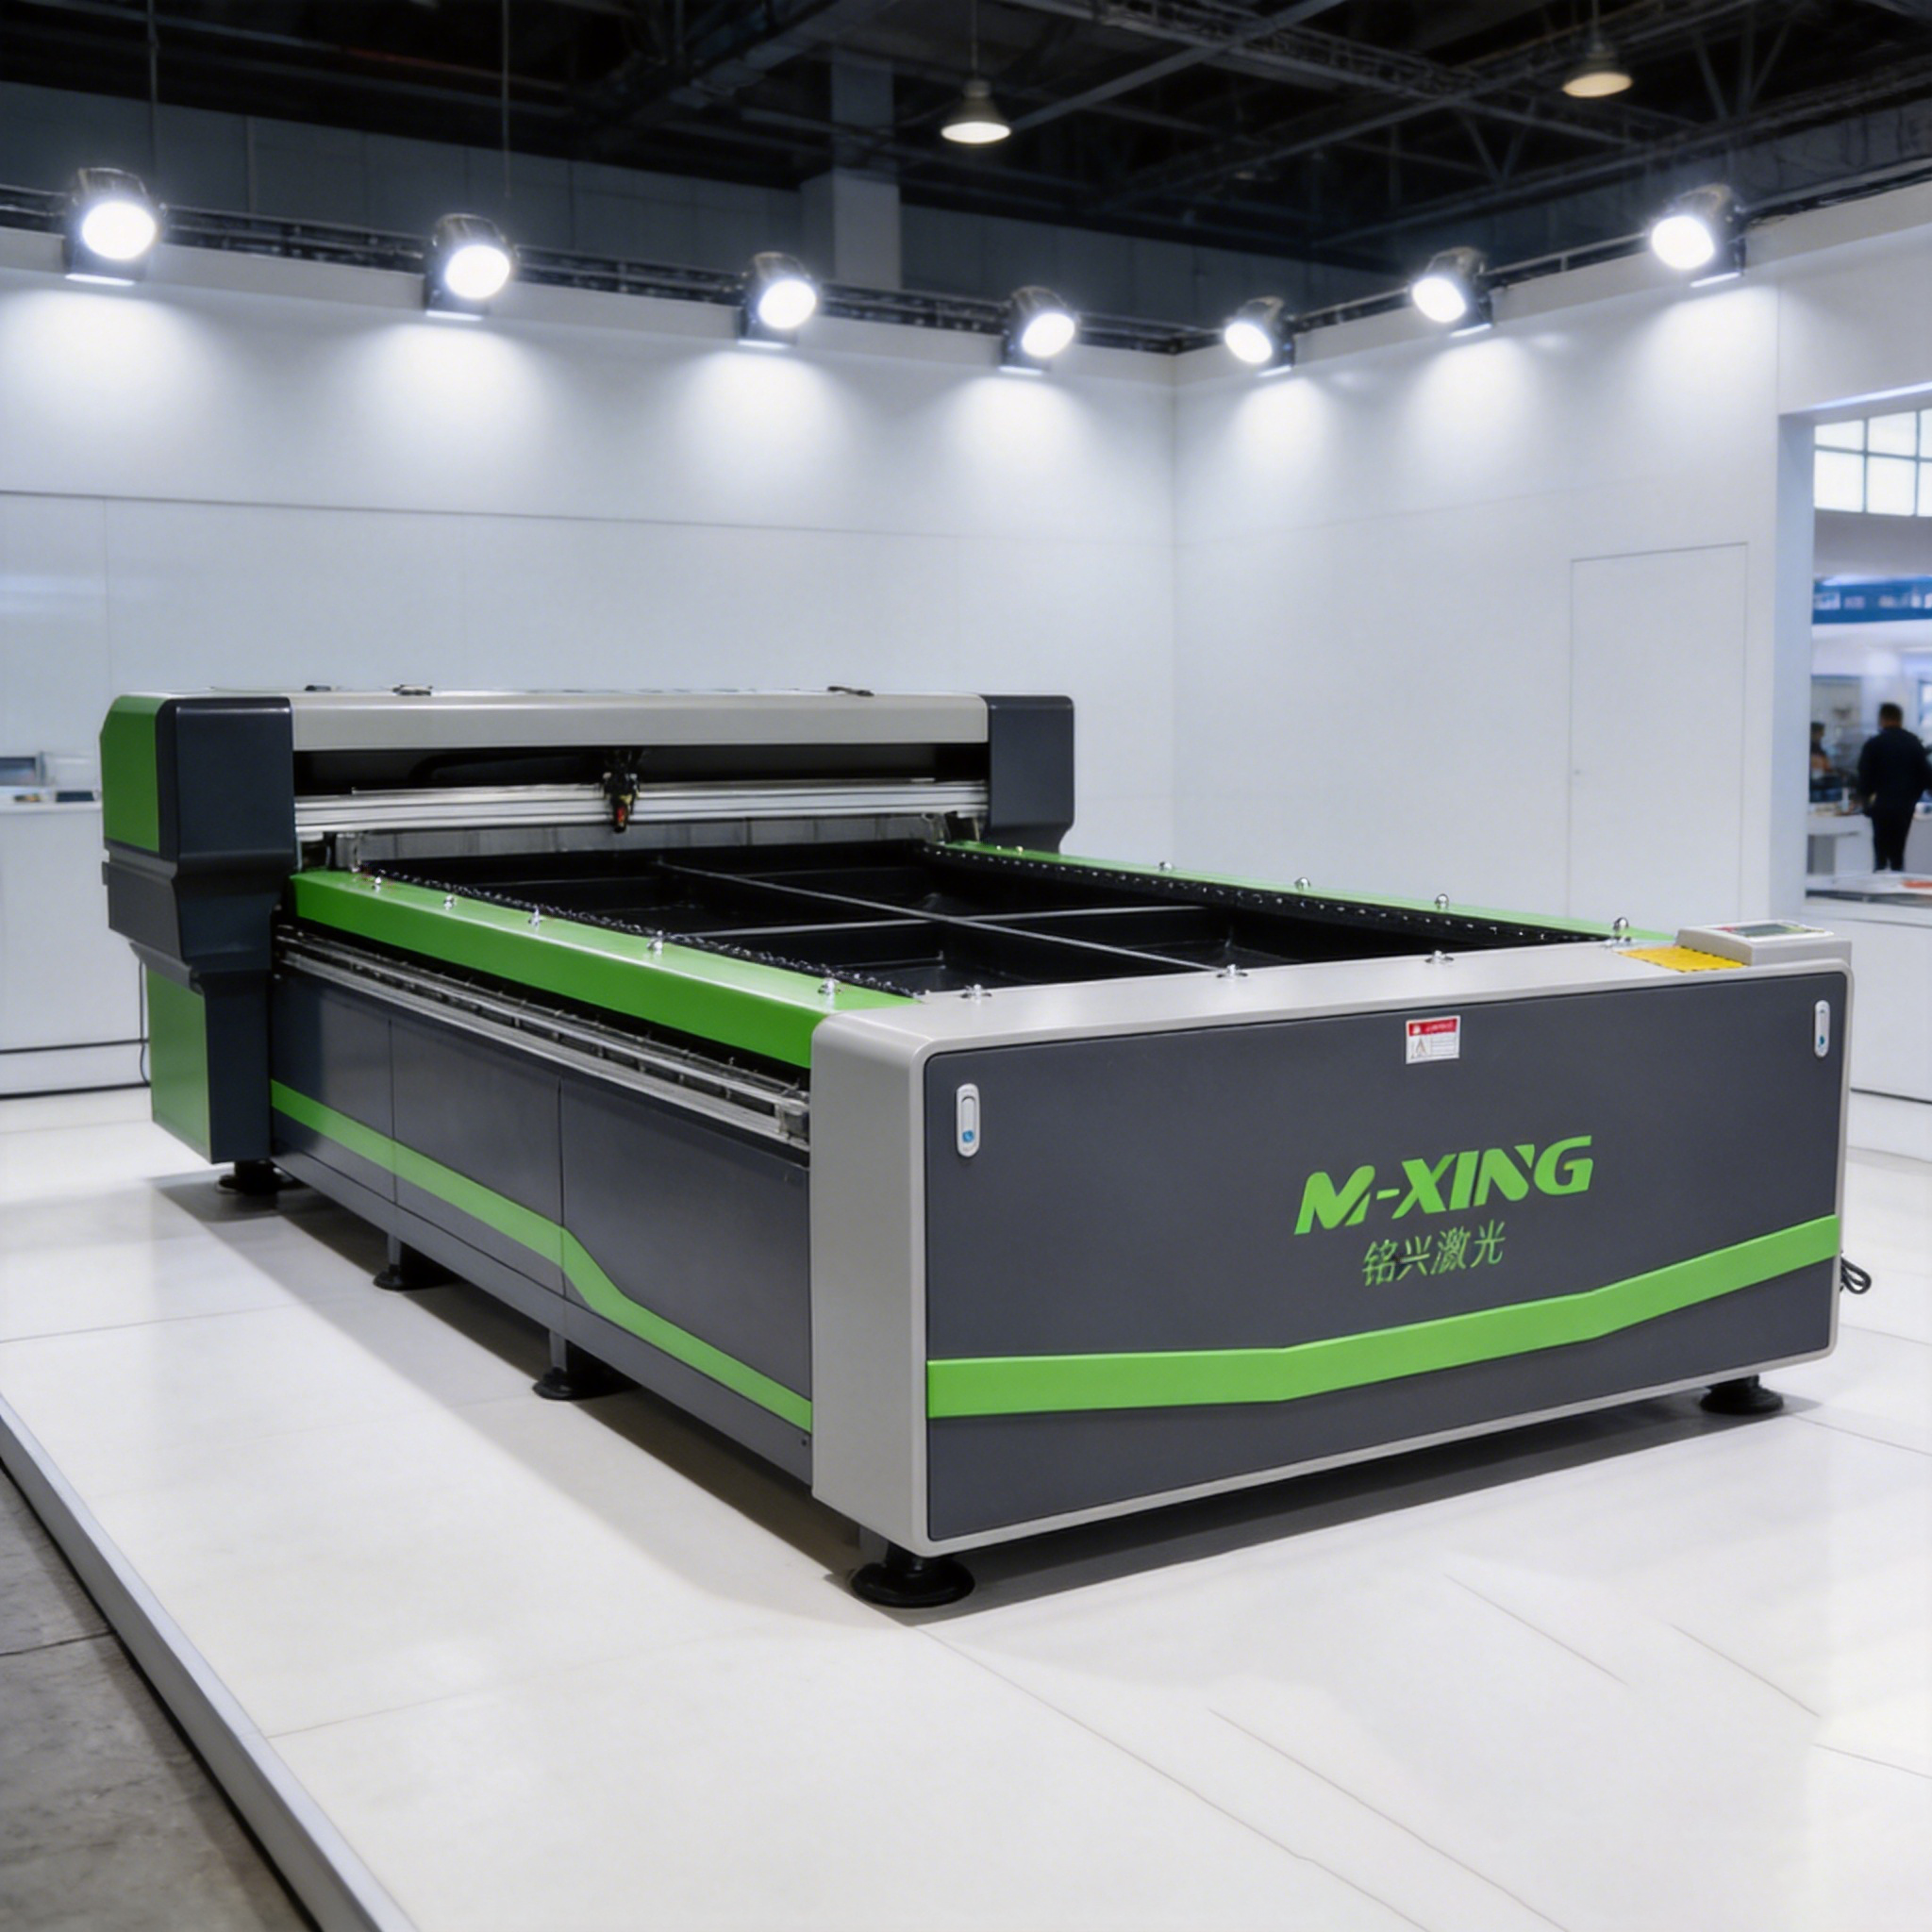
アクリル素材では、このバランスが一気に変わります
アクリルの場合、比較はさらに難しくなります。多くの看板製作現場では、適切なグレードのアクリルに対して優れた仕上げが得られるため、CO2レーザー切断・彫刻機が好まれています。炎研磨風のエッジ、きれいな内角、小さな文字、細かな彫刻表現などは、ルーターでは追加の研磨や後工程を施さない限り、同等の品質を実現することが困難です。
とはいえ、すべてのアクリル加工が同じというわけではありません。キャストアクリルと押し出しアクリルでは、彫刻時の反応やエッジの外観に明確な違いがあり、購入者は実際に使用する材料でサンプル試験を行い、結果を確認する必要があります。これは些細な点ではありません。デモでは優れた加工結果が得られたとしても、実際の板材サプライヤーが樹脂の品質や保護フィルムを変更した場合、加工結果が大きく異なる可能性があります。
アクリル板の厚さが増す場合、エッジのポリッシュが工程に含まれている場合、またはカウンターシンク、面取り、穴開け、成形加工など、単純な切断・彫刻作業を超えた加工を要する場合には、CNCルーターが依然として有効です。また、レーザー出力や空気補助、排気の設定が適切でない場合に生じる熱影響による問題も回避できます。
一方、小売店向けの看板、照明付き文字、前面パネル、ディスプレイ用部品、あるいはエッジが見える装飾用アクリル部品などの製造が主目的である場合は、CO2レーザーがプロセスに自然に適合することが多いです。そのため、CO2レーザー彫刻機およびCO2レーザー切断機の製造・販売を専門とする多くのメーカー・サプライヤーは、汎用的な板材切断ではなく、むしろ看板・ディスプレイ製造向けのニーズに深く関与しています。
看板制作は、単一の材料のみで完結する作業フローになることはほとんどありません。ある週にはMDF製のバックボード、アクリル製の文字、ラミネート加工された木目貼り材、ゴム状のマーキング用素材、薄い装飾用木材などを扱うかもしれません。次の週には、治具、スペーサー、フォーム製の組立補助材、あるいは彫刻入りプレートなどが必要になる場合もあります。機械の選定を、単に最大加工速度や消費電力だけで判断するのは本質から外れています。真に問われるべきは——こうした多様な作業の多くを、無理やり workaround(回避策)を講じることなく、あなたの工房でスムーズに処理できるかどうか——です。
ファブリケーション方式の看板制作では、通常、ルーターの方が優れた性能を発揮します。合板や厚手の基材、ネスト加工された部品、立体的なカットなどにも対応可能です。キャビネット形式の看板、チャンネル部品、木彫り看板、あるいは塗装・組立工程へと続く大判パネルの製作を行う場合、その工程に合ったルーターの機能が求められます。
CO2レーザーは、細部にこだわった看板加工(彫刻入りプレート、アクリルインサート、繊細な装飾用オーバーレイ、ステンシル加工、シリアルマーキング、少量のカスタムロットなど)において、しばしば優れた性能を発揮します。特にパーソナライズ対応、納期短縮、見た目の仕上げ品質を重視する業者では、レーザーが「板材の1メートルを処理する速さ」ではなく、「最後の1ミリメートルの細部まで正確に仕上げる能力」を高く評価しています。
ここにOEM要件が関係してきます。OEM製CO2レーザー機械またはOEM製CNC CO2レーザー切断機の導入を検討するバイヤーにとって、機械本体の評価は全体の半分にすぎません。残りの半分は、作業台サイズ、排気設計、コントローラーの制御ロジック、通過加工対応、ロータリーオプション、ソフトウェアとの互換性といった要素が、実際の看板製品の要件に合致しているかどうか——単なるショールーム向け標準サンプルではなく——という点にあります。
『レーザーはより高精度で、ルーターはより高出力である』という表現を耳にすることがよくありますが、この概括は調達判断を支援するにはあまりにも曖昧です。
レーザー加工機は、物理的な工具が材料に押し当てられないため、狭い切り幅での切断、精細な彫刻グラフィック、小さな文字、繊細な内部輪郭の加工に優れています。特に薄い木材やアクリル板では、この特性が重要になります。ルーター加工では破損のリスクがある小さな装飾模様も、レーザー加工ならよりきれいに仕上げられることが多いです。
現場で実用的な精度を確保するには、治具の使い方、材料の平坦性、煙の排出効率、レンズの状態、エンドミルの摩耗、スピンドルの振れ、材料の押さえ方、オペレーターの作業習慣など、さまざまな要因が影響します。理論上の精度が高くても、周辺の工程が安定していなければ、結果としてバラつきのある部品ができあがってしまいます。このため、評価者はカタログに記載された公称精度だけを比較すべきではありません。10分間のデモではなく、1か月間の連続生産において品質を安定させるために、各機種がどのような保守管理を必要とするのかを確認してください。
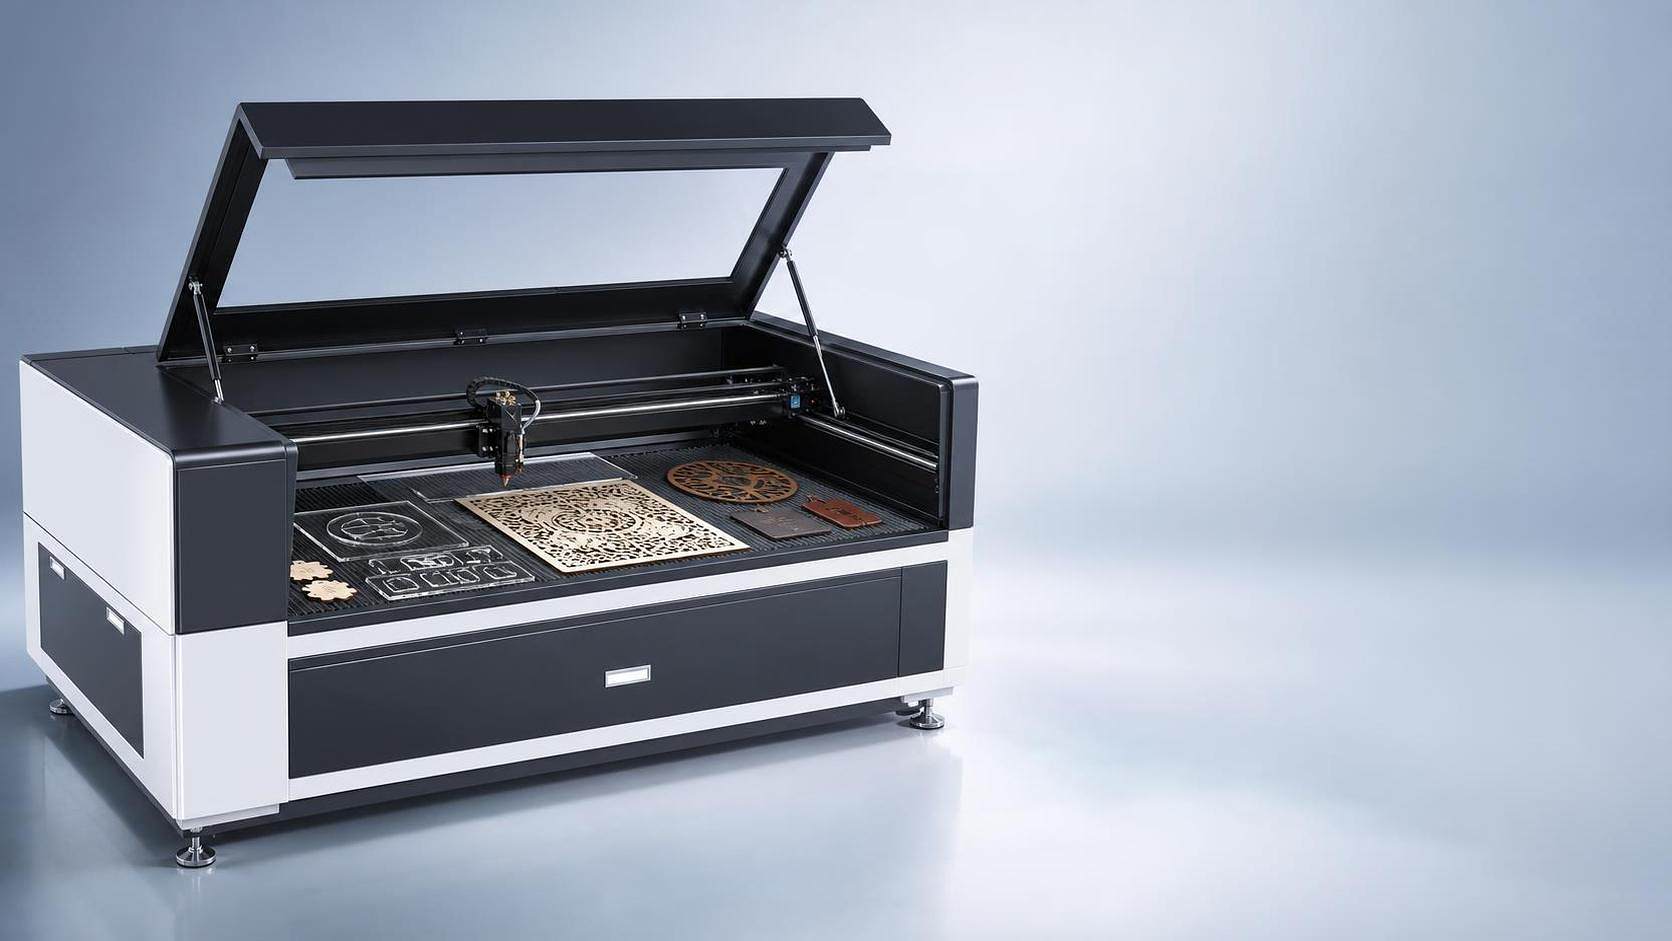
人々は購入価格と電力消費量を比較して、そこで思考を止めがちです。より本質的なコストの問いはこうです。「各機械は、どこで人件費、消耗品、不良品、またはダウンタイムを発生させるのか?」
CNCルーターでは、工具の選定が極めて重要です。エンドミルは摩耗・破損しやすく、木材の樹種、合板の接着剤含有量、アクリルの加工特性、および仕上げ品質に応じて慎重に選ぶ必要があります。また、ワークの固定方法や粉塵吸引性能も、切断品質に直接影響します。工具管理が不十分な工場では、ルーティング作業の実際のコストが、見積り上の金額よりも高くなることがあります。
CO₂レーザーでは、コスト構造が光学系の保守、レーザーチューブの寿命または光源関連のメンテナンス計画、冷却の安定性、排気性能、煙の処理へとシフトします。排気が不十分だと、作業者が計測値で異常を認識する前に、すでに切断品質が劣化してしまいます。アクリルの残留物、木材由来の煙、レンズの汚染は単なる付随的問題ではなく、再現性そのものに直結する課題です。
再加工も発生します。例えば、可視部のアクリル端面の研磨をレーザーで不要にできれば、その分機械導入費用の一部を相殺できます。一方、ルーターで発生する焦げ付きを防げば、サンドペーパー作業やマスキングの変更が不要になり、コストバランスはまた逆向きに傾きます。こうした計算は各工房ごとに異なり、単に「ある機械の方が経済的だ」という一般論よりも、実際にははるかに重要です。
仕事の大部分が厚板木材の加工、構造用切断、ポケット加工、彫刻の深さ調整、大判製品の製作などである場合、まずはルーターから検討し、細かいエングレービングがボトルネックになり始めた段階で初めてレーザーへの切り替えを検討してください。
仕事の大部分がアクリル製ディスプレイ関連、清潔な可視エッジ仕上げ、微細なエングレービング、パーソナライズされた看板、あるいは多品種少量生産などである場合、まずはCO₂レーザーから検討し、仕様を確定する前に、対象材料の加工挙動を十分に確認・テストしてください。
作業負荷が実際に分散している場合、単一の機械で両方のニーズを完璧に満たすことは現実的でないことを素直に認める方が妥当です。一部の購入者は、あるプラットフォームを「万能」にしようと数か月も試行錯誤を繰り返しますが、その結果、予想よりも出力速度が遅く、手作業による仕上げ工程が増えてしまうことがあります。こうした状況では、予算の制約から今すぐ一台しか導入できないとしても、最初に選ぶ機械は、最も利益率の高いボトルネック工程に対応できるものであるべきであり、単に機能リストが幅広いからという理由で選んではいけません。
サプライヤーの評価においては、営業担当の説明よりも実際のサンプル試験の方がはるかに重要です。実際に使用する木材やアクリル素材を送付し、最小サイズの加工部品や最も厳しい外観品質基準も明記してください。また、加工後の正面外観、エッジ状態、裏面への影響、および追加で必要となる仕上げ工程の結果を明示して依頼しましょう。これにより、単なる一般的な処理速度比較よりもはるかに多くの情報が得られます。
木材加工では、厚み加工、成形、構造部の機械加工が主な用途となる場合、CNCルーターの方が適しています。アクリル加工では、特に看板製作においてエッジの外観や彫刻品質が顧客に直接見えるため、CO2レーザーの方が優れています。複数の素材を混在させて看板を製作する場合は、単なる仕様比較ではなく、実際の製造プロセスにおいてどの程度の後処理・ばらつき・セットアップの手間を許容できるかが、最適な選択を左右します。
これが、CNCルーターとCO2レーザー切断・彫刻機を比較する際の本質的な視点です。どちらがより高度かではなく、実際に出荷する必要のある製品に対して、より少ない妥協で対応できる方が優れているのです。
 最新ニュース

明興レーザー(Mingxing Laser)は、中国を拠点とするトップクラスのレーザー機械メーカーであり、CO2レーザー切断機、ファイバーレーザー切断機、CNCルーター、レーザー溶接機およびマーキング機を提供しています。OEM/ODMによるカスタムソリューションも対応可能です。本日中にお見積もりをご依頼ください!
- 本社:中国山東省済南市高新技術産業開発区、ユナイテッドフォーチュンプラザ4号館1303号室
- 製造工場:中国山東省済南市済陽区済北街道銀河路18番地
Copyright © 2026 セントュリーミンシン(ジナーン)インテリジェントテクノロジー有限公司。全著作権を保有します。 プライバシーポリシー
 EN