- Homepage
- Prodotti
- Applicazione
- Video
- Chi siamo
- Notizie
- Contattaci
Confrontando una fresa CNC e una macchina per taglio e incisione laser CO2, le differenze evidenti sono facili da elencare: una utilizza uno strumento rotante, l'altra un fascio focalizzato. Questa parte è basilare. La domanda più complessa è cosa significano tali differenze quando si lavorano quotidianamente pannelli di legno, lastre di acrilico e componenti per segnaletica.
Nella pratica, la valutazione tecnica si riduce solitamente a cinque aspetti: la finitura richiesta in uscita dalla macchina, la quantità di ritrattamento accettabile, la frequenza con cui cambia la composizione dei materiali, la sensibilità del lavoro al calore o alla pressione dello strumento e il livello di disciplina operativa che la linea produttiva può realisticamente garantire.
Ecco perché una semplice risposta del tipo «quale è migliore» raramente è utile. Una fresa CNC può essere la scelta giusta per tagli strutturali, tavole più spesse e lavorazioni che richiedono incisioni in profondità o modellatura 3D. Un laser CO2 può risultare più adatto quando la qualità dei bordi, l’incisione fine, la precisione dei dettagli e la lavorazione pulita dell’acrilico sono più importanti della semplice potenza di taglio.
Se il tuo carico di lavoro comprende insegne personalizzate, pannelli decorativi, lettere in acrilico, incisioni su legno e piccoli lotti con lavorazioni miste, il compromesso non riguarda soltanto la velocità: riguarda la qualità che puoi ripetere senza generare lavoro nascosto a valle.
Il legno è il materiale su cui molti acquirenti esitano, perché entrambi i tipi di macchina possono lavorarlo, ma non nello stesso modo.
Una fresa CNC lavora legni massicci più spessi, compensati, truciolati e pannelli compositi con minori imprevisti quando il lavoro prevede tasche, smussature, scanalature, mortase, profilature o lavorazioni 3D in rilievo. Se il vostro laboratorio per insegne o la vostra linea di fabbricazione richiede incisioni tridimensionali anziché semplici marcature superficiali, una fresa offre un chiaro vantaggio. Rimuove il materiale meccanicamente, quindi non è limitata a una fessura stretta né a un’interazione basata sul calore.
Un laser CO2, invece, viene spesso scelto per fogli di legno sottili o medi, dove risultano più importanti l’incisione dettagliata, i testi piccoli e nitidi, i tagli intricati e lo stress meccanico minimo. Per pannelli impiallacciati, parti decorative fragili e motivi di intarsio fini, il processo senza contatto rappresenta un vero vantaggio. Non si verifica deviazione dell’utensile e non compaiono segni lasciati da una punta usurata.
L'inghippo è il bordo. Il legno tagliato al laser mostra comunemente un bordo scurito a causa dell'effetto termico. A volte ciò è desiderabile; in prodotti decorativi può persino apparire intenzionale. Altre volte è un problema, specialmente per segnaletica verniciata di fascia alta o per componenti che richiedono una linea di incollaggio pulita. Le fresatrici evitano le bruciature, ma possono lasciare pelucchi, scheggiature o richiedere levigatura, a seconda della scelta della fresa e della qualità del pannello.
Questa è una di quelle decisioni che sembrano tecniche ma sono in realtà commerciali. Se il cliente accetta un bordo di taglio più scuro, il laser potrebbe ridurre la manodopera necessaria per la finitura. Se invece si aspetta un bordo grezzo pronto per verniciatura o laminazione, la fresatrice potrebbe risparmiarvi problemi successivi.
L'acrilico modifica rapidamente l'equilibrio
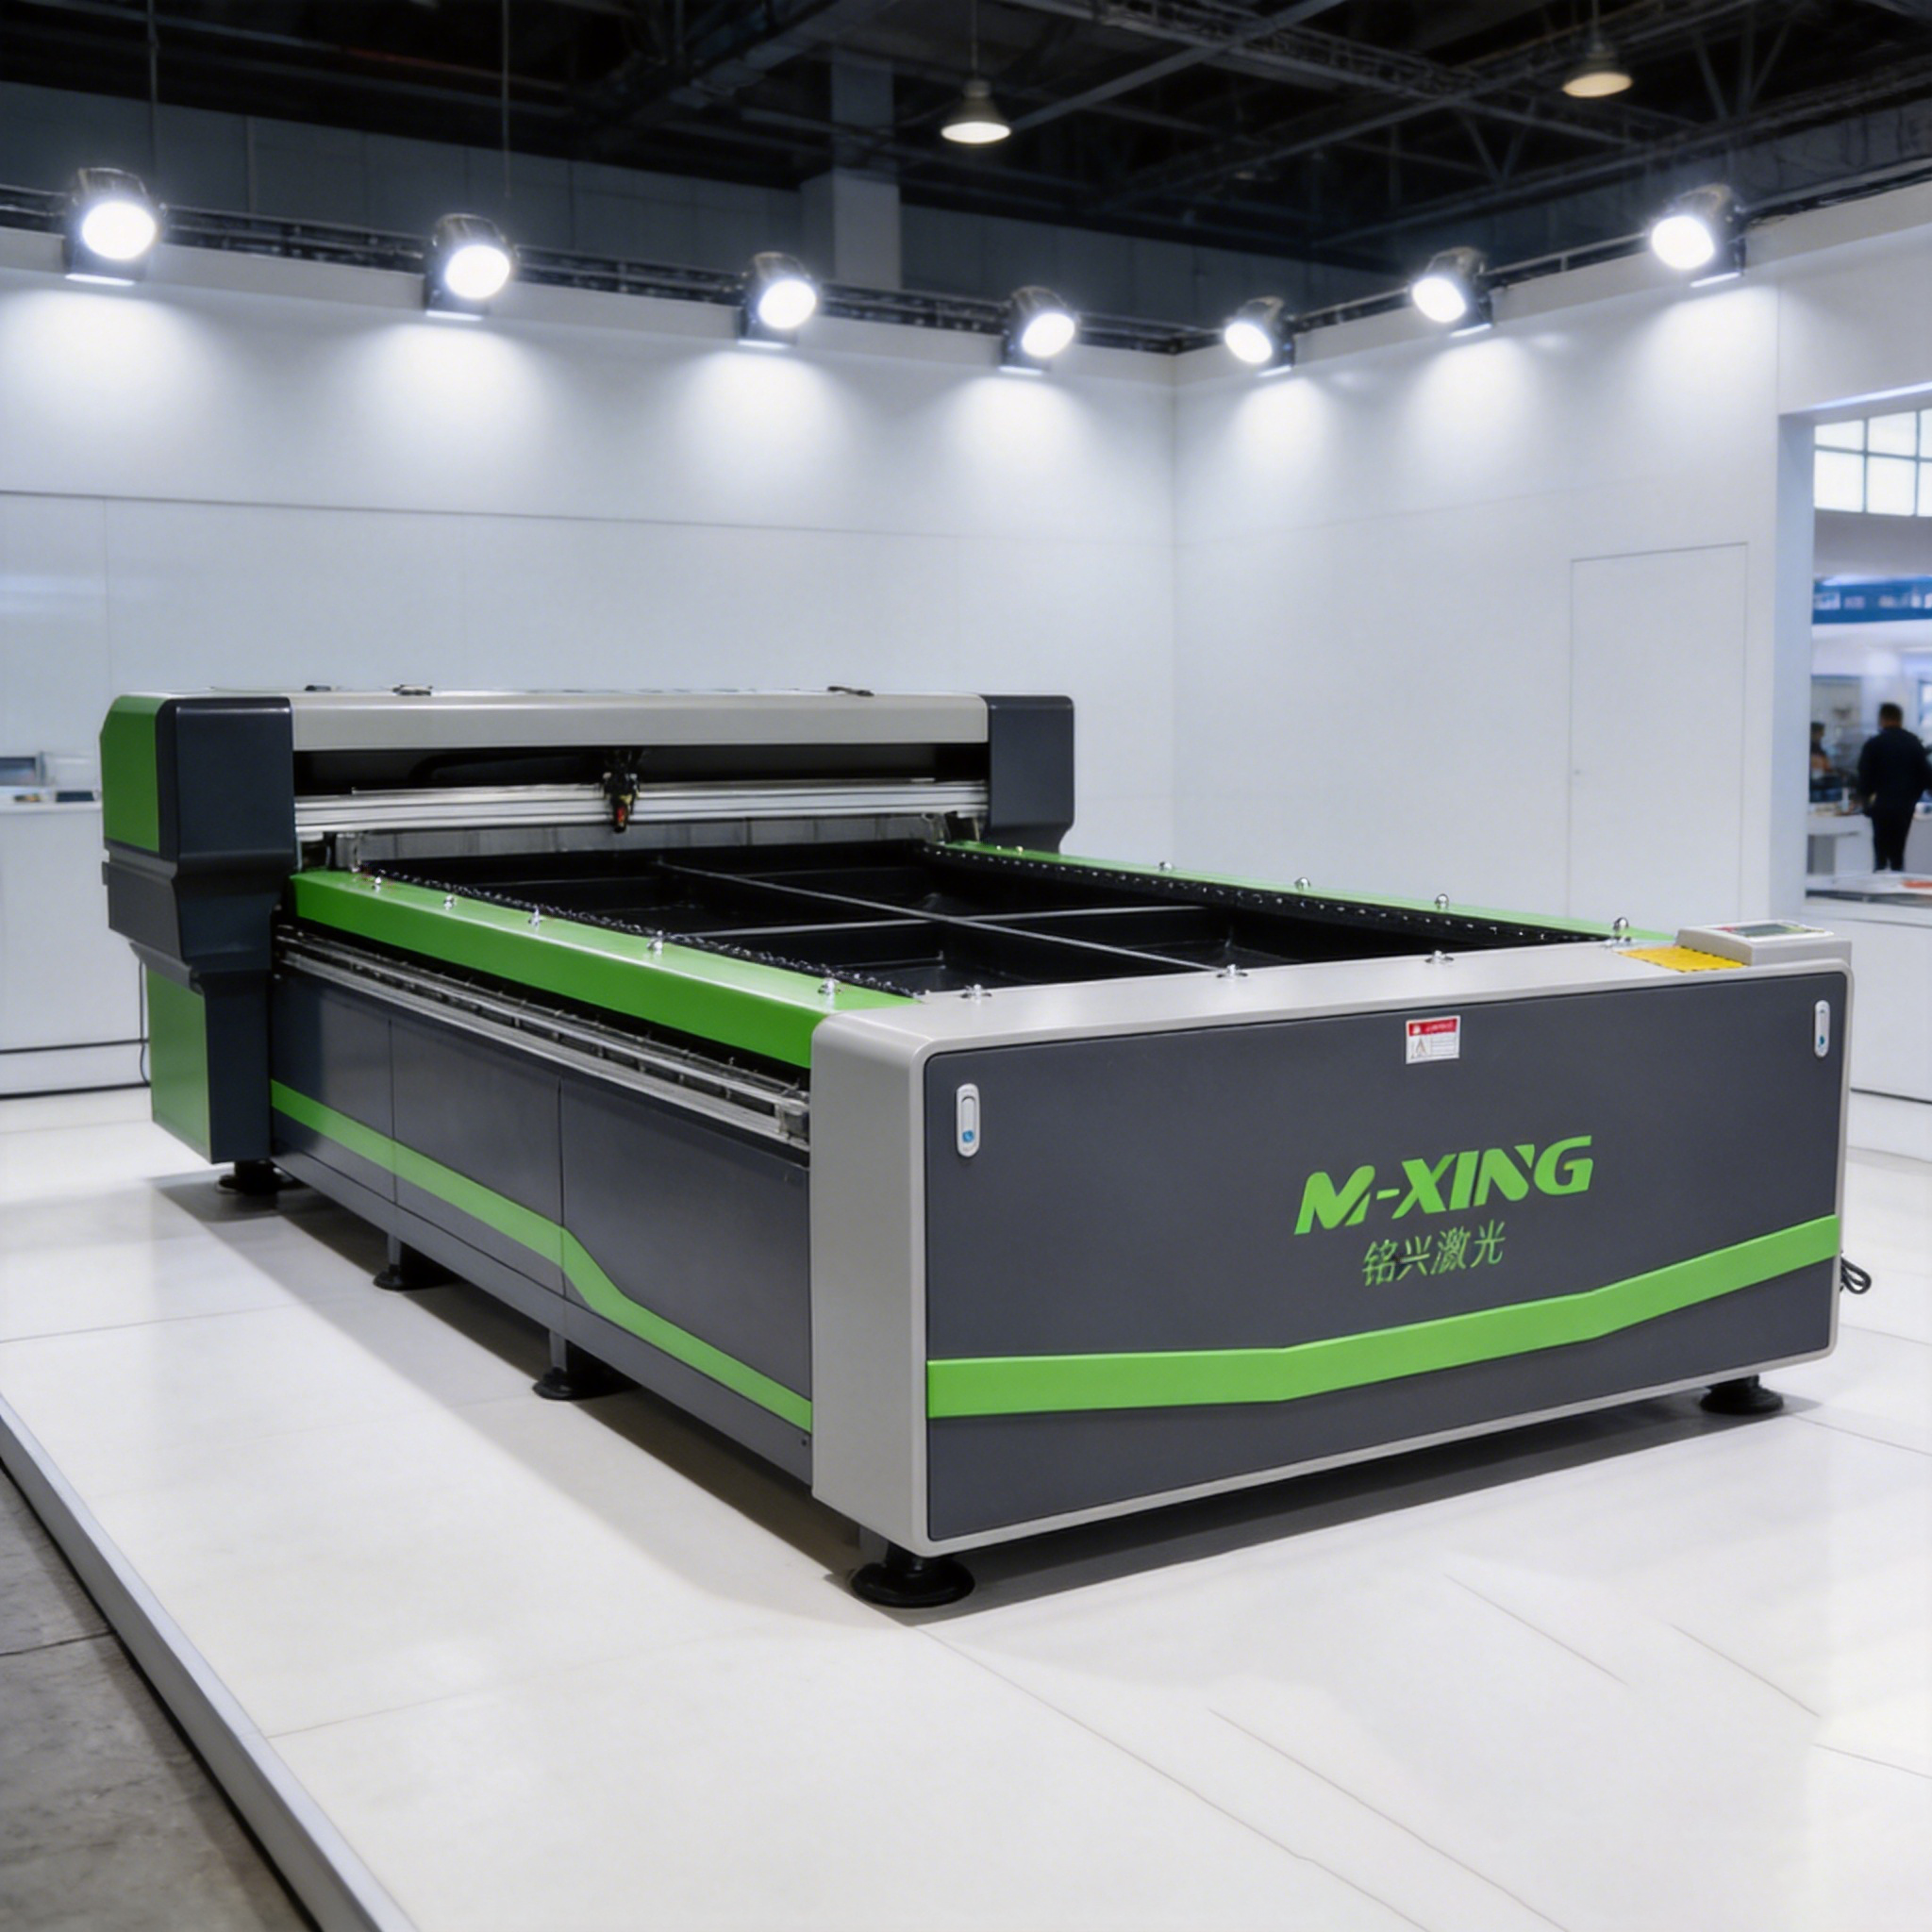
Per l’acrilico, il confronto diventa meno equilibrato. In molti ambienti di produzione di insegne, una macchina per taglio e incisione a laser CO2 è la scelta preferita grazie alla finitura che riesce a ottenere sulla giusta qualità di acrilico. Bordi con finitura lucidata a fiamma, angoli interni puliti, caratteri di piccole dimensioni e dettagli incisi sono difficili da replicare con una fresatrice senza ulteriori operazioni di lucidatura o lavorazioni successive.
Detto ciò, non tutti i lavori su acrilico sono identici. L’acrilico colato si comporta generalmente in modo diverso rispetto all’acrilico estruso, sia nell’incisione sia nell’aspetto dei bordi; pertanto, gli acquirenti devono verificare i risultati su campioni del materiale esatto che intendono utilizzare. Si tratta di un aspetto tutt’altro che secondario: una macchina può apparire eccellente durante una dimostrazione, ma produrre risultati differenti quando il fornitore effettivo delle lastre modifica la qualità della resina o del film protettivo.
Una fresa CNC rimane utile per l’acrilico quando lo spessore del foglio aumenta, quando la lucidatura dei bordi è già parte del processo oppure quando il lavoro prevede fresature a svasatura, smussature, fori passanti o caratteristiche formate che vanno oltre un semplice taglio e incisione.
Tuttavia, se il requisito principale riguarda insegne per il retail, lettere illuminate, pannelli frontali, elementi espositivi o parti decorative in acrilico con bordi visibili, un laser CO2 si adatta generalmente in modo più naturale al processo. Questo è uno dei motivi per cui molti produttori e fornitori specializzati in macchine per incisione laser CO2 e macchine per taglio laser CO2 sono profondamente coinvolti nelle esigenze produttive di insegne ed esposizioni, piuttosto che limitarsi a un semplice taglio generico di lastre.
La realizzazione di segnali raramente è un processo che impiega un solo materiale. In una settimana potreste utilizzare pannelli in MDF, lettere in acrilico, impiallacciature laminate, materiali per marcature simili alla gomma e sottili legni decorativi. Nella settimana successiva potreste invece aver bisogno di guide, distanziali, ausili per l’assemblaggio a base di schiuma o lastre incise. Valutare le macchine esclusivamente in base alla velocità massima o alla potenza in watt trascura il vero problema: quanti di quei lavori possono essere eseguiti nel vostro laboratorio senza soluzioni poco pratiche.
Una fresa risulta generalmente più performante nei lavori di segnaletica di tipo produttivo. Gestisce bene i pannelli, i supporti più spessi, i pezzi nidificati e i tagli tridimensionali. Se realizzate segnali di tipo mobile, componenti a canale, segnaletica in legno scolpita o pannelli di grande formato destinati successivamente a verniciatura e assemblaggio, le capacità della fresa si allineano spesso al processo produttivo.
Un laser a CO2 è spesso più efficace nei lavori di segnaletica che richiedono grande attenzione ai dettagli: targhe incise, inserti in acrilico, sovrapposizioni decorative fini, caratteristiche per stencil, marcatura seriale e piccoli lotti personalizzati, dove la flessibilità nella configurazione è fondamentale. Le aziende che puntano sulla personalizzazione, sui tempi di consegna brevi e sulla qualità estetica finale tendono a valorizzare ciò che un laser realizza nell’ultimo millimetro di dettaglio, non solo nel primo metro di avanzamento del foglio.
Qui entrano in gioco anche i requisiti degli OEM. Per gli acquirenti che stanno valutando una macchina laser a CO2 OEM o una macchina OEM per taglio laser a CO2 con controllo numerico computerizzato (CNC), la piattaforma della macchina rappresenta forse solo metà della valutazione. L’altra metà riguarda se le dimensioni del piano di lavoro, il sistema di aspirazione, la logica del controllore, la gestione del passaggio continuo, le opzioni rotative e la compatibilità del software corrispondono effettivamente ai prodotti per segnaletica, anziché a un semplice campione standard esposto in vetrina.
È frequente sentire dire che il laser è «più preciso» mentre la fresa è «più potente». Questa sintesi è troppo generica per essere utile nella fase di acquisto.
I sistemi laser sono generalmente più efficaci nel taglio con fessura stretta, nella realizzazione di grafiche finemente incise, di testi piccoli e di contorni interni delicati, poiché non è presente alcun utensile fisico che prema sul materiale. Su legno sottile e acrilico, questo aspetto è rilevante. Un piccolo motivo ornamentale che rischierebbe di rompersi durante la fresatura può spesso essere prodotto in modo più pulito mediante il laser.
Tuttavia, l’accuratezza utile in officina dipende anche dal sistema di fissaggio, dalla planarità del materiale, dall’estrazione dei fumi, dalle condizioni della lente, dall’usura della fresa, dall’escursione dell’albero motore, dal metodo di bloccaggio del pezzo e dalle abitudini dell’operatore. Una macchina tecnicamente precisa può comunque produrre pezzi non uniformi se il processo ad essa associato è instabile. Per tale ragione, i valutatori non dovrebbero confrontare esclusivamente le tolleranze indicate sui dépliant. Chiedere invece quale disciplina manutentiva ciascuna macchina richiede per mantenere risultati stabili nell’arco di un mese di produzione, non soltanto durante una dimostrazione di dieci minuti.
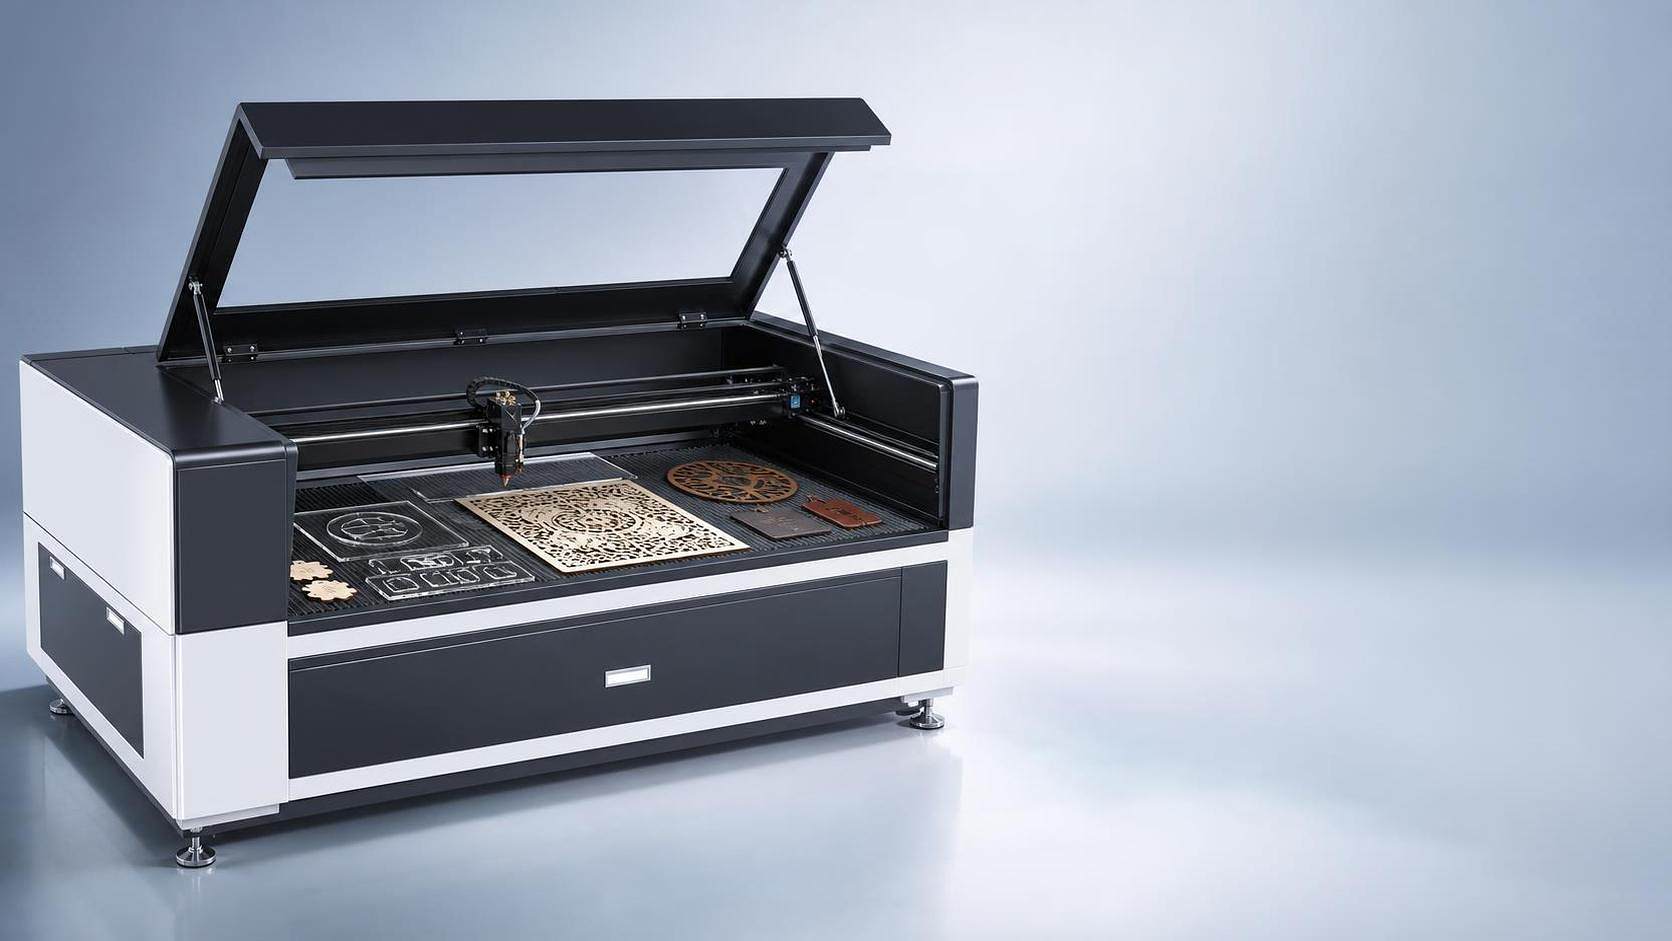
Le persone spesso confrontano il prezzo di acquisto e il consumo di energia elettrica, fermandosi poi troppo presto. La domanda più pertinente sui costi è: in quali punti ogni macchina genera manodopera, consumabili, scarti o fermo macchina?
Nei router CNC, gli utensili sono fondamentali. Le frese si usurano, si rompono e devono essere scelte con cura in base alla specie legnosa, al contenuto di colla nel compensato, al comportamento dell’acrilico e alla finitura desiderata. Anche i sistemi di fissaggio del pezzo e l’estrazione della polvere influenzano la qualità del taglio. Se un’officina è carente nella gestione degli utensili, la fresatura può rivelarsi più costosa di quanto appaia sulla carta.
Nei laser a CO₂, il quadro dei costi si sposta verso la manutenzione delle ottiche, la durata del tubo o la pianificazione della manutenzione legata alla sorgente, la stabilità del sistema di raffreddamento, le prestazioni dell’estrazione e la gestione del fumo. Un’estrazione inefficace può compromettere la qualità del taglio ancor prima che l’operatore se ne accorga dai dati di processo. I residui di acrilico, il fumo del legno e la contaminazione delle lenti non sono questioni secondarie: sono direttamente correlate alla ripetibilità.
C'è anche il ritocco. Se un laser elimina la lucidatura sui bordi visibili dell'acrilico, ciò può compensare parte dell'investimento nella macchina. Se una fresa evita la carbonizzazione che altrimenti richiederebbe sabbiatura o modifiche alla mascheratura, il bilancio si sposta nuovamente nell'altra direzione. Si tratta di calcoli specifici per ogni officina e solitamente contano di più rispetto alle affermazioni generiche secondo cui una macchina è «più economica».
Se la maggior parte dei vostri lavori riguarda legno spesso, taglio strutturale, fresatura a tasca, incisione in profondità e fabbricazione su grande formato, partite dalla fresa e passate al laser solo se l'incisione dettagliata diventa un collo di bottiglia.
Se la maggior parte dei vostri lavori riguarda applicazioni in acrilico per esposizione, bordi visibili perfetti, incisione fine, segnaletica personalizzata e produzione mista in piccoli lotti, partite dal lato del laser CO2 e testate con attenzione il comportamento dei materiali prima di definire definitivamente la specifica.
Se il carico di lavoro è effettivamente suddiviso, potrebbe essere più realistico ammettere che nessuna singola macchina copre entrambe le esigenze in modo perfetto. Alcuni acquirenti passano mesi cercando di costringere una sola piattaforma a fare tutto, per poi accettare, alla fine, un output più lento e una finitura manuale più estesa del previsto. In questi casi, anche se il budget impone l’acquisto di una sola macchina per il momento, la scelta della prima macchina dovrebbe basarsi sul collo di bottiglia con il margine più elevato, non sull’elenco più ampio possibile di funzionalità.
Per la valutazione dei fornitori, i test su campioni contano molto di più delle dichiarazioni commerciali. Inviate materiali reali in legno e acrilico, includete i dettagli più piccoli e gli standard visivi più stringenti, e chiedete risultati che mostrino la faccia anteriore, lo stato del bordo, l’effetto sul retro e le operazioni di finitura necessarie dopo la lavorazione. Questo vi rivela molto di più di un semplice confronto generico di velocità.
Per il legno, una fresa CNC di solito risulta piu adatta quando prevalgono spessore, sagomatura e lavorazioni strutturali. Per l’acrilico, un laser CO2 generalmente rappresenta la scelta migliore, soprattutto nella realizzazione di insegne, dove l’aspetto dei bordi e la qualita dell’incisione sono visibili al cliente. Per la produzione mista di insegne, la risposta corretta dipende meno dalle specifiche principali e piu da dove il vostro processo puo tollerare operazioni di rifinitura, variazioni e attriti legati alla configurazione.
Questa e la vera comparazione tra fresa CNC e macchina per taglio e incisione laser CO2. Non si tratta di stabilire quale sia piu avanzata, ma quale generi meno compromessi per i prodotti che dovete effettivamente spedire.
 Notizie in primo piano
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser è un produttore leader di macchine laser con sede in Cina, che offre tagliatrici laser CO2, macchine per il taglio laser a fibra, fresatrici CNC, saldatrici laser e macchine per la marcatura laser. Disponibili soluzioni personalizzate OEM/ODM. Richiedi subito un preventivo!
- Sede aziendale: Stanza 1303, Edificio 4, UnitedFortune Plaza, Zona ad alta tecnologia, Città di Jinan, Provincia dello Shandong, Cina
- Stabilimento produttivo: Numero 18, Via Yinhe, Quartiere Jibei, Distretto di Jiyang, Città di Jinan, Provincia dello Shandong, Cina
Copyright © 2026 Century Mingxing (Jinan) Intelligent Technology Co., Ltd. Tutti i diritti riservati. INFORMATIVA SULLA PRIVACY
 EN