Gume i pjene obično se grupiraju zajedno jer su obje mekane, obje su nemetalne i obje se lako režu laserom CO2. Takvo grupiranje je pogodno i zavaravajuće.
Gume je elastomer. Gosti je, vraća svoj oblik, i obično je vulkanisan, što znači da su njegova svojstva postavljena kemijskim procesom koji laser ne može poništiti. Rezanje gume je pravi proces toplinske separacije, a kvaliteta rubova ovisi o tome koliko brzo greda prolazi kroz materijal.
Pjena je uglavnom zrak. Polietilenski, EVA, EPE i poliuretanska pena su plastike čija je struktura uglavnom plinska. Ima vrlo malo materijala za sečenje, pa je potreban samo manji dio energije od onog koji je potreban drvetu ili MDF-u.
Ta razlika je važna u oba smjera. Pjena se reže na tako niskim razinama energije da je glavni rizik više presjecanje nego podrezanje, dok guma treba dovoljno energije da se čisti bez pomicanja.
Postoji i treća razlika, i to je ona koja odlučuje je li posao uopće siguran za obavljanje. Neke gumene i pjene proizvode klor, a neke pjene proizvode se tako da se mogu zapaliti. Identifikacija materijala mora biti utvrđena prije nego što materijal stigne do kreveta, ne nakon toga.
Većina problema u obradi gume i pjene potiče od tretiranja nepoznatog materijala kao poznatog.
Polyurethane pjena je najjasniji primjer. Lako se reže i rub izgleda prihvatljivo, što je upravo razlog zašto ga operateri potcjenjuju. Pjena od otvorenog polyuretana može nastaviti da se unutar nje šeće nakon što se gred pomakne dalje, tako da vizuelni izgled rezanja ne daje nikakve upozorenja.
Drugo tvrdo ograničenje su materijali koji sadrže hlor. Neopren (polihloropren) i PVC ili vinilna pena oslobađaju pare na bazi hlora koje su opasne za operatera i korozivne za stroj, pa se niti jedna niti druga ne mogu obrađivati laserom bez obzira na to koliko dobro seče.
Dvije tvrde pravila u toj tablici nisu preferencije procesa. Gume i pjene koje sadrže hlor moraju se identificirati i isključiti prije utovarenja, a svaka pjena čija se formulacija ne zna treba tretirati kao opasnost od požara dok se ne testira pod nadzorom.
Gume i pjene su na suprotnim krajevima iste trgovine.
Za gumu, rizik je vrućina koja se zadržava. Polako prolaz zadržava energiju u materijalu koji se već odvojio, što stvara ljepljivu, pometenu obranu, miris, a u punim gumama vidljivu zonu pogođenu toplinom duž reznice. Često se s masnim prelaskom bolje rukovodi s kontrolisanim višestrukim prelaskom nego s jednim teškim prelaskom.
Za pjenu, rizik je suprotan. Pjena ima toliko malo materijala da višak energije uništava staničnu strukturu, ostavljajući okruglu ili "uvučenu" rub umjesto krupne. Pjena treba nisku energiju i brzu prolaznu snagu, i reagira na pretjeranu snagu mnogo vidljivije nego na potpunu snagu.
Dvije druge varijable su važne za oba materijala:
Proizvodnja gume i pjene koristi tri različita postupka, a ne smiju se miješati.
S druge vrste je jedna od najstarijih laserskih primjena u postojanju, i ostaje dobra. Gume se ne reže, nego urezuju, a urezana rupa postaje reliefska površina pečata. Materijal urezuje sa čistom definicijom, a proces uklanja troškove alata koje je tradicionalna proizvodnja pečata zahtijevala.
S druge konstrukcije je funkcionalna primjena u kojoj tolerancija odlučuje o rezultatu. Kontur i otvorovi za vijci ili za vrata treba mjeriti u odnosu na gotov dio, a ne na temelju crteža, jer učinkovitost teskača ovisi o rezalu.
S druge vrste, od plastičnih ili sintetičkih vlakana je proizvodna tehnika, a ne tehnika rezanja. Laser se reže kroz sloj pene i zaustavlja se na obloci, ostavljajući dijelove na mjestu na jednom nosnom ploču, što uklanja potrebu za rukovanjem losim dijelovima pojedinačno. To zahtijeva da lepil i obloga budu kompatibilni s laserom.
Rad s gumom i pjenom ima tri rizika, a sva tri se mogu kontrolirati rutinom discipline.
Vatra. Pjena je uglavnom zrak, pa se toplota brzo širi u nju, a odstopi pjene značajno opterećuju gorivo u strojnom krevetu. Poliuretanska pena može se unutarnje zagrijati nakon što je grom prošao, što znači da posao koji izgleda završen možda nije završen paljenjem. Rad s pjenom i gumom treba nadzirati od početka do kraja, a postelj i put za izvlačenje treba čistiti po određenom rasporedu, a ne kad je prikladno.
Dimovi. Gume stvaraju jak dim, a vulkanizirana guma daje jak miris koji je teško ignorirati, ali je lako podnijeti. Poliuretanska pena oslobađa pare koje se moraju uhvatiti na izvoru. Neopren i PVC pena oslobađaju pare na bazi hlora i ne smiju se uopće obrađivati.
Oštećenje stroja. Izduvi na bazi hlora su korozivni za dijelove strojeva i optiku. Pjena na lepljivoj osnovi može ostaviti ostatke lepila u putanju mlaznice i na sočivo, što smanjuje kvalitetu rezanja na svakom sljedećem radu, ne samo na pjenu.
Rutinska procedura za te materijale je kratka: potvrdite materijal, potvrdite da je ekstrakcija u punoj snazi, držite krevet bez odrezaka i nikada ne ostavite stroj u pokretu bez nadzora. Nakon što se ispuni, prije nego što napustite aparat, provjerite li u krevetu skriveni ugljik.
Većina otpada u ovoj kategoriji rezultat je pretpostavke da su mekani materijali jednostavni materijali.
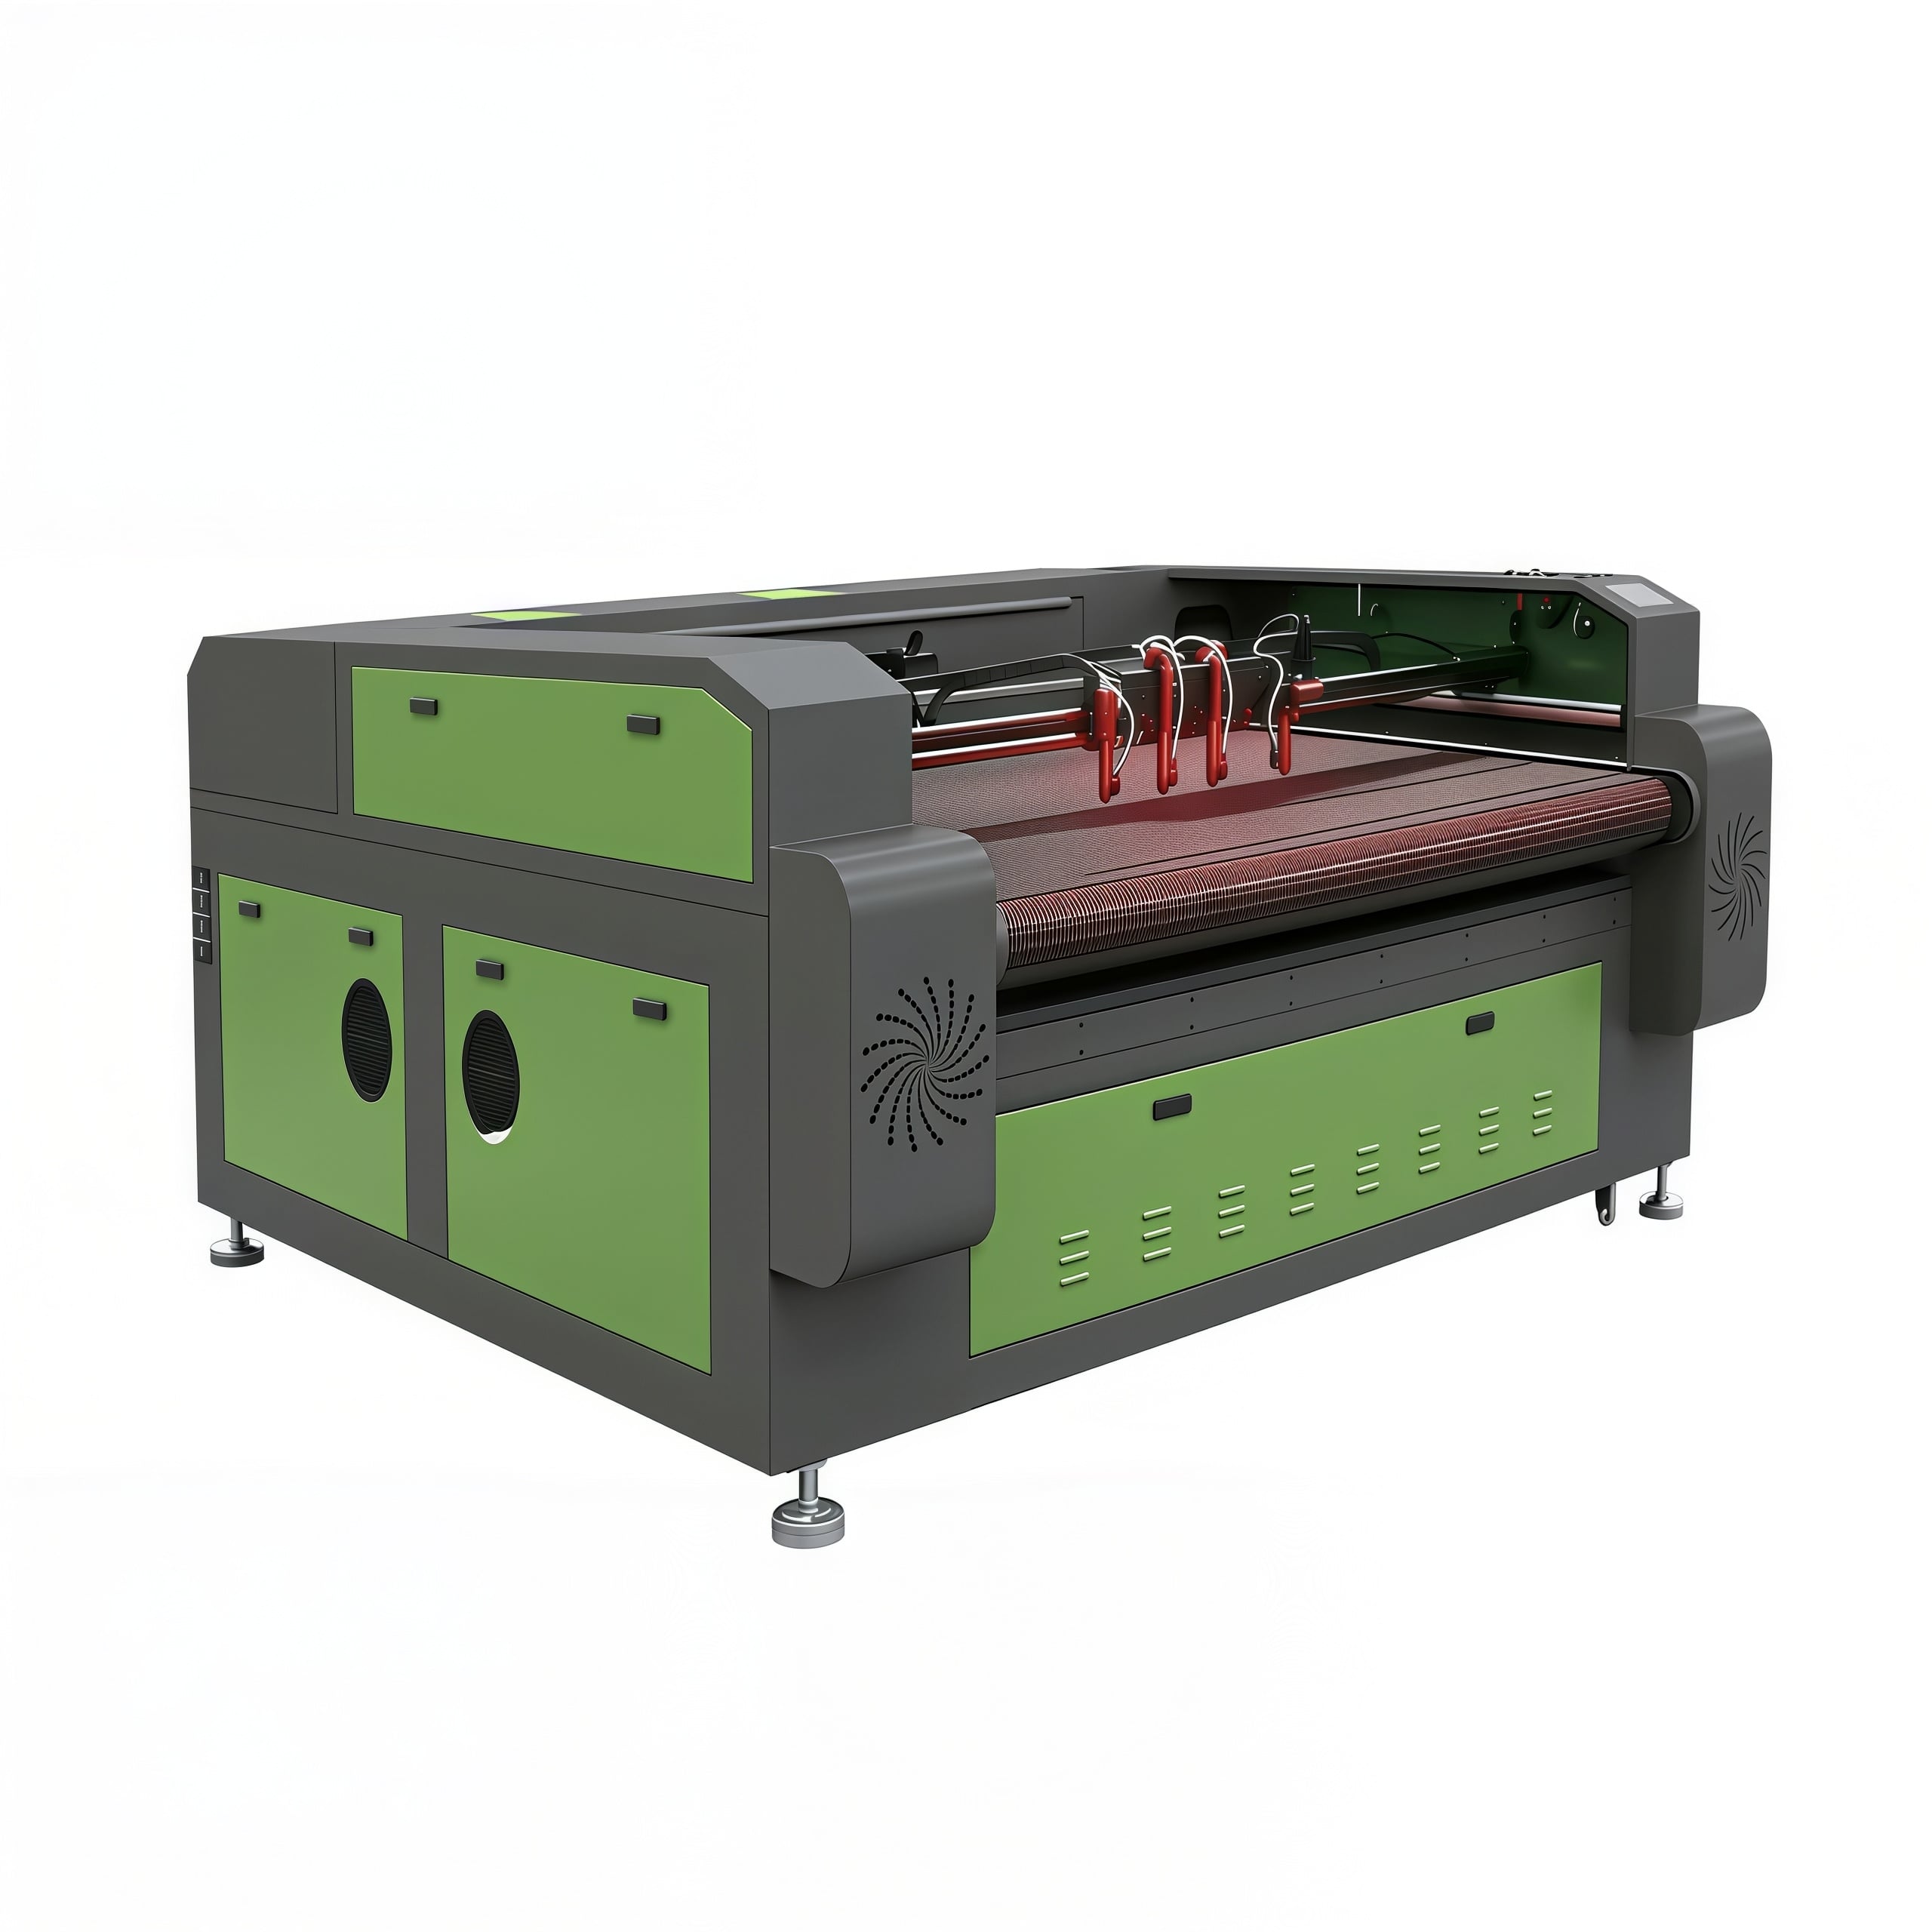
Gume i pjena su među već navedenim materijalima za X1325 platformu, a zahtjevi koje nameću specifični su.
Radno područje. U proizvodnji pjene uključuju se velike uvode i podloge za pakiranje, dok proizvodnja tesnika uključuje mnoge male, usko ukrašene dijelove. Mingxing Laser nudi pločne formate u veličinama 6090, 1390, 1610 i 1325, tako da radno područje može pratiti veličine dijelova koji se zapravo proizvode.
Kontrola energije. Nijedan od materijala ne zahtijeva velike količine energije, a pjena vrlo malo. Vrijednost kontrolirane napajanja ovdje je preciznost na niskom izdanju, a ne na maksimalnoj snage, a standardne 100W, 130W i 150W konfiguracije prilagođene su poslu tako što kontroliraju isporučenu energiju, a ne rade na vrhu raspona.
Debljina materijala. U ovoj kategoriji su uobičajeni blokovi od pene i debeli gumeni list. Magnetna platforma za levitaciju X1325 podržava maksimalnu debljinu za hranjenje od otprilike 45 mm, što omogućuje obradu debljih blokova bez njihovog razdvajanja na slojeve.
Kvalitet pokreta. Dosljedna brzina prolaska direktno kontrolira kvalitetu rubova na oba materijala, na suprotnim načinima. Na X1325-u, linearni sustav magnetne levitacije motora na osi X/Y pruža maksimalnu brzinu brzine do 1 m/s s točinom ponavljanja pozicioniranja do 0,05 mm, što podržava brze, čak i prolaze koje zahtijeva pena.
Proizvodnja. Proizvodnja tesnika i uložaka je ponavljajuća. Dvostruka konfiguracija omogućuje paralelno provođenje dvije operacije na istoj platformi, a gdje se dijelovi režu od štampanih ili unaprijed označenih materijala, sustav za pozicioniranje kamere pomaže u usklađivanju svakog reza s postojećim rasporedom.
Izvadba. Gume i pjene iz gumene pline su glavni razlog zbog kojeg se ekstrakcija treba prilagoditi materijalu i radnom ciklusu. Za materijale koji sadrže hlor, pravi izbor nije bolja filtracija; to ih uopće ne obrađuje.
U skladu s člankom 3. stavkom 2. točkom (a) ovog pravilnika, proizvođač mora imati pristup svim tehničkim podacima za proizvod i za tehničku dokumentaciju za proizvode koji se upotrebljavaju u proizvodnoj proizvodnji. U slučaju da se ne provede ispitivanje, ispitivanje se provodi u skladu s člankom 6. stavkom 2.
Gume i pjene izgledaju kao jednostavni materijali i ponašaju se kao dva različita inženjerska problema. Koristan pristup je da ih odvojite od početka.
Prije svega, provjerite materijal jer se guma i pjene koje sadrže hlor nikada ne smiju obrađivati, a poliuretanska pjena nikada ne smije ostati bez nadzora. Režite gumenu s dovoljno energije da se čisti bez trajanja vrućine, i brzo i lako režite pjenu kako bi stanična struktura ostala netaknuta.
Za trgovine koje proizvode testere i uvodne dijelove za pakiranje, prvi praktični korak je izmjereni: izrezati testni dio, izmeriti stvarnu rezanu površinu na gotovoj testeri umjesto na crtežu i zapisati postavku koja je proizvela dio koji se zapravo zapečaćuje ili uklapa.
 Vruće vijesti
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser je vodeći kineski proizvođač laserskih strojeva koji nudi CO2 laserske rezače, mašine za rezanje laserskih vlakana, CNC rutere, laserske zavarivače i markirne strojeve. OEM/ODM rješenja za prilagođene proizvode dostupna su. Dobijte ponudu danas!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Politika privatnosti

 EN