غالباً ما يُصنَّف المطاط والرغوة معاً لأن كليهما لين، وكليهما غير معدني، وكلاهما يُقصّ بسهولة باستخدام ليزر CO₂. وهذا التصنيف مفيدٌ لكنه مضلل.
المطاط مادة مطيلية. وهو كثيف، ويستعيد شكله الأصلي، وغالباً ما يكون مُكَبَّداً، أي أن خصائصه حُدِّدت عبر عملية كيميائية لا يستطيع الليزر عكسها. وبالتالي فإن قص المطاط هو عملية انفصال حرارية فعلية، وتعتمد جودة الحافة على سرعة اختراق الشعاع للمادة.
الرغوة تتكون في معظمه هواء. فمادة البولي إيثيلين الموسع، وEVA، وEPE، والرغوة البولي يوريثان هي بلاستيكيات تتكوّن هياكلها أساساً من غاز. وبما أن كمية المادة الواجب قصّها ضئيلة جداً، فإن الطاقة المطلوبة لا تتجاوز جزءاً صغيراً من تلك اللازمة لقص الخشب أو اللوح الليفي (MDF).
يؤثر هذا الفرق في كلا الاتجاهين. فالفوم يُقطَع عند مستويات طاقة منخفضة جدًّا، لدرجة أن الخطر الرئيسي هو التقطيع الزائد بدلًا من التقطيع الناقص، بينما يحتاج المطاط إلى قدرٍ كافٍ من الطاقة لفصله بوضوح دون أن يترك آثارًا دهنية.
وهناك فرق ثالث، وهو الذي يقرِّر ما إذا كانت المهمة آمنة للتنفيذ من عدمه. فبعض أنواع المطاط والفوم تحتوي على الكلور، وبعض أنواع الفوم مُصنَّعة لتتوهَّج دون اشتعال. ويجب تحديد هوية المادة قبل وصولها إلى سطح العمل، وليس بعده.
فمعظم المشكلات التي تظهر أثناء معالجة المطاط والفوم تعود إلى التعامل مع مادة غير معروفة كما لو كانت مادة مألوفة.
والفوم البولي يوريثان أوضح مثالٍ على ذلك. فهو يُقطَع بسهولة وتبدو الحافة مقبولة بصريًّا، وهذا بالضبط ما يجعل المشغِّلين يستهينون به. فقد يستمر فوم البولي يوريثان ذي الخلايا المفتوحة في التوهُّج داخليًّا بعد انتقال الشعاع، بطريقة لا تُنبِّه إليها المظهر البصري للقطع على الإطلاق.
المواد التي تحتوي على الكلور تُشكِّل حدًّا صلبًا آخر. فمادة النيوبرين (بولي كلوروبرين) وبي في سي أو الرغوة الفينيلية تطلق أبخرةً قائمةً على الكلور، وهي خطرةٌ على العامل وتسبب التآكل في الجهاز، ولذلك لا يمكن معالجتها باستخدام الليزر مهما كانت جودة القطع.
الشرطان الصارمان في تلك الجدول ليسا تفضيلات عملية. يجب تحديد المطاط والرغوات التي تحتوي على الكلور واستبعادها قبل التحميل، ويجب اعتبار أي رغوة لم تُعرَّف تركيبتها على أنها خطر حريقٍ حتى تُختبر تحت إشرافٍ مباشر.
يحتل المطاط والرغوة طرفي نقيض نفس المفاضلة.
أما بالنسبة للمطاط، فالخطر يتمثّل في الحرارة العالقة. فالمرور البطيء يبقي الطاقة داخل المادة التي انفصلت بالفعل، ما يؤدي إلى حافة لاصقة ومُشوَّهة، ورائحة مُزعجة، وفي حالة المطاط المملوء يظهر منطقـة متأثرة حراريًّا مرئية على طول خط القطع. وغالبًا ما يُدار لفائف المطاط السميكة بشكل أفضل عبر مرورات متعددة خاضعة للرقابة بدلًا من مرورٍ واحدٍ ثقيل.
بالنسبة للرغوة، فإن الخطر عكس ذلك. فالرغوة تحتوي على كمية قليلة جدًّا من المادة، لذا فإن الطاقة الزائدة تُسبب انهيار هيكل الخلايا، مما يترك حافة مستديرة أو «منهارة» بدلًا من حافة حادة. والرغوة تتطلب طاقة منخفضة وحركة سريعة، وهي تستجيب للطاقة الزائدة بشكلٍ أكثر وضوحًا مقارنةً باستجابتها للطاقة الناقصة.
وتؤثِّر متغيرتان إضافيتان في كلا المادتين:
تستخدم إنتاج المطاط والرغوة ثلاث عمليات مختلفة بوضوح، ولا ينبغي الخلط بينها.
نقش المطاط يُعَدُّ من أقدم تطبيقات الليزر الموجودة، وما زال يُعتبر تطبيقًا فعّالًا. فالمطاط المُستخدَم على شكل صفائح يُنقَش لا يُقطَع، ويصبح الجزء المنقوش الغائر سطح التضخيم في الختم. ويتميز هذا المطاط بوضوحٍ تامٍّ في النقش، كما أن هذه العملية تلغي تكلفة الأدوات التي كانت مطلوبة في صنع الختم بالطرق التقليدية.
قص الحشوات هو تطبيق وظيفي تتحدد نتيجته وفق التحمل المسموح به. ويجب قياس المحيط والثقوب المخصصة للبراغي أو المنافذ بالنسبة إلى القطعة النهائية، لا استنباطها من الرسم البياني، لأن أداء الحشوة يتوقف على عرض الشق الناتج عن القص.
القص السطحي للرغوة ذات الطبقة اللاصقة هي تقنية إنتاج وليست تقنية قص. حيث يقطع الليزر طبقة الرغوة ويقف عند البطانة، تاركًا الأجزاء في أماكنها على ورقة حامل واحدة، مما يلغي الحاجة إلى التعامل مع القطع المفردة يدويًّا. وتتطلب هذه الطريقة أن تكون المادة اللاصقة والبطانة متوافقتين مع الليزر.
تعمل المطاط والرغوة على تركيز ثلاثة مخاطر، وكل هذه المخاطر قابلة للإدارة من خلال الانضباط الروتيني.
الحريق. تتكوّن الرغوة في معظمهَا من الهواء، لذا تنتشر الحرارة فيها بسرعة، كما أن بقايا الرغوة تشكّل حمولة وقود كبيرة في سرير الجهاز. وقد تستمر رغوة البولي يوريثان في التوهج داخليًّا بعد مرور الحزمة الليزرية، ما يعني أن المهمة التي تبدو منتهية قد لا تكون انتهت فعليًّا من الاشتعال. ويجب الإشراف على عمليات قص المطاط والرغوة من البداية حتى النهاية، كما يجب تنظيف سرير الجهاز وممر الاستخلاص وفق جدول زمني ثابت وليس عند توفر الفرصة.
الغازات. يُنتج المطاط دخانًا كثيفًا، ويُضيف المطاط المُ Vulcanized رائحة قوية يصعب تجاهلها لكنها سهلة التحمّل. وتطلق رغوة البولي يوريثان أبخرة يجب التقاطها عند مصدرها. أما أبخرة النيوبرين ورغوة PVC فهي تحتوي على الكلور ولا يجوز معالجتها إطلاقًا.
تلف الجهاز. أبخرة الكلور تسبب التآكل في مكونات الجهاز والعناصر البصرية. وقد تترك الرغوة ذات الشريط اللاصق بقايا لاصقة على مسار الفوهة وعلى العدسة، ما يؤدي إلى انخفاض جودة القطع في جميع المهام اللاحقة، وليس فقط في مهمة قطع الرغوة.
الإجراء الروتيني لهذه المواد قصير: تأكَّد من نوع المادة، وتأكد من أن نظام السحب يعمل بكفاءة قصوى، واحرص على إبقاء سطح الطاولة خاليًا من القطع الزائدة، ولا تترك الجهاز يعمل دون مراقبة أبدًا. وبعد الانتهاء من مهمة قطع الرغوة، تحقَّق من وجود جمرٍ خفيٍّ على سطح الطاولة قبل مغادرة الجهاز.
معظم الهدر في هذه الفئة ناتج عن افتراض أن المواد اللينة مواد بسيطة.
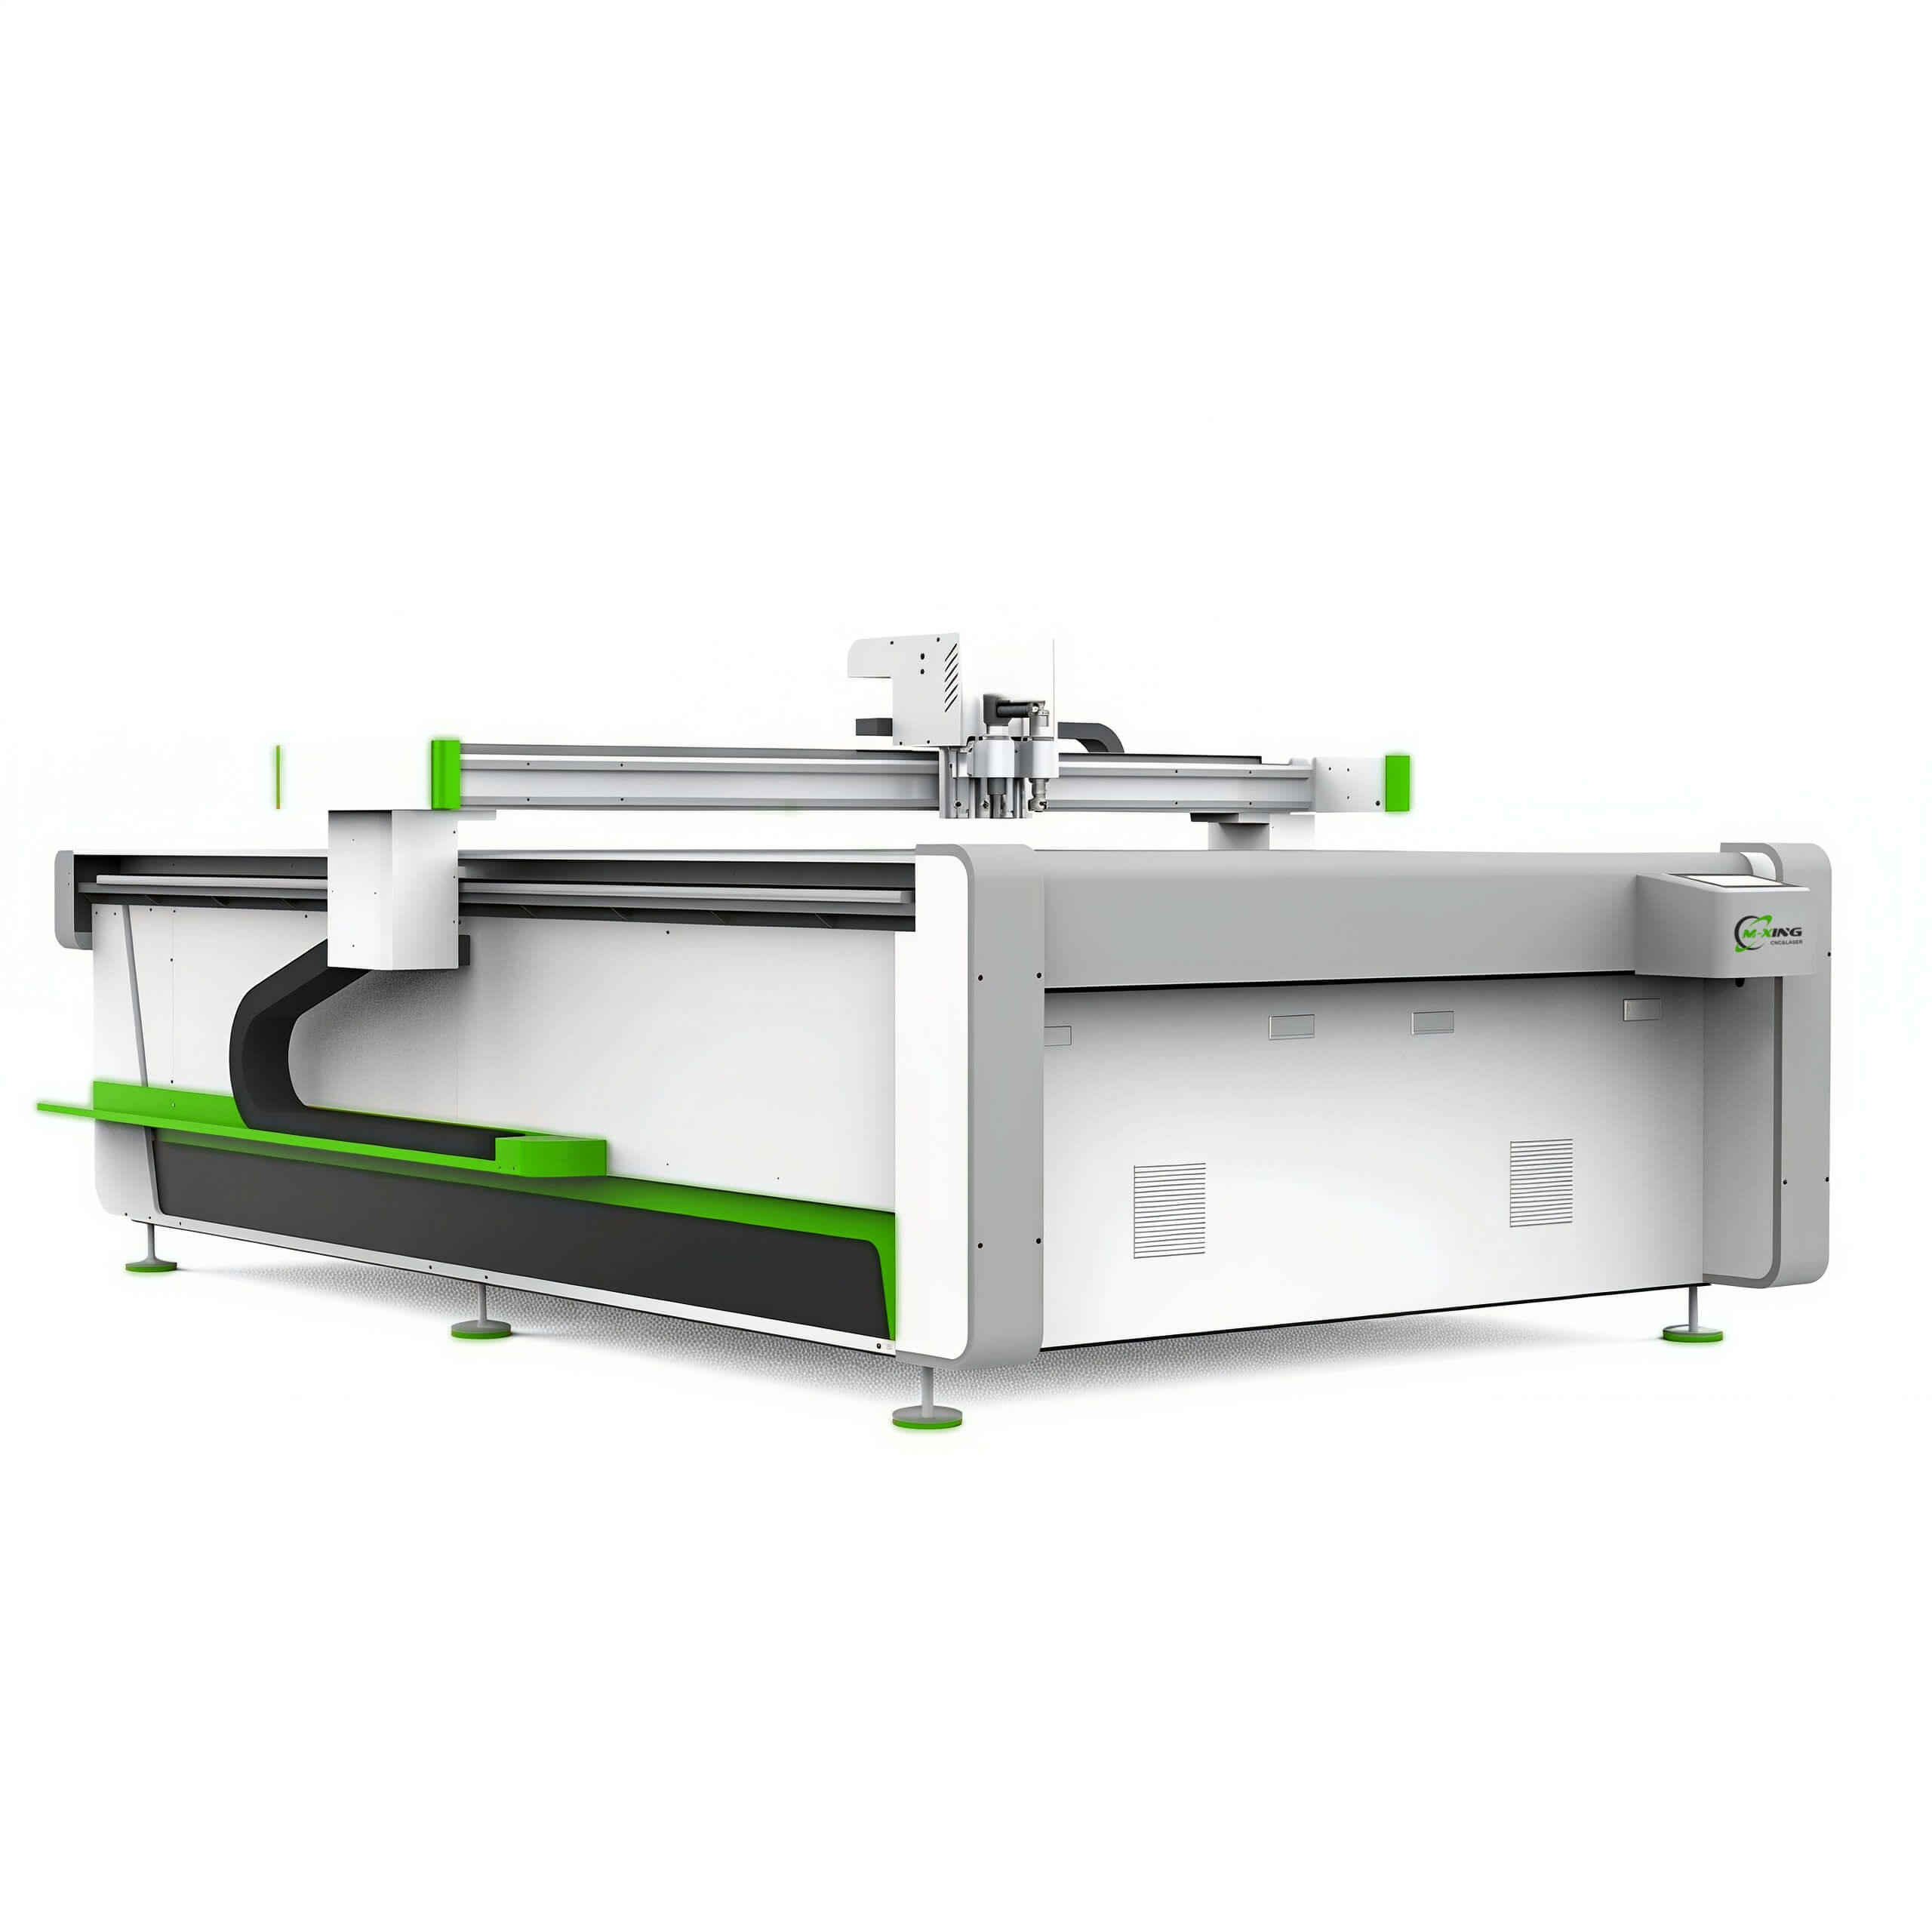
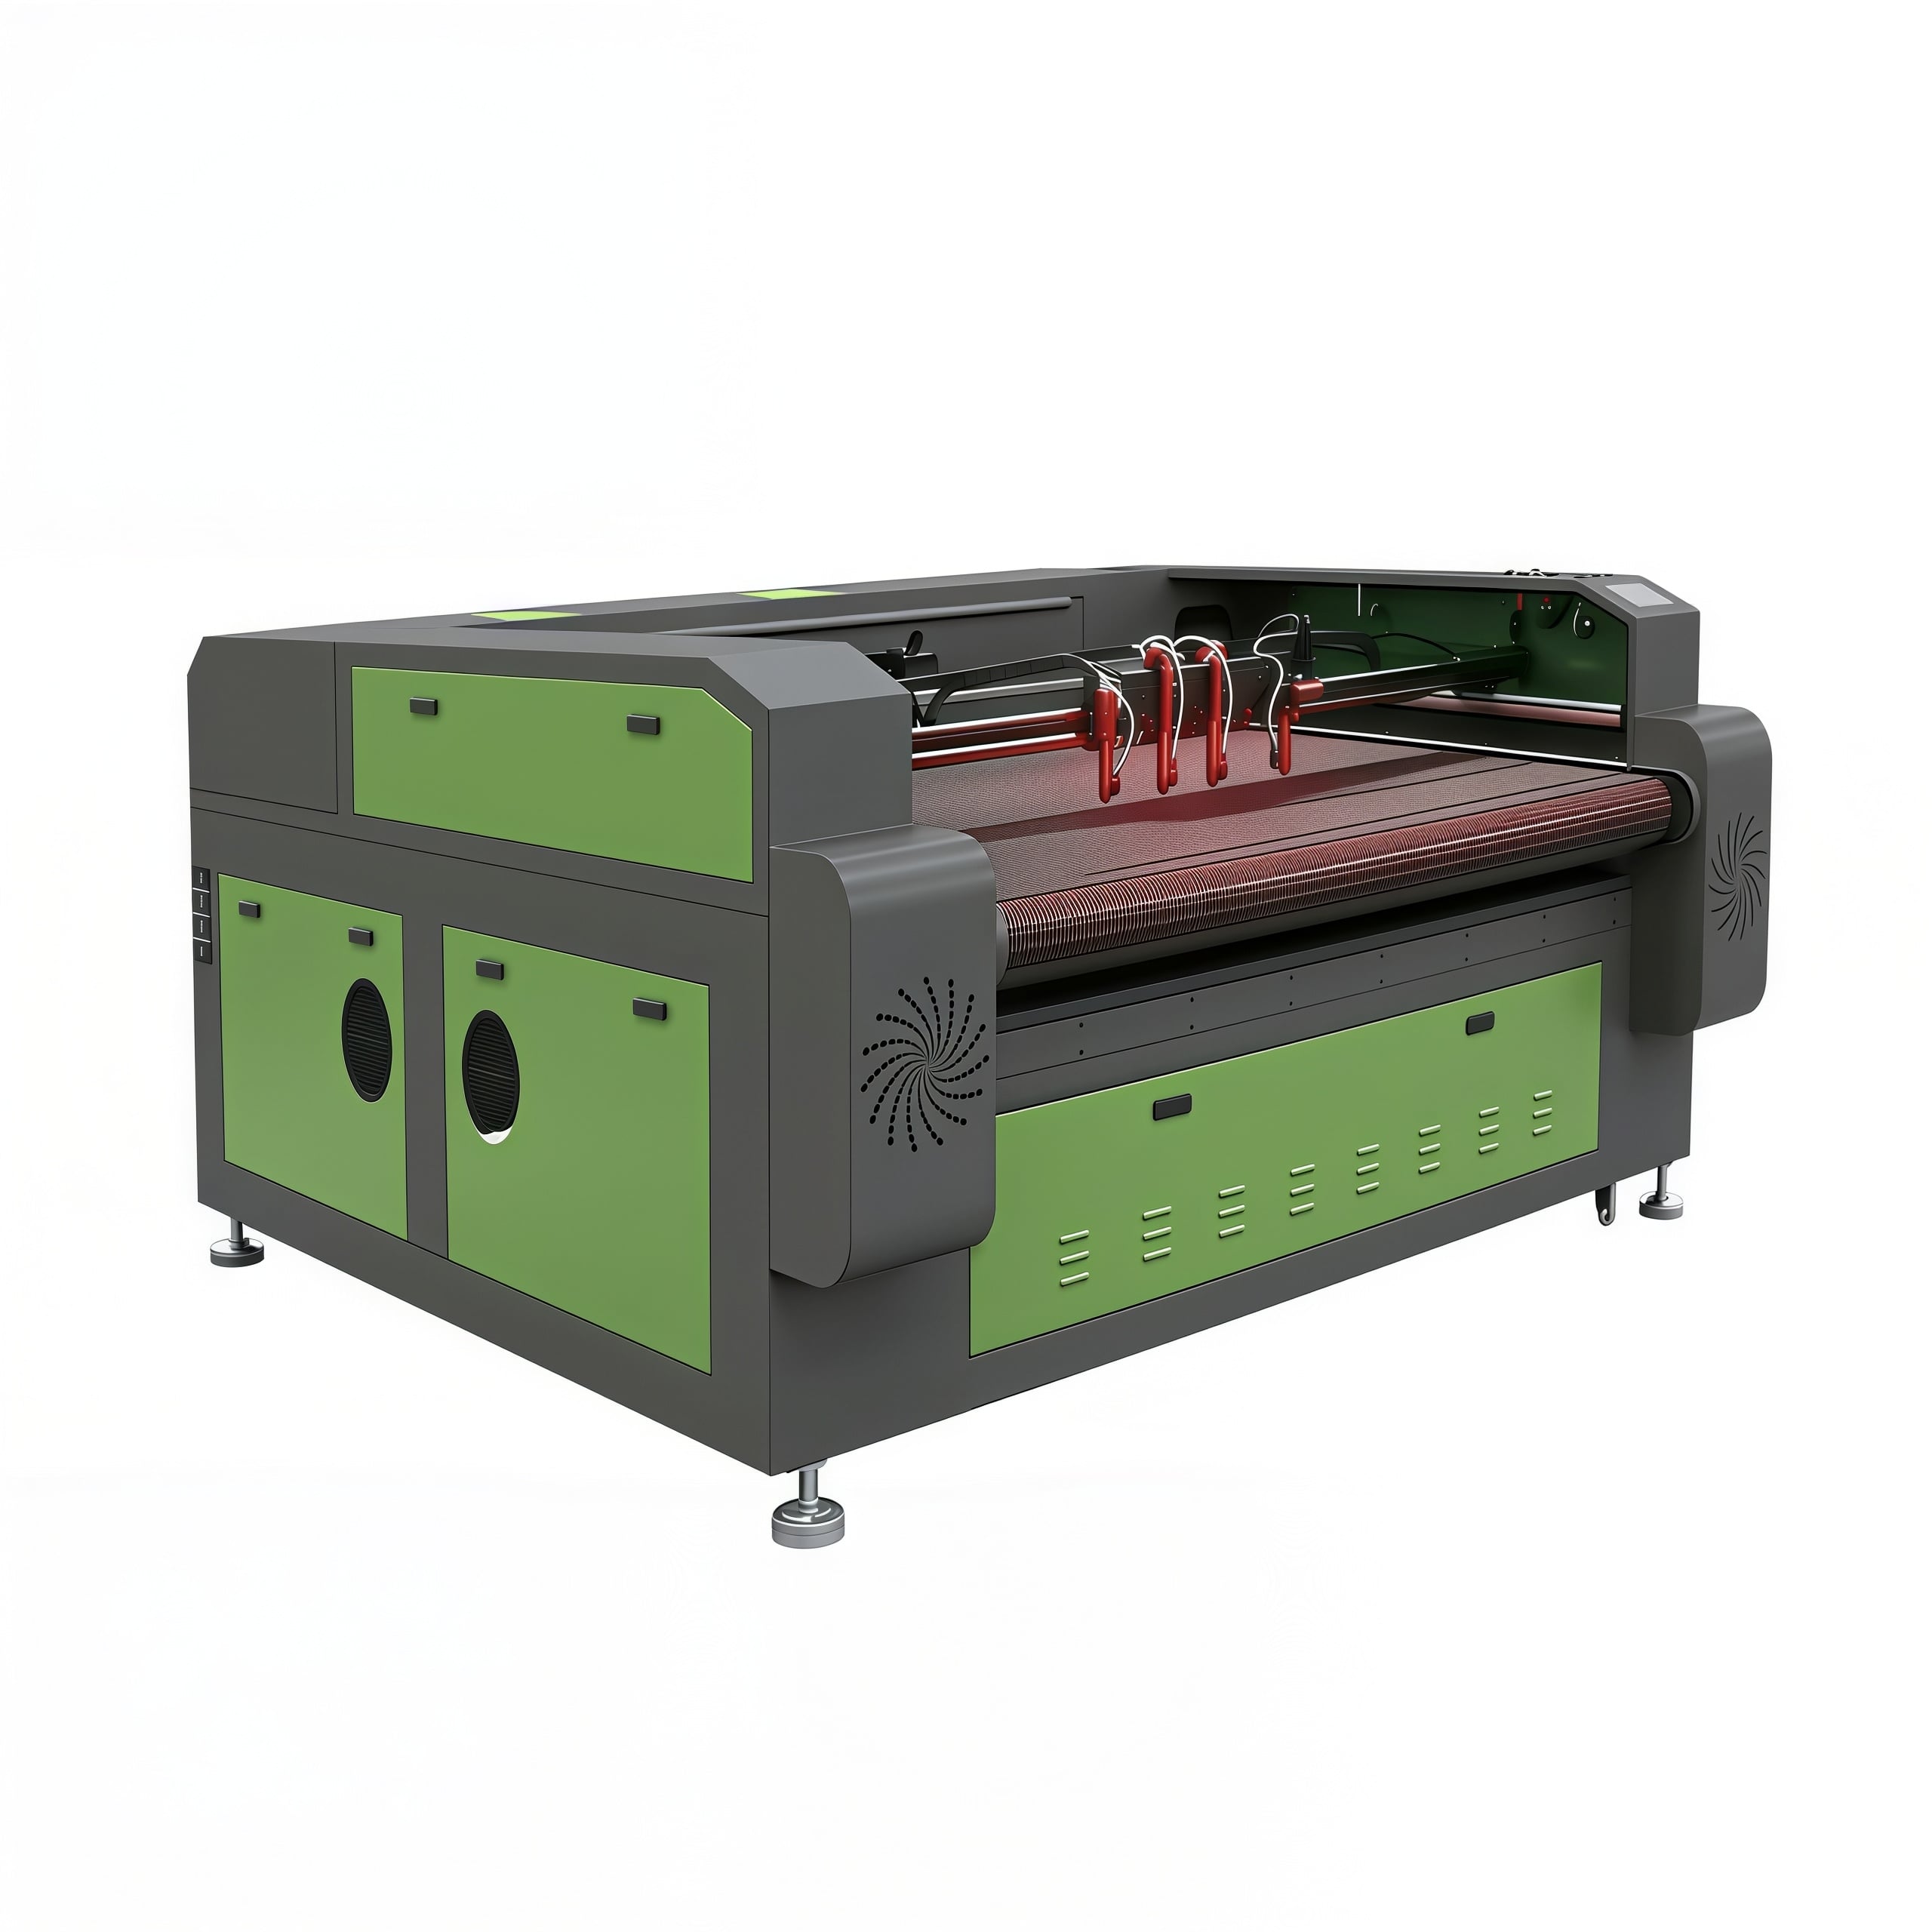
يُدرج المطاط والرغوة بالفعل ضمن المواد المذكورة للمنصة X1325، والمتطلبات التي تفرضها هذه المواد محددةٌ بذاتها.
منطقة العمل. تشمل معالجة الرغوة إنتاج قطع تغليف كبيرة وبسجاد، بينما يشمل إنتاج الحشوات عددًا كبيرًا من الأجزاء الصغيرة المُرتَّبة بشكل كثيف ومتجاور. وتوفِّر شركة Mingxing Laser أجهزةً ذات سطح عمل مسطّح بأحجام 6090 و1390 و1610 و1325، لذا يمكن تحديد مساحة العمل وفقًا لأحجام القطع الفعلية التي تُنتَج.
التحكم في القدرة. لا تتطلب أيٌّ من هاتين المادتين كميات كبيرة من الطاقة؛ بل تحتاج الرغوة كميةً ضئيلةً جدًّا منها. أما القيمة المضافة لوجود مصدر طاقة خاضع للتحكم في هذه الحالة فهي الدقة عند مستويات الإخراج المنخفضة، لا مجرد تحقيق أقصى قدر ممكن من القدرة بالواط. ولذلك تُطابَق التكوينات القياسية البالغة 100 واط و130 واط و150 واط مع طبيعة المهمة عبر التحكم في كمية الطاقة المُسلَّمة، بدلًا من تشغيل الجهاز عند أقصى حدٍّ متاح من نطاقه.
سمك المادة. تُستخدم كتل الرغوة والأوراق المطاطية السميكة بشكل شائع في هذه الفئة. ومنصة الطفو المغناطيسي X1325 تدعم أقصى سماكة تغذية تبلغ نحو ٤٥ مم، ما يسمح بمعالجة الكتل الأسمك دون تقسيمها إلى طبقات.
جودة الحركة. يؤثر ثبات سرعة الحركة العرضية مباشرةً على جودة الحواف في كلا المادتين، لكن بطرق متعاكسة. وفي منصة X1325، يوفّر نظام الطفو المغناطيسي للمحركات الخطية على المحورين X وY أقصى سرعة حركة سريعة تصل إلى ١ م/ث، مع دقة تكرار في التموضع تصل إلى ٠٫٠٥ مم، ما يدعم المرورات السريعة والمنتظمة التي تتطلبها مواد الرغوة.
معدل الإنتاج. إنتاج الحشوات والقطع المُدمَجة عملية تكرارية. وتتيح التهيئة ذات الشعاعين إجراء عمليتين بالتوازي على المنصة نفسها، أما عند قص القطع من مواد مطبوعة أو مُعلَّمة مسبقًا، فإن نظام تحديد المواقع بالكاميرا يساعد في محاذاة كل قصٍّ مع التخطيط الموجود.
الاستخراج. دخان المطاط والأبخرة الناتجة عن الرغوة هما السبب الرئيسي لضرورة تصميم نظام الاستخلاص وفقًا لنوع المادة ودورة التشغيل. أما بالنسبة للمواد التي تحتوي على الكلور، فالخيار الصحيح ليس تحسين الترشيح، بل هو تجنُّب معالجتها تمامًا.
المعلومات التفصيلية حول التكوين الواردة أعلاه مأخوذة من الوثائق المنتشرة الخاصة بالمنتج والمواصفات الفنية لكل طراز. ويجب أن يستند الاختيار النهائي إلى نوع المادة، وسُمك الورقة أو الكتلة، والإنتاج اليومي.
يبدو المطاط والرغوة مواد سهلة، لكن سلوكهما يختلف تمامًا كمسألتين هندسيتين منفصلتين. ولذلك فإن النهج المفيد هو التفريق بينهما منذ البداية.
تأكد من نوع المادة أولًا بأول، لأن معالجة المطاط أو الرغوة التي تحتوي على الكلور ممنوعة تمامًا، كما يجب ألا تُترك رغوة البولي يوريثان دون إشرافٍ مباشر. وعند قص المطاط، استخدم طاقة كافية لفصله بوضوح دون ترك حرارة متراكمة، وعند قص الرغوة، افعل ذلك بسرعة وبخفة لضمان بقاء بنية الخلايا سليمة.
للمحلات التي تُنتج الحشوات وقطع التغليف الداخلية، يتكوَّن الإجراء العملي الأول من خطوة محسوبة: قص جزء تجريبي، ثم قياس عرض الشق الفعلي على الحشوة المُنتَجة بدلًا من القياس على الرسم البياني، وتسجيل الإعداد الذي أدى إلى إنتاج جزءٍ يُغلق بشكلٍ محكم أو يتناسب بدقة.
 أخبار عاجلة
2026-02-05
2026-02-03
2025-12-01

مينغشينغ ليزر هي شركة رائدة مقرها الصين متخصصة في تصنيع آلات الليزر، وتقدّم قواطع ليزر ثاني أكسيد الكربون، وآلات قطع الليزر بالألياف، وماكينات التوجيه العددي بالحاسوب (CNC)، وآلات لحام الليزر، وآلات وسم الليزر. كما تتوفر حلول مخصصة حسب الطلب (OEM/ODM). احصل على عرض أسعار اليوم!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. سياسة الخصوصية

 EN