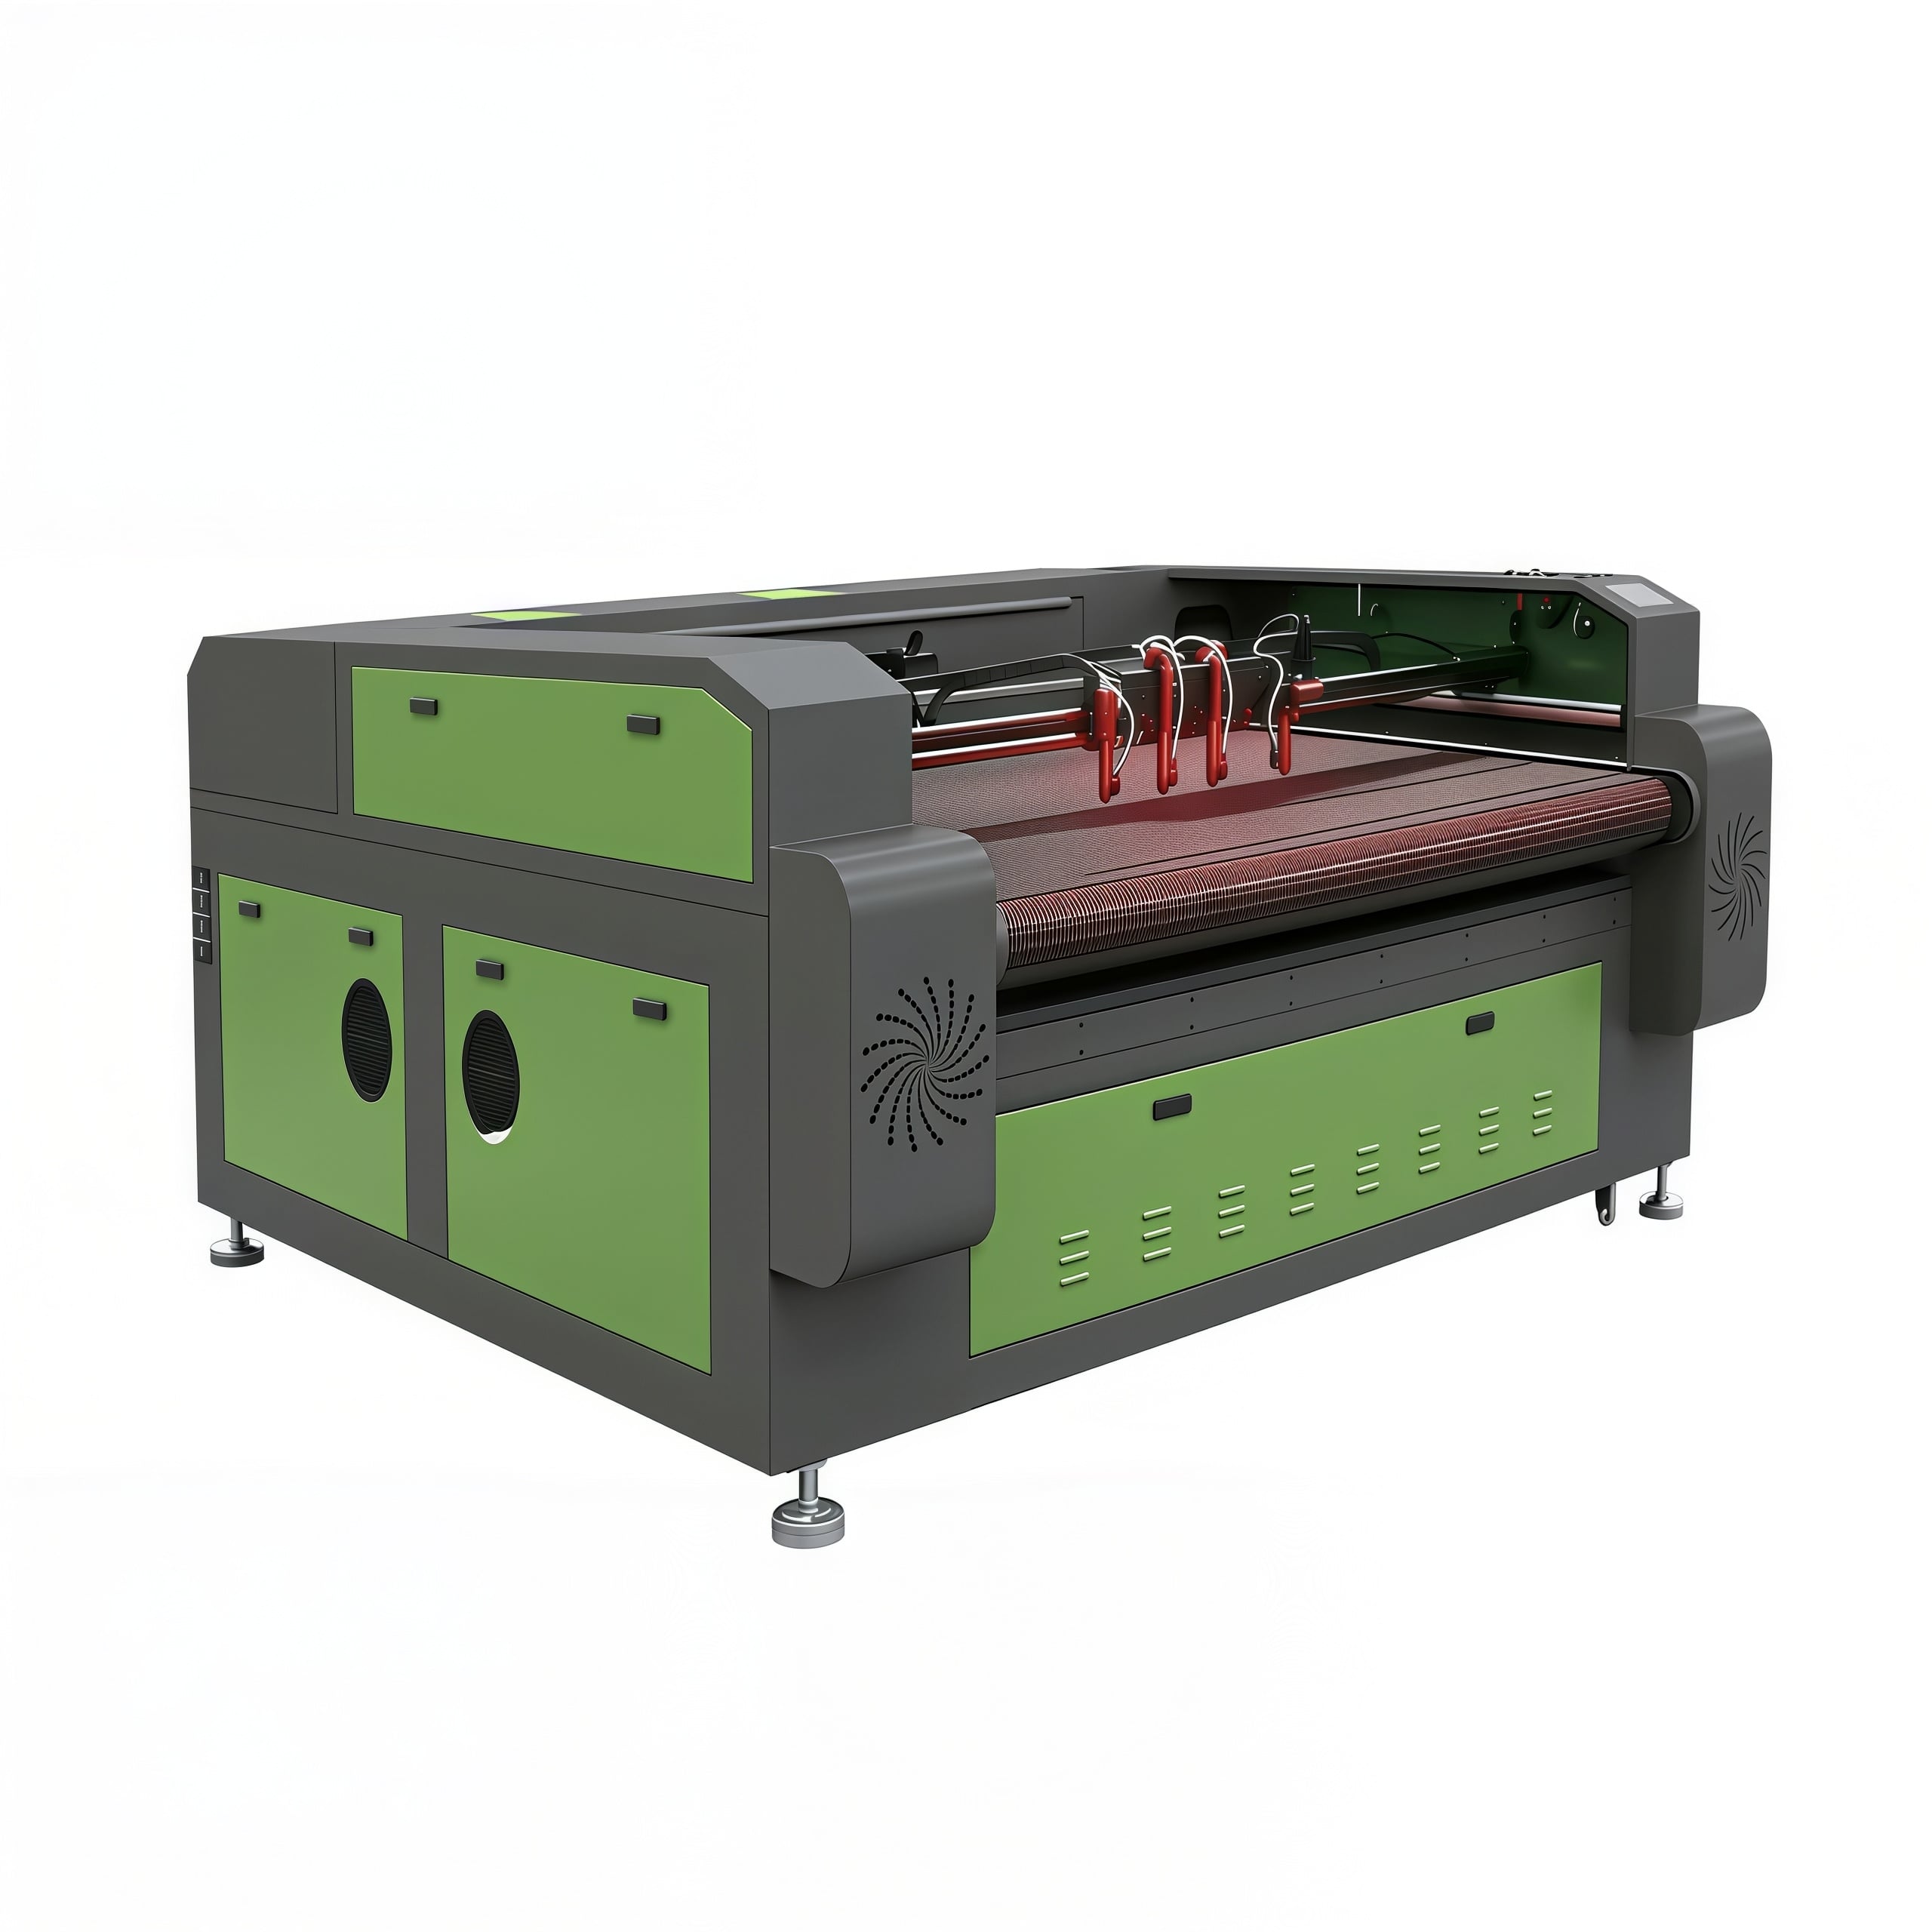
Kumia ja vaahtomuovia ryhmitellään yleensä yhteen, koska molemmat ovat pehmeitä, molemmat ovat ei-metallisia ja molemmat leikataan helposti CO₂-laserilla. Tämä ryhmittely on kätevä, mutta harhaanjohtava.
Kumi on elastomeeri. Se on tiukkaa, se palautuu alkuperäiseen muotoonsa ja sitä on yleensä vulkanisoitu, mikä tarkoittaa, että sen ominaisuudet on asetettu kemiallisella prosessilla, jota laser ei voi kumota. Kumien leikkaaminen on todellinen lämpöerotteluprosessi, ja leikkausreunan laatu riippuu siitä, kuinka nopeasti säde kulkee materiaalin läpi.
Vaahtomuovi koostuu pääasiassa ilmasta. Laajentunut polyeteeni, EVA, EPE ja polyuretaanivaahto ovat muoveja, joiden rakenne koostuu suurelta osin kaasusta. Leikattavaa ainetta on hyvin vähän, joten energiantarve on murto-osa siitä, mitä puu tai MDF vaativat.
Se ero merkitsee molempiin suuntiin. Vaahto leikataan niin alhaisilla energiatasoilla, että pääasiallinen riski on liiallinen leikkaus eikä riittämätön leikkaus, kun taas kumia vaaditaan riittävästi energiaa, jotta se erottuisi siististi ilman sotkua.
On olemassa kolmas ero, ja se on se, joka määrittää, voidaanko työtä suorittaa turvallisesti lainkaan. Joissakin kumeissa ja vaahtoissa on klooria, ja joitakin vaahtoja on kehitetty savuamaan. Aineen tunnistaminen on tehtävä ennen kuin aine saavuttaa leikkuualustan, ei sen jälkeen.
Useimmat ongelmat kumin ja vaahton käsittelyssä johtuvat siitä, että tuntematonta ainetta käsitellään tuttuna.
Polyuretaanivaahto on selkein esimerkki. Sitä leikataan helposti ja leikkausreuna näyttää hyvältä, mikä juuri siksi saa käyttäjät aliarvioimaan sen vaarat. Avosoluttinen polyuretaanivaahto voi jatkaa sisäistä savuamistaan, vaikka lasersäde olisi jo siirtynyt eteenpäin, ja leikkauksen ulkonäkö ei anna mitään varoituksia tästä.
Klooria sisältävät materiaalit muodostavat toisen kovamittaisen rajoituksen. Neopreeni (polyyklooripreeni) ja PVC- tai vinyylivaahto vapauttavat käyttäjälle vaarallisia ja koneelle syövyttäviä klooripitoisia höyryjä, joten niitä ei voida käsitellä laserilla riippumatta siitä, kuinka hyvin ne leikataan.
Tuossa taulukossa olevat kaksi tiukkaa sääntöä eivät ole prosessin suosituksia. Klooria sisältävät kumit ja kovettuneet muovit on tunnistettava ja suljettava pois ennen kuormausta, ja kaikkia kovettuneita muoveja, joiden koostumus on tuntematon, on käsiteltävä tulvaarana, kunnes niille on tehty valvotussa ympäristössä testaus.
Kumi ja kovettunut muovi ovat saman kompromissin vastakkaisilla päistä.
Kumin tapauksessa riskinä on jäänyt lämpö. Hidas leikkausnopeus pitää energian materiaalissa, joka on jo erottunut, mikä aiheuttaa liimaisen, smeeratun reunan, hajun ja täytetyissä kumeissa näkyvän lämpövaikutusalueen leikkausviivan varrella. Paksu kumilevy voidaan usein käsitellä paremmin hallitulla moninkertaisella leikkauskerralla kuin yhdellä raskaalla leikkauskerralla.
Vaahtomateriaalille riski on päinvastainen. Vaahtomateriaalissa on niin vähän materiaalia, että liiallinen energia romahduttaa solurakenteen, jolloin reunasta tulee pyöristynyt tai 'koverrettu' eikä terävä. Vaahtomateriaali vaatii alhaisen energian ja nopean liikkumisen, ja se reagoi liialliseen tehoon huomattavasti näkyvämmällä tavalla kuin liian alhaiseen tehoon.
Molemmille materiaaleille on vielä kaksi muuta merkityksellistä muuttujaa:
Kumitulosteiden ja vaahtomuovitulosteiden valmistukseen käytetään kolmea erillistä menetelmää, joita ei saa sekoittaa keskenään.
Kumin gravointi on yksi vanhimmista olemassa olevista lasersovelluksista, ja se on edelleen hyvä vaihtoehto. Kumilevyä gravoidaan, ei leikata, ja gravointiin syntyvä koverreuna muodostaa leimakuvion reliefpinnan. Materiaali gravoidaan selkeällä tarkkuudella, ja prosessi poistaa työkalujen valmistuskustannukset, jotka perinteinen leimanvalmistus vaati.
Tiivisteiden leikkaus on toiminnallinen sovellus, jossa tarkkuus määrittää tuloksen. Kontuurin ja kiinnitysruuvi- tai liitäntäaukkojen mitat on mitattava valmiista osasta, eikä niitä saa olettaa piirroksesta, koska tiivisteiden suorituskyky riippuu leikkausleveydestä.
Adhesiivipohjaisen vaahtomuovin kiss-leikkaus on tuotantomenetelmä, ei leikkausmenetelmä. Laser leikkaa kumipohjaisen kerroksen läpi ja pysähtyy pohjalevyyn, jolloin osat pysyvät paikoillaan yhdellä kantolehdellä, mikä poistaa tarpeen käsitellä irtoavia osia yksitellen. Menetelmä vaatii liimojen ja pohjalevyjen olevan laser-yhteensopivia.
Kumia ja vaahtomateriaalia leikatessa syntyy kolme riskiä, joista kaikki voidaan hallita säännöllisellä tarkkaavaisuudella.
Paloille. Vaahtomateriaali koostuu pääosin ilmasta, joten lämpö leviää siihen nopeasti, ja vaahtomateriaalin leikkuujätteet muodostavat merkittävän polttoaineen määrän konepohjassa. Polyuretaanivaahto voi savua sisäisesti säteen ohitettuaan, mikä tarkoittaa, että työ, joka näyttää valmiilta, ei välttämättä ole lopullisesti palanut. Kumia ja vaahtomateriaalia leikatessa on oltava valppaana koko työn ajan, ja konepohja sekä imupolku on puhdistettava säännöllisesti, ei vain silloin kun se on kätevää.
Höyryt. Kumi tuottaa runsaasti savua, ja vulkanisoitu kumi lisää voimakasta hajua, jota on vaikea sivuuttaa, mutta helppoa sietää. Polyuretaanivaahto vapauttaa höyryjä, jotka on kerättävä niiden lähteessä. Neopreeni- ja PVC-vaahto vapauttavat klooripitoisia höyryjä, eikä niitä saa käsitellä lainkaan.
Koneen vaurioituminen. Klooripitoiset kaasut ovat syövyttäviä koneen komponenteille ja optiikalle. Liimauspuhkean vaahtomateriaalin liima voi jättää jälkiä suuttimen kulkureitille ja linssille, mikä heikentää leikkaustarkkuutta kaikissa myöhempissä työtehtävissä, ei ainoastaan vaahtomateriaalin leikkauksessa.
Näiden materiaalien käyttöohje on lyhyt: vahvista materiaali, varmista, että poisto toimii täydellä teholla, pidä leikkausalusta tyhjänä leikkausjätteistä ja älä koskaan jätä konetta käynnissä valvomatta. Vaahtomateriaalin leikkauksen jälkeen tarkista alusta piilossa olevien hiilloskohtien varalta ennen koneen jättämistä.
Tähän luokkaan kuuluva suurin osa jätteestä johtuu siitä, että pehmeitä materiaaleja pidetään yksinkertaisina materiaaleina.
Kumi ja vaahtomuovi kuuluvat jo X1325-alustalle listattuihin materiaaleihin, ja niiden asettamat vaatimukset ovat erityisiä.
Työalue. Vaahtomuovityöhön kuuluu suuria pakkauslisäosia ja mattoja, kun taas tiivisteprojektit sisältävät useita pieniä, tiukasti sisäkkäisiä osia. Mingxing Laser tarjoaa tasaisia leikkuupöytiä kokojen 6090, 1390, 1610 ja 1325 mukaan, joten työalue voidaan sovittaa juuri tuotettavien osien kokoon.
Tehdon säätö. Kumpikaan materiaali ei vaadi suuria energiamääriä; vaahtomuovi vaatii erinomaisen vähän. Tässä tilanteessa ohjattavan virtalähteen arvo on tarkkuus alhaisella tehotasolla eikä maksimiteho, ja standardit 100 W, 130 W ja 150 W -konfiguraatiot sovitetaan työhön ohjaamalla toimitettua energiaa sen sijaan, että käytettäisiin maksimitehon ylärajaa.
Materiaalin paksuus. Kovakuivattuja vaahtoblokkeja ja paksuja kumilevyjä käytetään yleisesti tällä alalla. X1325:n magneettinen leviämisalusta tukee enintään noin 45 mm:n paksuisia syöttöaineita, mikä mahdollistaa paksujen blokkien käsittelyn ilman niiden jakamista kerroksiin.
Liikkeen laatu. Tasainen kulku- eli siirtynopeus vaikuttaa suoraan reunojen laatuun molemmissa materiaaleissa vastakkaisella tavalla. X1325:ssä X-/Y-akselin lineaarimoottoripohjainen magneettinen leviämisjärjestelmä tarjoaa enimmillään 1 m/s:n nopeuden nopeassa liikkumisessa ja toistotarkkuuden jopa 0,05 mm:n tarkkuudella, mikä mahdollistaa vaahtomateriaalin vaatimat nopeat ja tasaiset käsittelykerrat.
Tuotantokapasiteetti. Tiivisteprofiilien ja sisäosien valmistus on toistuvaa. Kahden säteen konfiguraatio mahdollistaa kahden eri toiminnon suorittamisen rinnakkain samalla alustalla, ja kun osat leikataan tulostetusta tai etukäteen merkitystä materiaalista, kamerapohjainen sijoitusjärjestelmä auttaa kohdistamaan jokaisen leikkauksen olemassa olevaan asettelua.
Poisto. Kumisavu ja vaahtomuovihöyryt ovat pääasiallinen syy, miksi imurin koko pitää määrittää käsiteltävän materiaalin ja käyttöjakson mukaan. Klooria sisältävien materiaalien kohdalla oikea ratkaisu ei ole parempi suodatus, vaan niiden käsittelyn täysin välttäminen.
Yllä olevat konfiguraatiotiedot on otettu julkisista tuote- ja teknisistä dokumenteista vastaaville malleille. Lopullinen valinta tulee tehdä materiaalin tyypin, levyn tai lohkon paksuuden ja päivittäisen tuotannon perusteella.
Kumi ja vaahtomuovi näyttävät helpoilta materiaaleilta, mutta ne käyttäytyvät kahden eri insinööriongelman tavoin. Hyödyllinen lähestymistapa on erottaa ne toisistaan heti alusta asti.
Vahvista materiaali ennen kaikkea muuta, koska klooria sisältäviä kumeja ja vaahtomuoveja ei saa koskaan käsitellä ja polyuretaanivaahtomuovia ei saa koskaan jättää valvomatta. Leikkaa kumia riittävällä energialla, jotta leikkaus on selkeä ilman pitkäaikaista lämmön kertymistä, ja leikkaa vaahtomuovia nopeasti ja kevyesti, jotta solurakenne säilyy ehjänä.
Kauppojen, jotka valmistavat tiivistimiä ja pakkausliitteitä, käytännöllinen ensimmäinen askel on mittava: leikkaa testiosan, mittaa todellinen leikkausleveys valmiista tiivistimestä piirroksen sijaan ja kirjaa muistiin asetus, jolla saavutettiin osa, joka todella tiivistää tai sopii paikalleen.
 Uusimmat uutiset
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser on johtava Kiinassa sijaitseva laserkoneiden valmistaja, joka tarjoaa CO2-laserleikkauskoneita, kuitulaserleikkauskoneita, CNC-porakoneita, laserhitsauskoneita ja lasermerkintälaitteita. OEM-/ODM-räätälöidyissä ratkaisuissa mahdollisuus. Pyydä tarjous jo tänään!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Tietosuojakäytäntö

 EN