Pryž a pěna jsou obvykle seskupeny dohromady, protože obě jsou měkké, obě jsou nekovové a obě se snadno řežou CO₂ laserem. Toto seskupení je sice pohodlné, ale zavádějící.
Pryž je elastomer. Je hustá, vrací se do původního tvaru a obvykle je vulkanizovaná, což znamená, že její vlastnosti byly stanoveny chemickým procesem, který laser nemůže obrátit. Řezání pryže je skutečný tepelný dělící proces a kvalita řezu závisí na tom, jak rychle paprsek projde materiálem.
Pěna se skládá převážně ze vzduchu. Rozšířený polyetylén, EVA, EPE a polyuretanová pěna jsou plasty, jejichž struktura je z velké části plynná. Materiálu ke zpracování je velmi málo, takže požadavek na energii je jen zlomek toho, co je potřebné pro dřevo nebo MDF.
Tento rozdíl má význam v obou směrech. Pěna se řeže při tak nízkých úrovních energie, že hlavním rizikem je přeřezání, nikoli nedořezání, zatímco k čistému oddělení pryže je potřeba dostatek energie, aby nedocházelo ke smazání.
Existuje třetí rozdíl, a právě on rozhoduje o tom, zda je daná úloha vůbec bezpečné spustit. Některé pryže a pěny obsahují chlor, a některé pěny jsou formulovány tak, aby doutnaly. Identita materiálu musí být stanovena ještě před tím, než materiál dorazí na pracovní povrch, nikoli až poté.
Většina problémů při zpracování pryže a pěny sahá až k tomu, že se neznámý materiál považuje za známý.
Nejjasnějším příkladem je polyuretanová pěna. Řeže se snadno a řez vypadá uspokojivě, což je právě důvod, proč ji obsluha podceňuje. Otevřenobuněčná polyuretanová pěna může po odchodu laserového paprsku dále doutnat uvnitř, aniž by vizuální vzhled řezu poskytoval jakékoli varování.
Materiály obsahující chlor představují další pevnou hranici. Neopren (polychloropren) a PVC nebo vinylová pěna uvolňují toxické plyny obsahující chlor, které jsou nebezpečné pro obsluhu a korozivní pro stroj; proto je nelze zpracovávat laserem bez ohledu na to, jak dobře se řežou.
Tyto dvě přísné pravidla v tabulce nejsou pouze preferencemi procesu. Gumy a pěny obsahující chlor musí být identifikovány a vyloučeny ještě před nahráním do stroje; jakákoli pěna s neznámým složením musí být do doby, než bude pod dozorem otestována, považována za riziko požáru.
Guma a pěna leží na opačných koncích stejného kompromisu.
U gumy je rizikem teplo, které se udržuje. Pomalý průchod udržuje energii v materiálu, který již byl oddělen, což vede ke lepkavému, rozmazanému okraji, zápachu a u plněných gum viditelné tepelně ovlivněné oblasti podél řezu. Tlustší gumové desky se často lépe zpracovávají řízenými násobnými průchody než jediným intenzivním průchodem.
U pěny je riziko opačné. Pěna obsahuje tak málo materiálu, že nadbytečná energie způsobí kolaps buněčné struktury a výsledkem je zaoblený nebo „zhroutený“ okraj místo ostrého.
Dvě další proměnné jsou důležité u obou materiálů:
Výroba pryže a pěny zahrnuje tři odlišné operace, které nesmí být zaměňovány.
Gravírování pryže je jednou z nejstarších existujících laserových aplikací a stále je to vhodná metoda. Pryžový list se gravíruje, nikoli řeže, a vygravírovaná prohlubeň se stane reliéfním povrchem razítka. Materiál se gravíruje s čistou definicí a proces eliminuje náklady na nástroje, které tradiční výroba razítek vyžadovala.
Řezání těsnění je funkční aplikací, kde výsledek určuje tolerance. Obrys i otvory pro šrouby nebo přípojky je třeba měřit na hotovém dílu, nikoli odvozovat z výkresu, protože výkon těsnění závisí na šířce řezu.
Povrchové řezání pěny s lepicí vrstvou je výrobní technika, nikoli technika řezání. Laser prořeže vrstvu pěny a zastaví se u podložky, čímž zůstanou díly na jediném nosném listu, takže není nutné jednotlivé volné kousky manipulovat odděleně. Vyžaduje lepidlo i podložku kompatibilní s laserem.
Guma a pěna soustřeďují tři rizika, přičemž všechna tři lze řídit pravidelnou disciplínou.
Požáru. Pěna se skládá převážně z vzduchu, proto se do ní teplo rychle šíří a odpadky z pěny představují významné množství paliva v pracovním prostoru stroje. Polyuretanová pěna může po průchodu laserového paprsku doutnat zevnitř, což znamená, že práce, která vypadá dokončená, nemusí být skutečně dokončená hořením. Práce s gumou a pěnou vyžadují dohled od začátku do konce a čištění pracovního prostoru stroje i odsávací trasy musí probíhat podle pevně stanoveného plánu, nikoli jen tehdy, když je to vhodné.
Páry. Guma vyvolává hustý kouř a vulkanizovaná guma přidává silný zápach, který je těžko ignorovatelný, ale snadno snášený. Polyuretanová pěna uvolňuje výpary, které je nutné zachytit přímo u zdroje. Neoprenová a PVC pěna uvolňují chlórové výpary a nesmí být zpracovávány vůbec.
Poškození stroje. Chlorové výpary poškozují součásti stroje i optiku koroze. Pěna se samolepicí podložkou může zanechat lepidlový zbytek na trase trysek i na čočce, čímž se snižuje kvalita řezu u každého následného úkolu, nejen při zpracování pěny.
Postup pro tyto materiály je stručný: potvrďte materiál, zajistěte plný výkon odsávání, udržujte pracovní plochu čistou od odpadu a nikdy nenechávejte stroj bez dozoru. Po zpracování pěny před opuštěním stroje zkontrolujte pracovní plochu na přítomnost skrytých žhavých uhlíků.
Většina odpadu v této kategorii vzniká z předpokladu, že měkké materiály jsou jednoduché materiály.
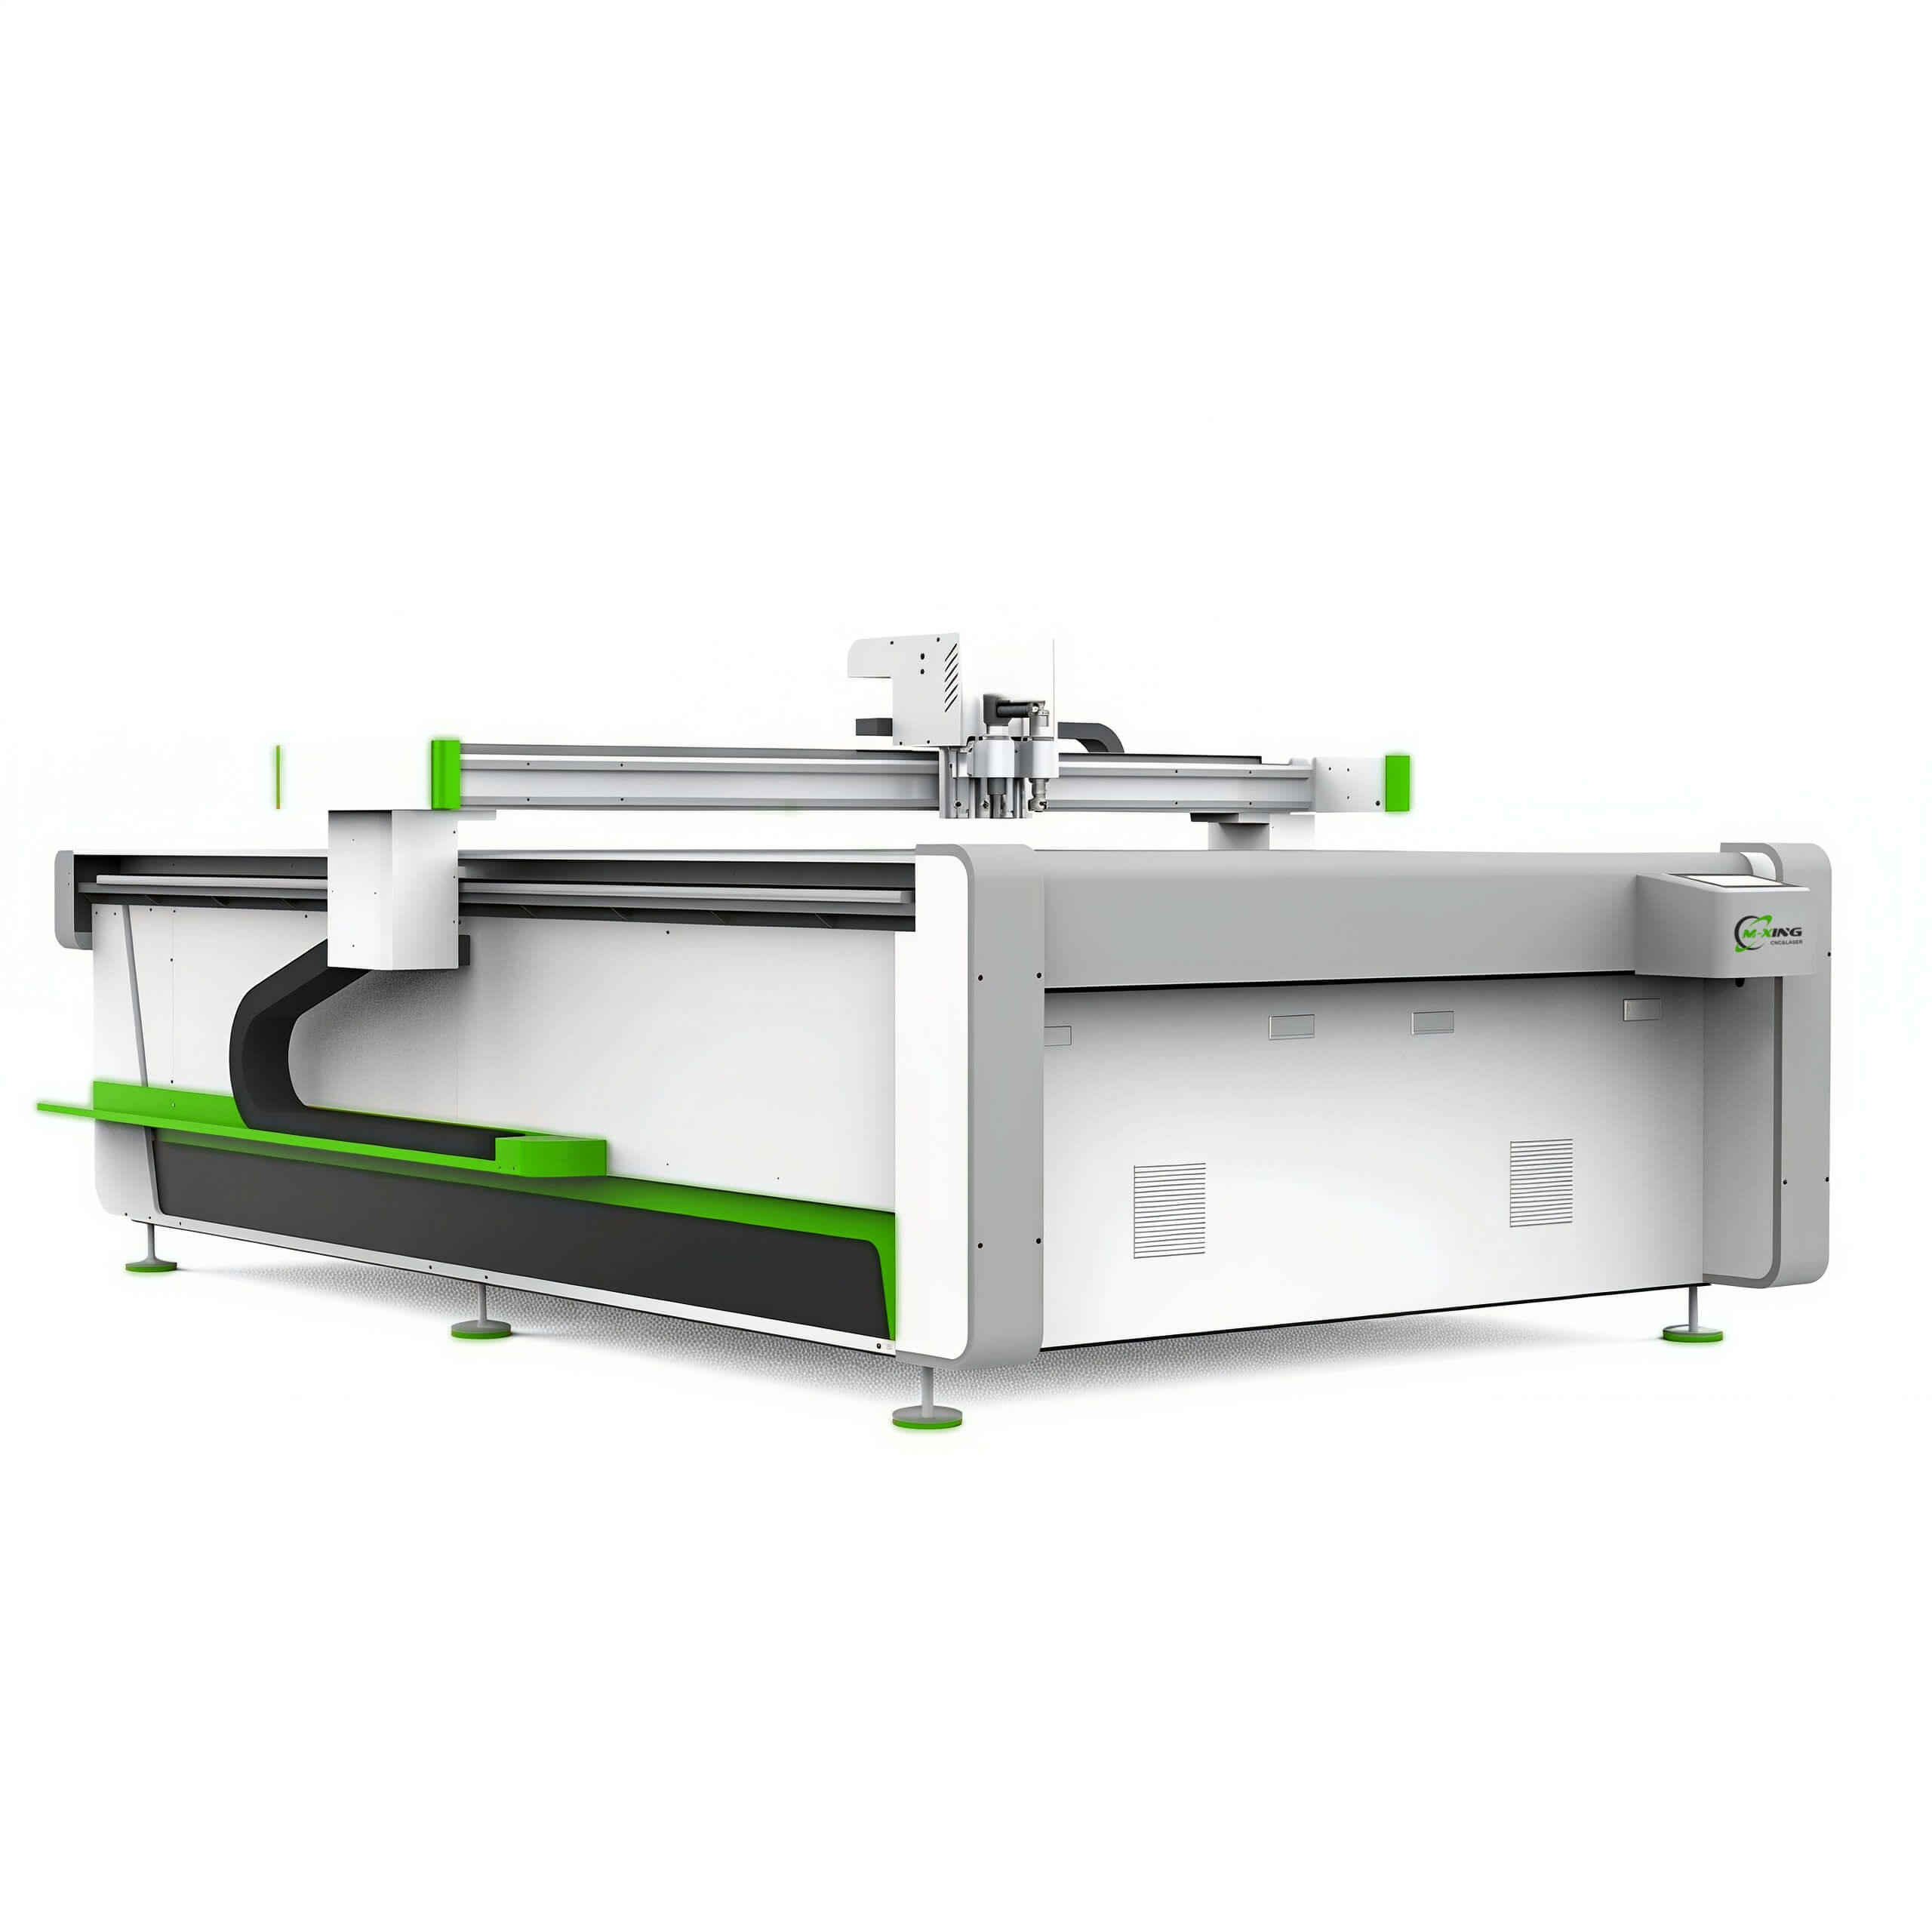
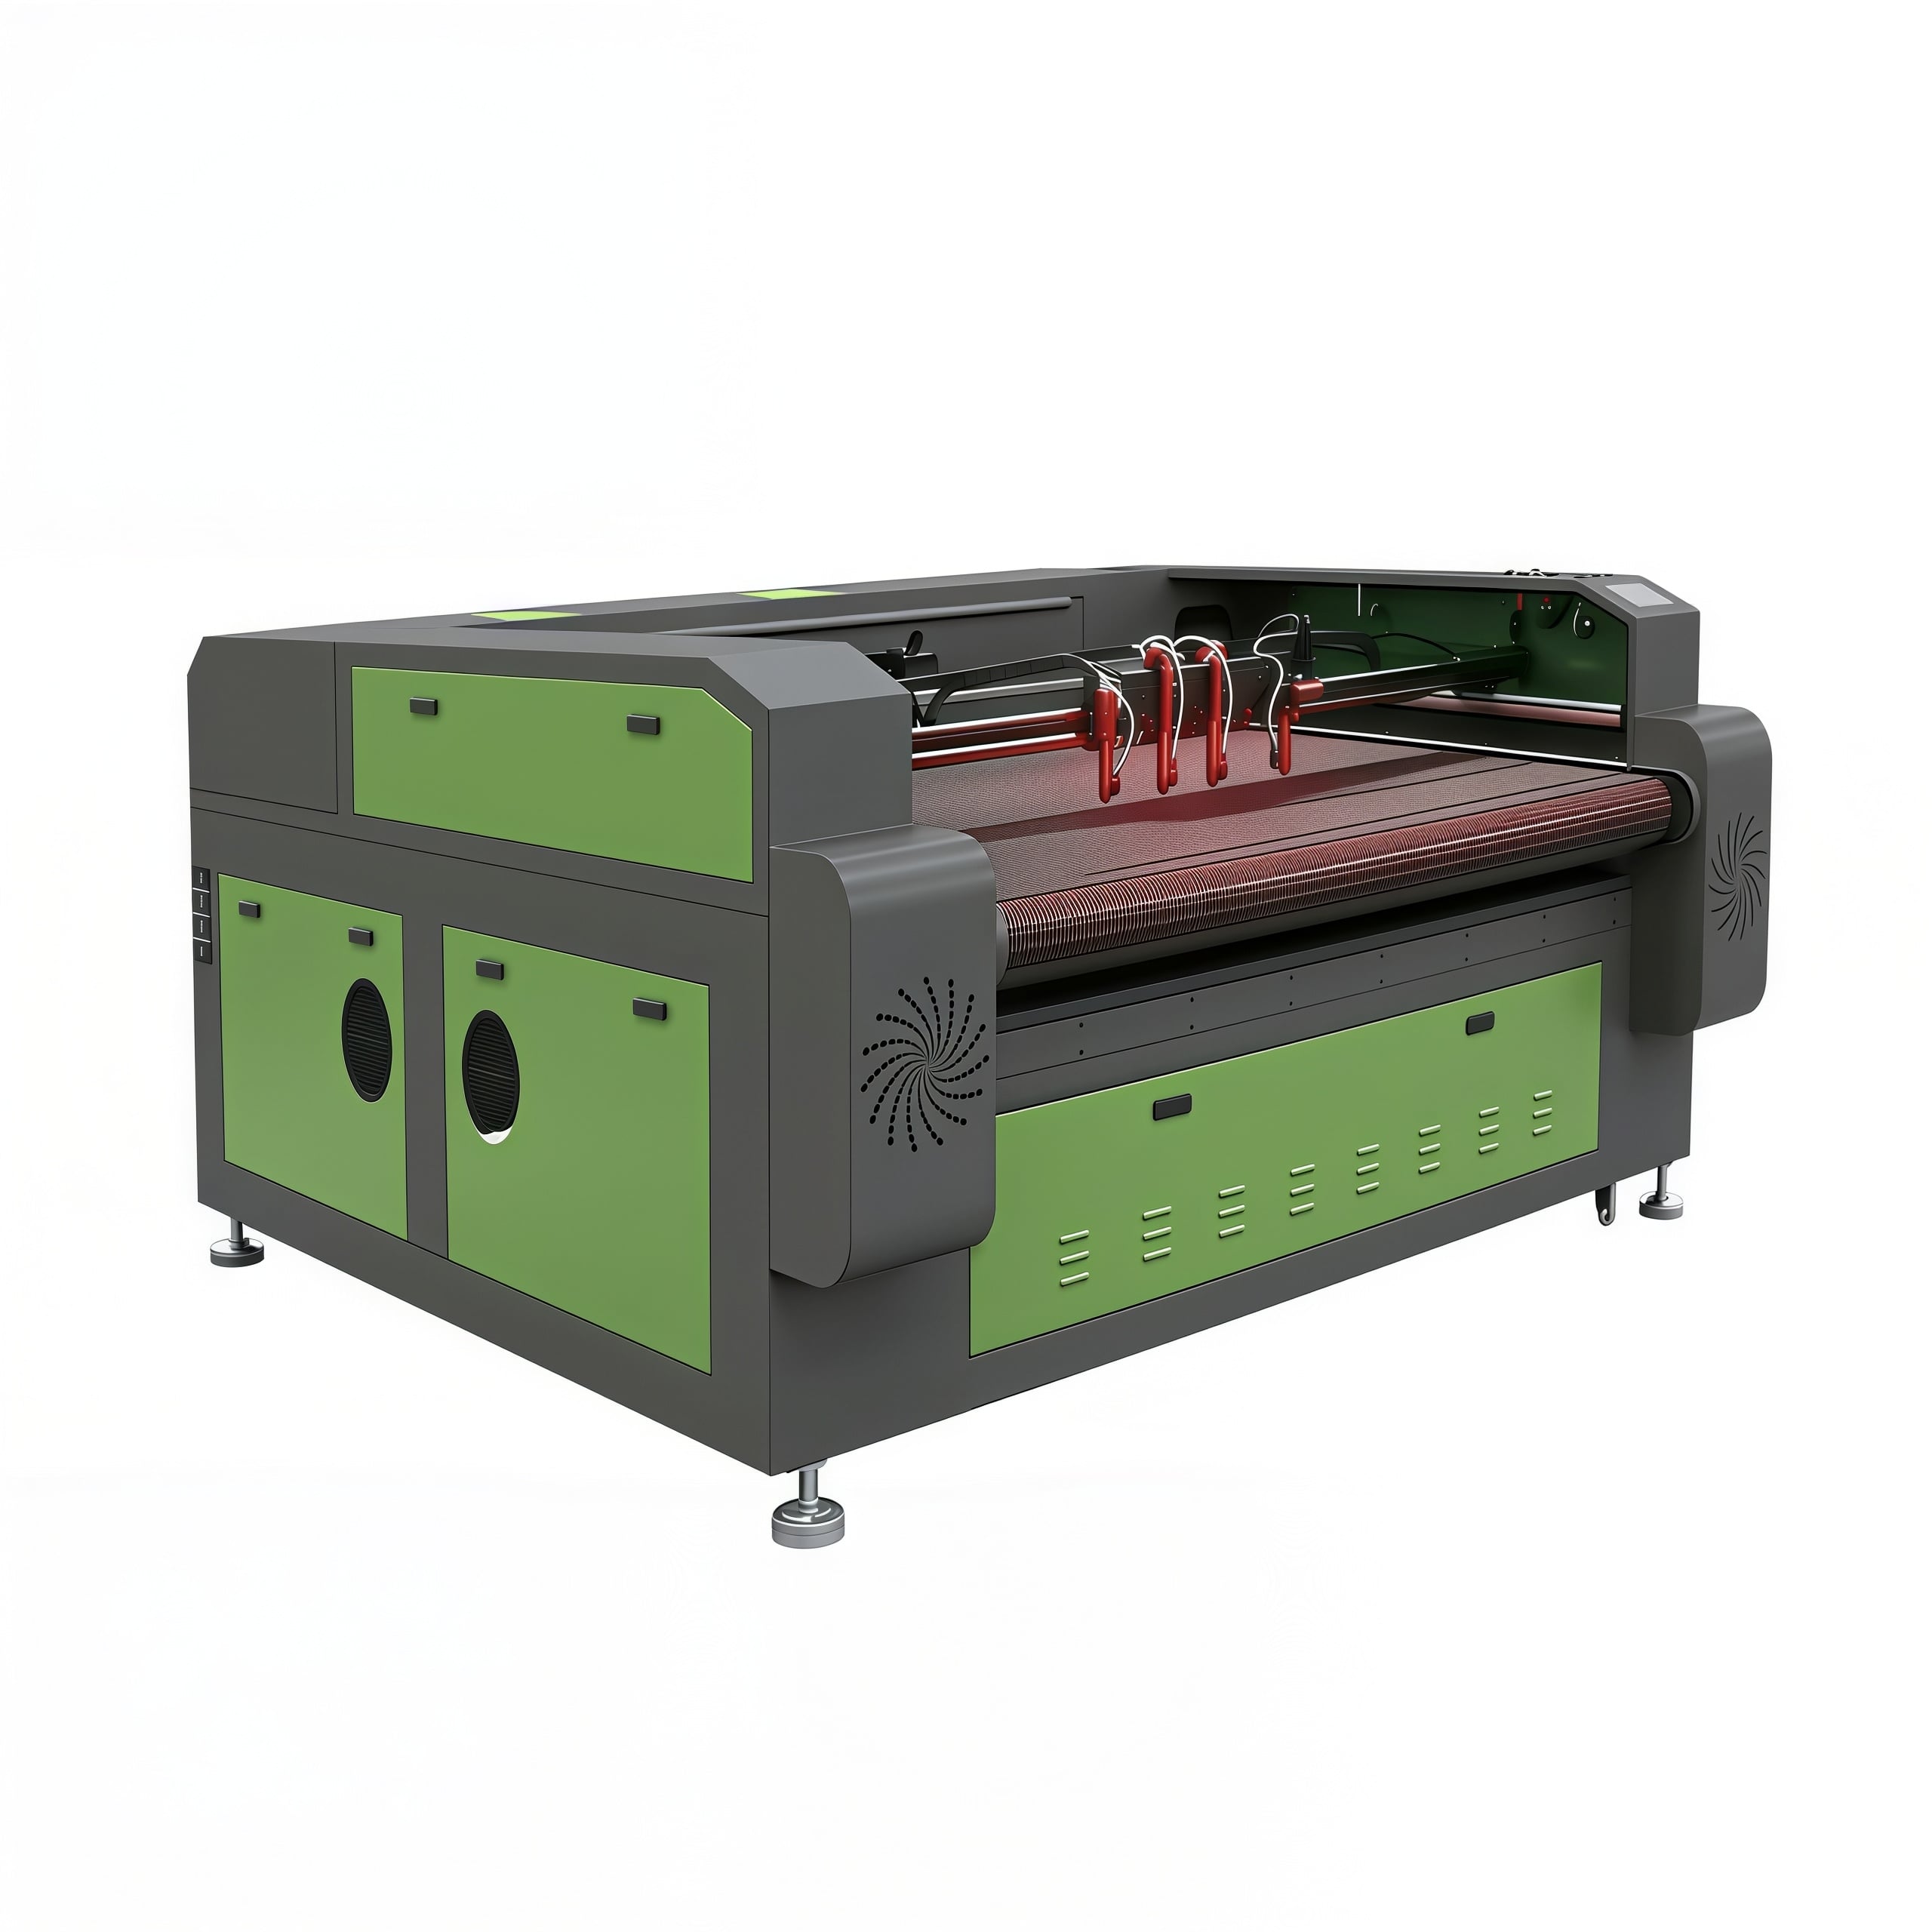
Pryž a pěna patří mezi materiály, které jsou již uvedeny pro platformu X1325, a požadavky, které klade jejich zpracování, jsou specifické.
Pracovní plocha. Práce s pěnou zahrnuje výrobu velkých obalových vložek a rohoží, zatímco výroba těsnění zahrnuje mnoho malých dílů, které jsou těsně uspořádány vedle sebe. Mingxing Laser nabízí rovinné formáty o rozměrech 6090, 1390, 1610 a 1325, takže pracovní plocha může odpovídat skutečným rozměrům vyráběných dílů.
Řízení výkonu. Ani jeden z těchto materiálů nepotřebuje velké množství energie; pěna potřebuje velmi málo. Hodnota regulovaného napájecího zdroje spočívá zde spíše v přesnosti při nízkém výkonu než v maximálním výstupním výkonu, a standardní konfigurace 100 W, 130 W a 150 W jsou na danou úlohu přizpůsobeny řízením dodávané energie místo provozu na maximálním výkonu.
Tloušťka materiálu. Pěnové bloky a silné gumové desky jsou v této kategorii běžné. Magnetická levitační platforma X1325 umožňuje maximální tloušťku přivádění přibližně 45 mm, čímž lze zpracovávat tlustší bloky bez jejich dělení na vrstvy.
Kvalita pohybu. Stálá rychlost posuvu přímo ovlivňuje kvalitu okrajů u obou materiálů, avšak opačným způsobem. U X1325 zajišťuje lineární magnetická levitační soustava os X/Y maximální rychlost rychlého posuvu až 1 m/s s opakovatelnou polohovací přesností až 0,05 mm, což umožňuje rychlé a rovnoměrné průchody požadované pro pěnu.
Výkon. Výroba těsnění a vložek je opakující se činnost. Dvojité nosníkové uspořádání umožňuje provádět dvě operace paralelně na stejné platformě; pokud jsou díly řezány z tištěného nebo předem označeného materiálu, pomáhá systém polohování pomocí kamery zarovnat každý řez s existujícím rozvržením.
Odstraňování. Kouř z pryže a výpary z pěny jsou hlavním důvodem, proč je třeba velikost odsávání přizpůsobit materiálu a provoznímu cyklu. U materiálů obsahujících chlor není správným řešením lepší filtrace; správné řešení je vůbec tyto materiály nezpracovávat.
Uvedené konfigurační údaje jsou převzaty z publikované produktové a technické dokumentace příslušných modelů. Konečný výběr by měl být založen na typu materiálu, tloušťce listu nebo bloku a denním výstupu.
Pryž a pěna vypadají jako snadné materiály, ale chovají se jako dva zcela odlišné inženýrské problémy. Užitečný přístup spočívá v jejich oddělení od samého začátku.
Nejprve potvrďte typ materiálu, protože materiály z pryže a pěny obsahující chlor nesmí být vůbec zpracovávány a pěna z polyuretanu nesmí být nikdy ponechána bez dozoru. Pryž řežte s dostatečnou energií, aby došlo k čistému oddělení bez zbytečného hromadění tepla, a pěnu řežte rychle a jemně, aby zůstala nedotčená její buňková struktura.
Pro obchody vyrábějící těsnění a vložky do obalů je praktickým prvním krokem opatření založené na měření: vyřežte testovací díl, změřte skutečnou šířku řezu na dokončeném těsnění místo na výkresu a zaznamenejte nastavení, které vedlo k výrobku, který ve skutečnosti utěsňuje nebo přesně sedí.
 Nejnovější zprávy
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser je přední čínský výrobce laserových strojů nabízející CO2 laserové řezačky, vláknové laserové řezačky, CNC frézky, laserové svařovací stroje a označovací stroje. K dispozici jsou individuální řešení typu OEM/ODM. Požádejte ještě dnes o cenovou nabídku!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Zásady ochrany soukromí

 EN