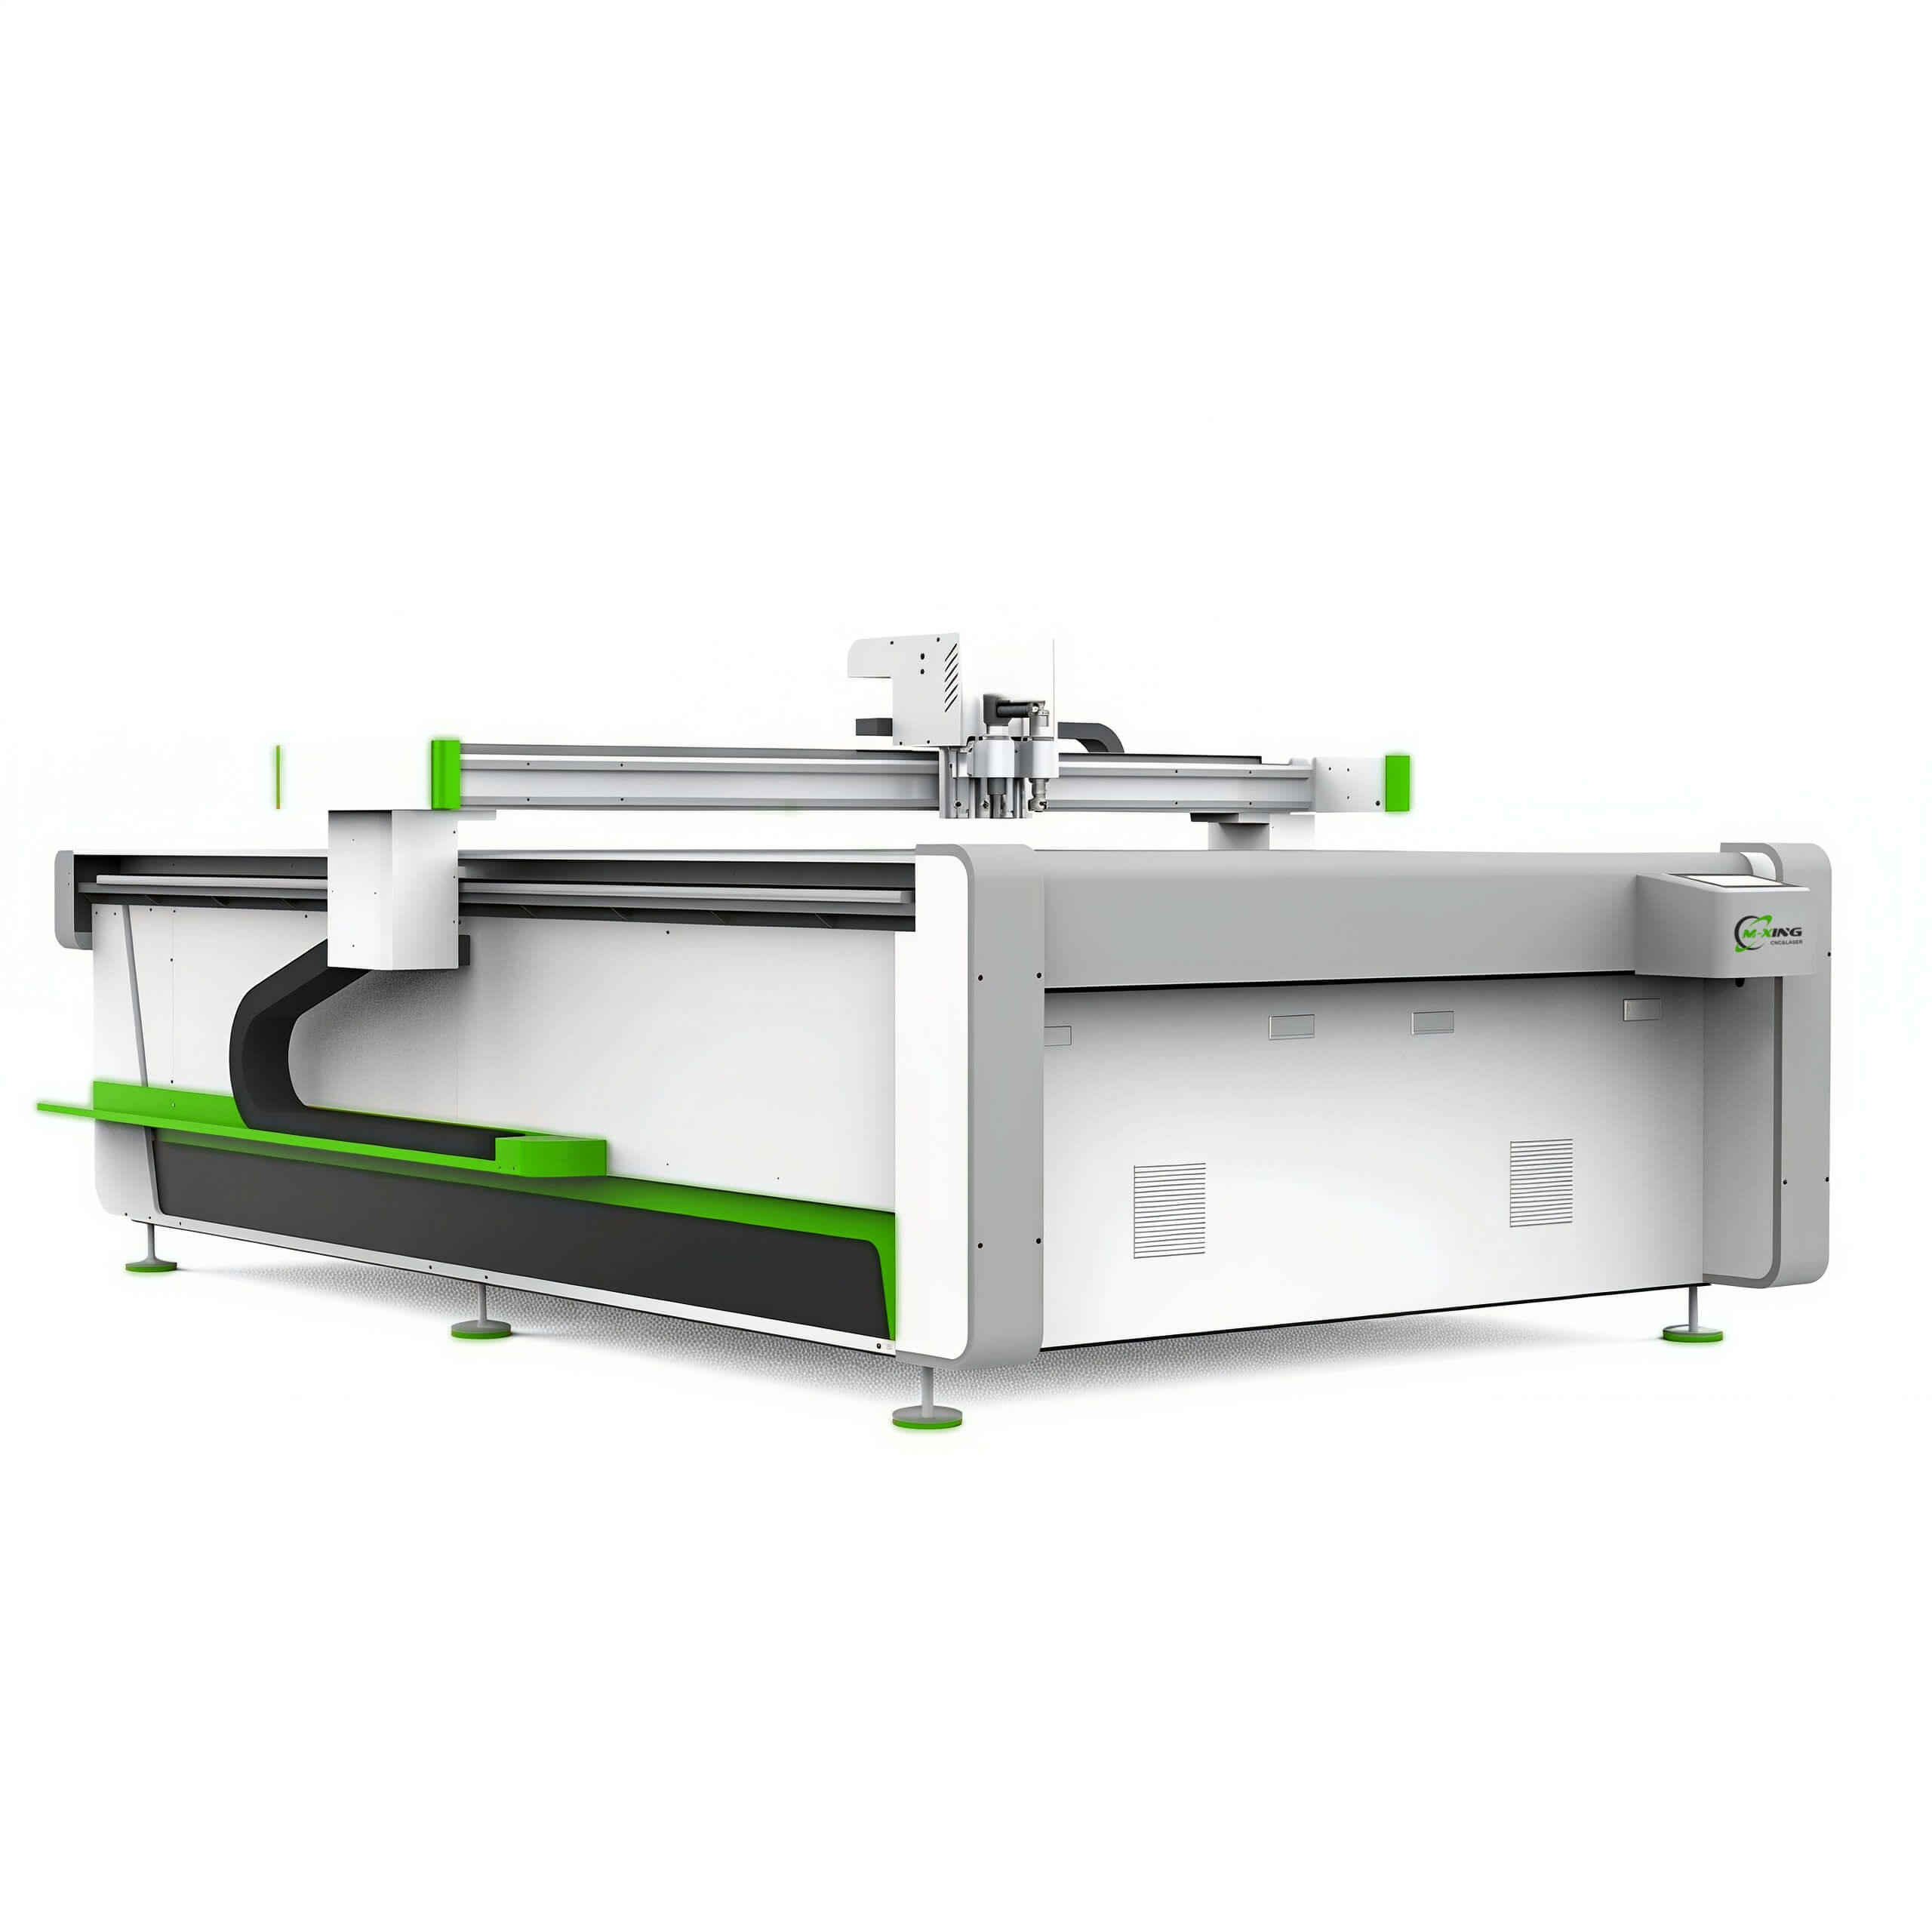
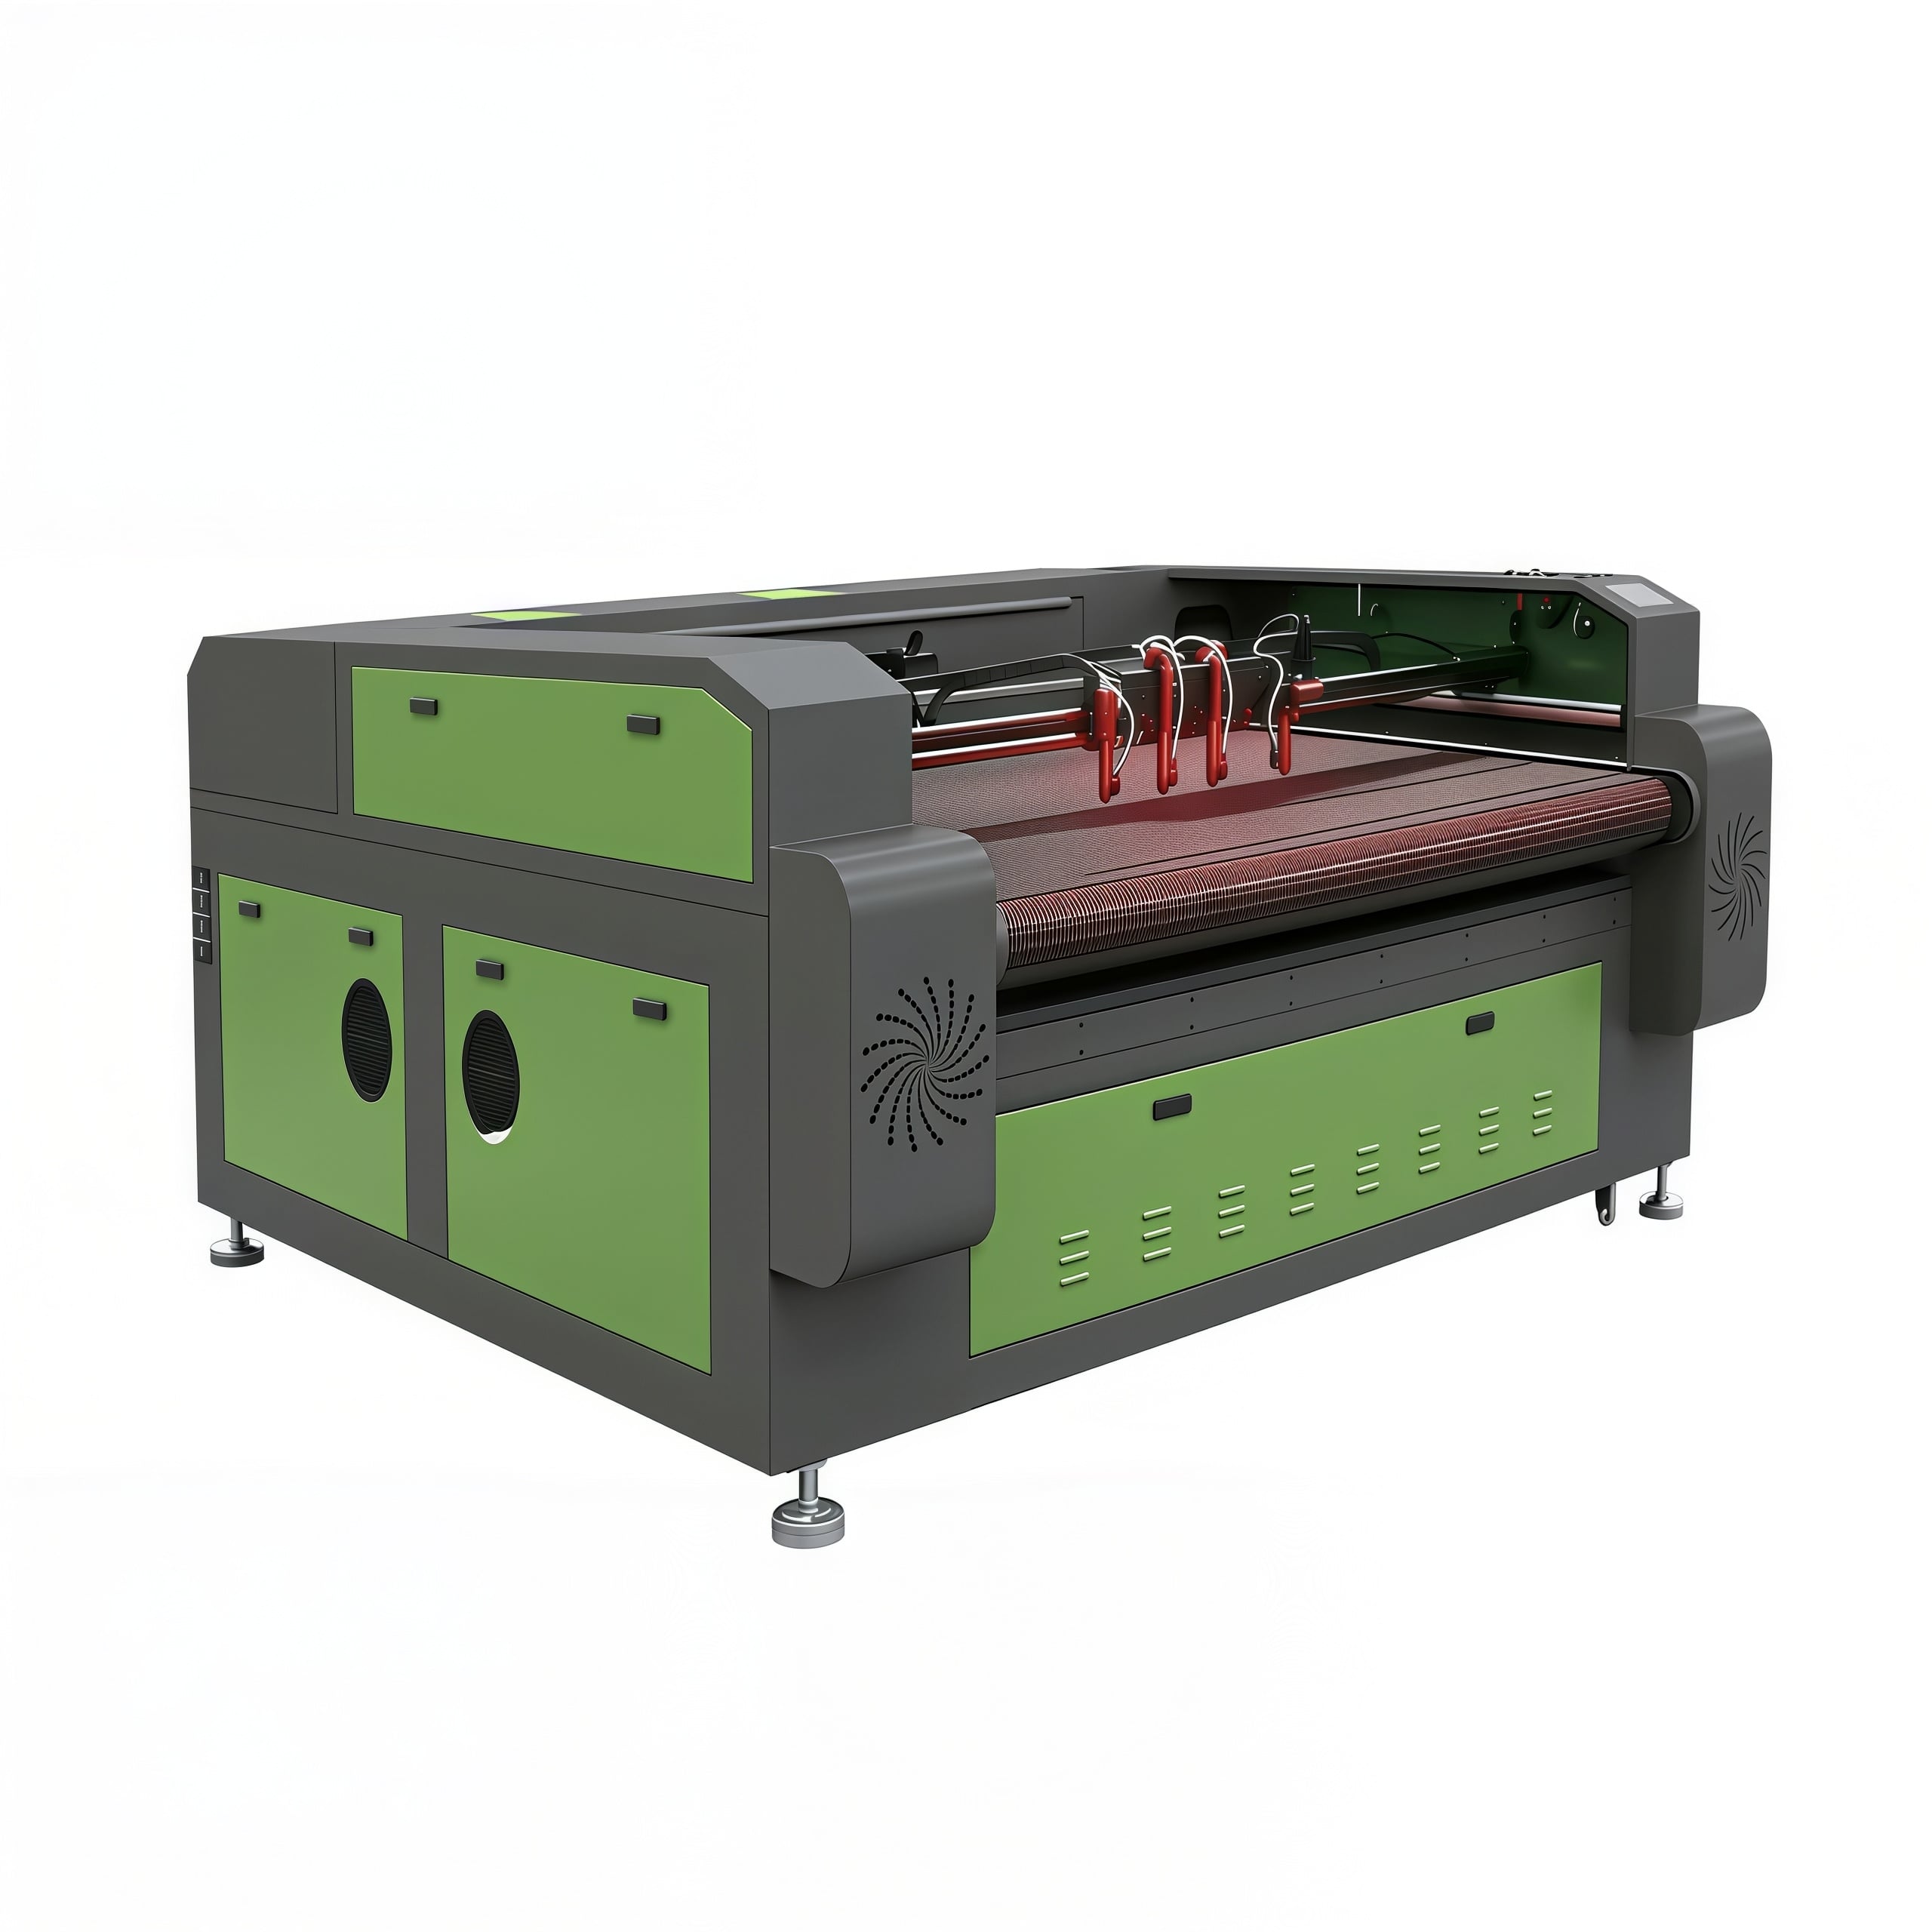
Cauciucul și spuma sunt de obicei grupate împreună, deoarece ambele sunt moi, ambele sunt nemetalice și ambele se taie ușor cu laser CO₂. Acest grupare este convenabilă, dar înșelătoare.
Cauciucul este un elastomer. Este dens, își recâștigă forma inițială și este, de obicei, vulcanizat, ceea ce înseamnă că proprietățile sale au fost stabilite printr-un proces chimic pe care laserul nu îl poate anula. Tăierea cauciucului este un proces autentic de separare termică, iar calitatea muchiei depinde de viteza cu care fasciculul străpunge materialul.
Spuma este în mare parte aer. Polietilena expandată, EVA, EPE și spuma de poliuretan sunt plastice ale căror structură este în principal gaz. Există foarte puțin material de tăiat, astfel încât necesarul de energie reprezintă o fracțiune din cel necesar pentru lemn sau MDF.
Această diferență contează în ambele sensuri. Spuma se taie la niveluri de energie atât de scăzute încât principalul risc este tăierea excesivă, nu cea insuficientă, în timp ce cauciucul necesită suficientă energie pentru a fi separat curat, fără a se întinde.
Există o a treia diferență, cea care decide dacă o lucrare poate fi executată în siguranță sau nu. Unele tipuri de cauciuc și spumă conțin clor, iar unele spume sunt formulate pentru a ardere lent. Identitatea materialului trebuie stabilită înainte ca acesta să ajungă pe patul de lucru, nu după.
Majoritatea problemelor din procesarea cauciucului și a spumei se datorează tratării unui material necunoscut ca și cum ar fi unul familiar.
Spuma de poliuretan este cel mai clar exemplu. Se taie ușor și marginea pare acceptabilă, ceea ce explică exact de ce operatorii o subestimează. Spuma de poliuretan cu celule deschise poate continua să ardă lent în interior, chiar după ce fasciculul s-a deplasat deja, iar aspectul vizual al tăieturii nu oferă niciun semn de avertizare.
Materialele care conțin clor reprezintă o altă limită strictă. Neoprenul (polichloroprenul) și spuma din PVC sau vinil eliberează gaze pe bază de clor, periculoase pentru operator și corozive pentru mașină, deci niciunul dintre acestea nu poate fi prelucrat cu laser, indiferent cât de bine taie.
Cele două reguli stricte din acea tabelă nu sunt preferințe de proces. Cauciucurile și spumele care conțin clor trebuie identificate și excluse înainte de încărcare, iar orice spumă al cărei compozit este necunoscut trebuie tratată ca un risc de incendiu până când este testată sub supraveghere.
Cauciucul și spuma se află la capete opuse ale aceluiași compromis.
Pentru cauciuc, riscul este căldura care persistă. O trecere lentă menține energia în materialul care s-a separat deja, ceea ce produce o margine lipicioasă și smulsă, un miros și, în cazul cauciucurilor umplute, o zonă vizibilă afectată termic de-a lungul tăieturii. Foile mai groase de cauciuc sunt adesea manipulate mai bine prin treceri multiple controlate decât printr-o singură trecere intensă.
Pentru spumă, riscul este opusul. Spuma conține atât de puțin material încât energia în exces distruge structura celulară, lăsând o margine rotunjită sau „înfundată”, în loc de una clar definită. Spuma necesită energie scăzută și deplasare rapidă, iar reacția sa la putere excesivă este mult mai vizibilă decât la putere insuficientă.
Două variabile suplimentare sunt importante pentru ambele materiale:
Producția din cauciuc și spumă implică trei operații distincte, care nu trebuie confundate una cu cealaltă.
Gravarea cauciucului este una dintre cele mai vechi aplicații ale laserului existente și rămâne o aplicație eficientă. Foile de cauciuc sunt gravate, nu tăiate, iar adâncitura gravată devine suprafața în relief a ștampilei. Materialul se gravează cu claritate și procesul elimină costurile de realizare a matrițelor necesare în metoda tradițională de fabricare a ștampilelor.
Tăierea garniturilor este o aplicație funcțională în care toleranța determină rezultatul. Conturul și găurile pentru șuruburi sau racorduri trebuie măsurate pe piesa finită, nu presupuse pe baza desenului, deoarece performanța garniturii depinde de lățimea tăieturii (kerf).
Tăierea parțială a spumei cu strat adeziv este o tehnică de producție, nu una de tăiere. Laserul taie prin stratul de spumă și se oprește la suportul adeziv, lăsând piesele în poziția lor pe o singură foaie portantă, ceea ce elimină necesitatea manipulării individuală a pieselor separate. Această tehnică necesită ca adezivul și suportul să fie compatibile cu laserul.
Cauciucul și spuma concentrează trei riscuri, iar toate cele trei pot fi gestionate prin disciplină rutinieră.
Foc. Spuma este în mare parte aer, deci căldura se răspândește rapid în interiorul ei, iar deșeurile de spumă reprezintă o cantitate semnificativă de combustibil în patul mașinii. Spuma de poliuretan poate continua să ardă în mod incandescent în interior, chiar după trecerea fasciculului, ceea ce înseamnă că o lucrare care pare finalizată nu este neapărat complet arsă. Prelucrarea cauciucului și a spumei trebuie supravegheată de la început până la sfârșit, iar patul mașinii și traseul de extracție trebuie curățate conform unui program fix, nu doar atunci când este convenabil.
Fumuri. Cauciucul produce fum dens, iar cauciucul vulcanizat adaugă un miros puternic, greu de ignorat, dar ușor de tolerat. Spuma de poliuretan eliberează gaze care trebuie capturate la sursă. Spuma de neopren și spuma de PVC eliberează gaze pe bază de clor și nu trebuie procesate deloc.
Deteriorarea mașinii. Vapori bazati pe clor sunt corozivi pentru componentele mașinii și pentru optică. Spuma cu adeziv pe spate poate depune reziduuri adezive pe traseul duzei și pe lentilă, ceea ce degradează calitatea tăierii în fiecare sarcină ulterioară, nu doar în cea care implică spuma.
Procedura pentru aceste materiale este scurtă: confirmați materialul, confirmați că extracția funcționează la capacitate maximă, mențineți suprafața de lucru liberă de deșeuri și nu lăsați niciodată mașina să funcționeze necontrolată. După o sarcină cu spumă, verificați suprafața de lucru pentru mici flăcări ascunse înainte de a părăsi mașina.
Majoritatea deșeurilor din această categorie rezultă din presupunerea că materialele moi sunt materiale simple.
Cauciucul și spuma figurează deja în lista de materiale compatibile cu platforma X1325, iar cerințele pe care le impun sunt specifice.
Suprafața de lucru. Prelucrarea spumei include inserții mari pentru ambalaje și covoare, în timp ce producția de garnituri implică numeroase piese mici, strâns încorporate una în alta. Mingxing Laser oferă formate de tip masă plană în dimensiunile 6090, 1390, 1610 și 1325, astfel încât suprafața de lucru poate fi adaptată dimensiunilor efective ale pieselor produse.
Controlul puterii. Niciunul dintre aceste materiale nu necesită cantități mari de energie; spuma are nevoie de foarte puțină. Valoarea unei surse de alimentare controlate constă aici în precizia obținută la putere redusă, nu în puterea maximă disponibilă, iar configurațiile standard de 100 W, 130 W și 150 W sunt adaptate fiecărei aplicații prin reglarea energiei livrate, nu prin funcționarea la limita superioară a gamei.
Grosimea materialului. Blocurile din spuma si foile groase din cauciuc sunt frecvente in aceasta categorie. Platforma cu levitatie magnetica X1325 suporta o grosime maxima de alimentare de aproximativ 45 mm, ceea ce permite prelucrarea blocurilor mai groase fara a le imparti in straturi.
Calitatea mișcării. Viteza constanta de deplasare controleaza direct calitatea marginilor pe ambele materiale, dar in moduri opuse. Pe X1325, un sistem de levitatie magnetica cu motoare liniare pe axele X/Y asigura o viteza maxima de deplasare rapida de pana la 1 m/s si o precizie de repetabilitate a pozitionarii de pana la 0,05 mm, ceea ce sprijina trecerile rapide si uniforme necesare pentru spuma.
Debitul. Producerea garniturilor si a inserturilor este repetitiva. O configuratie cu doua grinzi permite rularea simultana a doua operatii pe aceeasi platforma, iar atunci cand piesele sunt taiate din materiale imprimate sau marcate anterior, un sistem de pozitionare cu camera ajuta la alinierea fiecarei taieturi cu dispunerea existenta.
Extracție. Fumul de cauciuc și fumul de spumă reprezintă motivul principal pentru care sistemul de extracție trebuie dimensionat în funcție de material și de ciclul de funcționare. Pentru materialele care conțin clor, alegerea corectă nu constă într-o filtrare mai eficientă; ci în renunțarea completă la prelucrarea acestora.
Detaliile de configurare de mai sus sunt preluate din documentația produsului și din documentația tehnică publicată pentru modelele respective. Alegerea finală trebuie să se bazeze pe tipul de material, grosimea foilor sau a blocurilor și pe producția zilnică.
Cauciucul și spuma par materiale ușoare, dar se comportă ca două probleme ingineresti distincte. Abordarea utilă constă în separarea lor încă de la început.
Confirmați întâi tipul de material, deoarece cauciucurile și spumele care conțin clor nu trebuie niciodată prelucrate, iar spuma de poliuretan nu trebuie lăsată niciodată fără supraveghere. Tăiați cauciucul cu suficientă energie pentru a obține o tăiere curată, fără căldură reziduală, iar spuma trebuie tăiată rapid și ușor, astfel încât structura celulară să rămână intactă.
Pentru magazinele care produc garnituri și inserții de ambalare, prima etapă practică este una măsurată: tăiați o piesă de probă, măsurați tăietura reală pe garnitura finită, nu pe desen, și înregistrați setarea care a produs o piesă care etanșează sau se potrivește efectiv.
 Știri importante
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser este un producător lider de mașini laser cu sediul în China, oferind tăietoare laser CO2, mașini de tăiat laser cu fibră, freze CNC, mașini de sudură laser și mașini de marcare laser. Sunt disponibile soluții personalizate OEM/ODM. Solicitați astăzi un deviz!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Politica de confidențialitate

 EN