Gummier og skum grupperes vanligvis sammen fordi begge er myke, begge er ikke-metalliske og begge kan skjæres lett med en CO₂-laser. Denne grupperingen er praktisk, men misvisende.
Gummi er en elastomer. Det er tett, det gjenoppretter sin form og er vanligvis vulkanisert, noe som betyr at dets egenskaper ble fastsatt ved en kjemisk prosess som laseren ikke kan reversere. Å skjære gummi er en ekte termisk separasjonsprosess, og kvaliteten på skjærekanten avhenger av hvor raskt laserstrålen går gjennom materialet.
Skum består hovedsakelig av luft. Utvidet polyetylen, EVA, EPE og polyuretanskum er plastmaterialer hvis struktur i stor grad består av gass. Det er veldig lite materiale å skjære, så energibehovet utgjør bare en brøkdel av det som trengs for tre eller MDF.
Denne forskjellen er viktig i begge retninger. Skum skjæres ved så lave energinivåer at hovedrisikoen er over-skjæring, ikke under-skjæring, mens gummier krever tilstrekkelig energi for å skilles rent uten å smøre.
Det finnes en tredje forskjell, og den er avgjørende for om en jobb i det hele tatt er trygg å kjøre. Noen typer gummier og skum inneholder klor, og noen skum er formulert for å gløde. Materialeidentiteten må fastsettes før materialet når arbeidsflaten, ikke etterpå.
De fleste problemene ved bearbeiding av gummier og skum skyldes å behandle et ukjent materiale som om det var et kjent.
Polyuretanskum er det tydeligste eksempelet. Det skjæres lett, og kanten ser akseptabel ut – nettopå grunn av dette underslår operatører farepotensialet. Åpencellulært polyuretanskum kan fortsette å glo internt etter at strålen har beveget seg videre, på en måte som det visuelle inntrykket av skjæret ikke gir noen advarsel om.
Klorholdige materialer er den andre strengt forbudte grensen. Neopren (polychloropren) og PVC- eller vinylskum frigir klorholdige damper som er farlige for operatøren og korrosive for maskinen, så ingen av disse kan behandles med laser – uansett hvor godt de skjæres.
De to strenge reglene i den tabellen er ikke prosesspreferanser. Gummier og skum som inneholder klor må identifiseres og utelukkes før lasting, og ethvert skum med ukjent sammensetning må behandles som en brannfare inntil det er testet under tilsyn.
Gummi og skum ligger på motsatte ender av samme avveining.
For gummi er risikoen varme som sitter igjen. En langsom gjennomgang holder energien i materialet som allerede er separert, noe som gir en klissete, smurt kant, en lukt og – i fylte gummier – en synlig varme-påvirket sone langs snittet. Tykkere gummiplater håndteres ofte bedre med kontrollerte flere gjennomganger enn med én tung gjennomgang.
For skum er risikoen motsatt. Skum har så lite materiale at overskuddsenergi kollapser cellestrukturen, noe som gir en avrundet eller «innsunket» kant i stedet for en skarp kant. Skum krever lav energi og rask gjennomkjøring, og det reagerer mye mer synlig på for høy effekt enn på for lav effekt.
To ytterligere variabler er viktige for begge materialene:
Produksjon av gummivare og skum omfatter tre ulike operasjoner, og de må ikke blandes sammen.
Gravering av gummivare er en av de eldste laserteknologiene som finnes, og den er fremdeles svært effektiv. Gummiplater graveres, ikke skjæres, og de graverte senkningene blir relieffoverflaten på et stemple. Materialet graveres med skarp definisjon, og prosessen eliminerer verktøykostnadene som tradisjonell stempleproduksjon krever.
Skjæring av pakninger er en funksjonell anvendelse der toleranse avgjør resultatet. Konturen og bolt- eller port-hullene må måles mot det ferdige delen, ikke antas ut fra tegningen, fordi pakningens ytelse avhenger av snittbredden (kerf).
Kiss-skjæring av skum med limbelag er en produksjonsteknikk, ikke en skjæret teknikk. Laseren skjærer gjennom skumlaget og stopper ved lineret, slik at delene forblir på plass på et enkelt bærerark, noe som eliminerer behovet for å håndtere løse deler individuelt. Den krever at limet og lineret er kompatible med laser.
Gummi og skum fokuserer tre risikoer, og alle tre kan håndteres med rutinemessig disiplin.
Brann. Skum består for det meste av luft, så varme sprer seg raskt inn i det, og skumavfall utgjør en betydelig brennbar belastning på maskinens arbeidsbunn. Polyuretanskum kan gløde internt etter at strålen har passert, noe som betyr at en jobb som ser ferdig ut kanskje ikke er helt ferdig brent. Arbeid med gummi og skum må overvåkes fra start til slutt, og bunnen samt utløpsbanen må rengjøres etter en fast tidsskala, ikke bare når det passer.
Røyk. Gummi produserer tykk røyk, og vulkanisert gummi legger til en sterk lukt som er vanskelig å overse, men lett å tolerere. Polyuretanskum avgir damper som må fanges opp ved kilden. Neopren- og PVC-skum avgir klorgassholdige damper og må ikke behandles i det hele tatt.
Maskinskade. Klorbaserte damper er korrosive for maskinkomponenter og optikk. Skum med lim på baksiden kan etterlate limrester i dysens bane og på linset, noe som svekker skjærekvaliteten på alle etterfølgende oppgaver, ikke bare den med skummet.
Rutinen for disse materialene er kort: bekreft materialet, bekreft at avtrekkingen fungerer på full effekt, hold arbeidsflaten fri for avfall, og la aldri maskinen kjøre ubemerket. Etter en skumoppgave må du sjekke arbeidsflaten for skjulte gløder før du forlater maskinen.
Mesteparten av avfallet i denne kategorien skyldes antagelsen om at myke materialer er enkle materialer.
Gummivare og skum er blant materialene som allerede er listet for X1325-plattformen, og kravene de stiller er spesifikke.
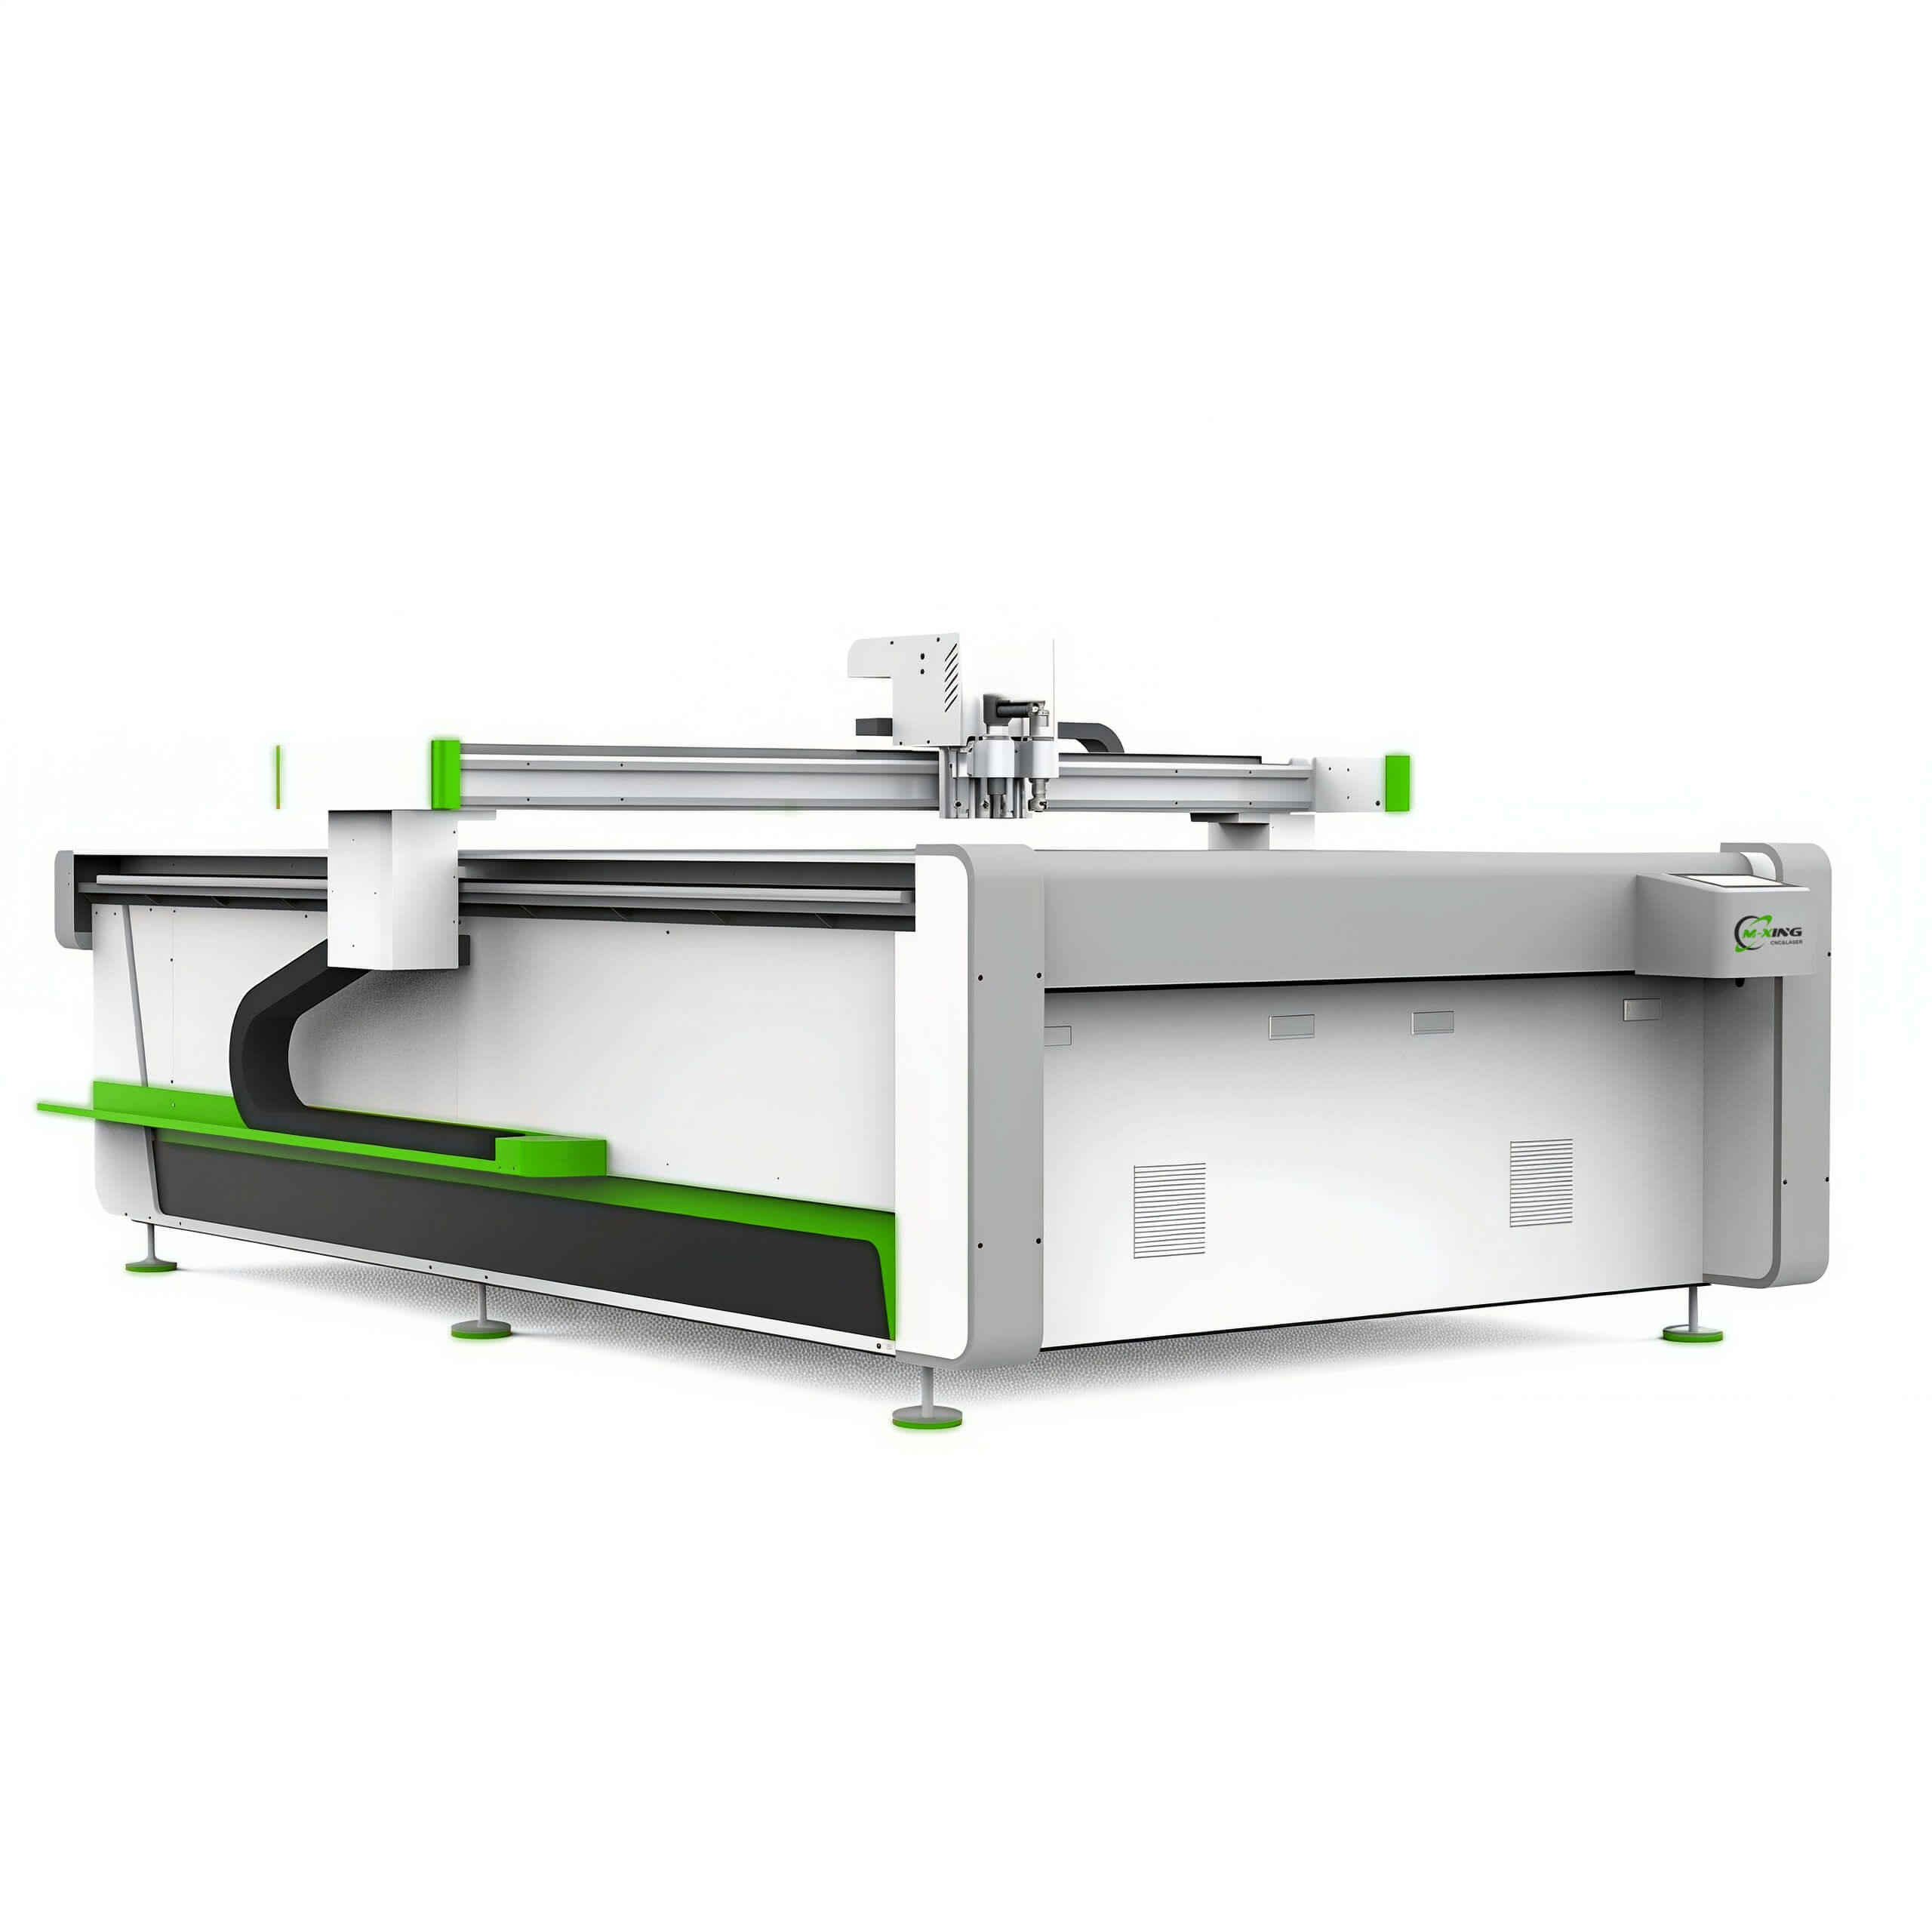
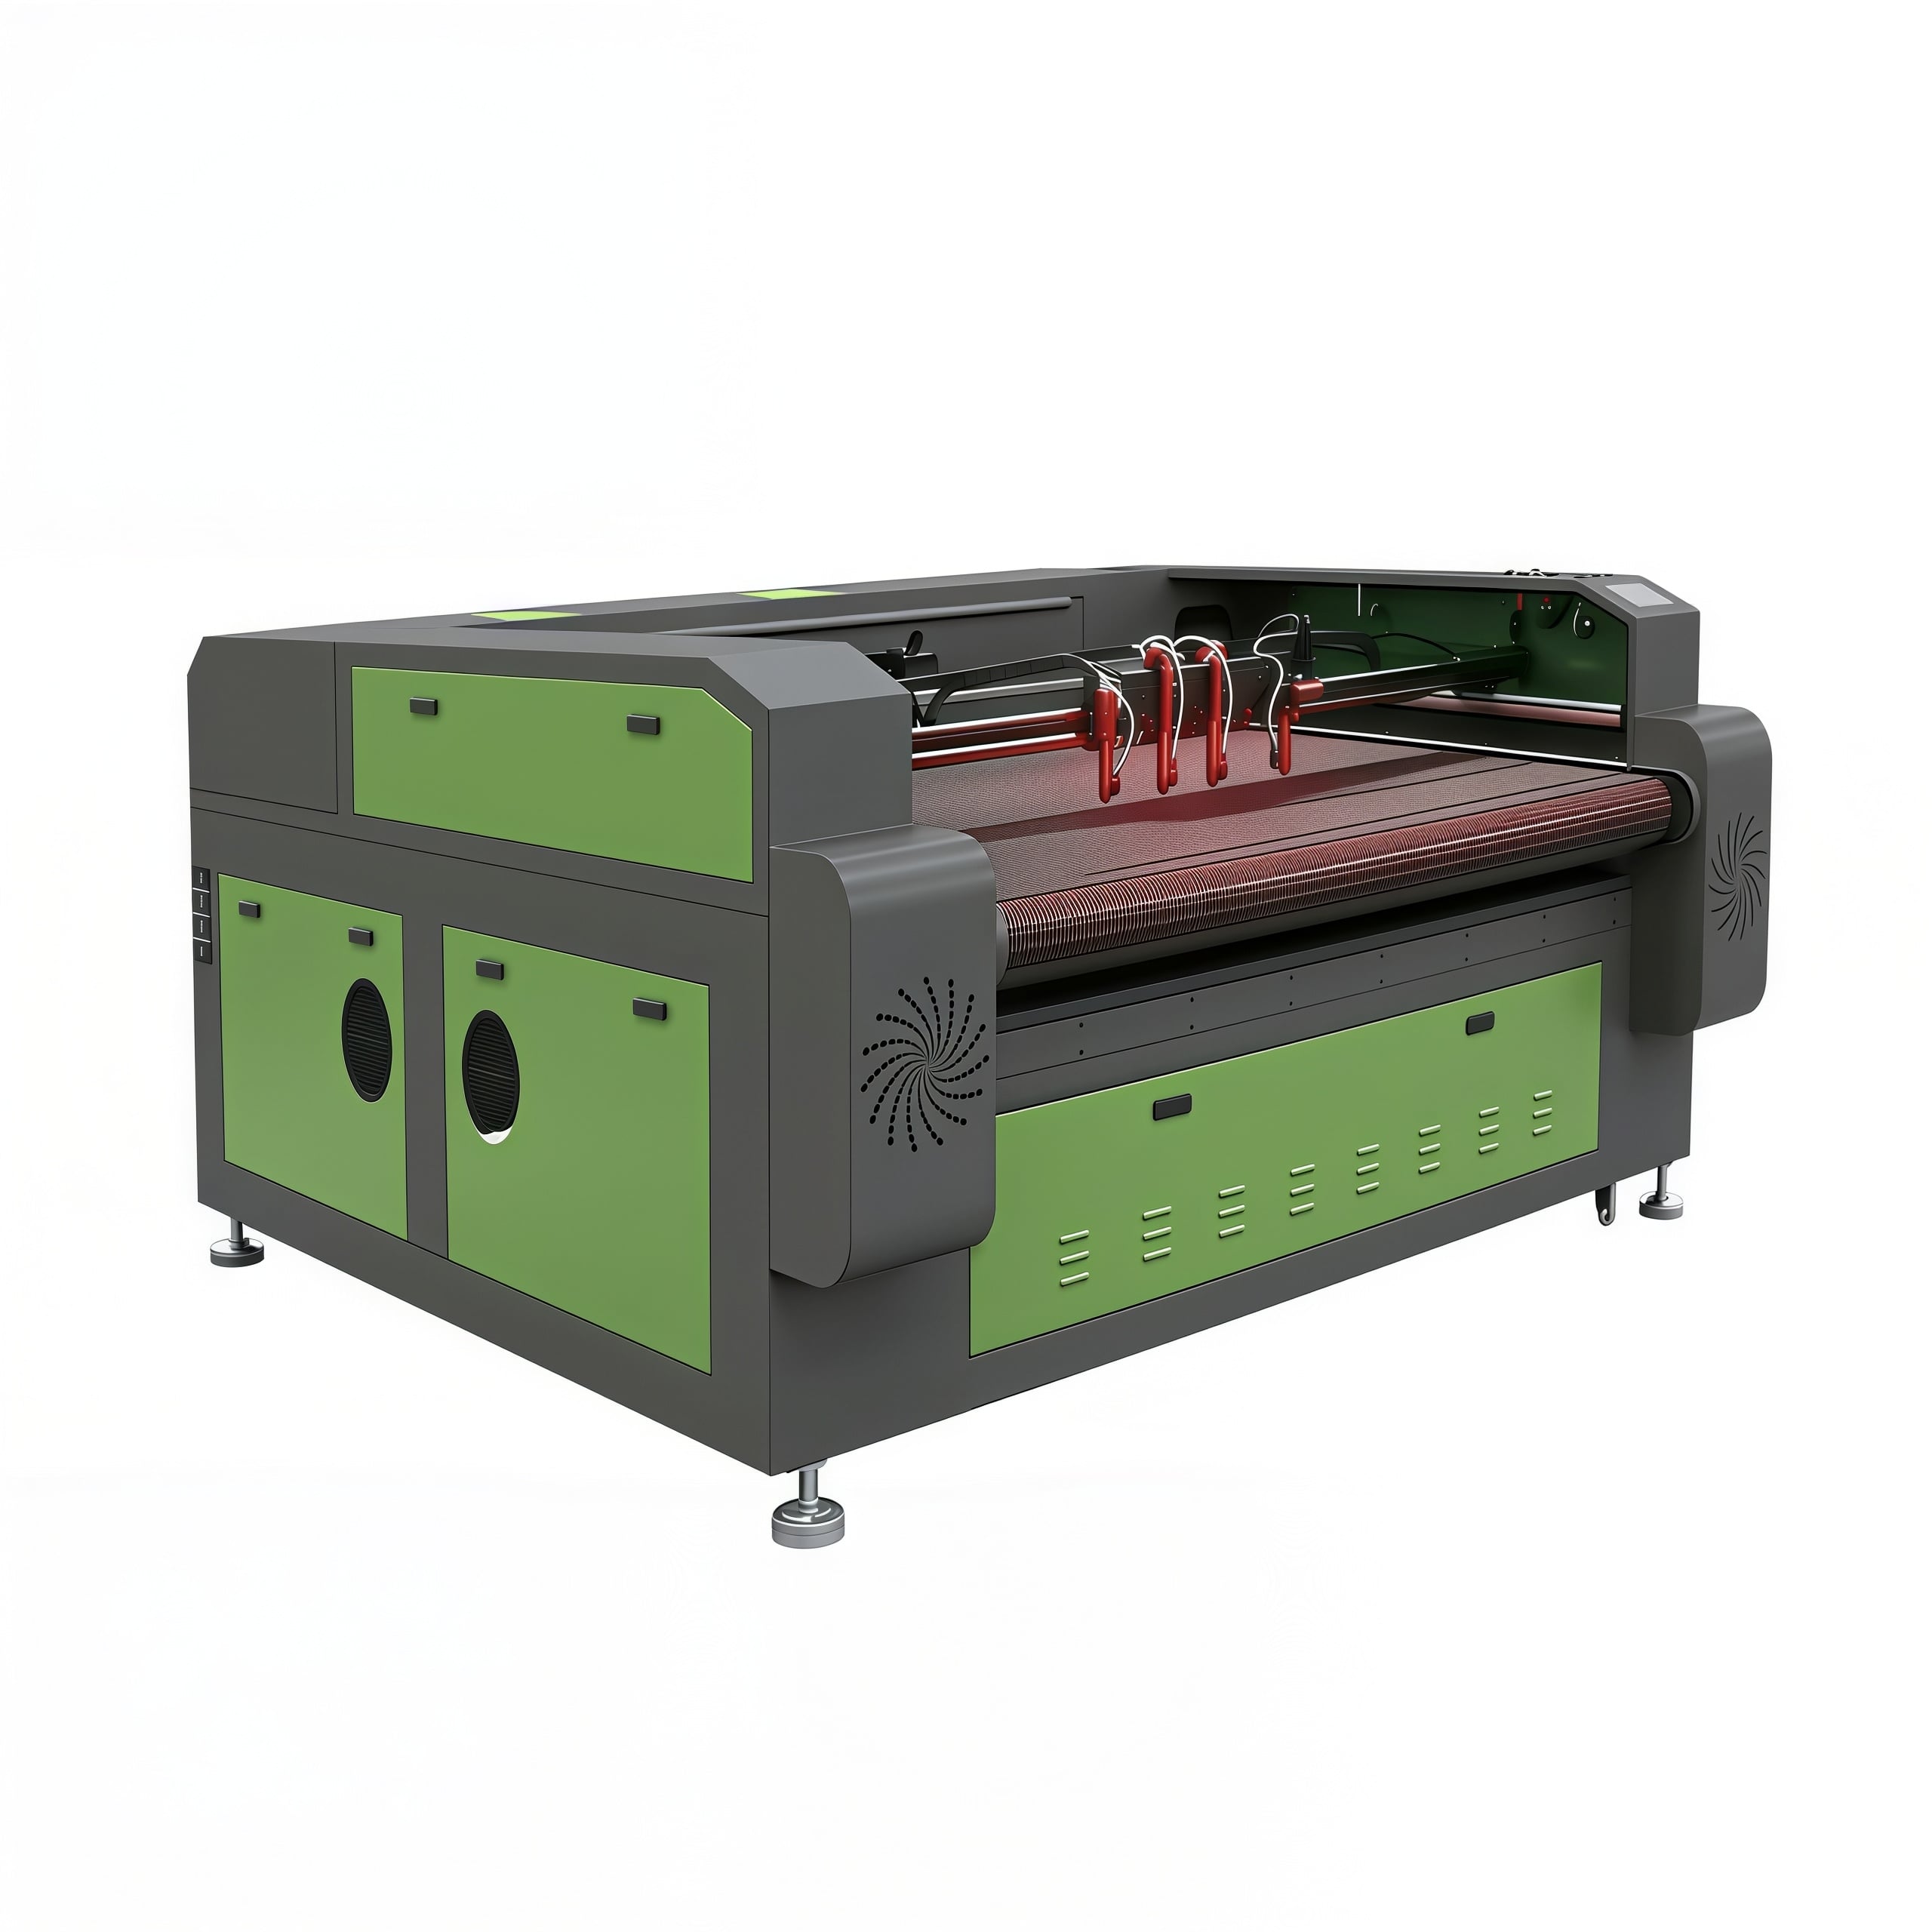
Arbeidsområde. Skumarbeid omfatter store emballasjeposter og mattelister, mens pakningstapetsproduksjon innebärer mange små, tett innbyggede deler. Mingxing Laser tilbyr flatbordsformater i størrelsene 6090, 1390, 1610 og 1325, slik at arbeidsområdet kan tilpasses de faktiske delstørrelsene som produseres.
Kraftstyring. Ingen av disse materialene krever store mengder energi; skum krever svært lite. Verdien av en kontrollert strømforsyning her er presisjon ved lav effekt, ikke maksimal wattstyrke, og standardkonfigurasjonene på 100 W, 130 W og 150 W tilpasses oppgaven ved å regulere den leverte energien i stedet for å kjøre på toppen av rekkevidden.
Materialtykkelse. Svampblokker og tykke gummiplater er vanlige i denne kategorien. X1325s magnetiske sveveplattform støtter en maksimal tilførselstykkelse på ca. 45 mm, noe som gjør det mulig å behandle tykkere blokker uten å dele dem i lag.
Bevegelseskvalitet. Konstant travershastighet kontrollerer direkte kvaliteten på kantene for begge materialene, men på motsatt måte. På X1325 gir et lineærmotor-magnetisk svevesystem for X-/Y-aksen en maksimal hastighet for rask bevegelse på opptil 1 m/s med en gjentakelsesnøyaktighet på opptil 0,05 mm, noe som støtter de raske, jevne passeringene som svamp krever.
Gjennomstrømning. Produksjon av pakninger og innsatsdeler er repetitiv. En dobbeltstrålekonfigurasjon tillater at to operasjoner kjøres parallelt på samme plattform, og der deler kuttes fra trykt eller forutmerket materiale, hjelper et kameraposisjoneringssystem med å justere hver skjæring til den eksisterende oppstillingen.
Avtrekking. Gummirøyk og skumrøyk er hovedårsaken til at uttakssystemet må dimensjoneres etter materialet og bruksmønsteret. For klorholdige materialer er riktig valg ikke bedre filtrering, men å ikke behandle dem i det hele tatt.
Konfigurasjonsdetaljene ovenfor er hentet fra offentliggjorte produkt- og tekniske dokumenter for de respektive modellene. Endelig valg bør baseres på materialetype, ark- eller blokktykkelse og daglig produksjon.
Gummi og skum virker som enkle materialer, men oppfører seg som to helt ulike ingeniørproblemer. En nyttig tilnærming er å skille dem fra begynnelsen av.
Bekreft materialet før noe annet, fordi klorholdig gumm og skum aldri må behandles, og polyuretanskum aldri må etterlates uten tilsyn. Skjær gummi med tilstrekkelig energi til å skille rent uten varmeopphopning, og skjær skum raskt og lett slik at cellestrukturen bevares.
For butikker som produserer pakningsringar og emballasjeinnsatsar er den praktiske første steget eit målt: skjær ein testdel, mål den faktiske skjæregropa på den ferdige pakningsringa i staden for på teikninga, og registrer innstillinga som gav ei del som faktisk tetta eller passa.
 Siste nytt
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser er en ledende kinesisk produsent av lasermaskiner som tilbyr CO2-laserskjæremaskiner, fiberlaserskjæremaskiner, CNC-fræsere, lasersveiseapparater og lasermerkeapparater. OEM/ODM-tilpassede løsninger er tilgjengelige. Få et tilbud i dag!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Personvernpolitikk

 EN