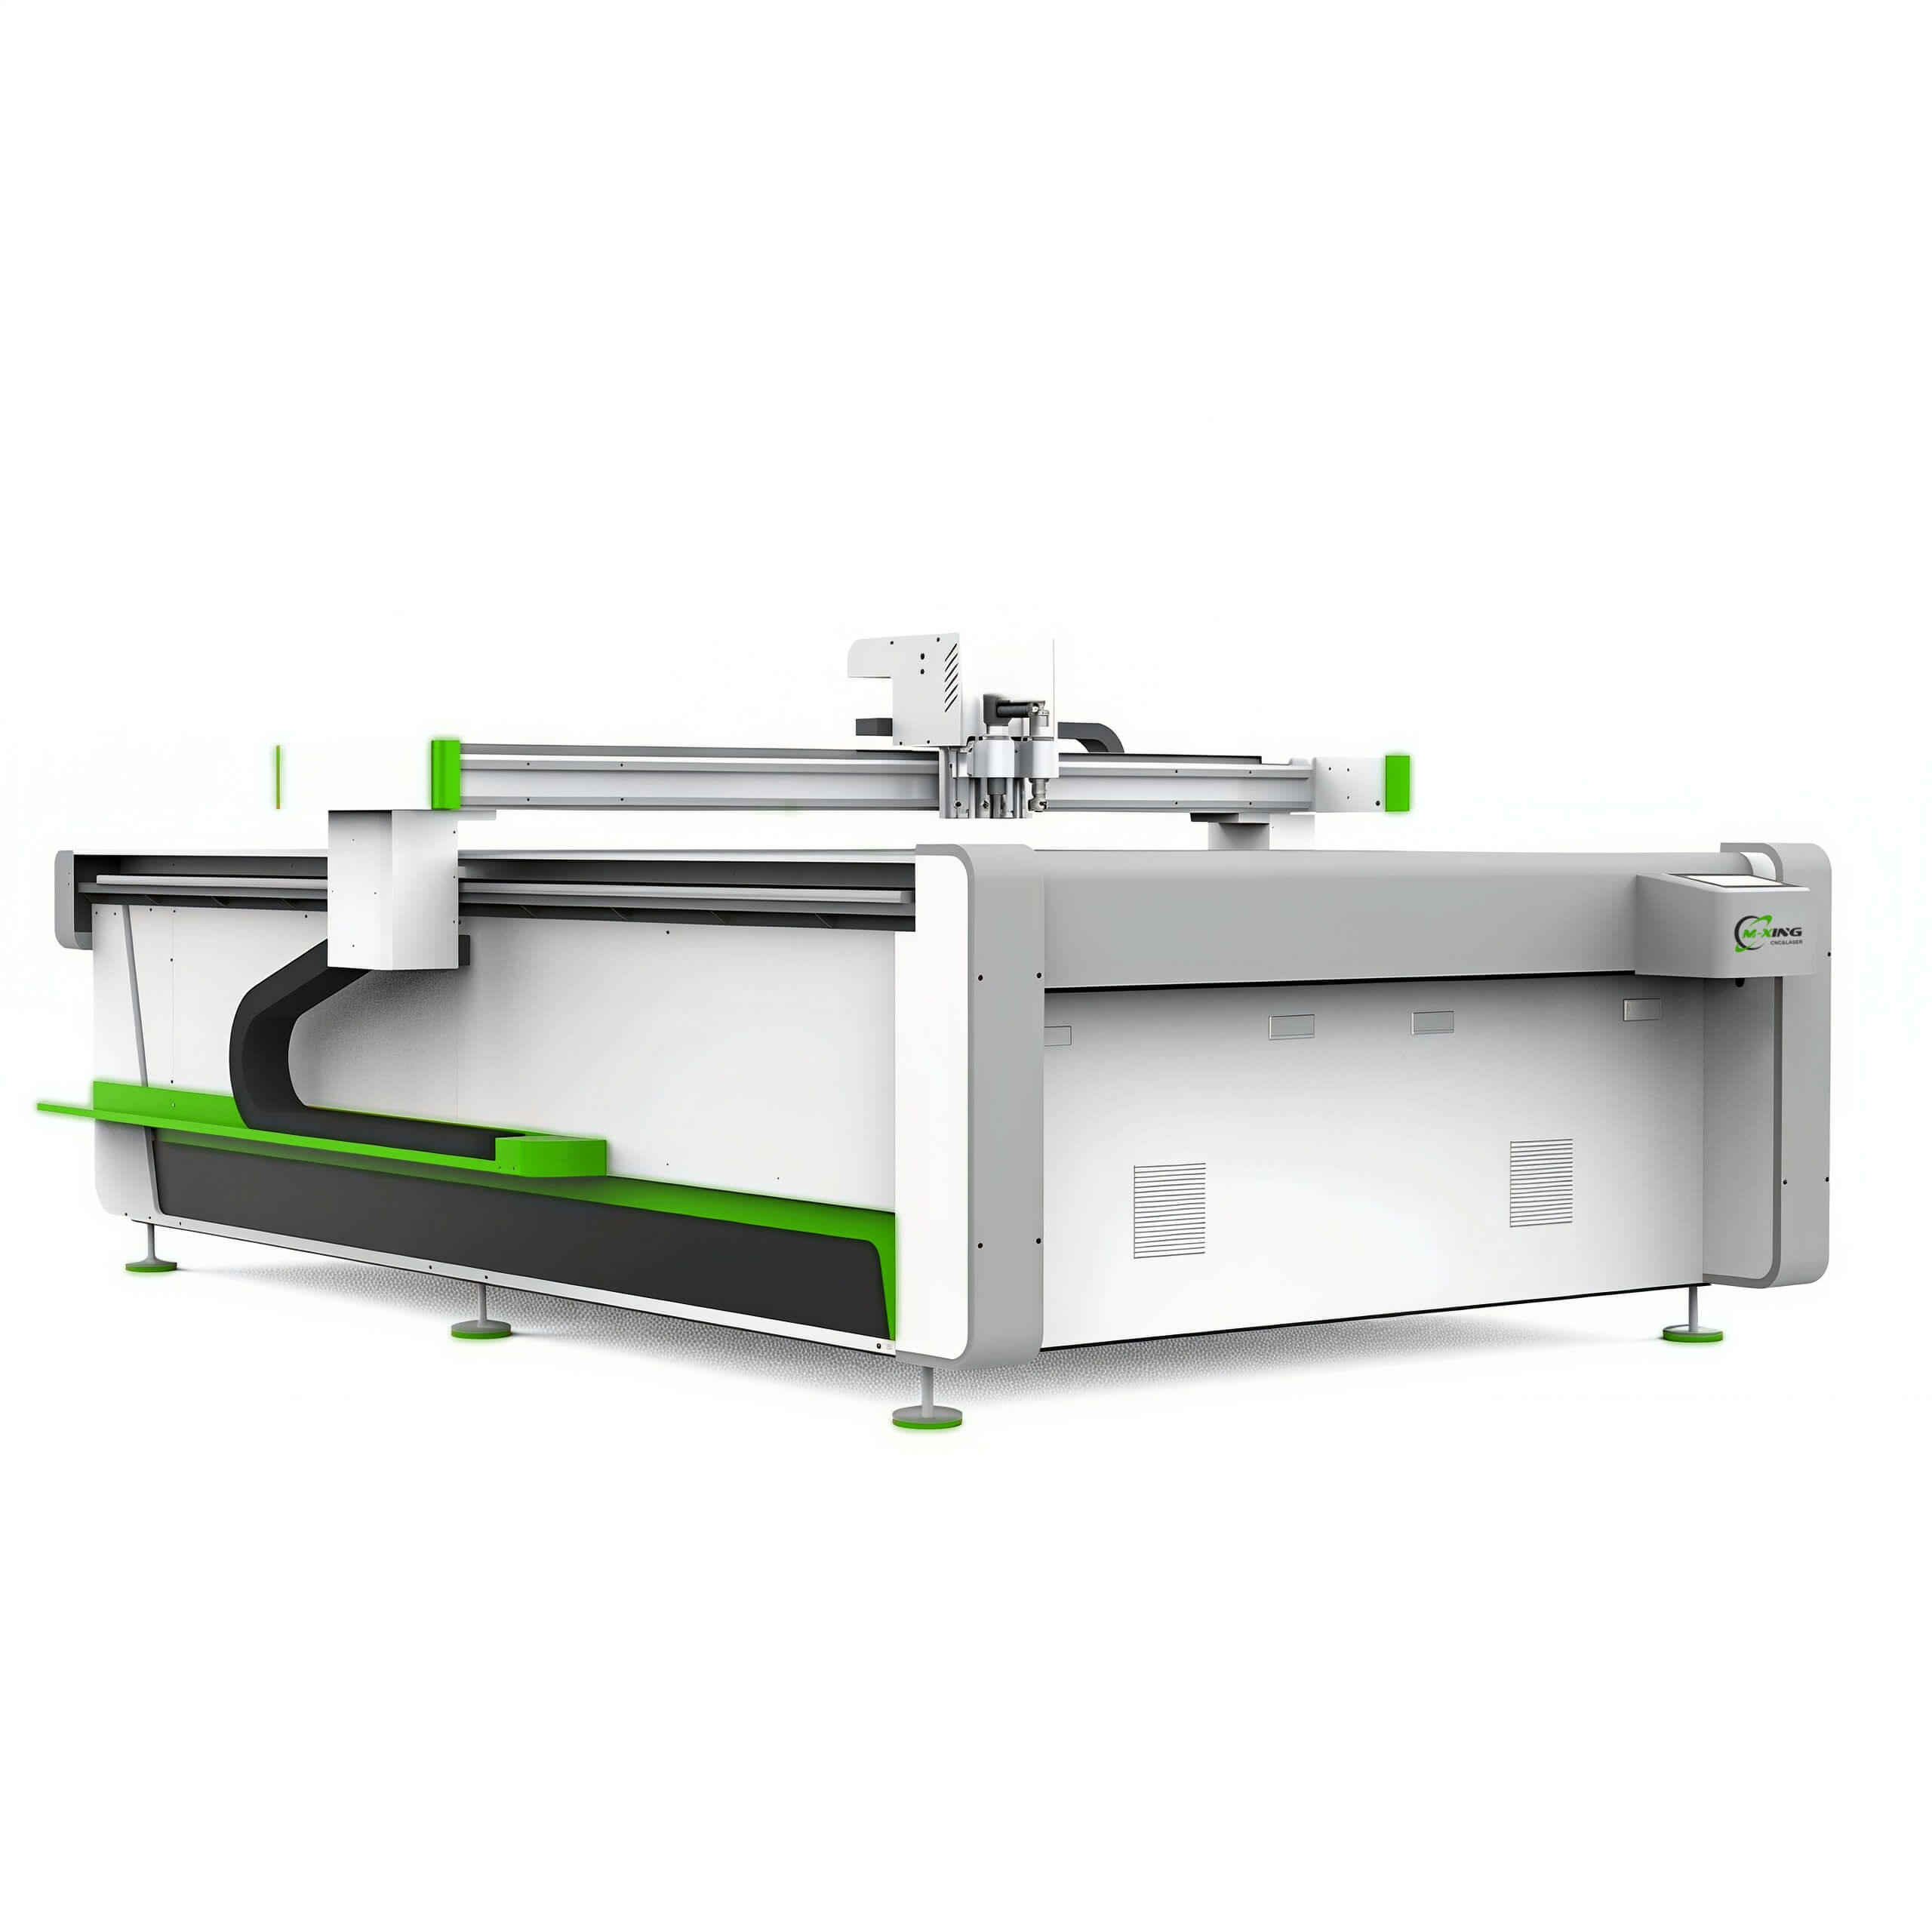
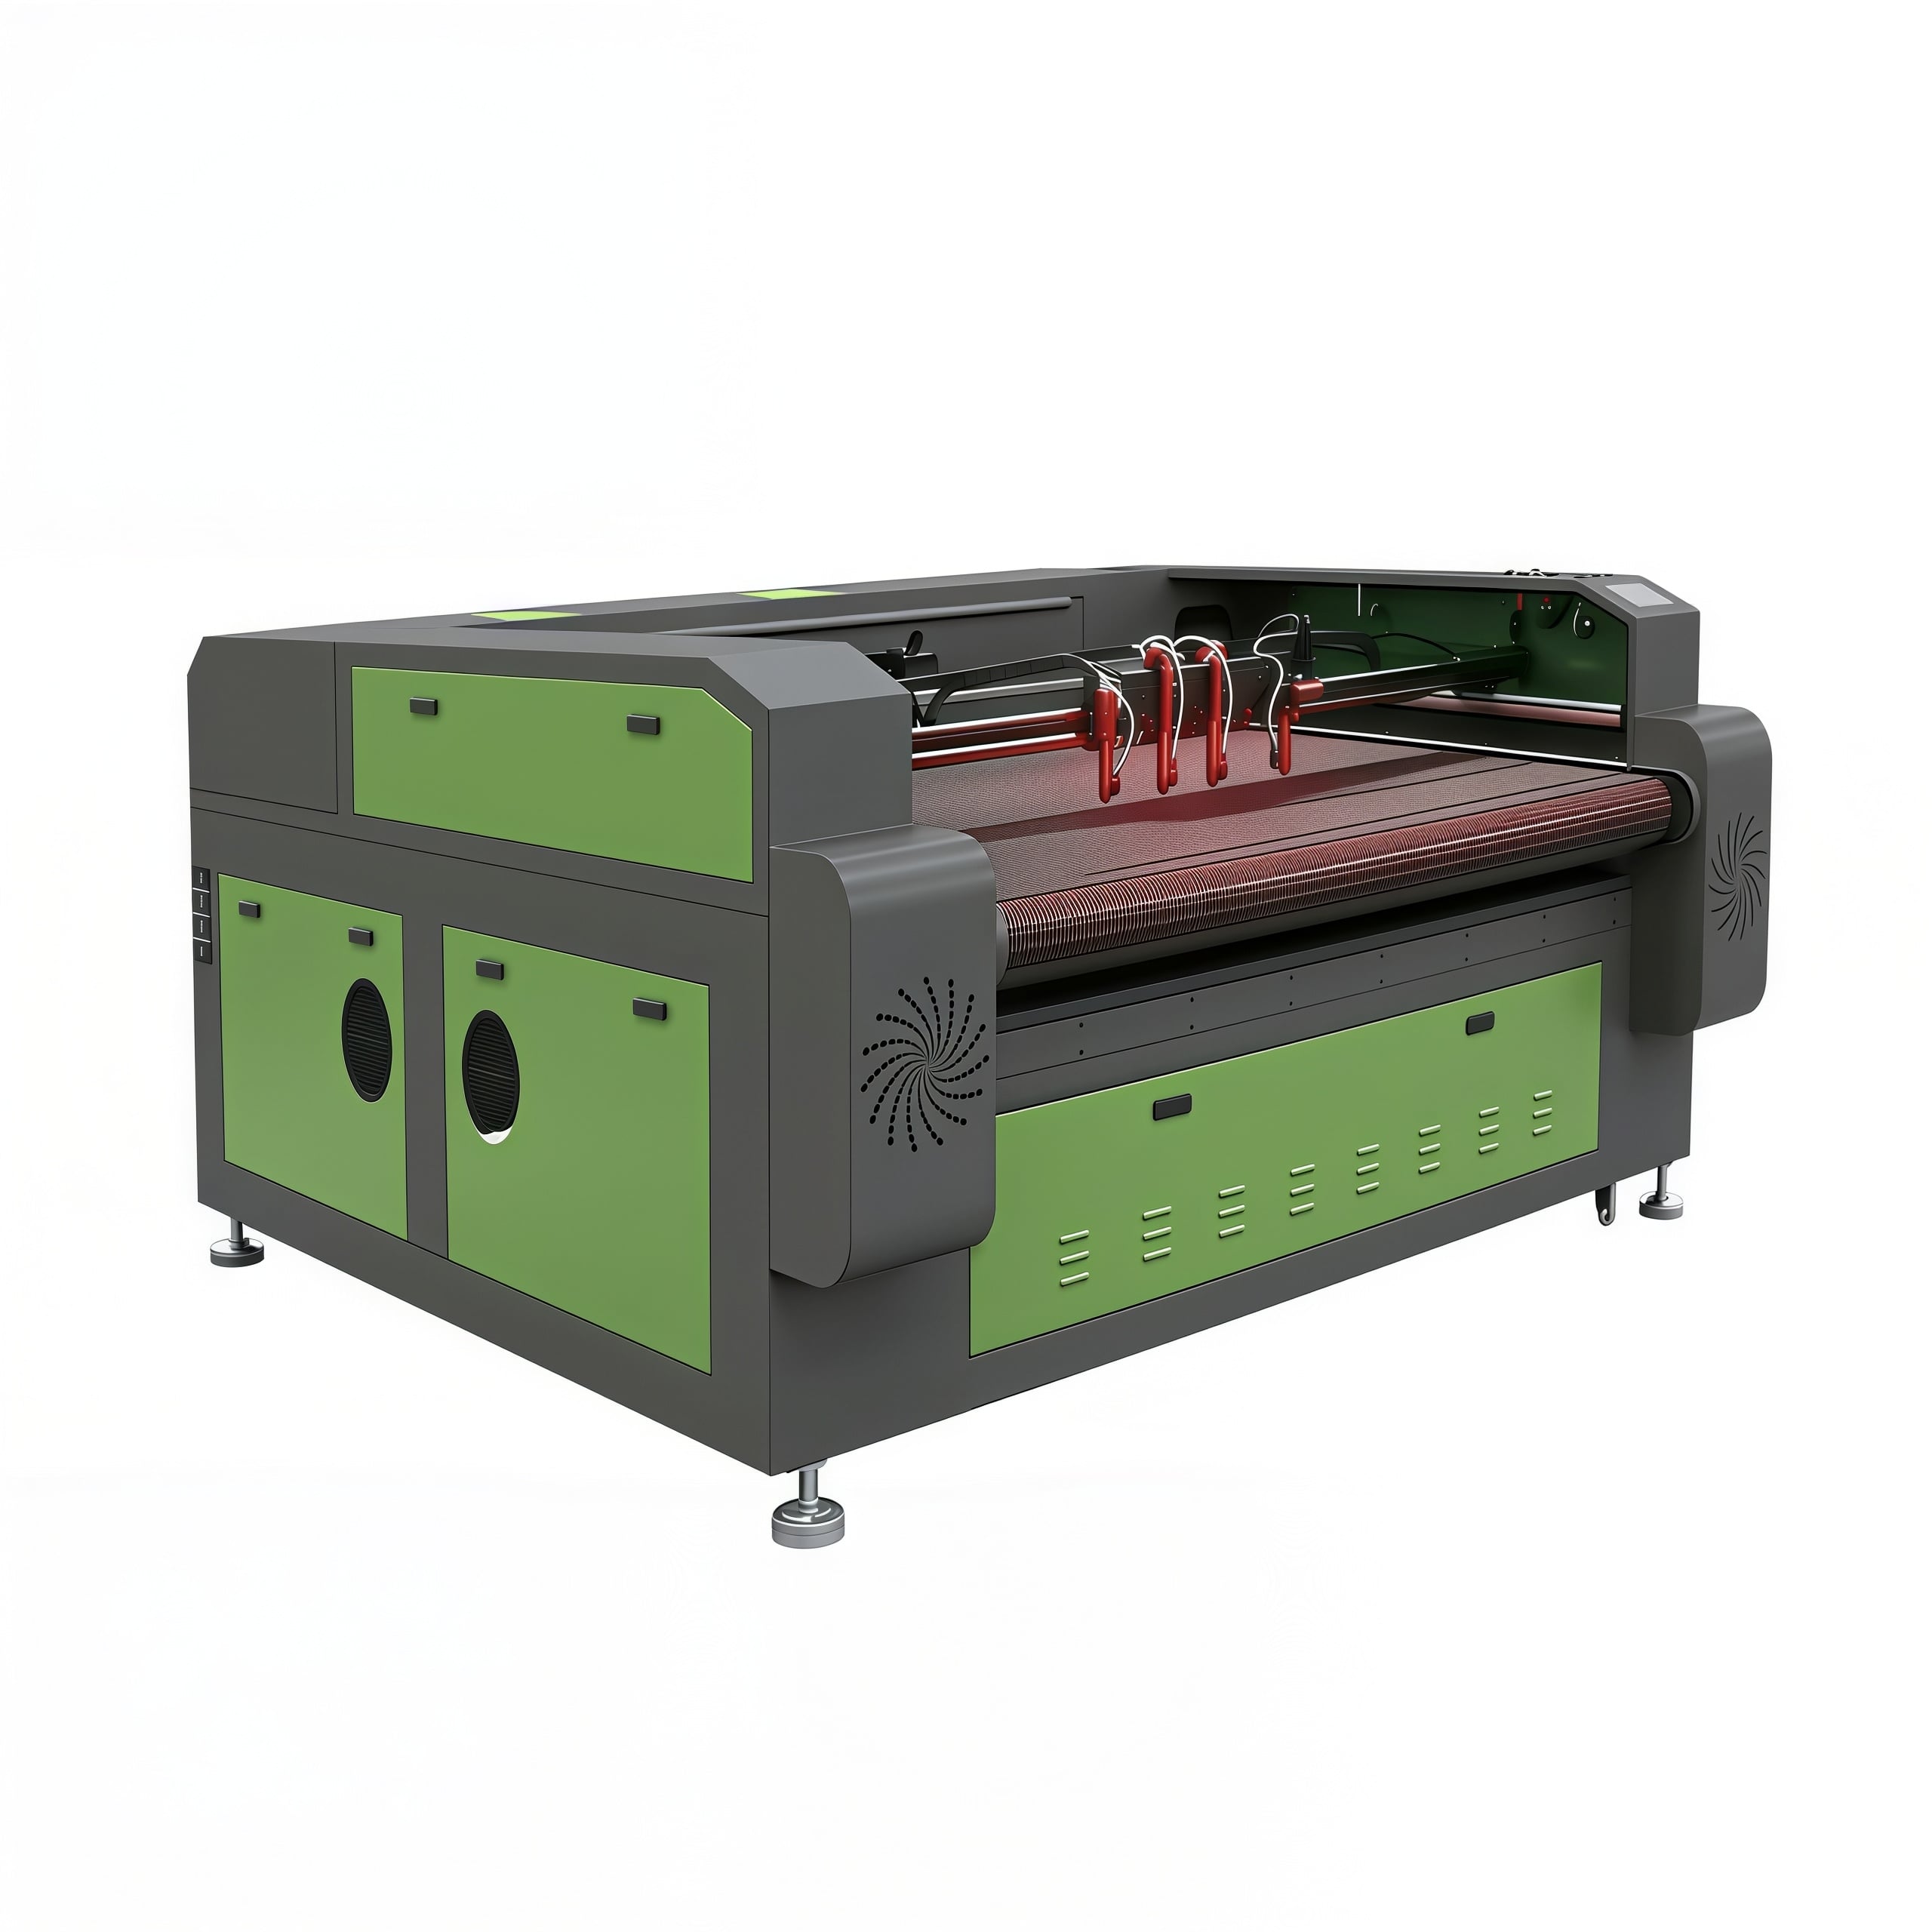
Getah dan busa biasanya dikumpulkan bersama kerana kedua-duanya lembut, bukan logam, dan mudah dipotong menggunakan laser CO₂. Pengumpulan ini memang selesa tetapi menyesatkan.
Getah ialah elastomer. Ia padat, kembali ke bentuk asalnya, dan biasanya divulkanisasikan, bermaksud sifat-sifatnya ditetapkan melalui proses kimia yang tidak boleh diubah balik oleh laser. Memotong getah merupakan proses pemisahan haba sebenar, dan kualiti tepi bergantung kepada kelajuan sinar menembusi bahan tersebut.
Busa terdiri kebanyakan daripada udara. Polietilena mengembang, EVA, EPE, dan busa poliuretan ialah plastik yang strukturnya terutamanya gas. Jumlah bahan yang perlu dipotong sangat sedikit, jadi keperluan tenaga hanyalah pecahan kecil daripada yang diperlukan untuk kayu atau MDF.
Perbezaan itu penting dalam kedua-dua arah. Busa dipotong pada tahap tenaga yang begitu rendah sehingga risiko utama ialah memotong terlalu banyak, bukan terlalu sedikit, manakala getah memerlukan cukup tenaga untuk dipisahkan dengan bersih tanpa meleleh.
Terdapat perbezaan ketiga, dan inilah yang menentukan sama ada suatu tugas selamat untuk dijalankan atau tidak. Sesetengah getah dan busa mengandungi klorin, dan sesetengah busa dirumuskan untuk berbara. Identiti bahan mesti ditentukan sebelum bahan itu tiba di permukaan kerja, bukan selepasnya.
Kebanyakan masalah dalam pemprosesan getah dan busa berpunca daripada perlakuan bahan yang tidak diketahui seolah-olah ia bahan yang biasa.
Busa poliuretana merupakan contoh paling jelas. Ia mudah dipotong dan tepinya kelihatan diterima, dan justeru itulah sebabnya operator sering meremehkannya. Busa poliuretana bersel kosong boleh terus berbara secara dalaman selepas sinar berpindah, dengan cara yang rupa luaran potongan tidak memberikan sebarang amaran.
Bahan yang mengandungi klorin merupakan sempadan ketat yang lain. Neoprena (polikloroprena) dan PVC atau busa vinil membebaskan wap berbasis klorin yang membahayakan operator dan bersifat korosif terhadap mesin, jadi kedua-duanya tidak boleh diproses dengan laser tanpa mengira seberapa baik pemotongannya.
Dua peraturan ketat dalam jadual itu bukan keutamaan proses. Getah dan busa yang mengandungi klorin mesti dikenal pasti dan dikecualikan sebelum dimuatkan, dan sebarang busa yang formula penghasilannya tidak diketahui mesti dianggap sebagai risiko kebakaran sehingga diuji di bawah pengawasan.
Getah dan busa berada di hujung bertentangan daripada kompromi yang sama.
Bagi getah, risikonya ialah haba yang tertinggal. Laluan perlahan mengekalkan tenaga dalam bahan yang sudah terpisah, yang menghasilkan tepi melekit dan kusam, bau, serta—dalam getah berisi—zona terjejas haba yang kelihatan di sepanjang garisan potongan. Lembaran getah yang lebih tebal sering dikendalikan dengan lebih baik melalui beberapa laluan terkawal berbanding satu laluan berat tunggal.
Bagi busa, risiko adalah sebaliknya. Busa mempunyai bahan yang sangat sedikit sehingga tenaga berlebihan meruntuhkan struktur selnya, menghasilkan tepi yang bulat atau 'terperosok' alih-alih tajam. Busa memerlukan tenaga rendah dan pergerakan pantas, serta lebih jelas menunjukkan tindak balas terhadap tenaga berlebihan berbanding tenaga tidak mencukupi.
Dua pemboleh ubah tambahan penting bagi kedua-dua bahan ini:
Pengeluaran getah dan buih melibatkan tiga operasi berbeza, dan ketiganya tidak boleh dikelirukan antara satu sama lain.
Ukiran getah ialah salah satu aplikasi laser tertua yang wujud, dan ia masih kekal sebagai aplikasi yang baik. Lembaran getah diukir, bukan dipotong, dan lekuk hasil ukiran menjadi permukaan timbul bagi cap. Bahan ini diukir dengan ketepatan yang jelas, dan proses ini menghilangkan kos perkakasan yang diperlukan dalam kaedah pembuatan cap tradisional.
Pemotongan gasket ialah aplikasi fungsional di mana toleransi menentukan hasil akhir. Kontur serta lubang bolt atau port perlu diukur berdasarkan komponen siap, bukan diandaikan daripada lukisan, kerana prestasi gasket bergantung pada lebar kerf.
Pemotongan separuh buih dengan lapisan pelekat ialah teknik pengeluaran dan bukan teknik pemotongan. Laser memotong lapisan busa dan berhenti di lapisan pelindung, meninggalkan bahagian-bahagian tersebut tetap berada pada satu lembaran pembawa tunggal, yang menghilangkan keperluan untuk mengendalikan kepingan-kepingan terpisah secara individu. Teknik ini memerlukan pelekat dan lapisan pelindung yang serasi dengan laser.
Getah dan busa bekerja memfokuskan tiga risiko, dan ketiga-tiganya boleh dikawal dengan disiplin rutin.
Api. Busa kebanyakannya udara, jadi haba tersebar ke dalamnya dengan cepat, dan sisa potongan busa merupakan beban bahan api yang besar di alas mesin. Busa poliuretana boleh berbara secara dalaman selepas sinar laser melaluinya, yang bermaksud kerja yang kelihatan selesai mungkin belum benar-benar selesai terbakar. Kerja getah dan busa perlu diawasi dari mula hingga siap, dan alas mesin serta laluan ekstraksi perlu dibersihkan mengikut jadual tetap, bukan hanya apabila sesuai.
Asap. Getah menghasilkan asap pekat, dan getah vulkanisasi menambah bau yang kuat—sukar diabaikan tetapi mudah ditoleransi. Busa poliuretana membebaskan wap yang mesti ditangkap di sumbernya. Busa neoprena dan PVC membebarkan wap berbasis klorin dan sama sekali tidak boleh diproses.
Kerosakan mesin. Wap gas berbasis klorin adalah korosif terhadap komponen mesin dan optik. Busa berperekat boleh meninggalkan sisa perekat di laluan muncung dan pada kanta, yang menurunkan kualiti pemotongan untuk setiap kerja seterusnya—bukan sahaja kerja busa itu sendiri.
Prosedur bagi bahan-bahan ini ringkas: sahkan jenis bahan, sahkan ekstraksi beroperasi pada prestasi maksimum, pastikan permukaan kerja bebas dari sisa potongan, dan jangan sesekali tinggalkan mesin beroperasi tanpa pengawasan. Selepas kerja busa, periksa permukaan kerja bagi arang tersembunyi sebelum meninggalkan mesin.
Kebanyakan bahan buangan dalam kategori ini berpunca daripada andaian bahawa bahan lembut adalah bahan mudah.
Getah dan busa termasuk bahan-bahan yang telah disenaraikan untuk platform X1325, dan keperluan yang dikenakan keduanya adalah khusus.
Kawasan kerja. Kerja busa merangkumi sisipan pembungkusan bersaiz besar dan tikar, manakala pengeluaran gasket melibatkan banyak bahagian kecil yang saling bertindih rapat. Mingxing Laser menawarkan format meja rata dalam saiz 6090, 1390, 1610, dan 1325, jadi kawasan kerja boleh diselaraskan mengikut saiz sebenar bahagian yang dihasilkan.
Kawalan kuasa. Tiada bahan ini memerlukan tenaga dalam jumlah besar; busa memerlukan sangat sedikit. Nilai bekalan kuasa terkawal di sini ialah ketepatan pada keluaran rendah, bukan wattan maksimum, dan konfigurasi piawai 100W, 130W, dan 150W dipadankan dengan tugas melalui kawalan tenaga yang dihantar, bukan dengan beroperasi pada tahap maksimum julat.
Ketebalan bahan. Blok-blok busa dan kepingan getah tebal adalah biasa dalam kategori ini. Platform levitasi magnetik X1325 menyokong ketebalan suapan maksimum sekitar 45 mm, yang membolehkan blok-blok tebal diproses tanpa perlu dibahagikan kepada lapisan-lapisan.
Kualiti pergerakan. Kelajuan lintasan yang konsisten secara langsung mengawal kualiti tepi pada kedua-dua bahan, tetapi dengan cara yang bertentangan. Pada X1325, sistem levitasi magnetik motor linear paksi-X/Y memberikan kelajuan perjalanan pantas maksimum sehingga 1 m/s dengan ketepatan penentuan semula sehingga 0.05 mm, yang menyokong lintasan pantas dan rata yang diperlukan oleh busa.
Kapasiti pengeluaran. Pengeluaran gasket dan insert bersifat berulang-ulang. Konfigurasi dua alur membolehkan dua operasi dijalankan selari pada platform yang sama, dan apabila komponen-komponen dipotong daripada bahan bercetak atau telah ditandakan terlebih dahulu, sistem penentuan kedudukan kamera membantu menyelaraskan setiap potongan dengan susunan sedia ada.
Pengekstrakan. Asap getah dan wap busa merupakan sebab utama pengekstrakan perlu disesuaikan mengikut bahan dan kitaran tugas. Bagi bahan yang mengandungi klorin, pilihan yang betul bukanlah penapisan yang lebih baik; sebaliknya, bahan tersebut tidak boleh diproses langsung.
Butiran konfigurasi di atas diambil daripada dokumentasi produk dan teknikal yang diterbitkan bagi model masing-masing. Pemilihan akhir harus berdasarkan jenis bahan, ketebalan kepingan atau blok, dan output harian.
Getah dan busa kelihatan seperti bahan yang mudah, tetapi berkelakuan seperti dua masalah kejuruteraan yang berbeza. Pendekatan yang berguna ialah memisahkan keduanya sejak dari permulaan.
Sahkan jenis bahan terlebih dahulu, kerana getah dan busa yang mengandungi klorin tidak boleh diproses langsung, manakala busa poliuretana tidak boleh ditinggalkan tanpa pengawasan. Potong getah dengan tenaga yang mencukupi untuk memisahkan secara bersih tanpa haba yang bertahan lama, dan potong busa dengan pantas serta ringan supaya struktur selnya kekal utuh.
Bagi kedai yang menghasilkan getah penutup dan sisipan pembungkusan, langkah praktikal pertama ialah langkah yang diukur: potong sebahagian ujian, ukur lebar kerf sebenar pada getah penutup yang telah siap daripada lukisan, dan catat tetapan yang menghasilkan sebahagian yang benar-benar dapat menutup rapat atau muat.
 Berita Hangat
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser ialah pengilang mesin laser terkemuka berbasis di China yang menawarkan pemotong laser CO2, mesin pemotong laser gentian, penghala CNC, mesin kimpalan laser dan mesin penandaan laser. Penyelesaian tersuai OEM/ODM tersedia. Dapatkan sebut harga hari ini!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. POLISI PRIVASI

 EN