रबर और फोम को आमतौर पर एक साथ समूहीकृत किया जाता है क्योंकि दोनों मुलायम होते हैं, दोनों गैर-धात्विक होते हैं, और दोनों CO₂ लेज़र पर आसानी से कट जाते हैं। यह समूहीकरण सुविधाजनक है, लेकिन भ्रामक भी है।
रबर एक इलास्टोमर है। यह घना होता है, अपना आकार पुनः प्राप्त कर लेता है, और आमतौर पर वल्कनाइज़्ड होता है, जिसका अर्थ है कि इसके गुणों को एक रासायनिक प्रक्रिया द्वारा निर्धारित किया गया था जिसे लेज़र उलट नहीं सकता। रबर को काटना एक वास्तविक ऊष्मीय विभाजन प्रक्रिया है, और किनारे की गुणवत्ता इस बात पर निर्भर करती है कि बीम कितनी तेज़ी से इस सामग्री के माध्यम से गुज़रता है।
फोम मुख्य रूप से वायु होता है। एक्सपैंडेड पॉलीएथिलीन, EVA, EPE और पॉलीयूरेथेन फोम प्लास्टिक हैं जिनकी संरचना मुख्य रूप से गैस से बनी होती है। काटने के लिए बहुत कम सामग्री होती है, इसलिए ऊर्जा की आवश्यकता लकड़ी या MDF की तुलना में काफी कम होती है।
वह अंतर दोनों दिशाओं में महत्वपूर्ण है। फोम को इतने कम ऊर्जा स्तर पर काटा जाता है कि मुख्य जोखिम अतिकटाव का होता है, न कि अल्पकटाव का, जबकि रबर को स्पष्ट रूप से अलग करने के लिए पर्याप्त ऊर्जा की आवश्यकता होती है, बिना धब्बे या विकृति के।
एक तीसरा अंतर भी है, और यही वह कारक है जो यह निर्धारित करता है कि कोई कार्य कुल मिलाकर सुरक्षित रूप से चलाया जा सकता है या नहीं। कुछ रबर और फोम में क्लोरीन होता है, और कुछ फोम को धीमे जलने के लिए विशेष रूप से तैयार किया जाता है। सामग्री की पहचान उसके बिस्तर पर पहुँचने से पहले की जानी चाहिए, न कि बाद में।
रबर और फोम प्रसंस्करण में अधिकांश समस्याएँ अज्ञात सामग्री को परिचित सामग्री के रूप में मानने से उत्पन्न होती हैं।
पॉलीयूरेथेन फोम सबसे स्पष्ट उदाहरण है। यह आसानी से कट जाता है और किनारा स्वीकार्य दिखाई देता है, जिसी कारण ऑपरेटर इसके जोखिम को कम आँकते हैं। ओपन-सेल पॉलीयूरेथेन फोम कट के दृश्य रूप से सामान्य दिखाई देने के बावजूद, बीम के आगे बढ़ जाने के बाद भी आंतरिक रूप से धीमे जलने की स्थिति में बना रह सकता है।
क्लोरीन युक्त सामग्रियाँ दूसरी कठोर सीमा हैं। निओप्रीन (पॉलीक्लोरोप्रीन) और पीवीसी या विनाइल फोम क्लोरीन-आधारित धुएँ छोड़ते हैं, जो ऑपरेटर के लिए हानिकारक और मशीन के लिए संक्षारक होते हैं; अतः उन्हें लेज़र द्वारा संसाधित नहीं किया जा सकता, चाहे वे कितनी भी अच्छी तरह कट जाएँ।
उस तालिका में दो कठोर नियम प्रक्रिया की पसंद नहीं हैं। क्लोरीन युक्त रबर और फोम की पहचान करनी आवश्यक है और लोड करने से पहले उन्हें अस्वीकार करना आवश्यक है, और किसी भी फोम को, जिसकी संरचना अज्ञात है, उस समय तक आग के जोखिम के रूप में माना जाना चाहिए जब तक कि इसे पर्यवेक्षण के तहत परीक्षण नहीं किया जाता है।
रबर और फोम एक ही सौदेबाज़ी के विपरीत छोरों पर स्थित होते हैं।
रबर के लिए जोखिम धीरे-धीरे ठहरने वाली गर्मी है। धीमी गति से काटने पर ऊर्जा उस सामग्री में बनी रहती है जो पहले ही अलग हो चुकी है, जिससे चिपचिपा, धब्बेदार किनारा, गंध और भरे हुए रबर में कटाव के साथ दृश्यमान गर्मी-प्रभावित क्षेत्र बनता है। मोटी रबर की शीट को अक्सर एकल भारी पास की तुलना में नियंत्रित बहु-पास के साथ बेहतर ढंग से संभाला जाता है।
फोम के लिए, जोखिम विपरीत है। फोम में इतना कम सामग्री होती है कि अतिरिक्त ऊर्जा कोशिका संरचना को ढहा देती है, जिससे एक तीव्र किनारे के बजाय गोल या "धंसा हुआ" किनारा बन जाता है। फोम को कम ऊर्जा और तीव्र गति की आवश्यकता होती है, और यह अत्यधिक शक्ति के प्रति कम शक्ति की तुलना में कहीं अधिक स्पष्ट रूप से प्रतिक्रिया करता है।
दोनों सामग्रियों पर दो और चर महत्वपूर्ण हैं:
रबर और फोम उत्पादन में तीन अलग-अलग संचालनों का उपयोग किया जाता है, और इन्हें एक-दूसरे के साथ भ्रमित नहीं किया जाना चाहिए।
रबर पर एन्ग्रेविंग यह मौजूदा लेज़र अनुप्रयोगों में से सबसे पुराना अनुप्रयोगों में से एक है, और यह आज भी एक अच्छा अनुप्रयोग बना हुआ है। रबर की शीट को काटा नहीं जाता, बल्कि एन्ग्रेव किया जाता है, और एन्ग्रेव किया गया धंसा हुआ हिस्सा एक स्टैम्प की रिलीफ सतह बन जाता है। यह सामग्री स्पष्ट परिभाषा के साथ एन्ग्रेव होती है, और यह प्रक्रिया पारंपरिक स्टैम्प निर्माण के लिए आवश्यक टूलिंग लागत को समाप्त कर देती है।
गैस्केट काटना यह एक कार्यात्मक अनुप्रयोग है जहाँ सहनशीलता परिणाम तय करती है। कंटूर और बोल्ट या पोर्ट के छेदों को अंतिम भाग के सापेक्ष मापा जाना चाहिए, न कि ड्रॉइंग से अनुमानित किया जाना चाहिए, क्योंकि गैस्केट का प्रदर्शन कर्फ पर निर्भर करता है।
चिपकने वाली पृष्ठभूमि वाले फोम को किस-कट करना यह एक उत्पादन तकनीक है, कटिंग तकनीक नहीं। लेज़र फोम परत के माध्यम से काटता है और लाइनर पर रुक जाता है, जिससे भाग एकल कैरियर शीट पर स्थान पर बने रहते हैं, जिससे ढीले टुकड़ों को अलग-अलग संभालने की आवश्यकता समाप्त हो जाती है। इसके लिए चिपकने वाला पदार्थ और लाइनर लेज़र-संगत होना आवश्यक है।
रबर और फोम के काम से तीन जोखिम उत्पन्न होते हैं, और इन तीनों को नियमित अनुशासन के साथ प्रबंधित किया जा सकता है।
आग. फोम में ज्यादातर हवा होती है, इसलिए गर्मी तेज़ी से इसमें फैल जाती है, और मशीन के बिस्तर पर फोम के टुकड़े एक महत्वपूर्ण ईंधन भार बन जाते हैं। पॉलीयूरेथेन फोम, बीम के गुज़रने के बाद भी आंतरिक रूप से धीमी आग के साथ जल सकता है, जिसका अर्थ है कि एक काम जो पूरा लगता है, वह वास्तव में जलना पूरा नहीं हुआ हो सकता। रबर और फोम के काम की शुरुआत से लेकर अंत तक निगरानी की जानी चाहिए, और बिस्तर तथा निष्कर्षण मार्ग की सफाई को सुविधा के आधार पर नहीं, बल्कि निश्चित समयसीमा के अनुसार किया जाना चाहिए।
धुएँ. रबर से घना धुआँ निकलता है, और वल्कनाइज़्ड रबर से एक तीव्र गंध आती है जिसे नज़रअंदाज़ करना मुश्किल है, लेकिन सहन करना आसान है। पॉलीयूरेथेन फोम से ऐसे धुएँ निकलते हैं जिन्हें स्रोत पर ही पकड़ा जाना चाहिए। निओप्रीन और पीवीसी फोम से क्लोरीन-आधारित धुएँ निकलते हैं, जिनकी प्रक्रिया करना बिल्कुल वर्जित है।
मशीन को नुकसान। क्लोरीन-आधारित धुंध मशीन के घटकों और ऑप्टिक्स के लिए संक्षारक होती है। चिपकने वाले फोम के कारण नोज़ल के मार्ग और लेंस पर चिपकने वाला अवशेष जमा हो सकता है, जिससे हर बाद के कार्य की कटिंग गुणवत्ता कम हो जाती है—केवल फोम के कार्य के लिए नहीं।
इन सामग्रियों के लिए नियमित प्रक्रिया संक्षिप्त है: सामग्री की पुष्टि करें, निकासी के पूर्ण प्रदर्शन की पुष्टि करें, बिस्तर को कटे हुए टुकड़ों से मुक्त रखें, और कभी भी मशीन को अनदेखा करके चलने न दें। फोम के कार्य के बाद, मशीन छोड़ने से पहले बिस्तर पर छिपे हुए अंगारों की जाँच करें।
इस श्रेणी में अधिकांश अपशिष्ट इस मान्यता के कारण होता है कि मुलायम सामग्रियाँ सरल सामग्रियाँ हैं।
रबर और फोम X1325 प्लेटफ़ॉर्म के लिए पहले से ही सूचीबद्ध सामग्रियों में से हैं, और वे जो आवश्यकताएँ लगाते हैं वे विशिष्ट हैं।
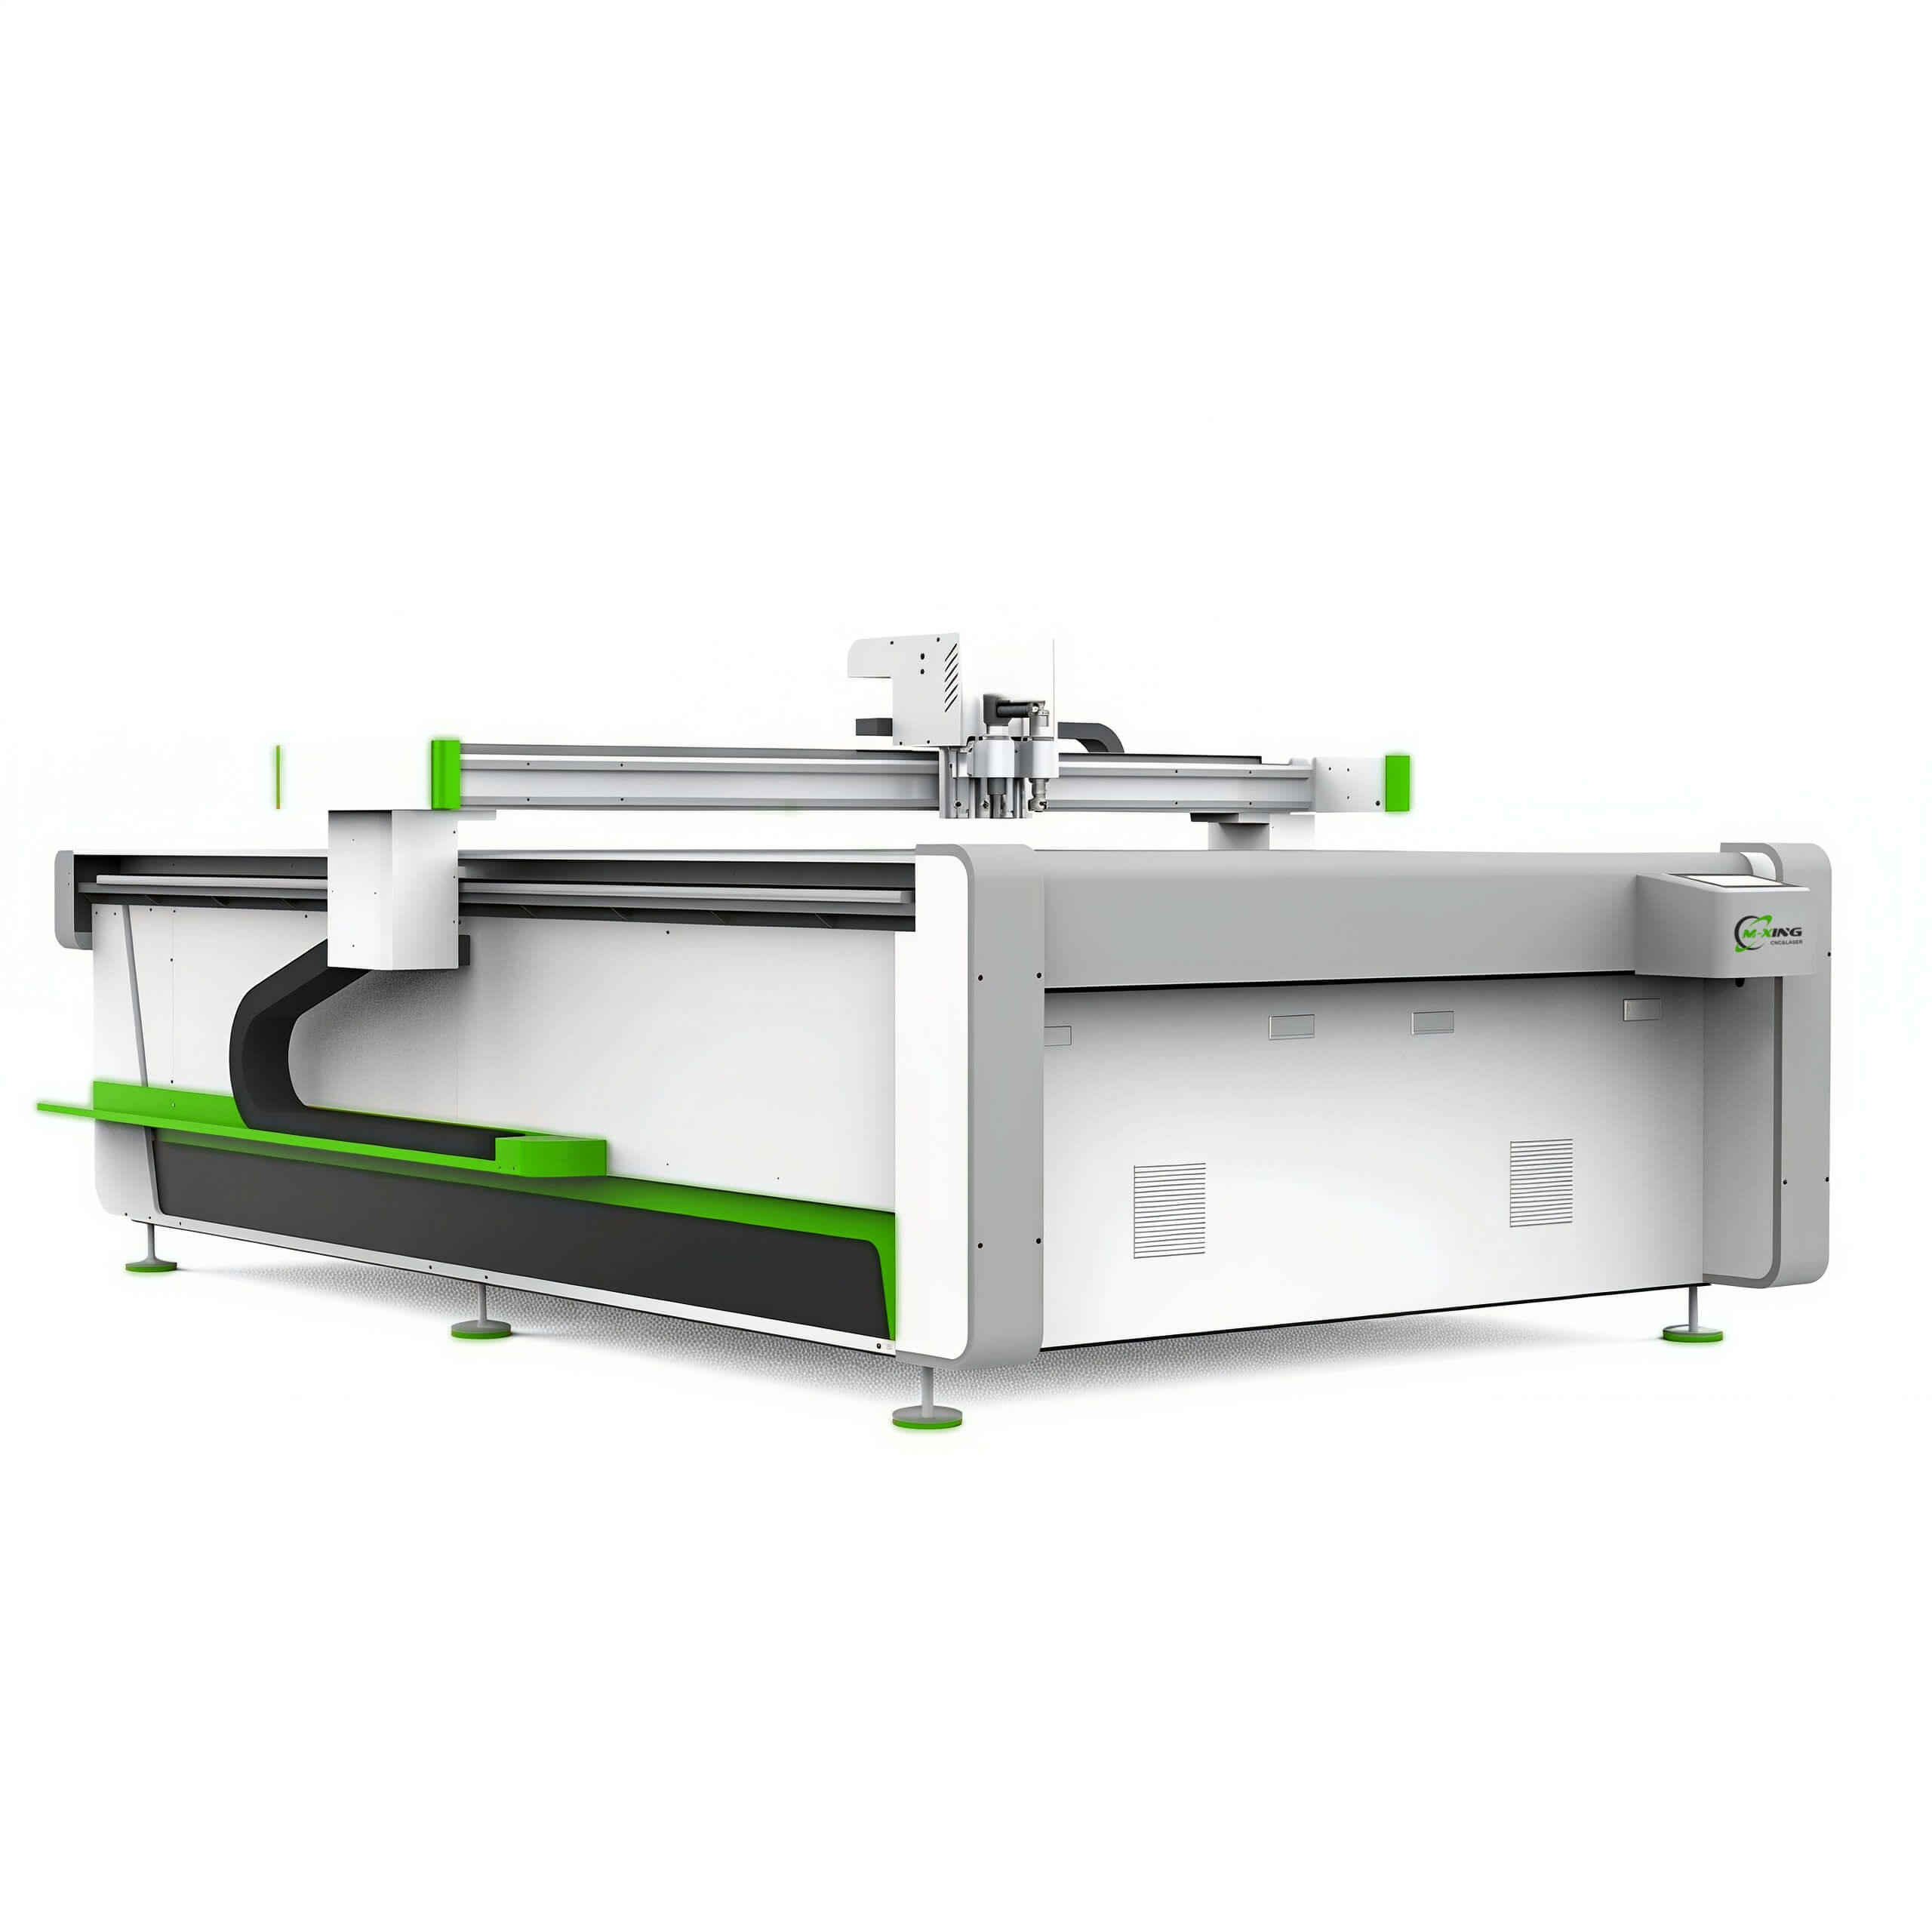
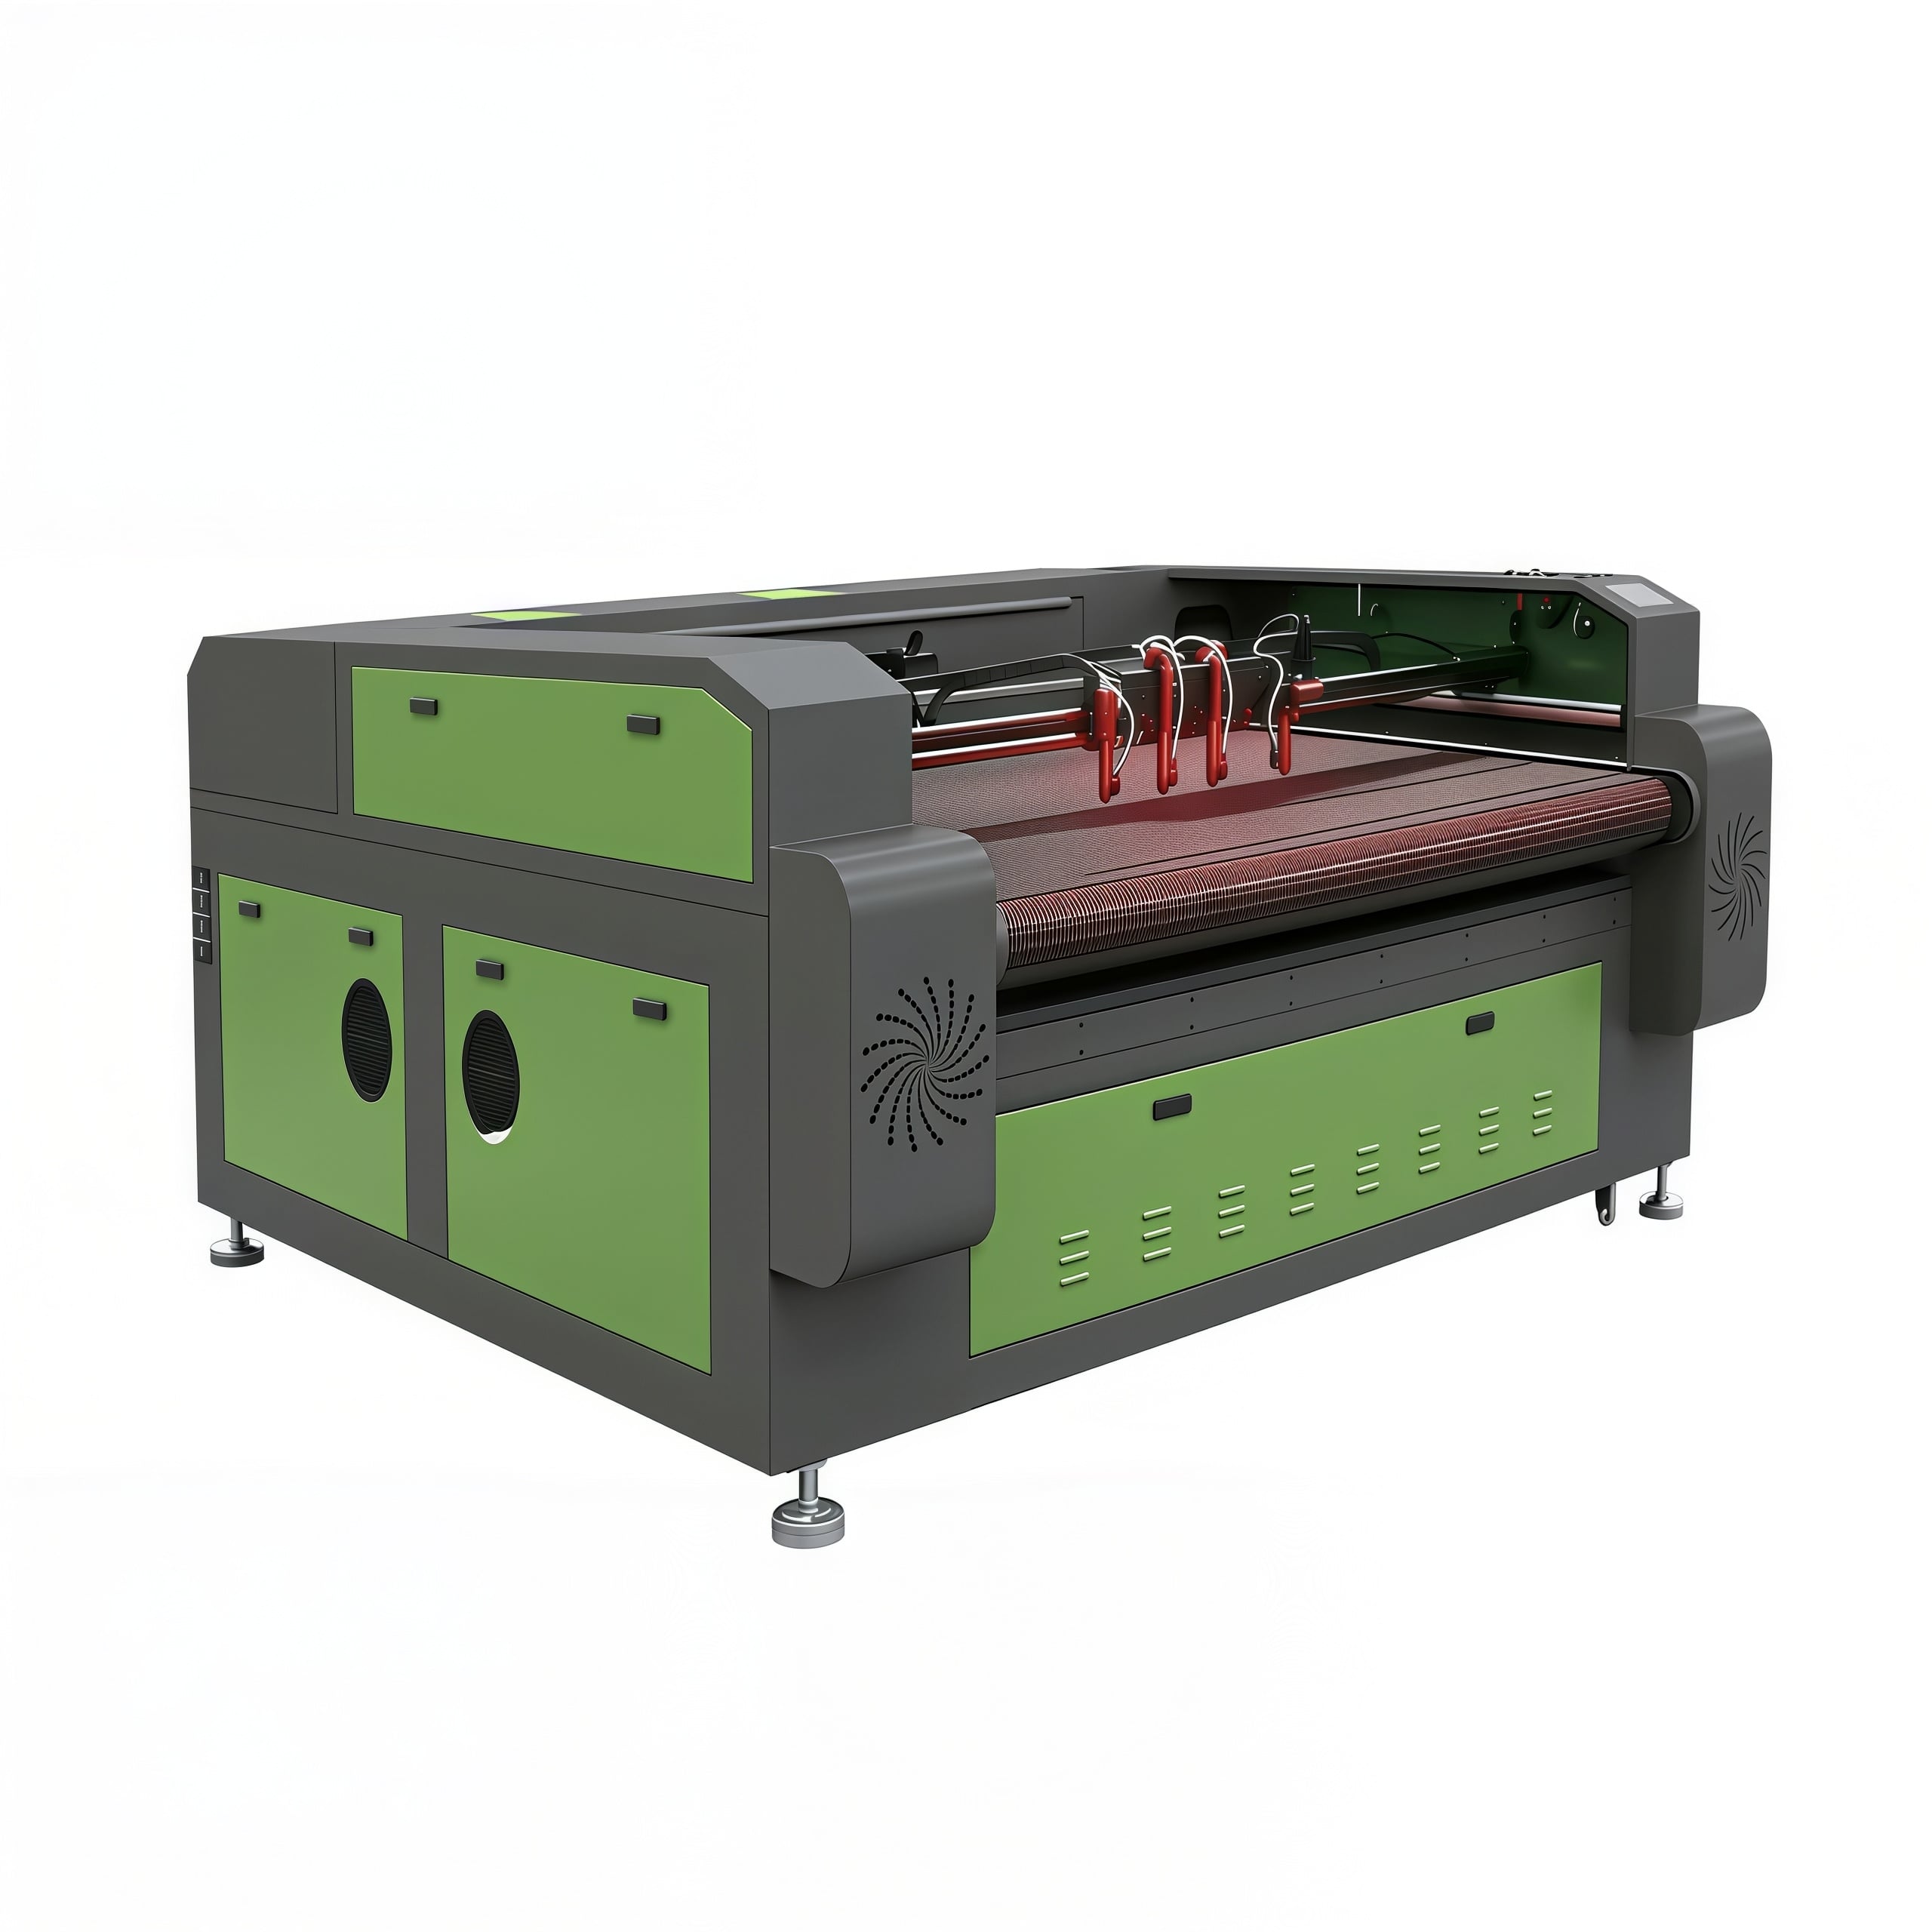
कार्य क्षेत्र फोम कार्य में बड़े पैकेजिंग इंसर्ट और गलीचे शामिल हैं, जबकि गैस्केट उत्पादन में कई छोटे, घनिष्ठ रूप से नेस्टेड भाग शामिल होते हैं। मिंगशिंग लेज़र 6090, 1390, 1610 और 1325 आकारों में फ्लैटबेड प्रारूप प्रदान करता है, इसलिए कार्य क्षेत्र वास्तव में उत्पादित भागों के आकार के अनुसार हो सकता है।
शक्ति नियंत्रण। इनमें से कोई भी सामग्रि को बड़ी मात्रा में ऊर्जा की आवश्यकता नहीं होती है; फोम को बहुत कम ऊर्जा की आवश्यकता होती है। यहाँ नियंत्रित बिजली आपूर्ति का महत्व कम आउटपुट पर सटीकता है, न कि अधिकतम वाटेज पर, और मानक 100W, 130W और 150W विन्यासों को श्रेणी के शीर्ष पर चलाने के बजाय वितरित ऊर्जा को नियंत्रित करके कार्य के अनुसार सुमेलित किया जाता है।
सामग्री की मोटाई। इस श्रेणी में फोम के ब्लॉक और मोटी रबर की शीट आमतौर पर पाई जाती हैं। X1325 चुंबकीय निलंबन प्लेटफ़ॉर्म लगभग 45 मिमी तक की अधिकतम फीडिंग मोटाई का समर्थन करता है, जिससे मोटे ब्लॉकों को परतों में विभाजित किए बिना संसाधित किया जा सकता है।
गति की गुणवत्ता स्थिर ट्रैवर्स गति दोनों सामग्रियों पर किनारे की गुणवत्ता को सीधे नियंत्रित करती है, लेकिन विपरीत तरीके से। X1325 पर, एक X/Y-अक्ष रैखिक मोटर चुंबकीय निलंबन प्रणाली अधिकतम त्वरित यात्रा गति 1 मीटर/सेकंड तक प्रदान करती है और दोहराव स्थिति सटीकता 0.05 मिमी तक होती है, जो फोम के लिए आवश्यक तीव्र, समान पास का समर्थन करती है।
उत्पादन क्षमता। गैस्केट और इंसर्ट उत्पादन दोहराव वाला होता है। डबल बीम विन्यास एक ही प्लेटफ़ॉर्म पर दो संचालनों को समानांतर में चलाने की अनुमति देता है, और जहां भागों को मुद्रित या पूर्व-चिह्नित सामग्री से काटा जाता है, वहां एक कैमरा स्थिति निर्धारण प्रणाली प्रत्येक कट को मौजूदा लेआउट के साथ संरेखित करने में सहायता करती है।
निकासी में। रबर के धुएँ और फोम की गैसें निकासी प्रणाली के आकार को सामग्री और कार्य चक्र के अनुसार निर्धारित करने का मुख्य कारण हैं। क्लोरीन युक्त सामग्री के लिए सही विकल्प बेहतर फिल्ट्रेशन नहीं है; बल्कि उनका संसाधन बिल्कुल नहीं करना है।
उपरोक्त कॉन्फ़िगरेशन विवरण संबंधित मॉडलों के प्रकाशित उत्पाद और तकनीकी दस्तावेज़ों से लिए गए हैं। अंतिम चयन सामग्री के प्रकार, शीट या ब्लॉक की मोटाई और दैनिक उत्पादन के आधार पर किया जाना चाहिए।
रबर और फोम आसान सामग्री जैसे दिखते हैं, लेकिन दो अलग-अलग इंजीनियरिंग समस्याओं की तरह व्यवहार करते हैं। उपयोगी दृष्टिकोण उन्हें शुरुआत से ही अलग करना है।
किसी भी अन्य चीज़ से पहले सामग्री की पुष्टि करें, क्योंकि क्लोरीन युक्त रबर और फोम का कभी भी संसाधन नहीं किया जाना चाहिए और पॉलीयूरेथेन फोम को कभी भी अनदेखा नहीं छोड़ा जाना चाहिए। रबर को इतनी ऊर्जा के साथ काटें कि साफ़ अलगाव हो सके बिना लंबे समय तक गर्मी बनी रहे, और फोम को तेज़ और हल्के तरीके से काटें ताकि कोशिका संरचना अक्षुण्ण बनी रहे।
गैस्केट और पैकेजिंग इंसर्ट्स बनाने वाली दुकानों के लिए व्यावहारिक पहला कदम एक मापा हुआ कदम है: एक परीक्षण भाग काटें, तैयार गैस्केट पर वास्तविक कर्फ को ड्रॉइंग के बजाय मापें, और उस सेटिंग को रिकॉर्ड करें जिससे एक ऐसा भाग बना हो जो वास्तव में सील करे या फिट करे।
 गर्म समाचार
2026-02-05
2026-02-03
2025-12-01

मिंगशिंग लेजर चीन स्थित एक प्रमुख लेजर मशीन निर्माता है, जो CO2 लेजर कटर, फाइबर लेजर कटिंग मशीन, सीएनसी राउटर, लेजर वेल्डर और मार्किंग मशीन प्रदान करता है। ओईएम/ओडीएम कस्टम समाधान उपलब्ध हैं। आज ही कोटेशन प्राप्त करें!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. गोपनीयता नीति

 EN