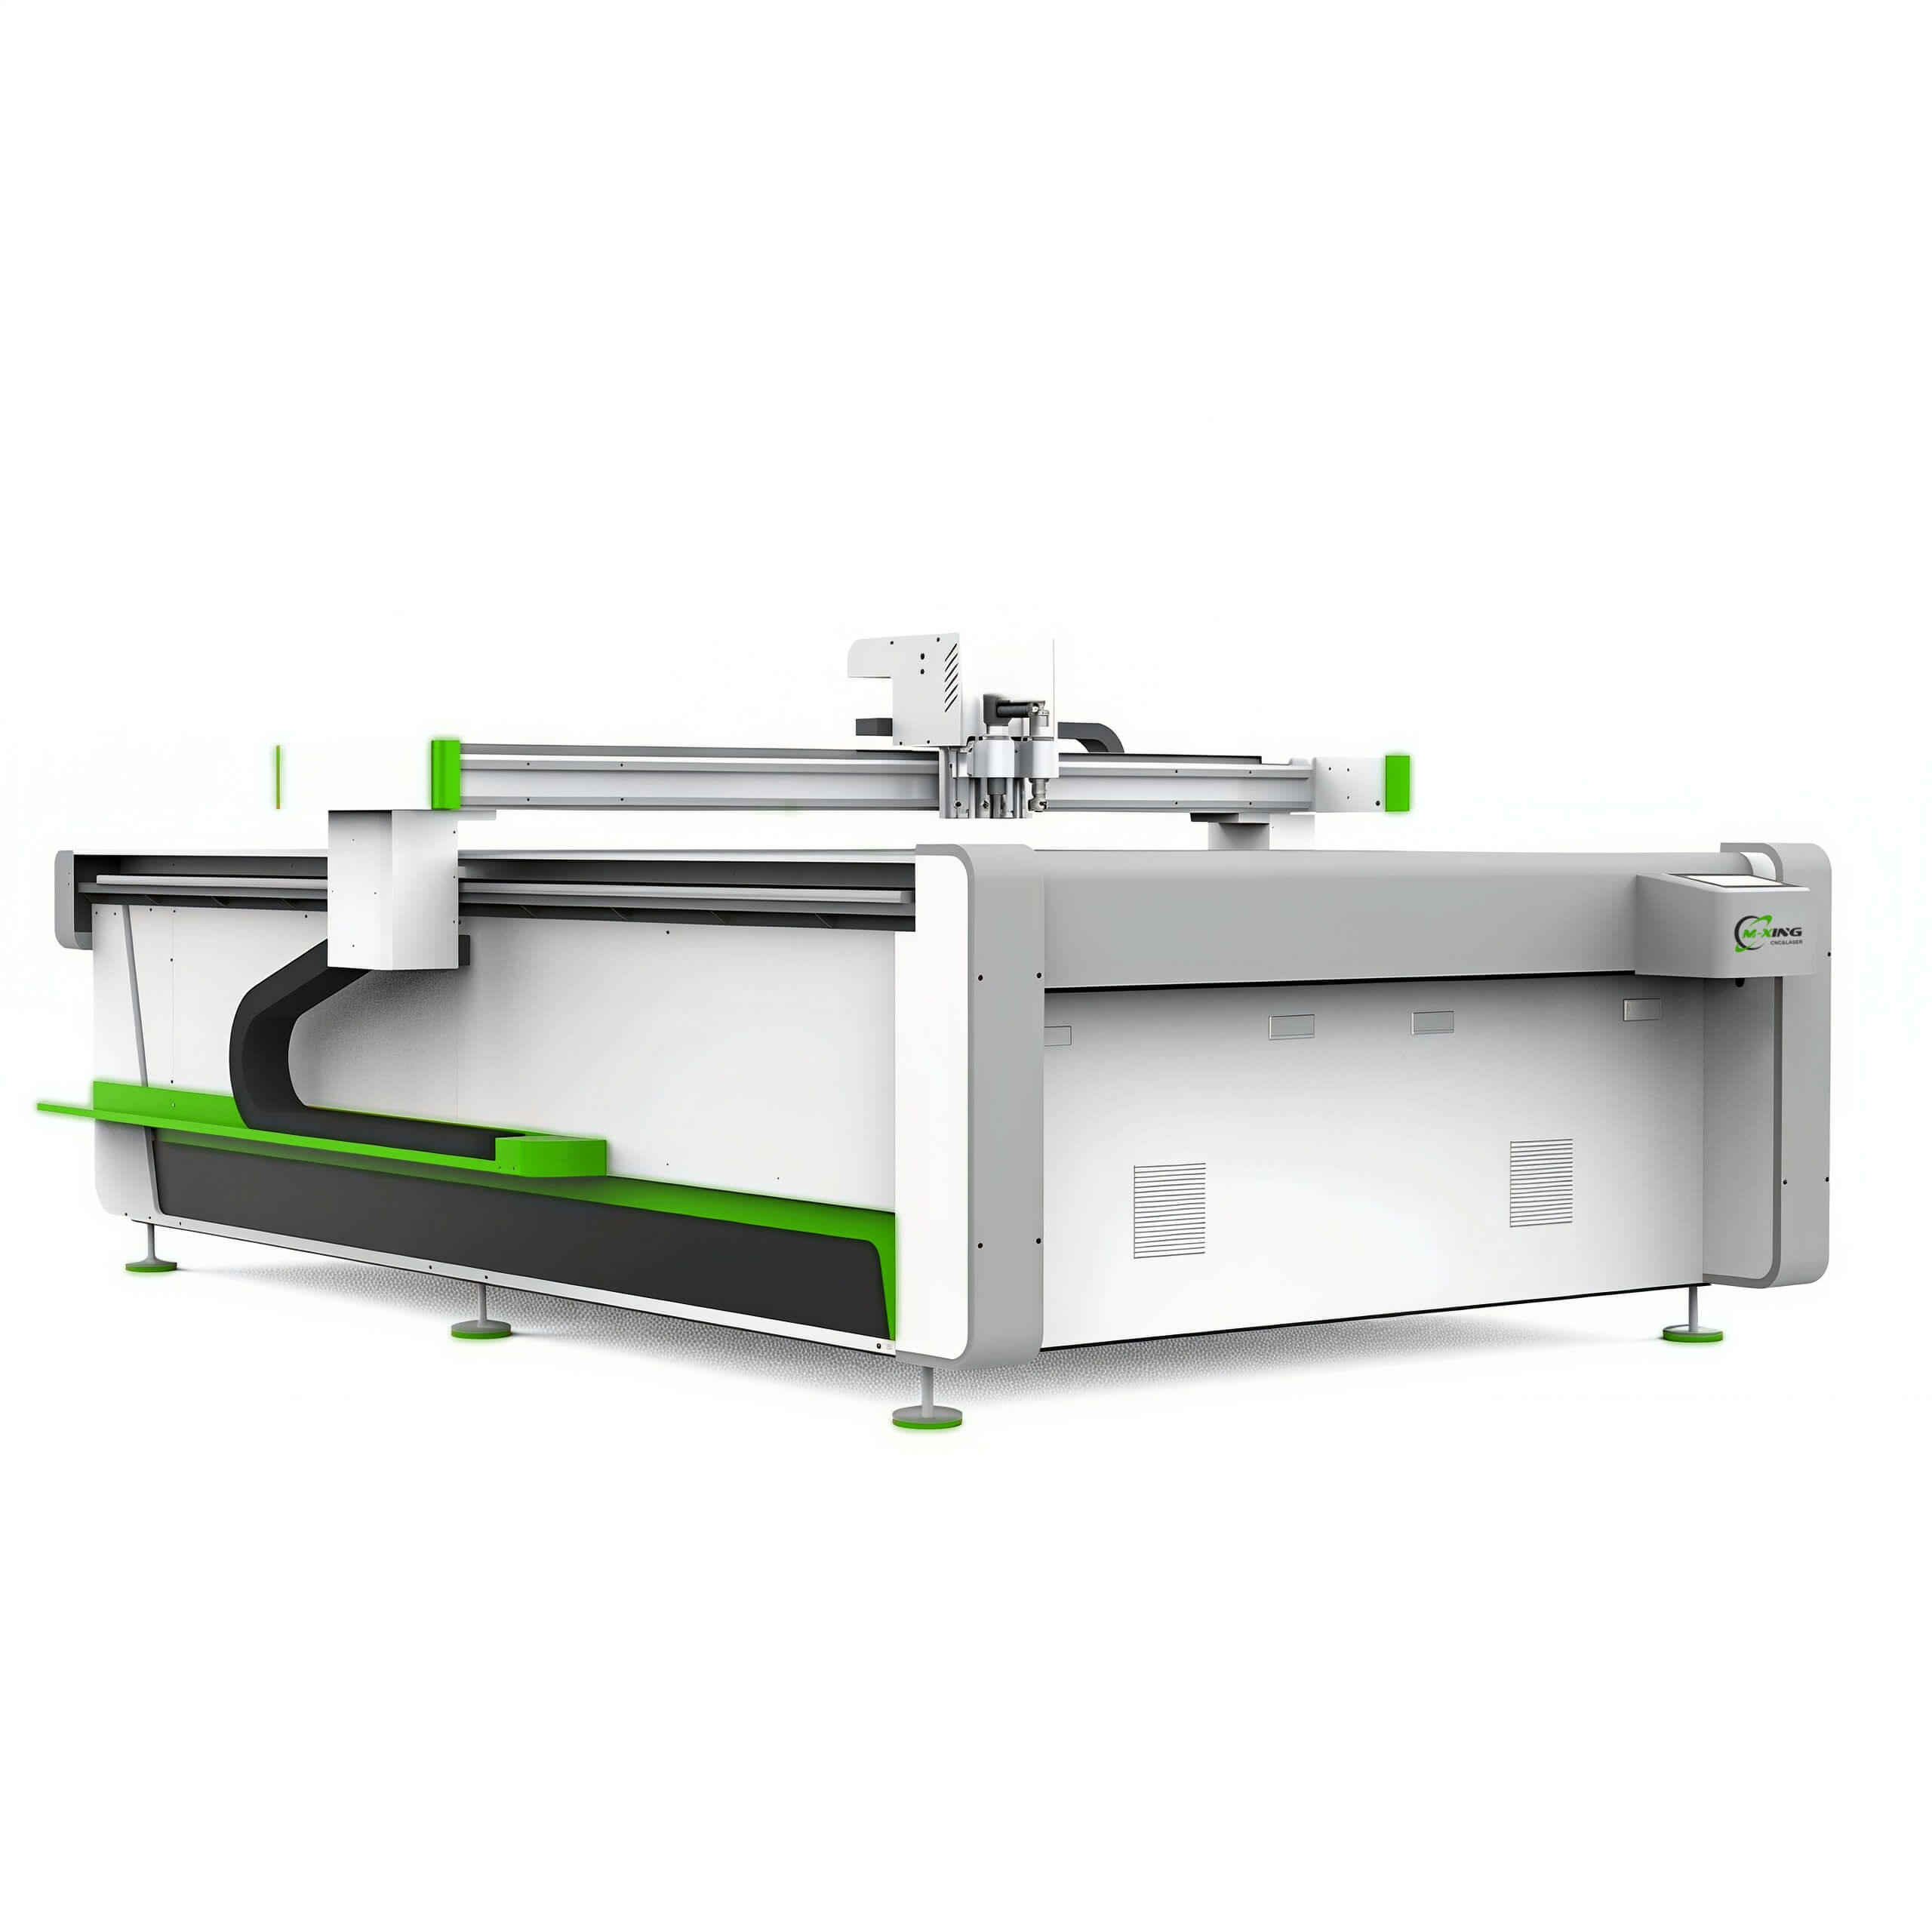
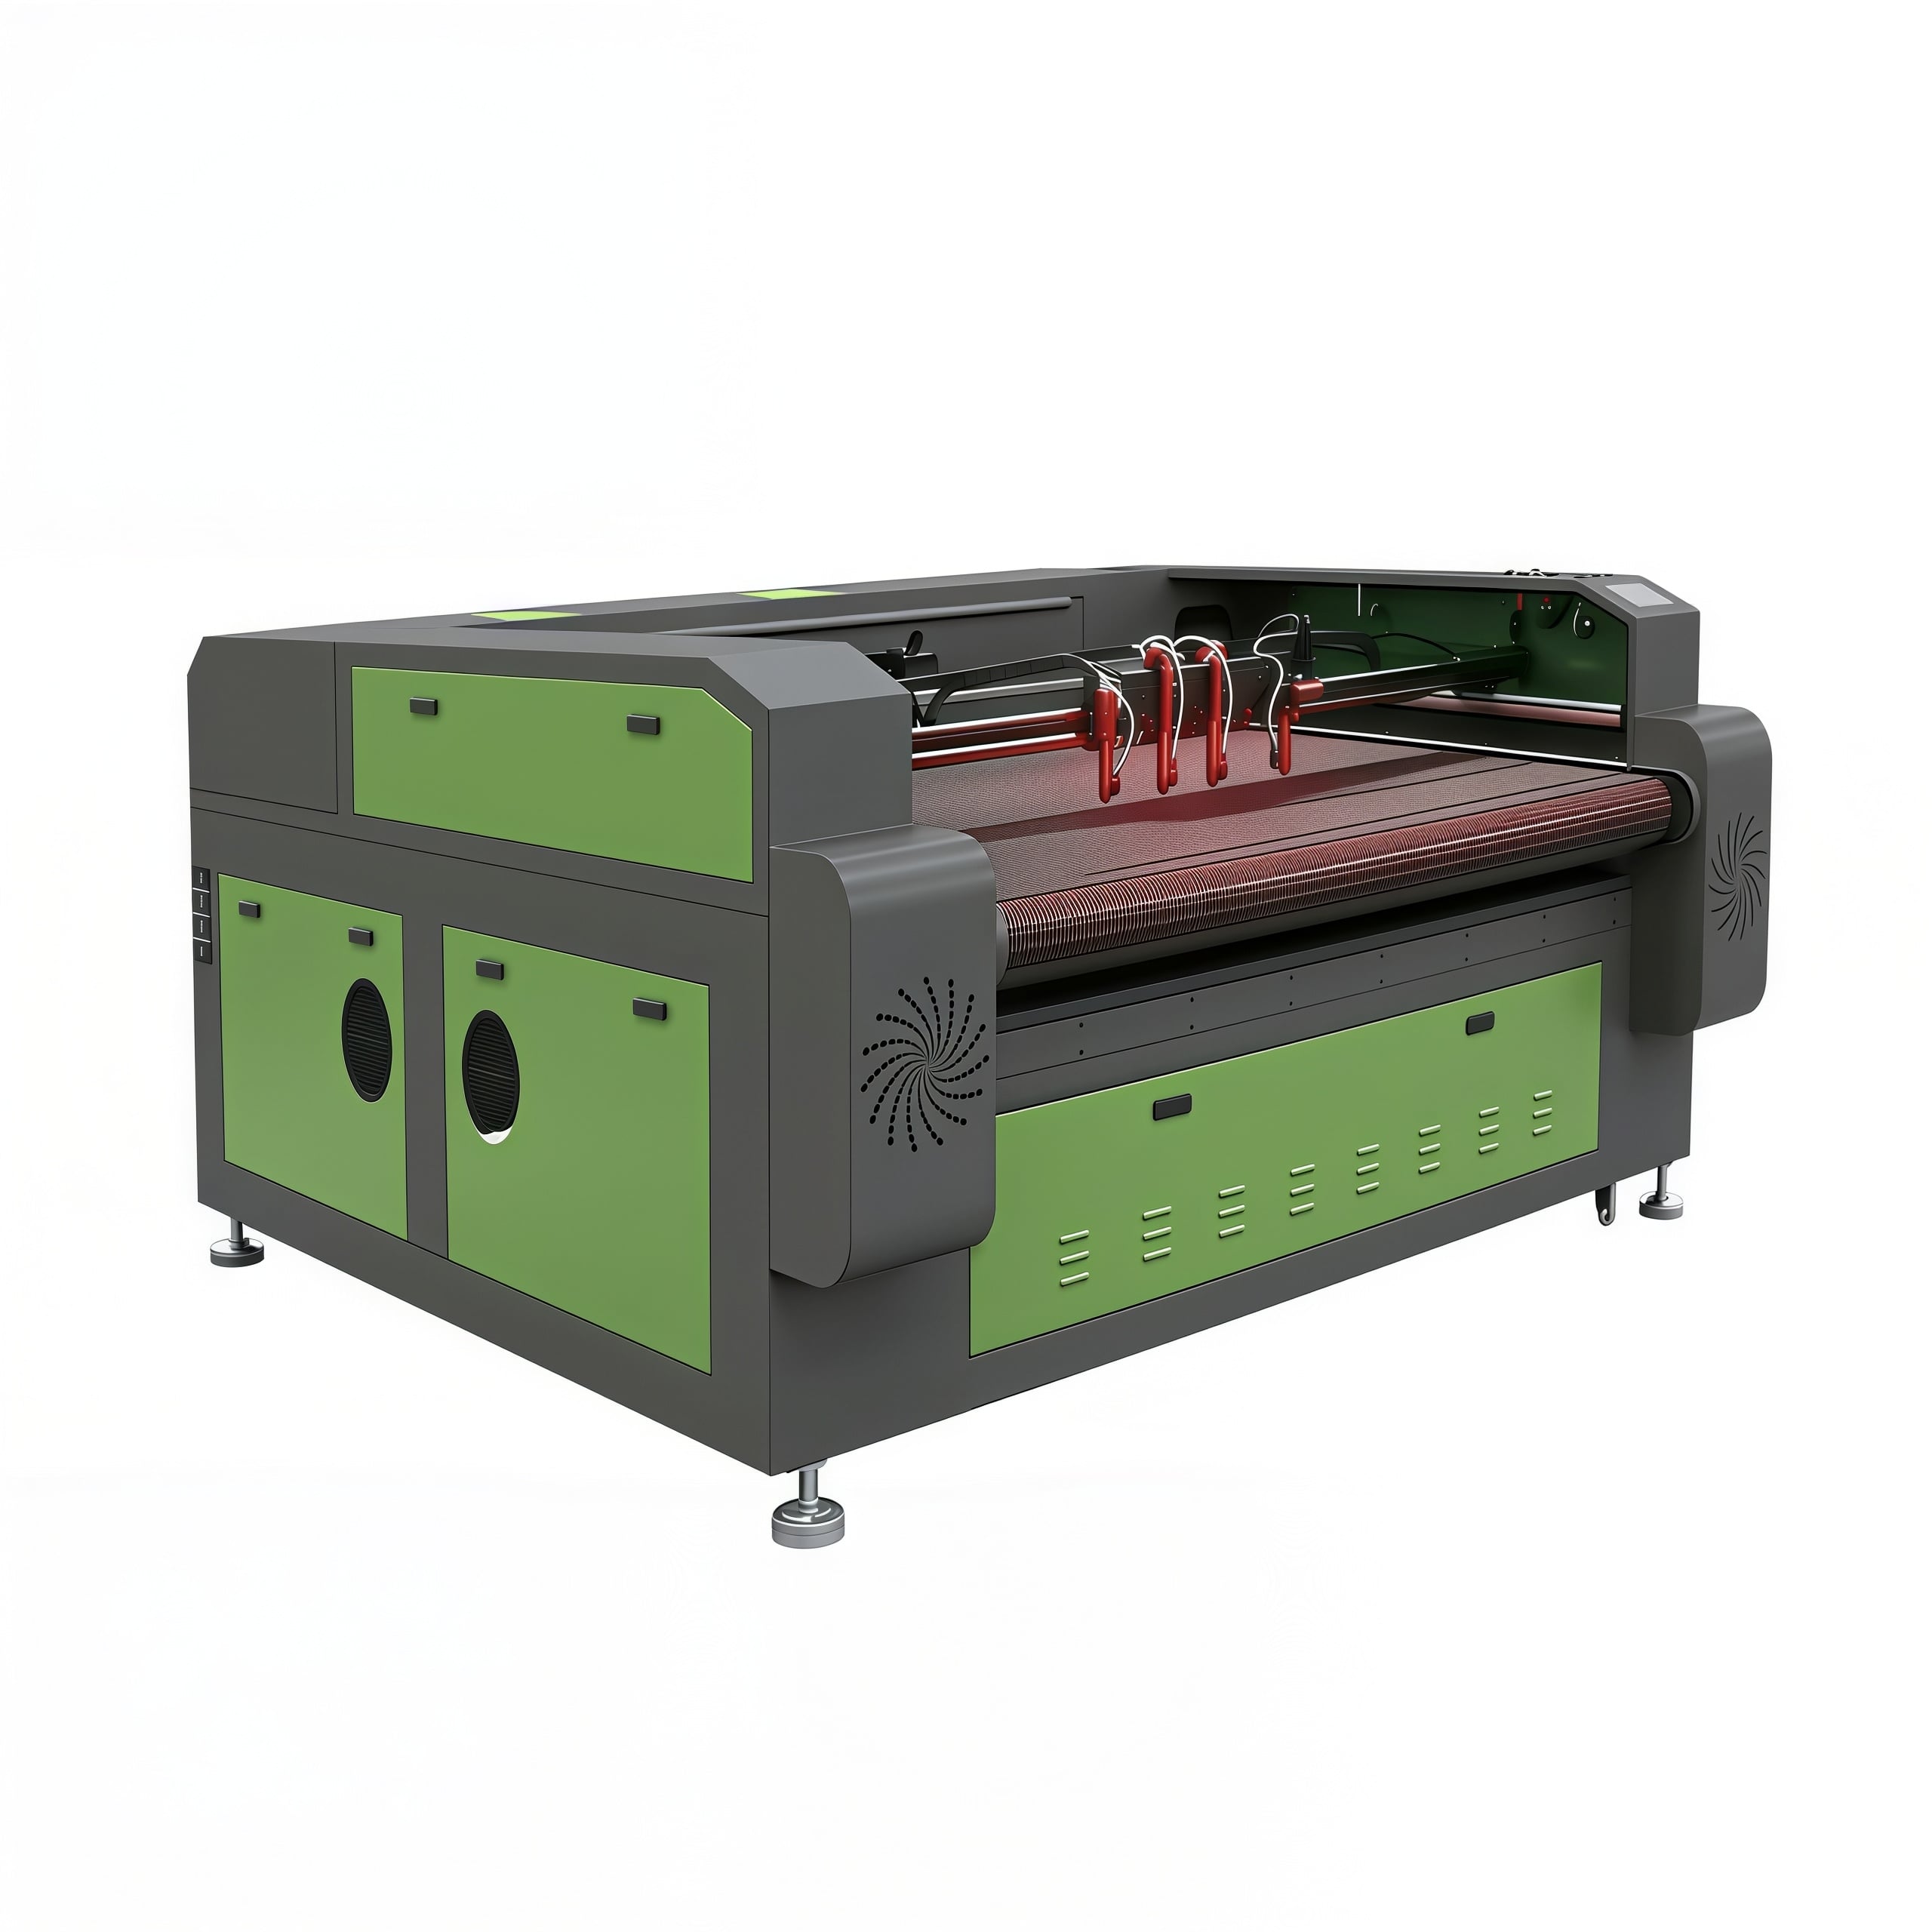
لاستیک و فوم معمولاً با هم گروهبندی میشوند، زیرا هر دو نرم هستند، هر دو غیرفلزیاند و هر دو بهراحتی با لیزر CO₂ برش میخورند. این گروهبندی از نظر عملی مفید است، اما گمراهکننده است.
لاستیک یک الاستومر است. این ماده متراکم است، شکل خود را بازیابی میکند و معمولاً وولکانیزه شده است؛ یعنی ویژگیهای آن توسط یک فرآیند شیمیایی تعیین شدهاند که لیزر قادر به برگرداندن آنها نیست. برش لاستیک یک فرآیند واقعی جداسازی حرارتی است و کیفیت لبه برش به سرعت عبور پرتو از ماده بستگی دارد.
فوم عمدتاً هواست. پلیاتیلن منبسطشده، EVA، EPE و فوم پلیاورتان پلاستیکهایی هستند که ساختار اصلیشان از گاز تشکیل شده است. مقدار مادهٔ قابل برش در آنها بسیار اندک است، بنابراین نیاز انرژیای که دارند تنها کسری از انرژی مورد نیاز برای چوب یا MDF است.
این تفاوت در هر دو جهت اهمیت دارد. فومها در سطوح انرژی بسیار پایینی برش خورده و خطر اصلی، برش اضافی (بیشازحد) است نه برش کمتر از حد مورد نیاز؛ در مقابل، لاستیکها برای جدایش تمیز و بدون کشیدگی نیازمند انرژی کافیاند.
تفاوت سومی نیز وجود دارد که تعیینکنندهٔ این است که آیا انجام یک کار از نظر ایمنی امکانپذیر است یا خیر. برخی از لاستیکها و فومها حاوی کلر هستند و برخی از فومها بهگونهای ترکیب شدهاند که قابلیت دودکشی دارند. شناسایی دقیق ماده باید پیش از رسیدن آن به سطح کار انجام شود، نه پس از آن.
بیشتر مشکلات در فرآیند پردازش لاستیک و فوم ریشه در این دارد که مادهای ناشناخته را مانند مادهای آشنا رفتار میکنند.
فوم پلیاورتان نمونهٔ روشنترین آن است. این ماده بهراحتی برش خورده و لبهٔ برش ظاهری قابل قبول دارد؛ همین امر باعث میشود کاربران آن را دستکم بگیرند. فوم پلیاورتان سلولباز ممکن است پس از عبور پرتو، درونیترین بخشهایش بهصورت پنهانی دود بکشد، در حالی که ظاهر برش هیچ هشداری در این باره ارائه نمیدهد.
مواد حاوی کلر مرز سخت دیگری هستند. نئوپرن (پلیکلروپرن) و پیویسی یا فوم وینیل، بخارات مبتنی بر کلری آزاد میکنند که برای اپراتور خطرناک و برای دستگاه خورنده هستند؛ بنابراین هیچیک از این مواد را نمیتوان با لیزر پردازش کرد، صرفنظر از اینکه چقدر بهخوبی برش میخورند.
دو قاعدهٔ سختگیرانه در آن جدول ترجیحات فرآیندی نیستند. لاستیکها و فومهای حاوی کلر باید پیش از بارگذاری شناسایی و حذف شوند و هر فومی که فرمولاسیون آن نامعلوم باشد تا زمانی که تحت نظارت آزمایش نشده است، باید بهعنوان خطر آتشسوزی در نظر گرفته شود.
لاستیک و فوم در دو انتهای یک تضاد مشابه قرار دارند.
برای لاستیک، خطر اصلی گرماست که در ماده باقی میماند. عبور آهسته انرژی را در مادهای که قبلاً جدا شده است نگه میدارد و این امر منجر به لبهای چسبنده و کشیده، بوی نامطبوع و در لاستیکهای پرکنندهدار، منطقهای مرئی تحت تأثیر گرما در امتداد خط برش میشود. صفحات ضخیمتر لاستیک اغلب با عبورهای کنترلشدهٔ چندگانه بهتر از یک عبور سنگین تکی مدیریت میشوند.
برای فوم، خطر برعکس است. فوم بهقدری مادهٔ کمی دارد که انرژی اضافی ساختار سلولی را فرو میریزد و لبهای گرد یا «فرو رفته» به جای لبهای تیز باقی میگذارد. فوم نیازمند انرژی کم و حرکت سریع است و واکنش آن به توان بیشازحد قابل مشاهدهتر از واکنشش به توان کمتر است.
دو متغیر دیگر نیز در هر دو ماده اهمیت دارند:
تولید لاستیک و فوم شامل سه عملیات مجزا است که نباید با یکدیگر اشتباه گرفته شوند.
حکاکی لاستیک یکی از قدیمیترین کاربردهای لیزر است و همچنان یک روش مناسب محسوب میشود. در این روش، صفحهٔ لاستیکی حکاکی میشود نه برش داده میشود؛ و فضای حکاکیشده بهعنوان سطح برجستهٔ مهره عمل میکند. این ماده با وضوح بالا حکاکی میشود و این فرآیند هزینهٔ ساخت ابزارهای مورد نیاز در روشهای سنتی تولید مهره را حذف میکند.
برش واشرها یک کاربرد عملکردی است که در آن دقت اندازهگیری تعیینکنندهٔ نتیجه است. محیط قطعه و سوراخهای پیچ یا اتصال باید بر اساس قطعهٔ ساختهشده — نه بر اساس طرح اولیه — اندازهگیری شوند، زیرا عملکرد واشر به عرض برش (کرف) وابسته است.
برش سطحی فوم با پشتیبانی چسبی روشی برای تولید است نه برش. لیزر از لایهٔ فوم عبور میکند و در لایهٔ زیرین متوقف میشود، بهگونهای که قطعات روی یک صفحهٔ حامل واحد باقی میمانند و دیگر نیازی به جابهجایی جداگانهٔ قطعات شل نیست. این روش نیازمند سازگانی چسب و لایهٔ زیرین با لیزر است.
کار با لاستیک و فوم سه خطر را در کانون تمرکز قرار میدهد و هر سه خطر با انضباط روتین قابل مدیریت هستند.
آتش میکند. فوم عمدتاً از هوا تشکیل شده است، بنابراین گرما به سرعت در آن پخش میشود و بقایای فوم بار سوخت قابل توجهی در بستر دستگاه ایجاد میکنند. فوم پلیاورتان ممکن است پس از عبور پرتو بهصورت پنهانی سوختن را ادامه دهد؛ یعنی کاری که ظاهراً تمام شده است ممکن است هنوز کاملاً سوخته نشده باشد. کار با فوم و لاستیک باید از ابتدا تا انتها تحت نظارت باشد و بستر دستگاه و مسیر جمعآوری هوا طبق زمانبندی ثابتی — نه بر اساس صرفهجویی در زمان — تمیز شوند.
بخارات. لاستیک دود غلیظی تولید میکند و لاستیک وولکانیزه بوی قویای ایجاد میکند که چشمپوشی از آن دشوار است اما تحمل آن آسان است. فوم پلیاورتان بخاراتی آزاد میکند که باید در محل تولیدش جذب شوند. فوم نئوپرن و فوم PVC بخارات حاوی کلر آزاد میکنند و اصلاً نباید پردازش شوند.
آسیب به دستگاه. بخارهای مبتنی بر کلر به اجزای ماشین و عدسیها خورنده هستند. فوم با چسب پشتی میتواند باقیماندهٔ چسب را در مسیر نازل و روی عدسی جای دهد که این امر کیفیت برش را در تمام کارهای بعدی، نه فقط کار فوم، کاهش میدهد.
روال کار با این مواد کوتاه است: تأیید مادهٔ مورد استفاده، تأیید عملکرد کامل سیستم خروجی هوا، نگهداری سطح کار از بقایای برشخورده و هرگز راهاندازی بدون نظارت ماشین. پس از انجام کار فوم، قبل از ترک ماشین، سطح کار را برای جستجوی جرقههای پنهان بررسی کنید.
بیشتر ضایعات در این دسته ناشی از این فرض است که مواد نرم، مواد سادهای هستند.
لاستیک و فوم از جمله موادی هستند که قبلاً در پلتفرم X1325 فهرست شدهاند و نیازمندیهای خاصی را ایجاد میکنند.
منطقه کاری کار با فوم شامل ساخت قطعات بزرگ بستهبندی و قالیچههاست، در حالی که تولید واشرها شامل تعداد زیادی قطعه کوچک با چیدمان متراکم و نزدیک به یکدیگر است. شرکت مینگشینگ لیزر فرمتهای صفحهتخت را در ابعاد ۶۰۹۰، ۱۳۹۰، ۱۶۱۰ و ۱۳۲۵ ارائه میدهد؛ بنابراین مساحت کاری میتواند متناسب با ابعاد واقعی قطعات تولیدی تنظیم شود.
کنترل توان. هیچیک از این دو ماده نیازمند مقدار زیادی انرژی نیستند؛ فوم حتی نیاز بسیار کمی دارد. ارزش منبع تغذیه کنترلشده در اینجا، دقت در خروجی پایین است نه حداکثر توان، و پیکربندیهای استاندارد ۱۰۰ وات، ۱۳۰ وات و ۱۵۰ وات با کنترل انرژی ارسالی (نه با کارکرد در بالاترین سطح محدوده) به نوع کار تطبیق داده میشوند.
ضخامت ماده. بلوکهای فوم و صفحات لاستیکی ضخیم در این دستهبندی رایج هستند. پلتفرم معلق مغناطیسی X1325 حداکثر ضخامت تغذیهشدهای معادل تقریبًا ۴۵ میلیمتر را پشتیبانی میکند که امکان پردازش بلوکهای ضخیمتر را بدون تقسیم آنها به لایههای جداگانه فراهم میسازد.
کیفیت حرکت سرعت یکنواخت حرکت عرضی بهطور مستقیم کیفیت لبه را روی هر دو ماده کنترل میکند، اما به شیوههای متضاد. در X1325، سیستم معلق مغناطیسی موتور خطی محورهای X/Y حداکثر سرعت حرکت سریع تا ۱ متر بر ثانیه و دقت تکراری موقعیتیابی تا ۰٫۰۵ میلیمتر را ارائه میدهد که این امر انجام سریع و یکنواخت پاسها را برای فوم ممکن میسازد.
ظرفیت تولید. تولید واشر و قطعات جاسازیشده تکراری است. پیکربندی دوپرتوه امکان انجام همزمان دو عملیات را روی یک پلتفرم مشترک فراهم میکند و در مواردی که قطعات از مواد چاپشده یا از پیش علامتگذاریشده برش میخورند، سیستم موقعیتیابی دوربین به تطبیق دقیق هر برش با طرح موجود کمک میکند.
استخراج. دود لاستیک و بخارات فوم دلیل اصلی آن است که سیستم جذب باید بر اساس نوع ماده و چرخهٔ کار تنظیم شود. برای مواد حاوی کلر، انتخاب مناسب این نیست که فیلتراسیون بهتری به کار گرفته شود؛ بلکه اصلاً پردازش این مواد مجاز نیست.
جزئیات پیکربندی ذکرشده در بالا از اسناد منتشرشدهٔ محصول و اسناد فنی مربوط به مدلهای مربوطه استخراج شدهاند. انتخاب نهایی باید بر اساس نوع ماده، ضخامت ورقه یا بلوک و خروجی روزانه انجام شود.
لاستیک و فوم ظاهراً مواد سادهای هستند، اما از نظر مهندسی دو مشکل کاملاً متفاوت را ایجاد میکنند. رویکرد مفید این است که از ابتدا آنها را از یکدیگر جدا کنیم.
پیش از هر چیز، نوع ماده را تأیید کنید، زیرا پردازش لاستیکها و فومهای حاوی کلر هرگز مجاز نیست و فوم پلیاورتان نباید بدون نظارت باقی بماند. لاستیک را با انرژی کافی ببرید تا برش تمیز و بدون تجمع حرارت انجام شود و فوم را سریع و سبک ببرید تا ساختار سلولی آن حفظ شود.
برای فروشگاههایی که واشر و قطعات بستهبندی تولید میکنند، اولین گام عملی، گامی دقیق است: یک قطعه آزمایشی برش دهید، عرض برش واقعی (کرف) را روی واشر ساختهشده—نه روی نقشه—اندازهگیری کنید و تنظیماتی را که منجر به ساخت قطعهای شدهاند که واقعاً آببندی یا نشستن مناسبی دارد، ثبت کنید.
 اخبار داغ
2026-02-05
2026-02-03
2025-12-01

شرکت مینگشینگ لیزر یکی از پیشروترین تولیدکنندگان ماشینهای لیزری در چین است که دستگاههای برش لیزر CO2، ماشینهای برش لیزر فیبر، روترهای CNC، دستگاههای جوش لیزری و دستگاههای علامتگذاری لیزری ارائه میدهد. راهحلهای سفارشی OEM/ODM نیز در دسترس است. امروز همین حالا برای دریافت پیشفاکتور با ما تماس بگیرید!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. سیاست حریم خصوصی

 EN