- Pradinis puslapis
- Produktai
- Programavimas
- Vaizdo įrašas
- Apie mus
- Naujienos
- Susisiekite Su Mumis

Gumą ir putplastį dažnai grupuojama kartu, nes abu yra minkšti, abu yra ne metaliniai ir abu lengvai pjaužiami CO₂ lazeriu. Ši grupavimo praktika yra patogi, bet klaidinga.
Guma yra elastomeris. Ji yra tanki, atsikuria į pradinę formą ir dažniausiai yra vulkanizuota, t. y. jos savybės nustatytos cheminio proceso metu, kurį lazeris negali panaikinti. Gumos pjovimas yra tikras šiluminis atskyrimo procesas, o kraštų kokybė priklauso nuo to, kaip greitai spindulys praeina per medžiagą.
Putplastis daugiausia sudarytas iš oro. Išplėstasis polietilenas, EVA, EPE ir poliuretano putplastis yra plastikai, kurių struktūra daugiausia sudaryta iš dujų. Pjauti reikia labai mažai medžiagos, todėl energijos sąnaudos sudaro tik nedidelę dalį to, kiek reikia medžiui ar MDF.
Šis skirtumas turi reikšmės abiem kryptimis. Putplastis pjaužiamas tokiais žemais energijos lygiais, kad pagrindinė rizika yra perpjovimas, o ne nepakankamas pjovimas, tuo tarpu gumai reikia pakankamai energijos, kad ji būtų švariai atskirta be išteklėjimų.
Yra trečioji skirtumo sąlyga, kuri nusprendžia, ar darbas visiškai saugus vykdyti. Kai kurie gumos ir putų medžiagų tipai turi chloro, o kai kurios putos yra specialiai sukurtos degti be liepsnos. Medžiagos identifikavimas turi būti atliktas prieš tai, kai medžiaga patenka į darbo stalą, o ne po to.
Daugelis problemų, susijusių su gumos ir putų apdorojimu, kyla dėl to, kad nežinomą medžiagą traktuoja kaip pažįstamą.
Poliuretano putos yra aiškiausias pavyzdys. Jos lengvai pjaužiamos, o pjūvio kraštas atrodo tinkamas – būtent todėl operatoriai jų pavojų nepakankamai vertina. Atvirų ląstelių poliuretano putos gali toliau degti be liepsnos viduje net po to, kai lazerinis spindulys jau juda tolyn, o pjūvio vizualinė išvaizda nieko neperspėja apie šią pavojingą savybę.
Chlorą turinčios medžiagos yra kita negalima riba. Neoprenas (polichloroprenas) bei PVC arba vinilinės putos išskleidžia chloro pagrindu susidariusius garus, kurie yra pavojingi operatoriui ir korozinės mašinai, todėl jų negalima apdoroti lazeriu nepaisant to, kaip gerai jos pjaužiamos.
Tose lentelėse nurodytos dvi neabejotinos taisyklės nėra procesų pageidavimai. Prieš įkrovimą būtina nustatyti ir pašalinti chlorą turinčius gumos ir putų gaminius, o bet kurių nežinomos sudėties putų gaminių reikia laikyti gaisro pavojumi, kol jie nebus išbandyti priežiūros metu.
Guma ir putos yra tos pačios kompromiso priešingose galuose.
Gumos atveju pavojus kyla dėl ilgai išliekančios šilumos. Lėtas pjovimas leidžia energijai likti medžiagoje, kuri jau atskilo, todėl susidaro lipni, išsitempusi kraštinė, atsiranda kvapas, o pripildytose gumose – matoma šilumos paveikta zona palei pjūvį. Storos gumos plokštės dažnai geriau apdorojamos kontroliuojamais keliais nei vienu stipriu pjūviu.
Putų atveju rizika yra priešinga. Putos turi tiek mažai medžiagos, kad perteklinė energija sunaikina ląstelių struktūrą, palikdama apvalų arba „įsprogusį“ kraštą vietoj aiškaus. Putoms reikia mažos energijos ir greito judėjimo, o per didelės galios poveikis joms matomas žymiai labiau nei nepakankamos galios.
Abiem medžiagoms svarbūs dar du kintamieji:
Guminės ir putplasčio gamyba naudoja tris skirtingus procesus, kurie neturi būti supainioti vienas su kitu.
Guminės medžiagos graviravimas yra viena seniausių esamų lazerinių taikymų ir išlieka veiksminga technologija. Gumos lakštai graviruojami, o ne pjoviami, o graviruota įduba tampa antspaudo iškilusiu paviršiumi. Medžiaga graviruojama aiškiai ir tiksliai, o šis procesas pašalina įrankių gamybos sąnaudas, kurios buvo būtinos tradicinėje antspaudo gamyboje.
Pjovimas sandarinančiųjų tarpinėlių yra funkcionalus taikymas, kuriame rezultatą lemia tikslumas. Kontūras bei varžtų ar jungčių skylės turi būti matuojamos pagal galutinę detalę, o ne priimamos kaip duotos brėžinyje, nes sandarinančiųjų tarpinėlių veikimas priklauso nuo pjovimo plyšio pločio.
„Kiss-cut“ pjovimas putplasčio su klijų danga yra gamybos technika, o ne pjovimo technika. Lazeras perpjauna putų sluoksnį ir sustoja prie padėklo, palikdamas detales vienoje nešančiojo lapo pusėje, todėl nereikia atskirai tvarkyti laisvų detalių. Reikia, kad klijai ir padėklas būtų suderinami su lazero pjovimu.
Guminės ir putų medžiagos apdorojimas koncentruoja tris pavojus, kuriuos visus galima kontroliuoti laikantis įprastų disciplinos taisyklių.
Ugnio. Putos daugiausia susideda iš oro, todėl šiluma į jas greitai plinta, o putų atliekos mašinos darbo srityje sudaro reikšmingą degalų kiekį. Poliuretano putos gali po spindulio praeities viduje smilti, todėl darbas, kuris atrodo baigtas, iš tikrųjų gali nebuти visiškai užbaigtas deginti. Gumos ir putų medžiagų apdorojimas turi būti stebimas nuo pradžios iki pabaigos, o darbo sritis ir ištraukimo kelias turi būti valomi nustatytais laiko intervalais, o ne tik tada, kai tai patogu.
Deguonių. Guma sukuria tirštą dūmų kiekį, o vulkanizuota guma dar prideda stiprų kvapą, kurį sunku nepastebėti, bet lengva toleruoti. Poliuretano putos išskleidžia garus, kuriuos būtina pašalinti tiesiogiai iš jų išsiskyrimo vietos. Neopreno ir PVC putos išskleidžia chloro turinčius garus ir jų visiškai negalima apdoroti.
Mašinos pažeidimas. Chloro pagrįsti garai yra koroziniai mašinos komponentams ir optikai. Klijais klijuojama putplasčio juosta gali palikti klijų likučių purkštuko kelyje ir lęšyje, dėl ko kiekvieno tolesnio darbo pjovimo kokybė blogėja, ne tik to darbo, kurio metu naudojamas putplasčio juostos.
Šių medžiagų darbo tvarka yra trumpa: patvirtinti medžiagą, patikrinti, ar ištraukimo sistema veikia maksimaliu našumu, užtikrinti, kad darbo paviršius būtų laisvas nuo apipjovimo likučių, ir niekada nepalikti mašinos veikiančios be priežiūros. Baigus putplasčio darbą, prieš paliekant mašiną, patikrinti darbo paviršių, ar joje nėra pasislėpusių žarijų.
Dauguma šioje kategorijoje susidarančių atliekų kyla iš prielaidos, kad minkštos medžiagos yra paprastos medžiagos.
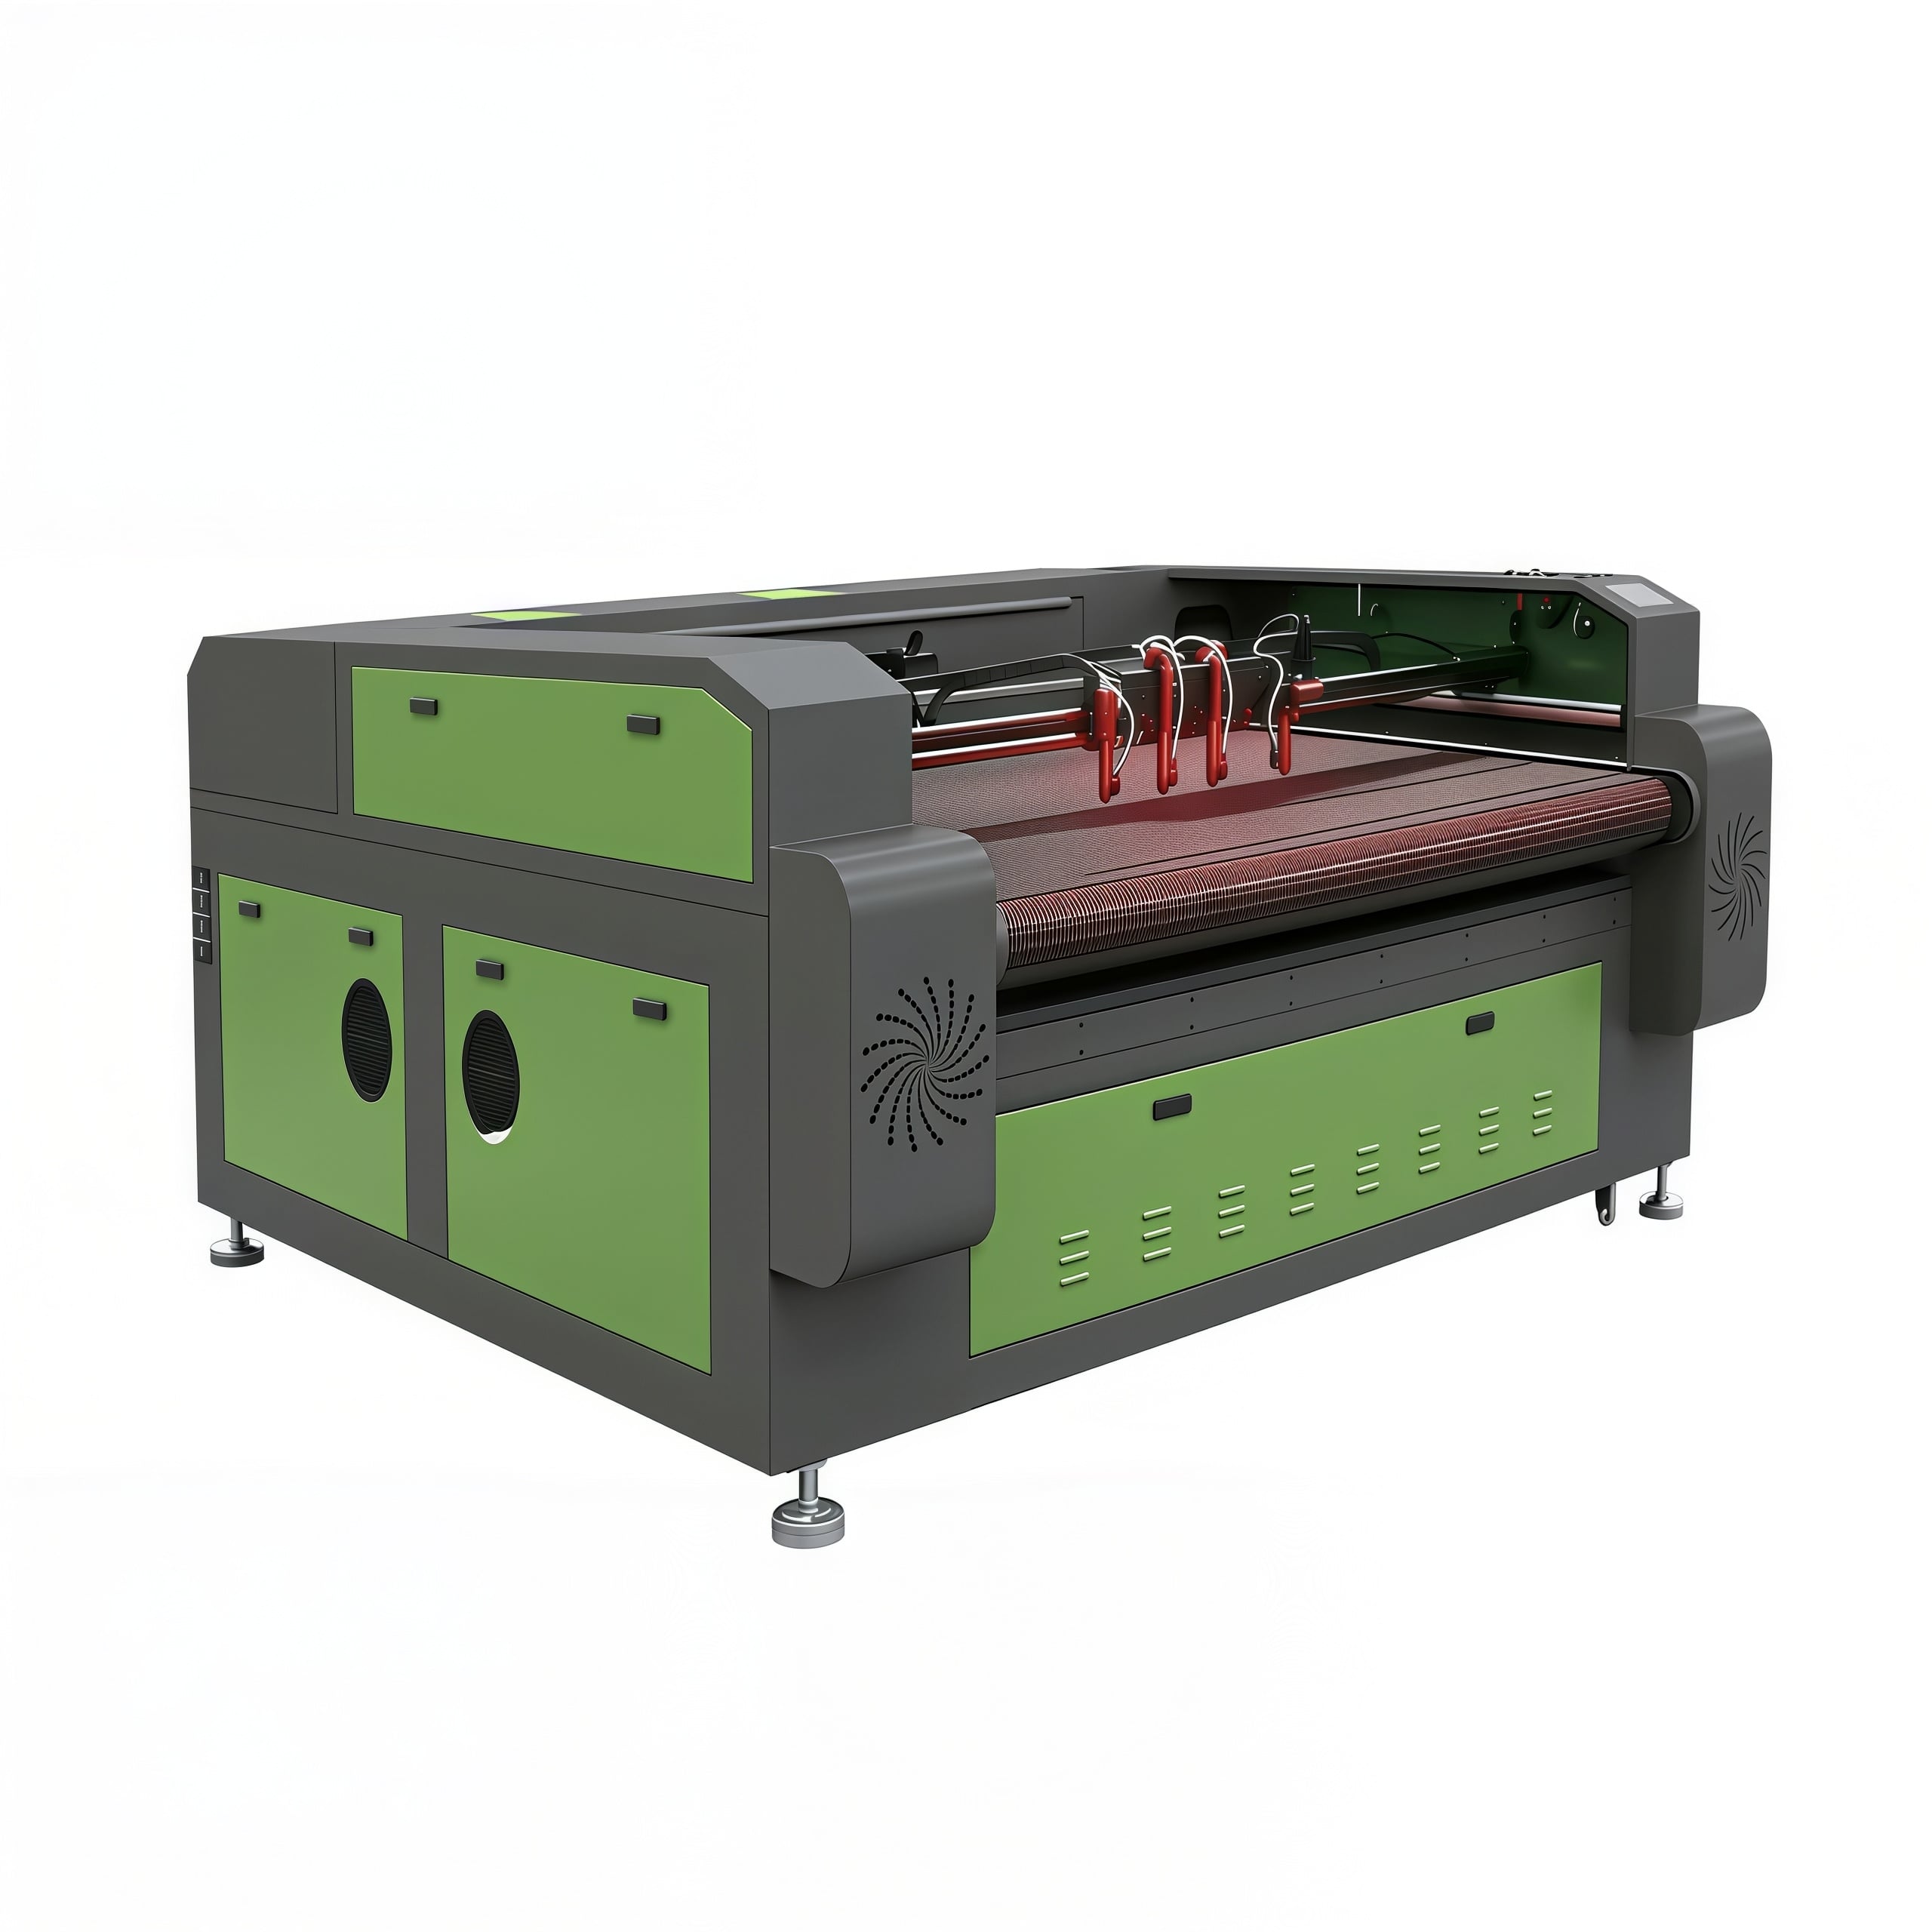
Guma ir putos jau įtrauktos į X1325 platformos medžiagų sąrašą, o jų reikalavimai yra specifiniai.
Darbo zona. Putų apdorojimas apima didelius pakavimo įdėklus ir kilimėlius, o tarpinės gamyba – daug mažų, glaudžiai viena šalia kitos išdėstytų detalių. Mingxing Laser siūlo plokščiąją formą 6090, 1390, 1610 ir 1325 dydžių įrenginiuose, todėl darbo plotas gali būti pritaikytas tikrai gaminamų detalių dydžiams.
Galios valdymas. Nė vienai iš šių medžiagų nereikia didelių energijos kiekių; putoms reikia labai mažai. Kontroliuojamos maitinimo sistemos privalumas šiuo atveju – tai tikslumas esant žemam galios išėjimui, o ne maksimali vataž, todėl standartinės 100 W, 130 W ir 150 W konfigūracijos pritaikomos užduočiai reguliuojant tiekiamą energiją, o ne veikiant maksimaliu galios diapazono tašku.
Medžiagos storis. Putų blokai ir storesnės gumos plokštės šioje kategorijoje yra įprasti. X1325 magnetinės pakabos platforma palaiko maksimalų maitinimo storį apie 45 mm, todėl storesnius blokus galima apdoroti be jų skaidymo į sluoksnius.
Judėjimo kokybė. Nuolatinis judėjimo greitis tiesiogiai valdo kraštų kokybę abiem medžiagoms, tačiau priešingais būdais. X1325 modelyje X/Y ašių tiesiaeigio variklio magnetinės pakabos sistema užtikrina maksimalų greitą važiavimo greitį iki 1 m/s su pakartotinio pozicionavimo tikslumu iki 0,05 mm, todėl galima atlikti greitus ir lygius pravažiavimus, kurie reikalingi putoms.
Našumas. Tarpinės ir įdėklų gamyba yra kartotinė. Dvigubo spindulio konfigūracija leidžia vykdyti dvi operacijas lygiagrečiai toje pačioje platformoje, o kai detalės supjaustomos iš spausdintos arba iš anksto pažymėtos medžiagos, vaizdo kameros pozicionavimo sistema padeda kiekvieną pjūvį tinkamai suderinti su esamu išdėstymu.
Ištraukimas. Guminės dūmos ir putų garai yra pagrindinė priežastis, kodėl ištraukos sistema turi būti parinkta atsižvelgiant į medžiagą ir darbo ciklą. Chlorą turinčioms medžiagoms tinkamiausias sprendimas nėra geriau filtravimas, o visiškai jų neapdorojimas.
Aukščiau pateikti konfigūracijos duomenys paimti iš oficialios atitinkamų modelių produktų ir techninės dokumentacijos. Galutinis pasirinkimas turėtų remtis medžiagos rūšimi, lakšto ar bloko storiu bei kasdieniu gamybos kiekiu.
Gumos ir putos atrodo paprastos medžiagos, tačiau jų apdorojimas kelia dvi skirtingas inžinerines problemas. Naudingiausias požiūris – jas nuo pat pradžių laikyti atskirai.
Pirmiausia patvirtinkite medžiagą, nes chlorą turinčios gumos ir putos visiškai negali būti apdorojamos, o poliuretaninės putos niekada negali likti be priežiūros. Gumą pjaukite su pakankamai energijos, kad ji švariai atsiskirtų be ilgalaikės šilumos poveikio, o putas – greitai ir lengvai, kad ląstelių struktūra išliktų nepažeista.
Pramoninėms įmonėms, gaminančioms sandarinimo tarpines ir pakuotės įdėklus, praktiškas pirmasis žingsnis yra tikslus: išpjaustykite bandomąjį detalės gabaliuką, išmatuokite tikrąjį pjūvio plotį (kerf) paruoštoje sandarinimo tarpinėje, o ne brėžinyje, ir užsirašykite nustatymą, kuris leido pagaminti tikrai sandarią ar tinkamai pritaikytą detalę.
 ŠILTA NAUJIENA
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser – pirmaujantis Kinijoje įsikūręs lazerinės įrangos gamintojas, siūlantis CO2 lazerinius pjoviklius, pluoštinio lazerio pjovimo mašinas, CNC frezavimo stakles, lazerines suvirinimo ir žymėjimo mašinas. Galimi OEM/ODM individualūs sprendimai. Užsakykite pasiūlymą jau šiandien!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. SLAPUMO POLITIKA
 EN