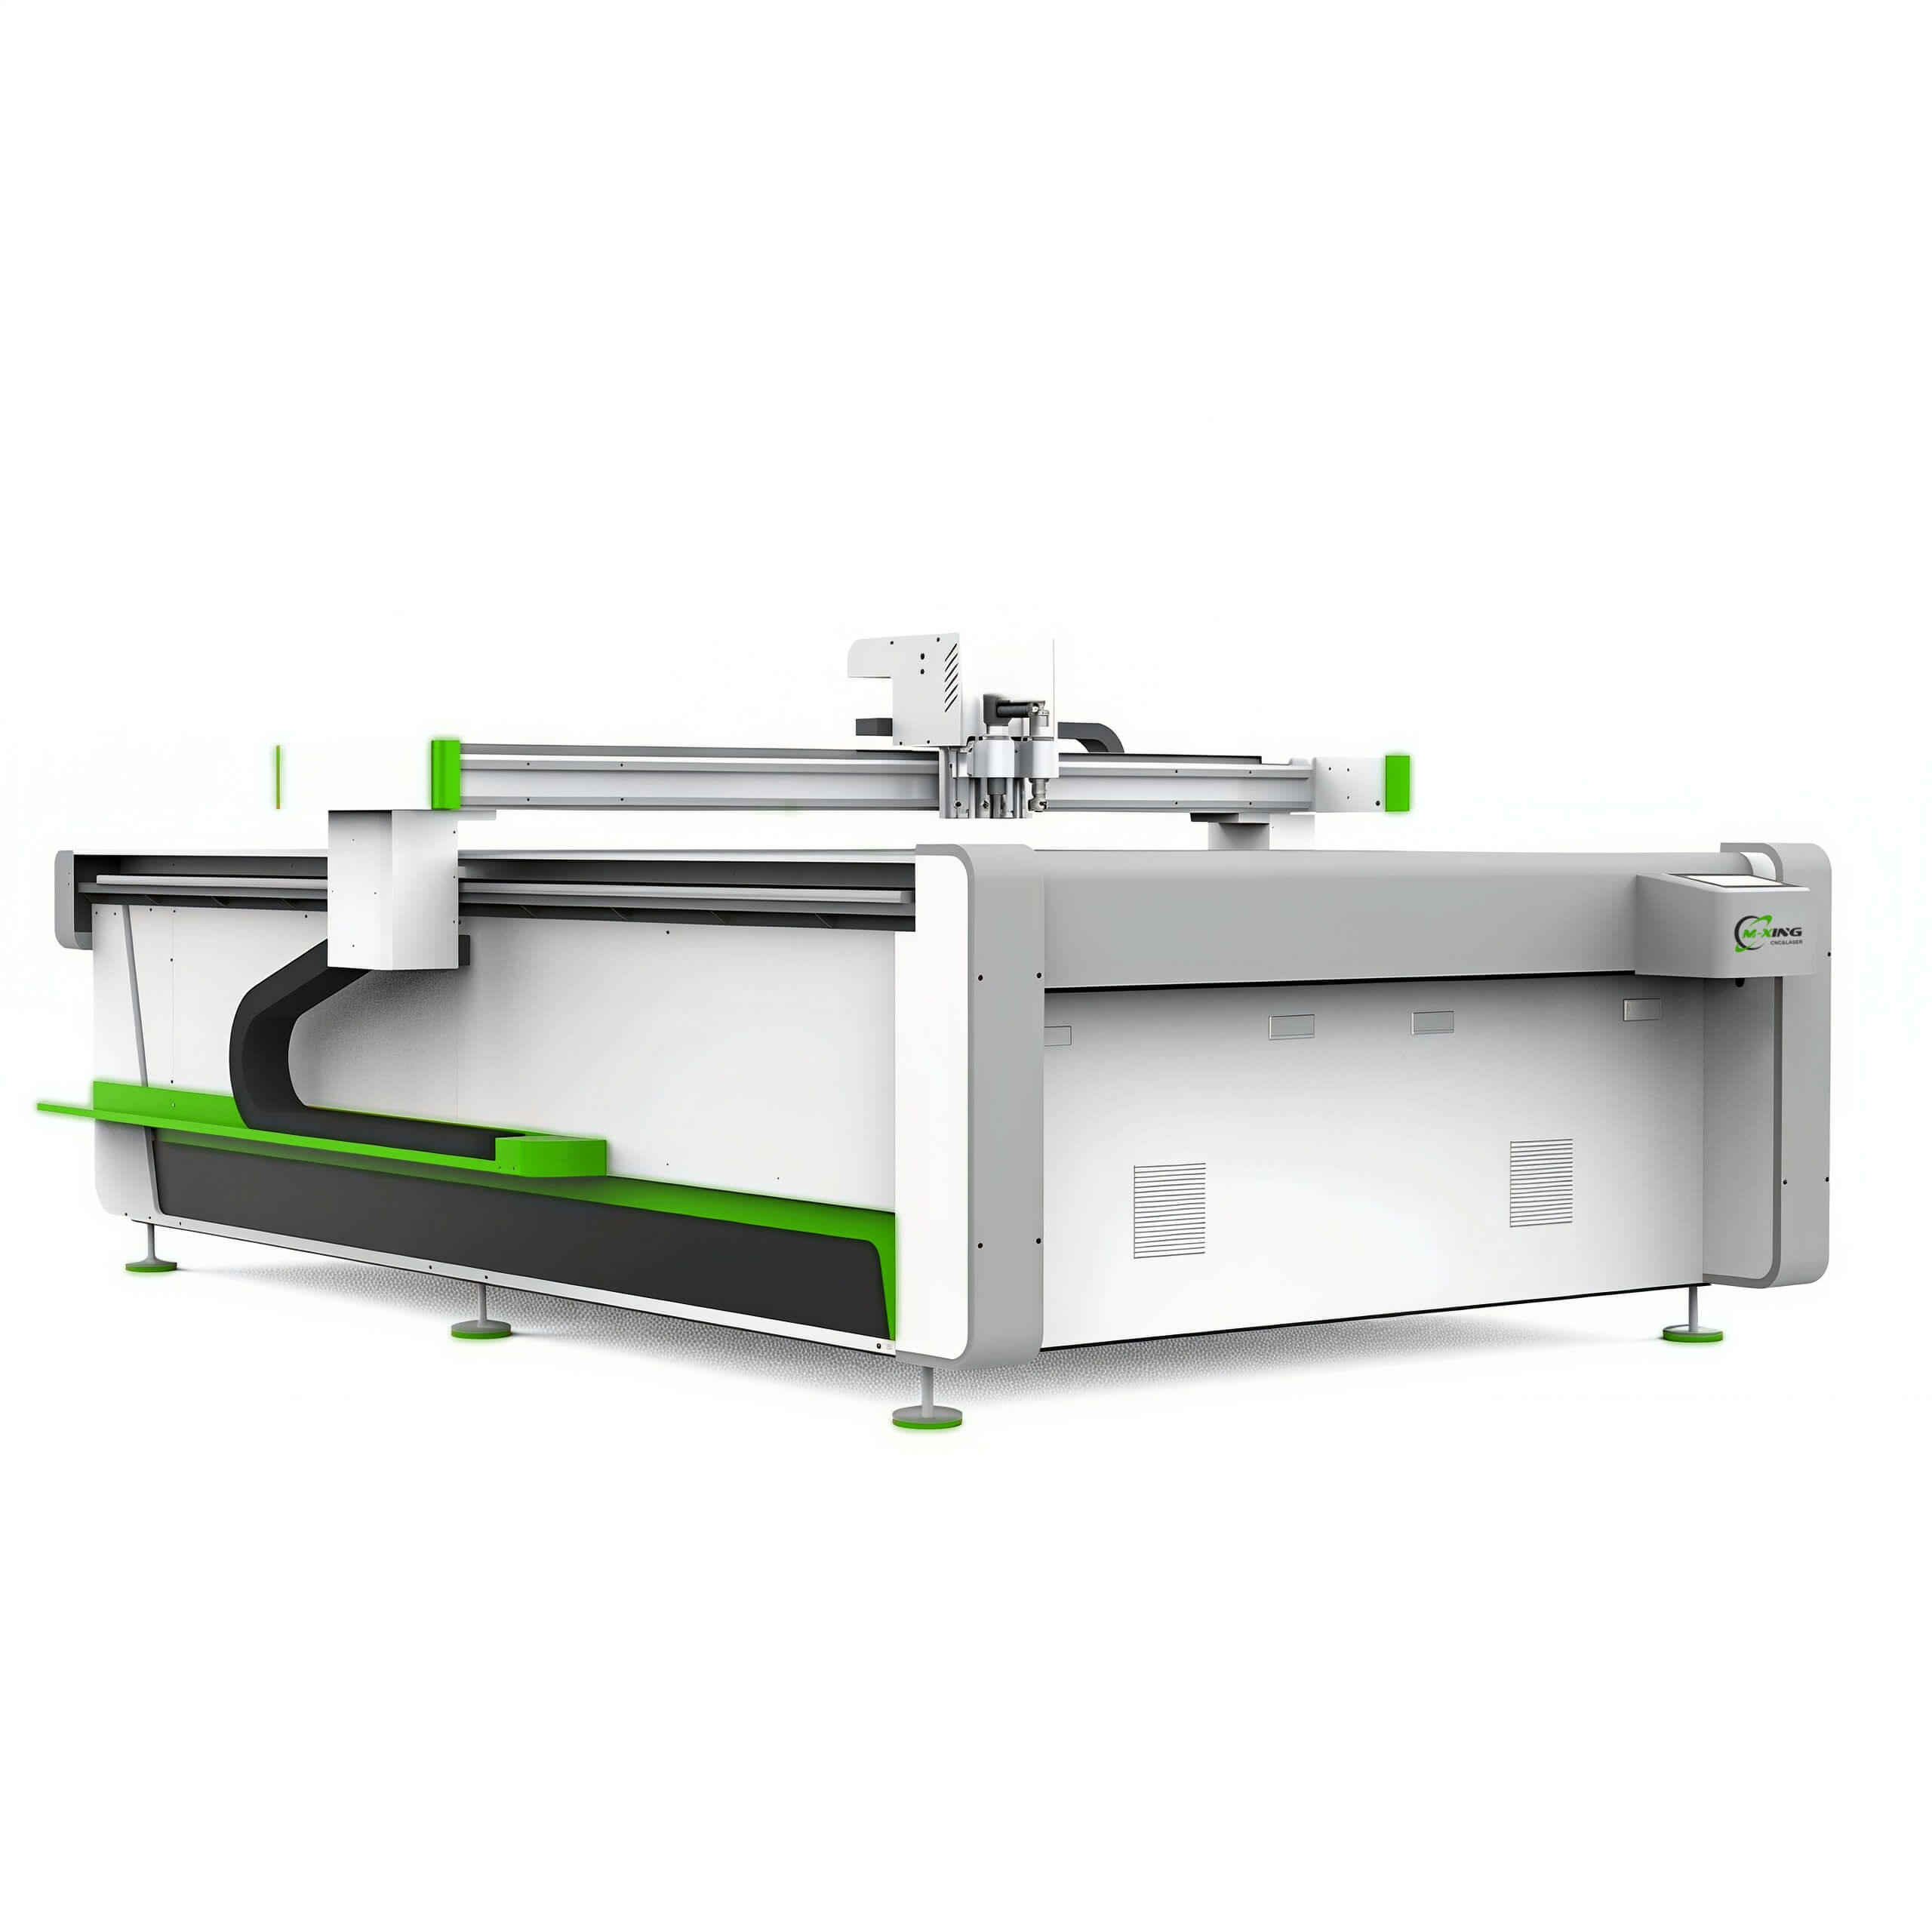
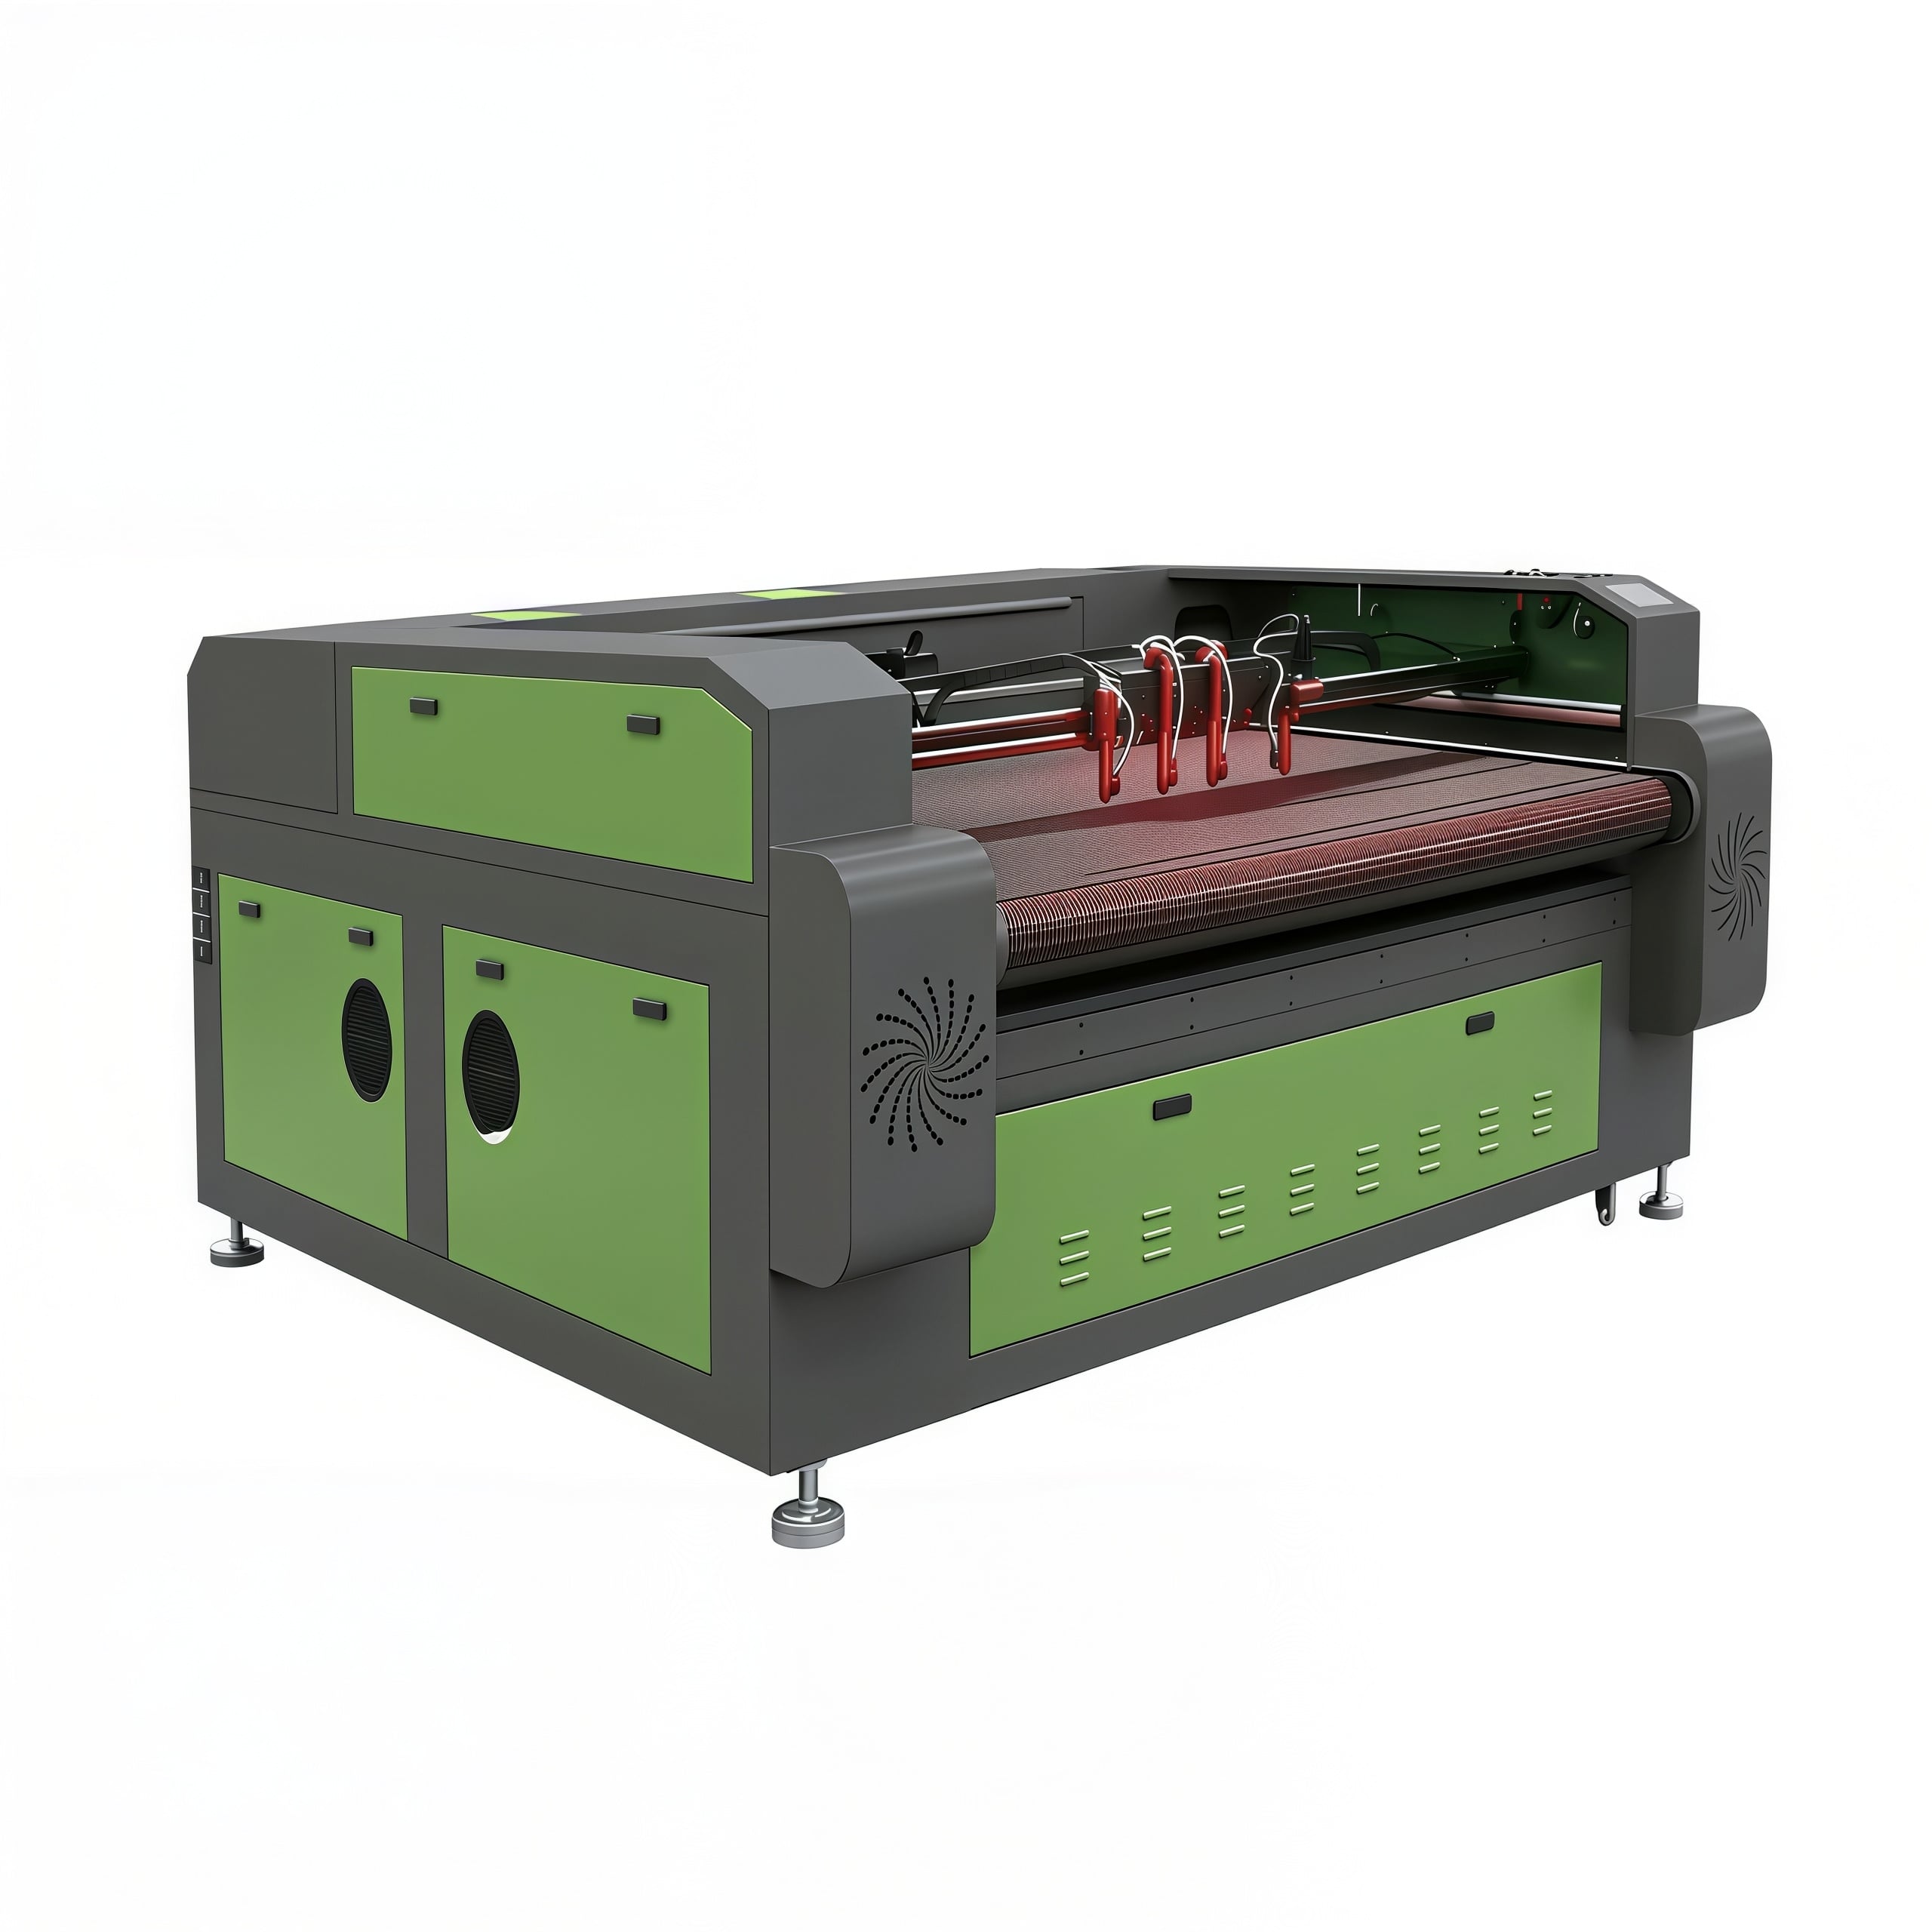
ゴムとフォームは、どちらも柔らかく、金属でなく、CO₂レーザーで簡単に切断できるという点から、しばしばひとくくりに扱われます。しかし、この分類は便利ではあるものの、実際には誤解を招きやすいものです。
ゴムはエラストマーです。密度が高く、形状を元に戻す性質を持ち、通常は加硫(かそ)処理されています。つまり、その特性は化学反応によって固定されており、レーザーではそれを元に戻すことはできません。ゴムの切断は、真正の熱的分離プロセスであり、切断面の品質は、レーザービームが材料を貫通する速さに大きく依存します。
フォームは、その大部分が空気でできています。発泡ポリエチレン、EVA、EPE、ポリウレタンフォームなどは、構造のほとんどが気体であるプラスチックです。実際に切断すべき固体成分は極めて少なく、そのため必要なエネルギーは木材やMDFのわずか一部で済みます。
この違いは、両方向で重要です。フォームは非常に低いエネルギーでも切断可能であるため、主なリスクは「切りすぎ」であり、「切り残し」ではありません。一方、ゴムは、溶融・ひずみを伴わずにきれいに分離させるために、十分なエネルギーが必要です。
第3の違いは、その加工がそもそも安全に行えるかどうかを決定づけるものであり、材料が加工台に到達する前に、その材質を特定しておく必要があります。その後では遅すぎます。一部のゴムや発泡体には塩素が含まれており、また一部の発泡体は陰燃(いんねん)しやすいように配合されています。
ゴム・発泡体の加工で生じるほとんどの問題は、未知の材料を既知のものと誤って扱ったことに起因します。
ポリウレタン発泡体が最も明確な例です。切断性がよく、切断面も見た目上問題ないように見えるため、作業者がその危険性を過小評価しがちです。特にオープンセル構造のポリウレタン発泡体は、レーザー光が通過した後でも内部で陰燃を継続することがあり、その際の切断面の外観からは一切警告が得られません。
塩素を含む材料は、もう一つの絶対的な加工禁止ラインです。ネオプレン(ポリクロロプレン)やPVC(塩化ビニル)発泡体は、作業者にとって有害な塩素系ガスを放出するとともに、機械を腐食させるため、切断性がどれほど優れていても、レーザー加工は一切行ってはなりません。
その表に記載された2つの厳格なルールは、単なる工程上の好みではありません。塩素を含むゴムおよびフォームは、ローディング前に必ず特定し、除外しなければなりません。また、配合が不明なフォームについては、監督下で試験を実施し、可燃性リスクがないと確認されるまで、火災リスクがあるものとして取り扱う必要があります。
ゴムとフォームは、同じトレードオフの両極に位置しています。
ゴムの場合、問題となるのは残留熱です。低速での切断では、すでに分離した材料内にエネルギーが長く留まり、ベタつきや汚れのあるエッジ、異臭、および充填材入りゴムでは切断部に目視可能な熱影響帯(HAZ)が生じます。厚手のゴムシートは、一度に強い力を加える単一パスよりも、制御された複数パスによる加工の方が適していることが多いです。
発泡体の場合、リスクは逆になります。発泡体は材料が極めて少ないため、過剰なエネルギーによってセル構造が崩れ、シャープなエッジではなく、丸みを帯びた、あるいは「へこんだ」ようなエッジができてしまいます。発泡体には低エネルギーと高速走行が適しており、出力が高すぎる場合の影響は、出力が低すぎる場合よりもはるかに明確に現れます。
この2種類の素材において、さらに2つの変数が重要です。
ゴムおよびフォームの製造には、3つの異なる工程があり、これらを混同してはいけません。
ゴムの彫刻 レーザーによる彫刻は、その応用歴が最も古いものの一つであり、今でも非常に有効な手法です。ゴムシートは切断するのではなく彫刻され、この彫刻された凹部がスタンプの凸面(リリーフ面)となります。材料は明瞭な輪郭で彫刻でき、従来のスタンプ製作に必要だった金型費用を削減できます。
ガスケットの切断 ガスケットの切断は、公差が結果を左右する機能的応用です。外形やボルト穴・ポート穴の寸法は、図面から推定するのではなく、完成品を実測して確認する必要があります。なぜなら、ガスケットの性能は切断幅(カーフ)に大きく依存するためです。
粘着層付きフォームのキスカット 切断技術ではなく、生産技術です。レーザーはフォーム層を切断し、ライナーで停止するため、部品は単一のキャリアシート上にそのまま残り、個別の部品を手作業で取り扱う必要がなくなります。この方法では、接着剤とライナーがレーザー加工に対応している必要があります。
ゴムと発泡材の加工では、3つのリスクが集中しますが、いずれも日常的な注意とルーティンによる管理が可能です。
火災 発泡材は主に空気で構成されているため、熱が素早く内部に伝わりやすく、またマシンベッド内には加工後の端材が大量に残り、着火源として大きな危険性を孕んでいます。特にポリウレタン発泡材は、レーザー光線が通過した後でも内部で陰燃(いんねん)を起こすことがあります。つまり、一見して加工が完了したように見えても、実際にはまだ燃え続けている可能性があります。そのため、ゴムおよび発泡材の加工は、開始から終了まで常に監視が必要です。また、ベッドや排気経路の清掃は、都合のよいタイミングではなく、あらかじめ定めたスケジュールに基づいて定期的に行う必要があります。
煙。 ゴムは多量の煙を発生させます。また、加硫処理されたゴムは、無視できない強い臭気を放ちますが、慣れると耐えられるレベルです。一方、ポリウレタン発泡材からは、発生源で確実に捕集しなければならない有害なガスが放出されます。ネオプレンや塩化ビニル(PVC)発泡材は、塩素系ガスを発生させるため、一切の加工を禁じます。
機械への損傷 塩素系のガスは、機械部品や光学レンズを腐食させます。粘着性のフォームは、ノズルの通過路やレンズに接着剤の残留物を付着させ、その後のすべての加工品質を低下させます(フォーム加工時のみではなく、その後のすべての加工でも同様です)。
これらの材料を加工する際の手順はシンプルです。まず材料を確認し、排気装置が最大性能で動作していることを確認し、加工台に切断くずが残らないよう清掃し、絶対に無人運転をしないでください。フォーム加工後は、離席前に加工台に隠れた火種がないか必ず確認してください。
このカテゴリーにおける大多数のロスは、「柔らかい材料=単純な材料」と思い込むことから生じます。
ゴムやフォームは、すでにX1325プラットフォームで対応可能な材料としてリストアップされていますが、これらの材料には特有の加工要件があります。
加工領域 フォーム加工には、大型の包装用インサートやマット類が含まれます。一方、ガスケット製造では、多数の小型部品を密にネスト(嵌合)して加工するケースが多く見られます。明興レーザーでは、6090、1390、1610、1325の各サイズに対応したフラットベッド方式の機種を展開しており、実際の部品サイズに応じて加工領域を選択できます。
出力制御 どちらの材料も大量のエネルギーを必要としません。特にフォームは極めて少ないエネルギーで加工可能です。この用途において、制御可能な電源の価値は、出力が低い状態での高精度制御にあり、最大出力(ワット数)の高さではありません。標準的な100W、130W、150Wの構成は、出力範囲の上限ではなく、実際に必要なエネルギー量を正確に制御することで、各加工用途に最適化されています。
素材の厚さ。 このカテゴリでは、発泡ブロックや厚手のゴムシートが一般的です。X1325の磁気浮上プラットフォームは最大約45 mmの給紙厚さをサポートしており、厚手のブロックを層に分けて加工する必要がありません。
動きの品質 走行速度の安定性は、両方の材料におけるエッジ品質を直接制御しますが、その影響は材料ごとに逆になります。X1325では、X/Y軸直線モーター式磁気浮上システムにより、最大迅速移動速度1 m/s、繰返し定位精度最大0.05 mmを実現しており、発泡材に求められる高速かつ均一なパス加工を支えます。
生産能力 ガスケットやインサートの製造は反復作業が多くなります。ダブルビーム構成を採用することで、同一プラットフォーム上で2つの加工を並行して行うことができ、また印刷済みまたは事前にマーキングされた材料から部品を切断する際には、カメラ位置決めシステムにより、各切断位置を既存のレイアウトに正確に合わせることができます。
排気 ゴムの煙およびフォームのガスは、排気装置のサイズを加工材料および作業サイクルに応じて適切に設定すべき主な理由です。塩素を含む材料の場合、より優れたフィルターを選択するのではなく、そもそも加工しないことが正しい対応です。
上記の構成詳細は、各モデルの公表されている製品仕様および技術資料に基づいています。最終的な選定は、加工材料の種類、シートまたはブロックの厚さ、および1日の生産量をもとに判断してください。
ゴムとフォームは一見すると簡単に加工できる材料に見えますが、実際にはまったく異なる2つの工学的課題を孕んでいます。有効なアプローチは、最初からこれらを分けて考えることです。
まず第一に加工材料を確認してください。塩素を含むゴムおよびフォームは絶対に加工してはならず、ポリウレタンフォームは常に監視下で加工しなければなりません。ゴムは、熱が残留せず cleanly に切断できる十分なエネルギーで切断し、フォームは細胞構造を損なわないよう、高速かつ軽い切断を行ってください。
ガスケットやパッケージ用インサートを製造する工場にとって、実践的な最初のステップは慎重な測定作業です。試作部品を切断し、図面ではなく完成したガスケットの実際のカット幅(カーフ)を測定します。そして、実際に密閉性や適合性を確保できた部品を製作した際の設定値を記録します。
 最新ニュース

明興レーザー(Mingxing Laser)は、中国を拠点とするトップクラスのレーザー機械メーカーであり、CO2レーザー切断機、ファイバーレーザー切断機、CNCルーター、レーザー溶接機およびマーキング機を提供しています。OEM/ODMによるカスタムソリューションも対応可能です。本日中にお見積もりをご依頼ください!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. プライバシーポリシー
 EN