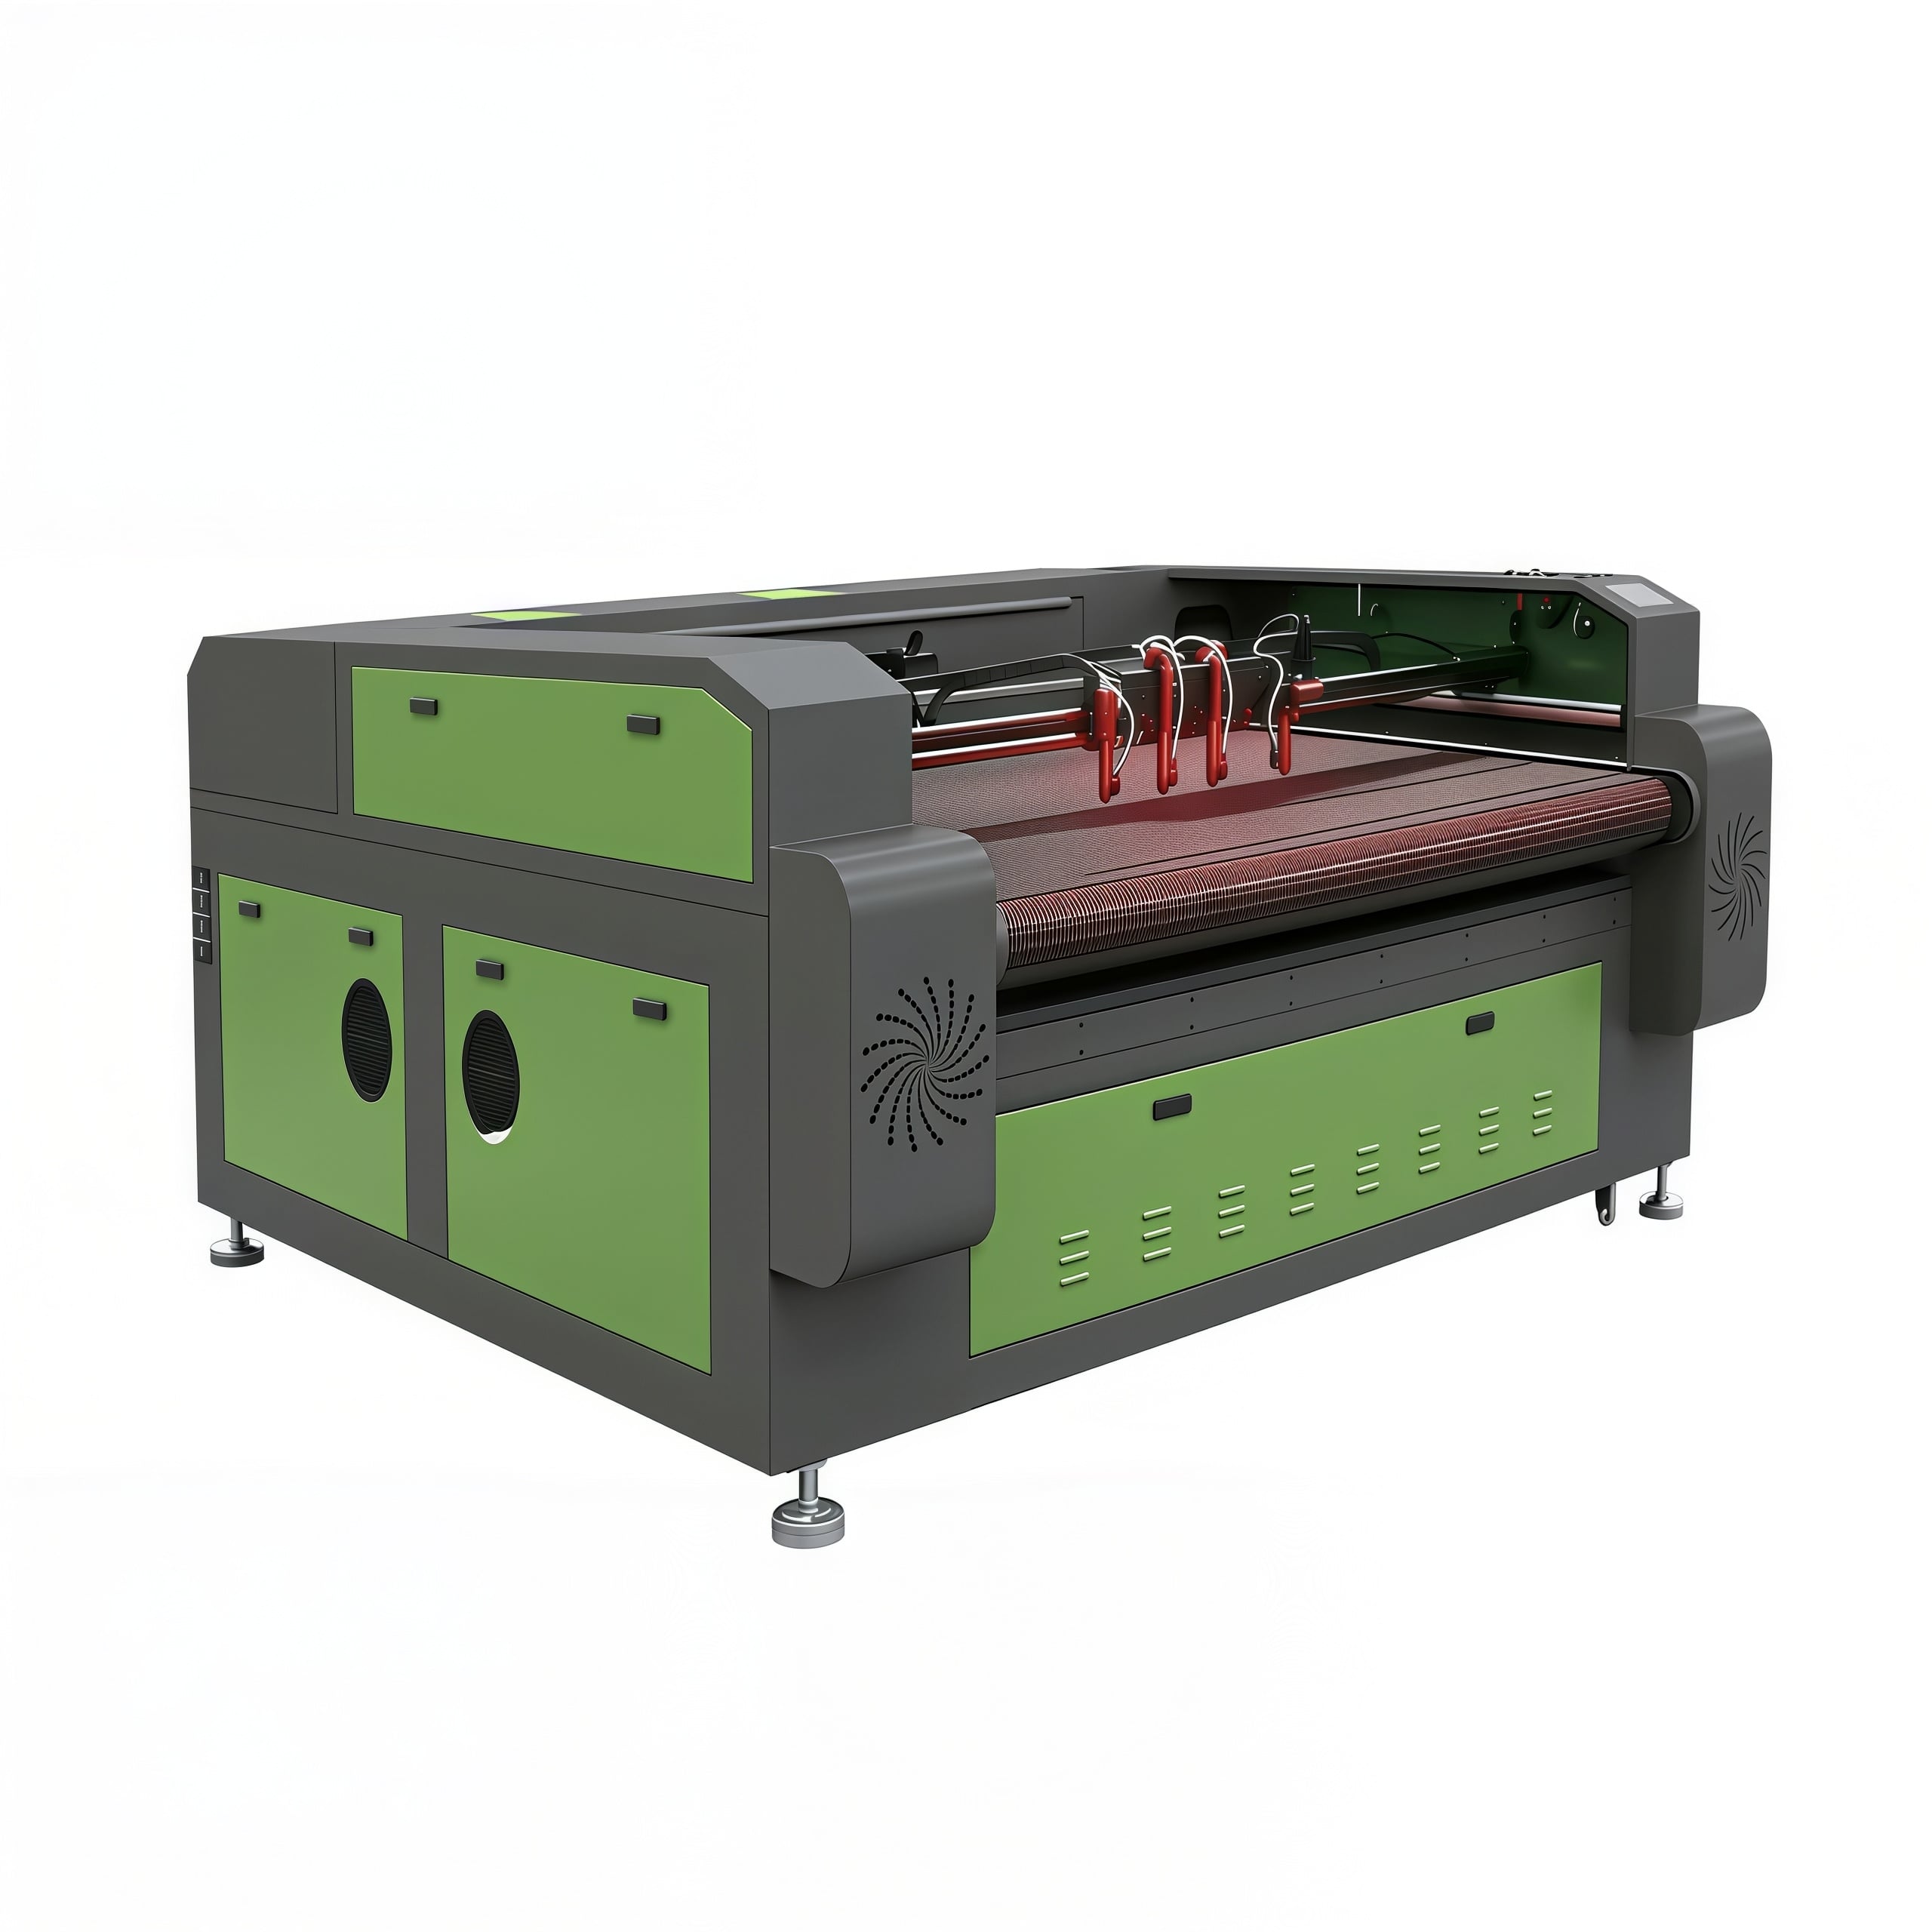
Gummi och skum grupperas ofta tillsammans eftersom båda är mjuka, båda är icke-metalliska och båda kan skäras lätt med en CO₂-laser. Den här grupperingen är praktisk men missvisande.
Gummi är en elastomer. Det är tätt, återfår sin form och är vanligtvis vulkaniserat, vilket innebär att dess egenskaper fastställdes genom en kemisk process som lasern inte kan ångra. Att skära gummi är en verklig termisk separationsprocess, och kvaliteten på snittkanten beror på hur snabbt strålen går igenom materialet.
Skum består främst av luft. Expanderad polyeten, EVA, EPE och polyuretanskum är plastmaterial vars struktur till största del består av gas. Det finns mycket lite material att skära, så energibehovet är bara en bråkdel av det som krävs för trä eller MDF.
Den skillnaden är avgörande i båda riktningarna. Skum skär vid så låga energinivåer att huvudrisken är över-skärning snarare än under-skärning, medan gummi kräver tillräckligt med energi för att separera rent utan att smetar.
Det finns en tredje skillnad, och det är den som avgör om ett arbete alls är säkert att utföra. Vissa gummityper och skum innehåller klor, och vissa skum är formulerade för att glöda. Materialidentiteten måste fastställas innan materialet når skärbädden, inte efteråt.
De flesta problem vid bearbetning av gummityper och skum härrör från att man behandlar ett okänt material som om det vore ett bekant material.
Polyuretanskum är det tydligaste exemplet. Det skärs lätt och kanten ser acceptabel ut, vilket är exakt anledningen till att operatörer underskattar det. Öppencelligt polyuretanskum kan fortsätta att glöda internt även efter att strålen har flyttat vidare, på ett sätt som den visuella utseendet på snittet inte ger någon varning om.
Klorinnehållande material utgör den andra hårda gränsen. Neopren (polychloropren) och PVC eller vinylskum släpper ut klorbaserade rökmassor som är farliga för operatören och korrosiva för maskinen, så ingendera kan bearbetas med laser oavsett hur bra de skär.
De två strikta reglerna i den tabellen är inte processpreferenser. Gummior och skum som innehåller klor måste identifieras och uteslutas innan de läses in, och allt skum med okänd sammansättning ska behandlas som en brandrisk tills det har testats under övervakning.
Gummi och skum ligger på motsatta ändar av samma avvägning.
För gummi är risken värme som kvarstår. En långsam genomgång gör att energi förblir i materialet efter att det redan har separerats, vilket ger en kladdig, smetig kant, en lukt samt – vid fyllt gummi – en synlig värmpåverkad zon längs snittet. Tjockare gummiplåt hanteras ofta bättre med kontrollerade flera genomgångar än med en enda kraftfull genomgång.
För skum är risken motsatt. Skum innehåller så lite material att överskott av energi kollapsar cellstrukturen, vilket ger en avrundad eller ”intryckt” kant istället for en skarp kant. Skum kräver låg energi och snabb traversering, och reagerar mycket mer synligt på för hög effekt än på för låg effekt.
Två ytterligare variabler är viktiga för båda materialen:
Produktion av gummioch skummaterial omfattar tre olika processer, och de får inte förväxlas med varandra.
Gravering av gummi är en av de äldsta laserapplikationerna som finns, och den är fortfarande mycket bra. Gummiplåt graveras, inte skärs, och den graverede fördjupningen blir reliefytan på en stämpel. Materialet graveras med ren kontur, och processen eliminerar verktygskostnaden som traditionell stämpelproduktion krävde.
Skärning av packningar är en funktionell applikation där tolerans avgör resultatet. Konturen och bult- eller anslutningshålen bör mätas mot den färdiga delen, inte antas från ritningen, eftersom packningens prestanda beror på snittbredden.
Kiss-skärning av skummaterial med limad baksida är en tillverkningsteknik snarare än en skärtknik. Lasern skär genom skumlagret och stannar vid underlaget, vilket lämnar delarna på plats på ett enda bärarark, så att det inte behövs någon separat hantering av lösa delar. Det kräver att både limmet och underlaget är laserskompatibla.
Gummi och skum kräver särskild uppmärksamhet eftersom de innebär tre risker, och alla tre kan hanteras med regelbunden disciplin.
Brand. Skum består främst av luft, så värme sprider sig snabbt in i det, och skumavfall utgör en betydande bränslelast i maskinens arbetsbädd. Polyuretanskum kan glöda internt även efter att strålen passerat, vilket innebär att ett jobb som ser färdigt ut kanske inte är helt avslutat när det gäller förbränning. Arbete med gummi och skum ska övervakas från början till slut, och arbetsbädden samt avgassningsvägen ska rengöras enligt en fast schemalagd tidplan snarare än vid bekvämlighetens förmån.
Ångor. Gummi ger upphov till tjock rök, och vulkaniserat gummi ger också en stark lukt som är svår att ignorera men lätt att tolerera. Polyuretanskum släpper ut ångor som måste fångas upp direkt vid källan. Neopren- och PVC-skum släpper ut klorbaserade ångor och får inte bearbetas alls.
Maskinskada. Klorbaserade ångor är korrosiva för maskinkomponenter och optik. Skum med klibbande bakgrund kan lämna klibbiga rester i munstyckets bana och på linserna, vilket försämrar skärkvaliteten vid varje efterföljande arbete, inte bara vid skumarbeten.
Rutinen för dessa material är kort: bekräfta materialet, se till att avsugningen fungerar på full effekt, håll arbetsytan fri från spillmaterial och lämna aldrig maskinen i drift obevakad. Efter ett skumarbete bör du kontrollera arbetsytan för dolda glödande rester innan du lämnar maskinen.
Mest avfallet i denna kategori uppstår av antagandet att mjuka material är enkla material.
Gummi och skum är bland materialen som redan är listade för X1325-plattformen, och de krav de ställer är specifika.
Arbetsyta. Skumarbete omfattar stora packningsinsatsdelar och mattor, medan tätningsdelstillverkning innebär många små delar som är tätare placerade nära varandra. Mingxing Laser erbjuder platta arbetsytor i formaten 6090, 1390, 1610 och 1325, så arbetsytan kan anpassas efter de faktiska delstorlekarna som tillverkas.
Effektkontroll. Inget av dessa material kräver stora mängder energi; skum kräver mycket liten. Värdet av en reglerbar effektförsörjning ligger här i precision vid låg effektutmatning snarare än i maximal effekt, och de standardkonfigurationer på 100 W, 130 W och 150 W anpassas till arbetet genom att styra den levererade energin istället för att driva maskinen vid maxgränsen.
Materialtjocklek. Skumblock och tjocka gummiplattor är vanliga i denna kategori. X1325:s magnetiska svävningsplattform stödjer en maximal matningstjocklek på cirka 45 mm, vilket gör att tjockare block kan bearbetas utan att delas upp i lager.
Rörelsekvalitet. En konstant travershastighet styr direkt kvaliteten på kanterna för båda materialen, men på motsatta sätt. På X1325 levererar ett linjärt motorbaserat magnetiskt svävningsystem för X-/Y-axlarna en maximal snabbförflyttningshastighet på upp till 1 m/s med en upprepbar positionsnoggrannhet på upp till 0,05 mm, vilket stödjer de snabba, jämnt fördelade passeringar som skum kräver.
Genomflöde. Tillverkning av packningar och insatsdelar är repetitiv. En dubbelbalkkonfiguration gör det möjligt att köra två operationer parallellt på samma plattform, och när delar skärs ut från tryckt eller förmarkert material hjälper ett kamerapositioneringssystem till att justera varje skärning mot den befintliga layouten.
Uppsamling. Gummirök och skumångor är den främsta anledningen till att avgasutrustning ska dimensioneras efter materialet och driftcykeln. För material som innehåller klor är rätt val inte bättre filtrering; det är att helt undvika att bearbeta dem.
Konfigurationsdetaljerna ovan är hämtade från de offentliggjorda produkt- och tekniska dokumentationerna för respektive modeller. Slutlig urval bör baseras på materialtyp, plåt- eller blocktjocklek samt daglig produktion.
Gummi och skum verkar som enkla material men utgör två helt olika ingenjörsproblem. Den användbara metoden är att separera dem från början.
Bekräfta materialet innan något annat, eftersom gummier och skum som innehåller klor aldrig får bearbetas och polyuretanskum aldrig får lämnas obevakat. Skär gummi med tillräckligt mycket energi för att separera rent utan att värmen stannar kvar, och skär skum snabbt och lätt så att cellstrukturen bevaras.
För verkstäder som tillverkar packningar och förpackningsinsatsdelar är det praktiska första steget ett mätt steg: skär en provdel, mät den verkliga snittbredden på den färdiga packningen istället för på ritningen och registrera inställningen som gav en del som faktiskt täter eller passar.
 Senaste nytt
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser är en ledande kinesisk tillverkare av lasermaskiner som erbjuder CO2-laserstansmaskiner, fiberlaserstansmaskiner, CNC-fräsar, lasersvetsmaskiner och lasermarkeringssystem. Anpassade OEM/ODM-lösningar finns tillgängliga. Begär ett offert idag!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. Integritetspolicy

 EN