- Página de inicio
- Productos
- Aplicación
- Vídeo
- Sobre nosotros
- Noticias
- Contáctenos

El caucho y la espuma suelen agruparse juntos porque ambos son blandos, ambos son no metálicos y ambos se cortan fácilmente con un láser de CO₂. Esa agrupación es práctica pero engañosa.
El caucho es un elastómero. Es denso, recupera su forma y normalmente está vulcanizado, lo que significa que sus propiedades fueron fijadas mediante un proceso químico que el láser no puede revertir. Cortar caucho es un auténtico proceso de separación térmica, y la calidad del borde depende de la rapidez con que el haz atraviesa el material.
La espuma está compuesta principalmente de aire. La polietileno expandido, el EVA, el EPE y la espuma de poliuretano son plásticos cuya estructura consiste en gran parte en gas. Hay muy poca materia que cortar, por lo que el requerimiento energético es solo una fracción del necesario para madera o MDF.
Esa diferencia es relevante en ambos sentidos. La espuma se corta a niveles de energía tan bajos que el principal riesgo es el sobre-corte, no el sub-corte, mientras que el caucho requiere suficiente energía para separarse limpiamente sin manchar.
Existe una tercera diferencia, y es la que determina si un trabajo puede ejecutarse con seguridad o no. Algunos cauchos y espumas contienen cloro, y algunas espumas están formuladas para arder sin llama. La identidad del material debe establecerse antes de que este llegue a la plataforma de corte, no después.
La mayoría de los problemas en el procesamiento de cauchos y espumas se remontan a tratar un material desconocido como si fuera uno conocido.
La espuma de poliuretano es el ejemplo más claro. Se corta fácilmente y el borde parece aceptable, precisamente por eso los operadores la subestiman. La espuma de poliuretano de celda abierta puede seguir ardiendo sin llama internamente incluso después de que el haz láser haya avanzado, de una manera que la apariencia visual del corte no ofrece ninguna advertencia al respecto.
Los materiales que contienen cloro constituyen otro límite estricto. El neopreno (policloropreno) y la espuma de PVC o vinilo liberan humos a base de cloro que son peligrosos para el operador y corrosivos para la máquina; por tanto, ninguno de ellos puede procesarse con láser, independientemente de lo bien que se corte.
Las dos reglas estrictas de esa tabla no son preferencias de proceso. Los cauchos y espumas que contienen cloro deben identificarse y excluirse antes de la carga, y cualquier espuma cuya formulación sea desconocida debe considerarse un riesgo de incendio hasta que se haya sometido a ensayo bajo supervisión.
El caucho y la espuma se sitúan en extremos opuestos del mismo compromiso.
En el caso del caucho, el riesgo es el calor residual. Un paso lento mantiene la energía en el material ya separado, lo que produce un borde pegajoso y manchado, un olor y, en cauchos cargados, una zona afectada por el calor visible a lo largo del corte. A menudo, las láminas de caucho más gruesas se manejan mejor mediante múltiples pasos controlados que con un único paso intenso.
En el caso de la espuma, el riesgo es el opuesto. La espuma contiene tan poca materia que la energía excesiva colapsa su estructura celular, dejando un borde redondeado o «hundido» en lugar de uno nítido. La espuma requiere baja energía y alta velocidad de desplazamiento, y responde a la sobrealimentación de forma mucho más visible que a la subalimentación.
Dos variables adicionales son relevantes en ambos materiales:
La producción de caucho y espuma utiliza tres operaciones distintas, y no deben confundirse entre sí.
Grabado de caucho es una de las aplicaciones láser más antiguas que existen, y sigue siendo muy eficaz. Se graba la lámina de caucho, no se corta, y el rebaje grabado se convierte en la superficie en relieve del sello. El material se graba con definición nítida, y este proceso elimina el coste de herramientas requerido por la fabricación tradicional de sellos.
Corte de juntas es una aplicación funcional en la que la tolerancia determina el resultado. El contorno y los orificios para pernos o puertos deben medirse sobre la pieza terminada, no asumirse a partir del plano, porque el rendimiento de la junta depende del ancho del corte (kerf).
Corte parcial de espuma con revestimiento adhesivo es una técnica de producción y no una técnica de corte. El láser corta a través de la capa de espuma y se detiene en el revestimiento, dejando las piezas en su lugar sobre una única hoja portadora, lo que elimina la necesidad de manipular individualmente piezas sueltas. Requiere que el adhesivo y el revestimiento sean compatibles con láser.
El caucho y la espuma concentran tres riesgos, y los tres son manejables con disciplina rutinaria.
Fuego. La espuma está compuesta principalmente de aire, por lo que el calor se propaga rápidamente en su interior, y los recortes de espuma constituyen una carga importante de combustible en la cama de la máquina. La espuma de poliuretano puede arder sin llama internamente tras el paso del haz, lo que significa que un trabajo que parece finalizado tal vez no haya terminado de quemarse. El procesamiento de caucho y espuma debe supervisarse desde el inicio hasta el final, y la cama y la ruta de extracción deben limpiarse según un horario fijo, no solo cuando resulte conveniente.
Humos. El caucho genera humo denso, y el caucho vulcanizado añade un olor intenso que es difícil de ignorar pero fácil de tolerar. La espuma de poliuretano libera humos que deben capturarse en su origen. La espuma de neopreno y la espuma de PVC emiten humos a base de cloro y no deben procesarse bajo ninguna circunstancia.
Daño a la máquina. Los humos a base de cloro son corrosivos para los componentes de la máquina y para las ópticas. Las espumas con adhesivo pueden dejar residuos de adhesivo en la trayectoria de la boquilla y sobre la lente, lo que degrada la calidad del corte en todos los trabajos posteriores, no solo en el trabajo con espuma.
El procedimiento para estos materiales es breve: confirme el material, confirme que la extracción funciona a pleno rendimiento, mantenga la plataforma libre de recortes y nunca deje la máquina funcionando sin supervisión. Tras un trabajo con espuma, revise la plataforma en busca de brasas ocultas antes de abandonar la máquina.
La mayor parte de los residuos en esta categoría se debe a suponer que los materiales blandos son materiales sencillos.
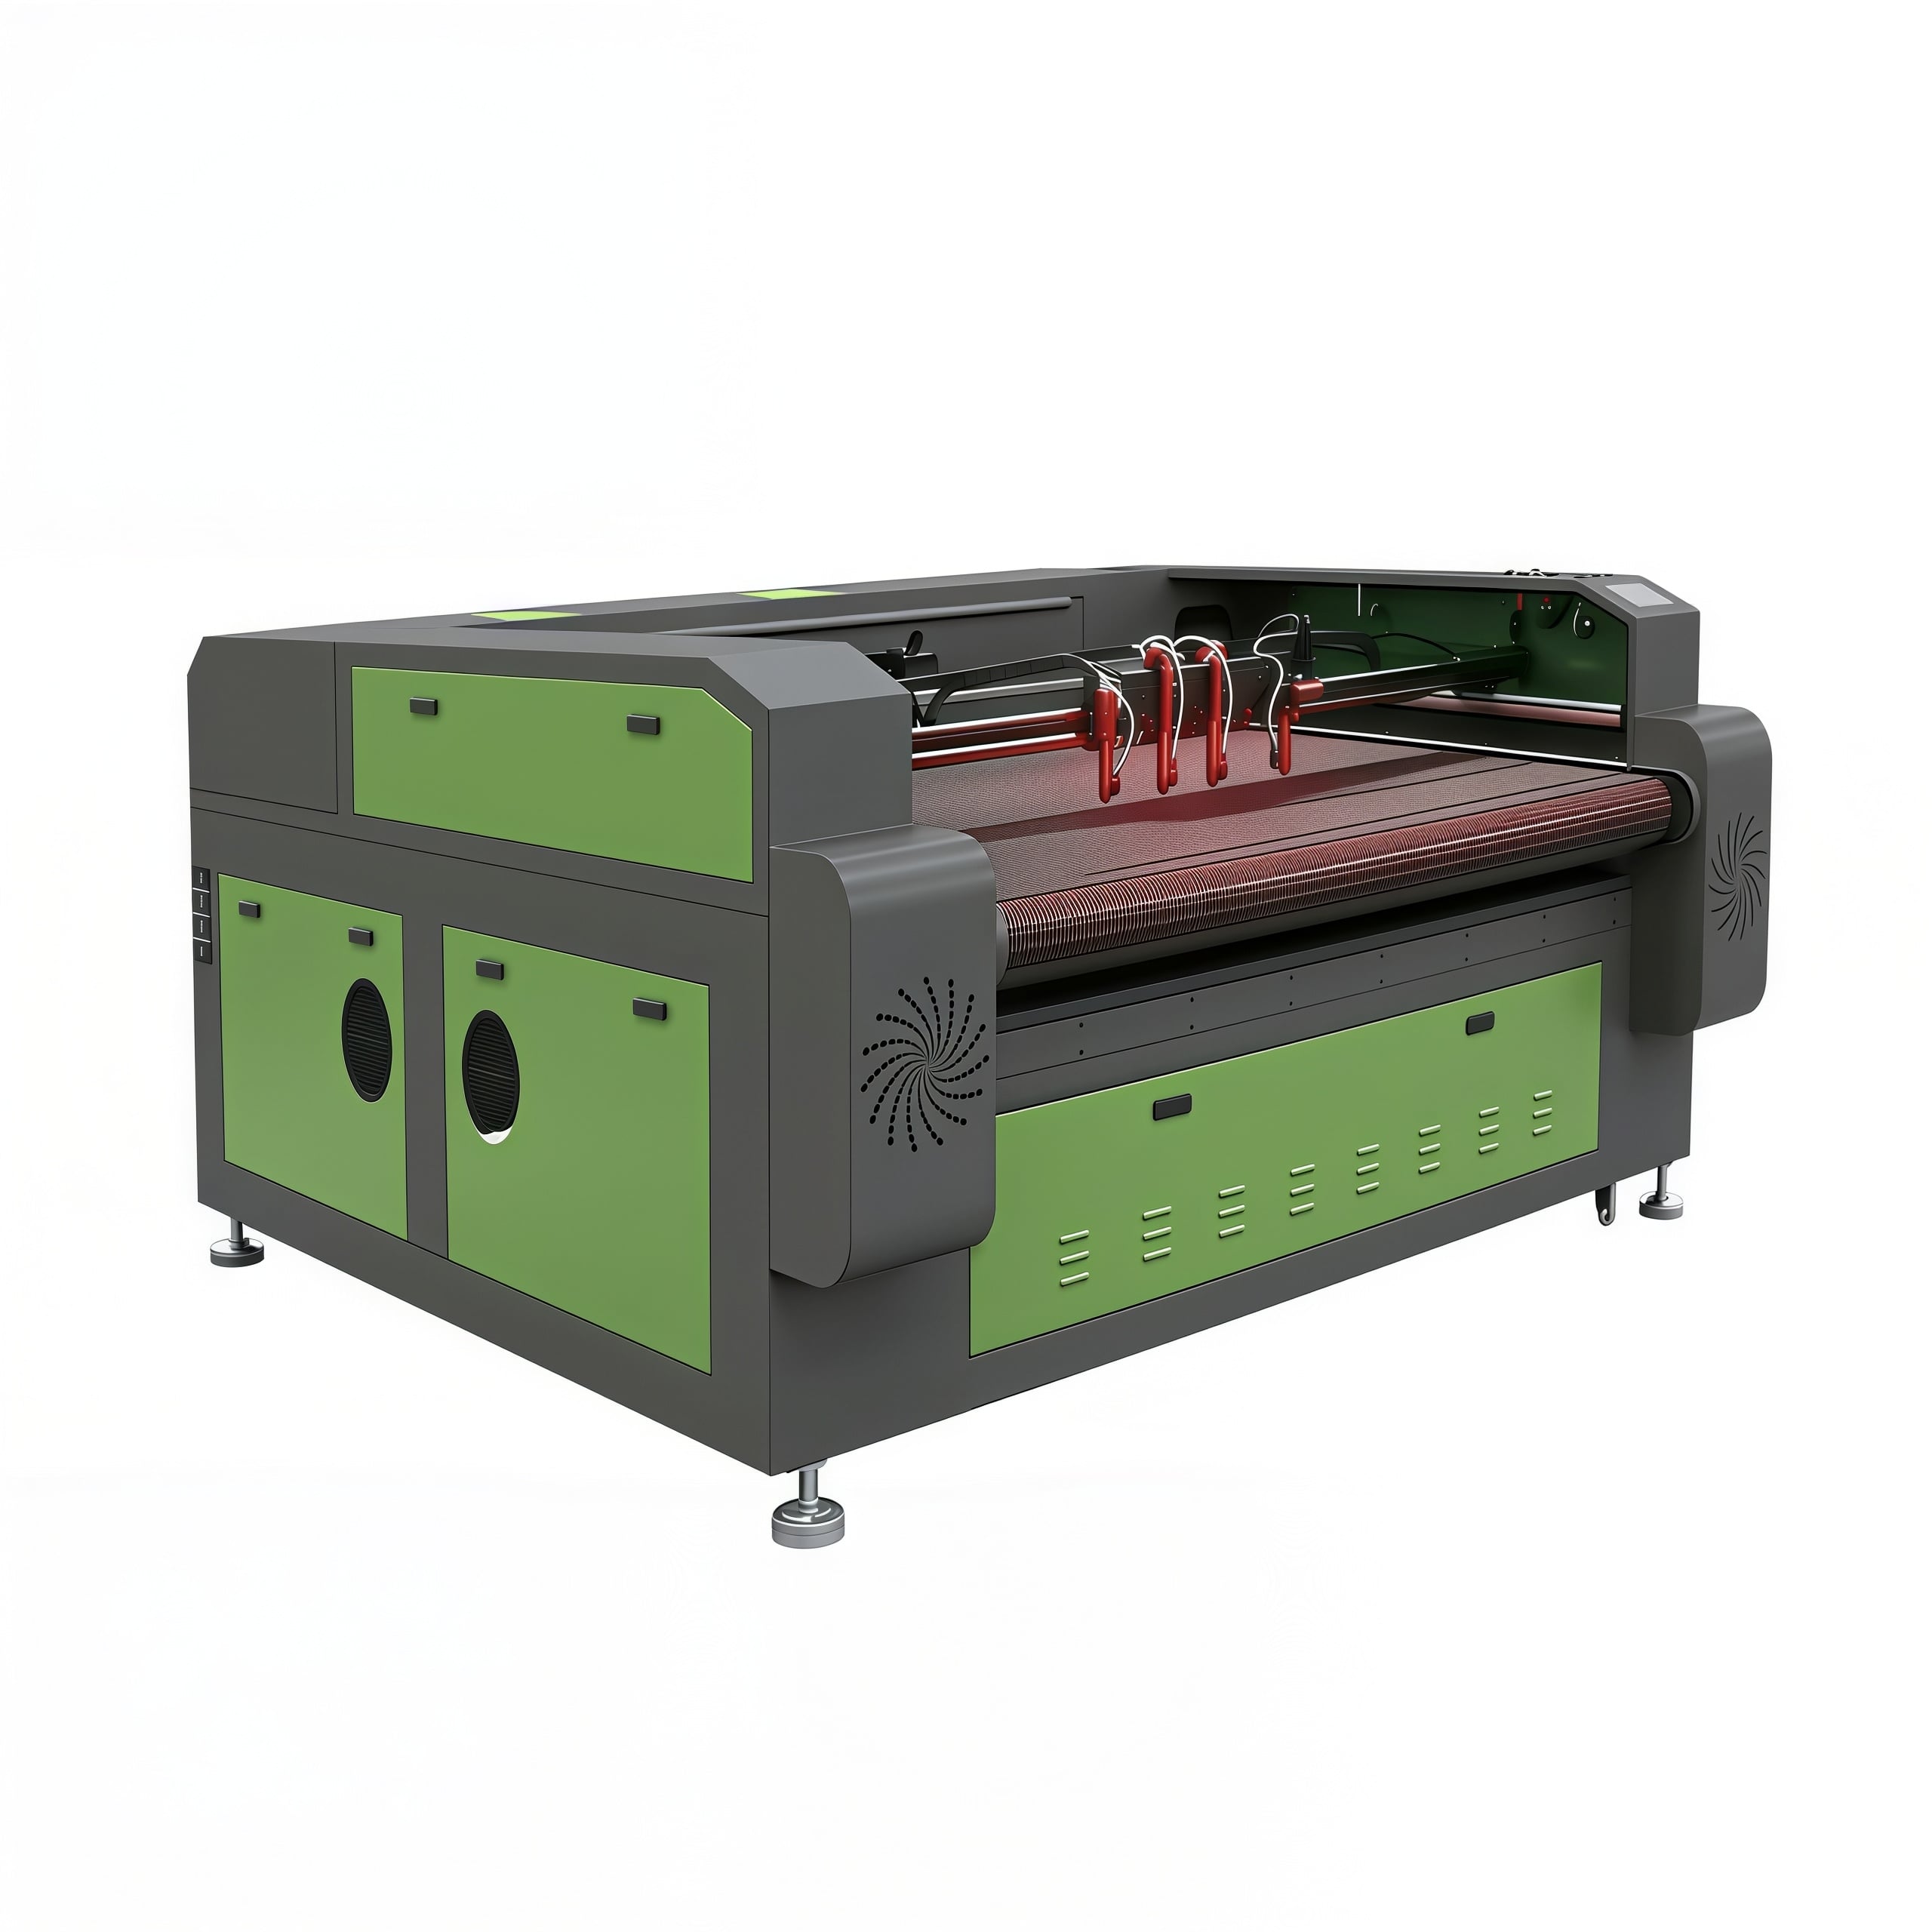
El caucho y la espuma figuran ya entre los materiales compatibles con la plataforma X1325, y los requisitos que imponen son específicos.
Área de trabajo. El trabajo con espuma incluye insertos de embalaje grandes y alfombrillas, mientras que la producción de juntas implica muchas piezas pequeñas y estrechamente anidadas. Mingxing Laser ofrece formatos de mesa plana en las dimensiones 6090, 1390, 1610 y 1325, de modo que el área de trabajo puede adaptarse a los tamaños reales de las piezas que se fabrican.
Control de potencia. Ninguno de estos materiales requiere grandes cantidades de energía; la espuma necesita muy poca. El valor de una fuente de alimentación controlada radica aquí en la precisión a baja potencia, no en la potencia máxima nominal; las configuraciones estándar de 100 W, 130 W y 150 W se ajustan a la tarea mediante el control de la energía entregada, no mediante su funcionamiento a la potencia máxima del rango.
Espesor del material. Los bloques de espuma y las láminas gruesas de caucho son comunes en esta categoría. La plataforma de levitación magnética X1325 admite un grosor máximo de alimentación de aproximadamente 45 mm, lo que permite procesar bloques más gruesos sin dividirlos en capas.
Calidad del movimiento. La velocidad constante de desplazamiento controla directamente la calidad del borde en ambos materiales, pero de forma opuesta. En la X1325, un sistema de levitación magnética con motores lineales en los ejes X/Y ofrece una velocidad máxima de desplazamiento rápido de hasta 1 m/s, con una precisión de repetición de posicionamiento de hasta 0,05 mm, lo que permite pasadas rápidas y uniformes, tal como requiere la espuma.
Rendimiento. La producción de juntas y piezas insertables es repetitiva. Una configuración de doble haz permite ejecutar dos operaciones en paralelo sobre la misma plataforma; además, cuando las piezas se cortan a partir de material impreso o previamente marcado, un sistema de posicionamiento por cámara ayuda a alinear cada corte con el diseño existente.
Extracción. El humo de caucho y los humos de espuma son la razón principal por la que la extracción debe dimensionarse según el material y el ciclo de trabajo. Para materiales que contienen cloro, la opción correcta no es un filtrado mejor; es simplemente no procesarlos en absoluto.
Los detalles de configuración anteriores se han tomado de la documentación técnica y del producto publicada para los respectivos modelos. La selección final debe basarse en el tipo de material, el grosor de la lámina o del bloque y la producción diaria.
El caucho y la espuma parecen materiales sencillos, pero se comportan como dos problemas de ingeniería completamente distintos. El enfoque útil consiste en separarlos desde el principio.
Confirme primero el material, porque nunca deben procesarse cauchos ni espumas que contengan cloro, y nunca debe dejarse sin supervisión la espuma de poliuretano. Corte el caucho con suficiente energía para lograr una separación limpia sin calor residual, y corte la espuma con rapidez y ligereza para conservar intacta su estructura celular.
Para las tiendas que producen juntas y separadores de embalaje, el primer paso práctico es medido: cortar una pieza de prueba, medir el ancho real del corte (kerf) en la junta terminada, en lugar de hacerlo sobre el plano, y registrar la configuración que produjo una pieza que realmente sella o encaja.
 Noticias destacadas
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser es un destacado fabricante chino de máquinas láser que ofrece cortadoras láser CO2, máquinas cortadoras láser de fibra, fresadoras CNC, soldadoras láser y máquinas marcadoras láser. Disponibles soluciones personalizadas OEM/ODM. ¡Solicite su presupuesto hoy mismo!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. POLÍTICA DE PRIVACIDAD
 EN