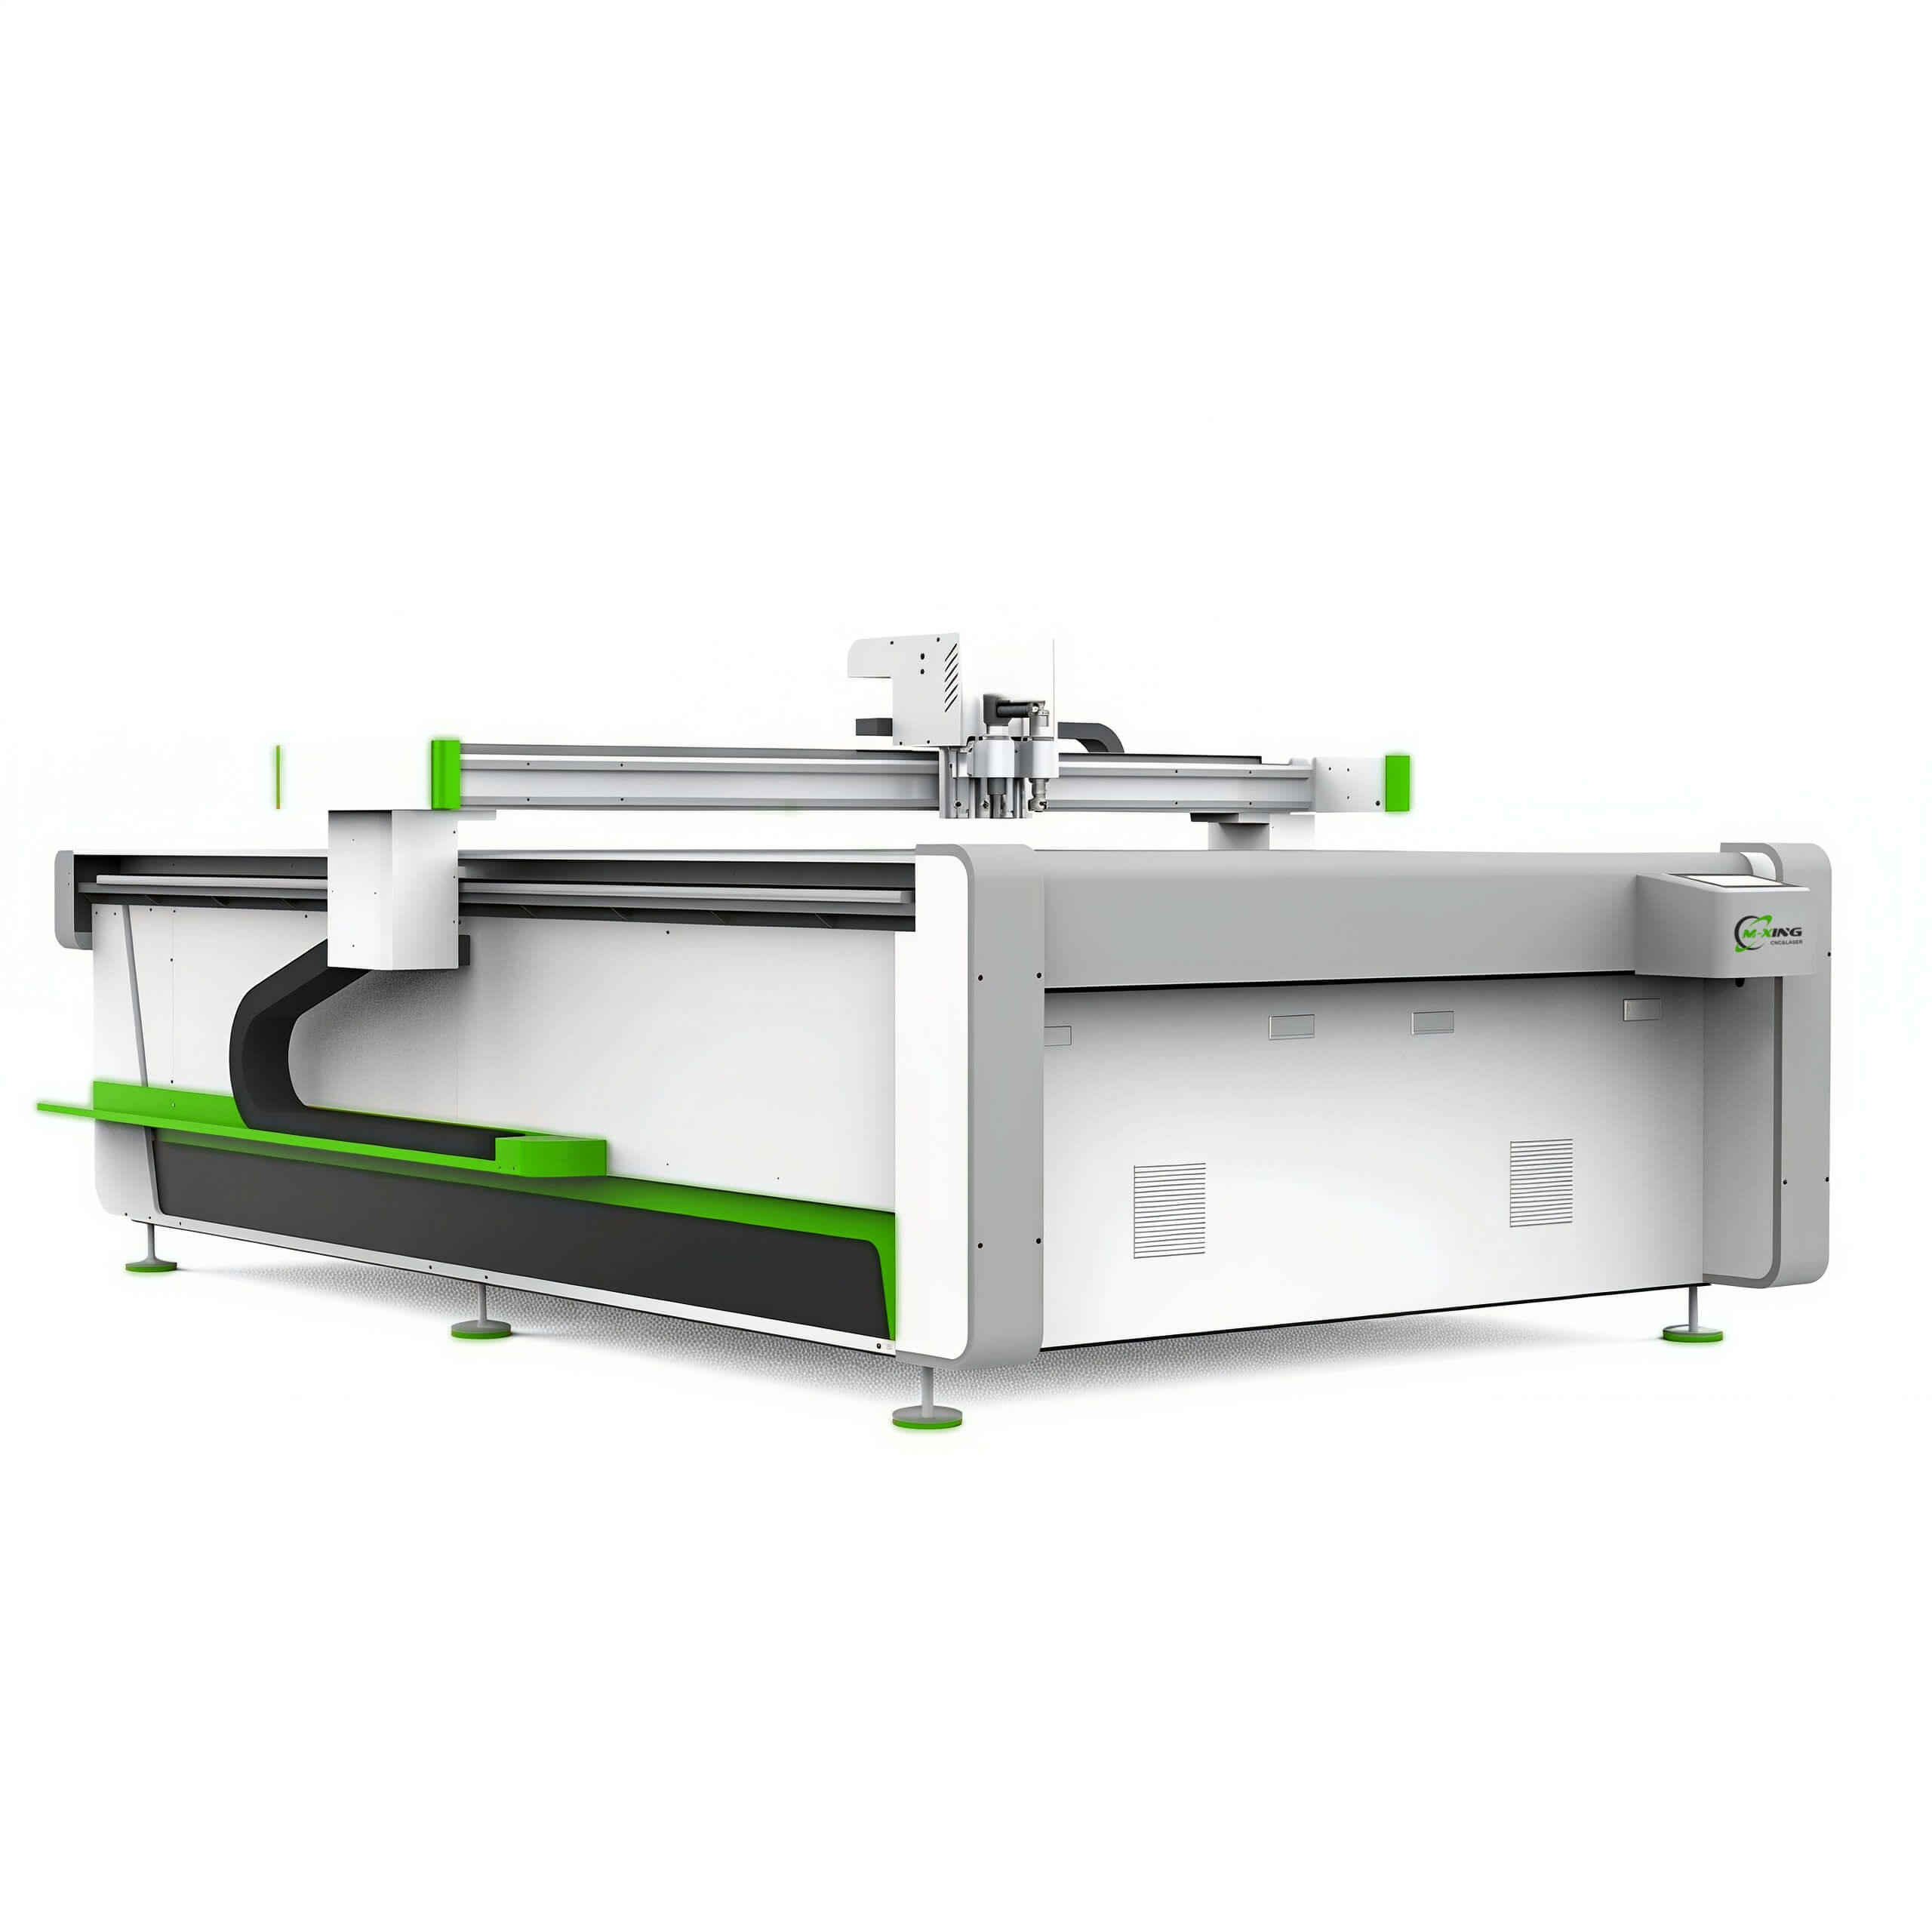
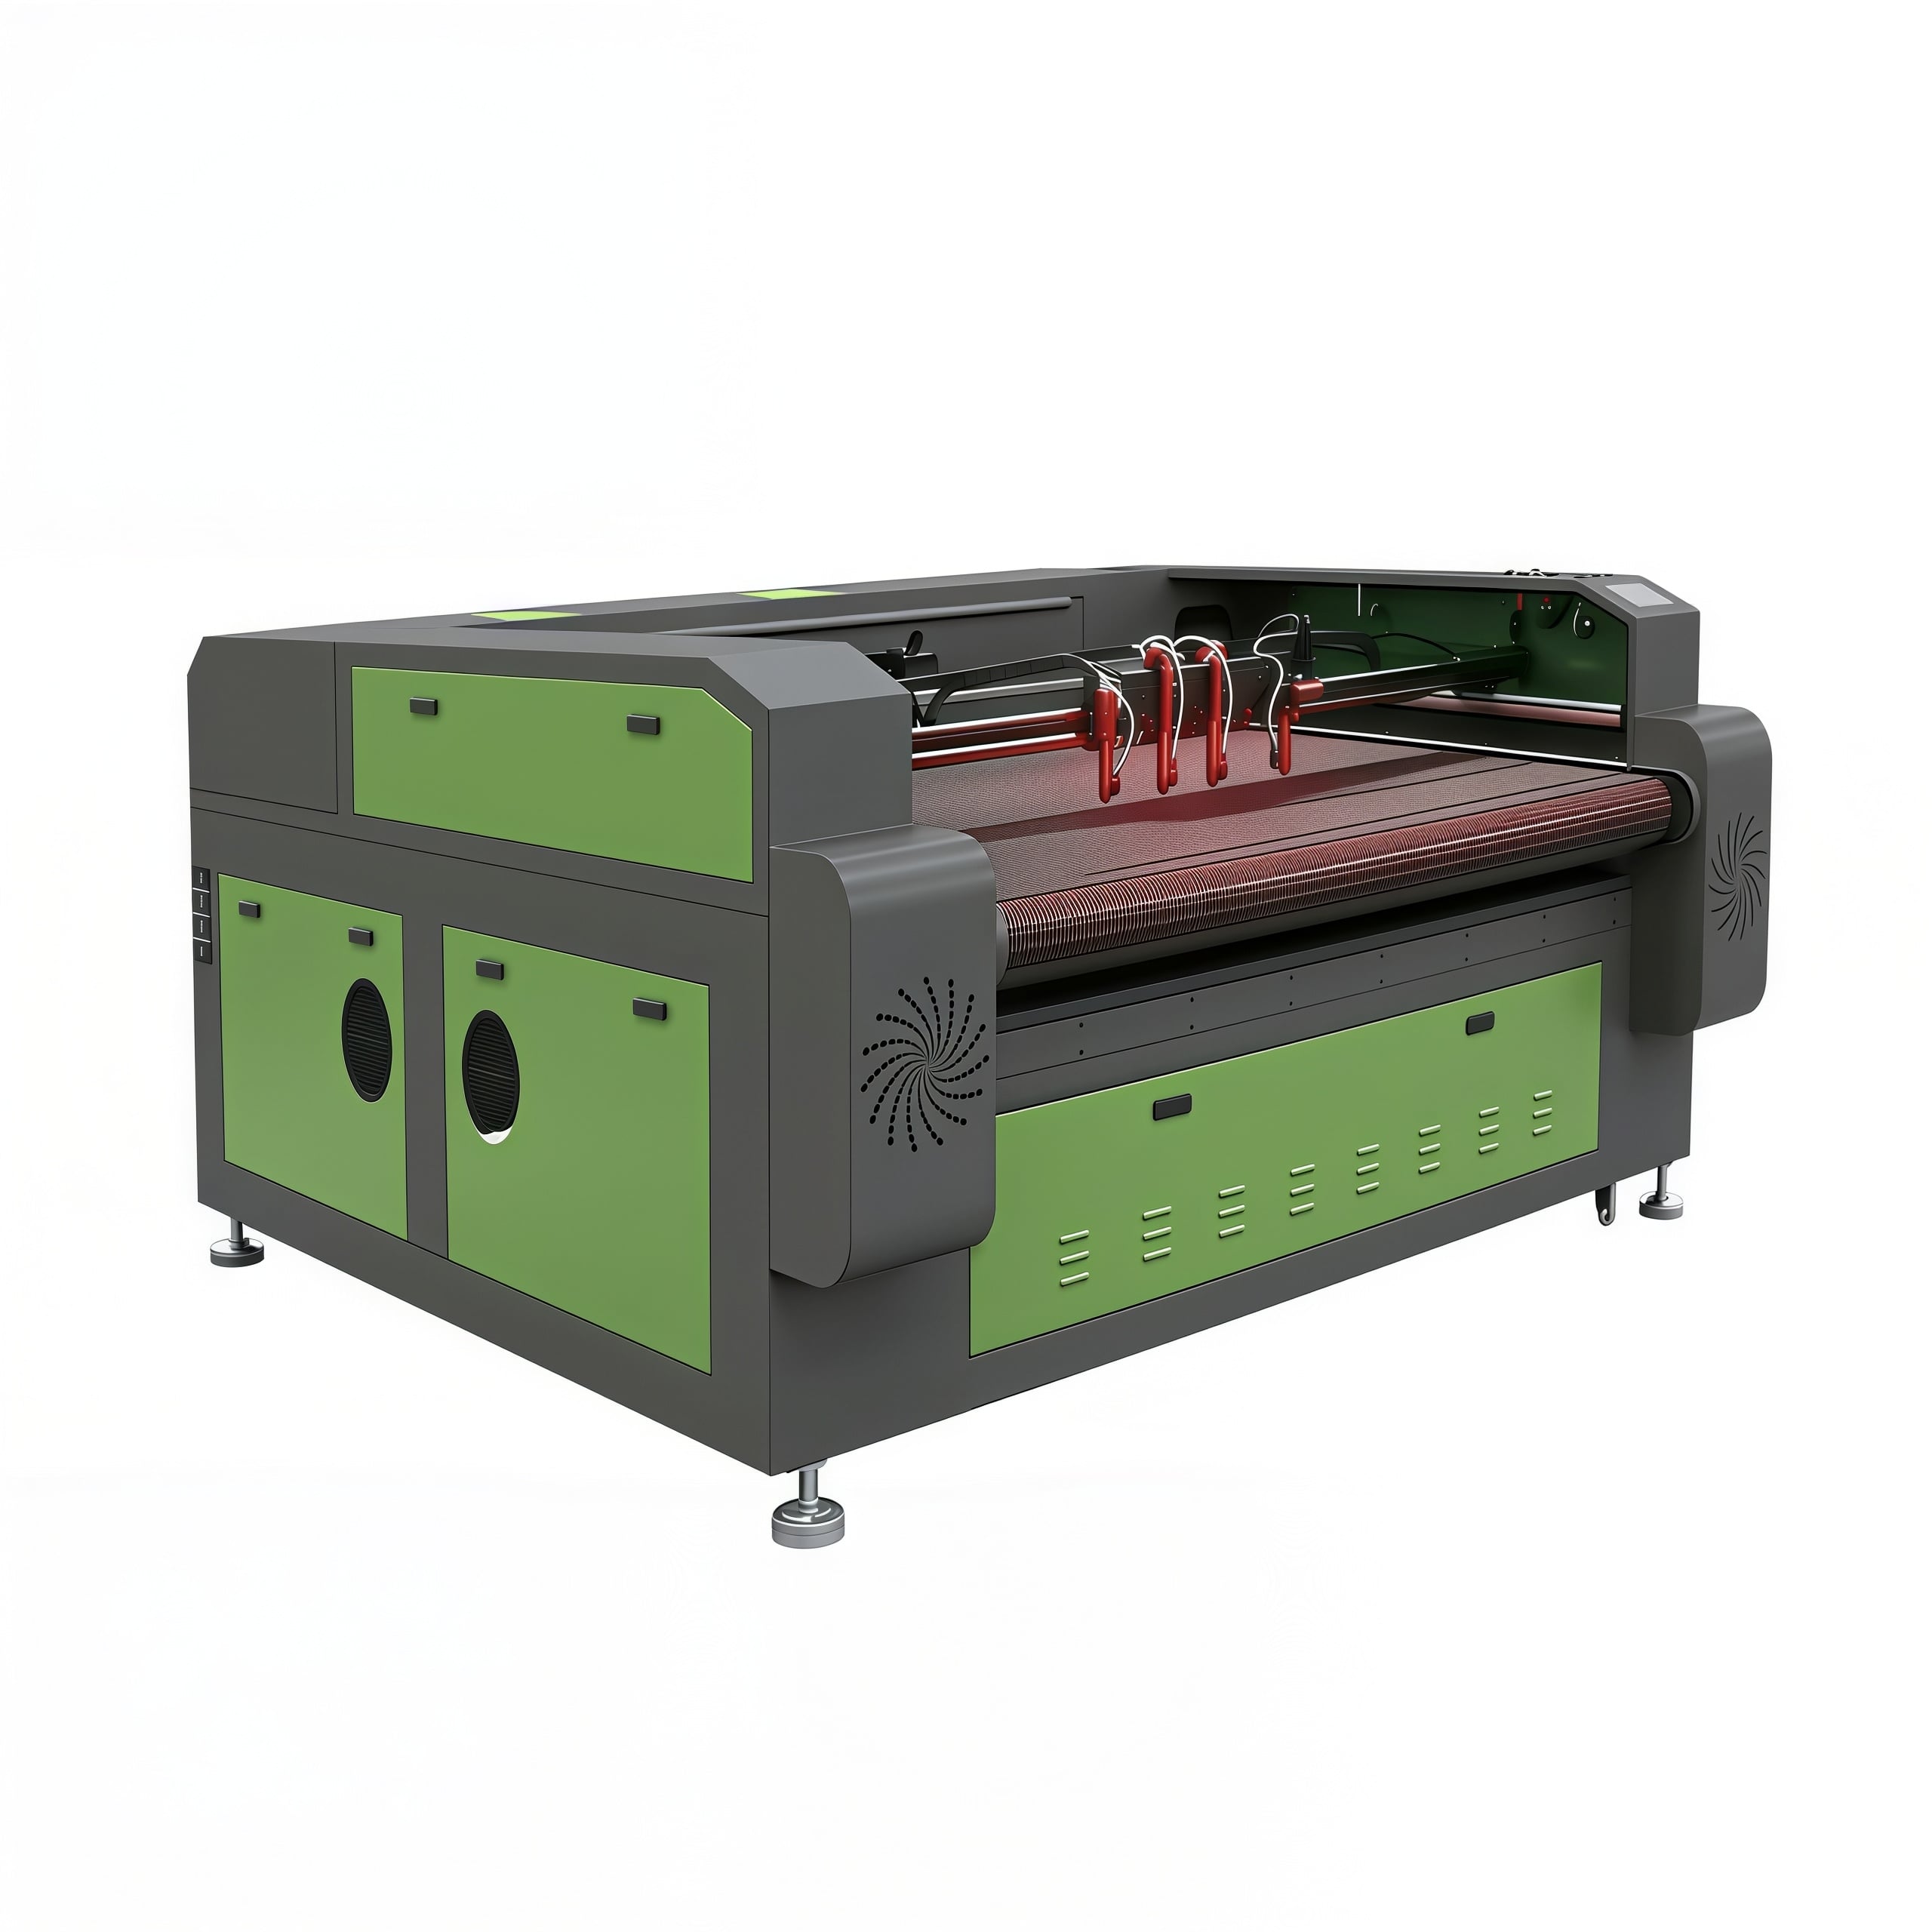
Rubber en schuim worden meestal bij elkaar geplaatst omdat beide zacht zijn, beide niet-metallic zijn en beide gemakkelijk met een CO₂-laser kunnen worden gesneden. Deze indeling is handig, maar misleidend.
Rubber is een elastomeer. Het is dicht, herstelt zijn vorm en is meestal gevulcaniseerd, wat betekent dat zijn eigenschappen via een chemisch proces zijn vastgelegd—een proces dat de laser niet kan ongedaan maken. Het snijden van rubber is een echte thermische scheidingsmethode, en de kwaliteit van de snijkant hangt af van hoe snel de laserstraal door het materiaal heen komt.
Schuim bestaat grotendeels uit lucht. Geëxpandeerd polyethyleen, EVA, EPE en polyurethaanschuim zijn kunststoffen waarvan de structuur grotendeels uit gas bestaat. Er is zeer weinig materiaal om te snijden, dus het energieverbruik is slechts een fractie van wat hout of MDF vereist.
Dat verschil is in beide richtingen van belang. Schuim snijdt bij energieniveaus die zo laag zijn dat het grootste risico over-snijden is, niet onder-snijden, terwijl rubber voldoende energie nodig heeft om schoon te scheiden zonder uit te lopen.
Er is een derde verschil, en dat is het verschil dat bepaalt of een klus überhaupt veilig kan worden uitgevoerd. Sommige rubbers en schuimen bevatten chloor, en sommige schuimen zijn specifiek geformuleerd om te smeulen. De identiteit van het materiaal moet worden vastgesteld voordat het materiaal de werkplaat bereikt, niet daarna.
De meeste problemen bij het bewerken van rubber en schuim gaan terug op het behandelen van een onbekend materiaal alsof het een vertrouwd materiaal is.
Polyurethaanschuim is het duidelijkste voorbeeld. Het snijdt gemakkelijk en de snijkant ziet er acceptabel uit, precies daarom onderschatten operators het risico. Open-cel polyurethaanschuim kan na het passeren van de straal intern blijven smeulen, op een manier waarop het visuele uiterlijk van de snede geen waarschuwing geeft.
Chloorhoudende materialen vormen de andere harde grens. Neopreen (polychloorpren) en PVC- of vinylschuim geven chloorhoudende dampen af die gevaarlijk zijn voor de operator en corrosief voor de machine, dus beide kunnen op geen enkele manier met een laser worden bewerkt, ongeacht hoe goed ze snijden.
De twee harde regels in die tabel zijn geen procesvoorkeuren. Chloorhoudende rubberen en schuimen moeten worden geïdentificeerd en uitgesloten vóór het laden, en elk schuim waarvan de samenstelling onbekend is, moet worden behandeld als een brandgevaar totdat het onder toezicht is getest.
Rubber en schuim bevinden zich aan tegenovergestelde uiteinden van dezelfde afweging.
Bij rubber is het risico warmte die blijft hangen. Een langzame doorgang houdt energie vast in materiaal dat al is gescheiden, wat leidt tot een kleverige, vlekkige rand, een geur en bij gevulde rubberen een zichtbare door warmte beïnvloede zone langs de snede. Dikker rubbersheet wordt vaak beter verwerkt met gecontroleerde meervoudige doorgangen dan met één zware doorgang.
Bij schuim is het risico juist omgekeerd. Schuim bevat zo weinig materiaal dat overtollige energie de celstructuur doet instorten, waardoor een afgeronde of ‘ingezakte’ rand ontstaat in plaats van een scherpe rand. Schuim vereist lage energie en snelle beweging, en reageert veel zichtbaarder op te veel vermogen dan op te weinig vermogen.
Twee aanvullende variabelen zijn van belang bij beide materialen:
De productie van rubber en schuim omvat drie afzonderlijke bewerkingen, die niet met elkaar mogen worden verward.
Rubber graveren is een van de oudste bestaande laserapplicaties en blijft een goede toepassing. Rubberplaten worden gegraveerd, niet gesneden; de gegraveerde inkeping wordt het reliëfoppervlak van een stempel. Het materiaal graveert met scherpe definitie, en het proces elimineert de gereedschapskosten die traditionele stempelproductie vereiste.
Dichtingsringen snijden is een functionele toepassing waarbij de tolerantie het resultaat bepaalt. De contouren en de bout- of aansluitgaten moeten worden gemeten op het afgewerkte onderdeel, niet worden afgeleid uit de tekening, omdat de prestatie van de dichtingsring afhangt van de snijbreedte (kerf).
Kiss-cutten van schuim met zelfklevende achterzijde is een productietechniek in plaats van een snijtechniek. De laser snijdt door de schuimlaag en stopt bij de dragerlaag, waardoor de onderdelen op één draagvel blijven zitten en losse stukken individueel hoeven te worden gehandhaafd. Hiervoor moeten de lijm en de dragerlaag geschikt zijn voor lasersnijden.
Rubber en schuim vormen drie risico's, en alle drie zijn beheersbaar met regelmatige discipline.
Vuur. Schuim bestaat grotendeels uit lucht, dus warmte verspreidt zich er snel in, en schuimafval vormt een aanzienlijke brandstoflast in het machinebed. Polyurethaanschuim kan na passage van de laserbundel van binnenuit gloeien, wat betekent dat een werkstuk dat voltooid lijkt mogelijk nog niet volledig is uitgebrand. Het bewerken van rubber en schuim moet van begin tot eind worden bewaakt, en het bed en het afzuigtraject moeten volgens een vast schema worden gereinigd, niet alleen wanneer dat gelegen uitkomt.
Rook. Rubber produceert dikke rook, en gevulcaniseerd rubber voegt een sterke geur toe die moeilijk te negeren is, maar gemakkelijk te verdragen. Polyurethaanschuim geeft dampen af die ter plaatse moeten worden afgezogen. Neopreen- en PVC-schuim geven chloorhoudende dampen af en mogen absoluut niet worden bewerkt.
Schade aan de machine. Chloorhoudende dampen zijn corrosief voor machineonderdelen en optische componenten. Schuim met zelfklevende achterzijde kan lijmresten achterlaten in het spuitpad en op de lens, wat de snijkwaliteit vermindert bij elke volgende bewerking, niet alleen bij die van het schuim.
De routine voor deze materialen is kort: bevestig het materiaal, controleer of de afzuiging op volledige capaciteit werkt, houd het bed vrij van afvalstukken en laat de machine nooit onbeheerd draaien. Na een schuimbewerking controleer je het bed op verborgen gloeiende restanten voordat je de machine verlaat.
Het grootste deel van het afval in deze categorie ontstaat doordat zachte materialen worden beschouwd als eenvoudige materialen.
Rubber en schuim behoren tot de materialen die al zijn opgenomen in de X1325-platformlijst, en de eisen die zij stellen, zijn specifiek.
Werkgebied. Schuimwerk omvat grote verpakkingsinvoegsels en matten, terwijl pakkingproductie veel kleine, nauw ingepakte onderdelen omvat. Mingxing Laser biedt vlakbedformaten in de afmetingen 6090, 1390, 1610 en 1325, zodat het werkgebied kan worden afgestemd op de werkelijke afmetingen van de geproduceerde onderdelen.
Vermoebeheersing. Geen van beide materialen vereist grote hoeveelheden energie; schuim vereist zeer weinig. De waarde van een gecontroleerde stroomvoorziening ligt hier in precisie bij lage output in plaats van maximale wattage, en de standaardconfiguraties van 100 W, 130 W en 150 W worden afgestemd op de taak door de geleverde energie te regelen in plaats van op het hoogste punt van het bereik te laten draaien.
Materiaaldikte. Schuimblokken en dikke rubberen platen zijn veelvoorkomend in deze categorie. Het X1325-magnetisch-levitatiesysteem ondersteunt een maximale invoerdikte van ongeveer 45 mm, waardoor dikker blokken kunnen worden bewerkt zonder ze in lagen te hoeven verdelen.
Bewegingskwaliteit. Een constante traversesnelheid bepaalt direct de randkwaliteit bij beide materialen, maar op tegengestelde wijze. Op de X1325 zorgt een lineair-motor-magnetisch-levitatiesysteem op de X-/Y-as voor een maximale snelle verplaatsingssnelheid tot 1 m/s met een herhaalnauwkeurigheid van maximaal 0,05 mm, wat de snelle, gelijkmatige doorgangen ondersteunt die schuim vereist.
Doorvoer. De productie van pakkingen en inzetstukken is repetitief. Een dubbele-liggerconfiguratie maakt het mogelijk om twee bewerkingen gelijktijdig op hetzelfde platform uit te voeren; waar onderdelen worden gesneden uit bedrukte of vooraf gemarkeerde materialen, helpt een camerapositioneringssysteem bij het uitlijnen van elke snede op de bestaande indeling.
Afzuiging. Rubberrook en schuimdampen zijn de voornaamste reden waarom afzuiging moet worden afgestemd op het materiaal en de gebruiksfrequentie. Voor materialen die chloor bevatten, is de juiste keuze niet betere filtratie; het is ze helemaal niet te verwerken.
De bovenstaande configuratiedetails zijn ontleend aan de gepubliceerde product- en technische documentatie voor de respectievelijke modellen. De definitieve keuze dient te zijn gebaseerd op het soort materiaal, de dikte van platen of blokken, en de dagelijkse productie.
Rubber en schuim lijken eenvoudige materialen, maar vormen in werkelijkheid twee totaal verschillende technische uitdagingen. Een nuttige aanpak is om ze vanaf het begin gescheiden te behandelen.
Bevestig het materiaal als eerste stap, want rubber en schuim die chloor bevatten mogen nooit worden verwerkt, en polyurethaanschuim mag nooit onbeheerd blijven. Snijd rubber met voldoende energie om een schone scheiding te bewerkstelligen zonder resterende warmte, en snijd schuim snel en licht om de celstructuur intact te houden.
Voor winkels die pakkingen en verpakkingsinvoegsels produceren, is de praktische eerste stap een meetkundige: snijd een testonderdeel, meet de werkelijke kerf op de afgewerkte pakking in plaats van op de tekening, en noteer de instelling die een onderdeel oplevert dat daadwerkelijk afdicht of past.
 Actueel nieuws
2026-02-05
2026-02-03
2025-12-01

Mingxing Laser is een toonaangevende Chinese fabrikant van lasersystemen die CO2-lasersnijmachines, vezellaser snijmachines, CNC-freesmachines, laserlasapparaten en lasermarkeringssystemen levert. OEM/ODM-oplossingen op maat zijn beschikbaar. Vraag vandaag nog een offerte aan!
- Company Headquarters: Room 1303, Building 4, UnitedFortune Plaza, High-tech Zone, Jinan City, Shandong Province, China
- Manufacturing Plant: No. 18, Yinhe Road, Jibei Street, Jiyang District, Jinan City, Shandong Province, China
Copyright © 2026 Century Mingxing (jinan) Intelligent Technology Co., Ltd. All rights reserved. PRIVACYBELEID

 EN