
 EN
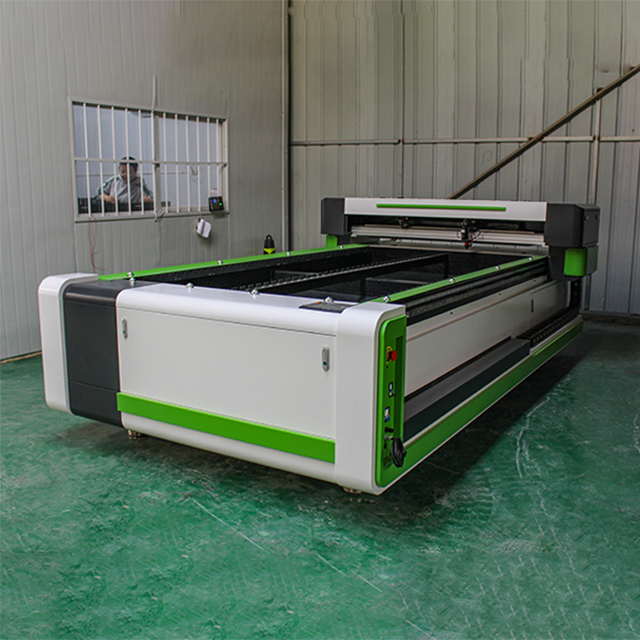
کیفیت برش یکنواخت، اساس ساخت حرفهای آکریلیک است و برش آکریلیک با لیزر CNC به استاندارد صنعتی برای دستیابی به نتایج قابل پیشبینی و تکرارپذیر تبدیل شده است. چه نشانهها، چه اجزای معماری و چه نمایشگرهای سفارشی تولید کنید، توانایی حفظ کیفیت یکنواخت لبهها، ابعاد دقیق و حداقل ضایعات مواد، مستقیماً بر سودآوری شما و رضایت مشتری تأثیر میگذارد. درک اینکه برش آکریلیک با لیزر سیانسی چگونه این ثبات را به دست میآورد، پیچیدگی فنی پشت ساختوساز مدرن را آشکار میسازد.

دقت ذاتی موجود در سیستمهای برش آکریلیک با لیزر سیانسی، ناهماهنگیهای مرتبط با روشهای برش دستی را از بین میبرد. فناوری سیانسی کل فرآیند برش — از موقعیتدهی مواد تا کنترل پرتو — را خودکار میکند و خطای انسانی را حذف مینماید و اطمینان حاصل میکند که هر قطعه دقیقاً مطابق با مشخصات یکسانی ساخته شود. این ثبات خودکار، برش آکریلیک با لیزر سیانسی را برای تولید انبوهی که در آن ناهماهنگی کیفیت میتواند منجر به بازکاری پرهزینه، شکایات مشتریان و تأخیرهای عملیاتی شود، بسیار ارزشمند میسازد.
دقت پرتو لیزر و همترازی نوری
ثبات پرتوی متمرکز
سیستم نوری در تجهیزات برش آکریلیک با لیزر سیانسی طوری طراحی شده که پرتوی لیزر را با کمترین واگرایی بهصورت متمرکز نگه میدارد. این قطر باریک پرتو، معمولاً بین ۰٫۱ تا ۰٫۲ میلیمتر، امکان برش آکریلیک با وضوح لبهای استثنایی و دقت ابعادی بالا را فراهم میکند. هنگامی که سیستم برش آکریلیک با لیزر سیانسی پرتوی لیزر CO2 را از طریق اپتیکهای دقیق متمرکز میکند، انرژی متمرکز، آکریلیک را در طول مسیری بسیار دقیق ذوب و تبخیر میکند و لبههای تمیزی ایجاد میکند که نیاز به کارهای پایانی حداقلی دارند.
حفظ همترازی نوری برای عملکرد برش آکریلیک با لیزر سیانسی حیاتی است. سیستمهای پیشرفته از سنسورهای خودکار همترازی پرتو استفاده میکنند که بهطور مداوم انحرافات موجود در مسیر نوری را نظارت کرده و اصلاح میکنند. این اصلاح لحظهای تضمین میکند که برش آکریلیک با لیزر سیانسی عمق کانونی و موقعیت پرتو را در طول فرآیند برش بهطور یکنواخت حفظ کند، صرفنظر از ارتعاشات جزئی یا نوسانات محیطی که ممکن است بر تجهیزات قدیمیتر یا کمپیچیدهتر تأثیر بگذارند.
بهینهسازی طول کانونی
طول کانونی عدسی بهطور مستقیم بر کیفیت نتایج برش آکریلیک با لیزر سیانسی تأثیر میگذارد. اپراتورها طول کانونی مناسب را بر اساس ضخامت ماده انتخاب میکنند؛ بهطوریکه برای آکریلیکهای ضخیمتر از طولهای کانونی بلندتر و برای ورقهای نازکتر از طولهای کوتاهتر استفاده میشود. سیستمهای برش آکریلیک با لیزر سیانسی کنترل دقیق این پارامتر را از طریق موقعیتیابی خودکار محور Z فراهم میکنند تا پرتو لیزر همواره در عمق دقیقاً مناسب درون ماده متمرکز شده و عملکرد برش بهینه حاصل گردد.
تجهیزات حرفهای برش آکریلیک با لیزر سیانسی دارای قابلیت فوکوس خودکار هستند که ارتفاع ماده را اندازهگیری کرده و قبل از هر برش، موقعیت عدسی را بهصورت خودکار تنظیم میکنند. این خودکارسازی نیاز به حدسزنی در سیستمهای دستی را از بین میبرد و از عیوب ناشی از فوکوس نادرست جلوگیری میکند که میتواند منجر به لبههای زبر، برشهای ناقص یا تغییر رنگ ناخواسته در لبهها شود.
کنترل توان و تنظیم پالس
خروجی توان لیزری ثابت
ثبات انرژی برای کیفیت برش آکریلیک با لیزر سیانسی اساسی است. سیستمهای لیزر مدرن، خروجی توان را در محدودههای باریکی تنظیم میکنند و معمولاً ثبات توان را تا ۱ تا ۲ درصد از مقدار هدف حفظ میکنند. این کنترل دقیق توان به این معناست که هر عبور لیزر مقدار یکسانی از ماده را از بین میبرد و عرض شیار برش (کرف) و کیفیت لبه را در هزاران برش یکسان بهطور یکنواخت حفظ میکند. بدون این پایداری توان، برشهای اولیه در یک دسته ممکن است از نظر کیفیت لبه با برشهای بعدی تفاوت داشته باشند، زیرا پارامترهای تجهیزات به مرور زمان تغییر میکنند.
الکترونیک کنترلی در سیستمهای برش آکریلیک با لیزر سیانسی، ولتاژ و جریان لوله لیزر را بهصورت بلادرنگ نظارت کرده و در بازههای زمانی میکروثانیهای اصلاحات لازم را برای جبران نوسانات طبیعی توان انجام میدهد. این سیستم بازخورد حلقهبسته تضمین میکند که برش آکریلیک با لیزر سیانسی سطح انرژی برنامهریزیشده را بدون تأثیرپذیری از دمای محیط، فرسودگی لوله یا نوسانات منبع تغذیه الکتریکی — که ممکن است بر تجهیزات کمتر پیشرفته تأثیر بگذارد — حفظ کند.
فرکانس پالس و چرخه کار
برای برخی کاربردها، برش آکریلیک با لیزر سیانسی از حالتهای لیزر پالسی به جای عملکرد موج پیوسته استفاده میکند. پالسزدن پرتو با فرکانسهای دقیقاً کنترلشده، امکان تأثیرگذاری روی ویژگیهای لبه و سرعت برش را برای اپراتورها فراهم میکند. فرکانسهای بالاتر پالس، لبههای صافتر و ظریفتری ایجاد میکنند، زیرا ماده تحت چرخههای سریع گرمشدن و سردشدن قرار میگیرد نه تحت تنش حرارتی طولانیمدت. این روش بهویژه در برش آکریلیک با لیزر سیانسی هنگام کار با آکریلیک باکیفیت بالا که شفافیت استثنایی و حداقل آسیب حرارتی نیاز دارد، ارزشمند است.
کنترل چرخه کار، که نسبت زمان روشن بودن لیزر به زمان خاموش بودن آن را تنظیم میکند، امکان کنترل دقیق رفتار برش را برای اپراتورها فراهم میسازد. سیستمهای پیشرفته برش آکریلیک با لیزر سیانسی امکان برنامهریزی منحنیهای توان سفارشی را فراهم میکنند که خروجی انرژی را بر اساس سرعت برش و ویژگیهای ماده تغییر میدهند و کیفیت لبه را برای هر کار خاص بهینه میسازند.
دقت سیستم حرکتی و کنترل سرعت
دقت موتور سروو
سیستم کنترل حرکت برای قطعکردن آکریلیک با لیزر سیانسی به اندازهٔ خود لیزر برای دستیابی به نتایج پایدار حیاتی است. محورهای ایکس و وای مجهز به موتور سروو، سر قطعکننده را با دقت موقعیتی معمولاً در حد ۰٫۰۵ میلیمتر جابهجا میکنند تا پرتو لیزر دقیقاً مسیر برنامهریزیشدهٔ برش را دنبال کند. این سیستم حرکتی دقیق از انحراف و لرزشی که با موتورهای گامزن یا تجهیزات کمکیفیتتر رخ میدهد جلوگیری میکند و امکان رعایت تلرانسهای بسیار دقیق در اشکال پیچیده و جزئیات ظریف را فراهم میسازد.
سیستمهای سروو بازخورد بلادرنگی ارائه میدهند که در هر لحظه موقعیت سر قطعکننده را تأیید میکند. اگر سر قطعکننده به دلیل شلی مکانیکی یا نیروهای خارجی از مسیر برنامهریزیشده منحرف شود، سیستم سروو انحراف را فوراً تشخیص داده و اصلاح میکند. این حلقهٔ بازخورد برای حفظ کیفیت برش آکریلیک با لیزر سیانسی در تولید انبوه ضروری است، زیرا حتی انحرافات جزئی نیز در طول تولید هزاران قطعه تجمع یافته و تأثیر قابلتوجهی خواهند داشت.
ثبات سرعت
سرعت برش بهطور مستقیم بر کیفیت لبه در کاربردهای برش آکریلیک با لیزر سیانسی تأثیر میگذارد. حرکت سر برش بیش از حد سریع منجر به برشهای ناقص یا لبههای زبر میشود؛ در مقابل، حرکت بیش از حد آهسته باعث آسیب حرارتی بیشازحد و تغییر رنگ میگردد. سیستمهای حرفهای سیانسی سرعت برش برنامهریزیشده را با دقت بالا حفظ میکنند و بهصورت هموار شتاب میگیرند و سرعت پایداری را در طول خطوط مستقیم، منحنیها و گوشهها حفظ میکنند. این ثبات سرعت اطمینان حاصل میکند که لیزر در طول هر برش بهصورت یکسان با آکریلیک تعامل حرارتی داشته باشد.
تجهیزات پیشرفتهی برش آکریلیک با لیزر سیانسی، الگوریتمهای کاهش سرعت در گوشهها را به کار میبرند که بهصورت خودکار سرعت برش را هنگام عبور از گوشههای تیز کاهش میدهند. این امر از بروز نقصهای لبه جلوگیری میکند که زمانی رخ میدهد که پرتو لیزر نتواند فوراً جهت خود را تغییر دهد و کیفیت لبه را در اشکال پیچیده حفظ میکند—در حالی که سیستمهای کمتر پیشرفته در انجام این کار با مشکل مواجه میشوند. کنترل سرعت در سیستمهای حرفهای برش آکریلیک با لیزر سیانسی بهصورت پویا با ویژگیهای ماده تطبیق مییابد و امکان برنامهریزی سرعتهای برش متفاوت برای ضخامتهای مختلف ماده یا نیازهای کیفی را فراهم میکند.
مدیریت مواد و پایداری محیطی
موقعیتیابی یکنواخت مواد
تختبودن و موقعیتگیری مواد بهطور مستقیم بر نتایج برش آکریلیک با لیزر سیانسی تأثیر میگذارد. حتی تغییرات جزئی در ارتفاع یا تختبودن ماده، منجر به انحراف فوکوس میشود و کیفیت لبهها را متغیر میکند. تجهیزات حرفهای شامل سیستمهای محکمکننده خلاء یا مغناطیسی هستند که آکریلیک را در طول فرآیند برش بهصورت تخت و پایدار نگه میدارند. این امر حرکت و خمشدن موادی را که در صورت نداشتن تکیهگاه مناسب رخ میدهد، از بین میبرد و فاصله فوکوس و تعامل پرتو لیزر را در سراسر سطح ماده ثابت نگه میدارد.
جدولهای دقیق مواد در سیستمهای برش آکریلیک لیزری سیانسی، تحملهای سختگیرانهی تختبودن را حفظ میکنند که معمولاً بهتر از ۰٫۱ میلیمتر در سطح برش است. اپراتورها آکریلیک را مستقیماً روی این جدولها قرار میدهند و این امر موقعیتیابی قابل تکرار را از یک چرخهی برش به چرخهی بعدی تضمین میکند. هنگامی که این ثبات در دستهبندی مواد با قابلیت فوکوس خودکار ترکیب شود، برش آکریلیک لیزری سیانسی نتایج قابل پیشبینی را حتی در صورت وجود تغییرات جزئی در ضخامت یا وضعیت سطح آکریلیک فراهم میکند.
کنترل دمای محیط
پایداری حرارتی بر عملکرد برش آکریلیک با لیزر سیانسی تأثیر میگذارد. نوسانات دما بر کارایی لولهٔ لیزر، شفافیت اپتیکی و همترازی مکانیکی تأثیر میگذارد. امکاناتی که تجهیزات حرفهای برش آکریلیک با لیزر سیانسی را بهکار میبرند، معمولاً دمای محیط را در محدودهٔ پنج درجهٔ سلسیوس از شرایط بهینهٔ کاری — که معمولاً بین ۱۸ تا ۲۲ درجهٔ سلسیوس است — نگه میدارند. این پایداری حرارتی به حفظ توان لیزری ثابت، جلوگیری از انحراف نقطهٔ کانونی و اطمینان از اینکه اجزای مکانیکی در محدودهٔ تنظیمات دقیق خود باقی میمانند، کمک میکند.
اجزای اپتیکی در معرض گرد و غبار و ذرات معلق تخریب میشوند که این امر کیفیت برش در سیستمهای برش آکریلیک با لیزر سیانسی را کاهش میدهد. دوربستن اتاقکهای برش و استفاده از سیستمهای فیلتراسیون هوا، اجزای اپتیکی را محافظت کرده و شرایط برش را ثابت نگه میدارند. نگهداری منظم سطوح اپتیکی — از جمله پاکسازی و تنظیم مجدد — کیفیت برشی را که سیستمهای برش آکریلیک با لیزر سیانسی برای دورههای طولانیمدت عملیاتی طراحی شدهاند، حفظ میکند.
پرسشهای متداول
علت کیفیت ناهمگون برش در سیانسی لیزر برای آکریلیک چیست؟
کیفیت ناهمگون معمولاً ناشی از عدم تراز بودن اپتیکها، تغییرات در توان خروجی لیزر، تنظیمات نامناسب فوکوس، مشکلات تختبودن ماده یا نگهداری ناکافی است. هنگامی که سیستمهای برش آکریلیک با لیزر سیانسی فاقد پایش بلادرنگ و جبران خودکار هستند، انحراف تدریجی افزایش یافته و کیفیت لبهها کاهش مییابد. عوامل محیطی مانند نوسان دما و تجمع گرد و غبار روی سطوح اپتیکی نیز به مرور زمان ثبات عملکرد را تحت تأثیر قرار میدهند.
تجهیزات برش آکریلیک با لیزر سیانسی چندبار در سال باید کالیبره شوند؟
سیستمهای حرفهای برش آکریلیک با لیزر سیانسی باید هر سه ماه یکبار بهطور کامل کالیبره شوند و بررسیهای تراز اپتیکی و توان خروجی لیزر نیز باید ماهانه انجام شود. نگهداری روزانه شامل پاکسازی لنزها و بازرسیهای بصری، از تخریب تدریجی که منجر به کاهش کیفیت برش میشود، جلوگیری میکند. در مراکزی که دمای محیط بهطور قابلتوجهی نوسان دارد یا برنامههای تولید سنگینی دارند، ممکن است نیاز به کالیبراسیونهای فراوانتری باشد.
آیا برش آکریلیک با لیزر سیانسی میتواند کیفیت را روی ورقهای بسیار ضخیم آکریلیک حفظ کند؟
برش آکریلیک با لیزر سیانسی بهترین عملکرد خود را روی آکریلیکهایی با ضخامت بین ۳ تا ۲۵ میلیمتر دارد، جایی که پرتو لیزر میتواند بهطور کامل نفوذ کند و لبههای تمیزی ایجاد کند. برای آکریلیکهای بسیار ضخیم، توان بالاتر لیزر و سرعت برش کندتری لازم است که سیستمهای مدرن برش آکریلیک با لیزر سیانسی قادر به انجام آن هستند. با این حال، یکنواختی ضخامت خود ماده اهمیت فزایندهای پیدا میکند، زیرا تغییرات در ضخامت مانع از حفظ فوکوس بهینه سیستم در طول فرآیند برش میشود.
