
 EN
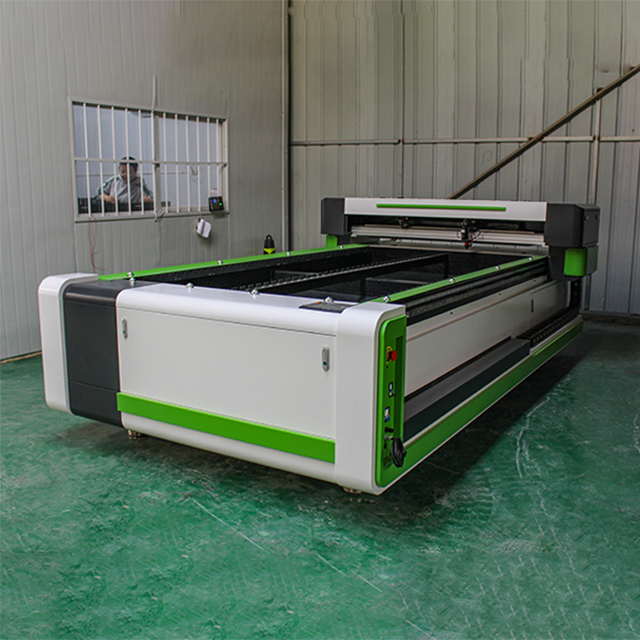
Samhverf klippukvöld eru grundvöllur faglegar framleiðslu á akryl og cNC-laserklippun á akrýl hefur orðið viðmið fyrir branschinnu til að ná endurteknum og áreiðanlegum niðurstöðum. Hvort sem þú framleiðir tákn, byggingardeildir eða sérsniðna sýninga er geta þín til að halda jafnveljaðri kantgæði, nákvæmum málum og lágustu fráviki efna beinlega áhrif á endanlega útkomu þína og ánægju viðskiptavina. Þegar maður skilur hvernig CNC-lásrskerðing á akryl gerir þessa samhverfu mögulega kemur fram tæknilegur fjölbreytni nútímahandvirkingar.

Nákvæmni sem er innbyggð í CNC-lásrskerðingarkerfi á akryl felur í sér að breytileikanum sem tengist handskerðingu er komið í veg fyrir. CNC-tækni sjálfvirkjar allan skerðingsferlið, frá staðsetningu efna til stjórnunar á lásrstrálinni, tekur burtu mannlega villur og tryggir að hver hlutur uppfylli nákvæmlega sömu tilgreiningar. Þessi sjálfvirk samhverfa gerir CNC-lásrskerðingu á akryl ómetanlega fyrir framleiðslu í miklum magni þar sem gæðabreytileiki getur leitt til dýrra endurgerða, kvörtunna viðskiptavina og rekstrarleysa.
Nákvæmni lásrstrálsins og ljósfræðileg stilling
Samleitni ljósstraumsins
Optískt kerfið í CNC-láserskjárurum fyrir akryl er hannað til að halda á ljósstraumi sem er mjög samleitinn með lágmarksspreiðingu. Þessi náttúrulega smalur ljósstraumur, venjulega á bilinu 0,1–0,2 mm, gerir kerfinu kleift að skera akryl með óvenjulegri skýrni á brúnunum og mælinga nákvæmni. Þegar CNC-láserskjárur fyrir akryl samleita CO₂-ljósstrauminn með nákvæmum optíkum, þá myndar samleittra orkan hita sem smeltir og ræsir akrylið eftir mjög nákvæmri línu, sem gefur hreinar brúnar sem krefjast mínimálra eftirvinnslu.
Viðhalda ljósskáranum er mikilvægt fyrir afköst CNC-láserskjársins við skurð á akryl. Í framfarinum kerfum eru innbyggðar sjálfvirkar skárasensur sem stöðugt fylgja með og rétta allar frávik í ljósskáranum. Þessi rauntíma-breyting tryggir að CNC-láserskjárið við skurð á akryl viðhaldir jafna fókusdybð og staðsetningu á ljósskáranum í gegnum alla skurðferðina, óháð litlum þrumum eða umhverfisbreytingum sem gætu áhrifast eldri eða minna háþróaðra tæki.
Aðlögun á fókuslengd
Brennivídd linsunnar áhrifar beint á það hvernig CNC-lásrskur á akryl fær gæðaniðurstöður. Starfsfólk velur viðeigandi brennivídd miðað við þykkt efnisins, þar sem lengri brennivídd er notuð fyrir þykkari akryl og styttri brennivídd fyrir þunnari plötur. CNC-lásrskur á akryl gerir kleift nákvæma stjórnun þessa breytu með sjálfvirkri z-ásstjórnun, sem tryggir að lásrstrálin sé alltaf beind í nákvæmlega rétta dýpt innan efnisins fyrir besta skurðaframleiðslu.
Faglega CNC-lásrskur á akryl inniheldur sjálfstillunaraðgerðir sem mæla hæð efnisins og stilla sjálfkrafa staðsetningu linsunnar áður en hver skurður hefst. Þessi sjálfvirkni felur út óvissuna sem handvirkt kerfi krefjast og kvarðar villur sem orsakast af rangri stillingu á fokus, sem myndi leida til ójafnaðar brúnar, ófullkláðra skurða eða óþarfa litbreytinga á brúnunum.
Stjórnun á aflinu og reglun á pulsum
Jafnt úttak á lásraflinu
Orkaójafnæði er grundvallaratriði fyrir gæði CNC-laserklippunar á akryl. Nútíma laserskerf stjórna aflframleiðslu innan mjög nákvæmra marka, og halda venjulega óbreyttum gildum innan 1–2 prósent af tilteknu stillingunni. Þessi nákvæm stjórnun á aflinu þýðir að hver skerðingarskref lasereins fjarlægir nákvæmlega sama magn efna, sem gefur jafna skerðingsbreidd og samræmda brúnloka yfir þúsundir af eins skerðingum. Án þessara staðlaða aflstöðugleika gætu fyrstu skerðingarnar í röðinni haft annað brúnkvalitets en síðustu skerðingarnar þegar kerfisstillingar breytast með tímanum.
Stjórnkerfið í CNC-laserskerfum fyrir akryl fylgist með spennu og rafstraumi í geislarörinu í rauntíma og gerir stillingar á mikrosekúndustigi til að kompensera fyrir náttúrulegar aflsvangandi breytingar. Þetta lokaða bakmælisstjórnkerfi tryggir að CNC-laserskerf fyrir akryl halda forrituðum orkustigum óháð umhverfis hitastigi, eldri geislarörum eða breytingum á rafmagnsveitu sem gætu áhrifast minna sofistikuðra tæki.
Pulsafríði og vinnutíðni
Fyrir ákveðin verkefni er notað pulsaður geisli í stað samfelldrar virkni við CNC-geisladreggingu á akryl. Með því að pulsa geislan með nákvæmlega stýrðri tíðni geta rekendur áhrif á brúnareiginleika og skurðhraða. Hærri pulsafríði gefa sléttari og fínari brúnar vegna þess að efnið fer í hröð hitunar- og kælingarferla í stað varanlegs hitastresses. Þessi aðferð er sérstaklega gagnleg við CNC-geisladreggingu á akryl þegar unnið er með hágæða akryl sem krefst útmargaðar skýrleika og lágmarks af hitaskaða.
Stýring vinnutíðni, sem stillir hlutfall tíma sem geislinn er virkur í samanburði við tíma sem hann er óvirkur, gefur rekendum mjög nákvæma stjórn á skurðferlinu. Í framfarinum CNC-geisladreggingarkerfum er hægt að forrita sérsniðna aflferla sem breyta orkuútgangi eftir skurðhraða og eiginleikum efnisins, og þannig auka brúnargæði fyrir hvert einstakt verkefni.
Nákvæmni og hraðastýring hreyfikerfis
Nákvæmni rafmagnsíkja
Stýringu á hreyfingu er jafn mikilvæg fyrir samhverfu við skurð á akrylplasti með CNC-laser sem sjálfum laserinn. Rafmagnsíkjur stýra x- og y-ásunum og færa skurðhausinn með staðsetningarnákvæmni sem venjulega er innan 0,05 millimetra, sem tryggir að laserstrálin fylgi nákvæmlega forrituðum skurðslínum. Þessi nákvæm hreyfistýring krefst ekki afvikings eða óstöðugleika sem myndi uppstanda með skrefíkjum eða minna öflugum tæknilegum útbúnaði, sem gerir skurð á akrylplasti með CNC-laser kleift með mjög nákvæmar mörk fyrir flókna lögun og fjölþættar smáatriði.
Rafmagnsíkjukerfi veita rauntíma ábendingu sem staðfestir staðsetningu skurðhausins í hverjum augnablik. Ef skurðhausinn víkur frá forrituðum slóðum vegna mekanískrar leysu eða ytri áhrifa, greinir rafmagnsíkjukerfið það og réttar afvikið strax. Þessi ábendingarlykka er nauðsynleg til að halda gæðum skurðs á akrylplasti með CNC-laser í framleiðsluþáttum þar sem jafnvel litlir afvikningar safnast saman yfir þúsundir hluta.
Jafnvel áhraut
Skurhraði áhrifar beint gæði brúnarinnar við CNC-láserskurð í akryl. Ef skurðhausinn færist of hratt verða skurðir ófullnægjandi eða brúnin ójöfn; ef hann færist of hægt veldur það of mikilli hitaskemmd og litbreytingu. Fræðimennska CNC-kerfi halda forrituðum skurðhraða með háum nákvæmni, hrökkva jafnt og halda stöðugum hraða á beinum línum, bogum og hornum. Þessi jafnheit hraðans tryggir að láserinn áhrifi akrylið á sama hitamáta í hverjum skurð.
Íþróttarleg CNC-laserklippitæki fyrir akryl innihalda hornhægðsminnkunarreiknirit sem minnka sjálfkrafa klippihraðann þegar klippit er í skarpa horn. Þetta krefst áframhaldandi bruna eða öðrum skemmdum á brúnunum sem geta orðið þegar laserstrálin getur ekki breytt stefnu sinni strax, og viðheldur brúnagæðum við flókin lögunargildi sem minna íþróttarleg kerfi hafa erfitt með. Hraðastýringin í fræðilegum CNC-laserklippitækjum fyrir akryl aðlagar sig sjálfkrafa eiginleikum efna, sem gerir mögulegt fyrir rekendur að forrita mismunandi klippihraða fyrir mismunandi efnaþykkt eða gæðakröfur.
Meginmál tengd efnaflutningi og umhverfisstöðugleika
Jafnvel staðsetning efna
Efnaflatness og staðsetning áhrifa beint á niðurstöður CNC-laserklippunar á akryl. Jafnvel litlar breytingar á hæð eða flatness efna valda fókusafvígingu, sem leidir til breytilegrar kvalítetar á brúnunum. Fræðileg tæki innihalda oft vakúum- eða segulspennukerfi sem halda akrylinu flatu og stöðugt í gegnum klippunaraðferðina. Þetta eyðir hreyfingu og beygingu sem getur átt sér stað við órétt stydd efni og tryggir jafna fókusfjarlægð og áhrif laserstraumsins yfir allan yfirborðsflöt efnisins.
Nákvæmar efnaþýngdartöflur í CNC-laserklippunarkerfum fyrir akryl haldast við mjög nákvæmar flatness-toleransar, venjulega betri en 0,1 mm yfir klippunarsvæðið. Starfsfólk setur akrylið beint á þessar töflur, sem tryggir endurtekna staðsetningu frá einum klippunarcykel til annars. Þegar þetta er sameinað sjálfstæðri fokusstillingu veitir þessi samhæfða meðhöndlun á efni CNC-laserklippun á akryl áreiðanlega niðurstöður óháð litlum breytingum á þykkt eða yfirborðsástandi akrylsins.
Umhverfis hitastjórnun
Hitastöðugleiki áhrifar af framleiðslu ákrylís með CNC-laser. Hitabreytingar áhrifa árangur rásarhringsins, ljósskýrleika og vélarstillingar. Tilvik sem starfa við faglega CNC-laser-akrylís-sniðvélar halda venjulega umhverfishitum innan 5°C frá bestu starfshitem, venjulega á bilinu 18–22°C. Þessi hitastöðugleiki hjálpar til við að halda jafnri laserstyrku, koma í veg fyrir breytingar á samskiptum og tryggja að vélarhlutar halda nákvæmum mörkum.
Ljósþættir deyja þegar þeir eru útsettir fyrir ryk og öðrum litlum hlutum, sem minnkar sniðgæði í CNC-laser-akrylís-sniðkerfum. Lokaðar sniðrúm með loftreinikerfum vernda ljósþætti og tryggja jafna sniðskilyrði. Regluleg viðhaldsstarf á ljósyfirborðum, svo sem hreinsun og endurstilling, varðveitir sniðgæði sem CNC-laser-akrylís-sniðkerfi eru hannað til að veita yfir lengri starfstíma.
Algengar spurningar
Hvað veldur ójöfnu skurðgæði við CNC-láserskurð á akryl?
Ójöfn gæði koma venjulega vegna rangs stillingar á ljósbeinum, breytilegrar úttakstyrkis lásersins, óréttra fókusstillinga, vandamála með flatleika efnisins eða ónógu viðhalds. Þegar CNC-láserskurðkerfi fyrir akryl eru ekki útbúin með rauntímaeinkenni og sjálfvirkri kompensun safnast upp afvik og gæði brúnanna verða veikari. Umhverfisþættir eins og hitabreytingar og ruslaföll á yfirborði ljósbeina geta líka minnkað jafnvægi með tímanum.
Hversu oft ætti að stilla CNC-láserskurðkerfi fyrir akryl?
Fagleg CNC-láserskurðkerfi fyrir akryl ættu að vera fullstillin þriggja mánaða fresti, með mánaðarlegum skoðunum á ljósbeinastillingu og úttakstyrki. Dagleg viðhaldsstarfsemi, svo sem hreinsun á linsunum og augnskoðun, koma í veg fyrir síðustiginn afslit sem minnkar skurðgæði. Frekari stilling gæti verið nauðsynleg í stöðum þar sem hitabreytingarnar eru miklar eða framleiðsluskráin er mjög þykk.
Getur CNC-lásþvætt skurður í akrylhalda viðhaldið gæðum á mjög þykjum akrylplötum?
CNC-lásþvætt skurður í akrylhalda hefur besta niðurstöðuna á akrylplötum á milli 3–25 mm í þykkt, þar sem lásinn getur fully gegnum þær og náð hreinum brúnunum. Fyrir mjög þykjar akrylplötur er hærra lásafrestur og hægri skurðhraði nauðsynlegur, sem nútíma CNC-lásþvætt skurðkerfi geta uppfyllt. Þó svo sé mikilvægt að þykkt akrylplötunnar sé jöfn, því að breytileg þykkt veldur vandamálum með að halda bestu fókusstöðu kerfisins í gegnum allan skurðferlið.
