
 EN
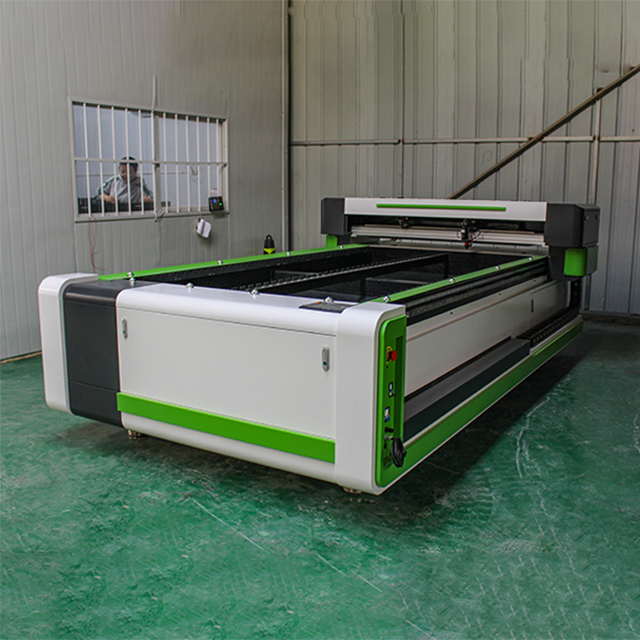
Konzistentna kvaliteta rezanja je temelj profesionalne akrilne proizvodnje, i s druge vrijednosti postao je industrijski standard za postizanje predvidljivih, ponovljivih rezultata. Bez obzira da li proizvodite natpise, arhitektonske komponente ili prilagođene prikaze, sposobnost održavanja jedinstvenog kvaliteta rubova, preciznih dimenzija i minimalnog otpada materijala direktno utječe na vašu dobit i zadovoljstvo kupaca. Razumijevanje kako CNC lasersko rezanje akrila postiže tu konzistentnost otkriva tehničku sofisticiranost iza moderne proizvodnje.

S obzirom na to da su sustavni uređaji za laserno rezanje akrila s CNC-om vrlo precizni, ne postoji razlika u odnosu na ručno rezanje. CNC tehnologija automatizira cijeli proces sečenja, od pozicioniranja materijala do kontrole greda, uklanjajući ljudske greške i osiguravajući da svaki komad ispunjava identične specifikacije. Ova automatizirana dosljednost čini CNC laserski akrilno rezanje neprocjenjivim za velike proizvodne serije gdje kvaliteta varijanse može dovesti do skupih preobrada, pritužbi kupaca i operativnih kašnjenja.
Preciznost laserskih zraka i optičko poravnanje
Konzistencija usmjerene zrake
Optički sustav u CNC laserskom akrilnom rezanju napravljen je tako da održava tesno usmjeren laserski zrak s minimalnom divergencijom. Ovaj uski prečnik grede, obično između 0,1 i 0,2 milimetra, omogućuje sistemu da seče akril s iznimnom jasnoćom i dimenzionalnom točkinjom. Kada se CNC lasersko rezanje akrila usmjeri na laserski zrake CO2 kroz preciznu optiku, koncentrirana energija topi i ispari akril uz iznimno preciznu stazu, stvarajući čiste ivice koje zahtijevaju minimalni završni rad.
Održavanje optičkog poravnanja ključno je za performanse CNC laserskog rezanja akrila. Napredni sustavi uključuju automatizirane senzore za poravnanje zraka koji neprekidno nadgledaju i ispravljaju svako odstupanje u optičkoj stazi. Korekcija u stvarnom vremenu osigurava da CNC lasersko rezanje akrila održava konzistentnu žarišnu dubinu i položaj zraka tijekom cijele rezanje, bez obzira na manje vibracije ili fluktuacije u okolišu koje mogu utjecati na stariju ili manje sofisticiranu opremu.
Optimizacija žarišnog dužine
Brzinska udaljenost leće izravno utječe na to kako CNC lasersko rezanje akrila postiže kvalitetne rezultate. U slučaju da se ne primjenjuje primjena ovog članka, za sve materijale koji se upotrebljavaju za proizvodnju akrila, potrebno je utvrditi odgovarajuće rastojanje žarišta. Cnc laserski sistemi za rezanje akrila omogućuju preciznu kontrolu ovog parametra putem automatizirane pozicioniranja osove z, osiguravajući da je laserski zrak uvijek usmjeren na točno pravu dubinu unutar materijala za optimalne performanse rezanja.
Profesionalna CNC laserska oprema za rezanje akrila uključuje mogućnosti autofokusiranja koje mjere visinu materijala i automatski prilagođavaju položaj sočiva prije početka svakog rezanja. Ova automatizacija eliminiše nagađanja koja su potrebna za ručne sustave i sprečava nedostatke uzrokovane pogrešnim fokusiranjem, što bi rezultiralo grubim rubovima, nepotpunim rezovima ili neželjenom promjenom boje rubova.
Upravljanje snagom i regulacija pulsa
Dosljedna izlazna snaga lasera
Energetska konzistentnost je ključna za kvalitet CNC laserskog rezanja akrila. Moderni laserski sustavi regulišu izlazni izlaz energije unutar strogih tolerancija, obično održavajući dosljednost unutar 1 2 posto ciljanog podešavanja. Ova precizna kontrola snage znači da svaki prolaz lasera uklanja točno istu količinu materijala, stvarajući jednaku širinu i dosljednu završetak rubova na tisućama identičnih rezova. Bez ove stabilnosti snage, rane rezine u seriji mogu pokazati drugačiju kvalitetu ruba od kasnijih rezina kako se parametri opreme pomjeraju.
Elektronska kontrola u CNC laserskim akrilnim rezanjem sustavima prati napon i struju cijevi u stvarnom vremenu, pravljenje prilagodbi na razini mikrosekundi za nadoknadu prirodnih fluktuacija snage. Ovaj sustav povratne informacije u zatvorenoj petlji osigurava da CNC lasersko rezanje akrila održava programirani razina energije bez obzira na temperaturu okoliša, starenje cijevi ili promjene u napajanju električnom energijom koje mogu utjecati na manje sofisticiranu opremu.
U slučaju da se radi o ispitivanju, mora se utvrditi:
Za određene primjene, CNC lasersko rezanje akrila koristi pulsirane laserske načine umjesto kontinuiranog valnog rada. Pulsiranjem zraka na precizno kontroliranoj frekvenciji, operatori mogu utjecati na karakteristike rubova i brzinu rezanja. Visoke frekvencije impulsa stvaraju glatke, rafiniranije rubove jer materijal prolazi kroz brze cikluse zagrijavanja i hlađenja umjesto trajnog toplinskog stresa. Ova tehnika posebno je vrijedna u CNC laserskom rezanju akrila pri radu s vrhunskim akrilnim materijalom koji zahtijeva iznimnu čistoću i minimalno toplinsko oštećenje.
Kontrola radnog ciklusa, koja prilagođava udio vremena kad laser puca u odnosu na vrijeme kada laser ostaje neaktivan, daje operaterima finovjeran utjecaj na ponašanje rezanja. Napredni sustavi za CNC laserno rezanje akrila omogućuju programiranje prilagođenih krivina snage koje variraju u izdanju energije na temelju brzine rezanja i svojstava materijala, optimizirajući kvalitetu ruba za svaki specifičan posao.
Preciznost i brzina upravljanja sustavom pokreta
Preciznost servomotora
Sistem kontrole kretanja jednako je važan za konzistenciju CNC laserskog rezanja akrila kao i sam laser. Servo pogon x i y osama kreće se rezanje glave s preciznošću položaja obično unutar 0,05 milimetra, osiguravajući da laserski zrak slijedi točno programiran put rezanja. Ovaj precizni sustav pokreta sprečava odstupanje i kockavanje koje bi se pojavilo s koraknim motorima ili manje robusnom opremom, što omogućuje CNC laserskom rezanju akrila s mogućnošću strogih tolerancija na složene oblike i složene detalje.
Servo sustavi pružaju povratne informacije u stvarnom vremenu koje potvrđuju položaj glave za sečenje u svakom trenutku. Ako se glava za rezanje odmakne od programirane staze zbog mehaničke igre ili vanjskih sila, servosistem odmah otkrije i ispravlja odstupanje. Ova povratna petlja je ključna za održavanje kvalitete CNC laserskog rezanja akrila u proizvodnim redovima gdje se čak i blage odstupanje nakupljaju na tisućama dijelova.
Brzina
Brzina rezanja izravno utječe na kvalitetu ruba u aplikacijama za CNC lasersko rezanje akrila. Ako se glava za rezanje premjesti prebrzo, ostaju nepotpuni rezovi ili grubi rubovi; premještanje prepolahko uzrokuje prekomjerno toplinsko oštećenje i promjenu boje. Profesionalni CNC sustavi održavaju programiranu brzinu rezanja s visokom preciznošću, glatko ubrzavajući i održavajući stabilnu brzinu duž ravnih linija, krivina i uglova. Ova konstantnost brzine osigurava da laser na isti način interagira s akrilnim materijalom tijekom svakog rezka.
Napredna CNC laserska uređaja za rezanje akrila uključuju algoritme za usporavanje ugla koji automatski usporavaju brzinu rezanja prilikom vožnje oštrim uglovima. To sprečava defekte na ivici koje se javljaju kada laserski zrak ne može odmah promijeniti smjer, održavajući kvalitetu ivice na složenih geometrija s kojima se manje sofisticirani sustavi bore. U slučaju da je proizvod na tržištu u skladu s člankom 2. točkom (a) ovog članka, to znači da je proizvod na tržištu u skladu s člankom 2. točkom (b) ovog članka.
Upravljanje materijalima i stabilnost okoliša
Dosljedno postavljanje materijala
U slučaju da se radi o proizvodnji materijala, potrebno je utvrditi razina i veličinu materijala. Čak i manje promjene u visini ili ravnosti materijala uzrokuju odstupanje fokusa, što rezultira promenljivim kvalitetom rubova. Profesionalna oprema uključuje vakuumske ili magnetne sisteme za začepljenje koji drže akrilni materijal ravnim i stabilnim tijekom cijele rezanje. To eliminiše kretanje i savijanje koje se mogu pojaviti s nepravilno podržanim materijalom, osiguravajući dosljednu fokalnu udaljenost i interakciju laserskog zraka na cijeloj površini materijala.
U slučaju da je proizvodnja materijala u skladu s člankom 3. točkom (a) te se ne primjenjuje, to znači da je proizvodnja materijala u skladu s člankom 3. točkom (b) te se ne primjenjuje. Operatori stavljaju akril direktno na ove stolove, osiguravajući ponavljajuće pozicioniranje od jednog rezanja do sljedećeg. U kombinaciji s mogućnostima autofokusiranja, ova dosljednost pri obradi materijala omogućuje CNC laserskom rezanju akrila da se postignu predvidljivi rezultati bez obzira na manje promjene debljine akrila ili stanja površine.
Kontrola temperature okoliša
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, proizvod je proizvedeno od materijala koji se upotrebljava za proizvodnju električne energije. Fluktuacije temperature utječu na učinkovitost laserske cijevi, optičku jasnoću i mehaničko poravnanje. Ustanovi koji rade s profesionalnom CNC laserskom akrilnom rezanjem opreme obično održavaju temperature okoliša unutar 5 stupnjeva Celzijusa od optimalnih radnih uvjeta, obično između 18-22 stupnjeva Celzijusa. Ova toplinska stabilnost pomaže u održavanju dosljedne laserske snage, sprečava pomak fokusiranja i osigurava da mehaničke komponente održavaju tesne tolerancije.
U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju električne energije u skladu s člankom 3. točkom (a) ovog članka, primjenjuje se sljedeći uvjet: U slučaju da se ne primjenjuje primjena ovog članka, to se može smatrati primjenom članka 4. stavka 1. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (b) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i člankom 3. točkom (c) Uredbe (EZ) br. 765/2008 i
Često se javljaju pitanja
Što uzrokuje neprostojnu kvalitetu rezanja u CNC laserskom rezanju akrila?
Neudruživ kvalitet obično je posljedica pogrešne optike, promenljive izlazne snage lasera, nepravilnih postavki fokusiranja, problema s ravnomjernošću materijala ili neadekvatnog održavanja. U slučaju da sustav za CNC lasersko rezanje akrila ne omogućuje praćenje u stvarnom vremenu i automatsku kompenzaciju, odmak se nakuplja i kvaliteta ruba se smanjuje. Okružni čimbenici poput fluktuacija temperature i nakupljanja prašine na optičkim površinama također ugrožavaju konzistentnost tijekom vremena.
Kako često se mora kalibrirati oprema za CNC lasersko rezanje akrila?
U slučaju da je proizvod na tržištu u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, to je potrebno utvrditi u skladu s člankom 6. stavkom 1. točkom (a) ovog članka. Svakodnevno održavanje, uključujući čišćenje sočiva i vizualne provjere, sprečava postupno razgradnja koja smanjuje kvalitetu rezanja. U postrojenjima s značajnim temperaturnim varijacijama ili velikim proizvodnim rasporedom može biti potrebno češće kalibracije.
Može li CNC lasersko rezanje akrila održati kvalitetu na vrlo debljim akrilnim listovima?
Cnc lasersko rezanje akrila najbolje se izvodi na akrilnoj plastici debljine između 3 25 milimetara, gdje laser može potpuno prodrijeti i postići čiste rubove. Veoma debeli akril zahtijeva veću lasersku snagu i sporije brzine rezanja, što su moderni sustavi za rezanje akrila s CNC laserom u stanju podnijeti. Međutim, stalnost debljine u samom materijalu postaje sve važnija, jer varijabilna debljina sprečava sustav da održi optimalan fokus tijekom cijelog procesa rezanja.
