
 EN
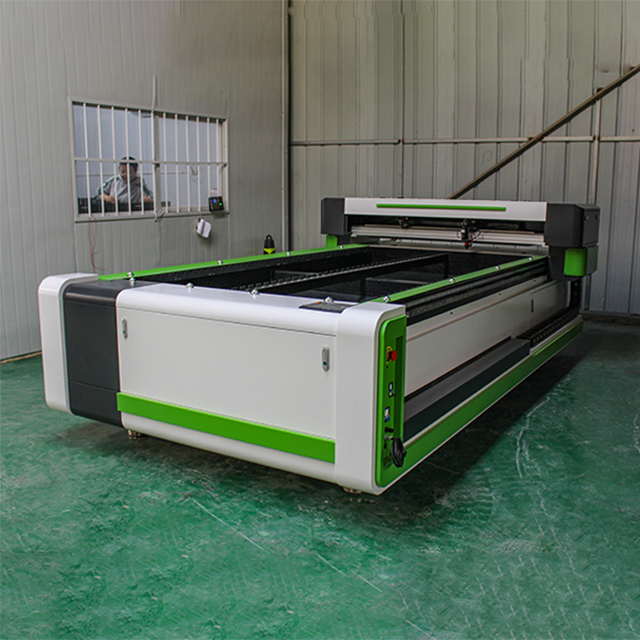
Yhtenäinen leikkauslaatu on ammattimaisen akryylivalmistuksen perusta, ja cNC-laserakryylileikkaus se on muodostunut alan standardiksi ennustettavien ja toistettavien tulosten saavuttamiseksi. Riippumatta siitä, valmistetaanko mainosmerkintöjä, arkkitehtonisia komponentteja vai mukautettuja näyttöjä, tasaisen reunalaadun, tarkan mitoituksen ja vähäisen materiaalihävikin säilyttäminen vaikuttaa suoraan kannattavuuteen ja asiakastyytyväisyyteen. CNC-laserilla tehdyn akryylileikkauksen yhtenäisyyden saavuttamisen ymmärtäminen paljastaa nykyaikaisen valmistuksen teknisen kehittyneisyyden.

CNC-laseriakryylileikkausjärjestelmien sisäinen tarkkuus poistaa manuaalisten leikkausmenetelmien liittämän vaihtelun. CNC-teknologia automatisoi koko leikkausprosessin, aina materiaalin sijoittelusta säteen ohjaamiseen, mikä poistaa ihmisen tekemät virheet ja varmistaa, että jokainen osa täyttää täsmälleen samat vaatimukset. Tämä automatisoitu yhdenmukaisuus tekee CNC-laseriakryylileikkauksesta arvokkaan suurten tuotantomäärien valmistuksessa, jossa laadun vaihtelu voi johtaa kalliisiin uudelleenvalmistuksiin, asiakasvalituksiin ja toiminnallisesti viivästyksiin.
Lasersäteen tarkkuus ja optinen kohdistus
Keskitetyn säteen yhdenmukaisuus
CNC-laserakryylileikkuulaitteiston optinen järjestelmä on suunniteltu säilyttämään tiukasti keskitetty lasersäde mahdollisimman vähän hajaantuvana. Tämän kapean säteen halkaisija, joka on tyypillisesti 0,1–0,2 millimetriä, mahdollistaa akryylin leikkaamisen erinomaisella reunan selkeydellä ja tarkalla mitoituksella. Kun CNC-laserakryylileikkuulaitteisto keskittää CO2-lasersäteen tarkkuusoptiikan kautta, keskitetty energia sulattaa ja höyrystää akryylin erinomaisen tarkan polun pitkin, mikä tuottaa puhtaat reunat, joita ei tarvitse juurikaan viimeistellä.
Optisen suuntautumisen säilyttäminen on ratkaisevan tärkeää CNC-laserilla akryyliä leikattaessa. Edistyneet järjestelmät sisältävät automatisoituja säde-suuntautumisen antureita, jotka seuraavat jatkuvasti ja korjaavat optisen polun mahdollisia poikkeamia. Tämä reaaliaikainen korjaus varmistaa, että CNC-laserilla akryyliä leikattaessa säilyy tasainen polttotaso ja säteen sijainti koko leikkausprosessin ajan, riippumatta pienistä värähtelyistä tai ympäristöllisistä muutoksista, jotka voivat vaikuttaa vanhempiin tai vähemmän kehittyneisiin laitteisiin.
Polttomatkan optimointi
Linssin polttoväli vaikuttaa suoraan siihen, kuinka CNC-laserilla tehtävä akryylipistokäsittely saavuttaa laadukkaat tulokset. Käyttäjät valitsevat sopivan polttovälin materiaalin paksuuden perusteella: pidempiä polttovälejä käytetään paksumpaan akryyliin ja lyhyempiä ohuemmille levyille. CNC-laserilla tehtävissä akryylipistokäsittelyjärjestelmissä tämä parametri voidaan säätää tarkasti automatisoidun Z-akselin sijoituksen avulla, mikä varmistaa, että lasersäde on aina keskitetty täsmälleen oikealle syvyydelle materiaalin sisällä parhaan leikkuusuorituskyvyn saavuttamiseksi.
Ammattimaiset CNC-laserilla tehtävän akryylipistokäsittelyn laitteet sisältävät automaattisen tarkennuskyvyn, joka mittaa materiaalin korkeuden ja säätää linssin sijaintia automaattisesti ennen jokaista leikkausta. Tämä automatisointi poistaa arvaamisen, jota manuaaliset järjestelmät vaativat, ja estää virheiden syntymisen väärästä tarkennuksesta, mikä johtaisi karkeisiin reunoihin, epätäydellisiin leikkauksiin tai halutun ulkonäön ulkopuoliseen reunan värjäytymiseen.
Tehdon säätö ja pulssisäätö
Vakaa laseritehon tuotto
Energiatason vakaus on perustavanlaatuinen tekijä CNC-laserilla akryyliä leikattaessa. Nykyaikaiset laserjärjestelmät säätävät tehotasoa tiukkojen toleranssien sisällä, yleensä pitäen sen vaihtelun kohdearvosta vain 1–2 prosenttia. Tämä tarkka tehon säätö tarkoittaa, että laser poistaa jokaisella kulkuunsa saman määrän materiaalia, mikä tuottaa yhtenäisen leikkausleveyden ja tasaisen reunanlaadun tuhansissa identtisissä leikkauksissa. Ilman tätä tehotason vakautta alkuvaiheen leikkaukset erottuisivat laadultaan myöhempistä leikkauksista, kun laitteiston parametrit muuttuisivat ajan myötä.
CNC-laserakryyli-leikkausjärjestelmien ohjauselektroniikka seuraa putken jännitettä ja virtaa reaaliajassa ja tekee mikrosekuntitasoisia säätöjä luonnollisten tehomuutosten kompensoimiseksi. Tämä suljetun silmukan takaisinkytkentäjärjestelmä varmistaa, että CNC-laserakryyli-leikkaus säilyttää ohjelmoitun tehotason riippumatta ympäristön lämpötilasta, putken ikääntymisestä tai sähkönsyötön vaihteluista, jotka voivat vaikuttaa vähemmän kehittyneisiin laitteisiin.
Pulssitaajuus ja käyttöaste
Tietyissä sovelluksissa CNC-laserilla leikattavaa akryylilasia käytetään pulssimuotoista laseria, ei jatkuvaa aaltomuotoa. Säteen pulssittaminen tarkasti ohjatulla taajuudella mahdollistaa käyttäjän vaikutuksen leikkausreunan ominaisuuksiin ja leikkausnopeuteen. Korkeammat pulssitaajuudet tuottavat sileämpiä ja hienommin viimeisteltyjä reunoja, koska materiaali kokee nopeita lämmön- ja jäähdytysjaksoja eikä kestä pitkäaikaista lämpöstressiä. Tätä menetelmää käytetään erityisen hyödyllisenä CNC-laserilla leikattaessa premium-akryylilasia, joka vaatii erinomaista läpinäkyvyyttä ja mahdollisimman vähäistä lämpövahinkoa.
Käyttöasteen säätö, joka muuttaa laserin laukaisuajan suhdetta sen ei-toiminta-aikaan, antaa käyttäjälle tarkkaa vaikutusmahdollisuutta leikkauskäyttäytymiseen. Edistyneet CNC-laserilla leikattavat akryylilasisysteemit mahdollistavat mukautettujen tehocurvejen ohjelmoinnin, joissa energiatuotto vaihtelee leikkausnopeuden ja materiaalin ominaisuuksien mukaan, mikä optimoi reunan laadun jokaiselle erityiselle työlle.
Liikesysteemin tarkkuus ja nopeuden säätö
Servomoottorin tarkkuus
Liikkeenohjausjärjestelmä on yhtä tärkeä kuin laser itse cnc-laserilla akryyliä leikattaessa. Servo-ohjatut x- ja y-akselit liikuttavat leikkuupäätä sijaintitarkkuudella, joka on yleensä alle 0,05 millimetriä, mikä varmistaa, että lasersäde seuraa tarkasti ohjelmoitua leikkauspolkua. Tämä tarkka liikkeenohjausjärjestelmä estää poikkeaman ja värähtelyn, jotka syntyisivät käytettäessä askellusmoottoreita tai vähemmän kestäviä laitteita, mikä tekee cnc-laserilla akryyliä leikkaamisesta mahdollista tiukat toleranssit monimutkaisiin muotoihin ja hienoihin yksityiskohtiin.
Servojärjestelmät tarjoavat reaaliaikaista palautetta, joka vahvistaa leikkuupään sijainnin joka hetki. Jos leikkuupää poikkeaa ohjelmoitusta polusta mekaanisen pelin tai ulkoisten voimien vaikutuksesta, servojärjestelmä havaitsee ja korjaa poikkeaman välittömästi. Tämä takaisinkytkentäsilmukka on olennaisen tärkeä cnc-laserilla akryyliä leikattaessa tuotantosarjojen laadun säilyttämisessä, sillä pienetkin poikkeamat kertyvät tuhansien osien aikana.
Nopeuden vakaus
Leikkausnopeus vaikuttaa suoraan reunalaatua CNC-laserilla tapahtuvassa akryyliin leikkaamisessa. Liian nopea leikkauspään liike aiheuttaa epätäydellisiä leikkauksia tai karkeita reunoja; liian hitas liike puolestaan aiheuttaa liiallista lämpövauriota ja värjäytymistä. Ammattimaiset CNC-järjestelmät säilyttävät ohjelmoitun leikkausnopeuden erinomaisella tarkkuudella, kiihdyttäen tasaisesti ja pitäen vakionopeuden suorilla viivoilla, kaarilla ja kulmissa. Tämä nopeuden vakaus varmistaa, että laser vuorovaikuttelee akryylin kanssa samalla tavoin lämpötilaltaan jokaisen leikkauksen aikana.
Edistynyt CNC-laserakryylileikkuulaitteisto sisältää kulmien hidastusalgoritmit, jotka hidastavat leikkuunopeutta automaattisesti terävissä kulmissa. Tämä estää reunavikoja, jotka syntyvät, kun lasersäde ei pysty muuttamaan suuntaansa välittömästi, ja säilyttää reunalaadun monimutkaisissa geometrioissa, joissa vähemmän kehittyneet järjestelmät kamppailevat. Nopeuden säätö ammattimaisissa CNC-laserakryylileikkuujärjestelmissä mukautuu dynaamisesti materiaalin ominaisuuksiin, mikä mahdollistaa eri leikkuunopeuksien ohjelmoimisen eri materiaalinpaksuuksille tai laatuvaatimuksille.
Materiaalin käsittely ja ympäristön vakaus
Materiaalin säännöllinen sijoittaminen
Materiaalin tasaisuus ja sijoittuminen vaikuttavat suoraan CNC-laserilla tehtävän akryylin leikkaustuloksiin. Jo pienet vaihtelut materiaalin korkeudessa tai tasaisuudessa aiheuttavat polttovälin poikkeaman, mikä johtaa vaihtelevaan reunojen laatuun. Ammattimaiset laitteet sisältävät tyhjiö- tai magneettikiinnitysjärjestelmiä, jotka pitävät akryylin tasaisena ja vakautena koko leikkausprosessin ajan. Tämä estää liikettä ja taipumista, joka voi esiintyä huonosti tuetun materiaalin kanssa, varmistaen siten yhtenäisen polttovälin ja lasersäteen vuorovaikutuksen koko materiaalin pinnalla.
Tarkat materiaalipöydät CNC-laserakryylileikkausjärjestelmissä säilyttävät tiukat tasaisuus toleranssit, yleensä paremmat kuin 0,1 millimetriä leikkauspinnan yli. Käyttäjät asettavat akryylin suoraan näille pöydille, mikä varmistaa toistettavan sijoittelun yhdestä leikkauskierroksesta seuraavaan. Kun tämä materiaalin käsittelyn johdonmukaisuus yhdistetään automaattiseen tarkennukseen, CNC-laserakryylileikkaus saavuttaa ennustettavia tuloksia riippumatta pienistä vaihteluista akryylin paksuudessa tai pinnan laadussa.
Ympäristön lämpötilan säätö
Lämpötilan vakaus vaikuttaa CNC-laserilla akryyliä leikkaavan laitteiston suorituskykyyn. Lämpötilan vaihtelut vaikuttavat laserputken tehokkuuteen, optiseen läpinäkyvyyteen ja mekaaniseen säätöön. Ammattimaisia CNC-laserilla akryyliä leikkaavia laitteistoja käyttävät tilat pitävät yleensä ympäristön lämpötilan enintään viisi astetta Celsius-asteikolla poikkeavana optimaalisesta käyttölämpötilasta, joka on yleensä 18–22 astetta Celsius-asteikolla. Tämä lämpötilan vakaus auttaa säilyttämään vakion laseritehon, estää polttopisteen siirtymistä ja varmistaa, että mekaaniset komponentit säilyttävät tarkat toleranssit.
Optiset komponentit heikkenevät pölyn ja hiukkasten vaikutuksesta, mikä heikentää leikkauslaatua CNC-laserilla akryyliä leikkaavissa järjestelmissä. Suljetut leikkauskammiot ilmansuodatusjärjestelmillä suojaavat optiikkaa ja säilyttävät vakaita leikkausolosuhteita. Optisten pintojen säännöllinen huolto, johon kuuluu puhdistus ja uudelleensäätö, säilyttää leikkauslaatua, jota CNC-laserilla akryyliä leikkaavat järjestelmät on suunniteltu tuottamaan pitkän käyttöjakson ajan.
UKK
Mikä aiheuttaa epätasalaatuista leikkausta CNC-laserilla akryylillä?
Epätasalaatuinen leikkaus johtuu yleensä virheellisesti säädetystä optiikasta, vaihtelevasta lasersäteen tehosta, väärin asetetuista tarkennusasetuksista, materiaalin tasaisuusongelmista tai riittämättömästä huollosta. Kun CNC-laserakryyli-leikkausjärjestelmissä puuttuu reaaliaikainen seuranta ja automaattinen korjaus, poikkeamat kertyvät ja reunalaatu heikkenee. Myös ympäristötekijät, kuten lämpötilan vaihtelut ja pölyn kertyminen optisiin pinnoihin, heikentävät ajan myötä tasalaatuisuutta.
Kuinka usein CNC-laserakryyli-leikkauslaitteiston kalibrointi tulisi suorittaa?
Ammattimaiset CNC-laserakryyli-leikkausjärjestelmät tulisi kalibroida kokonaan neljännesvuosittain, ja optisen säännön sekä tehotulon tulee tarkistaa kuukausittain. Päivittäinen huolto, johon kuuluu linssien puhdistus ja visuaaliset tarkastukset, estää vähitaiseen laadun heikkenemiseen johtavan rappeutumisen. Tiukempi kalibrointitaajuus saattaa olla tarpeen tiloissa, joissa esiintyy merkittäviä lämpötilan vaihteluita tai joissa tuotanto on runsasta.
Voiko CNC-laserilla leikattava akryyli säilyttää laadun erittäin paksuissa akryylilevyissä?
CNC-laserilla leikattava akryyli toimii parhaiten 3–25 millimetriä paksuissa akryylilevyissä, joissa laser kykenee läpäisemään materiaalin kokonaan ja saavuttamaan siistejä reunoja. Erityisen paksun akryylin leikkaamiseen vaaditaan korkeampaa laseritehoa ja hitaampia leikkausnopeuksia, mikä on mahdollista nykyaikaisilla CNC-laserilla leikattavilla akryylileikkausjärjestelmillä. Kuitenkin materiaalin paksuuden tasaisuus itse asiassa muodostuu yhä tärkeämmäksi, koska vaihteleva paksuus estää järjestelmän pitämästä optimaalista polttopistettä koko leikkausprosessin ajan.
