
 EN
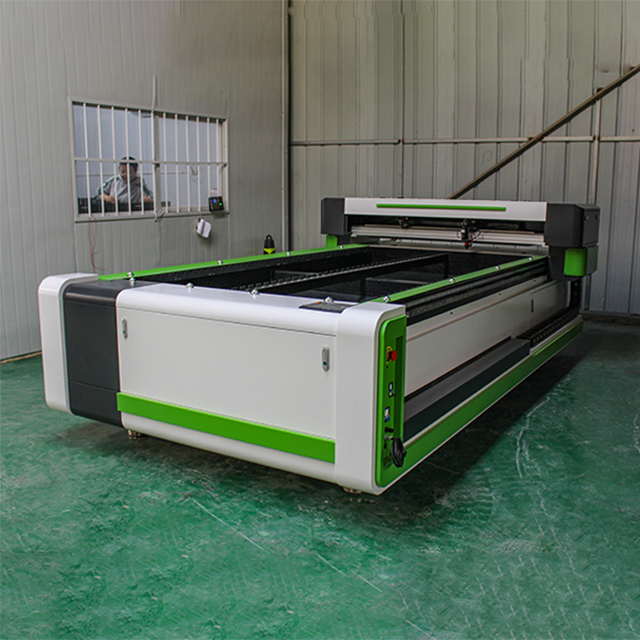
Узгоджена якість різання є основою професійного виготовлення акрилу, і лазерне різання акрилу за технологією CNC стала галузевим стандартом для досягнення передбачуваних та відтворюваних результатів. Незалежно від того, чи ви виробляєте рекламні конструкції, архітектурні елементи чи спеціальні вітрини, здатність забезпечувати однакову якість кромок, точні розміри та мінімальні відходи матеріалу безпосередньо впливає на вашу рентабельність та задоволеність клієнтів. Розуміння того, як cnc-лазерне різання акрилу забезпечує таку узгодженість, розкриває технічну складність сучасного виробництва.

Точність, притаманна системам лазерного різання акрилу з ЧПК, усуває варіативність, пов’язану з ручними методами різання. Технологія ЧПК автоматизує весь процес різання — від позиціонування матеріалу до керування лазерним променем, — усуваючи людські помилки й забезпечуючи, що кожна деталь відповідає однаковим специфікаціям. Ця автоматизована узгодженість робить лазерне різання акрилу з ЧПК надзвичайно цінним для серійного виробництва, де розбіжності у якості можуть призвести до дорогого переділання, скарг споживачів та операційних затримок.
Точність лазерного променя та оптичне вирівнювання
Узгодженість сфокусованого променя
Оптична система в обладнанні для лазерного різання акрилу за допомогою ЧПК проектується так, щоб зберігати лазерний промінь у сильно сфокусованому стані з мінімальним розходженням. Цей вузький діаметр променя, як правило, від 0,1 до 0,2 міліметра, дозволяє системі різати акрил із надзвичайною чіткістю кромок та точністю розмірів. Коли в обладнанні для лазерного різання акрилу за допомогою ЧПК фокусує CO₂-лазерний промінь за допомогою прецизійної оптики, концентрована енергія плавить і випаровує акрил уздовж надто точно визначеного шляху, створюючи чисті кромки, які потребують мінімального остаточного оброблення.
Збереження оптичного вирівнювання є критично важливим для ефективності різання акрилу за допомогою лазерних ЧПК-станків. Сучасні системи оснащені автоматичними датчиками вирівнювання променя, які постійно контролюють і коригують будь-які відхилення в оптичному шляху. Ця корекція в реальному часі забезпечує сталу глибину фокусування та положення променя під час різання на лазерних ЧПК-станках, навіть за умов мінімальних вібрацій або змін у навколишньому середовищі, що можуть впливати на старе чи менш досконале обладнання.
Оптимізація фокусної відстані
Фокусна відстань об'єктива безпосередньо впливає на те, як система ЧПК-лазерного різання акрилу забезпечує високоякісні результати. Оператори вибирають відповідну фокусну відстань залежно від товщини матеріалу: більші фокусні відстані використовують для товстого акрилу, а менші — для тонких листів. Системи ЧПК-лазерного різання акрилу дозволяють точно керувати цим параметром за допомогою автоматичного позиціонування по осі Z, щоб лазерний промінь завжди фокусувався саме на потрібній глибині всередині матеріалу для оптимальних показників різання.
Професійне обладнання для ЧПК-лазерного різання акрилу має функцію автоматичного фокусування, яка вимірює висоту матеріалу й автоматично коригує положення об'єктива перед початком кожного різання. Ця автоматизація усуває суб'єктивні оцінки, необхідні в ручних системах, і запобігає дефектам через неправильне фокусування, що призводить до шорстких кромок, неповного різання або небажаного потемніння кромок.
Керування потужністю та регулювання імпульсів
Стабільна вихідна потужність лазера
Узгодженість енергії є фундаментальною умовою якості різання акрилу за допомогою CNC-лазерів. Сучасні лазерні системи регулюють вихідну потужність у вузьких межах, зазвичай забезпечуючи узгодженість на рівні 1–2 % від заданого значення. Цей точний контроль потужності означає, що кожне проходження лазера видаляє точно ту саму кількість матеріалу, забезпечуючи однакову ширину різу та стабільну якість кромок під час тисяч ідентичних розрізів. Без такої стабільності потужності перші розрізи в партії можуть мати іншу якість кромок порівняно з пізнішими через дрейф параметрів обладнання.
Система керування в CNC-лазерних системах для різання акрилу в реальному часі відстежує напругу й струм у лазерній трубці й вносить корективи на рівні мікросекунд, щоб компенсувати природні коливання потужності. Ця система зворотного зв’язку з замкненим контуром забезпечує підтримку запрограмованого рівня енергії під час різання акрилу за допомогою CNC-лазерів незалежно від температури навколишнього середовища, старіння лазерної трубки чи коливань електроживлення, які могли б впливати на менш досконалі системи.
Частота імпульсів та коефіцієнт заповнення
У певних застосуваннях для різання акрилу за допомогою CNC-лазера використовують імпульсний режим лазера замість неперервного. Імпульсна подача променя з точно контрольованою частотою дозволяє операторам впливати на характеристики зрізу та швидкість різання. Вищі частоти імпульсів забезпечують гладші й більш вдосконалені краї, оскільки матеріал піддається швидким циклам нагрівання й охолодження, а не тривалому тепловому навантаженню. Цей метод особливо корисний у CNC-лазерному різанні акрилу при роботі з преміальним акрилом, який вимагає надзвичайної прозорості й мінімального теплового пошкодження.
Контроль коефіцієнта заповнення — тобто співвідношення часу, протягом якого лазер активний, до часу його простою — надає операторам точного впливу на поведінку процесу різання. Сучасні системи CNC-лазерного різання акрилу дозволяють програмувати індивідуальні криві потужності, що змінюють енергетичний вихід залежно від швидкості різання та властивостей матеріалу, оптимізуючи якість країв для кожного конкретного завдання.
Точність та контроль швидкості рухової системи
Точність сервомотора
Система керування рухом є такою самою важливою для узгодженості лазерного різання акрилу на ЧПК, як і сам лазер. Серводвигуни по осях X та Y переміщують різальну головку з точністю позиціонування, зазвичай в межах 0,05 міліметра, забезпечуючи точне слідування лазерного променя запрограмованій траєкторії різання. Ця точна система руху запобігає відхиленням та коливанням, які виникають при використанні крокових двигунів або менш надійного обладнання, що робить лазерне різання акрилу на ЧПК придатним для виконання жорстких допусків при складних формах та дрібних деталях.
Сервосистеми забезпечують зворотний зв’язок у реальному часі, що підтверджує поточну позицію різальної головки в будь-який момент. Якщо різальна головка відхиляється від запрограмованої траєкторії через механічний люфт або зовнішні сили, сервосистема негайно виявляє й усуває це відхилення. Такий контур зворотного зв’язку є ключовим для збереження якості лазерного різання акрилу на ЧПК під час серійного виробництва, де навіть незначні відхилення накопичуються протягом тисяч деталей.
Узгодженість швидкості
Швидкість різання безпосередньо впливає на якість кромки під час застосування лазерного ЧПК-різання акрилу. Занадто швидке переміщення різального блоку призводить до неповного розрізання або грубих кромок; занадто повільне — до надмірного термічного пошкодження й потемніння. Професійні системи ЧПК з високою точністю підтримують запрограмовану швидкість різання, плавно прискорюючись і стабільно утримуючи швидкість на прямих лініях, кривих та кутах. Ця сталість швидкості забезпечує однакову термічну взаємодію лазера з акрилом протягом усього розрізу.
Сучасне обладнання для лазерного різання акрилу з ЧПК використовує алгоритми уповільнення в кутах, які автоматично знижують швидкість різання під час проходження гострих кутів. Це запобігає дефектам кромок, що виникають, коли лазерний промінь не може миттєво змінити напрямок, забезпечуючи високу якість кромок навіть на складних геометричних формах, з якими менш досконалі системи не справляються. Контроль швидкості в професійних системах лазерного різання акрилу з ЧПК адаптується динамічно до властивостей матеріалу, що дозволяє операторам програмувати різні швидкості різання для різної товщини матеріалу або вимог до якості.
Обробка матеріалів та стабільність умов навколишнього середовища
Стабільне розташування матеріалу
Рівність і точне розташування матеріалу безпосередньо впливають на результати лазерного різання акрилу за допомогою ЧПК. Навіть незначні відхилення висоти або рівності матеріалу призводять до зміщення фокусу, що спричиняє неоднорідність якості кромок. Професійне обладнання оснащене системами вакуумного або магнітного затискання, які надійно утримують акрил у рівному й стабільному положенні протягом усього процесу різання. Це запобігає рухові та прогинанню матеріалу, які можуть виникнути при недостатньому його підтриманні, забезпечуючи постійну відстань фокусування й стабільну взаємодію лазерного променя з усією поверхнею матеріалу.
Точні матеріальні столи в системах лазерного різання акрилу з ЧПК забезпечують суворі допуски на площинність, зазвичай кращі за 0,1 міліметра по поверхні різання. Оператори розміщують акрил безпосередньо на цих столах, що гарантує повторюване позиціонування від одного циклу різання до наступного. У поєднанні з функцією автоматичного фокусування така стабільність обробки матеріалу дозволяє лазерному різанню акрилу з ЧПК досягати передбачуваних результатів незалежно від незначних варіацій у товщині або стані поверхні акрилу.
Контроль температури навколишнього середовища
Термічна стабільність впливає на продуктивність лазерного різання акрилу за допомогою ЧПК. Коливання температури впливають на ефективність лазерної трубки, оптичну чіткість та механічне вирівнювання. Підприємства, що експлуатують професійне обладнання для лазерного різання акрилу за допомогою ЧПК, зазвичай підтримують температуру навколишнього середовища в межах ±5 °C від оптимальних умов експлуатації, як правило, у діапазоні 18–22 °C. Така термічна стабільність сприяє сталості потужності лазера, запобігає зміщенню фокусу та забезпечує збереження жорстких допусків механічних компонентів.
Оптичні компоненти деградують під впливом пилу й частинок, що знижує якість різання в системах лазерного різання акрилу за допомогою ЧПК. Закриті різальні камери з системами повітряного фільтрування захищають оптику та забезпечують сталі умови різання. Регулярне технічне обслуговування оптичних поверхонь — включаючи очищення та повторне вирівнювання — зберігає якість різання, яку системи лазерного різання акрилу за допомогою ЧПК призначені забезпечувати протягом тривалого часу експлуатації.
Часті запитання
Що призводить до непостійної якості різання акрилу на лазерних CNC-станках?
Непостійна якість зазвичай виникає через неправильне вирівнювання оптичних елементів, коливання вихідної потужності лазера, некоректні налаштування фокусування, проблеми з рівністю матеріалу або недостатнє технічне обслуговування. Коли системи лазерного різання акрилу на CNC-станках не мають функцій моніторингу в реальному часі та автоматичної компенсації, похибки накопичуються, а якість кромок погіршується. Також на стабільність впливають зовнішні фактори — наприклад, коливання температури й осідання пилу на оптичних поверхнях.
Як часто слід калібрувати обладнання для лазерного різання акрилу на CNC-станках?
Професійні системи лазерного різання акрилу на CNC-станках повинні проходити повну калібрування раз на квартал, а перевірку вирівнювання оптики й вихідної потужності — щомісяця. Щоденне технічне обслуговування, зокрема чищення лінз і візуальні огляди, запобігає поступовому погіршенню якості різання. У приміщеннях із суттєвими коливаннями температури або при інтенсивному виробничому графіку може знадобитися частіше калібрування.
Чи може CNC-лазерне різання акрилу зберігати якість на дуже товстих акрилових листах?
CNC-лазерне різання акрилу працює найкраще на акрилі товщиною від 3 до 25 міліметрів, де лазер здатен повністю проникнути крізь матеріал і забезпечити чисті краї. Для дуже товстого акрилу потрібна вища потужність лазера й повільніші швидкості різання, що сучасні системи CNC-лазерного різання акрилу можуть забезпечити. Однак усе більш важливою стає однорідність товщини самого матеріалу, оскільки коливання товщини перешкоджають системі підтримувати оптимальну фокусувальну відстань протягом усього процесу різання.
