
 EN
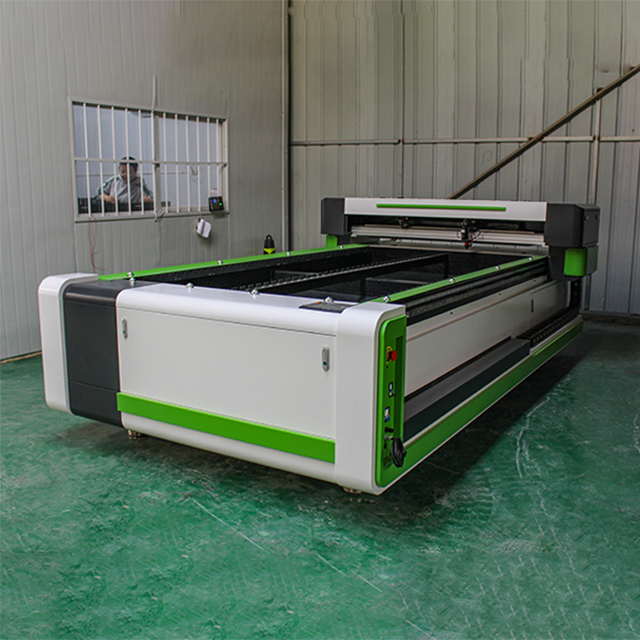
Nuolatinė pjovimo kokybė yra profesionalaus akrilo gamybos pagrindas, o cNC lazerinis akrilo pjaustymas tapo tapęs pramonės standartu, kuris užtikrina numatomus ir pakartotinus rezultatus. Ar gamintumėte ženklus, architektūrinius komponentus arba specialius ekranus – vienodas kraštų kokybės, tikslūs matmenys ir minimalus medžiagos š waste tiesiogiai veikia jūsų pelningumą bei klientų patenkintį. Supratimas, kaip CNC lazerinis akrylo pjovimas pasiekia šią nuoseklumą, atskleidžia šiuolaikinės gamybos techninį sudėtingumą.

CNC lazerinio akrylo pjovimo sistemų būdinga tikslumas pašalina neapibrėžtumą, susijusį su rankiniu pjovimu. CNC technologija automatizuoja visą pjovimo procesą – nuo medžiagos padėties nustatymo iki spindulio valdymo – pašalindama žmogiškąjį faktorių ir užtikrindama, kad kiekvienas gaminys atitiktų vienodus reikalavimus. Ši automatizuota nuoseklumas daro CNC lazerinį akrylo pjovimą neįkainojamą didelėms gamybos serijoms, kur kokybės svyravimai gali sukelti brangų perdaromąjį darbą, klientų skundus ir operacinės veiklos delsas.
Lazerinio spindulio tikslumas ir optinė lygiavimas
Susitelkto spindulio nuoseklumas
CNC lazerinės akrylo pjovimo įrangos optinė sistema sukurtą taip, kad palaikytų labai susitelkstą lazerio spindulį su minimaliu išsisklaidymu. Šis siauras spindulio skersmuo, paprastai nuo 0,1 iki 0,2 milimetro, leidžia sistemai pjauti akrylą išskliaustine kraštų aiškumu ir matmenine tikslumu. Kai CNC lazerinė akrylo pjovimo įranga susitelkia CO2 lazerio spindulį per tikslų optiką, suskoncentruota energija lydo ir garina akrylą itin tikslia kryptimi, sukuriant švarius kraštus, kuriems reikia minimalaus papildomo apdorojimo.
Optinės ašies išlyginimo palaikymas yra būtinas CNC lazerio akrylo pjovimo našumui. Šiuolaikiškos sistemos įtraukia automatinio spindulio išlyginimo jutiklius, kurie nuolat stebi ir taiso bet kokius nuokrypius optiniame kelyje. Šis tikrojo laiko taisymas užtikrina, kad CNC lazerio akrylo pjovimas išlaikytų nuoseklią fokuso gylį ir spindulio padėtį visą pjovimo procesą, nepaisant nedidelių virpesių ar aplinkos sąlygų svyravimų, kurie gali paveikti senesnę ar mažiau sudėtingą įrangą.
Fokuso atstumo optimizavimas
Objektyvo fokuso atstumas tiesiogiai veikia tai, kaip CNC lazerinė akrylo pjovimo sistema pasiekia kokybinius rezultatus. Operatoriai parenka tinkamą fokuso atstumą pagal medžiagos storį: ilgesni fokuso atstumai naudojami storesniam akrylui, o trumpesni – plonesnėms lakštų plokštėms. CNC lazerinės akrylo pjovimo sistemos leidžia tiksliai reguliuoti šį parametrą naudojant automatinę Z ašies pozicionavimo funkciją, užtikrindamos, kad lazerinis spindulys visada būtų susfokusuotas tiksliai reikiamoje medžiagos gylies vietoje, kad būtų pasiektas optimalus pjovimo našumas.
Profesinės CNC lazerinės akrylo pjovimo įrangos yra įmontuotos automatinio fokusavimo galimybės, kurios matuoja medžiagos aukštį ir prieš kiekvieną pjovimą automatiškai sureguliuoja objektyvo padėtį. Ši automatizacija pašalina spėliojimus, būtinus rankinėse sistemose, ir neleidžia defektams, kuriuos sukelia neteisingas fokusavimas, todėl nebūna grublių kraštų, nepilnų pjūvių ar nenorimų kraštų nusidažymų.
Galios valdymas ir impulsų reguliavimas
Nuolatinis lazerio galios išėjimas
Energijos nuoseklumas yra pagrindinis CNC lazerinio akrilo pjovimo kokybės veiksnys. Šiuolaikinės lazerinės sistemos reguliuoja galios išvestį labai tiksliai, paprastai išlaikydamos nuoseklumą viduje 1–2 procentų nuo nustatytojo lygio. Šis tikslus galios valdymas reiškia, kad kiekvienas lazerio praeities metu pašalinama tiksliai tokia pati medžiagos kiekis, užtikrinant vienodą pjovimo plyšio plotį ir nuoseklią kraštų apdorojimą tūkstančiams identiškų pjūvių. Be šios galios stabilumo, pirmieji pjūviai serijoje gali būti kitokios kraštų kokybės nei vėlesnieji, kai įrangos parametrai laikui bėgant pasikeičia.
CNC lazerinio akrilo pjovimo sistemų valdymo elektronika realiuoju laiku stebi vamzdelio įtampą ir srovę, atlikdama mikrosekundžių trukmės korekcijas, kad kompensuotų natūralius galios svyravimus. Ši uždarojo ciklo grįžtamojo ryšio sistema užtikrina, kad CNC lazerinis akrilo pjovimas išlaikytų programuotą energijos lygį nepaisant aplinkos temperatūros, vamzdelio senėjimo ar elektros tiekimo svyravimų, kurie gali paveikti mažiau sudėtingą įrangą.
Impulsų dažnis ir veikimo ciklo trukmė
Tam tikroms programoms CNC lazerinio akrilo pjovimui naudojami impulsiniai lazerio režimai, o ne nuolatinės bangos veikimas. Spindulio impulsavimas tiksliai kontroliuojamais dažniais leidžia operatoriams įtakoti pjūvio kraštų savybes ir pjovimo greitį. Aukštesni impulsų dažniai sukuria lygesnius ir tikslesnius kraštus, nes medžiaga patiria sparčius šildymo ir aušinimo ciklus, o ne ilgalaikę šiluminę įtampą. Ši technika ypač vertinga CNC lazerinio akrilo pjovime, kai dirbama su aukštos kokybės akrilu, kuriam reikalinga išskirtinė skaidrumo kokybė ir minimalus šiluminis pažeidimas.
Veikimo ciklo trukmės valdymas, kuris reguliuoja laiko dalį, kurią lazeris veikia priešinguose laikotarpiuose, suteikia operatoriams tikslų įtakos pjovimo elgsenai kontrolę. Pažangūs CNC lazerinio akrilo pjovimo sistemos leidžia programuoti specialius galios kreivines, kurios keičia energijos išvestį atsižvelgiant į pjovimo greitį ir medžiagos savybes, taip optimizuojant kraštų kokybę kiekvienam konkrečiam darbui.
Judėjimo sistemos tikslumas ir greičio valdymas
Servo variklio tikslumas
Judėjimo valdymo sistema yra lygiai taip pat svarbi CNC lazeriniam akrylo pjovimui kaip ir pats lazeris. Servo varikliai valdomos X ir Y ašys judina pjovimo galvutę su padėties tikslumu, paprastai neviršijančiu 0,05 milimetro, užtikrindamos, kad lazerio spindulys tiksliai sektų suprogramuotą pjovimo trajektoriją. Ši tikslumo judėjimo sistema neleidžia nuokrypiams ir virpanimui, kurie būtų įvykę naudojant žingsninius variklius arba mažiau patikimus įrenginius, todėl CNC lazerinis akrylo pjovimas gali pasiekti tikslų toleranciją sudėtingoms formoms ir detalioms.
Servo sistemos teikia realiuoju laiku grįžtamąją informaciją, patvirtinančią pjovimo galvutės padėtį kiekvienu momentu. Jei pjovimo galvutė nukrypsta nuo suprogramuotos trajektorijos dėl mechaninio žaidimo ar išorinių jėgų, servo sistema nedelsdama aptinka ir ištaiso nuokrypį. Šis grįžtamojo ryšio kontūras yra būtinas CNC lazerinio akrylo pjovimo kokybei palaikyti serijinėje gamyboje, kur net nedideliai nuokrypiai kaupiasi per tūkstančius detalių.
Greičio nuoseklumas
Pjovimo greitis tiesiogiai veikia krašto kokybę CNC lazerinio akrilo pjovimo taikymuose. Per greitas pjovimo galvutės judėjimas palieka nepilnus pjūvius arba šiurkščius kraštus; per lėtas judėjimas sukelia per didelę šiluminę žalą ir išblukimą. Profesinės CNC sistemos palaiko programuotą pjovimo greitį labai tiksliai, sklandžiai pagreitindamos ir išlaikydamos pastovią greitį tiesiomis linijomis, kreivėmis ir posūkiuose. Ši greičio nuoseklumas užtikrina, kad lazeris sąveikautų su akrilu tokiu pačiu šiluminiu būdu visą kiekvieno pjūvio trukmę.
Pažangūs CNC lazerio akrylo pjovimo įrenginiai įtraukia kampų lėtinimo algoritmus, kurie automatiškai sumažina pjovimo greitį, kai įrenginys juda per aštrius kampus. Tai neleidžia kraštų defektams atsirasti dėl to, kad lazerio spindulys negali iš karto pakeisti krypties, taip išlaikant kraštų kokybę sudėtingose geometrijose, su kuriomis susiduria mažiau pažangūs sistemos. Profesinėse CNC lazerio akrylo pjovimo sistemose greičio valdymas dinamiškai pritaikomas pagal medžiagos savybes, leisdamas operatoriams programuoti skirtingus pjovimo greičius priklausomai nuo medžiagos storio ar kokybės reikalavimų.
Medžiagos tvarkymas ir aplinkos stabilumas
Nuolatinis medžiagos pozicionavimas
Medžiagos plokštumas ir padėtis tiesiogiai veikia CNC lazerio akrilo pjovimo rezultatus. Net nedideliai medžiagos aukščio ar plokštumo pokyčiai sukelia fokuso nuokrypį, dėl ko kraštų kokybė būna nevienoda. Profesinė įranga apima vakuumo ar magnetinius pritvirtinimo sistemas, kurios visą pjovimo procesą laiko akrilą plokščiu ir stabiliu. Tai pašalina judėjimą ir lankstymąsi, kurie gali atsirasti dėl netinkamo medžiagos palaikymo, užtikrindama pastovų fokuso atstumą ir lazerio spindulio sąveiką visoje medžiagos paviršiuje.
Tikslūs medžiagų stalai CNC lazerinėse akrylo pjovimo sistemose išlaiko griežtus plokštumos nuokrypio reikalavimus, dažniausiai geriau nei 0,1 milimetro viso pjovimo paviršiaus. Operatoriai deda akrylą tiesiogiai ant šių stalų, užtikrindami pakartotiną pozicionavimą nuo vieno pjovimo ciklo iki kito. Kai ši medžiagų tvarkymo nuoseklumas sujungiamas su automatinio fokuso funkcija, CNC lazerinis akrylo pjovimas leidžia pasiekti numatytus rezultatus nepaisant nedidelių akrylo storio ar paviršiaus būklės svyravimų.
Aplinkos temperatūros valdymas
Šiluminė stabilumas veikia CNC lazerinio akrilo pjovimo našumą. Temperatūros svyravimai veikia lazerinės vamzdelio efektyvumą, optinį skaidrumą ir mechaninį išdėstymą. Įmonės, kuriose veikia profesionalūs CNC lazeriniai akrilo pjovimo įrenginiai, paprastai palaiko aplinkos temperatūrą 5 laipsnių Celsijaus ribose nuo optimalių eksploatacijos sąlygų, dažniausiai tarp 18–22 laipsnių Celsijaus. Ši šiluminė stabilumas padeda išlaikyti nuolatinę lazerio galios vertę, neleidžia fokusuotis nukrypti ir užtikrina, kad mechaniniai komponentai išlaikytų tikslų toleranciją.
Optiniai komponentai susidėvi, kai juos veikia dulkių ir dalelių teršalai, todėl sumažėja pjovimo kokybė CNC lazerinėse akrilo pjovimo sistemose. Uždaros pjovimo kamerų su oro filtravimo sistemomis apsaugo optiką ir palaiko nuolatines pjovimo sąlygas. Reguliari optinių paviršių priežiūra, įskaitant valymą ir pakartotinį išdėstymą, išlaiko pjovimo kokybę, kurią CNC lazerinės akrilo pjovimo sistemos yra sukurtos užtikrinti ilgalaikėje eksploatacijoje.
DUK
Kas sukelia netolygų pjovimo kokybės lygį CNC lazerinio akrilo pjovime?
Netolygi kokybė dažniausiai atsiranda dėl nesutvarkytų optinių elementų, kintamos lazerio galios išvesties, netinkamų fokusuotės nustatymų, medžiagos plokštumoje esančių problemų arba nepakankamos priežiūros. Kai CNC lazerinio akrilo pjovimo sistemos neturi realaus laiko stebėjimo ir automatinės kompensacijos, nuokrypis kaupiasi, o kraštų kokybė blogėja. Aplinkos veiksniai, tokie kaip temperatūros svyravimai ir dulkių kaupimasis ant optinių paviršių, taip pat laikui bėgant pablogina kokybės vientisumą.
Kaip dažnai reikia kalibruoti CNC lazerinio akrilo pjovimo įrangą?
Profesinės CNC lazerinio akrilo pjovimo sistemos turi būti visiškai kalibruojamos kas ketvirtį, o optinės suklastos ir galios išvesties tikrinimai turi būti atliekami kas mėnesį. Kasdienė priežiūra, įskaitant lęšių valymą ir vizualinius patikrinimus, neleidžia palaipsniui blogėti pjovimo kokybei. Dažnesnė kalibracija gali būti būtina įmonėse, kuriose pastebimi dideli temperatūros svyravimai arba intensyvus gamybos grafikas.
Ar CNC lazerinio akrilo pjovimo procesas gali išlaikyti kokybę labai storesniuose akrilo lakštukuose?
CNC lazerinis akrilo pjovimas veikia geriausiai su 3–25 mm storio akrilo lakštais, kai lazeris gali visiškai prasmegti ir pasiekti švarias kraštines. Labai storesniam akrilui reikia didesnės lazerio galios ir lėtesnio pjovimo greičio, ką šiuolaikiniai CNC lazeriniai akrilo pjovimo įrenginiai gali užtikrinti. Tačiau paties medžiagos storio vientisumas tampa vis svarbesnis, nes nestabilus storis trukdo sistemai išlaikyti optimalų fokusavimą visą pjovimo procesą.
