
 EN
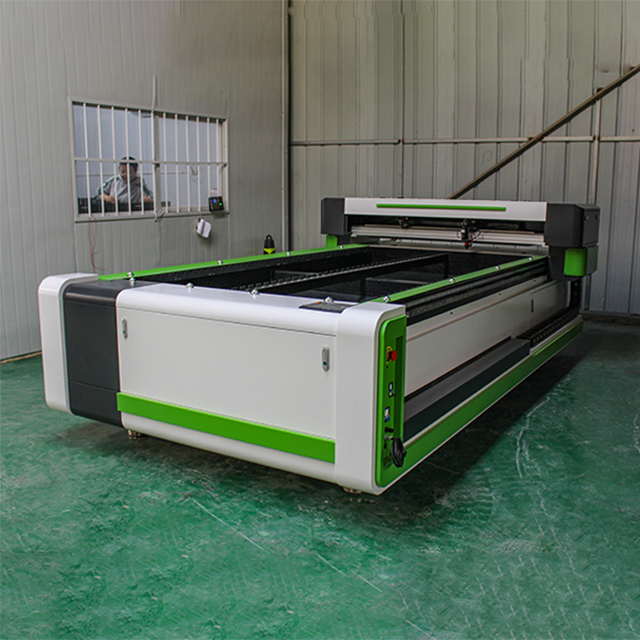
Konsekvent skære-kvalitet er grundlaget for professionel akrylfremstilling, og cNC-laserudskæring af akryl er blevet branchestandarden for at opnå forudsigelige og gentagelige resultater. Uanset om du fremstiller skilte, arkitektoniske komponenter eller brugerdefinerede udstillinger, påvirker evnen til at opretholde ensartet kvalitet af kanter, præcise mål og minimalt materialeforbrug direkte din rentabilitet og kundetilfredshed. At forstå, hvordan CNC-laser-skæring af akryl opnår denne konsekvens, afslører den tekniske sofistikering bag moderne fremstilling.

Præcisionen i CNC-laserakrylklippesystemer eliminerer den variation, der er forbundet med manuelle klippeprocesser. CNC-teknologien automatiserer hele klippeprocessen – fra materialplacering til strålestyring – hvilket fjerner menneskelige fejl og sikrer, at hver enkelt del opfylder identiske specifikationer. Denne automatiserede konsekvens gør CNC-laserakrylklipning uvurderlig for produktionsløb i stor skala, hvor kvalitetsvariationer kan føre til dyre omstødningsarbejde, kundeklager og driftsforsinkelser.
Laserstrålepræcision og optisk justering
Koncentreret strålekonsekvens
Det optiske system i CNC-laserudstyr til akrylbeskæring er konstrueret til at opretholde en meget fokuseret laserstråle med minimal spredning. Denne smalle strålediameter, typisk mellem 0,1 og 0,2 millimeter, gør det muligt for systemet at skære akryl med ekstraordinær kantklarhed og dimensionel nøjagtighed. Når CNC-laserudstyr til akrylbeskæring fokuserer CO2-laserstrålen gennem præcisionsoptik, smelter og fordamper den koncentrerede energi akrylen langs en yderst præcis bane og skaber rene kanter, der kræver minimal efterbehandling.
At opretholde den optiske justering er afgørende for præstationen ved CNC-laseracrylbeskæring. Avancerede systemer indeholder automatiserede strålejusteringssensorer, der løbende overvåger og korrigerer eventuelle afvigelser i den optiske bane. Denne realtidskorrektion sikrer, at CNC-laseracrylbeskæring opretholder en konstant fokaldybde og stråleposition gennem hele beskæringen – uanset mindre vibrationer eller miljømæssige svingninger, som kunne påvirke ældre eller mindre avanceret udstyr.
Optimering af brændvidde
Brændvidden på linset påvirker direkte, hvordan CNC-laseracrylbeskæring opnår kvalitetsresultater. Operatører vælger den passende brændvidde ud fra materialets tykkelse, hvor længere brændvidder anvendes til tykkere akryl og kortere brændvidder til tyndere plader. CNC-laseracrylbeskæringssystemer giver præcis kontrol over denne parameter via automatiseret z-aksepositionering, så laserstrålen altid er fokuseret præcis på den rigtige dybde inden i materialet for optimal beskæring.
Professionel CNC-laseracrylbeskæringudstyr inkluderer autofokusfunktioner, der måler materialets højde og automatisk justerer linsepositionen, inden hver beskæring starter. Denne automatisering eliminerer gætteri, som manuelt udstyr kræver, og forhindrer fejl forårsaget af forkert fokus, hvilket ellers ville resultere i ru kanter, ufuldstændige beskæringer eller uønsket kanterfarvning.
Effektkontrol og pulsregulering
Konstant laser-effektafgivelse
Energiens konstans er grundlæggende for kvaliteten af CNC-laseracrylbeskæring. Moderne lasersystemer regulerer effektafgivelsen inden for stramme tolerancer og opretholder typisk en konstans på inden for 1–2 procent af den målsatte indstilling. Denne præcise effektstyring betyder, at hver laserpassage fjerner præcis samme mængde materiale, hvilket resulterer i en ensartet snitsbredde og en konsekvent kantafslutning over tusindvis af identiske beskæringer. Uden denne effektkonstans kan de første beskæringer i et parti vise en anden kvalitet af kanterne end de senere beskæringer, når udstyrets parametre skifter.
Styreelektronikken i CNC-laseracrylbeskæringssystemer overvåger rørvolt og strøm i realtid og foretager justeringer på mikrosekundniveau for at kompensere for naturlige effektsvingninger. Dette lukkede feedbacksystem sikrer, at CNC-laseracrylbeskæring opretholder den programmerede energiniveau uanset omgivelsestemperatur, røraldering eller variationer i eltilførslen, som kunne påvirke mindre avanceret udstyr.
Pulsfrekvens og driftscyklus
For bestemte anvendelser bruger CNC-laser til akrylbeskæring pulserede lasermodi i stedet for kontinuerlig bølgeoperation. Ved at pulsere strålen med præcist kontrollerede frekvenser kan operatører påvirke kantegenskaberne og skærehastigheden. Højere pulsfrekvenser giver glattere og mere finedelte kanter, fordi materialet udsættes for hurtige opvarmnings- og afkølingscyklusser i stedet for vedvarende termisk spænding. Denne teknik er særligt værdifuld ved CNC-laser til akrylbeskæring, når der arbejdes med premiumakryl, der kræver ekseptionel gennemsigtighed og minimal termisk skade.
Styring af driftscyklus, som justerer den tidsprocent, hvor laseren er aktiveret i forhold til den tid, den er inaktiv, giver operatører en præcis indflydelse på skæreegenskaberne. Avancerede CNC-laser til akrylbeskæringssystemer tillader programmering af brugerdefinerede effektkurver, der varierer energiudgangen ud fra skærehastighed og materialeegenskaber, så kvaliteten af kanterne optimeres for hver enkelt opgave.
Præcision og hastighedsstyring af bevægelsessystemet
Servomotorpræcision
Styringssystemet for bevægelse er lige så vigtigt for konsekvensen ved CNC-laseracrylbeskæring som laseren selv. Servodrevne X- og Y-akser flytter skæreknappen med en positionspræcision på typisk under 0,05 millimeter, hvilket sikrer, at laserstrålen følger den præcis programmerede skærevej. Dette præcise bevægelsessystem forhindrer afvigelser og vibrationer, som ville opstå ved brug af trinmotorer eller mindre robust udstyr, og gør CNC-laseracrylbeskæring i stand til at opnå stramme tolerancer ved komplekse former og indviklede detaljer.
Servosystemer giver realtidsfeedback, der bekræfter skæreknappens position til ethvert tidspunkt. Hvis skæreknappen afviger fra den programmerede vej på grund af mekanisk spil eller eksterne kræfter, registrerer servosystemet afvigelsen og korrigerer den øjeblikkeligt. Denne feedbacksløkke er afgørende for at opretholde kvaliteten ved CNC-laseracrylbeskæring i produktionsløb, hvor endog små afvigelser kan akkumuleres over tusinddele.
Hastighedskonsekvens
Skærehastigheden påvirker direkte kantkvaliteten ved CNC-laser-skæring af akryl. Hvis skærehovedet bevæges for hurtigt, resulterer det i ufuldstændige snit eller ru kanter; hvis det bevæges for langsomt, forårsager det overdreven termisk skade og misfarvning. Professionelle CNC-systemer opretholder den programmerede skærehastighed med stor præcision, accelererer jævnt og fastholder en stabil hastighed langs lige linjer, kurver og hjørner. Denne konstans i hastighed sikrer, at laseren interagerer med akrylen på samme termiske måde gennem hele hvert snit.
Avanceret CNC-laseracrylbeskæringsteknologi indeholder hjørnedecelerationsalgoritmer, der automatisk nedsætter skærehastigheden ved skarpe hjørner. Dette forhindrer kantfejl, som opstår, når laserstrålen ikke kan ændre retning øjeblikkeligt, og sikrer god kvalitet på kanterne ved komplekse geometrier – noget, som mindre avancerede systemer har svært ved at håndtere. Hastighedsstyringen i professionelle CNC-laseracrylbeskæringssystemer tilpasser sig dynamisk til materialegenskaberne, så operatører kan programmere forskellige skærehastigheder afhængigt af materialetykkelse eller krav til kvaliteten.
Materialehåndtering og miljømæssig stabilitet
Konsekvent materialeretning
Materialets fladhed og placering påvirker direkte CNC-laseracrylbeskæringens resultater. Selv mindste variationer i materialets højde eller fladhed forårsager fokusaflæbning, hvilket resulterer i varierende kvalitet af kanterne. Professionel udstyr inkluderer vakuum- eller magnetiske fastspændingssystemer, der holder akryl fladt og stabilt gennem hele beskæringen. Dette eliminerer bevægelse og bøjning, som kan opstå ved ukorrekt understøttet materiale, og sikrer en konstant fokusaflængde samt konsekvent laserstråles interaktion over hele materialets overflade.
Præcisionsmaterieltabeller i CNC-laserakrylklippesystemer opretholder strikte fladhedstolerancer, typisk bedre end 0,1 millimeter over klippesurfacen. Operatører placerer akryl direkte på disse tabeller, hvilket sikrer gentagelig positionering fra én klippecyklus til den næste. Når dette materialehåndteringskonsistens kombineres med autofokusfunktion, gør det CNC-laserakrylklipning muligt at opnå forudsigelige resultater uanset mindre variationer i akryltykkelse eller overfladetilstand.
Styring af omgivelsestemperaturen
Termisk stabilitet påvirker ydelsen ved CNC-laseracrylbeskæring. Temperatursvingninger påvirker effektiviteten af laser-røret, optisk klarhed og mekanisk justering. Faciliteter, der driver professionel CNC-laseracrylbeskæring-udstyr, opretholder typisk miljøtemperaturen inden for 5 grader Celsius fra de optimale driftsbetingelser, normalt mellem 18–22 grader Celsius. Denne termiske stabilitet hjælper med at opretholde konstant laserstyrke, forhindre fokusdrift og sikre, at de mekaniske komponenter opretholder præcise tolerancer.
Optiske komponenter forringes, når de udsættes for støv og partikler, hvilket reducerer beskæringens kvalitet i CNC-laseracrylbeskæringssystemer. Lukkede beskæringsskabe med luftfiltreringssystemer beskytter optikken og opretholder konstante beskæringbetingelser. Regelmæssig vedligeholdelse af optiske overflader – herunder rengøring og genjustering – bevare den beskæringkvalitet, som CNC-laseracrylbeskæringssystemer er designet til at levere over længere driftsperioder.
Ofte stillede spørgsmål
Hvad forårsager inkonsekvent skære-kvalitet ved CNC-laser-acrylbeskæring?
Inkonsekvent kvalitet skyldes typisk forkert justerede optikker, varierende laser-effektudgang, forkerte fokusindstillinger, materialers ujævnhed eller utilstrækkelig vedligeholdelse. Når CNC-laser-acrylbeskæringssystemer mangler realtidsovervågning og automatisk kompensation, akkumuleres afdrift, og kantkvaliteten forringes. Miljøfaktorer såsom temperatursvingninger og støberegning på optiske overflader påvirker også konsekvensen negativt over tid.
Hvor ofte skal CNC-laser-acrylbeskæringens udstyr kalibreres?
Professionelle CNC-laser-acrylbeskæringssystemer skal gennemgå fuld kalibrering kvartalsvis, med månedlige inspektioner af optisk justering og effektudgang. Daglig vedligeholdelse – herunder rengøring af linser og visuelle inspektioner – forhindrer gradvis forringelse, der nedbringer skære-kvaliteten. Mere hyppig kalibrering kan være nødvendig i faciliteter med betydelige temperatursvingninger eller tunge produktionsplaner.
Kan CNC-laseracrylbeskæring opretholde kvaliteten ved meget tykke akrylplader?
CNC-laseracrylbeskæring yder bedst på akryl med en tykkelse mellem 3 og 25 millimeter, hvor laseren kan trænge helt igennem og opnå rene kanter. Ved meget tykke akrylplader kræves der højere laserstyrke og langsommere skærehastigheder, hvilket moderne CNC-laseracrylbeskæringssystemer kan håndtere. Tykkelseskonsistensen i materialet selv bliver dog stadig mere afgørende, da varierende tykkelse forhindrer systemet i at opretholde optimal fokus gennem hele beskæringen.
