
 EN
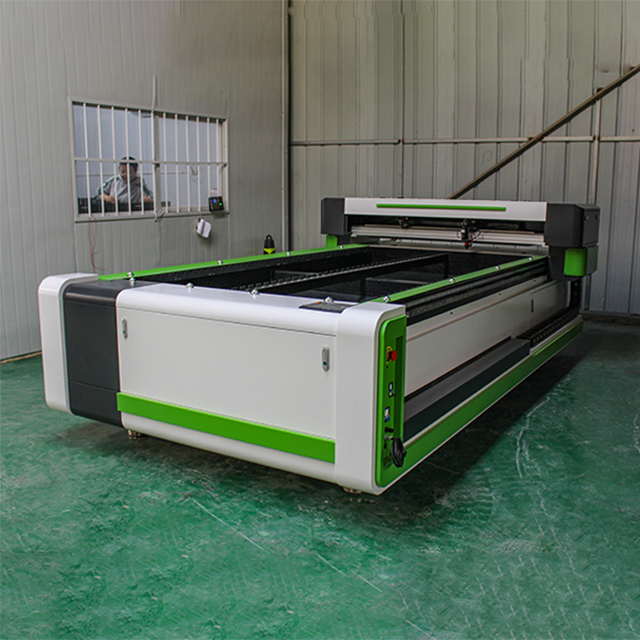
Konsekvent skjære-kvalitet er grunnlaget for profesjonell akrylfremstilling, og cNC-laserskæring af akryl har blitt bransjestandarden for å oppnå forutsigbare og gjentakelige resultater. Uansett om du produserer skilte, arkitektoniske komponenter eller tilpassede display, påvirker evnen til å opprettholde jevn kvalitet på kanter, nøyaktige mål og minimalt materialeforbruk direkte både din fortjeneste og kundetilfredsheten. Å forstå hvordan CNC-laser-skjæring av akryl oppnår denne konsekvensen avslører den tekniske sofistikasjonen bak moderne fabrikasjon.

Nøyaktigheten som er innebygd i CNC-laser-skjæringssystemer for akryl eliminerer variabiliteten som er knyttet til manuelle skjæremetoder. CNC-teknologi automatiserer hele skjæreprosessen – fra plassering av materialet til kontroll av laserstrålen – og fjerner menneskelige feil. Dette sikrer at hver enkelt del oppfyller identiske spesifikasjoner. Denne automatiserte konsekvensen gjør CNC-laser-skjæring av akryl uvurderlig for produksjon i store mengder, der kvalitetsvariasjoner kan føre til kostbare omarbeid, klagar frå kundar og driftsforsinkingar.
Nøyaktighet til laserstrålen og optisk justering
Fokusert strålekonstans
Det optiske systemet i CNC-laseranlegg for akrylskjæring er utviklet for å opprettholde en sterkt fokusert laserstråle med minimal divergens. Denne smale strålediameteren, vanligvis mellom 0,1 og 0,2 millimeter, lar systemet skjære akryl med eksepsjonell kantklarhet og dimensjonell nøyaktighet. Når CNC-laseranlegget for akrylskjæring fokuserer CO2-laserstrålen gjennom presisjonsoptikk, smelter og fordampes den konsentrerte energien akrylen langs en svært nøyaktig bane, og danner rene kanter som krever minimal etterbehandling.
Å opprettholde optisk justering er avgjørende for ytelsen til CNC-laser-skjæring av akryl. Avanserte systemer inneholder automatiserte strålejusteringssensorer som kontinuerlig overvåker og korrigerer eventuelle avvik i den optiske banen. Denne sanntidskorrigeringen sikrer at CNC-laser-skjæring av akryl beholder konstant brennvidde og stråleposisjon gjennom hele skjæringen, uavhengig av små vibrasjoner eller miljøendringer som kan påvirke eldre eller mindre sofistikerte utstyr.
Optimalisering av brennvidde
Brennvidden til linset direkte påvirker hvordan CNC-laseraksryl-skjæring oppnår kvalitetsresultater. Operatører velger den passende brennvidden basert på materialets tykkelse, der lengre brennvidder brukes for tykkere akryl og kortere brennvidder for tynnere plater. CNC-laseraksryl-skjæringssystemer tillater nøyaktig kontroll av denne parameteren gjennom automatisk z-akse-posisjonering, slik at laserstrålen alltid er fokusert på nøyaktig riktig dybde i materialet for optimal skjæreytelse.
Profesjonell CNC-laseraksryl-skjæringutstyr inkluderer autofokusfunksjoner som måler materialets høyde og automatisk justerer linseposisjonen før hver skjæring starter. Denne automatiseringen eliminerer gjettet som manuelle systemer krever og forhindrer feil som skyldes feil fokus, noe som ellers ville føre til ru kanter, ufullstendige skjæringer eller uønsket farging av kanter.
Kontroll av effekt og pulsjustering
Konstant laser-effektoppgang
Energiens konsekvens er grunnleggende for kvaliteten på CNC-laser-skjæring av akryl. Moderne lasersystemer regulerer effekten innenfor strikte toleranser, vanligvis med en konsekvens på 1–2 prosent av målverdien. Den nøyaktige effektstyringen betyr at hver laserpassasje fjerner akkurat samme mengde materiale, noe som gir jevn snittbredde og konsekvent kantfinish over tusenvis av identiske skjæringer. Uten denne effektkonstansen kan tidlige skjæringer i et parti vise annen kvalitet på kantene enn senere skjæringer, når utstyrsparametrene endrer seg.
Styreelektronikken i CNC-laser-akrylskjæringssystemer overvåker rørspenning og strøm i sanntid og foretar justeringer på mikrosekundnivå for å kompensere for naturlige effektsvingninger. Dette lukkede tilbakemeldingssystemet sikrer at CNC-laser-akrylskjæring opprettholder den programmerte energinivået uavhengig av omgivelsestemperatur, røraldering eller variasjoner i strømforsyningen, som kan påvirke mindre sofistikerte utstyr.
Pulsfrekvens og driftsforhold
For visse anvendelser bruker CNC-laseraksrylittskjæring pulserende lasermodi i stedet for kontinuerlig bølge-drift. Ved å pulsere strålen med nøyaktig regulerte frekvenser kan operatører påvirke kantegenskaper og skjærehastighet. Høyere pulsfrekvenser gir glattere, mer presise kanter, fordi materialet gjennomgår rask oppvarming og avkjøling i stedet for vedvarende termisk stress. Denne teknikken er spesielt verdifull ved CNC-laseraksrylittskjæring av premium-aksrylitt som krever eksepsjonell klarhet og minimal termisk skade.
Styring av driftsforhold – altså forholdet mellom tiden laseren er aktiv og tiden den er inaktiv – gir operatører finjustert kontroll over skjæreprørsessens oppførsel. Avanserte CNC-laseraksrylittskjæringssystemer tillater programmering av tilpassede effektkurver som varierer energiutgangen basert på skjærehastighet og materialegenskaper, slik at kvaliteten på skjærekanten optimaliseres for hver enkelt oppgave.
Presisjon og hastighetskontroll i bevegelsessystemet
Nøyaktighet for servomotor
Bevegelsesstyringssystemet er like viktig for konsekvensen i CNC-laser-skjæring av akryl som laseren selv. Servodrevne x- og y-akser beveger skjærekniven med en posisjonsnøyaktighet på vanligvis innenfor 0,05 millimeter, noe som sikrer at laserstrålen følger den nøyaktige programmerede skjærepraten. Dette nøyaktige bevegelsessystemet forhindrer avvik og vibrasjoner som ville oppstå med trinnmotorer eller mindre robust utstyr, og gjør CNC-laser-skjæring av akryl i stand til å oppnå stramme toleranser på komplekse former og intrikate detaljer.
Servosystemer gir sanntids-tilbakemelding som bekrefter posisjonen til skjærekniven ved enhver tid. Hvis skjærekniven avviker fra den programmerte banen på grunn av mekanisk spil eller ytre krefter, oppdager servosystemet avviket og korrigerer det øyeblikkelig. Denne tilbakemeldingsløkken er avgjørende for å opprettholde kvaliteten på CNC-laser-skjæring av akryl under produksjonsløp der selv små avvik kan samle seg over flere tusen deler.
Konsekvent hastighet
Snittfarten påvirker direkte kantkvaliteten i CNC-laser-skjæring av akryl. Å bevege skjærekniven for raskt fører til ufullstendige snitt eller ru kanter; å bevege den for sakte fører til overdreven varmeskade og misfarging. Profesjonelle CNC-systemer holder den programmerte skjærefarten med høy nøyaktighet, akselererer jevnt og opprettholder stabil fart langs rette linjer, kurver og hjørner. Denne konstante farten sikrer at laserstrålen interagerer med akrylet på samme termiske måte gjennom hele snittet.
Avanserte CNC-laseranlegg for akrylbeskjæring inneholder algoritmer for hjørnebremsing som automatisk senker skjærehastigheten ved skarpe hjørner. Dette forhindrer kantfeil som oppstår når laserstrålen ikke kan endre retning øyeblikkelig, og sikrer god kvalitet på kantene til komplekse geometrier – noe som ofte utgjør en utfordring for mindre sofistikerte systemer. Hastighetskontrollen i profesjonelle CNC-laseranlegg for akrylbeskjæring tilpasser seg dynamisk materialegenskapene, slik at operatører kan programmere ulike skjærehastigheter avhengig av materialtykkelse eller kvalitetskrav.
Materialehåndtering og miljøstabilitet
Konsekvent materialeposisjonering
Materialens planhet og posisjonering påvirker direkte resultatet av CNC-laser-skjæring av akryl. Selv små variasjoner i materialhøyde eller planhet fører til fokusavvik, noe som gir varierende kvalitet på skjærekanter. Profesjonell utstyr inkluderer vakuum- eller magnetiske fastspenningsystemer som holder akrylen flatt og stabil gjennom hele skjæringen. Dette eliminerer bevegelse og bøyning som kan oppstå ved utilstrekkelig støtte av materialet, og sikrer en konstant fokussavstand samt konsekvent interaksjon mellom laserstrålen og hele materialoverflaten.
Presisjonsmateriellbord i CNC-laserakrylkskjeringsystemer opprettholder strikte planhetstoleranser, vanligvis bedre enn 0,1 millimeter over skjæreflaten. Operatører plasserer akryl direkte på disse bordene, noe som sikrer gjentagbar posisjonering fra én skjæringssyklus til den neste. Når dette materiellhåndteringskonseptet kombineres med autofokusfunksjon, gjør det at CNC-laserakrylkskjæring oppnår forutsigbare resultater uavhengig av små variasjoner i akryltykkelse eller overflatekvalitet.
Kontroll av omgivelsestemperatur
Termisk stabilitet påvirker ytelsen til CNC-laser-skjæring av akryl. Temperatursvingninger påvirker effektiviteten til laserroret, optisk klarhet og mekanisk justering. Anlegg som driver profesjonell CNC-laser-utstyr for akrylskjæring holder vanligvis miljøtemperaturen innen 5 grader Celsius fra de optimale driftsforholdene, typisk mellom 18–22 grader Celsius. Denne termiske stabiliteten hjelper til å opprettholde konstant laserstyrke, forhindre fokusdrift og sikre at mekaniske komponenter beholder nøyaktige toleranser.
Optiske komponenter forverres når de utsettes for støv og partikler, noe som reduserer skjærekvaliteten i CNC-laser-systemer for akrylskjæring. Lukkede skjærekammer med luftfiltreringssystemer beskytter optikken og opprettholder konstante skjæreforhold. Regelmessig vedlikehold av optiske overflater – inkludert rengjøring og gjenjustering – sikrer den skjærekvaliteten som CNC-laser-systemer for akrylskjæring er designet for å levere over lengre driftsperioder.
Ofte stilte spørsmål
Hva forårsaker inkonsekvent skjærekvalitet ved CNC-laser-skjæring av akryl?
Inkonsekvent kvalitet skyldes vanligvis feiljusterte optikk, varierende laserstrømutsendelse, upassende fokuseringsinnstillinger, uregelmessigheter i materialets flatthet eller utilstrekkelig vedlikehold. Når CNC-laser-skjæringssystemer for akryl mangler sanntidsövervaking og automatisk kompensasjon, samles avvik opp og kantkvaliteten forverres. Miljøfaktorer som temperatursvingninger og støvavleiring på optiske overflater påvirker også konsekvensen negativt over tid.
Hvor ofte bør utstyr for CNC-laser-skjæring av akryl kalibreres?
Professionelle CNC-laser-skjæringssystemer for akryl bør kalibreres fullstendig kvartalsvis, med månedlige inspeksjoner av optisk justering og strømutsendelse. Daglig vedlikehold – inkludert rengjøring av linser og visuelle inspeksjoner – hindrer gradvis forringelse som reduserer skjærekvaliteten. Hyppigere kalibrering kan være nødvendig i anlegg med betydelige temperatursvingninger eller tunge produksjonsskjema.
Kan CNC-laser-skjæring av akryl opprettholde kvalitet på svært tykke akrylplater?
CNC-laser-skjæring av akryl fungerer best på akryl med en tykkelse mellom 3 og 25 millimeter, der laseren kan trenge helt gjennom materialet og gi rene kanter. Svært tykke akrylplater krever høyere laserstyrke og lavere skjærehastighet, noe moderne CNC-laser-skjæringssystemer for akryl kan håndtere. Tykkelseskonsistensen i selve materialet blir imidlertid stadig viktigere, siden varierende tykkelse hindrer systemet i å opprettholde optimal fokus gjennom hele skjæringen.
