
 EN
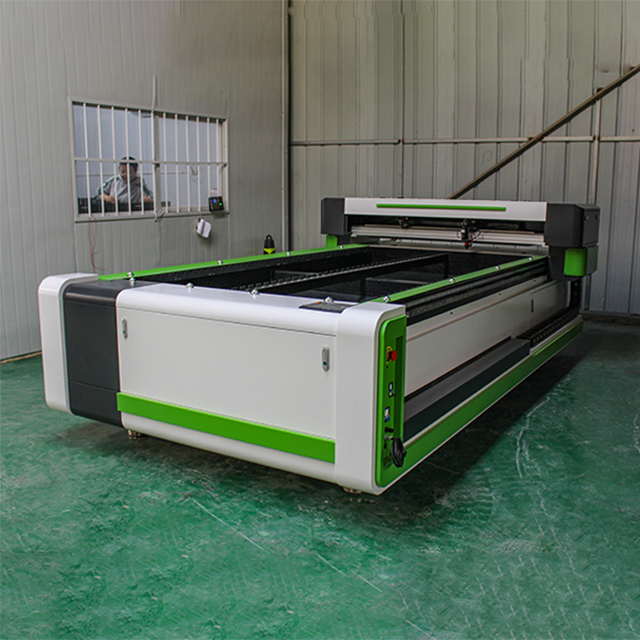
Konzistentní kvalita řezu je základem profesionální výroby z akrylu a cNC laserové řezání akrylu se stalo průmyslovým standardem pro dosažení předvídatelných a opakovatelných výsledků. Ať už vyrábíte informační tabule, architektonické prvky nebo individuální displeje, schopnost udržovat jednotnou kvalitu hran, přesné rozměry a minimální odpad materiálu má přímý dopad na vaši ziskovost i spokojenost zákazníků. Pochopení toho, jak CNC laserové řezání akrylu dosahuje této konzistence, odhaluje technickou sofistikovanost moderní výroby.

Přesnost vlastní CNC laserovým systémům pro řezání akrylu eliminuje proměnlivost spojenou s ručními metodami řezání. Technologie CNC automatizuje celý proces řezání – od umístění materiálu po řízení laserového paprsku – čímž odstraňuje lidskou chybu a zajišťuje, že každý díl splňuje identické specifikace. Tato automatizovaná konzistence činí CNC laserové řezání akrylu neocenitelným pro výrobu velkých sérií, kde rozdíly v kvalitě mohou vést k nákladnému přepracování, stížnostem zákazníků a provozním zpožděním.
Přesnost laserového paprsku a optické zarovnání
Konzistence úzkého svazku
Optický systém zařízení pro CNC laserové řezání akrylu je navržen tak, aby udržoval úzký laserový svazek s minimální divergencí. Tento úzký průměr svazku, obvykle mezi 0,1 a 0,2 milimetru, umožňuje systému řezat akryl s výjimečnou jasností hran a rozměrovou přesností. Když CNC laserové řezání akrylu zaměřuje CO2 laserový svazek prostřednictvím přesných optických prvků, soustředěná energie taví a odpařuje akryl po extrémně přesné dráze, čímž vznikají čisté hrany vyžadující minimální dokončovací práce.
Udržování optického zarovnání je rozhodující pro výkon CNC laserového řezání akrylu. Pokročilé systémy zahrnují automatické senzory zarovnání svazku, které nepřetržitě monitorují a korigují jakékoli odchylky v optické dráze. Tato korekce v reálném čase zajistí, že CNC laserové řezání akrylu udržuje po celou dobu řezání konzistentní ohniskovou hloubku a polohu svazku, bez ohledu na drobné vibrace nebo environmentální kolísání, která by mohla ovlivnit starší nebo méně sofistikovaná zařízení.
Optimalizace ohniskové vzdálenosti
Ohnisková vzdálenost čočky přímo ovlivňuje kvalitu výsledků řezání akrylu pomocí CNC laseru. Obsluha vybírá vhodnou ohniskovou vzdálenost podle tloušťky materiálu: delší ohniskové vzdálenosti se používají pro tlustší akryl a kratší pro tenčí desky. Systémy pro řezání akrylu pomocí CNC laseru umožňují přesnou regulaci tohoto parametru prostřednictvím automatického nastavení polohy osy Z, čímž je zajištěno, že laserový paprsek je vždy zaměřen přesně do správné hloubky materiálu pro optimální řezné výsledky.
Profesionální zařízení pro řezání akrylu pomocí CNC laseru jsou vybavena funkcí automatického zaostření, která měří výšku materiálu a automaticky upravuje polohu čočky před každým začátkem řezu. Tato automatizace eliminuje odhadování, které je nutné u manuálních systémů, a zabrání vadám způsobeným nesprávným zaostřením – například hrubým okrajům, neúplným řezy nebo nežádoucímu zbarvení okrajů.
Regulace výkonu a pulzní řízení
Stálý výstupní výkon laseru
Konzistence energie je základním předpokladem kvality řezání akrylu CNC laserem. Moderní laserové systémy regulují výstupní výkon v rámci úzkých tolerancí, obvykle s přesností do 1–2 procent nastavené hodnoty. Tato přesná regulace výkonu znamená, že každý průchod laseru odstraní přesně stejné množství materiálu, čímž vznikne rovnoměrná šířka řezu (kerf) a konzistentní kvalita okrajů u tisíců identických řezů. Bez této stability výkonu by mohly mít počáteční řezy v dávce jinou kvalitu okrajů než pozdější řezy, protože se parametry zařízení postupně mění.
Řídící elektronika v systémech pro řezání akrylu CNC laserem sleduje napětí a proud v laserové trubici v reálném čase a provádí úpravy na mikrosekundové úrovni, aby kompenzovala přirozené kolísání výkonu. Tento uzavřený zpětnovazební systém zajišťuje, že řezání akrylu CNC laserem udržuje programovanou úroveň energie bez ohledu na teplotu prostředí, stárnutí trubice nebo kolísání elektrického napájení, která by mohla ovlivnit méně pokročilá zařízení.
Frekvence pulzů a střída
U některých aplikací se při CNC laserovém řezání akrylu používají režimy pulzního laseru místo provozu v nepřerušeném režimu. Pulsace svazku s přesně řízenou frekvencí umožňuje obsluze ovlivňovat charakteristiky řezné hrany a rychlost řezání. Vyšší frekvence pulzů vytvářejí hladší a jemnější hrany, protože materiál prochází rychlými cykly zahřívání a ochlazování místo trvalého tepelného namáhání. Tato technika je zvláště užitečná při CNC laserovém řezání akrylu při práci s vysoce kvalitním akrylem, který vyžaduje vynikající průhlednost a minimální tepelné poškození.
Řízení střídy, které upravuje poměr doby, po kterou laser vysílá svazek, a doby, po kterou zůstává nečinný, poskytuje obsluze jemnou kontrolu nad chováním při řezání. Pokročilé systémy pro CNC laserové řezání akrylu umožňují programování vlastních křivek výkonu, které mění výstup energie podle rychlosti řezání a vlastností materiálu, čímž optimalizují kvalitu hrany pro každý konkrétní úkol.
Přesnost pohybového systému a řízení rychlosti
Přesnost servomotoru
Systém řízení pohybu je pro konzistenci CNC laserového řezání akrylu stejně důležitý jako samotný laser. Osy X a Y poháněné servomotory přesně přemísťují řezací hlavu s polohovou přesností obvykle v rámci 0,05 mm, čímž zajišťují, že laserový paprsek přesně sleduje naprogramovanou řeznou dráhu. Tento přesný pohybový systém zabrání odchylkám a kmitání, ke kterým by docházelo při použití krokových motorů nebo méně robustního zařízení, a umožňuje CNC laserovému řezání akrylu dodržovat úzké tolerance i u složitých tvarů a jemných detailů.
Servosystémy poskytují okamžitou zpětnou vazbu, která v každém okamžiku potvrzuje polohu řezací hlavy. Pokud se řezací hlava v důsledku mechanického průhulu nebo vnějších sil odchýlí od naprogramované dráhy, servosystém odchylku okamžitě detekuje a napraví. Tato zpětnovazební smyčka je klíčová pro udržení kvality CNC laserového řezání akrylu v sériové výrobě, kde se i nepatrné odchylky během tisíců součástí postupně hromadí.
Konzistence rychlosti
Rychlost řezání přímo ovlivňuje kvalitu hran při CNC laserovém řezání akrylu. Příliš rychlé posunování řezací hlavy způsobuje neúplné řezy nebo hrubé hrany; příliš pomalé posunování vede k nadměrnému tepelnému poškození a změně barvy. Profesionální CNC systémy udržují programovanou rychlost řezání s vysokou přesností, zrychlují se plynule a udržují stabilní rychlost po přímých úsecích, křivkách i v rozích. Tato konzistence rychlosti zajistí, že laser bude s akrylem interagovat stejným tepelným způsobem po celé délce každého řezu.
Pokročilé CNC laserové zařízení pro řezání akrylu využívá algoritmy zpomalení v rozích, které automaticky snižují rychlost řezání při průchodu ostrými rohy. Tím se zabrání poškození hran, ke kterým dochází, když laserový paprsek není schopen okamžitě změnit směr, a udržuje se kvalita hran i u složitých geometrií, s nimiž mají problémy méně pokročilé systémy. Řízení rychlosti v profesionálních CNC laserových systémech pro řezání akrylu se dynamicky přizpůsobuje vlastnostem materiálu, což umožňuje obsluze programovat různé rychlosti řezání pro různé tloušťky materiálu nebo požadavky na kvalitu.
Manipulace s materiálem a stabilita prostředí
Stálé umístění materiálu
Rovinnost a poloha materiálu přímo ovlivňují výsledky CNC laserového řezání akrylu. I nepatrné odchylky výšky nebo rovinnosti materiálu způsobují posun ohniska, což má za následek proměnlivou kvalitu řezných hran. Profesionální zařízení zahrnuje systémy uchycení pomocí vakua nebo magnetů, které udržují akryl po celou dobu řezání rovný a stabilní. Tím se eliminuje pohyb a prohýbání, ke kterým může docházet u nedostatečně podporovaného materiálu, a zajišťuje se tak stálá vzdálenost ohniska a konzistentní interakce laserového paprsku s celým povrchem materiálu.
Přesné materiálové desky v CNC laserových systémech pro řezání akrylu udržují přísné tolerance rovnosti, obvykle lepší než 0,1 mm po celé ploše řezání. Obsluha umisťuje akryl přímo na tyto desky, čímž zajišťuje opakovatelné polohování mezi jednotlivými cykly řezání. V kombinaci s funkcí automatického zaostření umožňuje tato konzistence manipulace s materiálem dosahovat předvídatelných výsledků bez ohledu na drobné odchylky v tloušťce akrylu nebo stavu jeho povrchu.
Řízení teploty prostředí
Tepelná stabilita ovlivňuje výkon CNC laserového řezání akrylu. Teplotní kolísání ovlivňují účinnost laserové trubice, optickou průhlednost a mechanické zarovnání. Zařízení provozující profesionální CNC laserové stroje pro řezání akrylu obvykle udržují teplotu prostředí v rozmezí ±5 °C od optimálních provozních podmínek, což je obvykle mezi 18 a 22 °C. Tato tepelná stabilita pomáhá udržovat stálý výkon laseru, zabrání posunu ohniska a zajišťuje, že mechanické součásti zachovají přesné tolerance.
Optické součásti se poškozují při expozici prachu a částicím, což snižuje kvalitu řezu v systémech CNC laserového řezání akrylu. Uzavřené řezací komory s filtračními systémy vzduchu chrání optiku a udržují stálé řezné podmínky. Pravidelná údržba optických povrchů, včetně čištění a znovuzarovnání, zachovává kvalitu řezu, kterou jsou systémy CNC laserového řezání akrylu navrženy dodávat po celou dobu dlouhodobého provozu.
Často kladené otázky
Co způsobuje nekonzistentní kvalitu řezání akrylu CNC laserem?
Nekonzistentní kvalita se obvykle vyskytuje kvůli nesprávnému zarovnání optiky, proměnnému výstupu laserového výkonu, nesprávným nastavením ohniska, nerovnostem materiálu nebo nedostatečné údržbě. Pokud systémy pro CNC laserové řezání akrylu nemají reálné monitorování a automatickou kompenzaci, dochází k postupnému posunu a zhoršení kvality hran. K faktorům prostředí, které časem také narušují konzistenci, patří kolísání teploty a usazování prachu na optických površích.
Jak často by mělo být kalibrováno zařízení pro CNC laserové řezání akrylu?
Profesionální systémy pro CNC laserové řezání akrylu by měly být plně kalibrovány každý čtvrtletí, přičemž zarovnání optiky a výstupní výkon by měly být kontrolovány měsíčně. Denní údržba, včetně čištění čoček a vizuálních kontrol, brání postupnému zhoršování, které snižuje kvalitu řezání. V provozech s výraznými kolísáními teploty nebo intenzivním výrobním režimem může být nutná častější kalibrace.
Může CNC laserové řezání akrylu udržet kvalitu při zpracování velmi tlustých akrylových desek?
CNC laserové řezání akrylu dosahuje nejlepších výsledků u akrylu o tloušťce 3–25 mm, kde laser dokáže plně proniknout materiálem a dosáhnout čistých hran. Pro velmi tlustý akryl je vyžadována vyšší výkonová úroveň laseru a pomalejší řezné rychlosti, což moderní CNC laserové systémy pro řezání akrylu dokáží zabezpečit. Avšak konzistence tloušťky samotného materiálu se stává stále důležitější, protože proměnlivá tloušťka brání systému udržet optimální zaostření po celou dobu řezání.
