
 EN
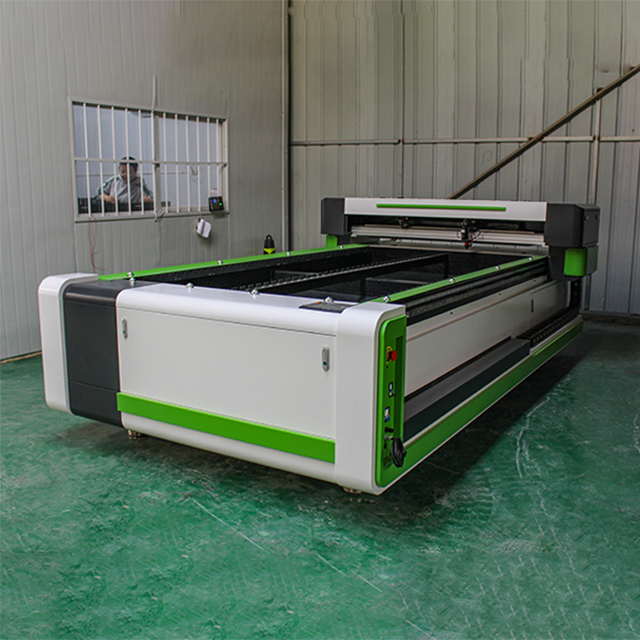
Az egyenletes vágási minőség a professzionális akrilgyártás alapja, és cNC lézeres akrilvágás a megismételhető, előre kiszámítható eredmények elérésének iparági sztenderdjévé vált. Akár reklámtáblákat, építészeti elemeket vagy egyedi kijelzőket gyárt, a homogén szélminőség, a pontos méretek és a minimális anyagpazarlás fenntartásának képessége közvetlenül befolyásolja a nyereségedet és az ügyfelek elégedettségét. A CNC lézeres akrilvágás ezen konzisztenciájának megértése felfedi a modern gyártástechnológia mögött rejlő műszaki kifinomultságot.

A CNC lézeres akrilvágó rendszerekben rejlő pontosság kiküszöböli a kézi vágási módszerekkel járó változékonyságot. A CNC technológia automatizálja az egész vágási folyamatot – az anyag pozicionálásától kezdve a lézersugár vezérléséig – így kiküszöböli az emberi hibákat, és biztosítja, hogy minden darab azonos specifikációknak feleljen meg. Ez az automatizált konzisztencia teszi a CNC lézeres akrilvágást értékessé nagy tételű gyártási sorozatokhoz, ahol a minőségbeli ingadozás drága újrafeldolgozást, ügyfélpanaszokat és működési késéseket eredményezhet.
Lézersugár pontossága és optikai igazítás
A fókuszált sugár konzisztenciája
A CNC lézeres akrilvágó berendezés optikai rendszere úgy van kialakítva, hogy szorosan fókuszált lézersugarat tartson fenn minimális divergencia mellett. Ez a keskeny sugárátmérő – általában 0,1 és 0,2 milliméter között – lehetővé teszi az akril anyag vágását kiváló szélminőséggel és pontos méretekkel. Amikor a CNC lézeres akrilvágó berendezés a CO2 lézersugarat precíziós optikai elemeken keresztül fókuszálja, a koncentrált energia az akril anyagot megolvasztja és elpárologtatja egy extrém pontos pályán, így tiszta, kevés utómunkát igénylő vágási éleket hoz létre.
Az optikai igazítás fenntartása döntő fontosságú a CNC lézeres akrílmetszés teljesítményéhez. A fejlett rendszerek automatizált sugár-igazítási érzékelőket tartalmaznak, amelyek folyamatosan figyelik és korrigálják az optikai útvonal bármely eltérését. Ez a valós idejű korrekció biztosítja, hogy a CNC lézeres akrílmetszés során a fókuszpont mélysége és a lézersugár helyzete állandó maradjon a teljes metszési folyamat során, függetlenül attól, hogy kisebb rezgések vagy környezeti ingerek befolyásolnák-e a régebbi vagy kevésbé fejlett berendezéseket.
Fókusztávolság-optimalizálás
A lencse fókusztávolsága közvetlenül befolyásolja, hogy a CNC lézeres akrilvágás milyen minőségi eredményeket ér el. A működtetők a megfelelő fókusztávolságot az anyag vastagsága alapján választják ki: a vastagabb akrilhoz hosszabb, a vékonyabb lemezekhez rövidebb fókusztávolságot használnak. A CNC lézeres akrilvágó rendszerek e paraméter pontos szabályozását teszik lehetővé az automatizált Z-tengely pozicionálásával, így biztosítva, hogy a lézersugár mindig pontosan a megfelelő mélységben fókuszálódjon az anyagon belül, optimális vágási teljesítmény érdekében.
A professzionális CNC lézeres akrilvágó berendezések autofocus funkciót is tartalmaznak, amely méri az anyag magasságát, és automatikusan beállítja a lencse helyzetét minden vágás megkezdése előtt. Ez az automatizálás kiküszöböli a manuális rendszerekben szükséges találgatást, és megelőzi a rossz fókuszálásból eredő hibákat, amelyek durva élekhez, hiányos vágásokhoz vagy nem kívánt szél-elszíneződéshez vezethetnek.
Teljesítményszabályozás és impulzusszabályozás
Állandó lézerteljesítmény-kimenet
Az energiakonzisztencia alapvető fontosságú a CNC lézeres akrílvágás minőségéhez. A modern lézerrendszerek a teljesítménykimenetet szűk tűréshatárokon belül szabályozzák, általában a célszinttől legfeljebb 1–2 százalékos eltérést engedve meg. Ez a pontos teljesítményszabályozás azt jelenti, hogy a lézer minden egyes áthaladása pontosan ugyanannyi anyagot távolít el, így azonos vágási rések (kerf) és egységes szélminőség érhető el több ezer azonos vágás során. Ha hiányozna ez a teljesítménystabilitás, akkor egy adott gyártási sorozat korai vágásai más szélminőséget mutathatnának, mint a későbbiek, mivel a berendezés paraméterei idővel eltolódhatnak.
A CNC lézeres akrílvágó rendszerek vezérlőelektronikája valós időben figyeli a lézercső feszültségét és áramát, és mikroszekundumos szinten végez korrekciós beállításokat a természetes teljesítmény-ingadozások kiegyenlítésére. Ez a zárt hurkú visszacsatolási rendszer biztosítja, hogy a CNC lézeres akrívvágás a programozott energiaszintet fenntartsa – függetlenül attól, hogy a környezeti hőmérséklet, a cső öregedése vagy az elektromos ellátás ingadozása befolyásolná-e kevésbé fejlett berendezéseket.
Impulzusfrekvencia és kitöltési tényező
Egyes alkalmazásoknál a CNC lézeres akrilvágás impulzusos lézerüzemmódot használ folyamatos hullámhossz helyett. Az impulzusok pontosan szabályozott frekvenciájának beállítása lehetővé teszi a működtetők számára, hogy befolyásolják a vágási élek jellemzőit és a vágási sebességet. A magasabb impulzusfrekvenciák simább, finomabb éleket eredményeznek, mivel az anyag gyors felmelegedési és lehűlési ciklusoknak van kitéve, nem pedig folyamatos hőterhelésnek. Ez a technika különösen értékes a CNC lézeres akrilvágásnál, amikor prémium minőségű akrillemezekkel dolgoznak, amelyek kiváló átlátszóságot és minimális hőkárosodást igényelnek.
A kitöltési tényező szabályozása – amely a lézer aktív és inaktív állapotban töltött időarányát módosítja – finomhangolt befolyást biztosít a működtetők számára a vágási viselkedésre. A fejlett CNC lézeres akrilvágó rendszerek lehetővé teszik egyedi teljesítménygörbék programozását, amelyek az energia kimenetét a vágási sebesség és az anyagtulajdonságok alapján változtatják meg, így optimalizálva az élminőséget minden egyes feladathoz.
Mozgási rendszer pontossága és sebességszabályozás
Szervomotor pontossága
A mozgásvezérlő rendszer ugyanolyan fontos a CNC lézeres akrílvágás egyenletességéhez, mint maga a lézer. A szervomotoros X- és Y-tengelyek a vágófejet általában 0,05 milliméteres pozíciópontossággal mozgatják, így biztosítva, hogy a lézersugár pontosan kövesse a programozott vágási pályát. Ez a precíziós mozgásvezérlő rendszer megakadályozza a szokásos eltéréseket és rezgéseket, amelyek akkor jelentkeznének, ha léptetőmotorokat vagy kevésbé megbízható berendezéseket használnánk, így a CNC lézeres akrílvágás képes szoros tűrések betartására összetett alakzatok és finom részletek esetén is.
A szervorendszerek valós idejű visszajelzést nyújtanak a vágófej pontos helyzetéről minden pillanatban. Ha a vágófej mechanikai játék vagy külső erők hatására eltér a programozott pályától, a szervorendszer azonnal észleli és kijavítja az eltérést. Ez a visszacsatolási hurkot elengedhetetlenül szükséges a CNC lézeres akrílvágás minőségének fenntartásához olyan gyártási sorozatoknál, ahol még a legkisebb eltérések is összeadódnak több ezer alkatrész folyamán.
Sebesség-egyenletesség
A vágási sebesség közvetlenül befolyásolja a szélek minőségét a CNC lézeres akrilvágási alkalmazásokban. Ha túl gyorsan mozgatják a vágófejet, akkor hiányos vágások vagy durva szélek keletkeznek; ha túl lassan, akkor túlzott hőkárosodás és elszíneződés következik be. A professzionális CNC rendszerek nagy pontossággal tartják a programozott vágási sebességet, simán gyorsítanak, és egyenletes sebességet tartanak fenn egyenes vonalakon, görbékön és sarkokon is. Ez a sebesség-egyenletesség biztosítja, hogy a lézer ugyanolyan hőhatással érje az akril anyagot minden egyes vágás során.
A fejlett CNC lézeres akrilvágó berendezések saroklassítási algoritmusokat alkalmaznak, amelyek automatikusan lelassítják a vágási sebességet éles sarkoknál. Ez megakadályozza az élhibákat, amelyek akkor keletkeznek, ha a lézersugár nem tud azonnal irányt változtatni, és így fenntartja az élminőséget összetett geometriájú alkatrészeknél, amelyeket kevésbé fejlett rendszerek nehezen tudnak feldolgozni. A professzionális CNC lézeres akrilvágó rendszerek sebességvezérlése dinamikusan alkalmazkodik az anyagtulajdonságokhoz, lehetővé téve, hogy a működtetők különböző vágási sebességeket programozzanak különböző anyagvastagságokhoz vagy minőségi követelményekhez.
Anyagmozgatás és környezeti stabilitás
Az anyagok egységes pozicionálása
Az anyag síksága és helyzete közvetlenül befolyásolja a CNC lézeres akrilvágás eredményét. Még apró eltérések az anyag magasságában vagy síkságában is fókuszeltéréshez vezetnek, amely változó szélminőséget eredményez. A professzionális berendezések vákuumos vagy mágneses rögzítőrendszereket tartalmaznak, amelyek az akrilanyagot a vágási folyamat során végig sík és stabil helyzetben tartják. Ez kiküszöböli az anyag mozgását és megcsavarodását, amely akkor fordulhat elő, ha az anyag nem megfelelően van alátámasztva, így biztosítva a fókusztávolság és a lézersugár anyaggal való kölcsönhatásának egyenletességét az egész anyagfelületen.
A CNC lézeres akrilvágó rendszerek precíziós anyagtáblái szigorú síkságtűréseket tartanak fenn, általában 0,1 milliméternél jobbak a vágófelületen. A működtetők közvetlenül az akrilanyagot helyezik el ezeken a táblákon, így biztosítva az ismételhető pozicionálást egy vágási ciklusról a következőre. Az autofókusz-képességgel együtt ez az anyagkezelési konzisztencia lehetővé teszi, hogy a CNC lézeres akrilvágás előrejelezhető eredményeket érjen el a kis mértékű akrilvastagsági vagy felületi állapotbeli ingadozásoktól függetlenül.
Környezeti hőmérséklet-szabályozás
A hőmérsékleti stabilitás befolyásolja a CNC lézeres akrílvágó berendezések teljesítményét. A hőmérséklet-ingadozások hatással vannak a lézercső hatékonyságára, az optikai tisztaságra és a mechanikai igazításra. A professzionális CNC lézeres akrílvágó berendezéseket üzemeltető létesítmények általában olyan környezeti hőmérsékletet tartanak fenn, amely legfeljebb 5 °C-kal tér el az optimális üzemelési feltételektől, általában 18–22 °C között. Ez a hőmérsékleti stabilitás segít fenntartani a lézer teljesítményének állandóságát, megakadályozza a fókusz eltolódását, és biztosítja, hogy a mechanikai alkatrészek szoros tűréseket tartsanak be.
Az optikai alkatrészek minősége romlik, ha porral és szennyeződésekkel érintkeznek, ami csökkenti a CNC lézeres akrílvágó rendszerek vágási minőségét. A levegőszűrő rendszerekkel felszerelt zárt vágókamrák védelmet nyújtanak az optikai elemeknek, és állandó vágási körülményeket biztosítanak. Az optikai felületek rendszeres karbantartása – beleértve a tisztítást és újraigazítást – megőrzi azt a vágási minőséget, amelyet a CNC lézeres akrílvágó rendszerek hosszabb üzemidőn keresztül is képesek nyújtani.
GYIK
Mi okozza a minőségi ingadozást a CNC lézeres akrilvágás során?
A minőségi ingadozás általában az optikai elemek elmozdulásából, a lézer teljesítményének változékonyságából, a fókusz beállításainak helytelenségéből, az anyag síkságának hiányából vagy a megfelelő karbantartás elmaradásából ered. Amikor a CNC lézeres akrilvágó rendszerek nem rendelkeznek valós idejű figyeléssel és automatikus kompenzációval, a torzulások felhalmozódnak, és a vágott szélek minősége romlik. A környezeti tényezők – például a hőmérséklet-ingadozás és az optikai felületeken lerakódó por – szintén idővel csökkentik a folyamat konzisztenciáját.
Milyen gyakran kell kalibrálni a CNC lézeres akrilvágó berendezéseket?
A professzionális CNC lézeres akrilvágó rendszereket negyedévente teljes mértékben kalibrálni kell, az optikai igazítást és a teljesítménykimenetet havonta ellenőrizni kell. A napi karbantartás – például a lencsék tisztítása és a vizuális ellenőrzések – megelőzi azt a fokozatos minőségromlást, amely csökkenti a vágás minőségét. Gyakoribb kalibrációra lehet szükség olyan üzemekben, ahol jelentős hőmérséklet-ingadozás tapasztalható vagy intenzív termelési ütemezés van.
A CNC lézeres akril vágás fenntarthatja a minőséget nagyon vastag akrillemezeknél?
A CNC lézeres akril vágás legjobban 3–25 milliméter vastag akrilnál működik, ahol a lézer teljesen át tud hatolni a anyagon, és tiszta éleket érhet el. Nagyon vastag akril esetén magasabb lézerteljesítményre és lassabb vágási sebességre van szükség, amit a modern CNC lézeres akril vágórendszerek képesek biztosítani. Azonban egyre fontosabbá válik az anyag vastagságának egyenletessége, mivel a változó vastagság megakadályozza a rendszert abban, hogy az egész vágási folyamat során optimális fókuszban tartsa a lézert.
