
 EN
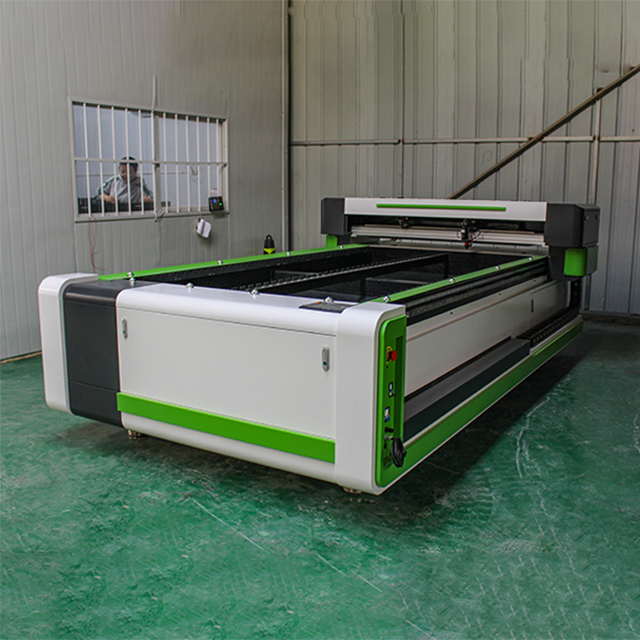
Stała jakość cięcia stanowi podstawę profesjonalnej obróbki akrylu, a cięcie akrylu laserem CNC stało się standardem branżowym zapewniającym przewidywalne i powtarzalne rezultaty. Niezależnie od tego, czy produkujesz tablice informacyjne, elementy architektoniczne czy niestandardowe wyświetlacze, możliwość utrzymania jednolitej jakości krawędzi, precyzyjnych wymiarów oraz minimalnych strat materiału ma bezpośredni wpływ na zyskowność i satysfakcję klientów. Zrozumienie, w jaki sposób frezowanie akrylu za pomocą laserów CNC osiąga tę spójność, ujawnia techniczną zaawansowaną naturę współczesnej produkcji.

Precyzja charakterystyczna dla systemów frezowania akrylu za pomocą laserów CNC eliminuje zmienność związaną z ręcznymi metodami cięcia. Technologia CNC zautomatyzowuje cały proces cięcia – od pozycjonowania materiału po kontrolę wiązki – eliminując błędy ludzkie i gwarantując, że każdy element spełnia identyczne specyfikacje. Ta zautomatyzowana spójność czyni frezowanie akrylu za pomocą laserów CNC nieocenionym w produkcji masowej, gdzie różnice jakości mogą prowadzić do kosztownej ponownej obróbki, skarg klientów oraz opóźnień operacyjnych.
Precyzja wiązki laserowej i wyrównanie optyczne
Spójność skupionej wiązki
System optyczny w urządzeniach CNC do cięcia akrylu laserem zaprojektowano tak, aby utrzymywać silnie skupioną wiązkę laserową z minimalnym rozbieżnością. Średnica tej wąskiej wiązki wynosi zwykle od 0,1 do 0,2 mm, co pozwala systemowi ciąć akryl z wyjątkową wyrazistością krawędzi i dokładnością wymiarową. Gdy w urządzeniach CNC do cięcia akrylu laserem wiązka CO2 jest skupiana za pomocą precyzyjnej optyki, skoncentrowana energia stopia i paruje akryl wzdłuż niezwykle precyzyjnej ścieżki, tworząc czyste krawędzie, które wymagają minimalnej obróbki końcowej.
Utrzymanie wyrównania optycznego jest kluczowe dla wydajności cięcia akrylu za pomocą CNC z wykorzystaniem lasera. Zaawansowane systemy zawierają czujniki automatycznego wyrównania wiązki, które ciągle monitorują i korygują wszelkie odchylenia w ścieżce optycznej. Ta korekcja w czasie rzeczywistym zapewnia, że cięcie akrylu za pomocą CNC z wykorzystaniem lasera zachowuje stałą głębokość ostrości i położenie wiązki przez cały proces cięcia, niezależnie od drobnych wibracji lub zmian środowiskowych, które mogą wpływać na starsze lub mniej zaawansowane urządzenia.
Optymalizacja długości ogniskowej
Ogniskowa soczewki ma bezpośredni wpływ na jakość rezultatów cięcia akrylu za pomocą laserowego maszyn CNC. Operatorzy dobierają odpowiednią ogniskową w zależności od grubości materiału: dłuższe ogniskowe stosuje się do grubszych arkuszy akrylu, a krótsze — do cieńszych. Systemy cięcia akrylu za pomocą laserowego maszyn CNC umożliwiają precyzyjną kontrolę tego parametru poprzez zautomatyzowane pozycjonowanie osi Z, zapewniając, że wiązka laserowa jest zawsze skupiona dokładnie w odpowiedniej głębokości materiału, co gwarantuje optymalne wyniki cięcia.
Profesjonalne urządzenia do cięcia akrylu za pomocą laserowego maszyn CNC są wyposażone w funkcję automatycznego ustawiania ostrości, która mierzy wysokość materiału i automatycznie dostosowuje położenie soczewki przed rozpoczęciem każdego cięcia. Ta automatyzacja eliminuje konieczność zgadywania, charakterystyczną dla systemów ręcznych, oraz zapobiega wadom spowodowanym nieprawidłową ostrością, które mogłyby prowadzić do chropowatych krawędzi, niekompletnych cięć lub niepożądanej dyskoloracji krawędzi.
Regulacja mocy i regulacja impulsów
Stała moc wyjściowa lasera
Spójność energii jest podstawą jakości cięcia akrylu za pomocą laserów CNC. Nowoczesne systemy laserowe regulują wyjściową moc w ścisłych tolerancjach, zwykle utrzymując spójność na poziomie 1–2 procent od ustawionej wartości docelowej. Ta precyzyjna kontrola mocy oznacza, że każdy przebieg wiązki laserowej usuwa dokładnie taką samą ilość materiału, zapewniając jednolitą szerokość szczeliny cięcia oraz spójną jakość krawędzi przy tysiącach identycznych cięć. Bez tej stabilności mocy wstępne cięcia w partii mogą charakteryzować się inną jakością krawędzi niż cięcia późniejsze, gdy parametry urządzenia stopniowo ulegają zmianie.
Elektronika sterująca w systemach do cięcia akrylu za pomocą laserów CNC monitoruje napięcie i prąd lampy laserowej w czasie rzeczywistym, dokonując korekt na poziomie mikrosekund, aby skompensować naturalne fluktuacje mocy. Ten system sprzężenia zwrotnego z zamkniętą pętlą gwarantuje, że cięcie akrylu za pomocą laserów CNC zachowuje zaprogramowany poziom energii niezależnie od temperatury otoczenia, starzenia się lampy lub zmian napięcia zasilania, które mogłyby wpływać na mniej zaawansowane urządzenia.
Częstotliwość impulsów i współczynnik wypełnienia
W niektórych zastosowaniach cięcie akrylu za pomocą CNC i lasera wykorzystuje tryby impulsowe zamiast pracy w trybie fali ciągłej. Impulsowanie wiązki z precyzyjnie kontrolowaną częstotliwością pozwala operatorom wpływać na charakterystykę krawędzi oraz prędkość cięcia. Wyższe częstotliwości impulsów zapewniają gładkie, bardziej wyrafinowane krawędzie, ponieważ materiał podlega szybkim cyklom nagrzewania i ochładzania zamiast długotrwałego naprężenia termicznego. Ta technika jest szczególnie przydatna w cięciu akrylu za pomocą CNC i lasera podczas pracy z wysokiej klasy akrylem, który wymaga wyjątkowej przejrzystości i minimalnego uszkodzenia termicznego.
Kontrola współczynnika wypełnienia, która reguluje stosunek czasu, w którym laser jest aktywny, do czasu, w którym pozostaje nieaktywny, zapewnia operatorom szczegółową kontrolę nad zachowaniem procesu cięcia. Zaawansowane systemy cięcia akrylu za pomocą CNC i lasera umożliwiają programowanie niestandardowych krzywych mocy, które zmieniają wydajność energetyczną w zależności od prędkości cięcia oraz właściwości materiału, optymalizując jakość krawędzi dla każdego konkretnego zadania.
Precyzja systemu ruchu i kontrola prędkości
Dokładność silnika serwonapędu
System sterowania ruchem ma takie samo znaczenie dla spójności cięcia akrylu za pomocą laserowego CNC jak sam laser. Sterowane serwonapędem osie X i Y przesuwają głowicę cięcia z dokładnością pozycyjną zwykle w granicach 0,05 mm, zapewniając, że wiązka laserowa dokładnie śledzi zaprogramowaną ścieżkę cięcia. Ten precyzyjny system napędu ruchu zapobiega odchyleniom i drganiom, które wystąpiłyby przy użyciu silników krokowych lub mniej wytrzymałego sprzętu, dzięki czemu cięcie akrylu za pomocą laserowego CNC umożliwia zachowanie ścisłych допусków przy złożonych kształtach i szczegółach.
Systemy serwonapędu zapewniają natychmiastową informację zwrotną potwierdzającą pozycję głowicy cięcia w każdej chwili. Jeśli głowica cięcia odchyla się od zaprogramowanej ścieżki z powodu luzów mechanicznych lub sił zewnętrznych, system serwonapędu wykrywa to odchylenie i natychmiast je koryguje. Ta pętla informacji zwrotnej jest kluczowa dla utrzymania wysokiej jakości cięcia akrylu za pomocą laserowego CNC w produkcji seryjnej, gdzie nawet niewielkie odchylenia mogą się kumulować w przypadku tysięcy elementów.
Spójność prędkości
Prędkość cięcia ma bezpośredni wpływ na jakość krawędzi w zastosowaniach cięcia akrylu za pomocą CNC i lasera. Zbyt szybkie przesuwanie głowicy tnącej powoduje niekompletne cięcia lub chropowate krawędzie; zbyt wolne przesuwanie prowadzi do nadmiernego uszkodzenia termicznego oraz przebarwień. Profesjonalne systemy CNC utrzymują zaprogramowaną prędkość cięcia z wysoką precyzją, płynnie przyspieszając oraz utrzymując stabilną prędkość na odcinkach prostych, krzywych i w narożnikach. Spójność tej prędkości zapewnia, że laser oddziałuje na akryl w taki sam sposób termiczny na протяжении każdego cięcia.
Zaawansowane urządzenia CNC do cięcia akrylu laserem wykorzystują algorytmy spowalniania w narożach, które automatycznie zmniejszają prędkość cięcia podczas przejścia ostrych zakrętów. Zapobiega to uszkodzeniom krawędzi, które występują, gdy wiązka lasera nie jest w stanie natychmiast zmienić kierunku, zapewniając wysoką jakość krawędzi przy złożonych kształtach, z którymi systemy mniej zaawansowane mają trudności. Kontrola prędkości w profesjonalnych systemach CNC do cięcia akrylu laserem dostosowuje się dynamicznie do właściwości materiału, umożliwiając operatorom programowanie różnych prędkości cięcia w zależności od grubości materiału lub wymagań jakościowych.
Obsługa materiału i stabilność środowiskowa
Stabilne pozycjonowanie materiału
Płaskość materiału i jego położenie mają bezpośredni wpływ na wyniki cięcia akrylu za pomocą laserowego CNC. Nawet niewielkie odchylenia wysokości lub płaskości materiału powodują odchylenie ostrości, co skutkuje zmienną jakością krawędzi. Profesjonalne urządzenia są wyposażone w systemy zaciskowe próżniowe lub magnetyczne, które utrzymują akryl w płaskim i stabilnym położeniu przez cały czas cięcia. Eliminuje to ruchy i ugięcia, które mogą wystąpić przy nieodpowiednim podparciu materiału, zapewniając stałą odległość ogniska oraz spójne oddziaływanie wiązki laserowej na całej powierzchni materiału.
Precyzyjne stoły materiałowe w systemach CNC do cięcia akrylu laserem zapewniają ścisłe tolerancje płaskości, zwykle lepsze niż 0,1 mm na całej powierzchni cięcia. Operatorzy umieszczają akryl bezpośrednio na tych stołach, co gwarantuje powtarzalne pozycjonowanie przy kolejnych cyklach cięcia. W połączeniu z funkcją automatycznego ustawiania ostrości ta spójność obsługi materiału umożliwia osiąganie przewidywalnych wyników cięcia akrylu metodą CNC laserową, niezależnie od niewielkich różnic w grubości akrylu lub stanie jego powierzchni.
Sterowanie temperaturą otoczenia
Stabilność termiczna wpływa na wydajność cięcia akrylu za pomocą profesjonalnych maszyn CNC z laserem. Fluktuacje temperatury wpływają na sprawność lampy laserowej, przejrzystość optyczną oraz wyrównanie mechaniczne. Obiekty eksploatujące profesjonalne urządzenia CNC do cięcia akrylu laserem zwykle utrzymują temperaturę otoczenia w zakresie ±5 °C od optymalnych warunków roboczych, najczęściej pomiędzy 18 a 22 °C. Taka stabilność termiczna pomaga utrzymać stałą moc lasera, zapobiega przesunięciu punktu skupienia oraz gwarantuje, że komponenty mechaniczne zachowują ścisłe допусki.
Elementy optyczne ulegają degradacji po narażeniu na kurz i cząstki stałe, co obniża jakość cięcia w systemach CNC do cięcia akrylu laserem. Zamknięte komory cięcia wyposażone w systemy filtracji powietrza chronią elementy optyczne i zapewniają stałe warunki cięcia. Regularne konserwacje powierzchni optycznych – w tym czyszczenie i ponowne wyrównanie – pozwalają zachować jakość cięcia, jaką systemy CNC do cięcia akrylu laserem są zaprojektowane do zapewniania przez długotrwałe okresy eksploatacji.
Często zadawane pytania
Co powoduje niestabilną jakość cięcia w przypadku cięcia akrylu za pomocą maszyn CNC z laserem?
Niestabilna jakość wynika zwykle z nieprawidłowego ustawienia optyki, zmiennej mocy wyjściowej lasera, niewłaściwych ustawień ostrości, problemów z płaskością materiału lub niewystarczającej konserwacji. Gdy systemy do cięcia akrylu za pomocą maszyn CNC z laserem nie są wyposażone w monitorowanie w czasie rzeczywistym i automatyczną kompensację, błędy się kumulują, a jakość krawędzi pogarsza się. Czynniki środowiskowe, takie jak wahania temperatury czy osadzanie się kurzu na powierzchniach optycznych, również z czasem pogarszają spójność.
Jak często należy kalibrować sprzęt do cięcia akrylu za pomocą maszyn CNC z laserem?
Profesjonalne systemy do cięcia akrylu za pomocą maszyn CNC z laserem powinny być w pełni kalibrowane co kwartał, a ustawienia optyki i moc wyjściowa lasera powinny być sprawdzane miesięcznie. Codzienna konserwacja – w tym czyszczenie soczewek i wizualne inspekcje – zapobiega stopniowemu pogarszaniu się jakości cięcia. W zakładach charakteryzujących się znacznymi wahaniami temperatury lub intensywnym harmonogramem produkcji może być konieczna częstsza kalibracja.
Czy CNC cięcie akrylu laserem pozwala zachować jakość przy bardzo grubyh płytach akrylowych?
CNC cięcie akrylu laserem działa najlepiej przy grubości akrylu od 3 do 25 milimetrów, ponieważ w tym zakresie laser może całkowicie przebić materiał i uzyskać czyste krawędzie. Przy bardzo grubym akrylu wymagana jest wyższa moc lasera oraz wolniejsze prędkości cięcia – obecne systemy CNC cięcia akrylu laserem są w stanie to obsłużyć. Jednak coraz większego znaczenia nabiera jednolitość grubości samego materiału, ponieważ niestała grubość utrudnia utrzymanie optymalnego skupienia wiązki podczas całego procesu cięcia.
