
 EN
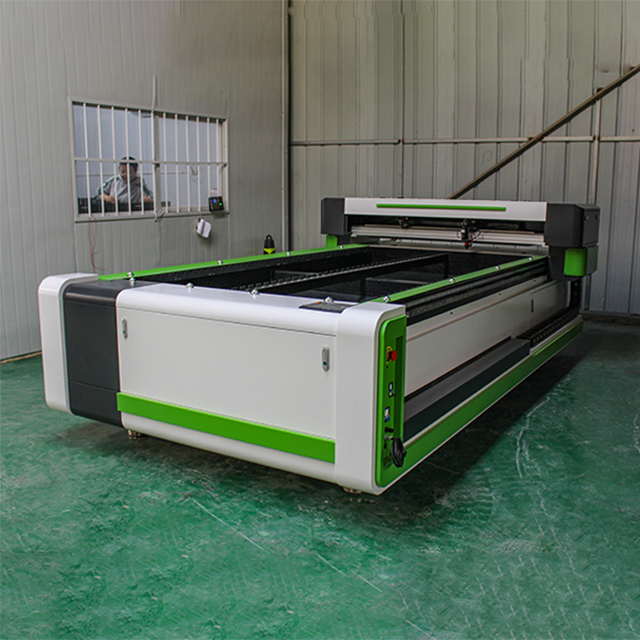
一貫した切断品質は、プロフェッショナルなアクリル加工の基盤であり、 cNCレーザー切断アクリル 予測可能で再現性の高い結果を得るための業界標準となっています。看板、建築部材、カスタムディスプレイのいずれを製造する場合でも、均一なエッジ品質、正確な寸法、最小限の材料ロスを維持できるかどうかが、最終的な収益性と顧客満足度に直結します。CNCレーザーによるアクリル切断がこうした一貫性をいかに実現しているかを理解することで、現代の加工技術が備える高度な技術力を浮き彫りにすることができます。

CNCレーザーによるアクリル切断装置が備える高精度性により、手作業による切断方法に伴うばらつきが解消されます。CNC技術は、材料の位置決めからレーザービームの制御まで、切断工程全体を自動化し、人為的ミスを排除して、すべての部品が同一の仕様を満たすことを保証します。このような自動化された一貫性は、品質のばらつきが高額な再加工や顧客からの苦情、業務遅延につながりやすい大量生産において、極めて価値の高いものです。
レーザービームの高精度性と光学的アライメント
集光ビームの安定性
CNCレーザーアクリル切断装置の光学系は、発散が極めて小さい高精度なレーザービームを維持するよう設計されています。この狭いビーム径(通常0.1~0.2ミリメートル)により、アクリルを非常に明瞭なエッジと優れた寸法精度で切断できます。CNCレーザーによるアクリル切断では、CO₂レーザービームが高精度光学系を通じて集光され、その集中したエネルギーによってアクリルが極めて正確なパスに沿って溶融・蒸発します。これにより、仕上げ加工をほとんど必要としない清潔な切断面が得られます。
光学軸の正確な調整を維持することは、CNCレーザーによるアクリル切断の性能にとって極めて重要です。高度なシステムでは、自動ビーム位置調整センサーを採用しており、光路のずれを常時監視・補正します。このリアルタイム補正により、切断中の焦点深度やビーム位置が一貫して安定し、微小な振動や環境変化による影響を受けることなく、高精度な切断が可能になります(従来型や低機能の装置ではこうした影響を受けやすくなります)。
焦点距離の最適化
レンズの焦点距離は、CNCレーザーによるアクリル切断の品質に直接影響します。作業者は、材料の厚さに応じて適切な焦点距離を選択し、厚いアクリルには長い焦点距離、薄いシートには短い焦点距離を用います。CNCレーザーによるアクリル切断装置では、Z軸の自動位置決めにより、このパラメーターを精密に制御でき、レーザー光束が常に材料内部の最適な深さで正確に焦点を結ぶよう保証されます。
プロフェッショナルなCNCレーザーによるアクリル切断装置には、材料の高さを測定し、各切断開始前にレンズ位置を自動調整するオートフォーカス機能が備わっています。この自動化により、手動式装置で必要とされる推測作業が不要となり、焦点位置の誤りによって生じる粗い切断面、切断不完全、あるいは端面の変色といった不良を防止できます。
出力制御とパルス調整
安定したレーザー出力
エネルギー出力の安定性は、CNCレーザーによるアクリル切断の品質を左右する最も基本的な要素です。最新のレーザー装置では、出力電力を非常に狭い許容範囲内で制御しており、通常は設定値に対して±1~2%以内に収めています。この高精度な出力制御により、レーザーの各走査で除去される材料量が常に一定となり、数千個に及ぶ同一形状の切断においても、切り幅(カーフ)や切断面の仕上がり品質が均一に保たれます。このような出力の安定性がなければ、装置のパラメーターが時間とともに変動するため、連続加工における最初の切断と最後の切断とで、切断面の品質に差が出てしまう可能性があります。
CNCレーザーによるアクリル切断装置の制御電子回路は、レーザー管の電圧および電流をリアルタイムで監視し、自然に生じる出力の変動に対してマイクロ秒単位の微調整を行います。このフィードバック制御(閉ループ制御)により、周囲温度の変化、レーザー管の経年劣化、あるいは電源電圧のばらつきといった、より簡易な装置では影響を受けやすい要因に対しても、プログラム通りのエネルギー出力を確実に維持できます。
パルス周波数とデューティ比
特定の用途では、CNCレーザーによるアクリル切断に連続波モードではなくパルスレーザー方式が用いられます。ビームを厳密に制御された周波数でパルス発振させることで、作業者は切断面の特性や切断速度を調整できます。パルス周波数を高めると、材料が持続的な熱応力ではなく、急速な加熱・冷却サイクルを受けるため、より滑らかで精緻な切断面が得られます。この手法は、優れた透明性と極めて少ない熱影響が求められる高級アクリル材のCNCレーザー切断において特に有効です。
デューティ比の制御は、レーザーが照射される時間と非照射時間の比率を調整するもので、切断挙動に対するきめ細かな制御を可能にします。高度なCNCレーザー用アクリル切断装置では、切断速度や材料特性に応じて出力エネルギーを変化させるカスタム電力曲線のプログラミングが可能であり、各加工条件に最適化された切断面品質を実現します。
駆動システムの精度と速度制御
サーボモーターの精度
運動制御システムは、レーザー自体と同様に、CNCレーザーによるアクリル切断の再現性にとって極めて重要です。サーボ駆動のX軸およびY軸により、カットヘッドが通常±0.05ミリメートル以内の位置精度で移動し、レーザー光がプログラムされた切断パスに正確に従うことを保証します。この高精度な運動制御システムは、ステッパーモーターまたはそれより頑健性に劣る装置では生じやすい位置ずれや振動を防止し、複雑な形状や細かいディテールにも厳しい公差を実現します。
サーボシステムは、カットヘッドの位置を常時リアルタイムでフィードバックし、その位置を瞬時に確認できます。機械的な遊びや外部からの力などによりカットヘッドがプログラムされたパスからずれた場合、サーボシステムが即座にそれを検出し、自動的に補正します。このようなフィードバックループは、数千個に及ぶ量産工程において、わずかなずれが累積して品質低下を招くのを防ぐために不可欠です。
速度の安定性
CNCレーザーによるアクリル切断では、切断速度がエッジ品質に直接影響します。切断ヘッドの移動速度が速すぎると、切断が不完全になったり、エッジが荒くなったりします。逆に遅すぎると、過度な熱損傷や変色を引き起こします。プロ仕様のCNCシステムは、プログラムされた切断速度を高精度で維持し、直線・曲線・コーナーにおいてもスムーズに加速・減速し、安定した速度を保ちます。この速度の一貫性により、レーザーがアクリルと接触する際の熱的挙動が、切断全体を通して均一に保たれます。
高度なCNCレーザーアクリル切断装置は、鋭角を通過する際に自動的に切断速度を低下させるコーナー減速アルゴリズムを採用しています。これにより、レーザー光が瞬時に方向を変えることができず生じるエッジの欠陥を防止し、複雑な形状でも高品質なエッジ仕上げを実現します。一方、低機能な装置ではこうした形状への対応が困難です。プロ向けCNCレーザーアクリル切断装置の速度制御は、材料の特性に応じて動的に調整可能で、作業者は材料の厚さや品質要件に応じて異なる切断速度をプログラムできます。
材料の取り扱いと環境安定性
材料位置のばらつきのない固定
素材の平坦性と位置決めは、CNCレーザーによるアクリル切断の結果に直接影響します。素材の高さや平坦性にわずかでもばらつきがあると、焦点がずれ、切断エッジの品質が不安定になります。専門機器には、真空式または磁気式のクランプシステムが備わっており、切断中もアクリル板を常に平らかつ安定した状態で保持します。これにより、支持が不十分な場合に生じる素材の動きやたわみが防止され、素材表面全体にわたって焦点距離とレーザービームの作用が一定に保たれます。
CNCレーザーによるアクリル切断システムでは、高精度のマテリアルテーブルが使用され、切断面全体で通常0.1ミリメートル未満の平面度公差を維持します。作業者はアクリル板を直接このテーブル上に置くため、切断サイクルごとの位置決めが再現性高く行われます。さらに、オートフォーカス機能と組み合わせることで、アクリル板の厚さや表面状態にわずかなばらつきがあっても、安定した切断結果が得られます。
環境温度制御
熱的安定性は、CNCレーザーによるアクリル切断性能に影響を与えます。温度変動はレーザー管の効率、光学系の透過性、および機械的な光軸合わせに影響を及ぼします。専門的なCNCレーザーによるアクリル切断装置を運用する施設では、通常、最適な動作温度(一般的には18~22℃)から±5℃以内で環境温度を管理しています。このような熱的安定性により、レーザー出力が一定に保たれ、焦点位置のずれが抑制され、機械部品の高精度な公差も維持されます。
光学部品は、粉塵や微粒子にさらされると劣化し、CNCレーザーによるアクリル切断システムの切断品質が低下します。空気ろ過機能を備えた密閉型切断室は、光学部品を保護し、安定した切断条件を維持します。また、光学面の定期的なメンテナンス(清掃および再調整)によって、CNCレーザーによるアクリル切断システムが長期間にわたって設計通りの切断品質を発揮し続けられるようになります。
よくある質問
CNCレーザーによるアクリル切断で切断品質が不安定になる原因は何ですか?
品質のばらつきは、通常、光学系のずれ、レーザー出力の変動、焦点位置の不適切な設定、材料の平坦性不良、または保守不足によって引き起こされます。リアルタイム監視機能や自動補正機能を備えていないCNCレーザーアクリル切断装置では、徐々に誤差が蓄積し、切断エッジの品質が劣化します。また、温度変化や光学部品表面へのほこりの付着といった環境要因も、長期的には品質の一貫性を損ないます。
CNCレーザーによるアクリル切断装置のキャリブレーションはどのくらいの頻度で行うべきですか?
専門的なCNCレーザーアクリル切断装置は、原則として年4回(四半期ごと)の完全キャリブレーションを実施すべきです。また、光学系の位置合わせおよびレーザー出力については、月1回の点検を推奨します。毎日のメンテナンス(レンズの清掃や目視点検など)により、切断品質の徐々なる低下を防ぐことができます。さらに、室温変化が大きい環境や大量生産が行われる現場では、より頻繁なキャリブレーションが必要となる場合があります。
CNCレーザーによるアクリル切断は、非常に厚いアクリル板でも品質を維持できますか?
CNCレーザーによるアクリル切断は、3~25ミリメートルの厚さのアクリル板で最も優れた性能を発揮します。この厚さ範囲では、レーザーが材料を完全に貫通し、きれいな切断面を得ることができます。一方、非常に厚いアクリル板を切断するには、より高いレーザー出力と遅い切断速度が必要ですが、現代のCNCレーザー切断装置はこうした条件にも対応可能です。ただし、材料自体の厚さばらつきが大きくなると、焦点位置を切断全体を通して最適に保つことが難しくなるため、厚さの均一性がますます重要になります。
